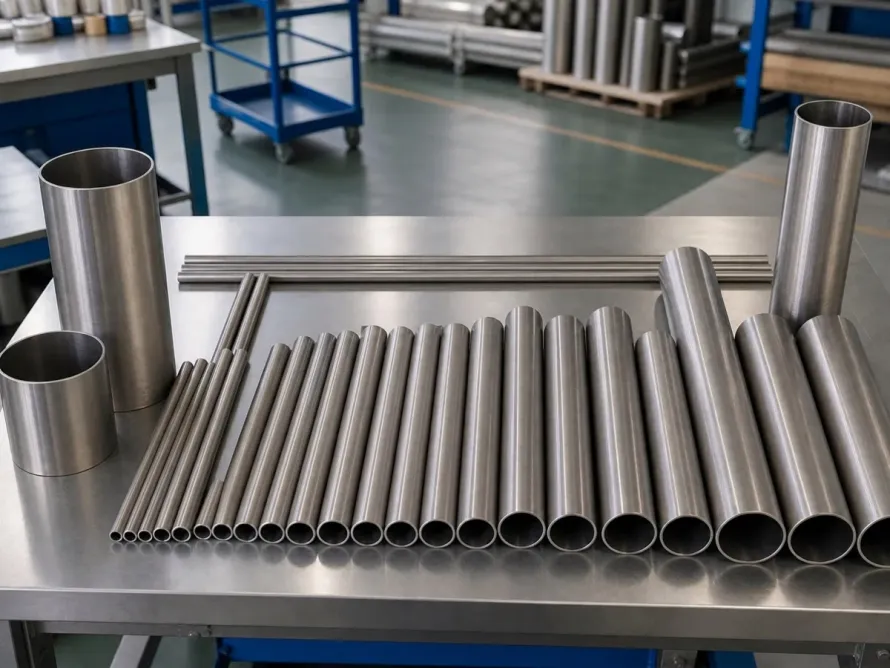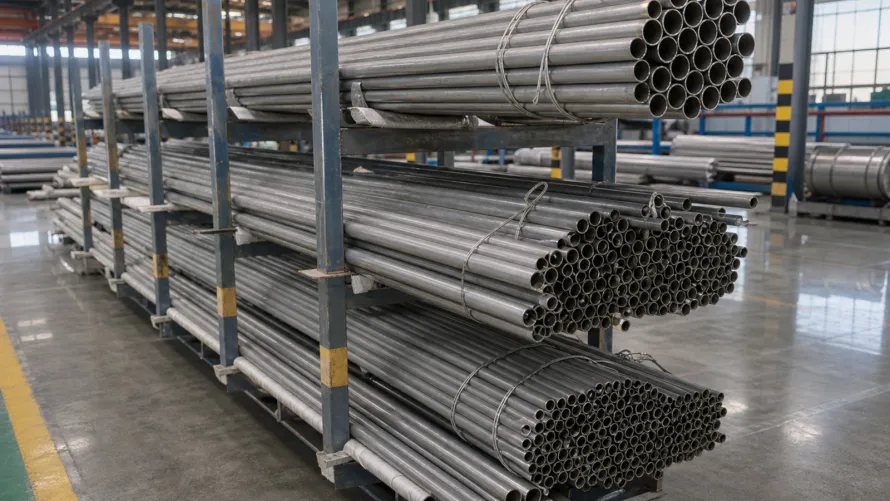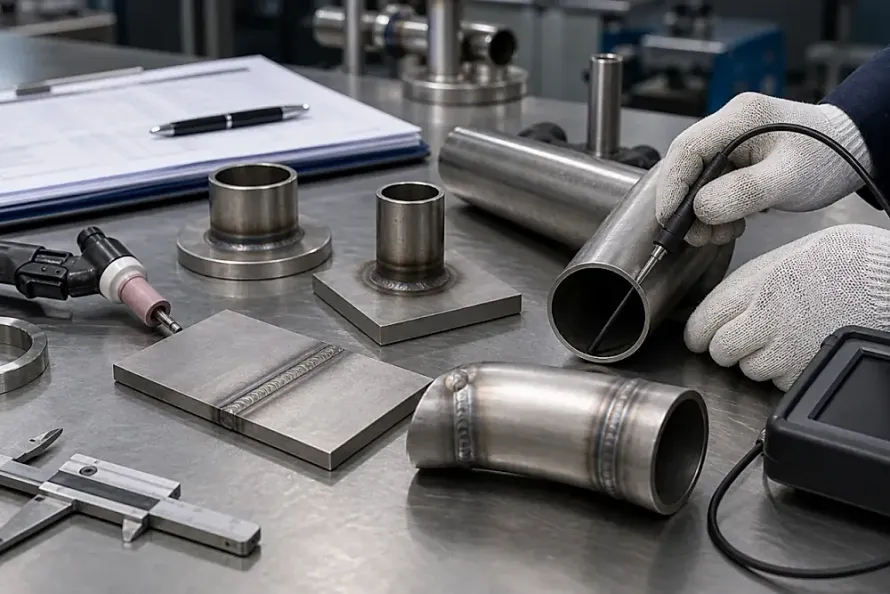
En plantas desalinizadoras, centrales eléctricas costeras, condensadores de vapor y grandes intercambiadores de calor de carcasa y tubos en la industria petroquímica, los tubos de titanio sin costura constituyen la barrera definitiva frente a los cloruros corrosivos. La fiabilidad no admite compromisos. Sin embargo, las microfugas en haces tubulares son fallos recurrentes que provocan la contaminación cruzada entre los fluidos del lado carcasa y del lado tubos, forzando paradas imprevistas de planta.
Los responsables de compras se preguntan a menudo por qué las cotizaciones de tubos de titanio Grado 2 o de aleación titanio-molibdeno-níquel Grado 12 según ASTM B338 presentan discrepancias de precios del 15% al 20% entre proveedores. Esa diferencia responde a motivos técnicos reales. Uno de los puntos donde más costes se recortan de forma invisible es en la minuciosidad de los ensayos no destructivos (END) y los tiempos de retención hidrostática en fábrica.
Cuatro ensayos esenciales en fábrica para tubos de intercambiadores
Conforme a la norma ASTM B338, los tubos deben superar rigurosas pruebas mecánicas, dimensionales y no destructivas antes de su expedición. Las normas técnicas exigen rigor absoluto. En las instalaciones de nuestros socios certificados, cada tubo supera cuatro barreras de control de calidad desde el laminado hasta el embalaje:
1. Ensayo hidrostático al 100% tubo por tubo
Algunos proveedores económicos toman atajos verificando solo el 10% del lote o reduciendo el tiempo de presión a 2 o 3 segundos. Estos atajos generan graves riesgos. En un marco de suministro de alta fiabilidad, cada tubo individual se somete al 100% de prueba hidrostática en bancos horizontales dedicados.
- Determinación de la presión: La presión de prueba se calcula mediante la fórmula P = 2St / D (S = tensión admisible, t = espesor nominal, D = diámetro exterior), alcanzando presiones de hasta 20 MPa.
- Tiempo de retención: Cada tubo se mantiene presurizado durante al menos ≥ 10 segundos. Transductores digitales de alta precisión monitorizan la caída de presión para garantizar la ausencia total de exudaciones o deformaciones permanentes. Mantener el tiempo es indispensable.
2. Ensayo por corrientes de Foucault en línea (ET)
La inspección por corrientes inducidas según ASTM E426 permite detectar de forma continua grietas longitudinales y defectos superficiales. La velocidad de ensayo es notable.
- El sistema emplea bobinas pasantes calibradas mediante patrones con orificios artificiales de 0,8 mm o 1,0 mm de diámetro.
- Permite segregar rayaduras de laminación, marcas de rodillo y solapas antes del empaquetado final. La calibración correcta garantiza precisión.
3. Ultrasonido multicanal por inmersión en agua (UT)
Para condensadores nucleares o aplicaciones de alta presión, las corrientes inducidas dejan zonas ciegas en el subsuelo del material. Los defectos internos son peligrosos.
- La inspección por ultrasonido según ASTM E213 barre la pared del tubo en dirección axial y circunferencial.
- Detecta inclusiones intermedias, laminaciones internas y caídas localizadas de espesor que superen la tolerancia admisible de ±10%. Las ondas acústicas revelan fallos ocultos.
4. Ensayos destructivos de aplastamiento y abocardado por colada
De cada lote de recocido al vacío se extraen probetas para verificar las propiedades mecánicas y tecnológicas. La ductilidad del tubo debe comprobarse.
- Ensayo de aplastamiento (Flattening): Las probetas se comprimen entre placas paralelas hasta la distancia límite especificada sin que aparezcan grietas visibles.
- Ensayo de abocardado (Flaring): Un punzón cónico a 60° expande el extremo del tubo entre un 15% y un 20% de su diámetro exterior sin roturas, garantizando un mandrilado óptimo en la placa tubular. El mandrilado no puede fisurar.
Comparativa técnica de los métodos de ensayo para tubos
El siguiente cuadro detalla el alcance y las limitaciones operativas de los cuatro métodos clave de control para tubos de titanio. La claridad técnica orienta decisiones.
| Método de inspección | Defectos detectados principalmente | Cobertura en producción | Variables clave del proceso | Límites operativos y riesgos de compra |
|---|---|---|---|---|
| Presión hidrostática total | Resistencia a la rotura e integridad de pared | 100% pieza por pieza | Retención ≥ 10s, presión de prueba hasta 20 MPa | No detecta microfisuras cerradas; tiempos <3s omiten fugas |
| Corrientes inducidas (ET) | Grietas abiertas, solapas y microporos | 100% continuo en línea | Calibración con orificios según ASTM E426 | El efecto pelicular reduce sensibilidad en espesores superiores a 2,0 mm |
| Ultrasonido multicanal (UT) | Laminaciones internas, cavidades, espesor | Recomendado en alta presión | Escaneo longitudinal y transversal según ASTM E213 | Menor velocidad de inspección; menor sensibilidad a rayaduras leves |
| Fuga por espectrometría de helio | Microvías pasantes submicrónicas | Tubos para servicios críticos | Cámara de vacío o burbujeo bajo agua | Mayor coste de ensayo; reservado habitualmente a tubos curvados en U |
Experiencia en fábrica: del laminado en frío a tubos de 18 metros
La durabilidad de los tubos ASTM B338 se forja en el tren de laminación. La calidad nace en planta. Como plataforma integrada de cadena de suministro de titanio que colabora con instalaciones certificadas en el principal polo de producción de China, aplicamos un riguroso control técnico:
-
Laminado de alta precisión en frío (Cold Pilger Mill): Las líneas disponen de trenes de laminación en frío de alta velocidad que van desde el LG30 hasta el LG120. La precisión mecánica marca la pauta. Este proceso cíclico genera una estructura de grano uniforme y mantiene las tolerancias de espesor dentro de ±8% a ±10%.
-
Hornos de recocido al vacío de 18 metros para eliminar tensiones: El titanio absorbe oxígeno con facilidad si se calienta en atmósferas convencionales. La oxidación degrada la tenacidad. Las instalaciones asociadas cuentan con hornos de alto vacío de 18 metros que operan a 10⁻³ Pa, eliminando costuras de soldadura intermedias y logrando superficies brillantes libres de capa frágil α-case.
-
Línea integrada de doble ensayo y banco de presión: Tras el enderezado, los tubos pasan por estaciones combinadas de ET y UT antes de ingresar a la prueba hidrostática con ≥ 10s de retención. Cada dato queda registrado. El certificado de pruebas de material (MTC) garantiza la trazabilidad completa por número de colada.
Recomendaciones para solicitudes de oferta (RFQ) de tubos
Para prevenir discrepancias en la entrega y asegurar la aptitud para el servicio, recomendamos a los compradores internacionales formalizar las especificaciones. Especificar bien ahorra contratiempos.
- Definir el conjunto completo de END: No indique simplemente “ensayos según ASTM B338”. Especifique textualmente “100% Hydrostatic Test (≥ 10s de retención) más 100% Corrientes Inducidas según ASTM E426”, complementando con ultrasonido en tubos de alta presión.
- Estipular los radios de curvado en U: Para tubos en U, exija recocido de alivio de tensiones al vacío en radios R ≤ 3D y un adelgazamiento máximo de pared de ≤ 12%.
Solicite una solicitud de cotización con sus planos y pliegos de condiciones para una revisión técnica preliminar sin coste por nuestros ingenieros, o explore nuestro catálogo de tubos de titanio y equipos químicos industriales. Nuestro equipo responde con rapidez.
Productos y servicios relacionados
- Tubos de titanio sin costura y soldados: Diámetros exteriores de 6 mm a 219 mm con longitudes unitarias de hasta 18 metros.
- Equipos químicos y condensadores de titanio: Fabricación de haces tubulares, placas y recipientes a presión resistentes a la corrosión.
- Titanio comercial puro Grado 2: Excelente conformabilidad y máxima resistencia a la corrosión en agua de mar.
- Aleación de titanio Grado 12: Diseñada para ofrecer resistencia superior a la corrosión por resquicios en cloruros calientes.
- Auditoría previa de planos y especificaciones: Revisión técnica gratuita de distribución de tubos, tolerancias y criterios de inspección.