A comienzos de noviembre de 2026, la cadena de suministro global del titanio ha pasado de la estabilidad del tercer trimestre a un ciclo alcista impulsado por los costes de materias primas. Los indicadores internacionales muestran que los precios de referencia al contado de la esponja de titanio de alta graduación han rebotado hasta situarse en torno a 7.516 dólares por tonelada métrica (alcanzando cerca de 7.806 dólares por tonelada en calidades de alta pureza). La presión de costes es firme. Este incremento no responde a un auge repentino de la demanda industrial, sino al encarecimiento del magnesio utilizado como reductor y a la revisión de tarifas eléctricas industriales. La transmisión es rápida.
Ante este escenario, las plantas de fusión y laminación están ajustando sus condiciones comerciales para productos semiterminados. Además de repercutir ajustes del 2% al 4% en barras y chapas estructurales de Grade 5 (Ti-6Al-4V), los fabricantes han recortado drásticamente la validez de sus cotizaciones comerciales de los habituales 30 días a solo 7 a 14 días, e incluso a 5 días para consultas urgentes de existencias. El margen de decisión se reduce. Los equipos de compras B2B deben comprender el desfase físico de los costes y adoptar medidas contractuales que protejan sus presupuestos y calendarios de entrega. La anticipación resulta crítica.
El desfase temporal físico: por qué las cotizaciones de molino van de 1 a 3 semanas por detrás de la esponja
Los responsables de aprovisionamiento se topan a menudo con dos paradojas en coyunturas de volatilidad: por qué los precios de fábrica no suben el mismo día en que repunta la esponja, y por qué siguen aumentando cuando la materia prima ya se ha estabilizado. El desfase es habitual. La explicación radica en los tiempos de proceso inevitables de la industria metalúrgica pesada para transformar la esponja porosa en semiproductos aptos para mecanizado. La metalurgia exige tiempo.
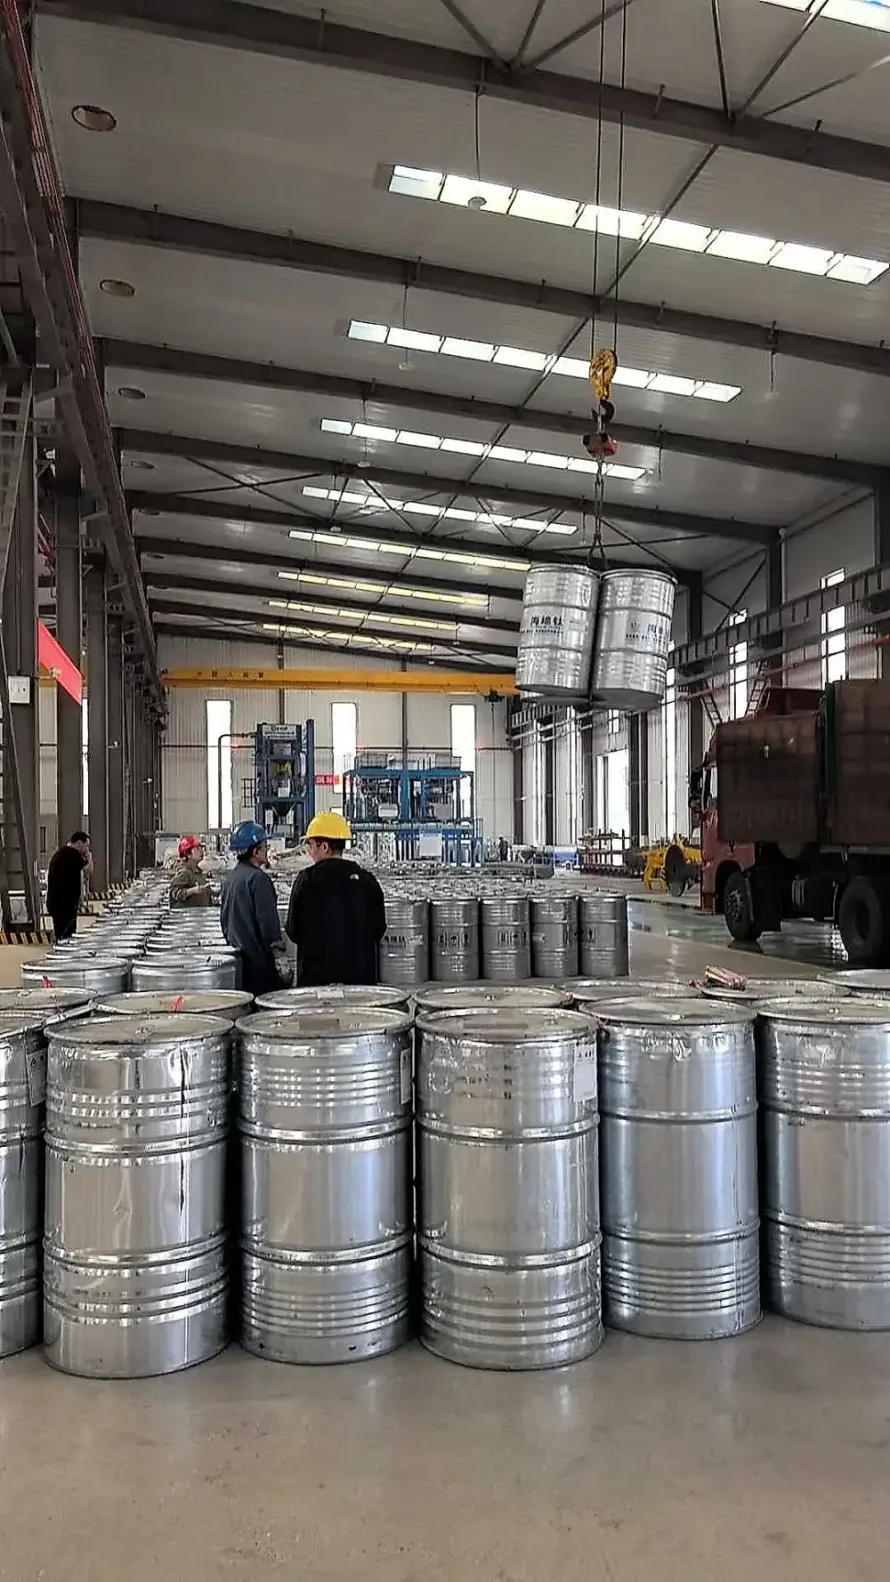
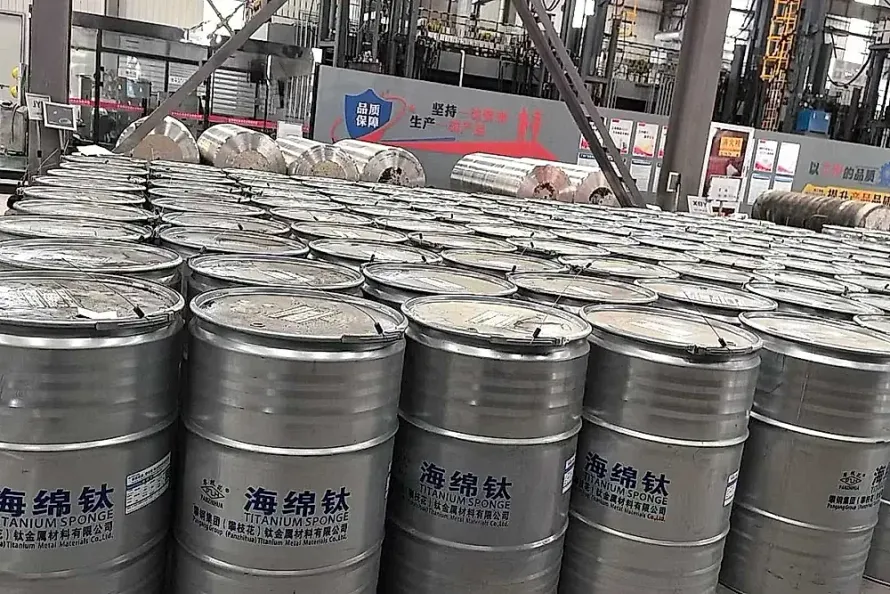
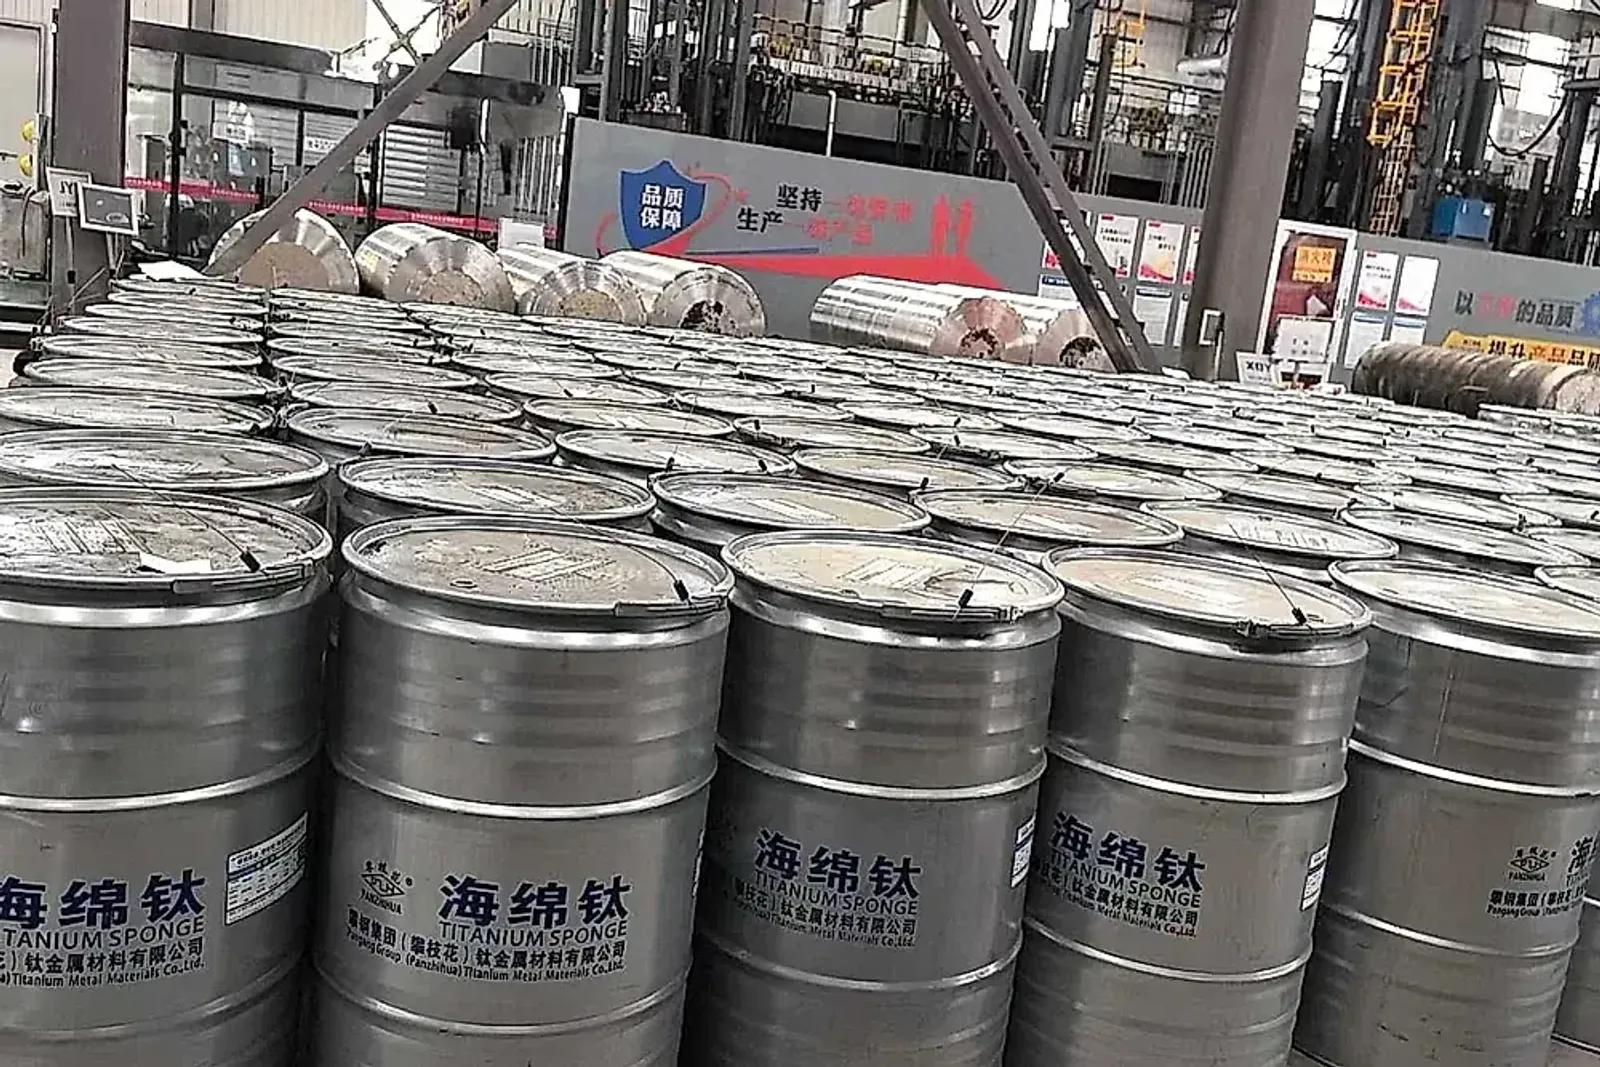
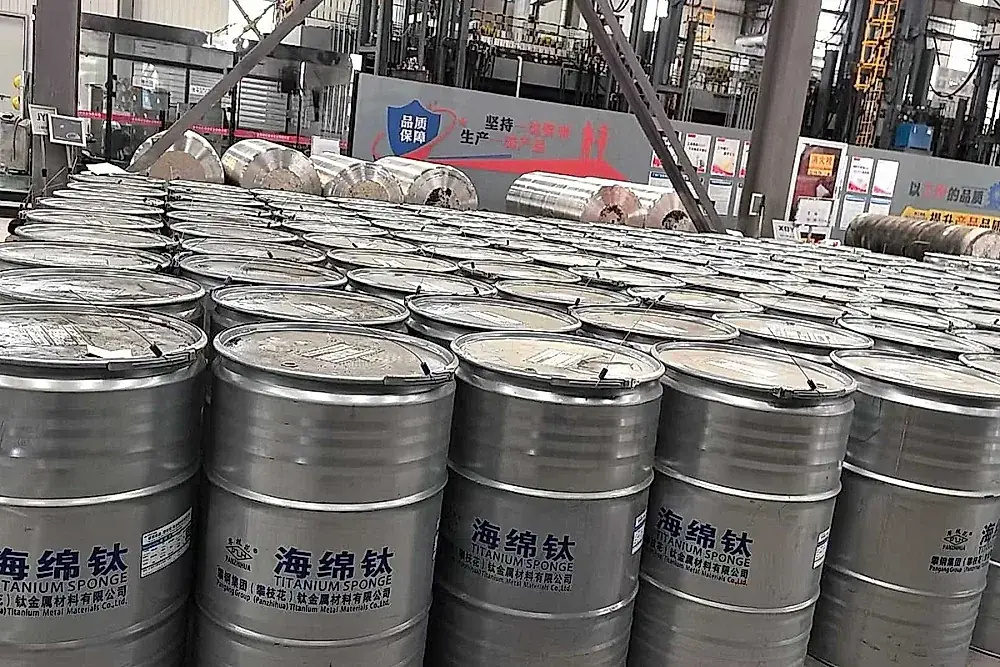 Figura 1: Bidones de acero sellados bajo atmósfera de argón con esponja de titanio certificada, clasificados por coladas para asegurar el control de gases intersticiales.
Los datos de producción de plataformas certificadas demuestran que las variaciones de la esponja tardan habitualmente entre 1 y 3 semanas (de 7 a 21 días naturales) en reflejarse en los productos laminados: El ritmo de proceso es fijo.
- Compactación de electrodos y refusión por arco en vacío (VAR, 5–7 días): La esponja no puede verterse directamente en hornos convencionales. La materia prima de clases 0 y 1 se pesa con precisión junto con aleaciones maestras de aluminio y vanadio, prensándose bajo miles de toneladas en bloques que se sueldan como electrodos consumibles. La obtención de un lingote homogéneo requiere 2 o 3 fusiones sucesivas en hornos VAR, comprometiendo casi una semana de tiempo de horno. Los controles de fusión son estrictos.
- Mecanizado del lingote y forja primaria (5–10 días): Los lingotes en bruto presentan defectos superficiales que deben eliminarse al torno (un desbaste de 0,3% a 0,8%). Posteriormente se calientan por debajo del transus beta y se transfieren a prensas hidráulicas de forja libre para ciclos reiterados de recalcado y estirado que refinan la estructura de grano. La forja insume horas de máquina.
- Laminación de acabado y ensayos no destructivos (4–7 días): El desbaste se lamina en caliente en forma de chapa o barra, se recoce en vacío para aliviar tensiones, se endereza, decapa y se somete a un control por ultrasonidos al 100%. Los ensayos no admiten atajos.
Dado que las plantas procesan existencias intermedias adquiridas a costes anteriores, el inventario actúa como amortiguador inicial. El stock modera picos. Sin embargo, en cuanto se agotan esos lotes y entran las nuevas partidas, las cotizaciones se corrigen de forma escalonada. La subida se traslada en bloque.
Sensibilidad al coste y validez de ofertas según la forma del producto
La proporción del coste de materia prima sobre el producto final determina con qué intensidad y rapidez reacciona cada formato de titanio. La disparidad estructural es notable. Esta clasificación permite a los compradores contrastar la justificación de los ajustes de precio:
| Formato de producto | Dimensiones representativas | Participación de materia prima (Esponja y aleaciones) | Desfase de transmisión | Ventana habitual de validez (Nov 2026) | Recomendación de aprovisionamiento |
|---|---|---|---|---|---|
| Chapas gruesas y forjas pesadas | Espesor ≥ 20 mm, anillos laminados | 55% al 70% (Muy alta) | 1 a 2 semanas | 5 a 7 días | Máxima sensibilidad; bloquear asignación de lingote tras aprobación de planos |
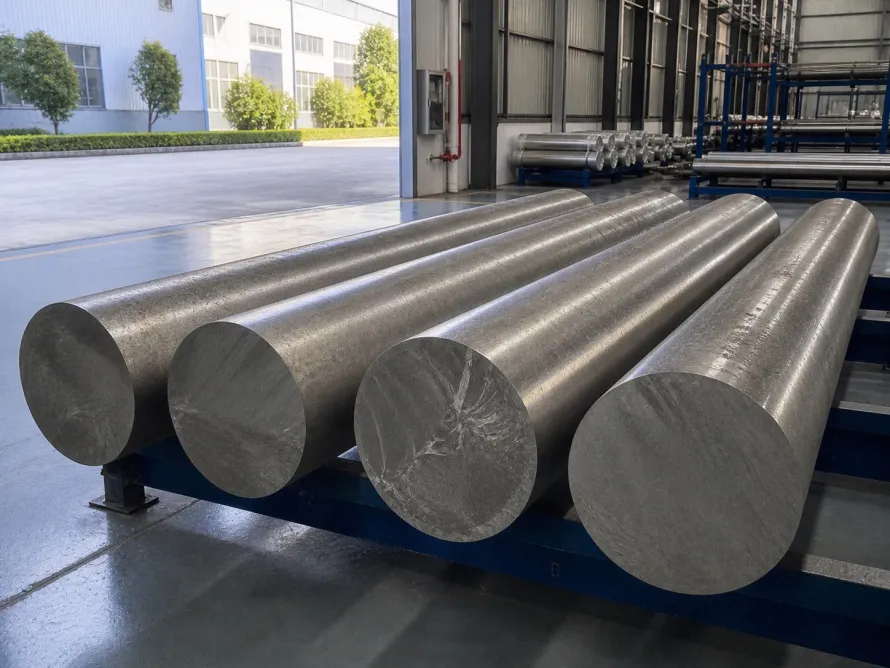
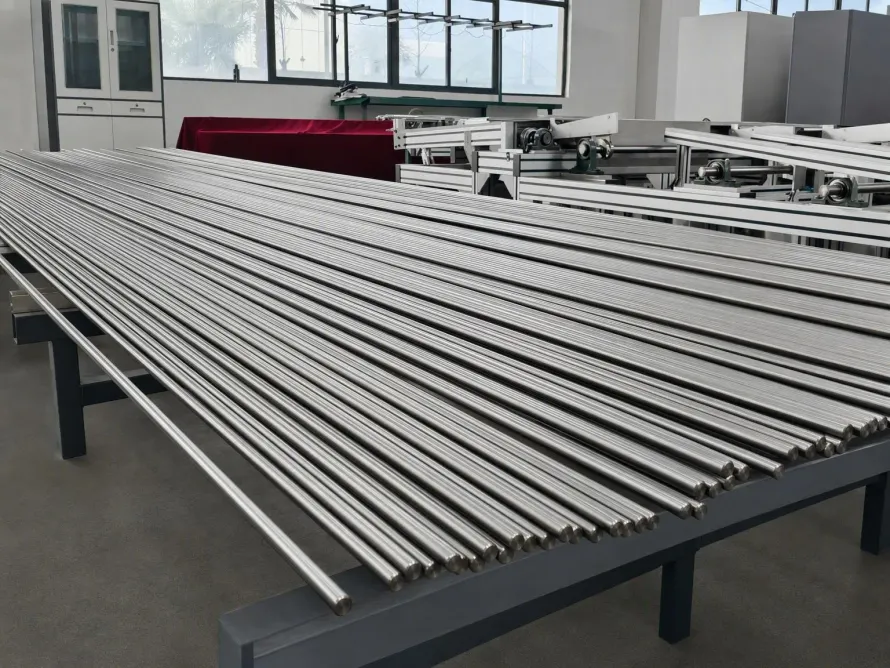
| Barras laminadas y peladas | Diámetro 20–150 mm Barras de titanio ASTM B348 | 45% al 60% (Alta) | 1 a 2 semanas | 7 a 10 días | Priorizar diámetros estándar pelados desde barra madre en stock |
| Tubos sin costura para intercambiadores | Tubos de titanio ASTM B338 (DE 19/25 mm) | 35% al 45% (Moderada) | 2 a 3 semanas | 10 a 14 días | Elevado valor de laminación en frío y recocido; verificar tochos antes |
| Foil ultrafino y fleje de precisión | Espesor 0,01–0,05 mm foil Sendzimir | 15% al 25% (Baja) | 3 a 4 semanas | 14 a 30 días | Coste radicado en laminadores de 20 rodillos; precios muy estables |
La trampa de los precios anómalos: riesgos de contaminación por chatarra
Durante los ciclos de ajuste de costes, surgen en ocasiones ofertas llamativamente baratas procedentes de intermediarios sin cualificación técnica. Los precios bajos seducen. Estos descuentos inverosímiles esconden casi siempre una sustitución fraudulenta: la incorporación masiva de chatarra no clasificada (virutas aceitosas y recortes industriales) en los electrodos de fusión. Las consecuencias para la calidad son graves.
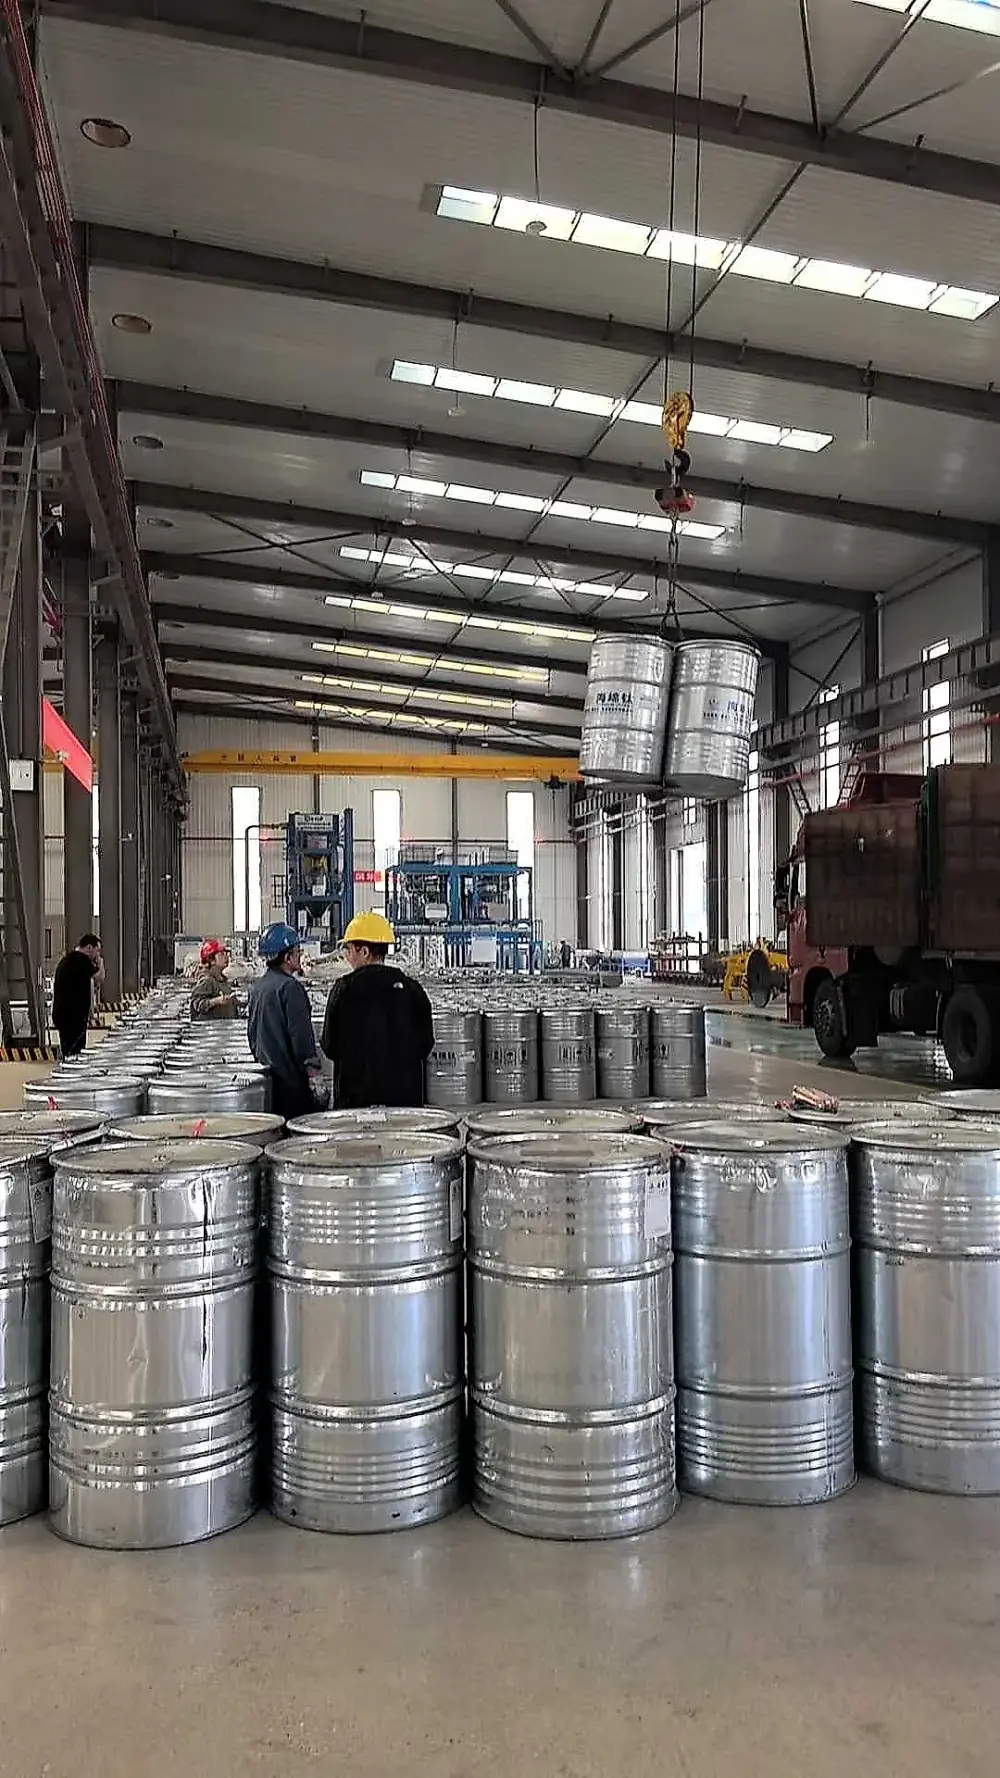 Figura 2: Planta de reducción y destilación al vacío por proceso Kroll que genera esponja virgen de alta pureza, previniendo contaminaciones por chatarra.
Las auditorías de calidad acreditan que las factorías certificadas de chapas de titanio industriales y barras aeroespaciales consumen únicamente esponja virgen de clases 0 y 1. La pureza condiciona el rendimiento. Cuando talleres no homologados introducen viruta sucia para abaratar costes, se generan fallos metalúrgicos irreparables:
- Contaminación por oxígeno (O) y nitrógeno (N): Las virutas expuestas al aire retienen lubricantes y humedad superficial, disparando el oxígeno en el lingote por encima de 0,25% o incluso 0,35%. Si bien la dureza aumenta, el alargamiento de rotura cae en picado desde valores normales superiores al 20% hasta menos del 8%, provocando fisuras inmediatas durante el plegado en frío. La ductilidad se destruye.
- Inclusiones de alta y baja densidad (HDI / LDI): Fragmentos de metal duro procedentes de herramientas de corte no llegan a fundirse en el arco VAR, formando inclusiones duras de fase alfa (HDI). Estos defectos actúan como iniciadores de grietas por fatiga en componentes sometidos a cargas cíclicas. El peligro es patente.
- Pérdida de trazabilidad documental: Los lotes con exceso de chatarra carecen de registros de fusión fiables. En inspecciones espectrométricas o análisis metalográficos de contraste, estas partidas quedan inevitablemente al descubierto. Los documentos falseados no resisten auditorías.
Medidas defensivas de aprovisionamiento en mercados fluctuantes
Para mantener los presupuestos y la certidumbre en las fechas de entrega frente a ofertas de validez reducida, las empresas compradoras deben adoptar pautas firmes: La gestión proactiva es fundamental.
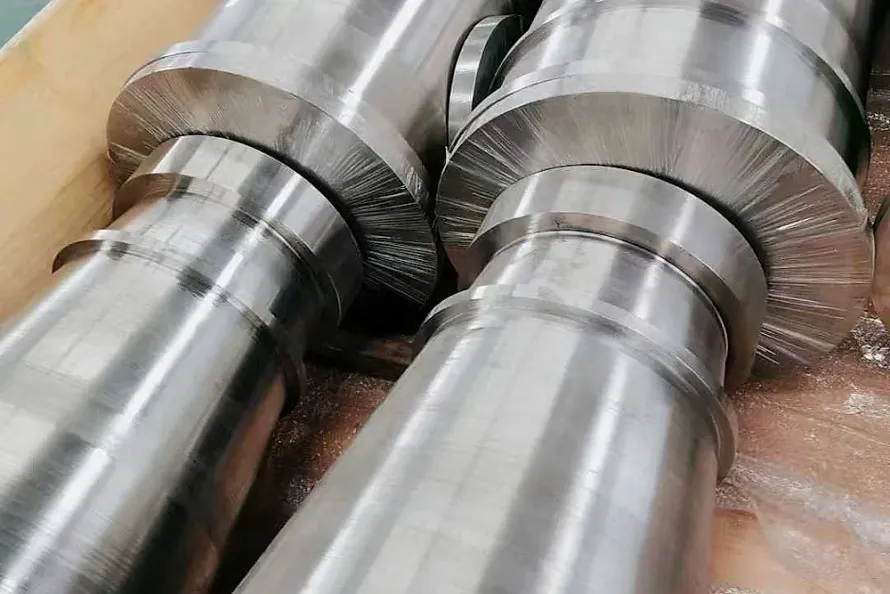
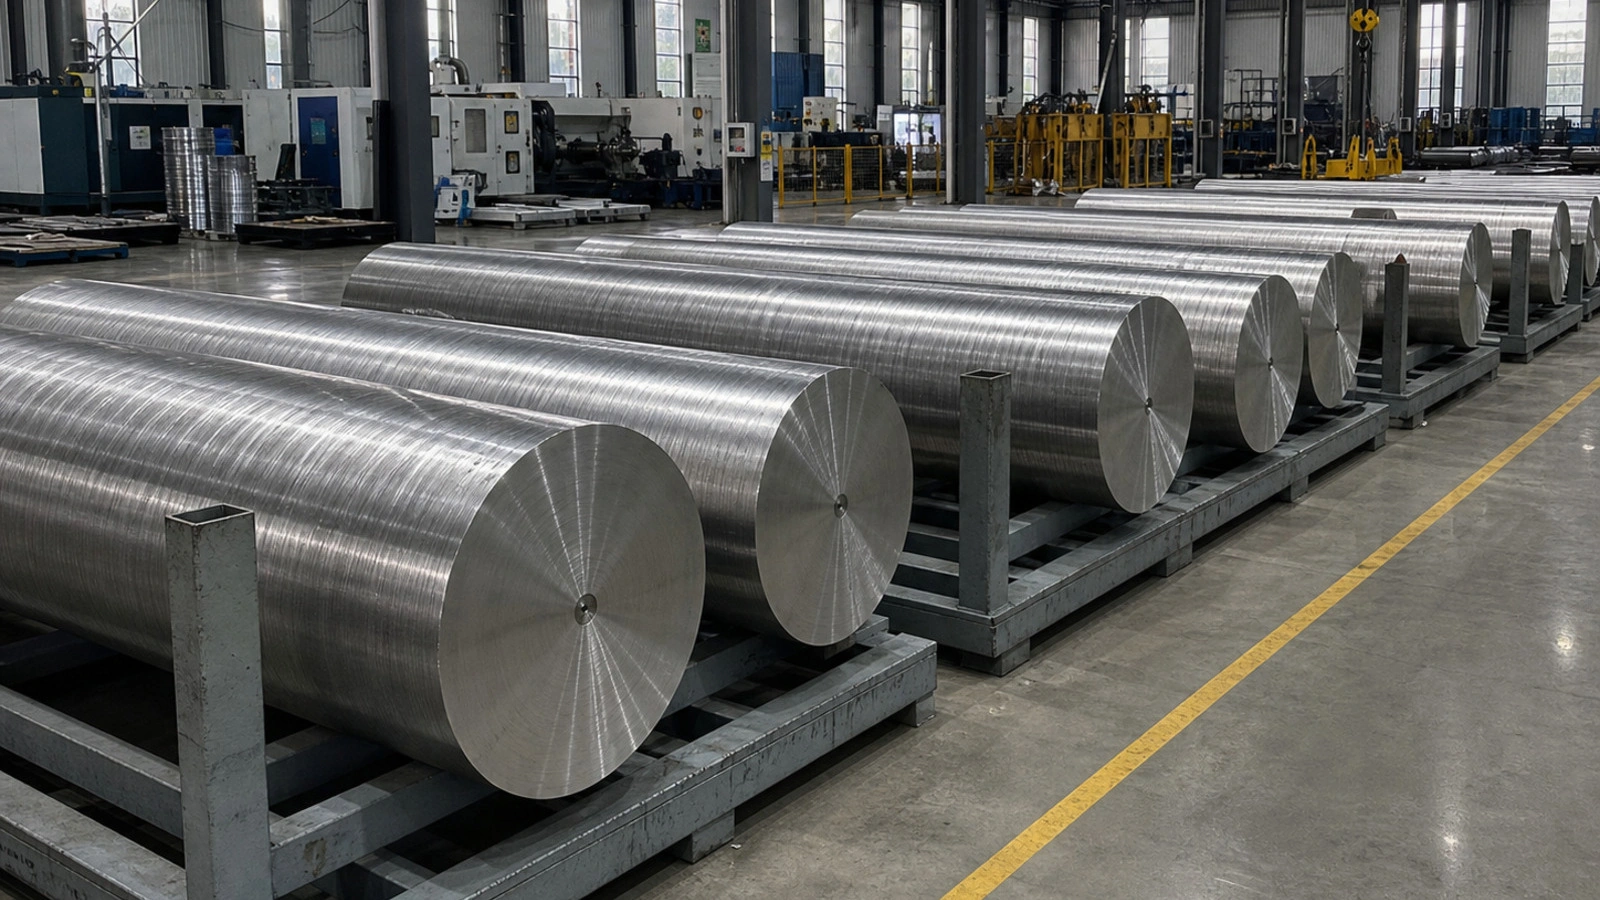 Figura 3: Cada fardo de titanio embalado exhibe números de colada y etiquetas de especificación que coinciden con el certificado de materiales (MTC).
- Estandarizar en formatos habituales de fábrica: Siempre que el diseño lo permita, conviene prescribir espesores de chapa estándar (como 4 mm, 6 mm, 8 mm y 10 mm) y diámetros normalizados de tubo. Estos formatos se almacenan como material base en plataformas logísticas y pueden cortarse de inmediato sin esperar nuevas coladas.
- Acuerdos en dos fases y reserva de cupo: En proyectos plurianuales se aconseja formalizar contratos marco con fórmulas indexadas. Mediante un anticipo inicial se asegura la cuota de fusión del primer lote, planificando entregas sucesivas a plazo cerrado.
- Auditoría obligatoria de certificados MTC y contraensayos: El certificado de pruebas de material (MTC) debe examinarse verificando la colada, los gases intersticiales y las propiedades mecánicas. En piezas críticas, es prudente enviar muestras a laboratorios independientes para revalidar la química. El control metódico es innegociable.
Antes de solicitar cotizaciones en firme, los equipos de ingeniería pueden calcular los pesos teóricos mediante las herramientas de cálculo de peso de titanio; o remitir planos a través del canal de revisión previa y cotización ágil para evaluar junto a especialistas las alternativas de suministro más ventajosas.