En plantas de evaporación cloro-álcali, desalación marina multiefecto, reactores de oxidación de ácido tereftálico purificado (PTA) y circuitos hidrometalúrgicos de lixiviación ácida a presión, un poro minúsculo en la placa tubular de un intercambiador de titanio obliga a detener toda la línea continua. Las paradas imprevistas resultan costosísimas. Sin embargo, muchos compradores licitan equipos de titanio reutilizando especificaciones de acero inoxidable austenítico 316L, topándose durante la inspección final con soldaduras de tubos fisuradas por oxígeno, placas bimetálicas deslaminadas o retrasos graves en la entrega.
La calderería pesada en titanio obedece reglas metalúrgicas radicalmente distintas a las del acero inoxidable. El titanio caliente no tolera aire. Mientras un cordón inoxidable azulado recupera su pasividad tras el decapado ácido, exponer titanio por encima de 300°C a trazas de aire disuelve oxígeno y nitrógeno en la red cristalina, convirtiendo las soldaduras de filete en zonas frágiles que fracturan tras pocos ciclos térmicos.
Como plataforma integrada de suministro de titanio que opera junto a plantas asociadas certificadas (certified partner facilities) para contratistas EPC químicos y energéticos globales, desglosamos las normas reales de taller que rigen los intercambiadores de titanio fabricados bajo plano (Build-to-Print): unión tubo-placa, criterio visual de purga, ensayos no destructivos y programación crítica de 30 a 45 días. Especificar bien evita retrabajos.
Alcance exacto de fabricación bajo plano (Build-to-Print) y selección de tubos largos
En la compra internacional de equipos a presión reactivos, el primer paso consiste en delimitar con precisión el diseño de proceso frente a la fabricación mecánica. Definir responsabilidades evita disputas técnicas. En nuestra red industrial, los equipos químicos de titanio e intercambiadores de carcasa y tubos se producen estrictamente bajo plano del cliente (Build-to-Print) conforme a códigos como ASME BPVC Section VIII: la ingeniería del comprador fija el cálculo térmico y mecánico, mientras el taller certificado ejecuta corte, rolado, entubado, soldadura con purga e inspección bajo acuerdo de confidencialidad (NDA) con desidentificación de planos, guía de montaje y garantía de fabricación de 1 a 3 años.
La calidad metalúrgica del haz tubular y de las placas tubulares define la vida útil del aparato antes de iniciar el armado:
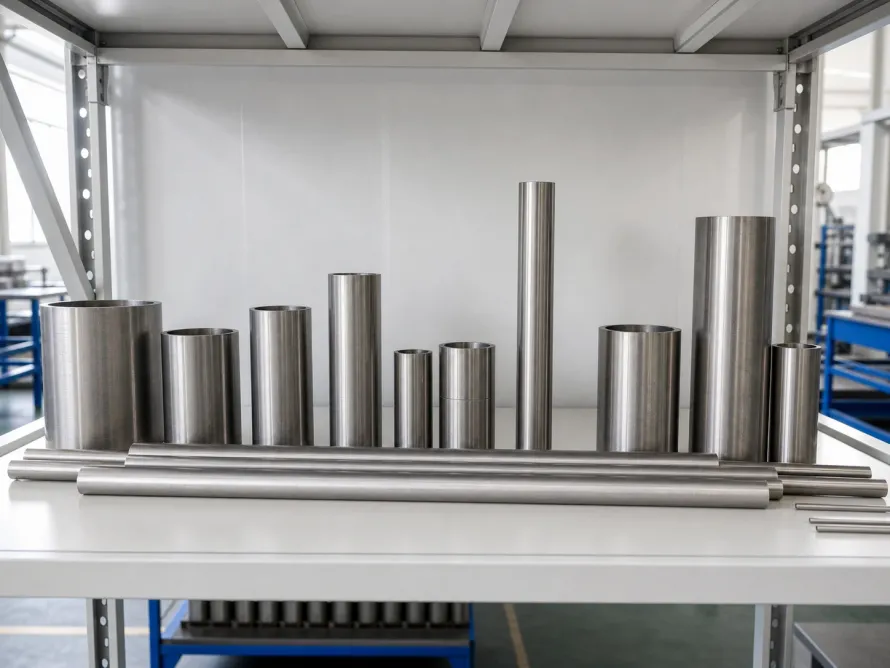
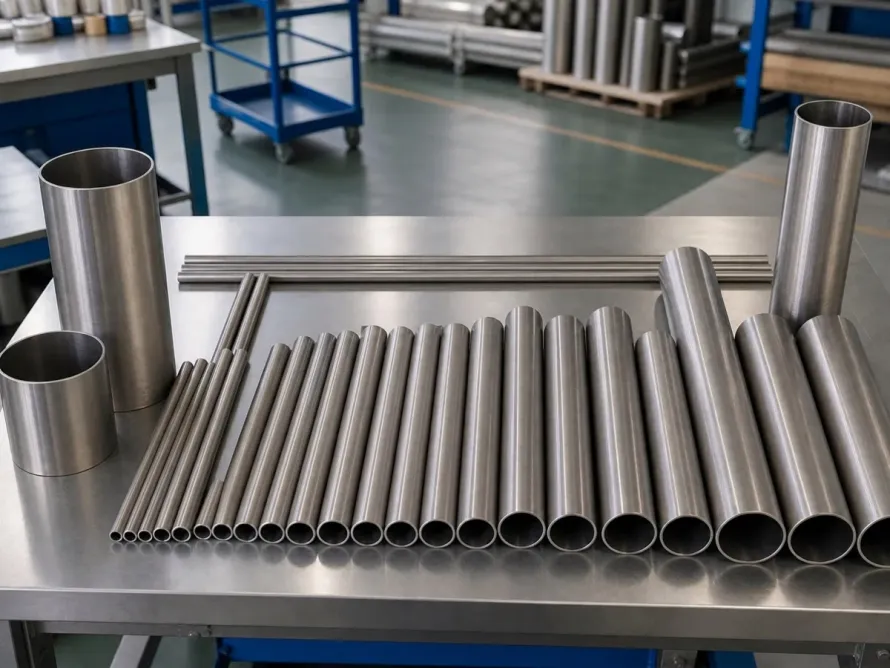
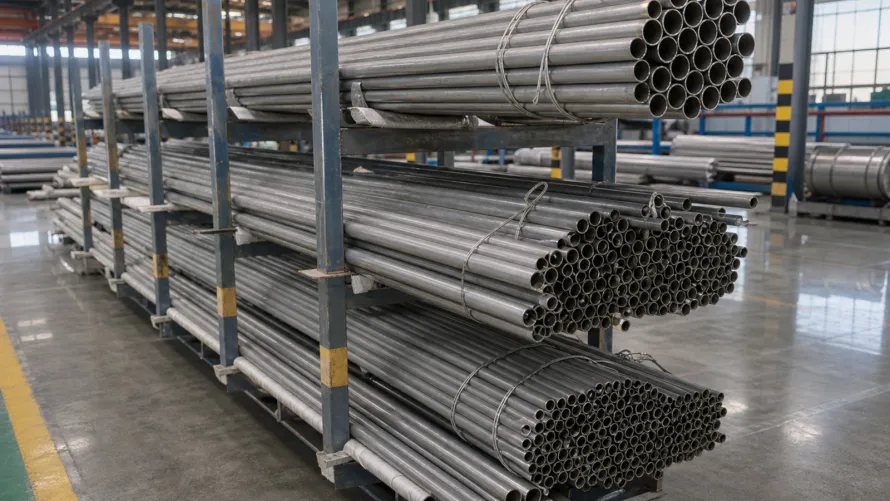
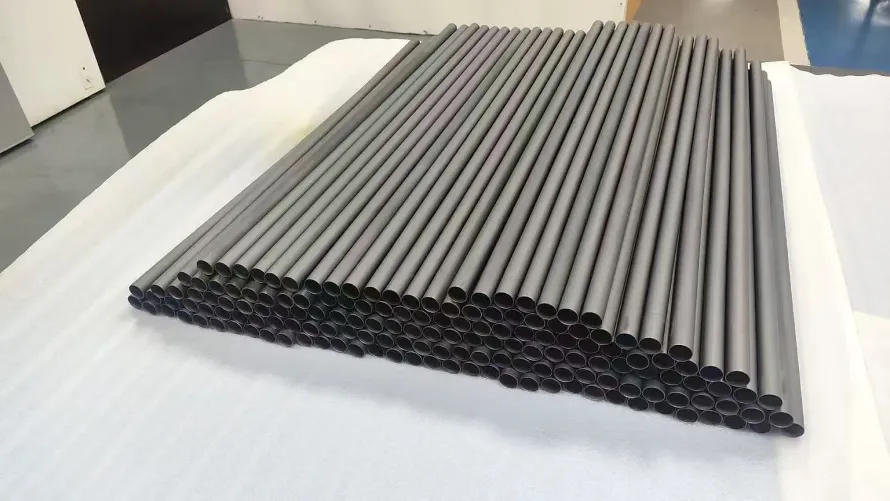
- Tubos continuos sin costura y soldados ASTM B338 sin empalmes intermedios: Las líneas asociadas operan laminadores peregrinos en frío multicanal LG30 a LG120 junto con hornos de recocido brillante al vacío de 18 metros, suministrando tubos de intercambio térmico de titanio ASTM B338 desde 6 mm hasta 219 mm de diámetro exterior y espesores de 0,5 mm a 18 mm en tramos rectos continuos de hasta 18 metros (y tubos en U de hasta 24 metros desarrollados). Los tramos continuos eliminan empalmes internos. Cada tubo supera previamente 100 % corrientes inducidas (ET) más ultrasonidos (UT) en línea y prueba hidrostática individual con retención ≥ 10 segundos hasta 20 MPa.
- Ductilidad del revestimiento y barrido ultrasónico en placas placadas por explosión: En condensadores de alta presión suele emplearse placa base de acero al carbono revestida con titanio mediante soldadura por explosión según ASTM B898. La ductilidad del revestimiento resulta crítica. Para evitar microfisuras por corte adiabático durante la detonación, la lámina de titanio emplea Grade 1 de alta plasticidad o Grade 11 resistente a intersticios (Ti-0,15Pd de bajos intersticiales) con límite elástico controlado y alargamiento ≥ 30 %, verificando el 100 % de la superficie mediante ultrasonidos (UT) antes de perforar los alojamientos de tubos.
Unión tubo-placa tubular: expansión mecánica o hidráulica más soldadura TIG con triple argón
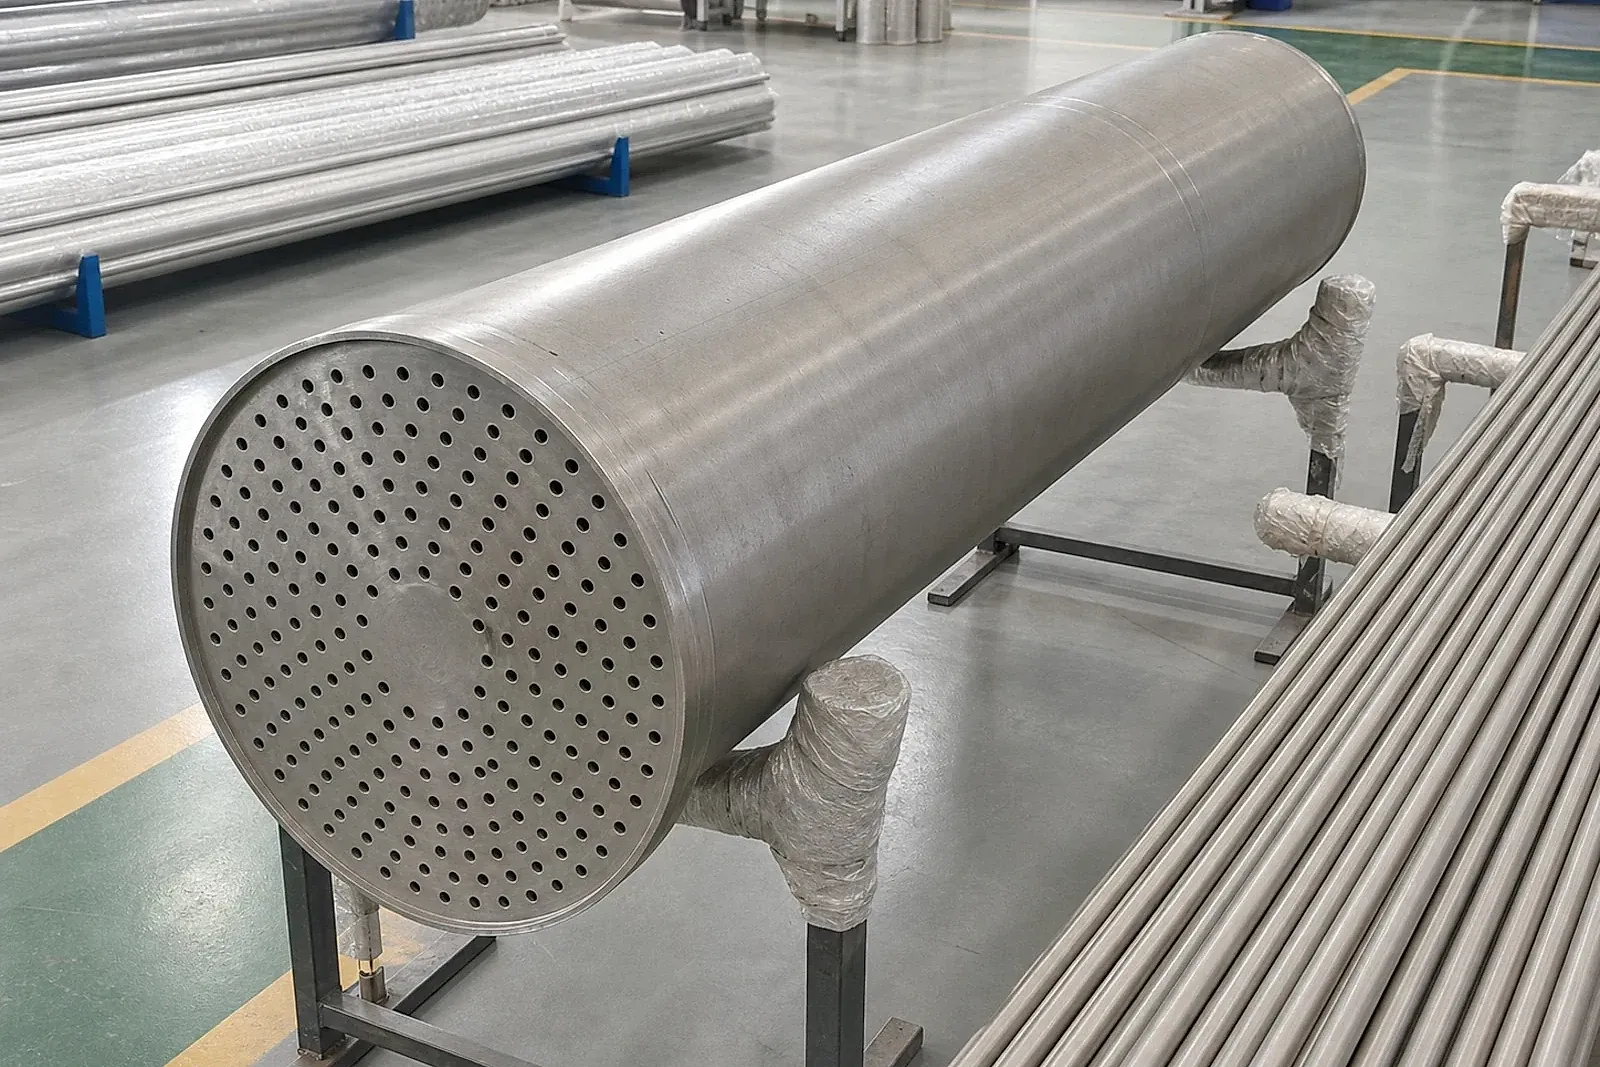
Más del 80 % de los defectos constructivos en intercambiadores de carcasa y tubos se concentran en la unión entre tubo y placa tubular. Soldar sin mandrinar deja intersticios activos. Ejecutar únicamente el cordón frontal deja una ranura anular de 0,05 mm a 0,20 mm entre la pared exterior del tubo y el orificio perforado; por encima de 80°C en salmueras cloruradas, esa zona muerta desencadena corrosión por intersticios en el titanio comercialmente puro Grade 2 y concentra toda la fatiga vibratoria sobre la raíz soldada.
Por ello, los talleres certificados aplican de forma estándar la ruta combinada de «mandrinado hidráulico o mecánico por rodillos más soldadura TIG de sello o resistencia bajo argón de alta pureza»: la expansión controlada cierra el intersticio y absorbe cargas axiales, mientras la fusión TIG asegura hermeticidad absoluta. La limpieza superficial previene porosidades. Antes del entubado, las puntas de tubo y biseles se desengrasan con acetona y se decapan en baño controlado de ácido nítrico y fluorhídrico (manteniendo relación HNO₃:HF ≥ 7:1 para limitar la absorción de hidrógeno por debajo de 10 ppm), manipulándose únicamente con guantes blancos sin pelusa.
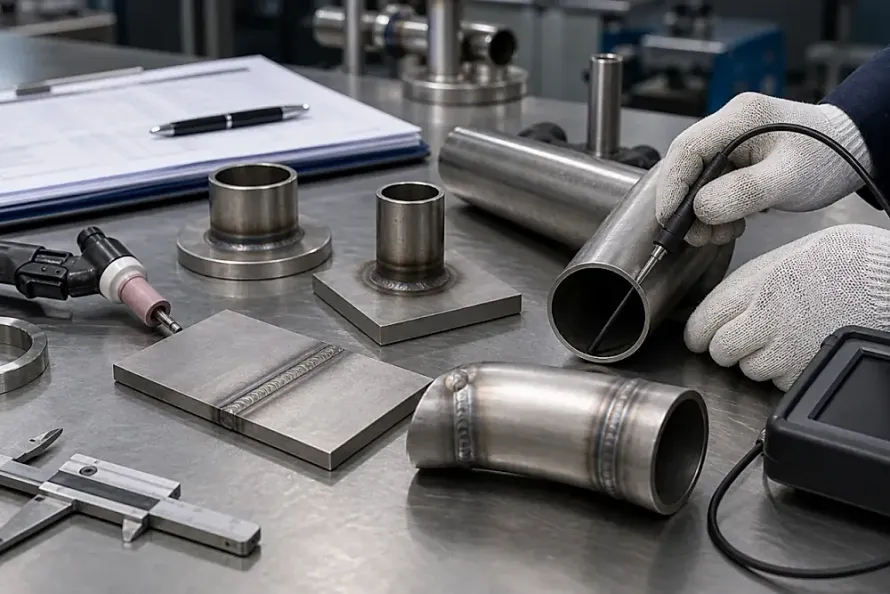
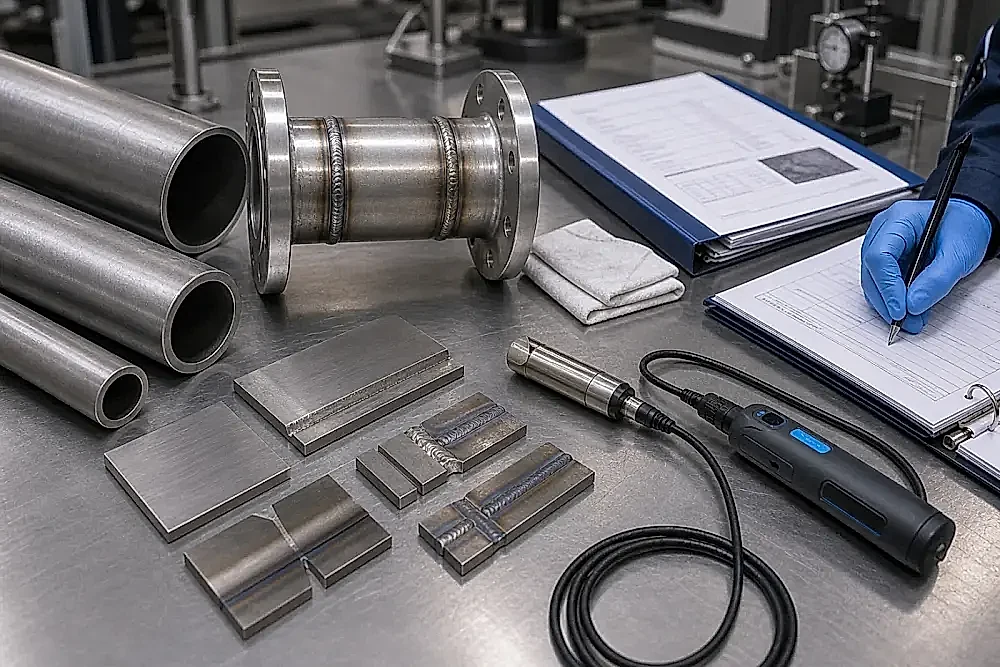 Figura 1: Probetas de calificación de soldadura de titanio bajo argón puro, carretes bridados y expedientes END en el banco de control de una planta asociada certificada. El inspector verifica el brillo plateado o pajizo tenue junto con los informes radiográficos.
Durante el soldeo de recipientes de titanio rige un veto visual innegociable por coloración:
- Antorcha principal + zapata de arrastre + cámara trasera de respaldo: Además de la tobera TIG principal, se acoplan zapatas porosas de cobre (Trailing Shields) adaptadas a la geometría del cabezal y cámaras presurizadas de purga posterior (Back-Purge), manteniendo atmósfera inerte hasta que el metal desciende de 300°C. El triple blindaje bloquea el aire.
- Rechazo inmediato ante coloración azul, violeta o gris: Las normas internas de calidad aprueban exclusivamente cordones plata brillante o pajizo muy claro; cualquier tonalidad amarillo oscuro, azul, púrpura o gris pulverulento delata contaminación intersticial por oxígeno. Lijar el color está prohibido. Jamás debe cepillarse ni decaparse un cordón azulado para ocultar la oxidación: el metal fragilizado debe fresarse mecánicamente por completo antes de volver a soldar bajo purga íntegra.
| Etapa de fabricación y control | Estándar real en planta asociada certificada | Atajo habitual en talleres de bajo precio | Falla resultante en operación | Auditoría documental e ITP del comprador |
|---|---|---|---|---|
| Recepción de tubos térmicos | Tubos enteros ASTM B338; 100 % ET + UT + prueba hidrostática ≥ 10 s (hasta 20 MPa) | Muestreo parcial hidrostático o empalme a tope de retales cortos | Fugas tempranas por poros o rotura por fatiga en soldaduras intermedias | Auditar coladas en MTC de tubos, registros ET/UT y longitud continua |
| Placa tubular bimetálica | Lámina Grade 1 / Grade 11 (alargamiento ≥ 30 %) + 100 % barrido UT de adherencia | Revestimiento duro de baja ductilidad con chequeo UT solo en esquinas | Ampollamiento y despegue del titanio al taladrar o soldar cabezales | Exigir mapa UT al 100 % de la placa placada y alargamiento certificado |
| Unión tubo-placa tubular | Desengrase con acetona + decapado (HNO₃:HF ≥ 7:1) + mandrinado + soldadura TIG | Inserción manual con restos de aceite y cordón simple sin expansión previa | Porosidad densa por hidrógeno, corrosión en intersticios y fisura vibratoria | Revisar WPS/PQR calificados, porcentajes de expansión y macrografía testigo |
| Purga de argón y coloración | Antorcha + zapata + respaldo; solo aprueba color plata o pajizo muy claro | Omitir zapata trasera y esmerilar cordones azules/violetas con disco abrasivo | Capa frágil enriquecida en oxígeno que agrieta en arranques térmicos | Fijar Punto de Detención (Hold Point) fotográfico antes de decapar o pulir |
| END y prueba de presión | 100 % líquidos penetrantes (PT) + 100 % radiografía (RT) en costuras + doble hidro | Inspección solo visual en cabezales o recorte oculto de RT al 10 % – 20 % | Inclusiones de tungsteno o falta de fusión con fuga de fluido ácido | Cruzar plano radiográfico 100 % RT, cuños de soldador, PT y gráficas de presión |
Por qué el plazo se sitúa entre 30 y 45 días: soldadores calificados y erosión-corrosión
Los coordinadores de paradas de planta suelen preguntar si un intercambiador de titanio a medida puede fabricarse en dos semanas añadiendo turnos generales. Los soldadores certificados marcan el ritmo. Los cronogramas reales en talleres asociados sitúan el plazo estándar de unidades medianas en 30 a 45 días desde la aprobación de planos hasta el despacho, condicionado por dos factores físicos ineludibles:
Primero, disponibilidad de soldadores de titanio acreditados y tiempos de post-flujo: cada tramo soldado exige pausas estáticas de enfriamiento bajo chorro de argón antes de desplazar la protección. La purga no admite prisas. Una nave especializada cuenta típicamente con 3 a 5 soldadores de código dedicados a recipientes de titanio; ejecutar miles de sellos tubulares más costuras longitudinales y circunferenciales purgadas, junto con el 100 % de líquidos penetrantes (PT), el 100 % de radiografía (RT) y las pruebas hidrostáticas secuenciales, fija un piso técnico incomprimible.
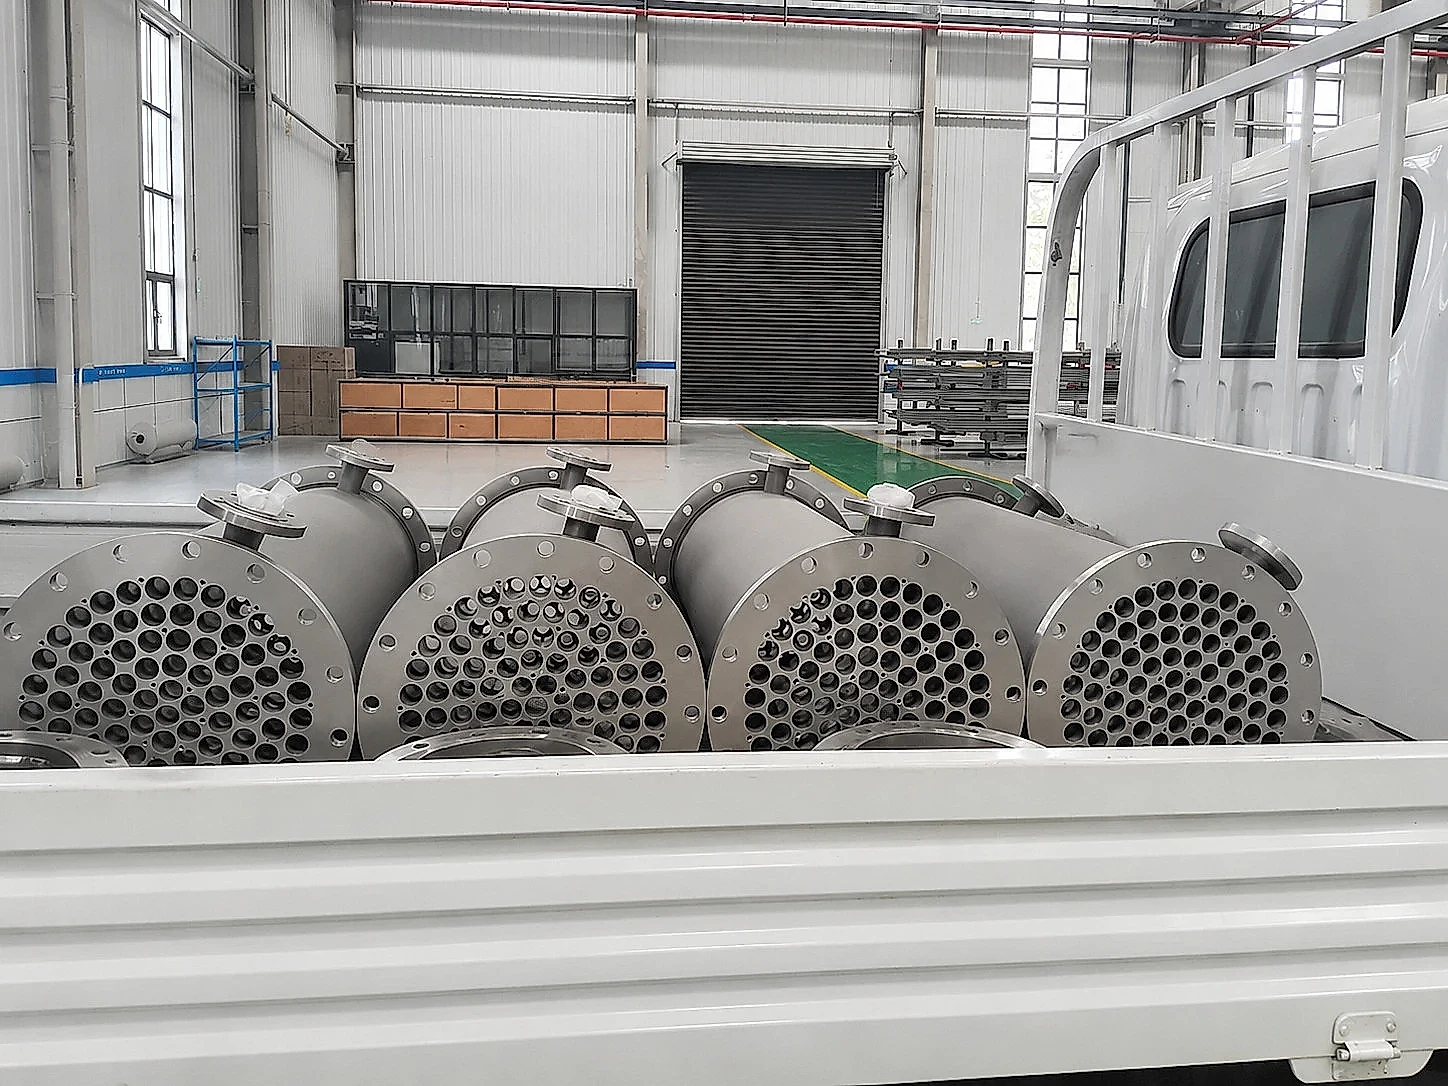 Figura 2: Cuatro intercambiadores de carcasa y tubos de titanio fabricados sobre plano listos para expedición tras mandrinado, soldadura TIG, inspección 100 % PT/RT y doble prueba hidrostática. Las boquillas viajan selladas junto al dossier completo de MTC y END.
Segundo, prevención de la causa número uno de fugas en campo — la erosión-corrosión: el historial postventa de plantas asociadas demuestra que, cuando un intercambiador de titanio bien fabricado presenta fugas en operación, la causa raíz rara vez es ataque químico generalizado, sino erosión-corrosión por alta velocidad en boquillas de entrada. El flujo turbulento arranca la película pasiva. La inmunidad del titanio depende de una película autorreparable de dióxido de titanio de pocos nanómetros; si chorros bifásicos o lodos con cristales en suspensión impactan sin placa deflectora (Impingement Plate) ni casquillos protectores, el desgaste mecánico supera la velocidad de repasivación y perfora los tubos en pocos meses.
Lista de control técnica Pre-RFQ para intercambiadores químicos de titanio
Para superar la inspección de tercera parte al primer intento, los ingenieros de proyecto y compradores deben fijar cinco requisitos contractuales en cada solicitud de oferta (RFQ):
- Congelar planos constructivos completos bajo NDA: Entregue planos definitivos con presiones de diseño, arreglo de placa tubular y deflectores de impacto bajo acuerdo NDA bilateral, definiendo términos de entrega como FOB China main port. Los planos cerrados evitan retrasos.
- Seleccionar el grado según temperatura de intersticio y cloruros: Emplee Grade 2 hasta 80°C en salmueras neutras; evalúe actualizar tubos o placas placadas a Grade 12 (Ti-0,3Mo-0,8Ni) o grados al paladio Grade 7 / Grade 11 cuando las rendijas superen de 85°C a 100°C. Elegir el grado frena hendiduras.
- Establecer un Hold Point fotográfico del cordón bruto sin decapar: Exija en el plan de inspección y pruebas (ITP) fotografías de alta resolución o liberación presencial del color original de soldadura antes de cualquier limpieza ácida o mecánica. La evidencia visual garantiza inercia.
- Exigir 100 % PT + 100 % RT y secado completo tras prueba hidrostática: Especifique 100 % radiografía (RT) en uniones a presión de carcasa, 100 % líquidos penetrantes (PT) en todas las bocas de tubo y secado exhaustivo tras probar con agua limpia. El control total elimina fugas.
- Auditar la trazabilidad completa de MTC por componente: Solicite certificados de pruebas de materiales (MTC) con trazabilidad íntegra de colada y lote (heat/lot number traceability) para chapas (ASTM B265), tubos (ASTM B338), placas forjadas o placadas y alambre de aporte (AWS A5.16), verificando gases intersticiales dentro de O ≤ 0,20 %, N ≤ 0,05 % y H ≤ 0,015 %, pudiendo coordinar inspección independiente previa al embarque. La trazabilidad documental asegura recepción.
Si su equipo de ingeniería prepara especificaciones bajo plano para intercambiadores o reactores de titanio en proyectos cloro-álcali, desalación o hidrometalurgia, envíe sus planos y condiciones operativas a través de nuestro portal de cotización en línea y revisión técnica gratuita Build-to-Print para validar largos de tubo continuos, placas bimetálicas y el cronograma de 30 a 45 días antes de emitir el pedido. Revisar antes asegura su parada.