Desde la apertura el 17 de noviembre de 2026 (y hasta el 20 de noviembre de 2026) en la feria internacional Formnext 2026 celebrada en Fráncfort, Alemania, el fabricante berlinés de sistemas aditivos metálicos GEFERTEC destacó en el pabellón 12.1 (stand B101) su sistema arcTitan de fabricación aditiva por arco y alambre (WAAM) desarrollado específicamente para procesar titanio industrial. La impresión estructural de gran formato avanza. Exhibido junto al nuevo equipo modular arc10X, el modelo industrial arc80X y piezas demostradoras a escala real como el marco de una salida de emergencia aeronáutica en titanio, el equipo responde a la urgencia aeroespacial por recortar plazos de forja y desperdicio de viruta.
Según los datos técnicos difundidos en Fráncfort, arcTitan sustituye las campanas abiertas de arrastre local por una cámara de construcción hermética inundada con gas protector que mantiene el oxígeno residual entre 10 y 15 ppm durante toda la deposición, combinando una envolvente de 2.000 × 700 × 1.000 mm con velocidades de aporte por arco de plasma de hasta 3 kg/h. La barrera atmosférica del equipo queda resuelta.
Para ingenieros estructurales y directores de compras que evalúan preformas grandes de titanio, el WAAM por plasma en cámara cerrada resuelve la protección gaseosa de la máquina; sin embargo, superar la inspección ultrasónica y radiográfica al primer intento depende por igual de la pureza superficial del alambre alimentado durante decenas de horas sin intervención humana. Como plataforma integrada de suministro de titanio junto a plantas asociadas certificadas (certified partner facilities), analizamos dónde complementa el WAAM a la forja pesada y fijamos reglas de compra para alambre aditivo de titanio. El alambre limpio define el rendimiento.
Qué resuelve una cámara inerte de 10–15 ppm y por qué un alambre sucio sigue generando rechazo
Al depositar titanio mediante arco eléctrico en naves abiertas, la turbulencia del gas en esquinas agudas arrastra aire ambiental hacia el cordón caliente, formando capas frágiles enriquecidas en oxígeno. Las zapatas abiertas sufren puntos ciegos. Al sellar por completo una cámara de 2.000 × 700 × 1.000 mm mantenida entre 10 y 15 ppm de oxígeno, la arquitectura arcTitan de GEFERTEC elimina las pérdidas de protección dependientes de la trayectoria robótica.
No obstante, los auditores metalúrgicos deben aplicar una premisa física ineludible: una cámara de 10 a 15 ppm impide la entrada de aire externo, pero jamás elimina el carbono, el hidrógeno o el óxido que ingresan directamente al baño fundido adheridos a un alambre deficiente. La contaminación interna burla el argón. Imprimir un bastidor estructural de 60 kg en Grade 5 (Ti-6Al-4V) a razón de 3 kg/h exige unas 20 horas continuas de arco y miles de metros de alambre; emplear alambre económico pensado para reparación manual provoca dos fallos severos:
- Porosidad interlaminar por hidrógeno derivada de jabones de trefilado: El trefilado convencional utiliza lubricantes minerales o jabones cálcicos; un desengrase incompleto o un decapado ácido mal tamponado deja hidrocarburos y átomos de hidrógeno atrapados en microrrugosidades superficiales. El arco de plasma piroliza cualquier grasa. Aunque la cámara marque 10 ppm de oxígeno, el hidrógeno atómico liberado se disuelve al instante en el titanio líquido, dejando hileras de microporos que reprueban radiografía.
- Atascos de alimentación robótica por descontrol de curvatura (Cast) y hélice (Helix): Un soldador manual corrige al vuelo una varilla arqueada, pero una cámara sellada llena de argón no puede abrirse a mitad de ciclo para destrabar el devanador sin perder horas de inertización. Un atasco arruina toda la preforma. El estirado en frío endurece rápidamente el titanio (los calibres finos requieren de 3 a 8 recocidos intermedios para recuperar ductilidad); sin enderezado bajo tensión y bobinado capa a capa, el alambre salta en espiral, desgasta boquillas de contacto y desvía el plasma.
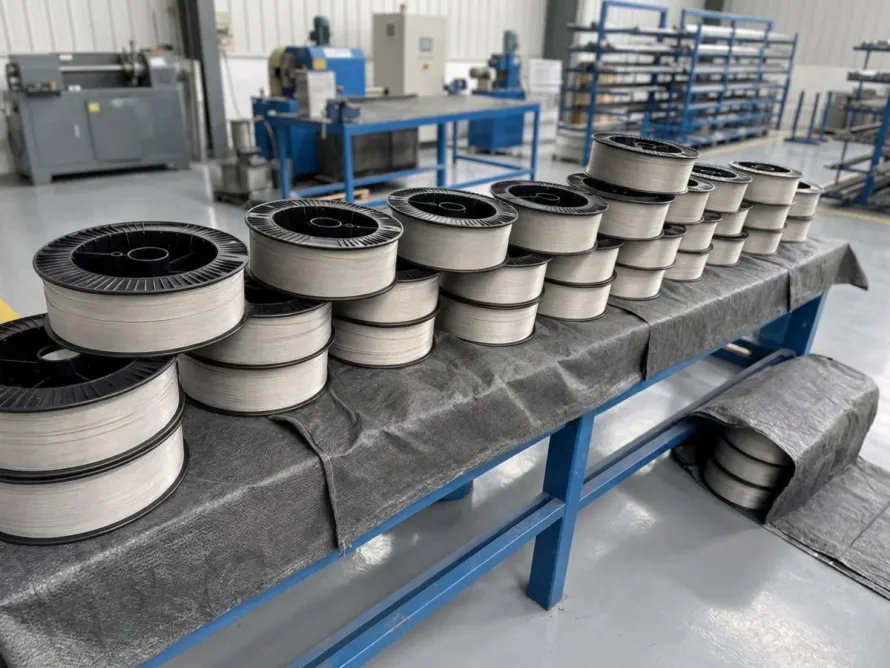
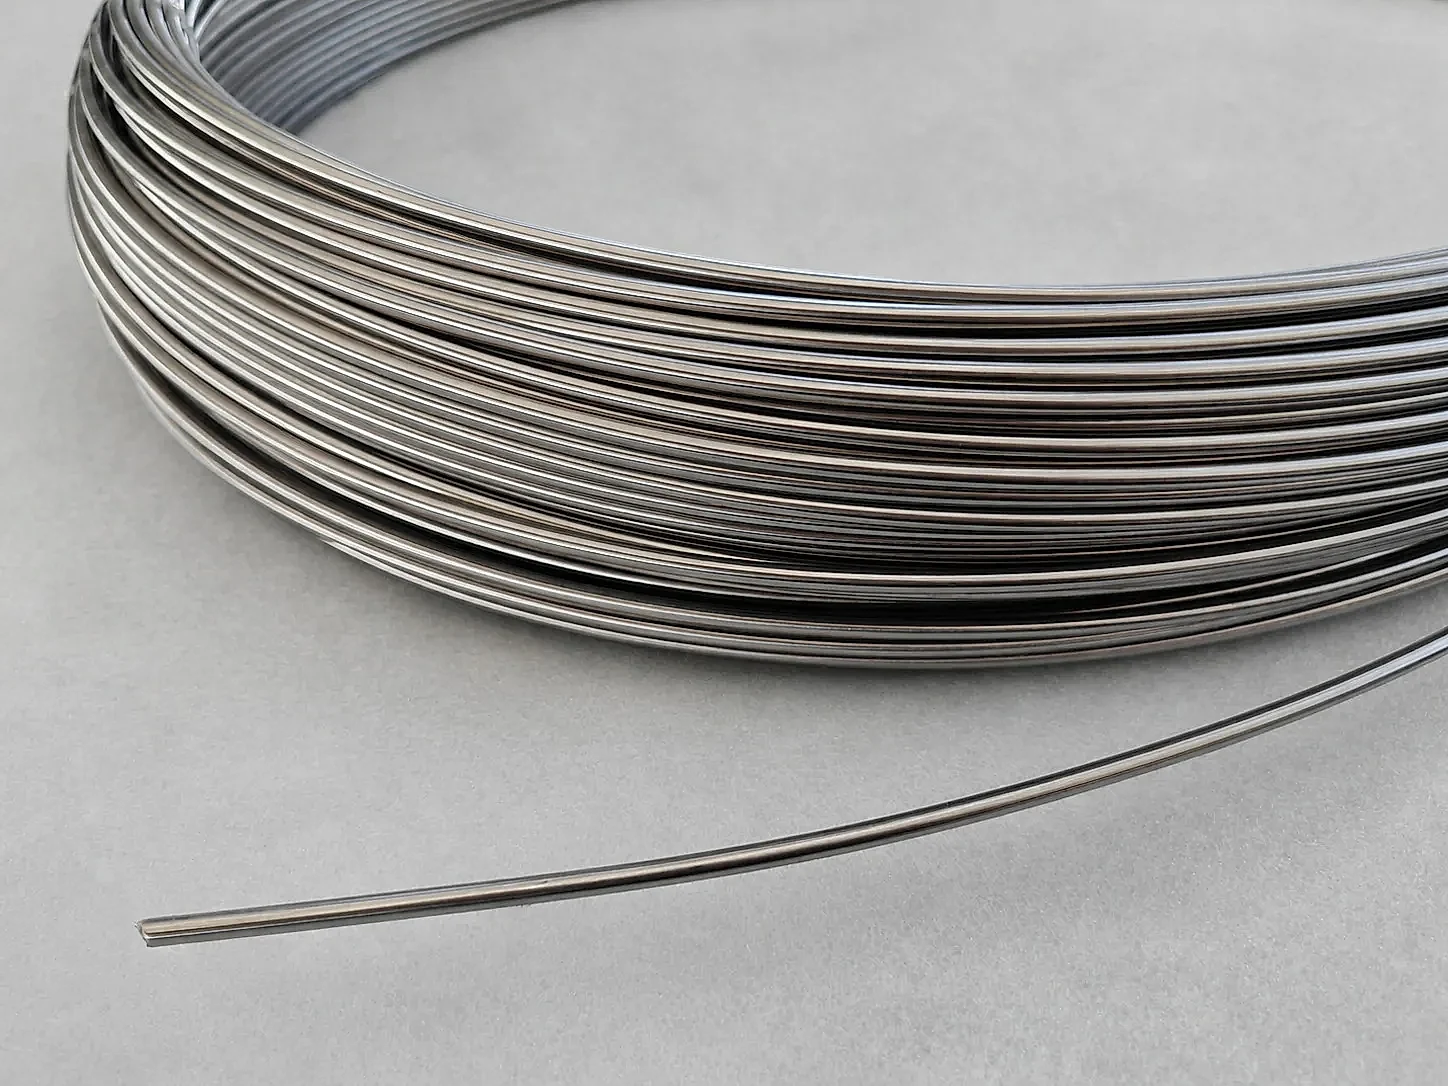 Figura 1: Detalle de alambre de impresión de titanio trefilado en línea cerrada sin aceite, inspeccionado por corrientes inducidas y recocido brillante al vacío. Su acabado limpio y devanado uniforme evitan porosidad e interrupciones en celdas WAAM y DED láser.
Plasma WAAM cerrado vs. LPBF de lecho de polvo vs. Forja ASTM B381: matriz de compra 2026–2027
Con el avance simultáneo de celdas aditivas de alambre y atomizadores industriales en Formnext 2026, los equipos de compras no deben ver el WAAM como sustituto universal de la forja, sino asignar cada número de parte según dimensiones, relación Buy-to-Fly y requisitos de fatiga. Cada ruta tiene su ventana óptima.
| Dimensión de evaluación | WAAM por plasma en cámara cerrada (ej. arcTitan WAAM) | Fusión de lecho de polvo láser (LPBF polvo esférico) | Forja libre y anillo laminado sin costura (ASTM B381) | Regla de decisión para compras 2026–2027 |
|---|---|---|---|---|
| Escala dimensional típica | Estructuras medianas y grandes (hasta 2.000 × 700 × 1.000 mm) | Piezas complejas pequeñas y medianas (usualmente ≤ 400 – 600 mm) | Amplio rango desde bridas compactas hasta anillos de varias toneladas | Usar WAAM en marcos huecos mayores de 1 metro; LPBF en canales finos |
| Tasa de aporte y Buy-to-Fly | Hasta 3 kg/h; reduce la relación compra-vuelo a 2:1 – 4:1 | Decenas a cientos de gramos/hora; máxima resolución geométrica | Vaciar bloques macizos o forjas suele exigir relaciones 8:1 – 15:1 | Sustituir placas gruesas muy vaciadas por preformas WAAM ahorra viruta |
| Materia prima principal | Alambre brillante sin aceite de 0,8 mm – 3,2 mm en bobina (AWS A5.16) | Polvo esférico atomizado de 15 – 53 μm por gas o plasma | Lingotes 2x/3x VAR de varias toneladas forjados en palanquillas | La bobina cuesta mucho menos por kg que el polvo y sin riesgo explosivo |
| Microestructura y postproceso | Granos beta columnares epitaxiales; exige HIP o recocido + fresado CNC | Martensita acicular fina; exige alivio al vacío o ciclo HIP | Refinamiento termomecánico multiaxial con flujo fibroso continuo | Mantener discos de rotor y bridas críticas de fatiga en ruta forjada |
| Cuello de botella de liberación | Poros por C/H superficial, estabilidad de avance, UT/RT entre capas | Aumento de oxígeno en polvo, inclusiones, limpieza de cavidades | Colas en prensas pesadas, simetría de fibra, ruido ultrasónico | Exigir trazabilidad íntegra de colada y análisis O/N/H en las tres rutas |
Así, marcos de puertas aeronáuticas, soportes espaciales y herrajes submarinos logran fuertes ahorros combinando alambres de titanio de precisión para fabricación aditiva con cámaras WAAM estancas; por el contrario, discos rotativos y bridas de alta presión siguen apoyándose en piezas forjadas de titanio aeroespaciales e industriales cuya fibra forjada cuenta con certificación consolidada.
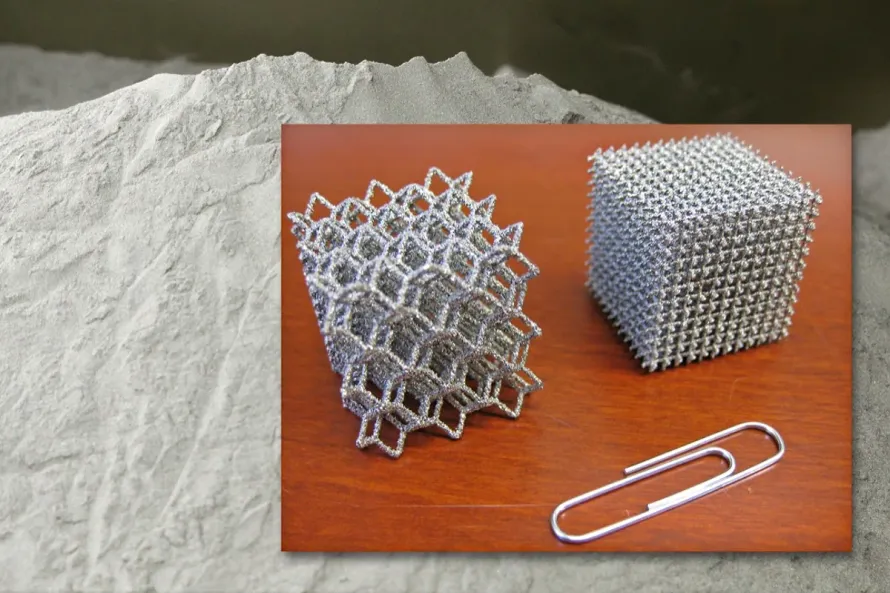
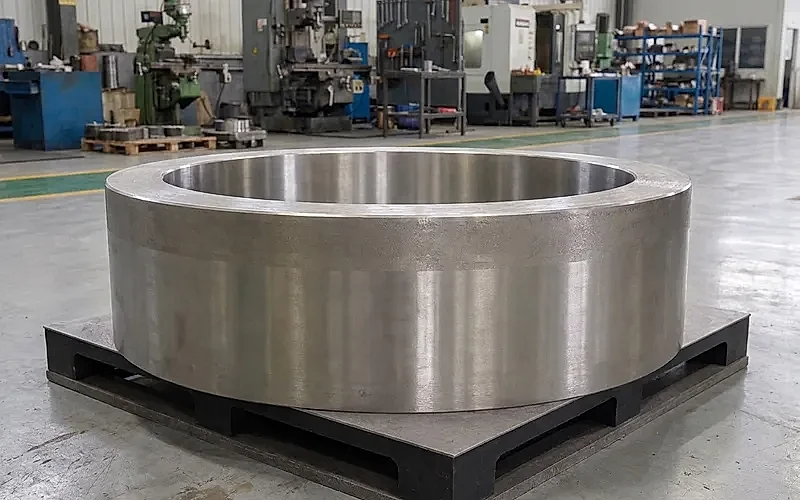 Figura 2: Anillo forjado de titanio laminado sin costura de gran diámetro en una planta asociada certificada. El flujo circunferencial continuo de los anillos forjados complementa las estructuras reticulares WAAM en programas 2026–2027.
Cuatro controles técnicos de recepción para alambre aditivo de titanio (WAAM y DED láser)
Para respaldar jornadas continuas sin operador en equipos WAAM por plasma y deposición de energía dirigida por láser (DED), las plantas asociadas certificadas operan líneas de bobinado aditivo segregadas de la varilla recta convencional. La línea dedicada protege el baño fundido. Al emitir consultas bajo AWS A5.16 (ERTi-2, ERTi-5, ERTi-23) o ASTM B863, los compradores deben exigir cuatro especificaciones concretas:
- Trefilado cerrado sin aceite y recocido brillante al vacío: Las líneas aditivas procesan alambre de 0,8 mm a 3,2 mm mediante trefilado hermético libre de aceite combinado con recocido brillante al vacío y enderezado por tensión. Eliminar lubricantes corta la porosidad de raíz. Al prescindir de pastas carbonosas, el carbono e hidrógeno superficiales permanecen mínimos, logrando un arco de plasma estable y libre de proyecciones.
- Aprovechar el stock estándar en calibres gruesos de 2,5 mm y 3,2 mm: Los cabezales de plasma de 3 kg/h suelen preferir diámetros mayores para reducir la velocidad lineal de alimentación y la relación área-volumen de óxido superficial. Ambos diámetros son inventario habitual. Aunque muchos compradores creen que los hilos de 2,5 mm y 3,2 mm requieren trefilado especial con recargos y largas esperas, nuestras plantas asociadas mantienen 2,5 mm y 3,2 mm como stock estándar listo para bobinar.
- 100 % corrientes inducidas en línea y bobinado capa a capa en carrete BS300: Todo lote supera detección de defectos al 100 % por corrientes inducidas en línea antes del devanado para descartar grietas o pliegues, enrollándose ordenadamente sobre carretes estándar BS300 con curvatura controlada y paso de hélice (Helix ≤ 25 mm). El devanado exacto evita tirones.
- Auditar gases intersticiales en el MTC y trazabilidad al lingote VAR: Exija un certificado de pruebas de materiales (MTC) con trazabilidad ininterrumpida de colada y lote (heat/lot number traceability) hasta el lingote primario VAR, verificando gases dentro de O ≤ 0,20 %, N ≤ 0,05 % y H ≤ 0,015 % —ajustando el oxígeno a O ≤ 0,13 % para ERTi-23 (Grade 23 Ti-6Al-4V ELI)— con opción a reensayo independiente de gases O/N/H antes del despacho bajo términos FOB China main port. Los datos verificados aseguran la calificación.
Tanto si su equipo industrial está homologando bobinas de alambre de bajo hidrógeno para celdas WAAM de cámara cerrada como si compara preformas aditivas frente a tochos forjados para entregas en 2026–2027, envíe su diámetro, norma y formato de carrete a través de nuestro portal de cotización en línea y revisión técnica de materia prima aditiva para consultar disponibilidad inmediata y certificados MTC de muestra. La materia prima limpia asegura cada pieza.