Al adentrarse en 2026, la industria de fabricación aeroespacial comercial afronta una aceleración de entregas sin precedentes. Los calendarios de producción están copados.
Con los principales fabricantes acumulando carteras de pedidos históricas, Airbus acelera el ritmo de la familia A320 hacia 75 aviones al mes. Boeing y las aerolíneas internacionales expanden paralelamente sus entregas de aeronaves. Los informes del sector sitúan el mercado del titanio aeroespacial en 2026 entre 4.200 millones y 5.100 millones de USD con un crecimiento anual aproximado del 8 %. La demanda se mantiene firme.
Bajo este aparente auge de entregas, la cadena de suministro de titanio experimenta una pronunciada división estructural. Las discrepancias se agudizan.
Por un lado, la capacidad global de esponja de titanio para usos industriales estándar permanece abundante. Las existencias comerciales están aseguradas. Por otro lado, las aleaciones certificadas para aeroestructuras primarias, trenes de aterrizaje, fijaciones y etapas de compresor sufren cuellos de botella por la limitada capacidad de refundición de alta pureza y los prolongados procesos de homologación. El equilibrio del mercado se inclina drásticamente. A partir de datos operativos de plantas asociadas en laminación de barras, ultrasonidos por inmersión y control de gases intersticiales, este análisis desglosa la situación y propone pautas de compra. La precisión técnica resulta indispensable.
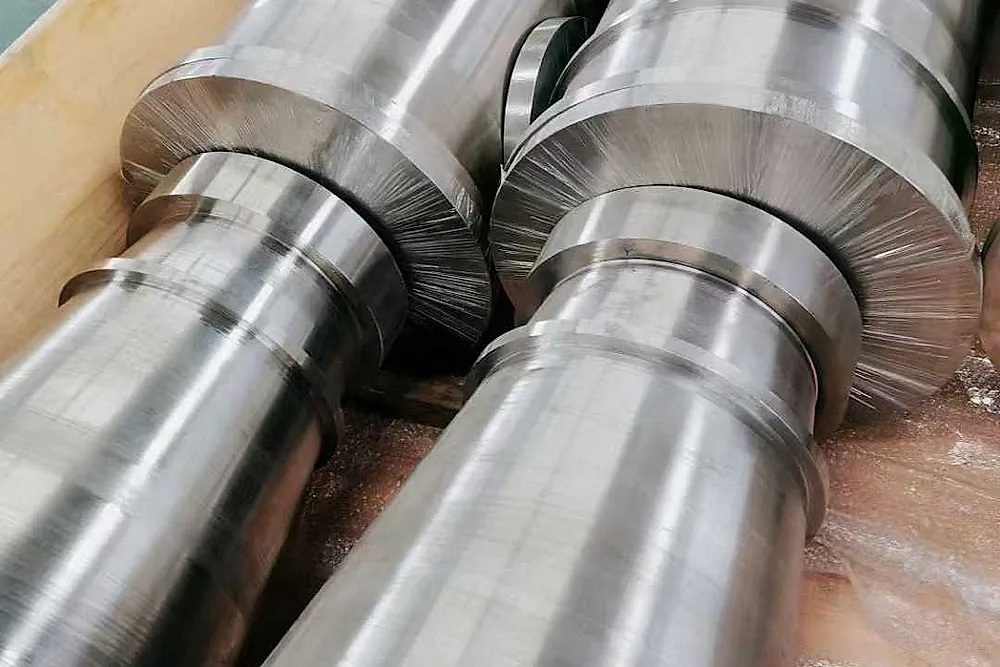
La división de la cadena: Tonelaje bruto frente a capacidad homologada
En el análisis de materias primas, equiparar la producción total de titanio con la oferta apta para aviación es un error recurrente. Ambos segmentos difieren por completo.
La industria del titanio opera en dos niveles netamente diferenciados. La división del mercado es estricta. Más del 90 % de los minerales de titanio se extraen para fabricar dióxido de titanio (TiO2) empleado en pinturas y plásticos. Menos del 10 % del rutilo de alta ley se transforma en esponja metálica, y solo una fracción reducida cumple las normas aeroespaciales. Los insumos puros son escasos.
En el primer semestre de 2026, la producción de esponja industrial superó las 140.000 toneladas en los principales países productores, creciendo más del 10 % interanual. El incremento se mantuvo constante. Sin embargo, el sector civil convencional mantuvo un ritmo moderado, garantizando holgura en el mercado industrial. Los mercados civiles están abastecidos.
En la aviación comercial, el panorama es radicalmente opuesto:
- Barreras de homologación aeronáutica: Las piezas de aviación están estrictamente reguladas por autoridades como la FAA y la EASA. Para vigas de tren de aterrizaje y discos de compresor, las fuentes de materia prima, parámetros de fusión y rutas de forja quedan congelados por el fabricante. Cambiar de proveedor exige años de ensayos.
- Diversificación de suministros: Los grandes fabricantes occidentales amplían sus cadenas de suministro. La firma japonesa Osaka Titanium Technologies amplía su capacidad de esponja aeroespacial de 40.000 a 50.000 toneladas anuales (operativa prevista en el año fiscal 2027). Asimismo, proyectos como Kasiya en Malaui avanzan en su validación con procesadores occidentales. No obstante, certificar nuevas plantas requiere años de pruebas. Los plazos son muy extensos.
Obstáculos técnicos: Fusión 3x VAR y ultrasonidos por inmersión al 100 %
¿Por qué el titanio industrial no puede destinarse a piezas de vuelo? Las diferencias radican en la pureza metalúrgica, los gases intersticiales y la resolución de ensayos. Las exigencias son absolutas.
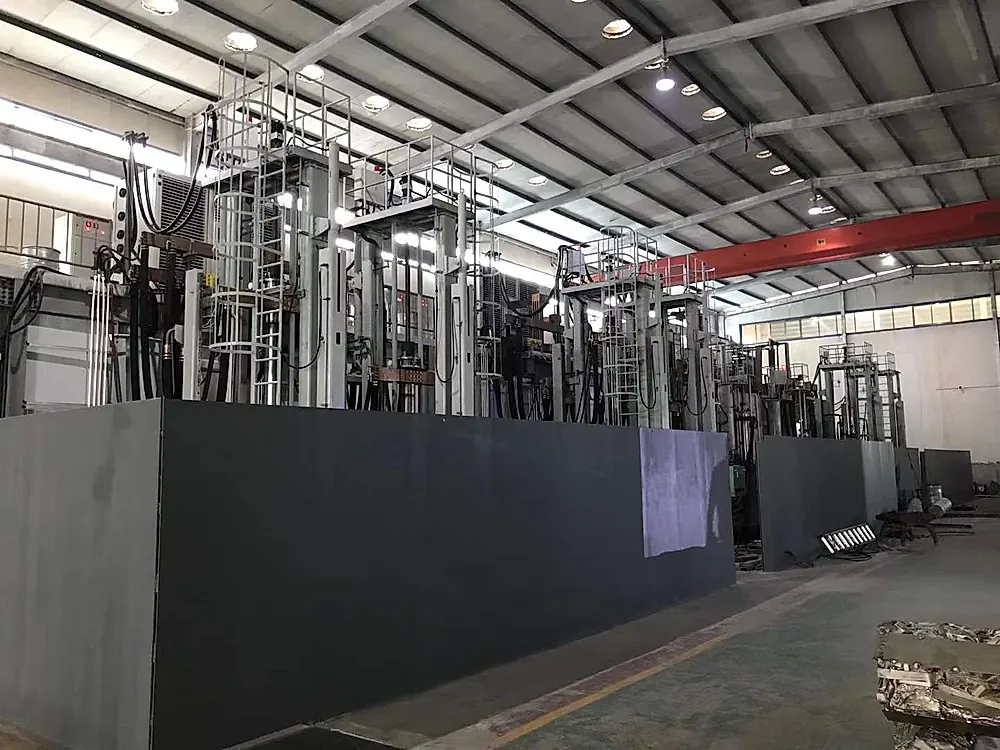
Según los datos de fabricación de plantas asociadas, producir barras y forjas conformes a AMS 4928 Grado 5 (Ti-6Al-4V) y Grado 23 (Ti-6Al-4V ELI) exige superar tres barreras técnicas:
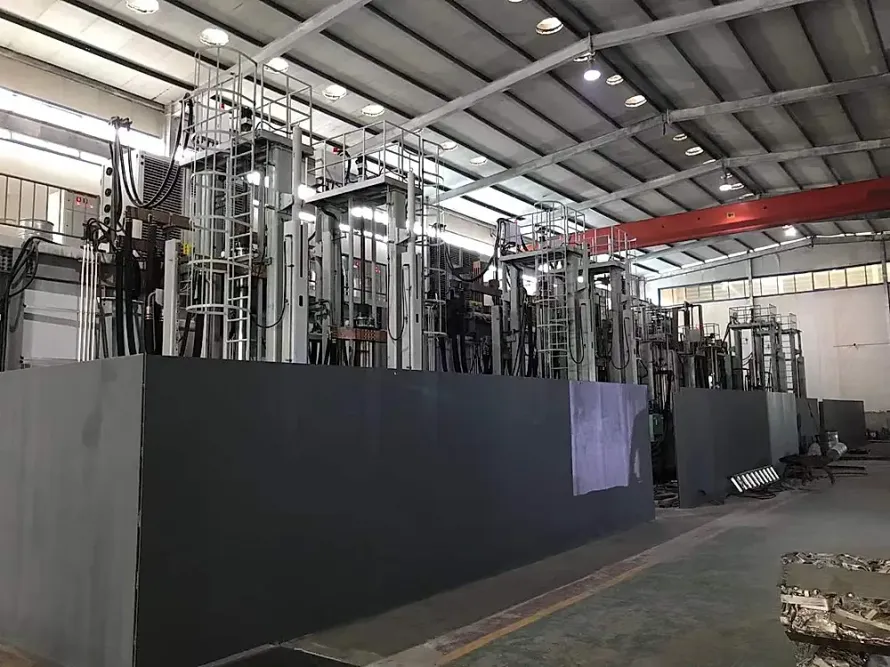
- Pureza por triple fusión por arco al vacío (3x VAR): El titanio para química suele someterse a una o dos fusiones. Los componentes estructurales de vuelo y el alambre para atomización demandan obligatoriamente triple fusión al vacío. El protocolo térmico es inflexible. La refundición múltiple elimina inclusiones de baja densidad (LDI) e inclusiones metálicas densas (HDI), manteniendo el oxígeno estrictamente en O ≤ 0,08% (o O ≤ 0,05% en grado ELI). Esto asegura una alta resistencia a la fatiga. La resistencia estructural se preserva.
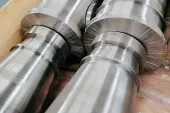
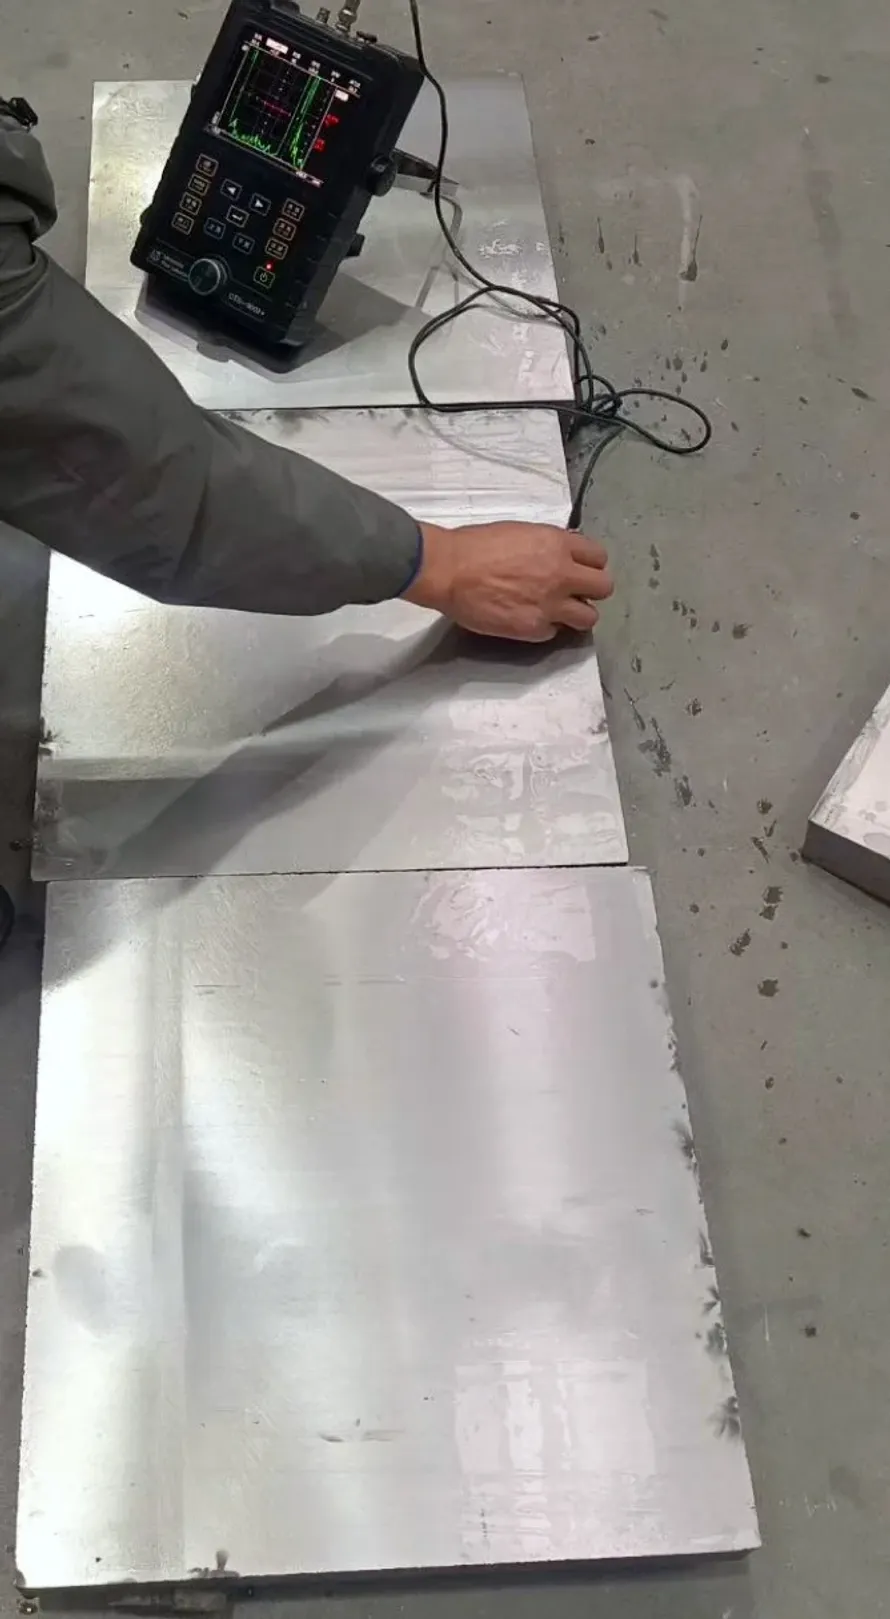
- Ensayos por ultrasonidos por inmersión al 100 % (Immersion UT): Las barras y tochos estructurales se escanean íntegramente por inmersión bajo agua conforme a AMS 2631 Clase AA o A antes de su expedición. Transductores focalizados detectan microdiscontinuidades equivalentes a taladros de fondo plano submilimétricos, acompañados de certificados END. Los registros son exhaustivos.
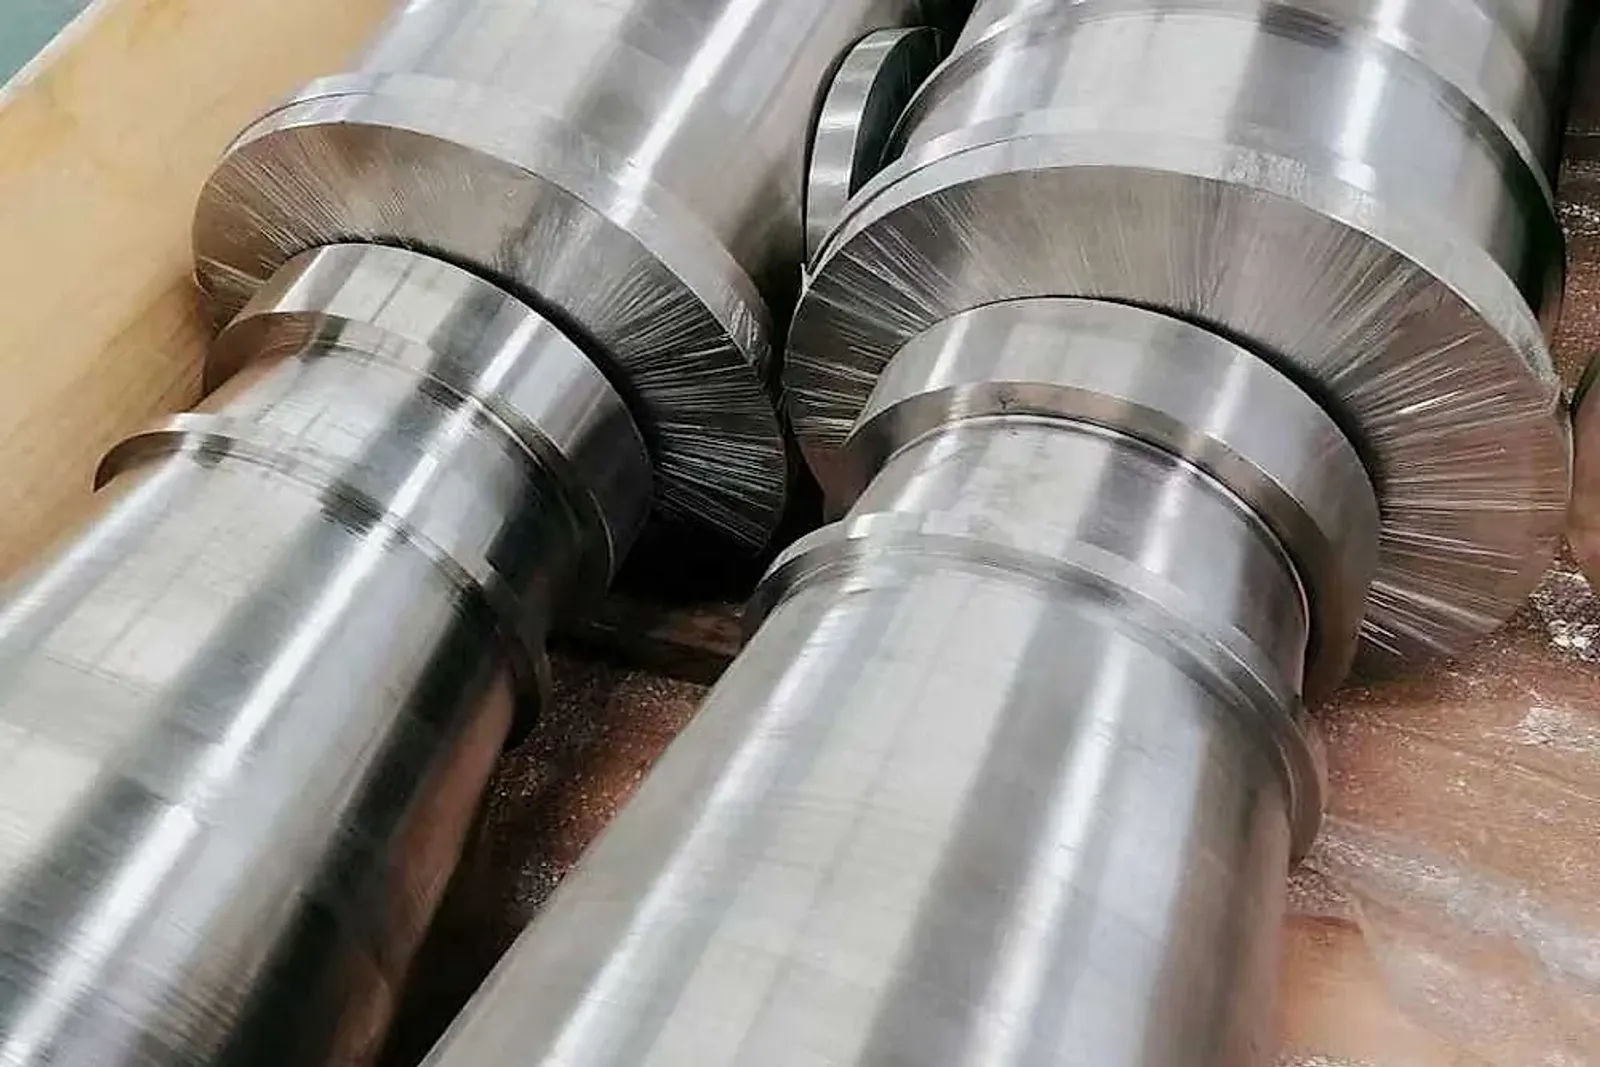
- Control microestructural del grano: La forja se realiza bajo control estricto de temperatura y deformación en prensas rápidas. Los productos finales deben exhibir una microestructura equiaxial alfa-beta con ASTM E112 tamaño de grano 8 a 10, prohibiéndose fases gruesas de Widmanstätten. La microestructura permanece homogénea.
Matriz técnica: Ti-6Al-4V industrial frente a Ti-6Al-4V aeronáutico
La tabla comparativa detalla las diferencias normativas entre ambos estándares de calidad:
| Criterios técnicos y de control | Ti-6Al-4V industrial (ASTM B348) | Ti-6Al-4V aeroespacial (AMS 4928 / Aeronavegabilidad) | Repercusión en compras y análisis de riesgos |
|---|---|---|---|
| Ruta de fusión y pases | 1 a 2 fusiones por arco al vacío (1x-2x VAR) | Obligatorio >= 3x VAR o PAM+VAR | Elimina microporosidades, defectos LDI y HDI |
| Límites de gases intersticiales | O <= 0,20 %, H <= 0,015 %, N <= 0,05 % | O <= 0,08 % (ELI <= 0,05 %), H <= 0,0125 % | El bajo oxígeno eleva la tenacidad a la fractura |
| Inspección ultrasónica (END) | Inspección manual por contacto (Clase B/C) | 100 % automatizada por inmersión (Clase AA/A) | La Clase AA localiza microdefectos acústicos |
| Evaluación microestructural | Comprobación macroestructural estándar | Microestructura equiaxial α+β, grano ASTM 8–10 | Elimina fases frágiles y eleva el límite de fatiga |
| Dossier de trazabilidad | Certificado MTC estándar | Registro por colada, curvas térmicas, ensayos END | Las auditorías oficiales exigen trazabilidad total |
| Buy-to-Fly y fabricación | Corte por sierra + mecanizado pesado | Forja de precisión, materia prima para 3D | La fabricación aditiva reduce mermas de viruta |
| Plazos de entrega y precio | Existencias de almacén; 2 a 4 semanas | Plazos prolongados (12 a 26 semanas); sobrecoste 30%–80%+ | Determinado por disponibilidad de hornos y ensayos |
Los valores revelan marcados contrastes. Las diferencias técnicas son categóricas.
Vías de solución: Fabricación aditiva y compras estratégicas
Para mitigar los dilatados plazos de homologación y los costes de material, los subcontratistas adoptan medidas activas. Las compras se transforman.
1. Impulso a materias primas en polvo y alambre para fabricación aditiva
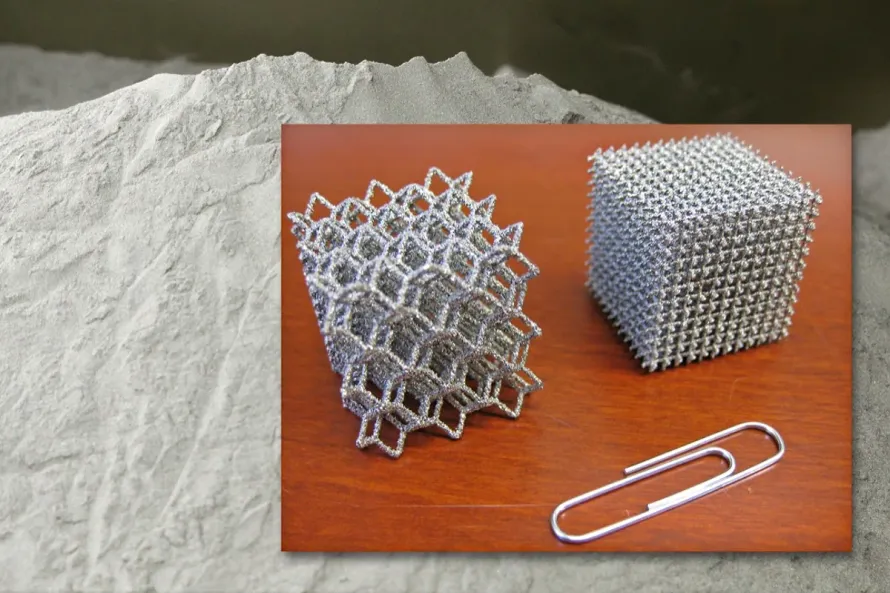
Las piezas tradicionales mecanizadas en fresadoras de 5 ejes convierten en virutas más del 80 % de la aleación, con ratios buy-to-fly de 8:1 a 15:1. El desecho de metal es notable. Para optimizar el uso de material, la industria aeronáutica adopta la impresión 3D metálica en piezas complejas. La tecnología se consolida. Plantas asociadas certificadas aprovechan sus líneas de 3x VAR para suministrar barras y alambre para polvo de fabricación aditiva destinados a procesos EIGA y PREP. Los diámetros se controlan con tolerancias estrictas (≤ 0,15 mm), con bajísimo oxígeno y superficies limpias, logrando ratios buy-to-fly inferiores a 1,5:1. El rendimiento productivo crece notablemente.
2. Prevención ante ofertas de bajo coste sin certificar
En este mercado dividido, ciertos distribuidores ofrecen barras de Ti-6Al-4V a precios anómalamente bajos bajo supuesta norma AMS 4928. Los compradores deben desconfiar. A menudo se trata de material de doble fusión o chatarra no clasificada cuyos gases rozan el límite superior permitido. Los riesgos son considerables. Bajo esfuerzos de vuelo, estos materiales pueden originar grietas prematuras por fatiga. Los fallos entrañan gravedad. Los equipos de compras deben exigir expedientes íntegros con número de colada, análisis de gases, ensayos mecánicos, micrografías e informes de ultrasonidos por inmersión al 100 %. La auditoría documental es obligatoria.
3. Forja ágil de prototipos y auditoría previa a RFQ
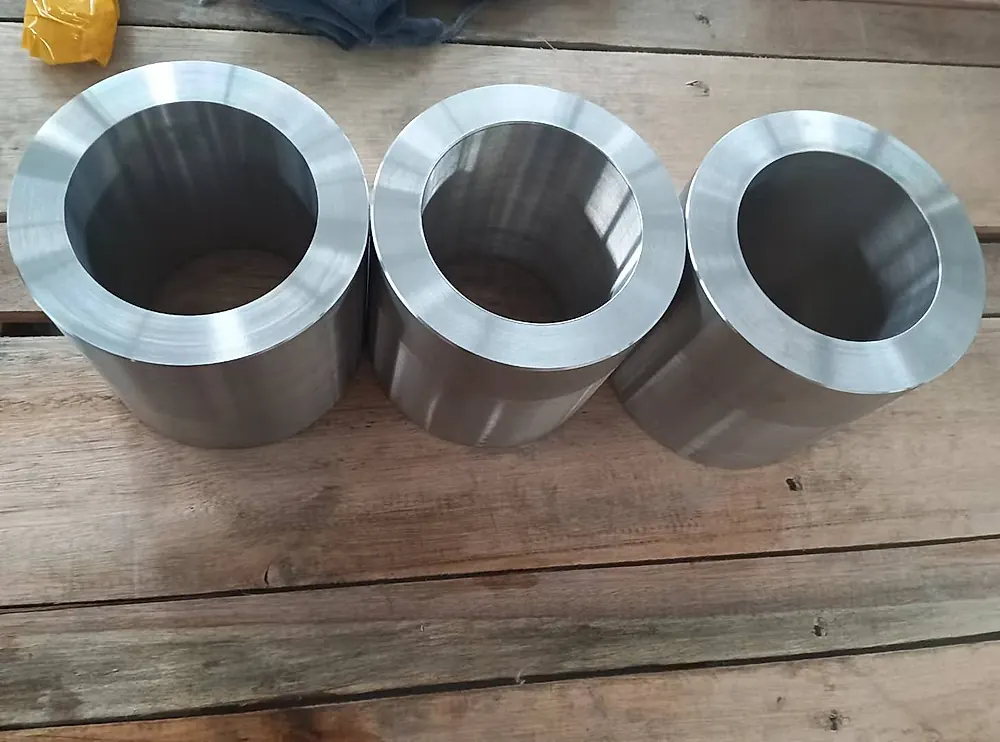
Supeditarse únicamente a los cupos de los grandes fabricantes demora los desarrollos de nuevos prototipos. Los plazos de proyecto peligran. Mediante una plataforma de suministro integrada conectada a plantas asociadas certificadas, los talleres de mecanizado pueden adquirir piezas forjadas de titanio aeroespacial, barras rectificadas y anillos en cantidades flexibles. La agilidad productiva permanece alta.
Conclusión y servicio de revisión de planos
El despliegue aeronáutico de 2026 demuestra que la seguridad del suministro radica en la fusión de alta pureza, el control del grano y la trazabilidad documental. El rigor técnico marca el éxito.
Al proyectar piezas aeronáuticas, mecanizados CNC o desarrollos aditivos, visite /es/factory/ para conocer la infraestructura fabril asociada. También puede acceder a /es/get-quote/ para remitir sus planos a una auditoría técnica gratuita previa a RFQ (Complimentary Pre-RFQ Drawing & Specification Audit), donde ingenieros metalúrgicos comprobarán normas, tratamientos y niveles END para asegurar entregas fiables. El soporte técnico responde al instante.
Productos y servicios relacionados
- Barras y alambres de titanio para polvo aditivo: Materia prima ultra limpia con bajo contenido en oxígeno.
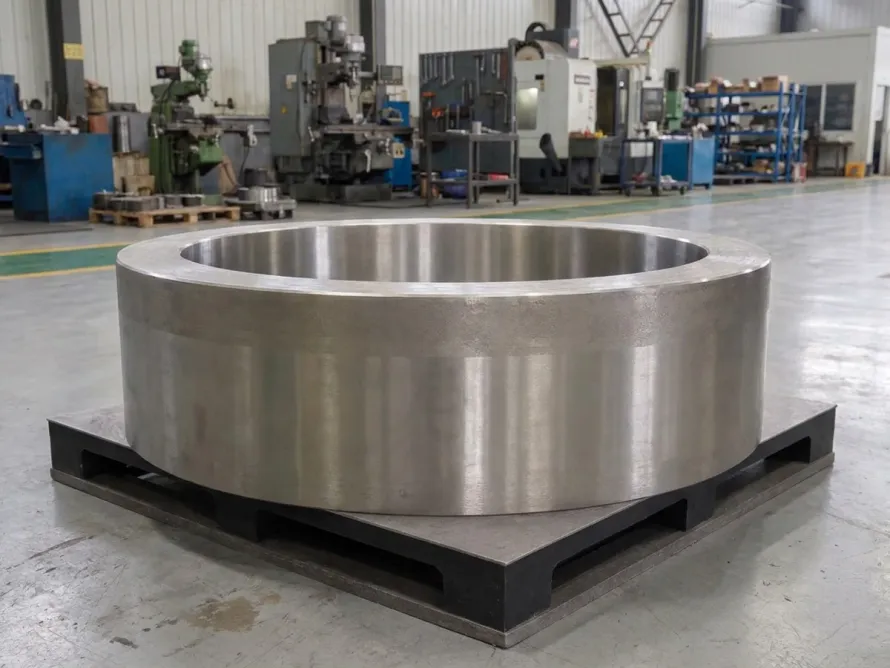
- Piezas forjadas y anillos de titanio aeroespacial: Forja libre y anillos laminados sin costura según AMS 4928.
- Especificaciones de Ti-6Al-4V Grado 5: Aleación fundamental para aeroestructuras principales.
- Especificaciones de Ti-6Al-4V ELI Grado 23: Aleación de alta tenacidad con intersticios reducidos.
Fuentes
- AMS 4928: Titanium Alloy Bars, Wire, Forgings, Rings, and Drawn Shapes 6Al - 4V Annealed.
- ASTM B348: Standard Specification for Titanium and Titanium Alloy Bars and Billets.
- Boyer, R. R. (1996). An overview on the use of titanium in the aerospace industry. Materials Science and Engineering: A, 213(1-2), 103-114.