В опреснительных установках, конденсаторах прибрежных электростанций, охладителях влажного хлора и кожухотрубных теплообменниках нефтехимии бесшовные титановые трубы служат надежным барьером против агрессивных хлоридов. Надежность здесь имеет решающее значение. Однако частые аварии на объектах связаны с микропротечками в трубных пучках, что приводит к смешению сред и аварийным остановам.
Инженеры по закупкам часто удивляются, почему коммерческие предложения на титановые трубы Grade 2 или трубы из сплава Grade 12 по стандарту ASTM B338 у разных поставщиков различаются на 15%–20%. Разница в цене имеет реальные причины. Скрытая экономия часто кроется в сокращении объемов и времени проведения заводского неразрушающего контроля (НК) и гидравлических испытаний.
Четыре ключевых этапа заводского контроля теплообменных труб
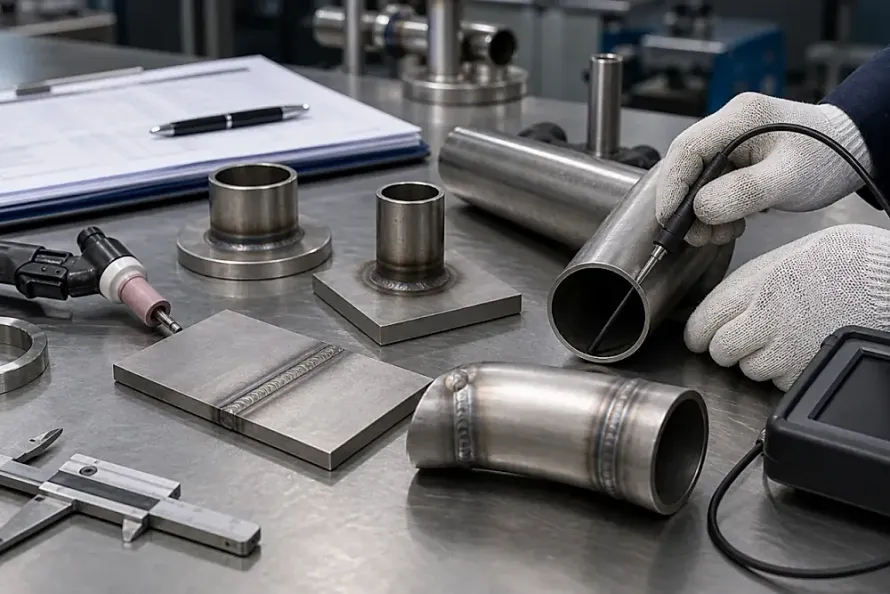
Согласно стандарту ASTM B338, теплообменные трубы должны проходить строгие механические и неразрушающие испытания перед отправкой. Технические стандарты требуют неукоснительного соблюдения. На сертифицированных производственных площадках каждая прецизионная труба проходит четыре обязательных рубежа проверки:
1. 100% Потрубные гидравлические испытания под давлением
Некоторые поставщики экономят время, проверяя лишь 10% партии или выдерживая давление всего 2–3 секунды. Такие компромиссы создают серьезные риски. В надежной производственной цепочке каждая труба проходит 100% гидравлические испытания на специализированных горизонтальных стендах.
- Расчет давления: Испытательное давление рассчитывается по формуле P = 2St / D (S — допускаемое напряжение, t — номинальная толщина стенки, D — наружный диаметр) и достигает 20 МПа.
- Время выдержки: Каждая отдельная труба выдерживается под давлением не менее ≥ 10 секунд. Высокоточные датчики непрерывно следят за давлением, исключая запотевание, протечки или остаточную деформацию. Полная выдержка времени обязательна.
2. Скоростной проходной вихретоковый контроль (ET)
Вихретоковый контроль по ASTM E426 обеспечивает непрерывное выявление продольных трещин и дефектов поверхности. Скорость контроля весьма высока.
- Система использует проходные катушки, откалиброванные по эталонам с искусственными отверстиями диаметром 0,8 мм или 1,0 мм.
- Установка надежно отбраковывает риски холодной прокатки, следы роликов и наружные закаты перед упаковкой. Точная калибровка обеспечивает результат.
3. Многоканальный ультразвуковой контроль с иммерсией (UT)
Для конденсаторов атомных станций или работы под высоким давлением одного вихретокового контроля недостаточно. Скрытые внутренние дефекты недопустимы.
- Ультразвуковой контроль по ASTM E213 выполняет сканирование стенки трубы в осевом и радиальном направлениях.
- Метод выявляет внутренние расслоения, поры и локальные утонения стенки за пределами допуска ±10%. Акустические волны сканируют толщу металла.
4. Разрушающие испытания на сплющивание и раздачу от каждой плавки
От каждой партии вакуумного отжига отбираются образцы для контроля технологических свойств. Пластичность металла подтверждается тестами.
- Испытание на сплющивание (Flattening): Отрезки труб сжимаются между параллельными плитами до заданного расстояния без появления видимых трещин.
- Испытание на раздачу (Flaring): Коническая оправка с углом 60° раздает конец трубы на 15%–20% наружного диаметра без надрывов, гарантируя надежное развальцовывание в трубной решетке. Развальцовка исключает трещины.
Техническое сравнение методов контроля труб
В таблице ниже сопоставлены возможности и эксплуатационные границы четырех основных методов контроля титановых труб. Технические параметры дают полную ясность.
| Метод контроля | Основные выявляемые дефекты | Охват в производстве | Критические параметры процесса | Эксплуатационные границы и риски |
|---|---|---|---|---|
| Гидравлические испытания | Разрывная прочность и общая герметичность | 100% поштучно | Выдержка ≥ 10с, давление до 20 МПа | Не выявляет мелкие закрытые трещины; выдержка <3с пропускает течи |
| Вихретоковый контроль (ET) | Открытые поверхностные трещины, закаты | 100% непрерывно на линии | Калибровка по эталонам с отверстием ASTM E426 | Скин-эффект снижает чувствительность на стенках толще 2,0 мм |
| Многоканальный УЗК (UT) | Внутренние расслоения, пустоты, утонение стенки | Рекомендован для высокого давления | Продольное и поперечное сканирование ASTM E213 | Меньшая скорость проверки; ниже чувствительность к мелким царапинам |
| Гелиевый течеискатель | Субмикронные сквозные каналы | Критически важные теплообменники | Вакуумная камера или проверка пузырьков в воде | Высокая стоимость; применяется в основном для готовых U-образных труб |
Практика сертифицированного производства: от прокатки до труб длиной 18 метров
Долговечность труб ASTM B338 закладывается на этапе холодной деформации. Качество создается на стане. Как интегрированная платформа поставок титановой продукции, работающая с сертифицированными партнерскими заводами в главном титановом промышленном кластере Китая, мы обеспечиваем сквозной инженерный контроль:
-
Прецизионная прокатка на станах холодной прокатки (Cold Pilger Mill): Производственные линии оснащены станами холодной прокатки от LG30 до LG120. Точность оснастки определяет результат. Периодическая прокатка формирует однородную структуру зерен и удерживает допуск по толщине стенки в пределах от ±8% до ±10%.
-
Вакуумный отжиг в 18-метровых печах для снятия остаточных напряжений: Титан активно поглощает кислород при нагреве на воздухе. Окисление снижает ударную вязкость. Партнерские предприятия используют 18-метровые вакуумные печи с разрежением 10⁻³ Па, что исключает сварные стыки и формирует светлую поверхность без хрупкого слоя α-case.
-
Интегрированная линия двойного контроля НК и гидроопрессовки: После правки трубы направляются на совмещенные посты ET и UT контроля, а затем поступают на гидроиспытания с выдержкой ≥ 10с. Все результаты строго фиксируются. Заводской сертификат испытаний материалов (MTC) гарантирует полную прослеживаемость по номеру плавки.
Рекомендации для международных запросов (RFQ)
Чтобы исключить споры при приемке и гарантировать надежность теплообменного аппарата, инженерам по закупкам следует четко формулировать требования. Точные требования экономят средства.
- Указывайте полный комплекс НК: Избегайте общих фраз вроде «контроль по ASTM B338». Требуйте «100% Hydrostatic Test (выдержка ≥ 10с) плюс 100% вихретоковый контроль по ASTM E426», дополняя его ультразвуковым контролем для толстостенных труб.
- Определяйте параметры гибки U-образных труб: Для U-образных труб задавайте вакуумный отжиг для снятия напряжений при радиусах R ≤ 3D и предельное утонение стенки ≤ 12%.
Отправьте запрос коммерческого предложения с вашими чертежами и техническими условиями для бесплатного инженерного аудита нашими специалистами или изучите наш каталог титановых труб и оборудования для химической промышленности. Инженеры оперативно предоставят расчеты.
Связанные продукты и услуги
- Бесшовные и сварные титановые трубы: Наружный диаметр от 6 мм до 219 мм, длина цельных труб до 18 метров.
- Титановое емкостное и теплообменное оборудование: Изготовление трубных пучков, трубных решеток и коррозионностойких аппаратов.
- Технически чистый титан Grade 2: Отличная формуемость и коррозионная стойкость в морской воде.
- Титановый сплав Grade 12: Разработан для защиты от щелевой коррозии в горячих хлоридных средах.
- Инженерная экспертиза чертежей и спецификаций: Бесплатный аудит геометрии пучка, допусков и критериев неразрушающего контроля.