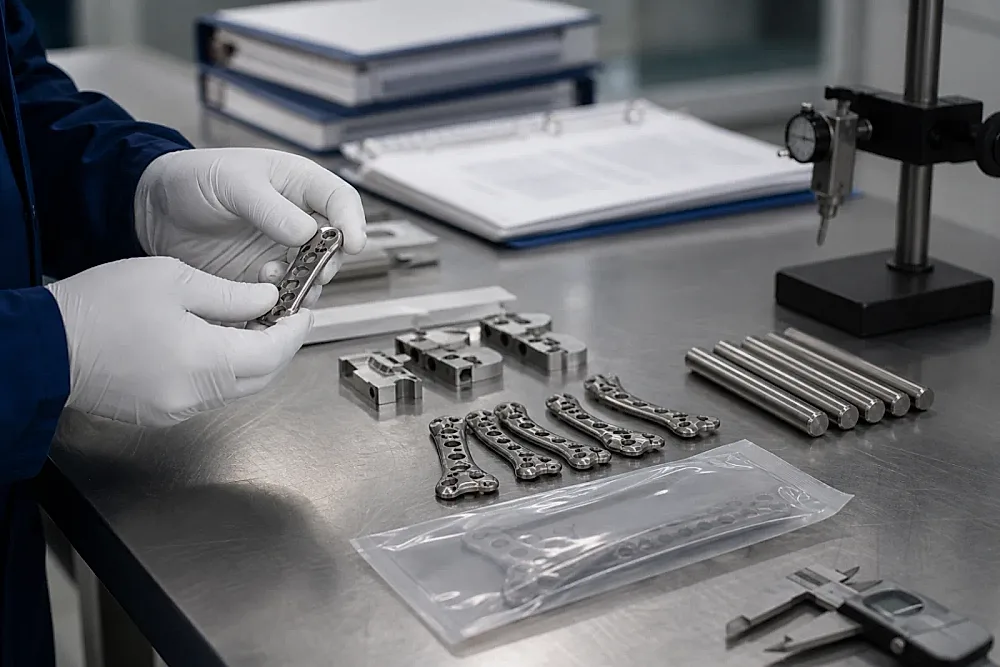
In der hochpräzisen CNC-Fertigung von orthopädischen Knochenschrauben, Wirbelsäulenimplantaten und dentalen Abutments bilden Schweizer Langdrehautomaten (Swiss-type CNC) den Industriestandard. Die Maschinensteifigkeit ist hervorragend. Durch die mitlaufende Führungsbuchse wird das Stangenmaterial direkt an der Schnittkante abgestützt. Häufig geben internationale Einkäufer in Zeichnungen lediglich „ASTM F136 Ti-6Al-4V ELI Bar“ an, ohne geometrische Kennwerte exakt einzugrenzen. Der Einsatz gewöhnlicher Industriestäbe führt jedoch unvermeidlich zu Vorschubklemmern, Riefenbildung in der Buchse und Maßabweichungen.
Medizinische Zerspanung verlangt absolute Disziplin. Allgemeine Angaben genügen nicht. Dieser Leitfaden erläutert die erforderlichen mechanischen und geometrischen Bestellparameter für implantierbare Titanstäbe.
Führungsbuchsen und ihre Begrenzung der Stangentoleranz
Der kinematische Kernvorteil eines Langdrehautomaten liegt darin, dass der Spindelstock entlang der Z-Achse verfährt, während das Material durch eine Hartmetallbuchse gleitet. Das passende Spiel entscheidet. Das theoretische dynamische Betriebsspiel zwischen Führungsbuchse und Stangendurchmesser liegt exakt zwischen 0,008 mm und 0,012 mm.
Zu großes Spiel zerstört die radiale Steifigkeit. Die Präzision sinkt sofort. Werkzeugabdrängung und Rattermarken verschlechtern die Oberfläche. Umgekehrt verursacht zu enges Spiel bei thermischer Reibungsausdehnung ein Festfressen der rotierenden Titanstange.
Handelsübliche Titanstäbe entsprechen meist den weiten Toleranzfeldern h9 oder h10. Die Toleranzbreite ist groß. Bei einem 8 mm Stab erlaubt h9 eine Schwankung von 0,036 mm. Diese Spanne übersteigt das zulässige Buchsenspiel um das Dreifache. Für medizinische Werkstoffe müssen spitzenlos geschliffene Stäbe nach Toleranzklasse h6 oder h7 vorgeschrieben werden.
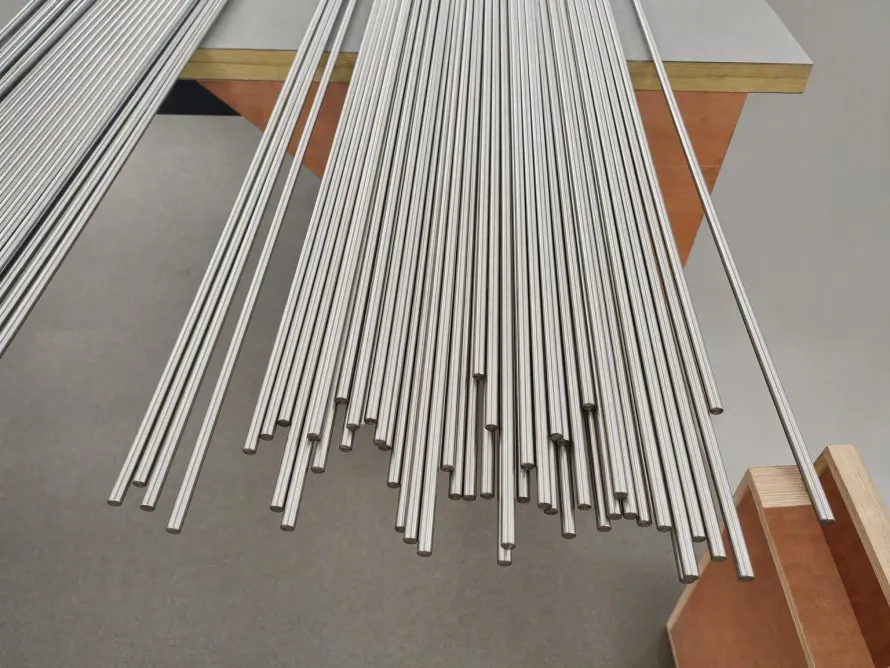
Betriebsdaten aus Produktionslinien für medizinisches Titan belegen: Medizinische Implantatstäbe aus Grade 23 (Ti-6Al-4V ELI) (nach ASTM F136 und ISO 5832-3) sowie Reintitan (ASTM F67) durchlaufen 4 bis 6 Schleifdurchgänge auf spitzenlosen Schleifmaschinen mit kontinuierlicher Ultraschallreinigung. Die Schleifprozesse sind streng. Außendurchmessertoleranzen halten verlässlich ±0,005 mm bis ±0,015 mm ein, maßgeschneidert für automatische Spannsysteme moderner Langdreher.
Geradheitskontrolle: Die Logik hinter der 0,3 mm/m Vorgabe
Die Stangengeradheit bestimmt Spindelvibrationen, Lärmpegel im Stangenlademagazin und die Lebensdauer der Spindellager. Geradheit bestimmt die Qualität. Wenn eine 3 Meter lange Stange bei Drehzahlen von 6.000 bis 10.000 U/min im Führungskanal rotiert, erzeugt jede Krümmung peitschenartige Fliehkräfte.
Diese Fliehkräfte übertragen sich direkt auf Gewindesteigungsfehler. Schwingungen müssen gestoppt werden. Schwerwiegender ist der einseitige, beschleunigte Verschleiß der Hartmetall-Führungsbuchse.
Allgemeine Industrienormen erlauben Geradheitsabweichungen von 1,0 mm/m oder gar 1,5 mm/m. Solche Toleranzen genügen keinesfalls. Für dünne Stabdurchmesser zwischen 4 mm und 12 mm führt dieser Schlag unweigerlich zu automatischen Maschinenabschaltungen.
Präzise medizinische Titanstäbe durchlaufen nach dem Vakuum-Spannungsarmglühen Mehrrollen-Richtanlagen. Der Richtprozess ist gründlich. Die fertige Stangengeradheit muss verlässlich ≤ 0,3 mm/m einhalten. Für anspruchsvolle kanülierte Knochenschrauben halten Partnerbetriebe den Gesamtschlag über die vollen 3 Meter Stangenlänge unter 0,5 mm.
Endenfasen und Entgratung: Zuverlässiger Stangenladerbetrieb
Automatische Stangenlader führen alle paar Minuten neues Material zu. Endengeometrien sind entscheidend. Viele Beschaffungsabteilungen vernachlässigen die Ausführung der Stangenenden.
Rechtwinklig gesägte Enden mit scharfkantigen Graten beschädigen die Einlauffase der Hartmetallbuchse. Grate verursachen schwere Schäden. Gelöste Metallpartikel setzen sich im Führungsspalt fest und verursachen axiale Riefenbildung sowie Rundlauffehler.
Für automatisierte CNC-Zerspanungszellen versehen Partnerbetriebe geschliffene Titanstäbe von 3 mm bis 65 mm Durchmesser mit beidseitigen CNC-Präzisionsfasen. Jede Stange wird geprüft. Stangenenden erhalten symmetrische 30-Grad- oder 45-Grad-Fasen, verbunden mit 100% mechanischer Entgratung und kontinuierlicher Lasermessung zur Verhinderung von Vorschubklemmern.
Technische Spezifikationen im Vergleich: Industrie- vs. Langdreh-Titanstab
Zur klaren technischen Orientierung stellt die folgende Tabelle Standard-Titanstäbe nach ASTM B348 und dedizierte ASTM F136 Stäbe für Langdreher gegenüber:
| Prüf- und Kontrollparameter | Standard ASTM B348 Industriestab | ASTM F136 Medizinstab für Langdreher | Reale Auswirkung auf Langdrehprozesse |
|---|---|---|---|
| Norm und Reinheitsgrad | ASTM B348 Grade 5 (Ti-6Al-4V) | ASTM F136 / ISO 5832-3 ELI Interstitial | Sauerstoff ≤ 0,13%; sichert feine Späne beim Bohren |
| Durchmessertoleranzklasse | h9 bis h11 (0,036–0,060 mm Spanne) | h6 bis h7 (0,008–0,015 mm Spanne) | Verhindert Klemmen in der Führungsbuchse |
| Gesamtgeradheit | 1,0 mm/m bis 1,5 mm/m | ≤ 0,3 mm/m | Beseitigt Peitschenvibrationen bei 8.000 U/min |
| Stangenenden-Geometrie | Rechtwinklig gesägt, Sägegrat | 30° oder 45° Präzisions-Doppelfase, entgratet | Verhindert Stauungen im Stangenlademagazin |
| Oberflächenrauheit | Geschält oder kaltgezogen, Ra 1,6–3,2 μm | Spitzenlos geschliffen, Ra ≤ 0,4 µm | Schützt Hartmetallbuchsen vor Titanaufschweißung |
| Zerstörungsfreie Prüfung | Standard-Ultraschallprüfung (Klasse B) | 100% Wirbelstromprüfung + Tauchtechnik-UT | Erkennt Mikrorisse vor der Gewindefertigung |
Qualitätsabnahme und Prüfung des Werkstoffprüfzeugnisses (MTC)
Bei der Beschaffung von Präzisions-Titanstäben sollten diese mechanischen Kriterien als verbindliche Qualitätssicherungsvereinbarung fixiert werden. Klare Vorgaben sind Pflicht.
Prüfen Sie im Werkstoffprüfzeugnis (MTC) die chemischen Grenzwerte für ELI-Qualität: Sauerstoff (O) ≤ 0,13%, Eisen (Fe) ≤ 0,25%, Kohlenstoff (C) ≤ 0,08%, Stickstoff (N) ≤ 0,05% und Wasserstoff (H) ≤ 0,012%. Die Messwerte müssen stimmen. Die mechanischen Werte müssen eine Zugfestigkeit von ≥ 860 MPa und eine Bruchdehnung von ≥ 10% nachweisen.
Die Verpackung muss die Präzisionsstäbe während des Transports schützen. Sorgfältige Verpackung ist unerlässlich. Geschliffene Medizinstäbe dürfen keinesfalls lose mit Stahldraht gebündelt werden. Jeder Stab gehört in eine Kunststoffschutzhülle und wird in stabilen Überseekisten auf dämpfendem Schaumstoff gelagert, um Transportschäden auszuschließen.
Vor dem Abschluss größerer Lieferverträge laden wir Sie ein, unsere Zertifizierten Partnerbetriebe zu prüfen, um spitzenlose Schleiflinien und Prüfstände kennenzulernen. Gerne können Sie Zeichnungen und Stangenladerparameter über unser Portal für Zeichnungsprüfung und Sofortangebote einreichen, um eine werkstofftechnische Prüfung zu veranlassen. Die Bearbeitung erfolgt direkt.
Verwandte Produkte
- Präzisions-Titanstäbe und medizinische Schleifstäbe: Abmessungen nach ASTM F136, ASTM F67 und ASTM B348 mit h6/h7 Toleranzen.
- Werkstoffdatenblatt Grade 23 (Ti-6Al-4V ELI): Hochreine Titanlegierung für anspruchsvolle chirurgische Implantate.
- Titan-Gewichtsrechner und Tabellen: Schnelle Berechnung von theoretischem Metergewicht für Rundstäbe und Rohre.
- Zertifizierte Partnerbetriebe: Einblicke in Mehrstufenschliff, Wirbelstromprüfung und Reinraumverpackung.