Anfang November 2026 veröffentlichte der norwegische Additive-Manufacturing-Spezialist Norsk Titanium seinen operativen Bericht für das dritte Quartal 2026. Die Luftfahrtindustrie verändert sich spürbar.
Die Mitteilung umfasste zwei fundamentale kommerzielle Meilensteine. Der Fortschritt ist beachtlich. Die Serienauslieferungen struktureller Titanbauteile für Airbus-Verkehrsflugzeuge verdoppelten sich im Jahresvergleich. Zeitgleich schloss Norsk Titanium die Auslieferung und Installation der ersten industriellen Rapid-Plasma-Deposition-Anlage (RPD®) im Airbus-Werk Varel in Deutschland ab.
Gleichzeitig erteilte der Triebwerkshersteller Rolls-Royce einen ersten Beschaffungsauftrag für ein ziviles Flugtriebwerksbauteil an Norsk Titanium. Dieser Schritt ist richtungsweisend. Damit tritt das drahtbasierte Plasma-Auftragschweißen in die Qualifikationsphase für rotierende Triebwerkskomponenten ein.
Parallel treibt das Unternehmen einen 4,2 Millionen USD schweren Fertigungsauftrag für U-Boot-Titankomponenten der U.S. Navy voran und sicherte sich Qualifikationslose für Raketenabwehrprogramme für 2027 bis 2028. Die Markteinführung schreitet voran.
Diese Entwicklungen belegen: Die gravierenden Engpässe bei traditionellen Titanschmiedestücken werden durch drahtbasiertes DED-Auftragschweißen wirksam überwunden. Der technologische Wandel beschleunigt sich.
Die Buy-to-Fly-Krise: Vom 15:1 Schmiedeabtrag zum 2:1 Near-Net-Shape
Die konventionelle Fertigung von Flugzeug-Titanbauteilen stößt an wirtschaftliche Grenzen. Die Rohstoffverschwendung ist enorm.
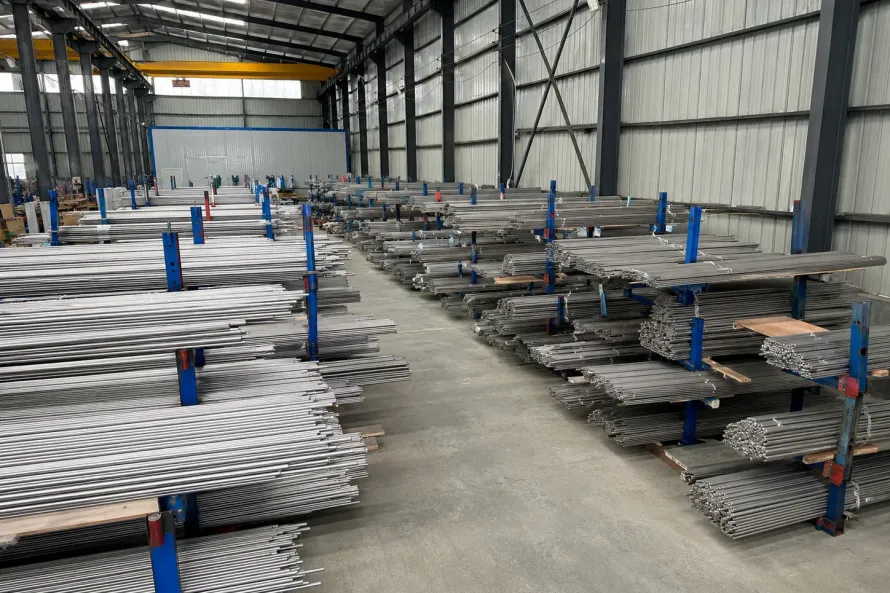
Bei modernen Großraumflugzeugen wie der Boeing 787 oder dem Airbus A350 macht Titan rund 14 % bis 15 % des strukturellen Zellengewichts aus. Der Werkstoffanteil ist beträchtlich. Für tragende Bauteile wie Flügelanschlussbeschläge, Rumpftürrahmen und Fahrwerksstreben nutzte die Industrie bisher tonnenschwere Freiformschmiedestücke oder massive Plattenzuschnitte.
Wegen großer Aufmaße wiegt der Rohblock oft mehrere tausend Kilogramm, während das fertige Bauteil nur wenige hundert Kilogramm auf die Waage bringt. Der Materialverlust ist gravierend. Das Buy-to-Fly-Verhältnis liegt regelmäßig zwischen 10:1 und 15:1.
Folglich werden 85 % bis 90 % des hochwertigen Titanschwamms in spanenden Bearbeitungszentren zu minderwertigen Frässpänen zerspant. Zerspanungsverluste sind massiv. Neben hohen Stückkosten führte diese Ineffizienz zu Schmiede-Lieferzeiten von 50 bis 70 Wochen. Lieferverzögerungen belasten die Branche.
Das patentierte RPD-Verfahren von Norsk Titanium nutzt eine geschützte Argonkammer, in der Grade 5 (Ti-6Al-4V) Draht von zwei Plasmabrennern mit 5 bis 10 kg/h endkonturnah aufgeschmolzen wird. Die Rohlingsgeometrie entspricht fast dem Fertigteil. Das Buy-to-Fly-Verhältnis sinkt unter 2:1, wodurch über 70 % der Zerspanung entfallen und Lieferzeiten um Monate schrumpfen. Die Wirtschaftlichkeit steigt deutlich.
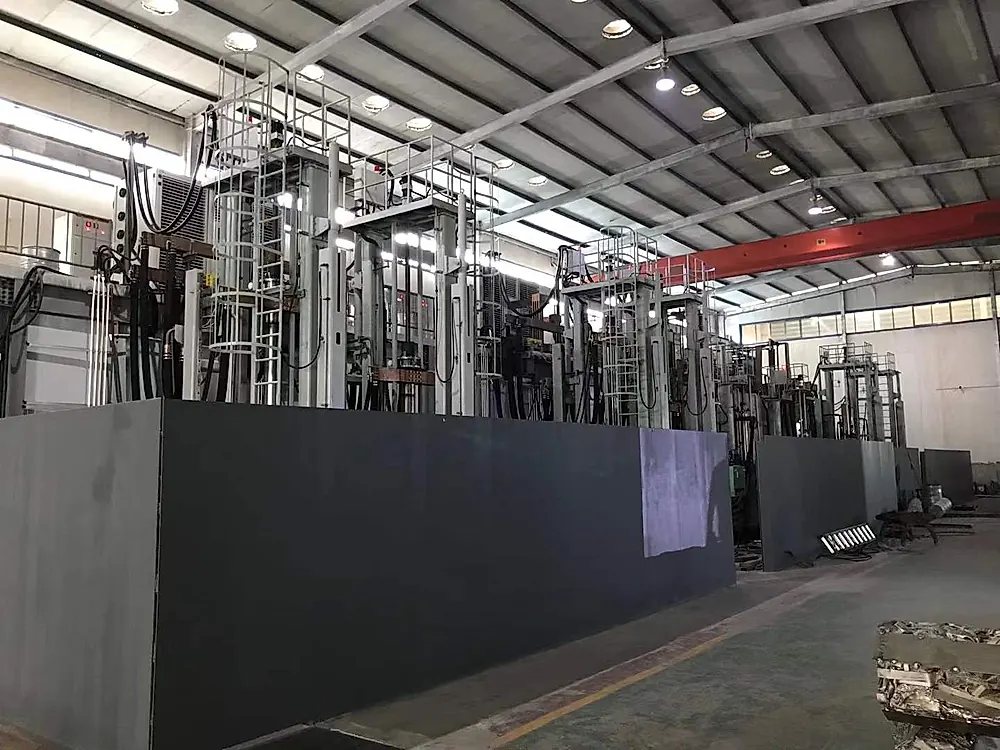
Metallurgische Reinheit: 3-fach-VAR-Schmelze und ultra-reiner DED-Titandraht
Der industrielle Erfolg des drahtbasierten DED-Verfahrens steht und fällt mit der metallurgischen Qualität des Drahtvormaterials. Das Vormaterial entscheidet über die Bauteilgüte.
Im Schmelzbad des Plasmabrenners schmilzt der Draht innerhalb von Millisekunden auf. Die Reaktion erfolgt blitzschnell. Befinden sich mikroskopische Stickstoffeinschlüsse oder Hohlräume im Draht, wandern diese direkt in die Schweißraupe und wirken im Flugbetrieb als Ausgangspunkte für Ermüdungsrisse.
Zertifizierte Partnerwerke zur Herstellung von Luftfahrt-Titandraht und Elektrodenstangen für die Pulverzerstäubung setzen kompromisslose Maßstäbe:
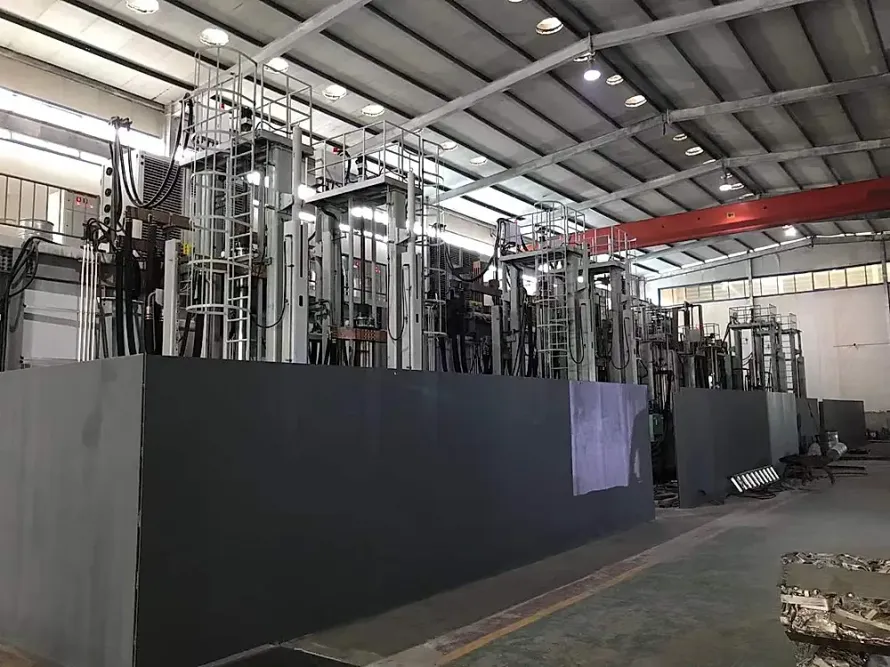
- Dreifache Vakuum-Lichtbogen-Umschmelzung (3x VAR): Alle Ti-6Al-4V-Blöcke müssen dreifach im VAR-Ofen umgeschmolzen werden. Sekundärschrott ist ausgeschlossen. Die Mehrfachschmelze garantiert chemische Homogenität und löst hochdichte metallische Einschlüsse (HDI) wie Wolfram und Tantal vollständig auf.
- Enges Sauerstofffenster: Für ermüdungskritische Flugzeugteile wird bevorzugt Grade 23 (Ti-6Al-4V ELI) mit extra niedrigem Spurenelementgehalt gewählt, wobei der Sauerstoffgehalt strikt auf $0,10% - 0,13%$ limitiert ist. Die Elementkontrolle ist penibel. Bereits ein Sauerstoffanstieg um $0,02%$ verringert die Bruchzähigkeit drastisch.
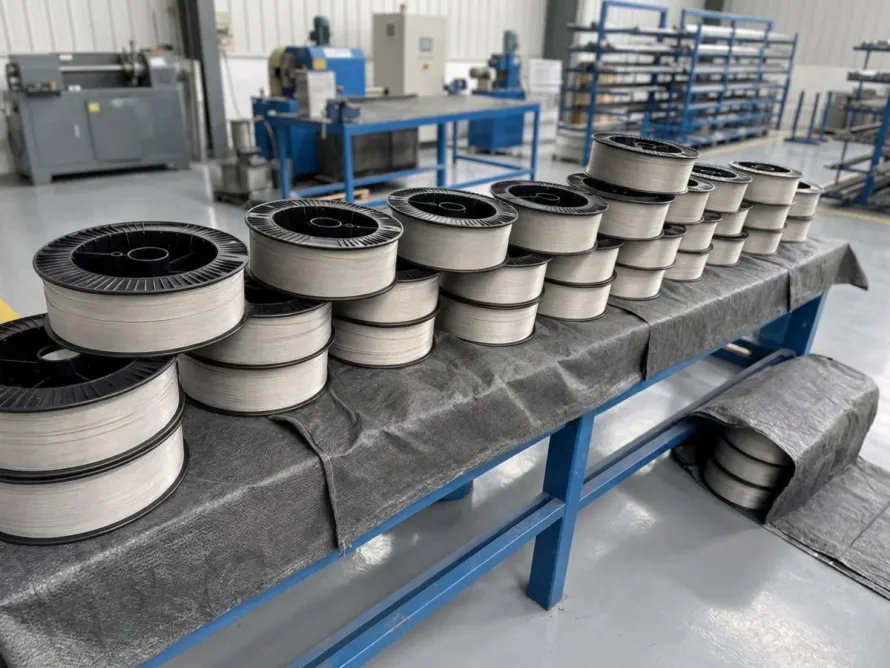
- Spitzenloses Präzisionsziehen und Fettfreiheit: Der Draht wird durch Hartmetallmatrizen auf eine Oberflächenrauheit von $Ra \le 0,8,\mu\text{m}$ gezogen. Nachgelagerte mehrstufige Ultraschallbäder beseitigen alle Schmierstoffrückstände. Die Oberfläche ist völlig fettfrei. Schmierfettreste würden im Plasmabogen Wasserstoff freisetzen und Mikroporen im Gefüge verursachen.
- Wicklungsgeometrie (Cast & Helix): Automatische Drahtvorschubsysteme tolerieren nur minimale Abweichungen bei Bunddurchmesser und Steigung. Der Drahtlauf muss absolut stabil sein. Unkontrollierter Schräglauf lenkt den Draht aus dem Plasmazentrum ab und führt zu Bindefehlern.
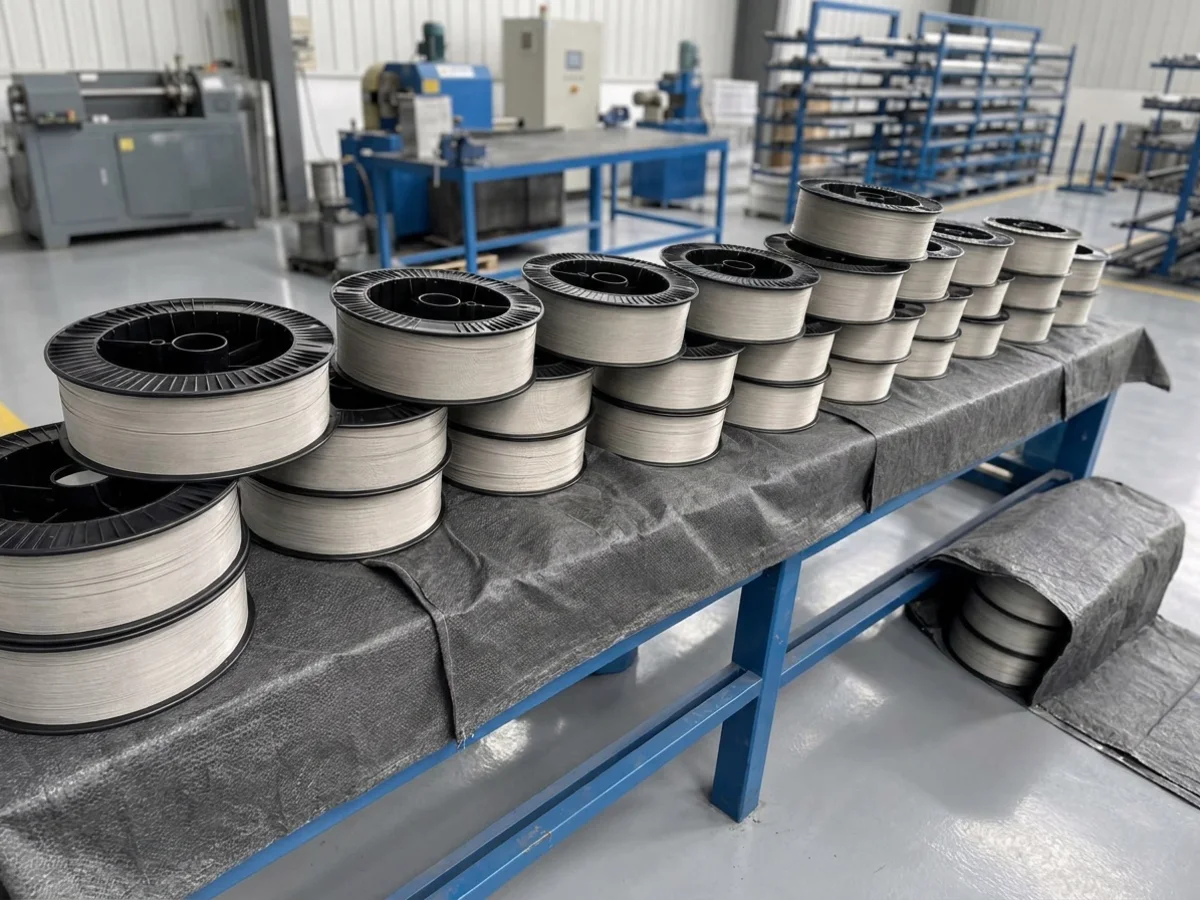
Fertigungsvergleich: Konventionelles Schmieden vs. RPD-Plasma-Draht-DED
Die folgende Gegenüberstellung verdeutlicht die technischen und wirtschaftlichen Unterschiede beider Fertigungsrouten:
| Bewertungskriterium | Traditionelles Freiformschmieden / Zerspanung | RPD Plasma-Draht-Auftragschweißen | Metallurgische Kontrollschwerpunkte | Auswirkungen auf Lieferkette & Kosten |
|---|---|---|---|---|
| Buy-to-Fly-Verhältnis | 10:1 bis 15:1 (über 85 % Zerspanungsverlust) | 1,5:1 bis 2,0:1 (endkonturnah, minimales Aufmaß) | 3x-VAR-Erschmelzung zwingend; null HDI-Toleranz | Reduziert Titanschwammbedarf um 70 %, dämpft Preisrisiken |
| Lieferzeit Rohling | 40 bis 60 Wochen (hydraulische Pressen als Nadelöhr) | 6 bis 10 Wochen (automatisierte mehrachsige Ablage) | Helix-Geometrie und kontinuierliche Förderbarkeit entscheidend | Verkürzt Entwicklungs- und Qualifikationszyklen massiv |
| Ausgangsmaterial | Massive Schmiedeblöcke, gewalzte Rundstangen | Gespulter Präzisionsdraht (1,6 mm bis 3,2 mm) | Ultraschall-Entfettung; Sauerstoff strikt ($\text{O} \le 0,13%$) | Steigert Bedarf an hochpräzise gezogenem Spulendraht |
| Wärmenachbehandlung | Spannungsarmglühen + CNC-Endbearbeitung | Heißisostatisches Pressen (HIP) + Glühen | HIP schließt interne Mikroporen; Gefüge feiner ASTM 7 | Erfordert Zugriff auf industrielle HIP-Anlagenkapazitäten |
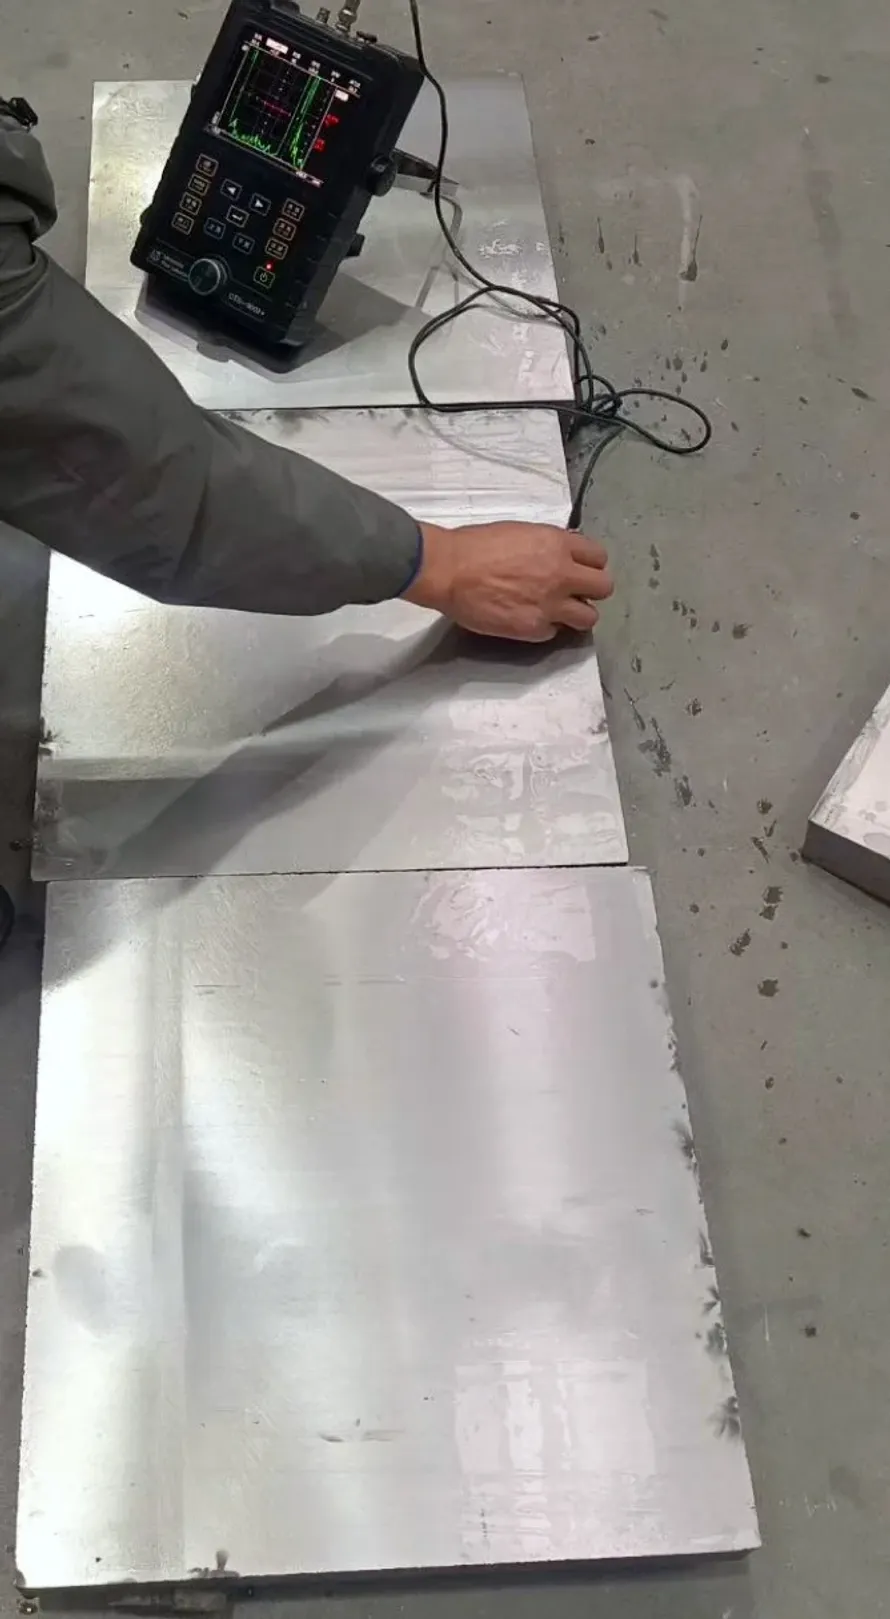
| Bauteilspektrum | Fahrwerksträger, Flügelbeschläge, Triebwerksscheiben | Rumpfspante, Halterungen, U-Boot-Druckkörper | 100 % zerstörungsfreie Ultraschallprüfung erforderlich | Hohe Anlageninvestition wird durch Materialersparnis amortisiert |
Die Verbreitung von DED-Verfahren bedeutet keineswegs das Ende klassischer Titanlieferketten. Vielmehr verlagert sich die Nachfrage hin zu hochveredelten Präzisionsdrähten und gasverdüsten Zerstäubungsstangen. Der Markt wandelt sich rasch.
Handlungsempfehlungen für den internationalen Luftfahrteinkauf
Mit der RPD-Inbetriebnahme bei Airbus und den Triebwerksaufträgen von Rolls-Royce sollten Beschaffungsteams ihre Spezifikationen proaktiv anpassen. Vorbereitung ist unerlässlich:
- 3x-VAR-Schmelzroute vertraglich festschreiben: Technische Lieferbedingungen für Draht und Stangen sollten die dreifache Vakuum-Lichtbogenschmelze mit lückenlosen Schmelzschrieben vorschreiben. Die Rückverfolgbarkeit ist grundlegend.
- Interstitielle Gasanalyse am Fertigdraht fordern: Neben dem Schmelzzeugnis muss das MTC die Nachprüfung von Kohlenstoff (C), Wasserstoff (H), Sauerstoff (O) und Stickstoff (N) am gezogenen Fertigdraht ausweisen. Kontaminationen werden vermieden.
- Dynamische Drahtförderprüfungen durchführen: Vor Serienchargen empfiehlt sich die Prüfung des Drahtlaufs in automatisierten Vorschubsystemen zur Verifizierung von Reibwerten und Wickelspannung. Die Drahtzufuhr muss reibungslos erfolgen.
Zur Evaluierung von Titandrähten auf Spulen oder Präzisionsstangen für additive Fertigungsverfahren (WAAM/DED) informieren Sie sich über unsere zertifizierten Partnerwerke und Qualitätszertifikate. Sie können technische Spezifikationen auch direkt über unser Anfrageportal für technische Prüfungen einreichen, um MTC-Muster anzufordern. Unser Fachteam unterstützt Sie umfassend.
Verwandte Produkte & Dienstleistungen
- Titandrähte für Luftfahrt und Industrie: Ti-6Al-4V und Ti-6242 auf Spulen und in Stäben von 0,1 mm bis 6,0 mm Durchmesser.
- Vormaterialstangen für additive Fertigung und DED: 3x-VAR-umgeschmolzene Präzisionsstangen für Zerstäubung und Plasmaschweißen.
- Werkstoffdatenblatt Ti-6Al-4V (Grade 5): Mechanische Kennwerte, Wärmebehandlung und ELI-Spezifikationen für Flugzeugstrukturen.
Quellen
- Norsk Titanium AS: Third Quarter 2026 Operational and Financial Update, Oslo Børs Announcement, November 2026.
- Boyer, R. R. (2010). Attributes, characteristics, and applications of titanium and its alloys. JOM, 62(5), 21-24.
- Ingelbrecht, C., et al. (2022). Wire Arc and Plasma Additive Manufacturing of Titanium Components for Aerospace Applications. Additive Manufacturing, 48, 102450.
- ASTM F3001: Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium with Powder Bed Fusion.