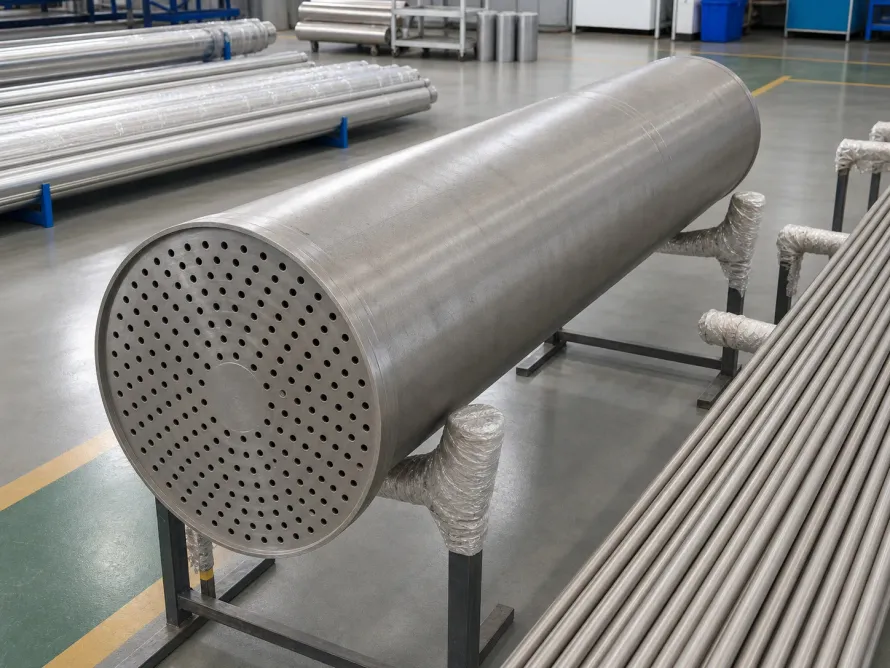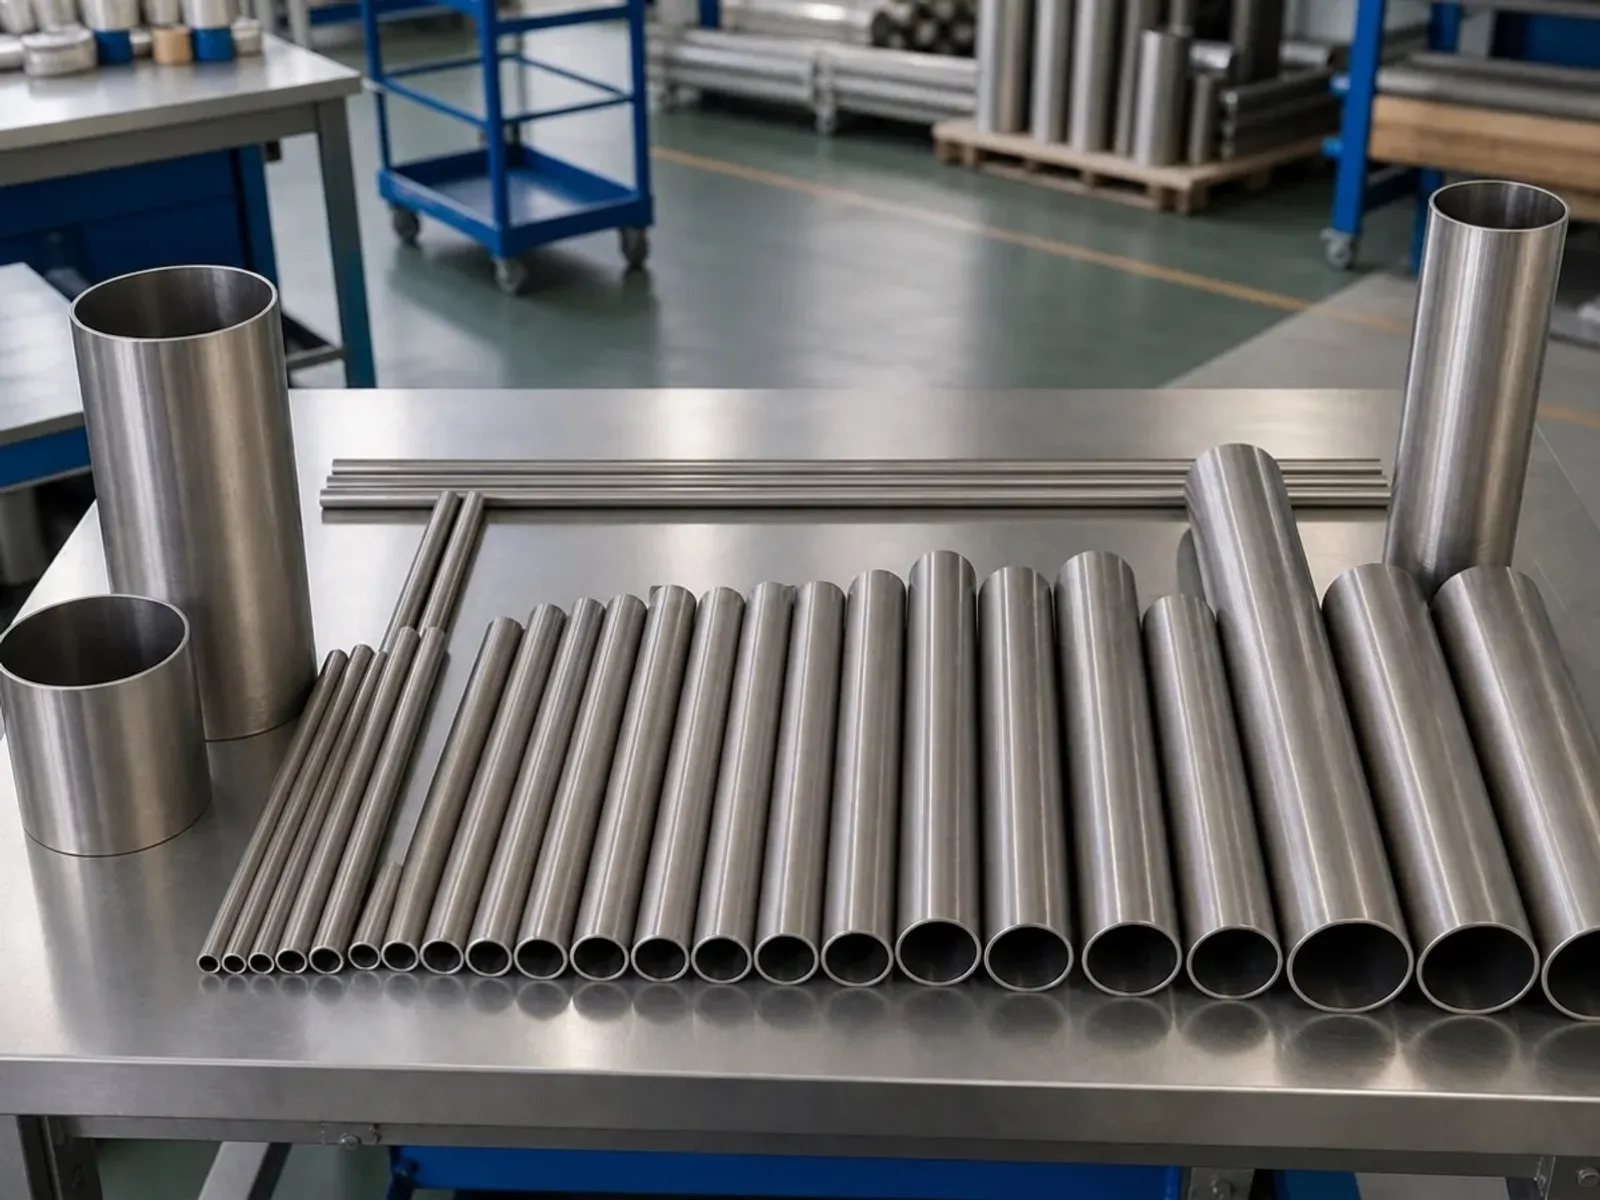
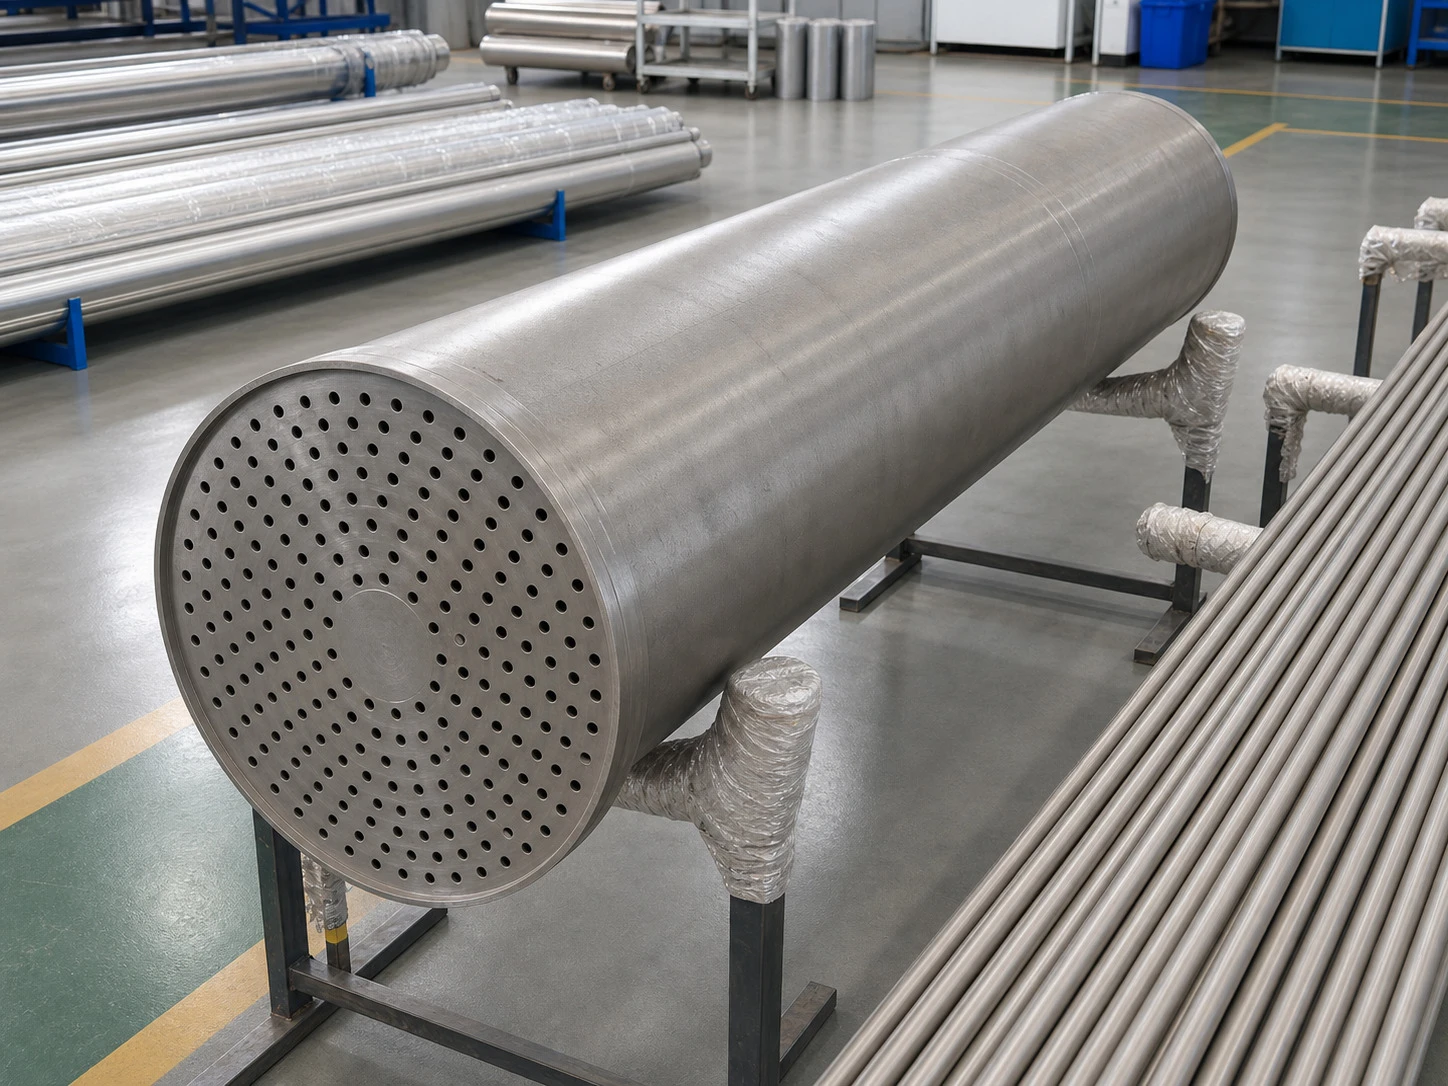
In Meerwasserentsalzungsanlagen, Nasschlorkondensatoren, petrochemischen Reboilern und Offshore-Kühlern bieten Rohrbündelwärmetauscher mit Titan-U-Rohren eine herausragende thermische Zuverlässigkeit. Die Konstruktion kompensiert Wärmedehnungen eigenständig. Sie benötigt keine Kompensatoren und kommt mit einem einzigen Rohrboden aus.
Dennoch ist das Kaltbiegen von Titan anspruchsvoll.
Aufgrund des niedrigen Elastizitätsmoduls von Reintitan (ca. 105 GPa, nur etwa halb so hoch wie bei austenitischem Edelstahl) und seiner hexagonalen Anisotropie führt das Kaltziehen beim Dornbiegen zu starker Wanddickenreduzierung am Außenbogen, Querschnittsovalisierung und beträchtlicher elastischer Rückfederung. Werden Biegetoleranzen und Wärmebehandlungsfenster in der Beschaffung nicht exakt fixiert, führen Restspannungen im Betrieb rasch zu Spannungsrisskorrosion (SCC). Toleranzen müssen strikt eingehalten werden.
Auf Basis von Fertigungsdaten zertifizierter Partnerwerke beschreibt dieser Leitfaden die technischen Grenzwerte, Vakuum-Glühvorschriften und Abnahmekriterien für ASTM B338 Grade 2 Titan-U-Rohre. Qualitätskontrollen dulden keine Kompromisse.
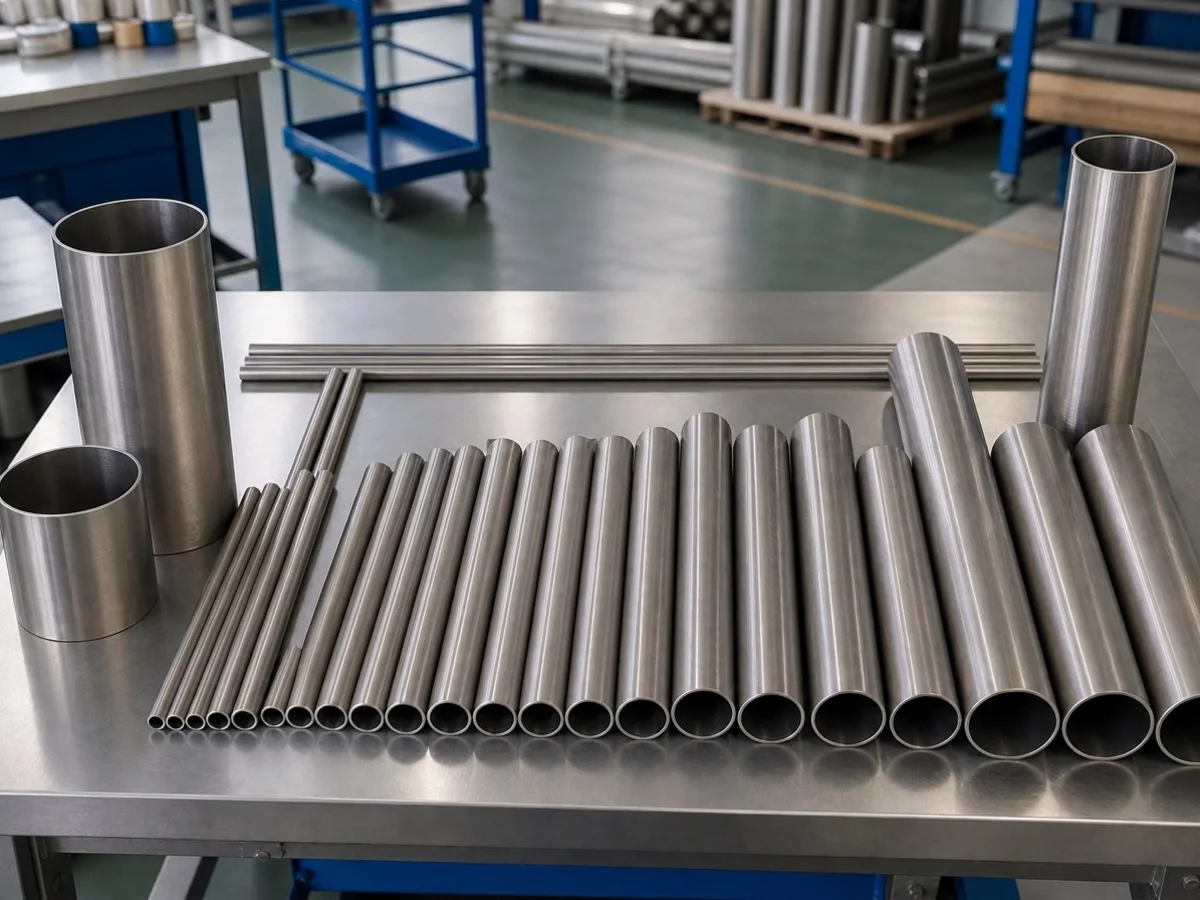
Vormaterial-Metallurgie: Kaltpilgern und 18-Meter-Vakuum-Blankglühanlage
Die Langzeitsicherheit jedes U-Rohrbündels hängt unmittelbar von der metallurgischen Reinheit und Maßgenauigkeit der geraden Ausgangsrohre ab. Das Vormaterial bestimmt das Ergebnis.
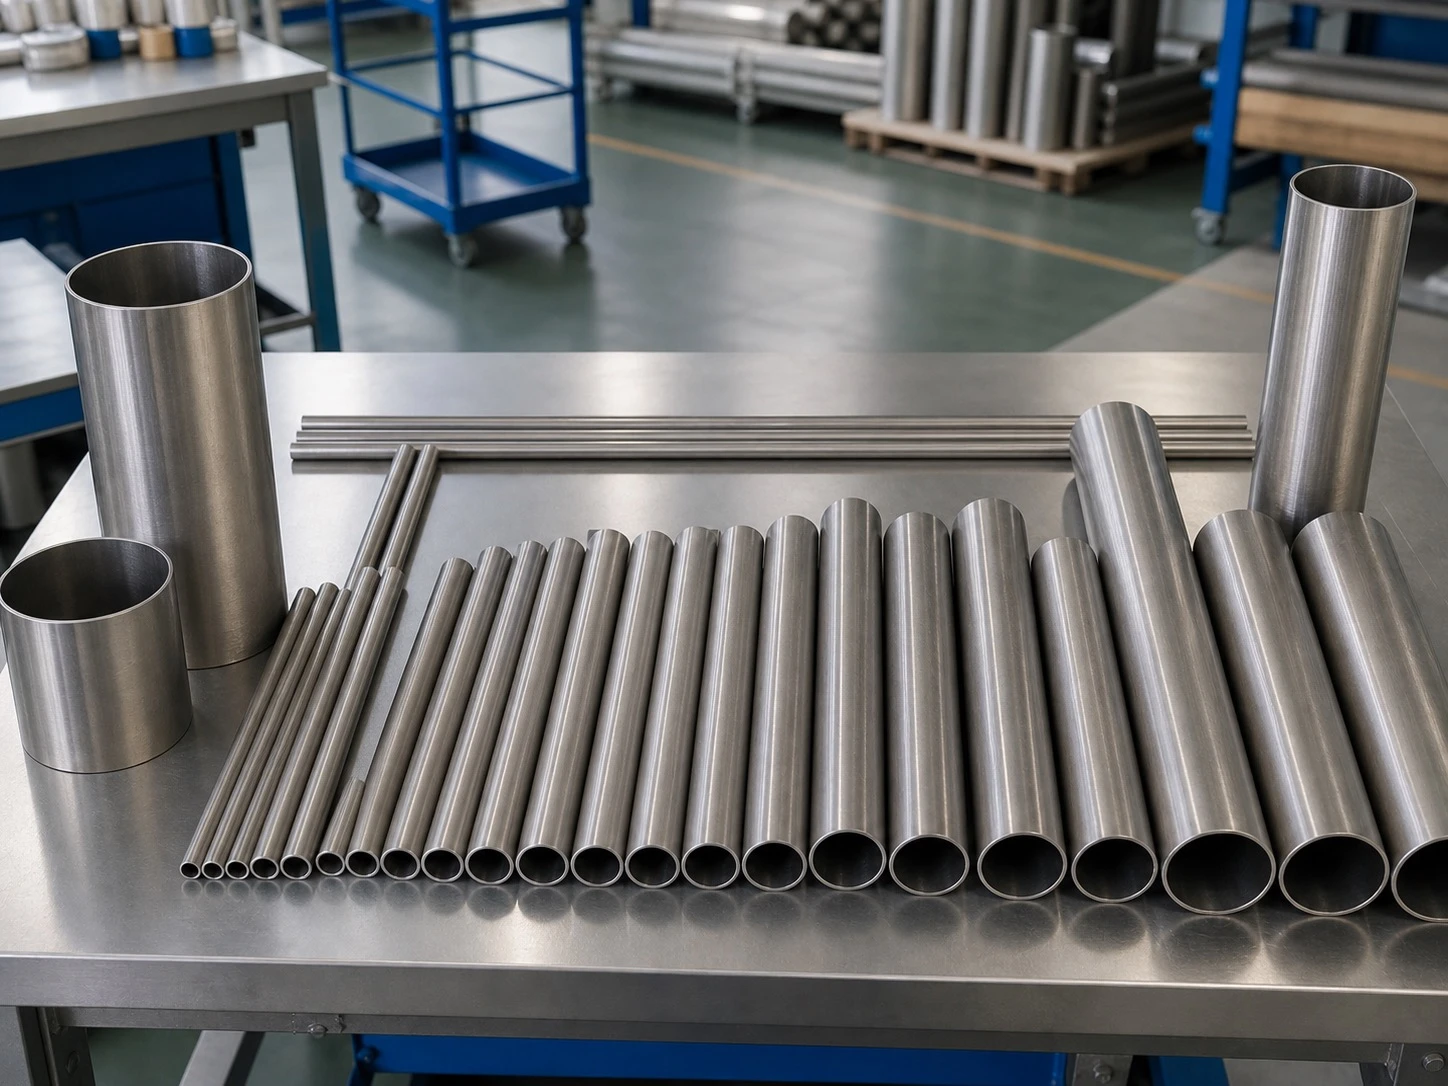
Die Rohrfertigungslinien unserer zertifizierten Partnerwerke verfügen über Kaltpilgermaschinen der Baureihen LG30 bis LG120 sowie einen 18 Meter langen horizontalen Vakuum-Blankglühofen. Die Werksanlagen fertigen nahtlose Wärmetauscher- und Druckrohre mit Außendurchmessern von 6 mm bis 219 mm und Wanddicken von 0,5 mm bis 18 mm. Gerade Einzellängen erreichen bis zu 18 Meter, woraus gebogene U-Rohre mit gestreckten Längen von bis zu 24 Metern entstehen.
Diese Fertigungslängen machen zwischenzeitliche Rundschweißnähte überflüssig. Das Leckagerisiko sinkt auf Null. Vor dem Biegen wird jedes Rohr zu 100 % einer Wirbelstromprüfung (ECT) und einer mindestens 10 Sekunden gehaltenen hydrostatischen Druckprüfung (mit Prüfdrücken von bis zu 17,2 MPa) unterzogen. Dadurch wird ausgeschlossen, dass Kaltziehfehler oder Längsrisse in den Biegeprozess gelangen. Fehlerfreie Rohre sind garantiert.
Mechanik des Kaltbiegens: Biegeradius, Dickenminderung und Ovalität
Beim Kaltbiegen auf CNC-Rotationsdornbiegemaschinen entstehen am Rohrquerschnitt drei unterschiedliche Spannungszonen. Die Spannungsverläufe variieren stark:
- Zugspannung am Außenbogen: Die Außenfasern dehnen sich in Längsrichtung, wodurch die Wanddicke abnimmt; die maximale Zugspannung konzentriert sich am Scheitelpunkt (Apex);
- Druckspannung am Innenbogen: Die Innenfasern werden gestaucht und verdicken sich; unzureichende Dornabstützung oder falscher Nachschub führen zu Wellenbildung;
- Querschnittsovalisierung: Radiale Reaktionskräfte verformen das ursprünglich runde Profil zu einer Ellipse.
Bei den innersten Rohrreihen des Wärmetauschers mit engem Biegeradius ($R \le 3D$) tritt eine erhebliche plastische Verformung auf. Die Umformung ist extrem. Anhand von Fertigungsdaten für ASTM B338 Grade 2 (Zugfestigkeit $\ge 345\text{ MPa}$, Streckgrenze $275 - 450\text{ MPa}$) gelten folgende Vorgaben:
- Wanddickenreduzierung am Scheitelpunkt: Spezifikationen fordern meist $\le 12%$; in Partnerwerken wird die Minderung durch servogesteuerten Nachschub und Innenfettschmierung zuverlässig auf $8% - 10%$ begrenzt. Die Wandstärke bleibt stabil.
- Querschnittsovalität: Die Ovalität errechnet sich aus $(D_{\max} - D_{\min}) / D_{\text{nom}} \times 100%$. Während Normen bis zu $\le 8%$ zulassen, wird bei kritischen Chemieanlagen durch Segmentdorne ein Wert von $\le 5%$ erreicht. Die Geometrie bleibt exakt.
- Schenkelparallelität: Der Achsabstand und die Rechtwinkligkeit der beiden parallelen Schenkel müssen innerhalb von $\pm 1,5\text{ mm}$ liegen, um ein Klemmen beim Einfädeln in Prallbleche und Rohrböden zu verhindern. Die Montage verläuft reibungslos.
Warum enge Biegeradien zwingend im Vakuum geglüht werden müssen
Kaltbiegen erzeugt im Rohrbogen Eigenspannungen von über 70 % der Streckgrenze des Werkstoffs. Eigenspannungen bergen große Gefahren.
In Kühlmedien mit Chloridionen ($\text{Cl}^-$) oder sauren Kondensaten wirken diese Eigenspannungen als Initiator für Spannungsrisskorrosion (SCC). Zudem können Restspannungen bei thermischen Zyklen zu Kriechverformungen führen und die Dichtheit der eingewalzten oder geschweißten Rohr-Rohrboden-Verbindungen gefährden. Dichtigkeit muss gewährleistet sein.
Die Werksrichtlinien schreiben für Titan-U-Rohre mit Biegeradien von $R \le 3D$ (unter strengen Vorgaben bereits ab $R \le 5D$) ein nachträgliches Glühen vor:
- Wärmebehandlungszyklus: Der Rohrbogen und die angrenzenden Schenkelbereiche (mindestens 100 mm bis 150 mm) werden im Vakuumofen auf $500^\circ\text{C}$ bis $600^\circ\text{C}$ erwärmt, 30 bis 60 Minuten gehalten und unter Reinstargon unter $150^\circ\text{C}$ abgekühlt. Das Temperaturprofil wird exakt eingehalten.
- Verbot von offener Flammenwärmung: Unqualifizierte Werkstätten versuchen gelegentlich, Rohrbögen an freier Luft mit Brennern anzuwärmen. Dies ist eine unzulässige Praxis. Fehlerhafte Methoden führen zu Brüchen. Titan absorbiert ab $450^\circ\text{C}$ rasant Sauerstoff und Stickstoff und bildet eine spröde Randschicht ($\alpha$-Case). Diese Schicht versagt unter Schwingungsbelastung innerhalb weniger Wochen durch Ermüdungsrisse. Die Versprödung ist dauerhaft.
- Eigenspannungsabbau: Durch das Vakuumglühen werden über 85 % der Restspannungen beseitigt, während das Gefüge feinkörnig mit einer Korngröße nach ASTM 7 oder feiner erhalten bleibt. Die Zähigkeit wird vollständig wiederhergestellt.
Technische Richtwerte und Prüfmatrix für Titan-U-Rohre
Die nachfolgende Übersicht gibt Richtwerte für Technische Datenblätter (Data Sheets) und Prüfpläne (ITP) in Abhängigkeit vom Biegeradius:
| Biegeradius-Bereich ($R / D$) | Ziel-Wanddickenminderung | Zulässige Ovalität | Wärmebehandlung nach dem Biegen | Vorgeschriebene zerstörungsfreie Prüfung |
|---|---|---|---|---|
| Enge Radien ($R \le 2,0D$) | $\le 12,0%$ (dickwandigeres Vormaterial nötig) | $\le 6,0% - 8,0%$ | Zwingend Hochvakuum-Glühen ($540 \pm 10^\circ\text{C}$, $\ge 90%$ Spannungsabbau) | 100% Farbeindringprüfung (PT) + 100% Ultraschall-Scheitelmessung + Glühprotokoll |
| Übergangsbereich ($2,0D < R \le 3,5D$) | $\le 10,0%$ | $\le 7,0%$ | Zwingend Vakuum-Glühen ($500 - 580^\circ\text{C}$, Vakuum $\le 0,05\text{ Pa}$) | 100% PT am Bogen + 20% Scheitel-Wanddickenprüfung + Wasserdruckprotokoll |
| Standard-Radien ($3,5D < R \le 6,0D$) | $\le 7,0% - 8,0%$ | $\le 5,0%$ | Gemäß Spezifikation (empfohlen für korrosive Medien) | 10% PT-Stichprobe + Schenkelabstandsprüfung |
| Äußere Rohrreihen ($R > 6,0D$) | $\le 5,0%$ | $\le 4,0%$ | Lieferzustand wie gebogen (geringe Kaltverfestigung) | Sichtprüfung + Längen- und Rechtwinkligkeitsprüfung |
Die inneren Rohrreihen mit kleinen Radien stellen das höchste Risiko dar. Ausschreibungen sollten die Wärmebehandlung eindeutig als „im Vakuumofen spannungsarm geglüht“ definieren.
Dokumentenprüfung und Werkszeugnis (MTC) bei Wareneingang
Vor der Abnahme von ASTM B338 Grade 2 Titan-U-Rohren sollte die Qualitätssicherung folgende Nachweise lückenlos prüfen:
- Abnahmeprüfzeugnis (MTC) und Chargenrückverfolgbarkeit: Das Werkszeugnis muss Schmelzennummer und Chargennummer mit der chemischen Analyse (insbesondere $\text{O} \le 0,25%$, $\text{Fe} \le 0,30%$, $\text{H} \le 0,015%$) sowie Zugfestigkeit, Streckgrenze und Dehnung belegen. Die Rückverfolgbarkeit ist elementar.
- Druckprüf- und Wirbelstromberichte: Bestätigung der 100 % Wirbelstromprüfung und der mindestens 10 Sekunden gehaltenen hydrostatischen Druckprüfung der geraden Ausgangsrohre. Alle Messprotokolle müssen vorliegen.
- Vakuum-Temperaturschriebe: Für Rohre mit engen Biegeradien sind Thermoelement-Aufzeichnungen anzufordern, die Glühtemperatur, Haltezeit und Ofenvakuum belegen. Die Kurven müssen schlüssig sein.
- Messprotokoll der Scheitelwanddicke: Stichprobenartige Überprüfung der Ultraschall-Messwerte am Außenbogen stellen sicher, dass die Auslegungs-Mindestwanddicke nicht unterschritten wird. Die Messwerte werden dokumentiert.
Für die Überprüfung Ihrer Wärmetauscher-Zeichnungen, Biegeradien oder Wanddickenberechnungen informieren Sie sich über unsere zertifizierten Partnerwerke und Qualitätszertifikate. Sie können Ihre technischen Parameter auch direkt über unser Anfrageportal für technische Prüfungen einreichen, um eine fundierte Bewertung und Zeugnismuster zu erhalten. Unser Fachteam berät Sie gern.
Verwandte Produkte & Dienstleistungen
- Nahtlose Titanrohre und Wärmetauscherrohre: Präzise kaltgepilgerte Rohre und gebogene U-Rohre von 6 mm bis 219 mm Außendurchmesser.
- Werkstoffdaten Reintitan Grade 2: Mechanische Eigenschaften und Korrosionsbeständigkeit für Chemieapparate.
- Rechner für Rohrgewicht und Rohrdimensionen: Online-Werkzeuge zur Berechnung von Rohrmaßen und Prüfdrücken.
- Titanrohre und Rohrleitungskomponenten: Ergänzende Rohrleitungen und Rohrböden für Industrieanlagen.
Quellen
- ASTM B338 / ASME SB-338: Standard Specification for Seamless and Welded Titanium and Titanium Alloy Tubes for Condensers and Heat Exchangers.
- ASME Boiler and Pressure Vessel Code, Section VIII, Division 1: Rules for Construction of Pressure Vessels.
- TEMA (Tubular Exchanger Manufacturers Association) Standards: Section 5, Fabrication Tolerances of U-Bend Heat Exchanger Tubing.
- Schutz, R. W., & Watkins, H. B. (1998). Recent developments in titanium alloy applications in the energy industry. Materials Science and Engineering: A, 243(1-2), 305-315.