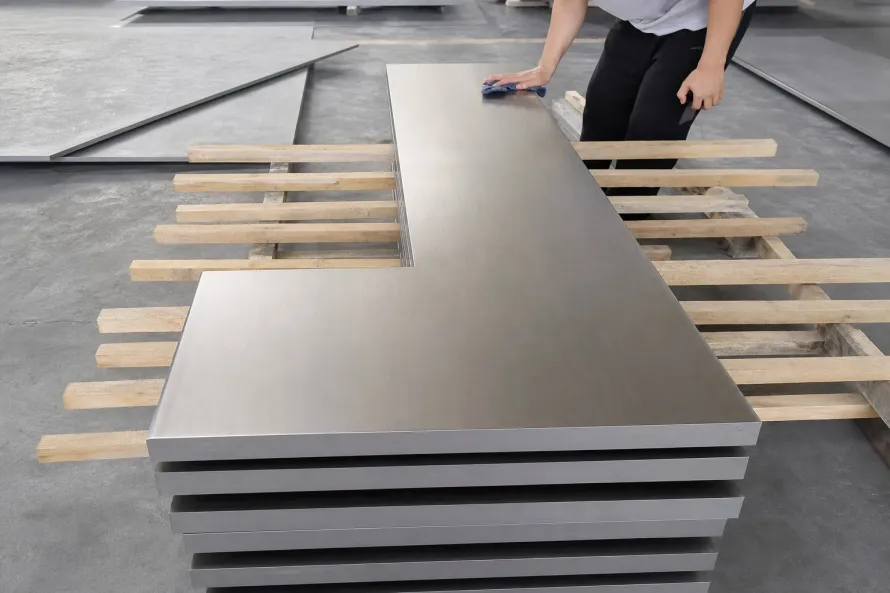
Einer der kostspieligsten Einkaufsfehler in der CNC-Präzisionsfertigung entsteht, wenn die Netto-Hüllmaße eines CAD-Modells – beispielsweise 100 × 100 × 20 mm (3.94” × 3.94” × 0.787”) – eins zu eins als Bestellmaß für eine 20 mm (0.787”) starke warmgewalzte Titanplatte oder Stange übernommen werden, ohne ein ausreichendes einseitiges Bearbeitungsaufmaß (Per-Side Machining Allowance) und den Bandsäge-Schnittverlust (Saw Kerf) zu berücksichtigen.
Ganz gleich, ob Ihr Betrieb hochbelastete Hydraulikblöcke aus Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) fräst, Wellen für die Meerestechnik aus Grade 2 (UNS R50400 / Werkstoff 3.7035 / ВТ1-0) dreht oder EDC-Bauteile auf Langdrehautomaten fertigt: Rohtitan verhält sich grundlegend anders als präzisionsgewalzte Aluminium-Gussplatten oder blankgezogener Automatenstahl. Wer das erforderliche Aufmaß passend zur Lieferform berechnet – und Walzplatten gezielt mit vorbearbeiteten Sechs-Seiten-Zuschnitten vergleicht –, schützt seine Hartmetallwerkzeuge und vermeidet teure Nachbestellungen.
Warum die Bestellung nach Netto-CAD-Maßen bei Titan zwangsläufig zu Untermass führt
Beim Warmwalzen und Schmieden von Titanbrammen und Knüppeln sorgen drei metallurgische und geometrische Faktoren dafür, dass Rohmaterial im Walzzustand niemals auf Netto-Endmaß bestellt werden darf:
- Sauerstoffangereicherte Alpha-Case-Randschicht (Harte Gusshaut): Bei Warmformgebungstemperaturen über 650 °C (1.200 °F) nimmt Titan intensiv Sauerstoff, Stickstoff und Wasserstoff aus der Atmosphäre auf. Selbst nach dem Beizen und Entzundern im Walzwerk kann an warmgewalzten Platten und geschmiedeten Stäben eine mikroskopische bis millimetertiefe Diffusionszone verbleiben – die sogenannte Alpha Case. Diese sauerstoffreiche Schicht ist extrem hart, spröde und abrasiv. Nimmt der CNC-Fräser nur einen geringen Schlichtspan von 0,25 mm (0.010”) ab, läuft die Schneidkante genau in dieser harten Kruste, was sofort zu Kerbverschleiß und Plattenbruch führt.
- Planheitsabweichungen und thermische Welligkeit (Out-of-Flatness): Warmgewalzte Platten nach ASTM B265 unterliegen industriellen Walzwerkstoleranzen für die Ebenheit. Über eine Länge von 300 mm (11.81”) führt bereits eine leichte Wölbung dazu, dass eine nominell 20,0 mm (0.787”) dicke Platte beim beidseitigen Überfräsen auf 19,5 mm (0.768”) nicht vollständig sauber wird.
- Walzdickentoleranzen: Je nach Plattenstärke und Breite lassen Walznormen auch geringfügige Minus-Abweichungen am Plattenrand zu. Ohne ausreichendes Aufmaß auf Ober- und Unterseite bleiben beim Überfräsen schwarze Walzstellen zurück.
Technische Referenztabelle: Empfohlenes Bearbeitungsaufmaß & Sägeschnittverlust
Das notwendige Aufmaß hängt direkt davon ab, ob Sie warmgewalztes Rohmaterial oder über unsere zertifizierten Partnerwerke (through our certified partner facilities) vorbearbeitete Halbzeuge einsetzen:
| Titan-Halbzeugform & Lieferzustand | Typischer Abmessungsbereich (Metrisch / Imperial) | Empfohlenes Bearbeitungsaufmaß (pro Seite bzw. im Ø) | Sägeschnittfuge + Planaufmaß (pro Schnitt) | Typische CNC-Anwendung |
|---|---|---|---|---|
| Warmgewalzte Titanplatte (Hot-Rolled Mill Plate) | Dicke: 6,35–76,2 mm (0.250”–3.000”) | 1,5–3,0 mm (0.060”–0.120”) pro Seite (Dicke & Außenkontur) | 3,5–6,0 mm (0.140”–0.240”) pro Sägeschnitt | Schwere Strukturfrästeile mit Schruppbearbeitung |
| 6-seitig vorgefräste oder flachgeschliffene Zuschnitte | Dicke: 2,0–60,0 mm (0.079”–2.362”) | 0,25–0,8 mm (0.010”–0.030”) pro Seite (oder 0 mm auf geschliffener Dicke) | Fertig auf Maß getrennt; kein Nachsägen nötig | Direktes Spannen auf 3/4/5-Achs-CNC & EDC-Messerbau |
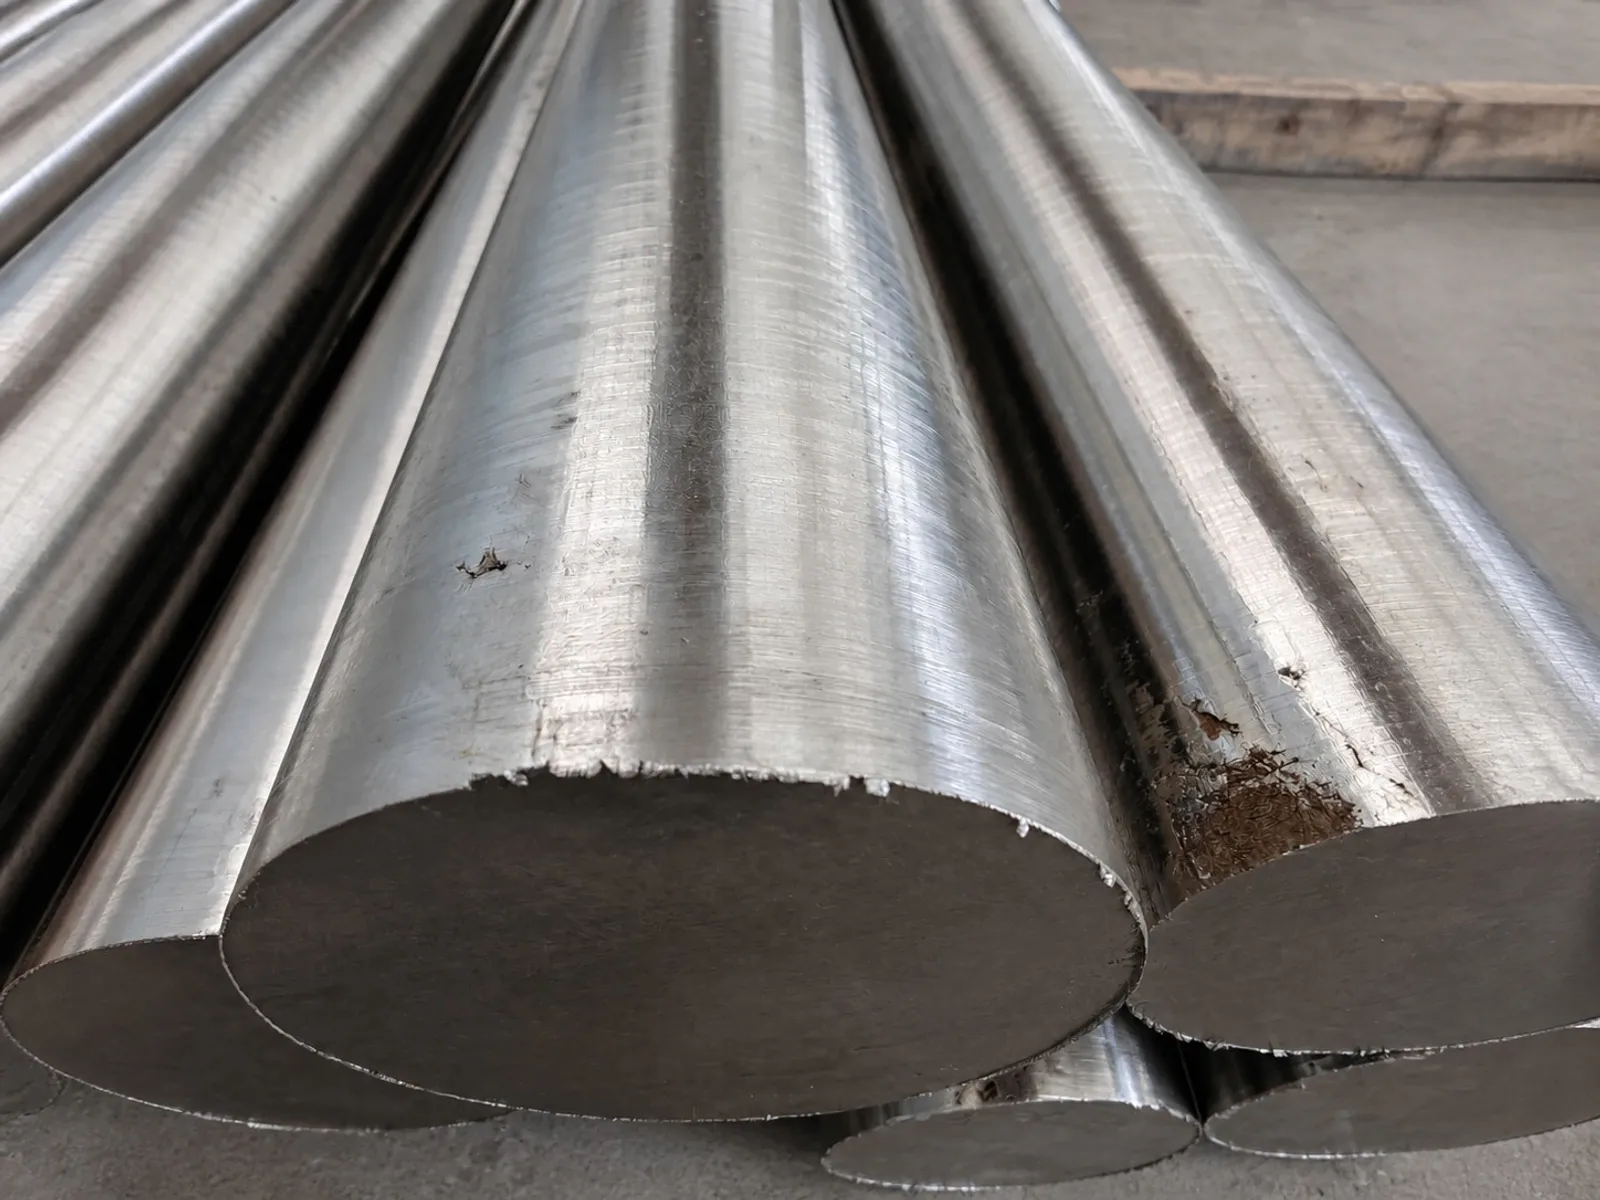
| Warmgewalzter / geschälter Rundstab | Durchmesser: Ø 12,7–101,6 mm (0.500”–4.000”) | +1,5 bis +3,0 mm (+0.060” bis +0.120”) im Gesamtdurchmesser | 2,5–4,5 mm (0.100”–0.180”) Fuge + 1,0–2,0 mm (0.040”–0.080”) Planen | Futterdrehteile, Flansche, Marinewellen |
| Spitzenlos geschliffener Stab (ISO 286-2 h6 / h7 / h8) | Durchmesser: Ø 3,0–50,8 mm (0.118”–2.000”) | 0 mm in der Führungsbuchse, oder +0,2 bis +0,5 mm (+0.008” bis +0.020”) Schlichten | 2,0–3,5 mm (0.080”–0.140”) Abstich + Planverlust | CNC-Langdrehautomaten & Mehrspindel-Stangenlader |
Wichtige Auslegungsregeln nach Halbzeugform
- Warmgewalzte Platte (6,35–76,2 mm / 0.250”–3.000”): Kalkulieren Sie stets 1,5–3,0 mm (0.060”–0.120”) Aufmaß pro Seite in der Dicke sowie an den vier Seitenkanten ein, damit der Schruppfräser die harte Randschicht im ersten Schnitt sicher unterfährt.
- 6-seitig vorgefräste Blöcke oder flachgeschliffene Zuschnitte: Durch den Einsatz von flachgeschliffenen & 6-seitig vorgefrästen Zuschnitten entfällt das zeitraubende Vorrichten auf Ihrem eigenen Bearbeitungszentrum. Da alle sechs Seiten bereits planparallel und frei von Alpha Case sind, genügen 0,25–0,8 mm (0.010”–0.030”) Schlichtaufmaß pro Seite.
- Geschälter Rundstab vs. spitzenlos geschliffener Präzisionsstab: Während Standard-Rundstäbe (Ø 12,7–101,6 mm / 0.500”–4.000”) +1,5 bis +3,0 mm (+0.060” bis +0.120”) Durchmesseraufmaß erfordern, sind spitzenlos geschliffene Titanstäbe in ISO 286-2 h6, h7 oder h8 (exakte Abmaße prüfen Sie in unserem ISO 286 Toleranzrechner) direkt für die Hartmetall-Führungsbuchse von Langdrehern ausgelegt.
- Bandsäge-Schnittverlust (Saw Kerf) bei Stangenabschnitten: Beim Aufteilen einer 1.000 mm (39.37”) langen Stange in kurze Abschnitte gehen pro Bandsägeschnitt 2,5–4,5 mm (0.100”–0.180”) als Späne verloren, hinzu kommen 1,0–2,0 mm (0.040”–0.080”) zum Plandrehen der Stirnflächen. Alternativ übernimmt unser Zuschnitt-Service auf Fixlänge das komplette Trennen, sodass Sie exakt die benötigte Stückzahl ohne Schnittverlustrisiko erhalten.
Rechenbeispiel aus der Praxis: Warmgewalzte Rohplatte vs. 6-seitig vorgefräste Zuschnitte
Betrachten wir eine konkrete Kalkulation für CNC-Zerspanungsbetriebe: Ein Kunde bestellt 50 Stück eines hochbelasteten Strukturgehäuses aus Grade 5 (Ti-6Al-4V / UNS R56400 / Werkstoff 3.7165 / ВТ6) (Dichte = 4,43 g/cm³ bzw. 0.160 lb/in³).
- Fertigteil-Hüllmaß (Netto-CAD-Maß): 100,0 × 100,0 × 20,0 mm (3.94” × 3.94” × 0.787”)
- Netto-Hüllvolumen pro Bauteil: 200,0 cm³ (12.20 in³)
- Netto-Hüllgewicht pro Bauteil: 0,886 kg (1.95 lb) → 44,30 kg (97.66 lb) für 50 Bauteile.
Vergleichen wir nun die beiden Beschaffungswege:
Variante A: Einkauf einer warmgewalzten Rohplatte & eigenes Sägen/Vorfräsen
Um Plattenwölbung, Sägeschnittfuge und Walzhaut sicher abzutragen, müssen Sie eine 25,0 mm (0.984”) dicke Walzplatte wählen (2,5 mm / 0.098” Aufmaß pro Seite) und Abschnitte von 106,0 × 106,0 mm (4.17” × 4.17”) sägen (2,0 mm / 0.079” Randaufmaß plus 4,0 mm / 0.157” Sägefuge pro Schnitt).
- Brutto-Rohmaß (inkl. Schnittfuge): 110,0 × 110,0 × 25,0 mm (4.33” × 4.33” × 0.984”) Materialbedarf pro Teil.
- Brutto-Einkaufsgewicht pro Teil: 1,340 kg (2.95 lb) → 67,00 kg (147.71 lb) Gesamtgewicht für 50 Teile.
- Zusätzliches Spanvolumen nur für das Planfräsen: 0,454 kg (1.00 lb) pro Teil bzw. 22,70 kg (50.04 lb) teurer Grade-5-Spanabfall allein für das Rechtwinkligfräsen.
Variante B: Bestellung von 6-seitig vorgefrästen Zuschnitten (6-Side Milled Blanks)
Anstatt Rohplatten-Übergewicht zu bezahlen und eigene Frässpindelstunden für das Abzeilen der Walzhaut zu opfern, bestellen Sie 6-seitig vorgefräste Zuschnitte im Maß 101,0 × 101,0 × 20,5 mm (3.98” × 3.98” × 0.807”) – mit sauberen 0,5 mm (0.020”) Aufmaß pro Seite in Länge/Breite und 0,25 mm (0.010”) pro Seite in der Dicke.
| Vergleichskennzahl (50er-Serie aus Grade 5 Ti-6Al-4V) | Variante A: Warmgewalzte Rohplatte (selbst gesägt & vorgefräst) | Variante B: 6-seitig vorgefräste Zuschnitte | Technischer & kaufmännischer Vorteil |
|---|---|---|---|
| Brutto-Rohmaß pro Bauteil | 110,0 × 110,0 × 25,0 mm (4.33” × 4.33” × 0.984”) | 101,0 × 101,0 × 20,5 mm (3.98” × 3.98” × 0.807”) | 30,9 % weniger Ausgangsvolumen |
| Einkaufsgewicht pro Bauteil | 1,340 kg (2.95 lb) | 0,926 kg (2.04 lb) | 0,414 kg (0.91 lb) weniger bezahltes Metall pro Teil |
| Gesamtes Materialgewicht (50 Stück) | 67,00 kg (147.71 lb) | 46,30 kg (102.07 lb) | 20,70 kg (45.64 lb) geringerer Titaneinkauf |
| Spanabtrag beim Vorrichten (Op 0) | 22,70 kg (50.04 lb) abrasiver Zunder/Span | 2,00 kg (4.41 lb) sauberer Schlichtspan | Kein Alpha-Case-Schneidenbruch |
| Rüst- & Laufzeit für Sägen + Vorfräsen | 18–25 Min. pro Teil an Säge + Fräse | 0 Min. (sofort bereit für Op 1 im Schraubstock) | 15–20 Stunden freie CNC-Spindelkapazität |
Selbst unter Berücksichtigung der Vorfräsbearbeitung senkt Variante B die Gesamtkosten pro Bauteil erheblich, da über 30 % weniger Rohgewicht eingekauft werden muss und 15 bis 20 Stunden CNC-Maschinenzeit für wertschöpfende Konturbearbeitung frei werden. Jede Lieferung erfolgt inklusive Material Test Certificate (MTC) with heat-lot traceability and Certificate of Conformance (CofC).
Berechnen Sie Ihr Brutto-Rohgewicht & Schnittverlust in Sekunden
Sparen Sie sich manuelle Tabellenkalkulationen für Sägefugen und Aufmaße. Wir haben diese Konstruktionsregeln direkt in unseren Online-Titan-Gewichts- & Bearbeitungsaufmaß-Rechner integriert:
- Rechner öffnen & Halbzeugform wählen: Rufen Sie den Titan-Gewichts- & Bearbeitungsaufmaß-Rechner auf und wählen Sie Platte/Blech, Rundstab, Sechskant oder Rohr in Grade 5, Grade 2, Grade 23 oder weiteren Legierungen.
- „Machining Allowance & Saw Kerf Mode“ aktivieren: Geben Sie Ihre Netto-CAD-Maße sowie das gewünschte einseitige Bearbeitungsaufmaß (z. B. 2,0 mm / 0.080” für Rohplatten oder 0,5 mm / 0.020” für vorgefräste Blöcke) und die Sägeschnittbreite (z. B. 3,5 mm / 0.140”) ein.
- Direktübernahme ins Anfrageformular: Das Tool stellt Ihr Netto-Fertiggewicht sofort dem Brutto-Einkaufsgewicht (inklusive Buy-to-Fly-Verhältnis) gegenüber und übergibt alle Parameter per Klick an das Anfrageformular.
Möchten Sie präzise vorgefräste Titanzuschnitte oder Fixlängen-Stäbe ohne Kalkulationsrisiko beziehen? Fordern Sie hier ein Angebot für flachgeschliffene & 6-seitig vorgefräste Zuschnitte aus Grade 5 oder Grade 2 an.