Anfang November 2026 ist die globale Titan-Lieferkette nach der Konsolidierungsphase des dritten Quartals in einen kostengetriebenen Preiszyklus eingetreten. Internationale Marktindikatoren belegen, dass die Spotpreise für hochwertigen Titanschwamm auf rund 7.516 US-Dollar pro Tonne gestiegen sind (bei hochreinen Qualitäten bis etwa 7.806 US-Dollar pro Tonne). Der Kostendruck ist spürbar. Dieser Anstieg resultiert nicht aus einem plötzlichen Nachfrageboom in der Industrie, sondern aus steigenden Rohstoffpreisen für Magnesium-Reduktionsmittel in Kombination mit Anpassungen der industriellen Stromtarife. Die Weitergabe erfolgt zügig.
Als direkte Konsequenz passen Schmelz- und Walzwerke ihre kommerziellen Konditionen für nachgelagerte Walzerzeugnisse an. Neben Kostenüberwälzungen von 2% bis 4% bei Grade 5 (Ti-6Al-4V) Stäben und Strukturblechen verkürzen die Hersteller die Bindefristen ihrer Angebote drastisch von den üblichen 30 Tagen auf 7 bis 14 Tage, bei kurzfristigen Spotanfragen sogar auf 5 Tage. Das Zeitfenster schrumpft. Für Beschaffungsteams im B2B-Bereich ist es unerlässlich, die physikalischen Verzögerungen der Preisweitergabe zu verstehen und wirksame Beschaffungsstrategien zur Budgetabsicherung einzuleiten. Vorsorge ist geboten.
Die physikalische Zeitverzögerung: Warum Werkspreise dem Schwammmarkt 1 bis 3 Wochen nachlaufen
Einkäufer stehen bei Rohstoffbewegungen häufig vor zwei Fragen: Warum steigen die Preise für Halbzeuge nicht am selben Tag wie die Schwamknotierungen, und warum ziehen Blech- und Stabpreise noch an, wenn sich der Rohstoffmarkt bereits beruhigt hat? Zeitliche Verschiebungen sind typisch. Die Ursache liegt in den unvermeidbaren technologischen Durchlaufzeiten der Schwerhüttenindustrie zur Verarbeitung von porösem Schwamm in marktfähigen Titanhalbzeugen. Hüttenprozesse brauchen Zeit.
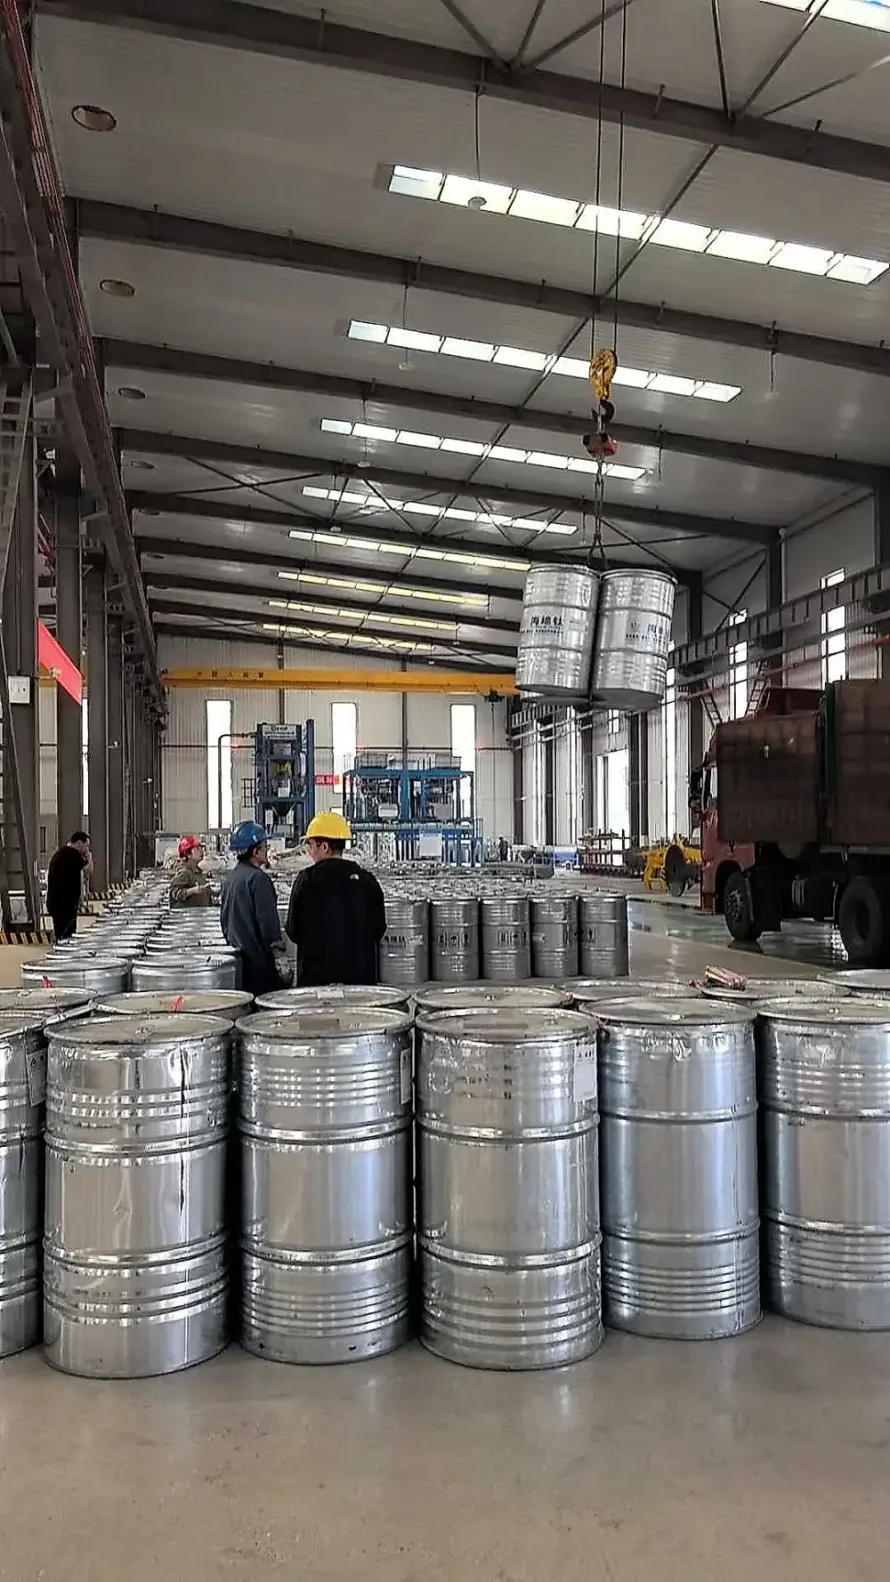
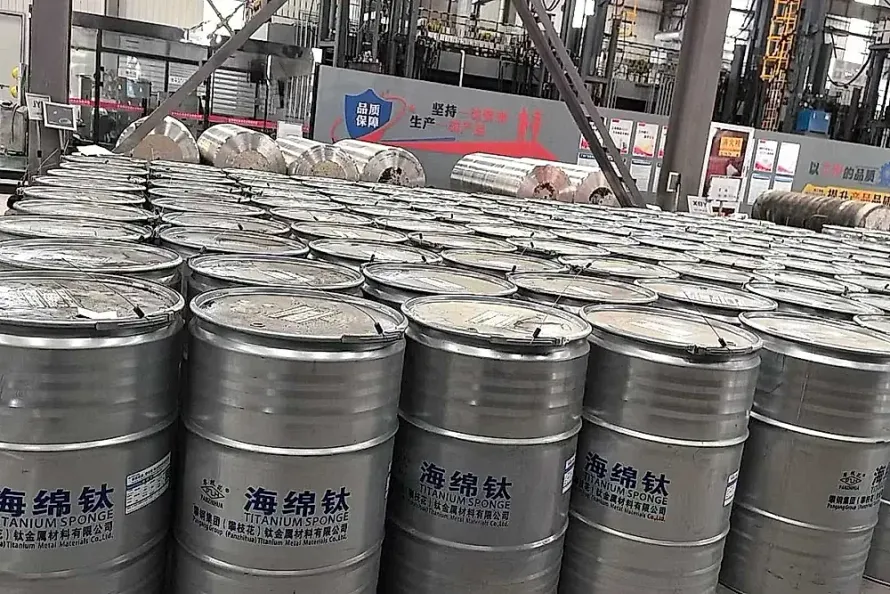
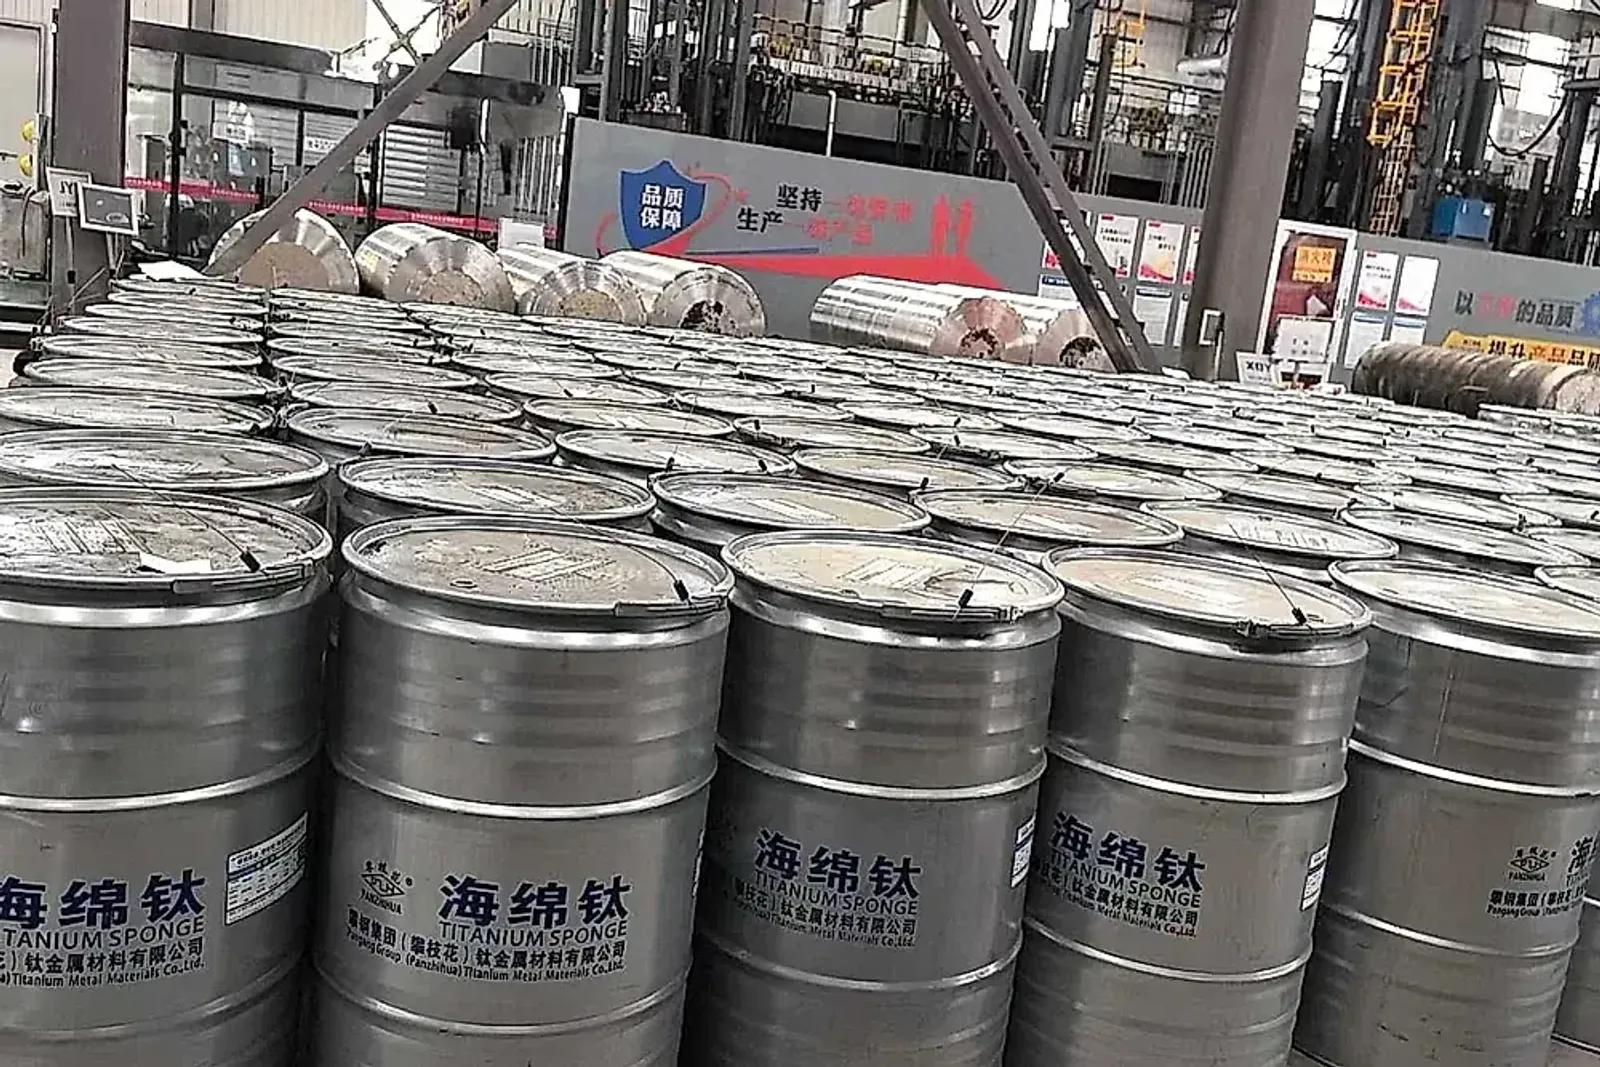
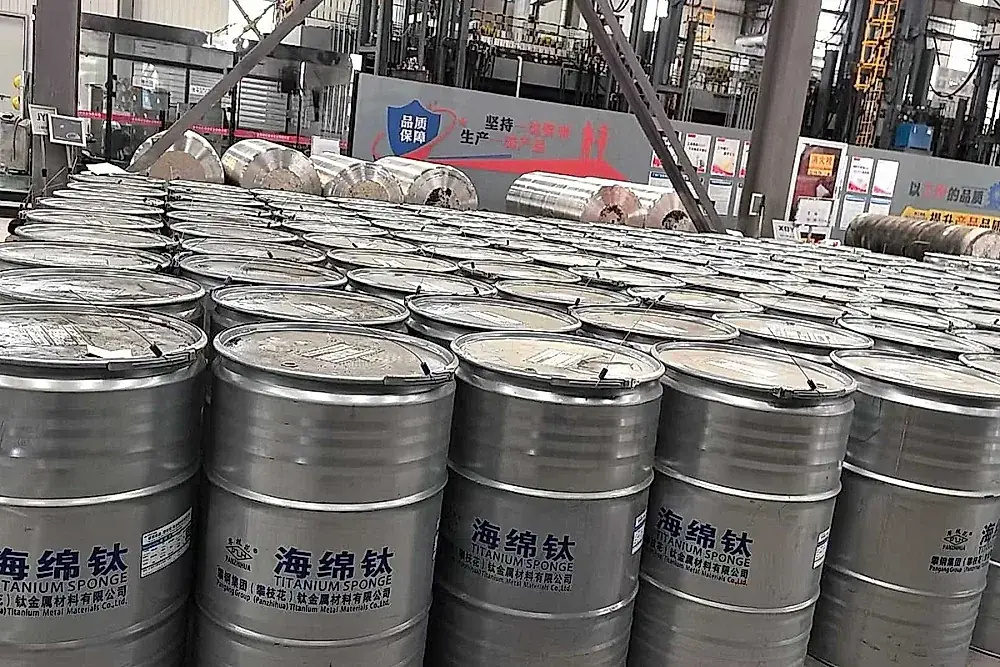 Abbildung 1: Mit Argon inertisierte Stahlfässer mit zertifiziertem Titanschwamm, streng getrennt nach Schmelzchargen zur lückenlosen Sicherstellung der Gasanalytik.
Praxisdaten zertifizierter Verarbeitungsplattformen zeigen, dass Preisausschläge bei Titanschwamm eine Verzögerung von 1 bis 3 Wochen (7 bis 21 Kalendertage) aufweisen, bevor sie sich in Block- und Walzpreisen niederschlagen: Der Takt bleibt konstant.
- Elektrodenpressung und Vakuum-Lichtbogenschmelzen (VAR, 5–7 Tage): Titanschwamm kann nicht lose chargiert werden. Reiner Schwamm der Klassen 0 und 1 wird mit hochreinen Aluminium- und Vanadium-Vorlegierungen präzise verwogen, unter hohem Druck zu dichten Briketts gepresst und zu Abschmelzelektroden verschweißt. Die Erzeugung eines homogenen Blocks erfordert 2 oder 3 aufeinanderfolgende VAR-Schmelzgänge, was fast eine volle Woche Ofenkapazität bindet. Schmelzvorgaben sind strikt.
- Blockbearbeitung und Vorschmieden (5–10 Tage): Gussblöcke besitzen oberflächliche Seigerungen und eine grobe Erstarrungshaut, die auf Drehmaschinen überdreht werden muss (0,3% bis 0,8% Zerspanungsabtrag). Anschließend werden die Blöcke unterhalb der Beta-Transus-Temperatur erwärmt und auf hydraulischen Freiformschmiedepressen mehrfach gestaucht und gestreckt, um das Gussgefüge zu zertrümmern. Das Schmieden bindet Maschinenzeit.
- Fertigwalzen und zerstörungsfreie Prüfung (4–7 Tage): Die Zwischenblöcke werden zu Blechen oder Stäben warmgewalzt, spannungsarm vakuumgeglüht, gerichtet, entzundert und zu 100% einer Ultraschallprüfung unterzogen. Prüfungen dulden keine Abkürzung.
Da die Werke während dieser Phasen auf bestehende Vorräte zurückgreifen, federn Lagerbestände anfängliche Rohstoffsprünge ab. Lagerbestände dämpfen Spitzen. Sobald diese Bestände verbraucht sind und teureres Vormaterial in die Walzstraßen gelangt, werden die Abgabepreise in einem gestuften Schritt angehoben. Der Preissprung erfolgt sprunghaft.
Sensitivität und Bindefristen nach Produktformen
Der Anteil der Rohstoffkosten am fertigen Produkt bestimmt, wie stark und schnell einzelne Titanformen auf Preisschwankungen beim Schwamm reagieren. Die Strukturunterschiede sind beträchtlich. Diese Übersicht hilft Einkäufern bei der sachlichen Bewertung von Preisanpassungen:
| Produktform | Typische Abmessungen | Rohstoffkostenanteil (Schwamm & Vorlegierungen) | Preistransmissionszeit | Übliche Angebotsbindefrist (Nov 2026) | Beschaffungsempfehlung |
|---|---|---|---|---|---|
| Grobbleche & schwere Schmiedeteile | Dicke ≥ 20 mm Bleche, nahtlose Ringe | 55% bis 70% (Sehr hoch) | 1 bis 2 Wochen | 5 bis 7 Tage | Hochgradig rohstoffsensibel; Schmelzlos nach Zeichnungsfreigabe sofort anzahlen |
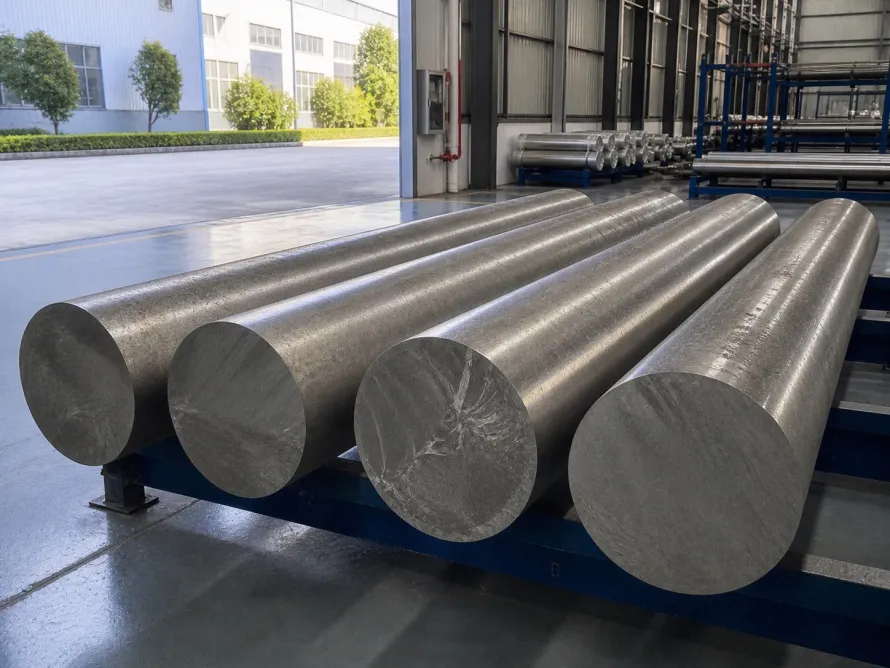
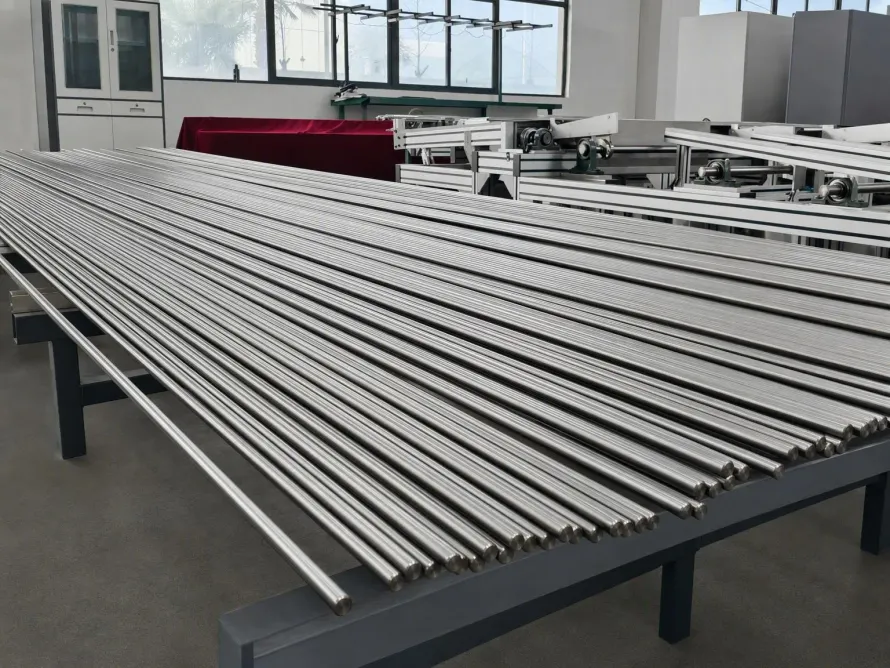
| Warmgewalzte & geschälte Stäbe | Durchmesser 20–150 mm ASTM B348 Titanstäbe | 45% bis 60% (Hoch) | 1 bis 2 Wochen | 7 bis 10 Tage | Standarddurchmesser ab Lager bevorzugen, um Schmelzvorlaufzeiten zu umgehen |
| Nahtlose Wärmetauscherrohre | ASTM B338 Titanrohre (AD 19/25 mm) | 35% bis 45% (Moderat) | 2 bis 3 Wochen | 10 bis 14 Tage | Hoher Kaltwalz- und Glühaufwand; Luppenverfügbarkeit vorab verifizieren |
| Ultradünne Folien & Präzisionsbänder | Dicke 0,01–0,05 mm Sendzimir-Folie | 15% bis 25% (Gering) | 3 bis 4 Wochen | 14 bis 30 Tage | Wertschöpfung liegt im 20-Rollen-Walzen; Preise bleiben weitgehend geschützt |
Die Niedrigpreisfalle: Gefahren durch verunreinigten Schrott
In Phasen steigender Rohstoffpreise tauchen auf dem Spotmarkt gelegentlich unplausibel günstige Angebote von nicht auditierten Händlern auf. Niedrige Preise verführen. Hinter solchen Rabatten verbirgt sich fast immer eine gefährliche Materialsubstitution: der unzulässige Einsatz von unsauberem Titanschrott (Revert-Späne und Reststücke) in der Schmelze. Die Qualitätsrisiken sind gravierend.
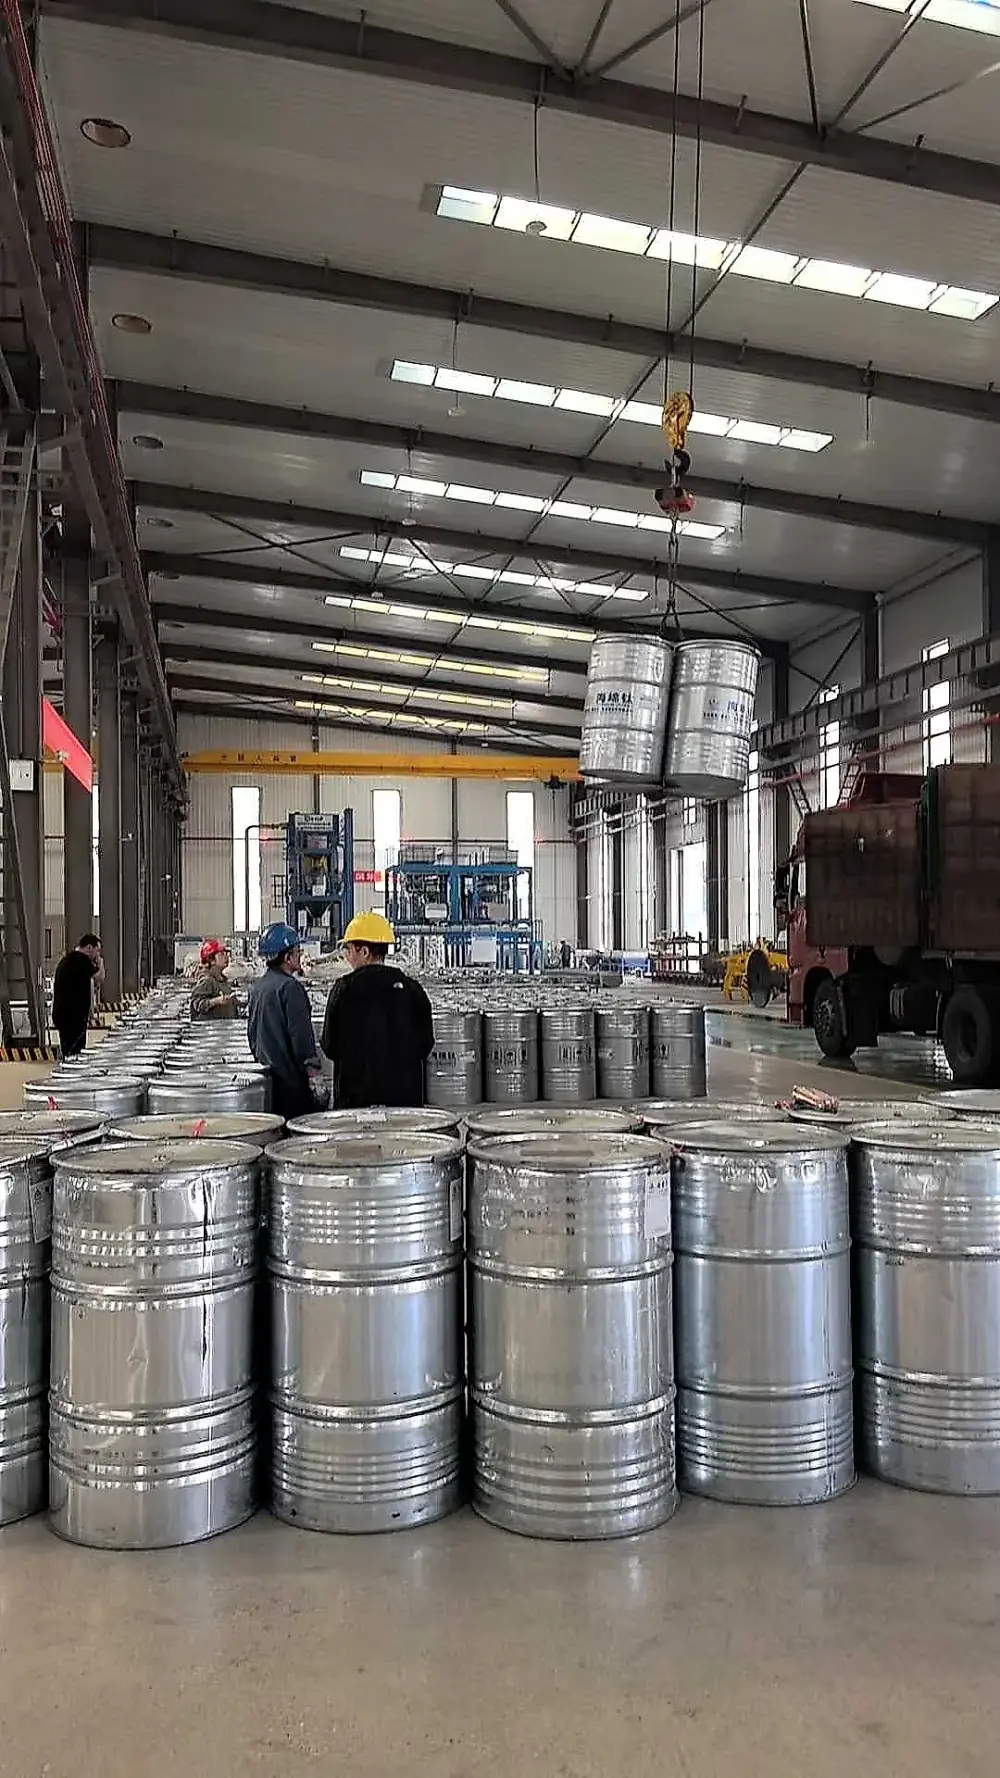 Abbildung 2: Industrielle Kroll-Vakuumdestillationsanlage zur Herstellung hochreinen Titanschwamms ohne schädliche Schrottkontaminationen.
Qualitätsaudits belegen, dass zertifizierte Werke für industrielle Titanbleche und Luftfahrtstäbe ausschließlich Schwamm der Klassen 0 und 1 einsetzen. Die Reinheit entscheidet. Werden ölige Zerspanungsspäne oder unanalysierter Schrott zur Kostensenkung beigemischt, entstehen irreparable metallurgische Mängel:
- Kontamination durch Sauerstoff (O) und Stickstoff (N): Zerspanungsspäne oxidieren an Luft und binden Schneidölreste, wodurch der Sauerstoffgehalt im Umschmelzblock auf über 0,25% oder gar 0,35% klettert. Während Härte und Streckgrenze steigen, bricht die Bruchdehnung von regulär über 20% auf unter 8% ein. Bauteile verspröden und reißen beim Kaltumformen sofort. Die Duktilität geht verloren.
- Harte Alpha-Einschlüsse und Einschlüsse hoher Dichte: Hartmetallpartikel aus Werkzeugabrieb lösen sich im VAR-Lichtbogen nicht vollständig auf und bilden harte Alpha-Einschlüsse (HDI) oder Einschlüsse geringer Dichte (LDI). Diese Inhomogenitäten wirken im dynamischen Einsatz als Ausgangspunkte für Dauerbrüche. Die Gefahr ist akut.
- Unterbrochene Schmelzenrückverfolgbarkeit: Chargen mit hohem Schrottanteil besitzen keine plausiblen Schmelzaufzeichnungen. Bei spektrometrischen Nachprüfungen oder metallografischen Schliffbildprüfungen fallen diese Lieferungen unweigerlich durch. Papiere halten Prüfungen nicht stand.
Strategische Abwehrmaßnahmen für den industriellen Einkauf
Um Projektzeitpläne und Budgets trotz verkürzter Bindefristen abzusichern, sollten Beschaffungsabteilungen klare Maßnahmen ergreifen: Strategisches Handeln ist entscheidend.
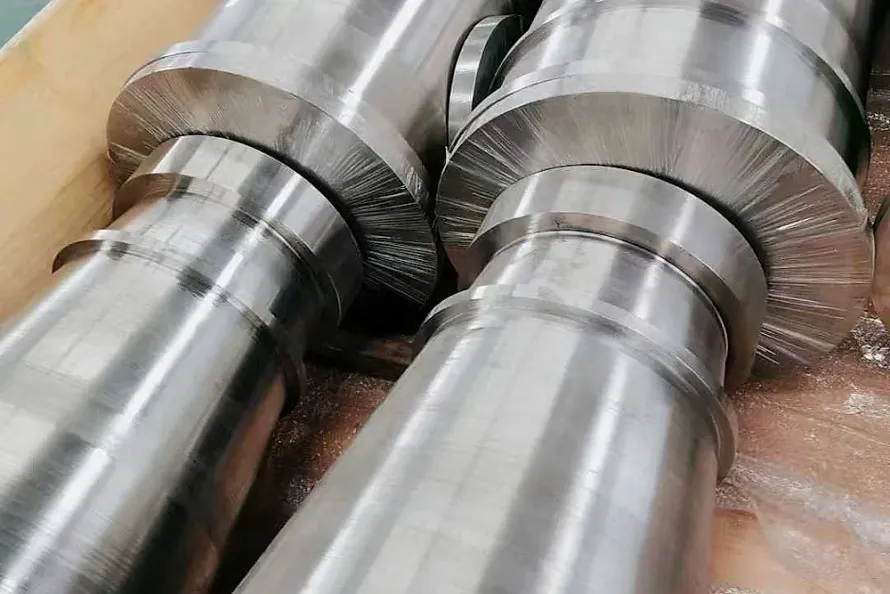
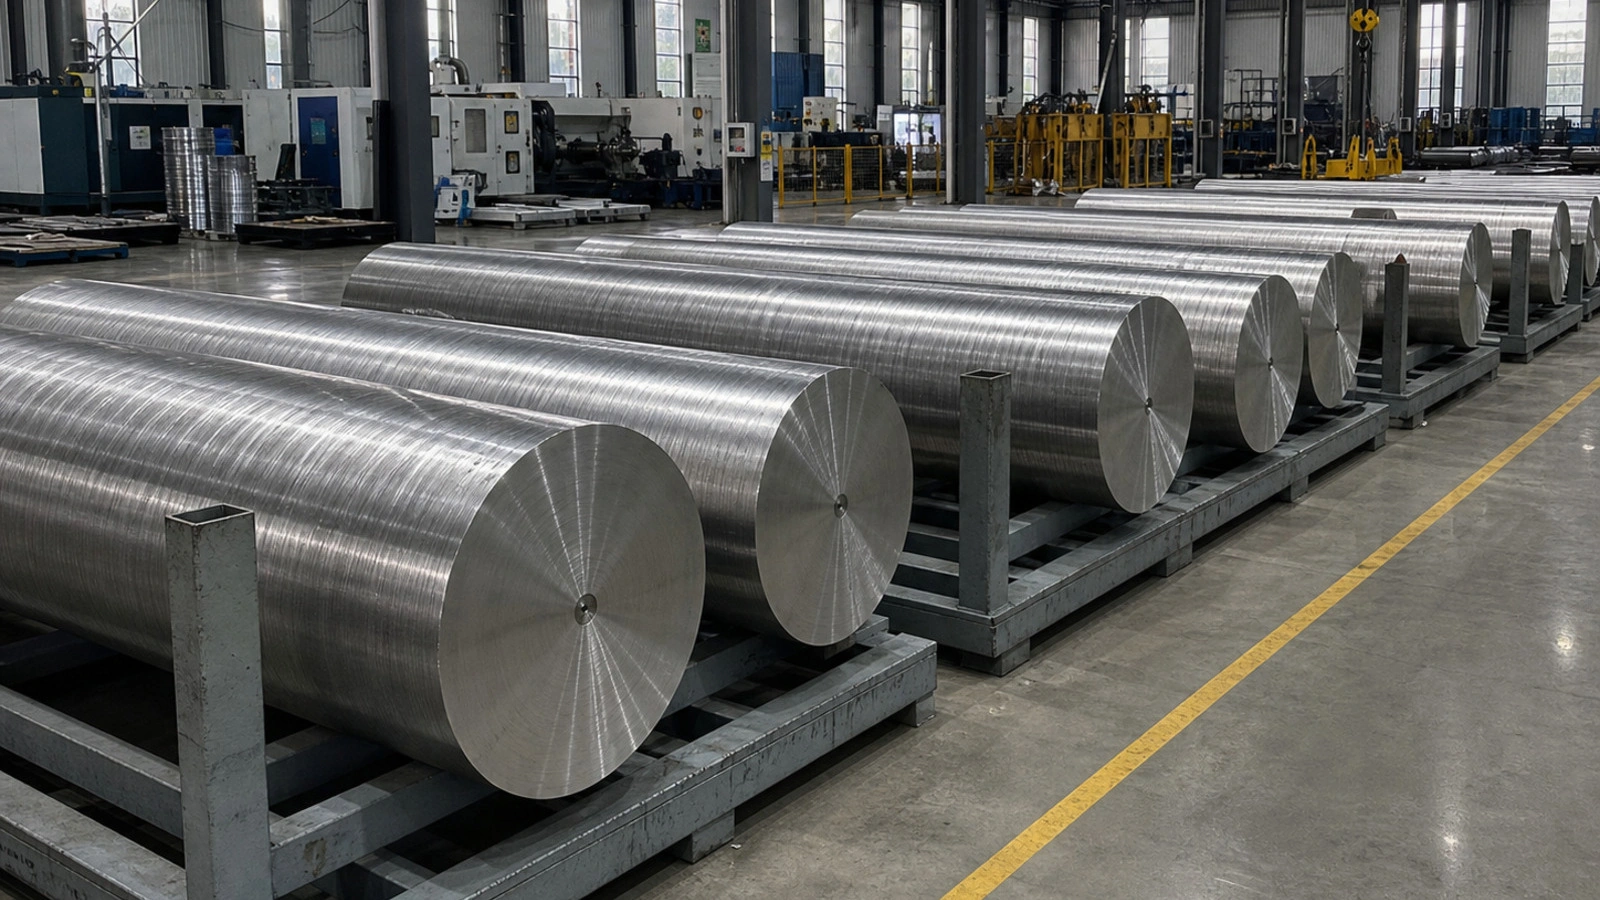 Abbildung 3: Jedes Versandbündel ist mit Schmelzennummer und Prüfanhängern versehen, die exakt mit dem Werksprüfzeugnis (MTC) übereinstimmen.
- Standardisierung auf Werksformate: Bei der Konstruktion sollten gängige Nennblechdicken (wie 4 mm, 6 mm, 8 mm und 10 mm) sowie Standard-Rohrdurchmesser gewählt werden. Diese Formate werden von Lieferplattformen als Vormaterial bevorratet und lassen sich ohne Schmelzwartezeiten zuschneiden.
- Zweistufige Vereinbarungen und Kapazitätsreservierung: Für mehrstufige Projekte empfiehlt sich der Abschluss von Rahmenverträgen mit indexierten Preisklauseln. Durch eine frühzeitige Anzahlung wird die Schmelzkapazität für die erste Tranche gesichert, während Folgeabrufe zeitlich fixiert werden.
- Konsequente MTC-Prüfung und Schiedsanalysen: Das Abnahmeprüfzeugnis (MTC) muss zwingend auf Schmelzennummer, Gasanalysen und Zugversuchswerte geprüft werden. Bei kritischen Bauteilen sollten Proben an akkreditierte Prüflabore zur Fremdanalyse übergeben werden. Strenge Prüfungen sind unverzichtbar.
Vor der Vergabe formeller Anfragen können technische Teams die theoretischen Gewichte mit den Berechnungswerkzeugen für Titangewichte ermitteln oder Spezifikationen direkt über die technische Prüfung und Express-Anfrage einreichen, um gemeinsam die wirtschaftlichste Lieferform abzustimmen.