In Chlor-Alkali-Eindampfanlagen, Meerwasserentsalzungen, PTA-Oxidationsreaktoren und hydrometallurgischen Hochdruck-Säurelaugungen erzwingt schon eine winzige Leckage am Titan-Rohrboden den sofortigen Anlagenstillstand. Ungeplante Ausfälle kosten enorme Summen. Dennoch verschicken Einkaufsabteilungen ihre Anfragen für Titanapparate häufig mit kopierten 316L-Edelstahlspezifikationen – und erleben bei der Bauüberwachung spröde, oxidierte Rohrendnähte, abgelöste Sprengplattierungen oder mehrwöchige Terminverzögerungen.
Der Apparatebau mit reaktivem Titan folgt völlig anderen metallurgischen Gesetzen als austenitischer Edelstahl. Heißes Titan duldet keinerlei Luftkontakt. Während angelaufene Edelstahlnähte nach dem Beizen und Passivieren ihre Korrosionsbeständigkeit zurückgewinnen, führt selbst minimaler Luftzutritt an Titan oberhalb von 300°C zur Einlagerung von Sauerstoff und Stickstoff ins Kristallgitter, sodass Kehlnähte unter Temperaturwechselbeanspruchung spröde aufreißen.
Als integrierte Titan-Lieferkettenplattform in Zusammenarbeit mit zertifizierten Partnerwerken (certified partner facilities) für internationale Chemie- und Energie-EPC-Kunden zeigen wir anhand realer Werkstatt- und Prüfdaten, worauf es bei Build-to-Print Titan-Rohrbündelwärmetauschern bei Rohr-Rohrboden-Verbindungen, Anlauffarben, ZfP-Umfang und der 30- bis 45-tägigen Terminplanung ankommt. Klare Vorgaben verhindern teure Nacharbeit.
Klare Build-to-Print-Abgrenzung und Werkstoffbasis für durchgehende Langrohre
Bei der internationalen Beschaffung von Sonderapparaten muss zuerst die Schnittstelle zwischen Verfahrensplanung und mechanischer Fertigung eindeutig gezogen werden. Klare Kompetenzen vermeiden spätere Konflikte. In unserem Partnernetzwerk werden kundenspezifische Titan-Chemieapparate und Rohrbündelwärmetauscher strikt im Build-to-Print-Verfahren nach freigegebenen Konstruktionszeichnungen des Käufers (ausgelegt z. B. nach ASME BPVC Section VIII) gefertigt: Der Auftraggeber verantwortet die thermische Auslegung und Festigkeitsberechnung, während das Partnerwerk Zuschnitt, Mantelrunden, Berohrung, Formiergasschweißen und Abnahmeprüfung unter beidseitiger Geheimhaltungsvereinbarung (NDA) mit Zeichnungsanonymisierung, Montageanleitung sowie 1 bis 3 Jahren Fertigungsgewährleistung ausführt.
Die Halbzeugauswahl für Rohrbündel und Rohrböden legt die Lebensdauergrenze fest, noch bevor der erste Lichtbogen zündet:
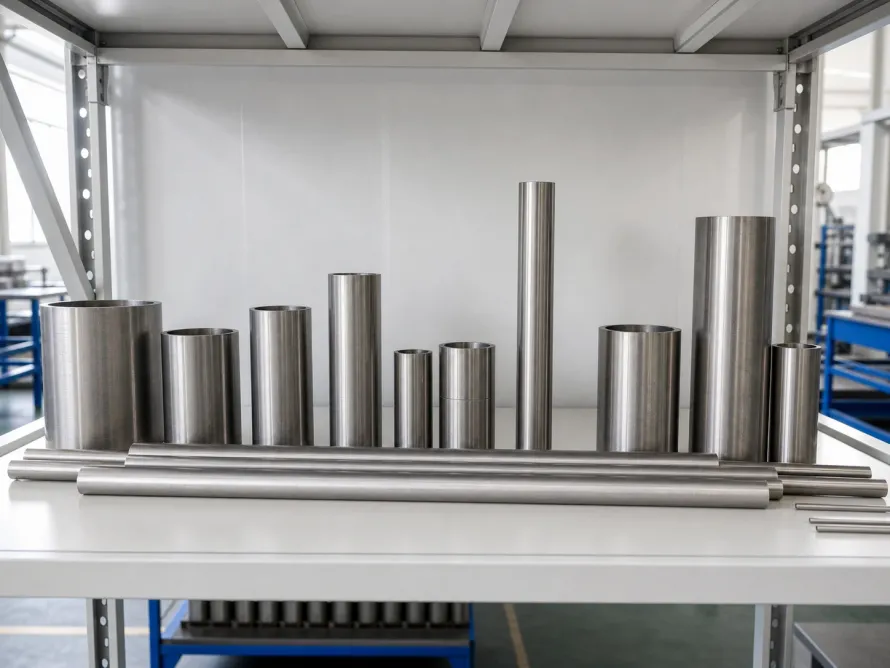
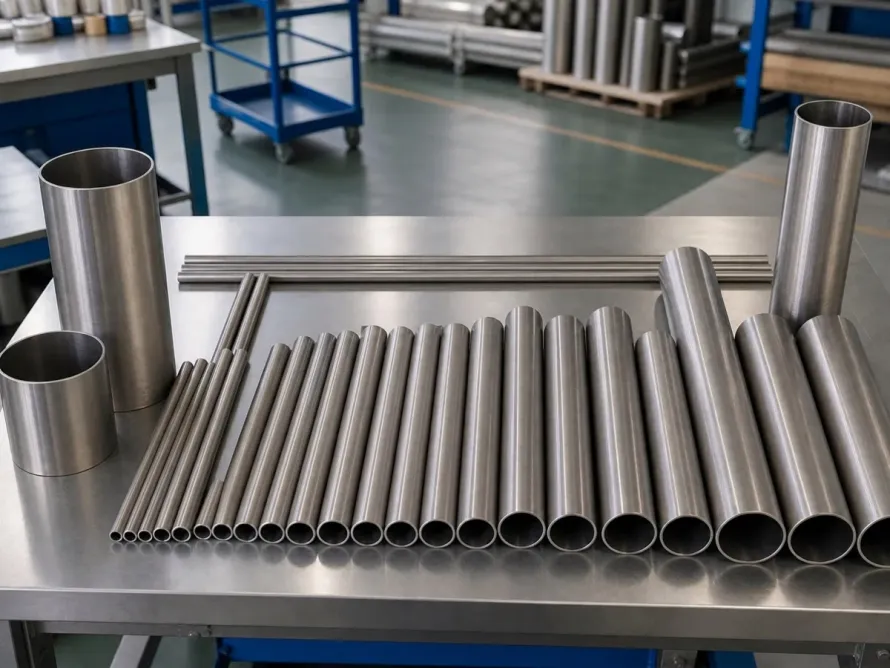
- Nahtlose und geschweißte ASTM B338 Langrohre ohne Rundnahtstöße: Partner-Rohrwerke betreiben mehrgerüstige Kaltpilgerwalzwerke (LG30 bis LG120) samt 18-Meter-Vakuumblankglühofen und liefern ASTM B338 Titan-Wärmetauscherrohre mit Außendurchmessern von 6 mm bis 219 mm und Wandstärken von 0,5 mm bis 18 mm in durchgehenden geraden Längen bis 18 Meter (bzw. U-Rohre bis 24 Meter gestreckter Länge). Durchgehende Rohre vermeiden riskante Zwischennähte. Jedes Einzelrohr absolviert vor der Berohrung eine 100 % Zwei-Kanal-Wirbelstrom- (ET) und Ultraschallprüfung (UT) sowie eine 100 % Wasserdruckprüfung mit ≥ 10 Sekunden Haltezeit bei bis zu 20 MPa.
- Duktilitäts- und Ultraschallanforderungen an sprengplattierte Titan-Stahl-Rohrböden: Große Hochdruckapparate kombinieren oft eine dicke Kohlenstoffstahl-Trägerplatte mit einer sprengplattierten Titanauflage gemäß ASTM B898. Die Auflageduktilität entscheidet über die Bindung. Für die Sprengplattierung werden gezielt hochduktile Auflagen aus Grade 1 oder spaltkorrosionsbeständigem Grade 11 (Ti-0,15Pd) mit begrenzter Streckgrenze und einer Bruchdehnung ≥ 30 % eingesetzt, um adiabatische Scherrisse durch die Detonationswelle auszuschließen – abgesichert durch einen 100 % Ultraschall-Bindungsscan (UT) der gesamten Platte vor dem CNC-Bohren.
Rohr-Rohrboden-Verbindung: Kombiniertes Aufweiten plus dreifach geschütztes WIG-Schweißen
Über 80 % aller Fertigungsfehler bei Rohrbündelwärmetauschern konzentrieren sich auf die Rohr-Rohrboden-Verbindung. Reines Schweißen erzeugt gefährliche Totspalte. Wird das Rohrende lediglich stirnseitig verschweißt, verbleibt zwischen Rohraußendurchmesser und Bohrung ein Ringspalt von 0,05 mm bis 0,20 mm – oberhalb von 80°C führt Aufkonzentration in Chloridsolen bei technisch reinem Titan Grade 2 rasch zu Spaltkorrosion, während Querströmungsschwingungen die gesamte Kerbspannung in die dünne Schweißwurzel leiten.
Zertifizierte Partnerwerkstätten fertigen Chemie-Rohrböden daher konsequent nach der Kombinationsregel „Hydraulisches oder mechanisches Einwalzen plus hochreines Argon-WIG-Dicht-/Festigkeitsschweißen (TIG)“: Kontrolliertes Einwalzen schließt den Bohrungsspalt formschlüssig, bevor die WIG-Naht hermetisch abdichtet. Sauberkeit verhindert Wasserstoffporen zuverlässig. Vor dem Einschieben werden Rohrenden und Schweißfasen mit Aceton entfettet und in einem exakt eingestellten Salpetersäure-Flusssäure-Bad gebeizt (Verhältnis HNO₃ zu HF ≥ 7:1, um die Wasserstoffaufnahme unter 10 ppm zu halten); gearbeitet wird ausschließlich mit fusselfreien weißen Handschuhen.
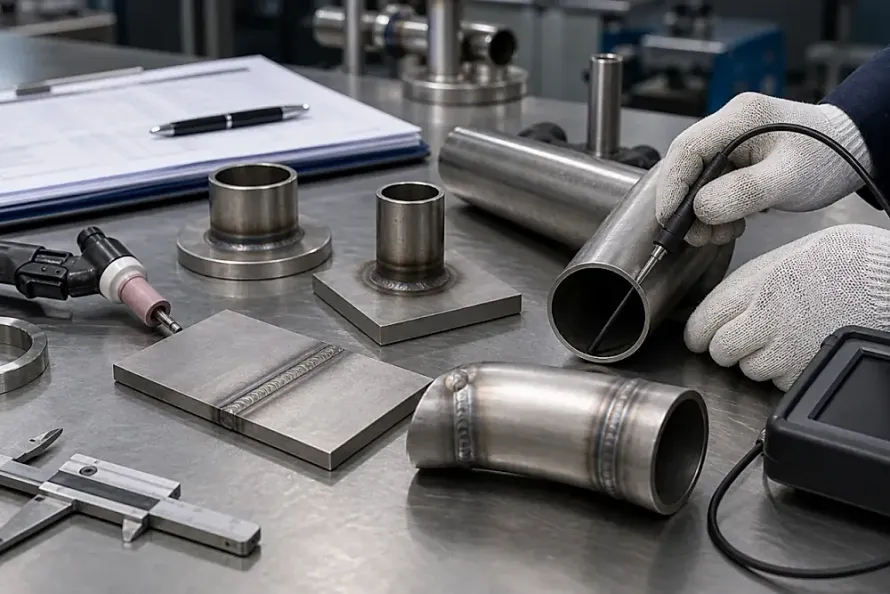
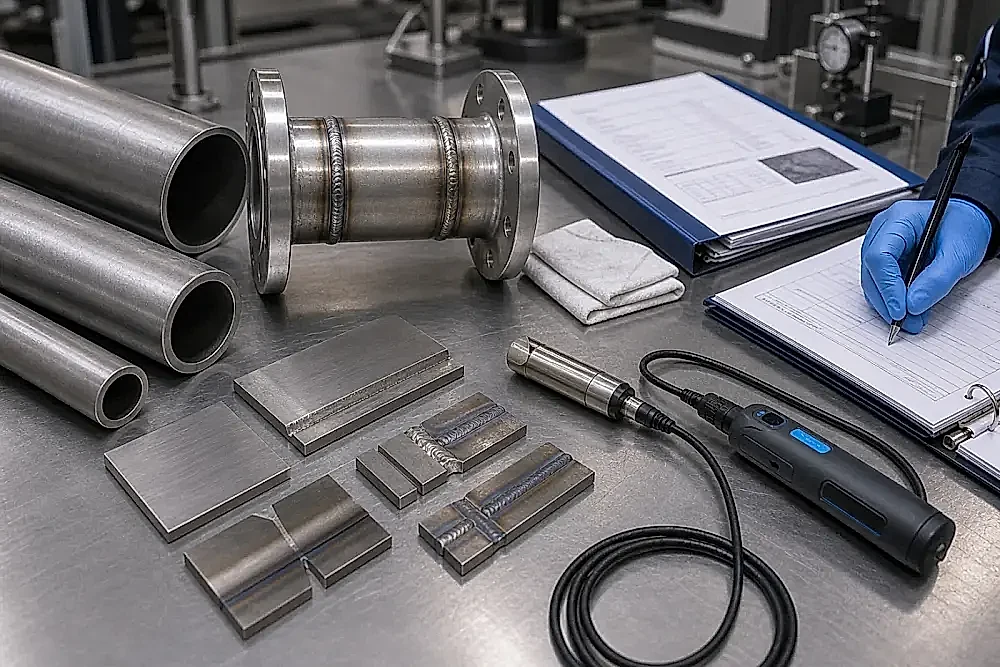 Abbildung 1: Unter hochreinem Argonschutz geschweißte Titan-Arbeitsproben, Flanschstutzen und Prüfprotokolle am QS-Messplatz eines zertifizierten Partnerwerks. Abnahmeprüfer kontrollieren silberblanke bis leicht strohgelbe Nahtfarben direkt gegen die ZfP-Dokumentation.
Beim Gasschutz gilt im Titan-Apparatebau ein kompromissloses Farb-Ausschlusskriterium:
- Hauptbrenner + konturierter Schleppgasschuh + Rückseitige Formierkammer: Zusätzlich zur WIG-Gaslinse führen poröse Kupferschleppdüsen (Trailing Shields) sowie Überdruck-Formierkammern auf der Behälterinnenseite hochreines Argon nach, bis Naht und Wärmeeinflusszone unter 300°C abgekühlt sind. Dreifachschutz schirmt Luftsauerstoff sicher ab.
- Kompromisslose Anlauffarben-Bewertung: Freigegeben werden ausschließlich silberblanke oder sehr hell strohgelbe Schweißraupen; dunkelgelbe, blaue, violette oder pulvrig grauweiße Verfärbungen belegen Hochtemperatur-Sauerstoffversprödung und bedeuten sofortigen Ausschuss. Überschleifen ist strengstens untersagt. Verfärbte Titanraupen dürfen niemals mit Drahtbürsten poliert oder weggebeizt werden, sondern müssen mechanisch bis ins gesunde Grundmetall ausgefräst und neu geschweißt werden.
| Fertigungs- & Prüfstufe | Ausführung im zertifizierten Partnerwerk | Typische Abkürzung bei Billiganbietern | Resultierendes Ausfallrisiko im Werk | Pflichtprüfung für Käufer (ITP / Dokumente) |
|---|---|---|---|---|
| Wareneingang Wärmetauscherrohre | Durchgehende ASTM B338 Rohre; 100 % ET + UT + ≥ 10 s Druckprobe (bis 20 MPa) | Stichproben-Wasserdrucktest oder zusammengeschweißte Reststücke im Mantel | Frühe Lochfraß-Durchbrüche oder Ermüdungsbruch an Zwischenrundnähten | Rohr-MTC-Schmelzennummern, ET/UT-Protokolle und Fixlängen prüfen |
| Sprengplattierter Rohrboden | Auflage Grade 1 / Grade 11 (Dehnung ≥ 30 %) + 100 % Vollflächen-UT-Scan | Harte, spröde Reintitanauflage mit bloßer Ecken-Ultraschallprüfung | Schichtablösung und Scherrisse beim Bohren oder beim WIG-Einschweißen | 100 % UT-Bindungskarte und Zugversuch der Titanauflage anfordern |
| Rohr-Rohrboden-Verbindung | Aceton-Entfettung + Beize (HNO₃:HF ≥ 7:1) + Einwalzen + WIG-Schweißung | Ungeschützte Montage mit Walzölresten; einlagige Naht ohne Aufweiten | Wurzelporosität, heiße Chlorid-Spaltkorrosion und Schwingungsbruch | Qualifizierte WPS/PQR, Aufweitprotokolle und Makroschliff-Arbeitsprobe prüfen |
| Argonschutz & Anlauffarbe | Brenner + Schleppgasschuh + Wurzelschutz; nur Silber / Hellstrohgelb zulässig | Verzicht auf Schleppdüse; blaue/violette Oxidschicht mit Fächerscheibe überschliffen | Spröde Alpha-Case-Nahthaut reißt nach wenigen Anfahrzyklen auf | Verpflichtenden Foto-Haltepunkt (Hold Point) im ungebeizten Schweißzustand setzen |
| ZfP & Behälterdruckprobe | 100 % Eindringprüfung (PT) + 100 % Durchstrahlung (RT) der Drucknähte + Doppeldruckprobe | Bloße Sichtprüfung am Rohrboden oder Kürzung des RT-Umfangs auf 10 % – 20 % | Unentdeckte Wolframeinschlüsse, Bindefehler und gefährlicher Produktaustritt | 100 % RT-Filmplan, Schweißerstempel, PT-Berichte und Druckkurven abgleichen |
Warum die Lieferzeit bei 30 bis 45 Tagen liegt: Schweißer-Kapazität und Schutz vor Erosionskorrosion
Terminplaner für Anlagenrevisionen fragen regelmäßig an, ob sich ein maßgefertigter Titan-Rohrbündelwärmetauscher in zwei Wochen durch die Halle schleusen lässt. Qualifizierte Titanschweißer bestimmen den Takt. Reale Fertigungsprotokolle unserer Partner-Apparatebauer zeigen für mittelgroße Einheiten eine Regellieferzeit von 30 bis 45 Tagen ab Zeichnungsfreigabe, bedingt durch zwei physikalische Engpässe:
Erstens, begrenzte Anzahl geprüfter Titanschweißer und Nachströmzeiten: Jede Teilnaht erfordert kontrollierte Nachströmzeiten unter ruhendem Argonschleier bis unter die Oxidationstemperatur. Schutzgaszyklen lassen sich nicht beschleunigen. Eine spezialisierte Titan-Apparatebauhalle beschäftigt im Kern 3 bis 5 fest zugeordnete, zertifizierte Titanschweißer; Tausende Rohrendnähte samt formierten Mantellängs- und Rundnähten, 100 % Eindringprüfung (PT), 100 % Röntgenprüfung (RT) und getrennten Wasserdruckproben definieren eine nicht komprimierbare Mindestdurchlaufzeit.
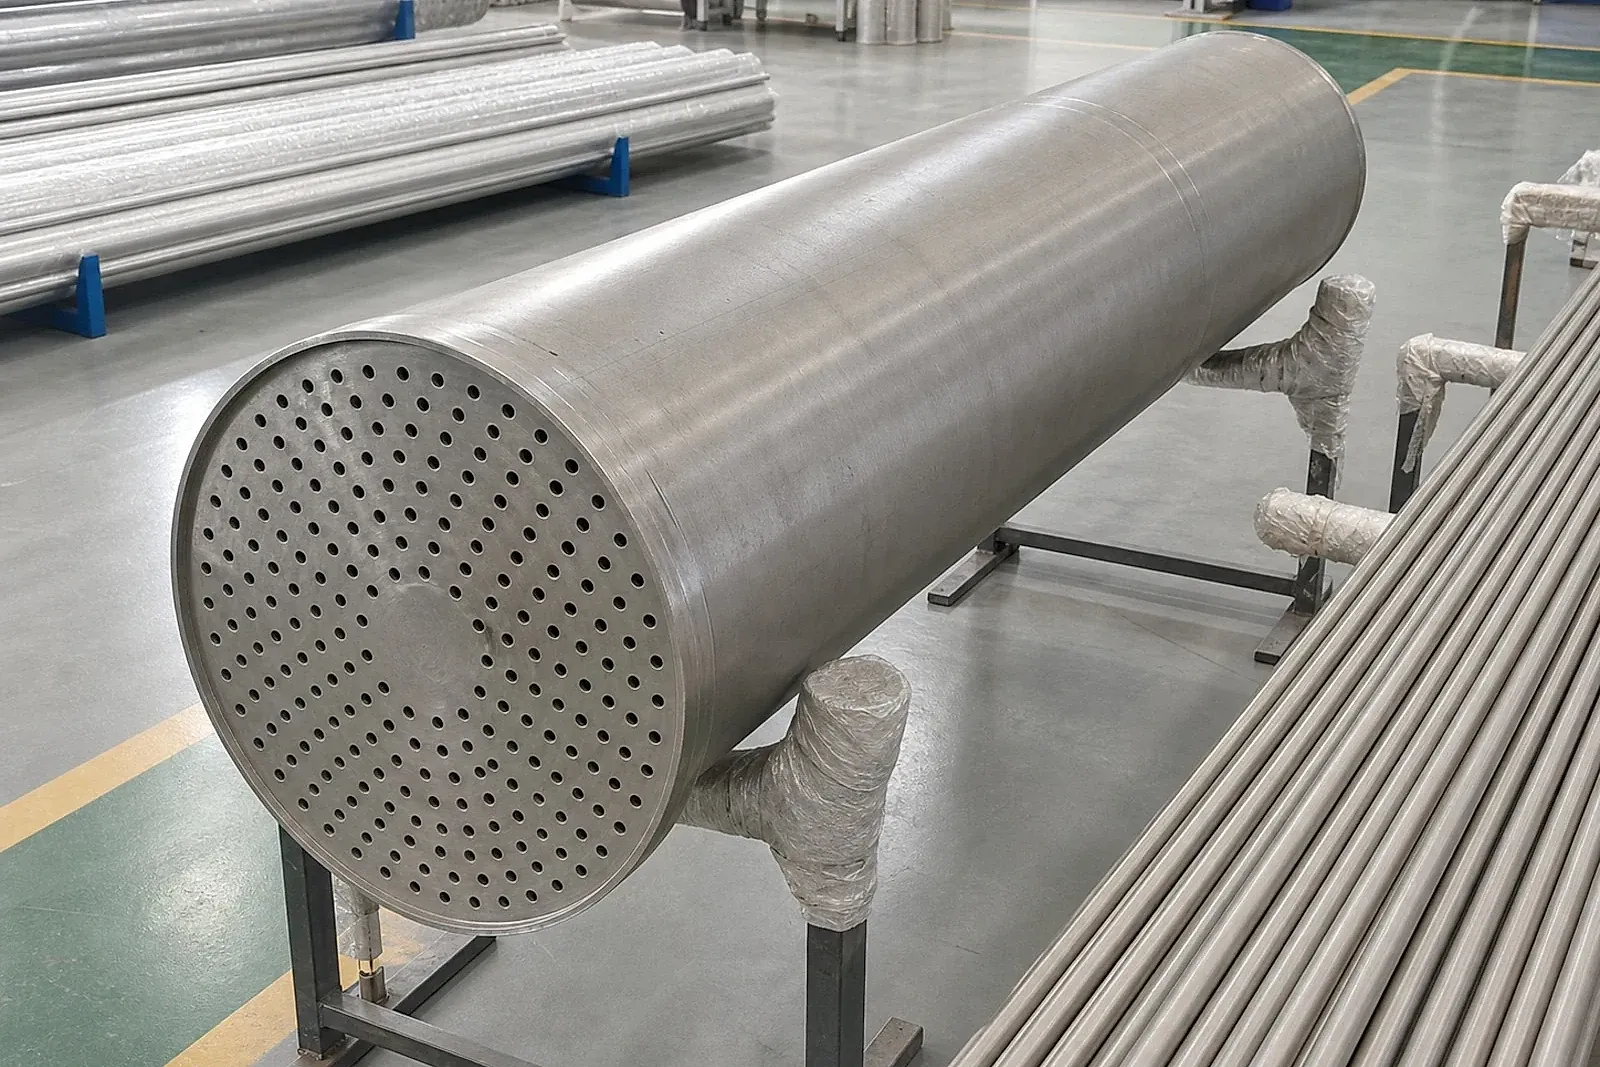
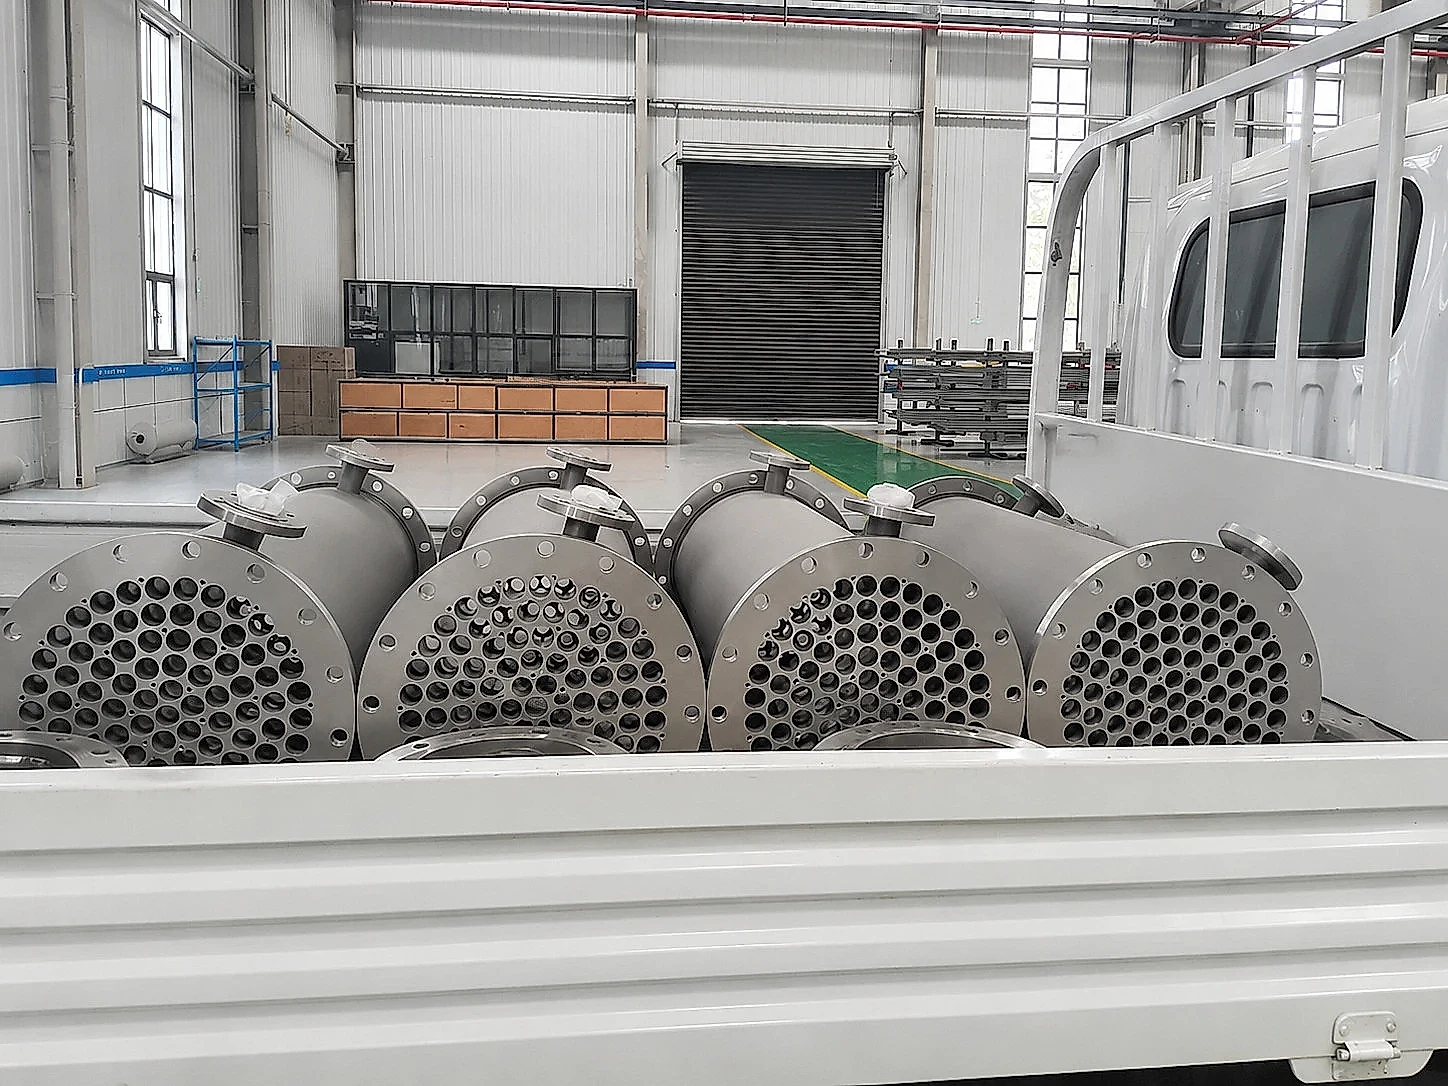 Abbildung 2: Vier nach Kundenzeichnung gefertigte Titan-Rohrbündelwärmetauscher versandbereit verladen nach Rohreinwalzen, WIG-Schweißen, 100 % PT/RT-Prüfung und beidseitiger Wasserdruckprobe. Alle Flansche sind verschlossen und mit vollständigem MTC-Prüfpaket dokumentiert.
Zweitens, Schutz vor der häufigsten Schadensursache im Feld – Erosionskorrosion am Eintritt: Mehrjährige Rückmeldungen aus dem Anlagenbetrieb zeigen deutlich, dass Leckagen an fachgerecht geschweißten Titan-Wärmetauschern fast nie auf allgemeine chemische Korrosion zurückgehen, sondern auf lokale Erosionskorrosion durch überhöhte Strömungsgeschwindigkeiten im Eintrittsstutzen. Hohe Turbulenz trägt Passivschichten ab. Titan verdankt seine Beständigkeit einer nur wenige Nanometer dünnen, selbstheilenden Titandioxidschicht; treffen feststoffbeladene Brüden oder Zweiphasenströmungen ohne Prallblech (Impingement Plate) oder Einlaufschutzhülsen auf das Bündel, wird der Passivfilm mechanisch schneller abgetragen als er nachwachsen kann.
Pre-RFQ-Checkliste für die Ausschreibung chemischer Titan-Wärmetauscher
Damit maßgefertigte Titanapparate die Erstabnahme durch Drittprüfer fehlerfrei bestehen, sollten Anlagenplaner und Einkäufer fünf Punkte verbindlich im Anfragepaket (RFQ) verankern:
- Vollständige Fertigungszeichnungen unter NDA einfrieren: Übergeben Sie bemaßte Konstruktions-, Rohrboden- und Prallblechzeichnungen unter beidseitigem NDA und definieren Sie klare Lieferkonditionen wie FOB China main port. Vollständige Zeichnungen verhindern Baustopps.
- Legierung gezielt nach Spalttemperatur und Chloridgehalt abstufen: Nutzen Sie Grade 2 bis 80°C in neutralen Chloriden; prüfen Sie ab 85°C bis 100°C Spalttemperatur den Umstieg auf Grade 12 (Ti-0,3Mo-0,8Ni) oder palladiumlegiertes Grade 7 / Grade 11. Richtige Werkstoffwahl stoppt Spaltkorrosion.
- Foto-Haltepunkt im ungebeizten Original-Schweißzustand festlegen: Verankern Sie im Prüf- und Überwachungsplan (ITP) hochauflösende Fotodokumentationen oder Prüferfreigaben der unbearbeiteten Nahtfarben vor jedem Beizen oder Überschleifen. Originalfotos beweisen echten Gasschutz.
- 100 % PT + 100 % RT sowie sauberes Prüfwasser vorschreiben: Fordern Sie 100 % Durchstrahlungsprüfung (RT) aller Druckstumpfnähte, 100 % Eindringprüfung (PT) sämtlicher Rohrendnähte sowie rückstandsfreies Trocknen nach der Wasserdruckprobe. Lückenlose ZfP sichert Dichtheit.
- Lückenlose MTC-Rückverfolgbarkeit aller Druckteile prüfen: Verlangen Sie für Mantelbleche (ASTM B265), Rohre (ASTM B338), Schmiede- oder Sprengplattierböden und Schweißzusätze (AWS A5.16) ein Werksprüfzeugnis (MTC) mit vollständiger Schmelzen- und Losrückverfolgbarkeit (heat/lot number traceability) und bestätigten Gaswerten innerhalb O ≤ 0,20 %, N ≤ 0,05 % und H ≤ 0,015 %; unabhängige Drittabnahmen lassen sich vorab einplanen. Saubere Dokumentation beschleunigt die Endabnahme.
Wenn Ihr Projektteam Build-to-Print-Unterlagen für Titan-Wärmetauscher oder Kolonnen in der Chlorchemie, Entsalzung oder Hydrometallurgie vorbereitet, laden Sie Ihre Zeichnungen und Betriebsdaten über unser Online-Anfrageportal mit kostenloser Build-to-Print-Spezifikationsprüfung hoch, um Rohrfestlängen, Sprengplattiergüten und den 30- bis 45-Tage-Terminplan vor Auftragsvergabe abzusichern. Frühe Prüfung schützt Ihren Stillstandstermin.