Mit dem Messeauftakt am 17. November 2026 (Laufzeit bis zum 20. November 2026) rückte der Berliner Spezialist für drahtbasierte additive Metallfertigung GEFERTEC auf der Leitmesse Formnext 2026 in Frankfurt am Main (Halle 12.1, Stand B101) sein gezielt für reaktive Titanlegierungen konzipiertes arcTitan Wire Arc Additive Manufacturing (WAAM) System in den Fokus. Großformatiger Titandruck gewinnt Serienreife. Gemeinsam mit der modularen Plattform arc10X, der Großanlage arc80X sowie realen Referenzstrukturen wie einem additiv aufgebauten Flugzeug-Notausstiegsrahmen aus Titan adressiert das System den Druck im Flugzeug- und Verteidigungsbau, lange Schmiedelieferzeiten und extremen Zerspanungsverschnitt zu senken.
Nach den in Frankfurt veröffentlichten Systemdaten ersetzt arcTitan offene lokale Schutzgas-Schleppdüsen durch eine vollständig geschlossene, gasdichte Inertgas-Prozesskammer, die den Sauerstoffgehalt während des gesamten Druckprozesses zwischen 10 und 15 ppm hält, einen Bauraum von 2.000 × 700 × 1.000 mm bereitstellt und mit seinem Plasmalichtbogen Abschmelzleistungen bis 3 kg/h erzielt. Anlagenseitige Schutzgashürden fallen damit weg.
Für Strukturkonstrukteure und Werkstoffeinkäufer, die endkonturnahe Titangroßteile bewerten, löst eine gekapselte Plasma-WAAM-Zelle das atmosphärische Kammerproblem; ob ein meterlanger Strukturrahmen die Ultraschall- und Röntgenfreigabe im ersten Anlauf besteht, hängt jedoch ebenso stark von der Oberflächenreinheit des stundenlang zugeführten Spulendrahts ab. Als integrierte Titan-Lieferkettenplattform in Zusammenarbeit mit zertifizierten Partnerwerken (certified partner facilities) ordnen wir die wirtschaftliche Grenze zwischen WAAM und Freiformschmieden ein und definieren belastbare Einkaufskriterien für AM-Titandraht. Erst reiner Draht sichert Bauteilfreigaben.
Was die 10–15-ppm-Schutzgaskammer löst – und warum verunreinigter Draht trotzdem Ausschuss erzeugt
Beim Lichtbogenschweißen von Titan in offenen Werkhallen reißen Gaswirbel an scharfen Bauteilkanten regelmäßig Umgebungsluft in die noch glühende Schweißspur und erzeugen spröde sauerstoffangereicherte Zwischenlagen. Lokale Schleppdüsen stoßen geometrisch an Grenzen. Durch die Flutung einer komplett abgedichteten 2.000 × 700 × 1.000 mm Kammer auf konstant 10 bis 15 ppm Restsauerstoff beseitigt GEFERTEC mit der arcTitan-Architektur richtungsabhängige Abschirmungslücken bei komplexen Mehrachs-Pfaden.
Qualitätsingenieure müssen jedoch eine physikalische Grundregel beachten: Eine 10- bis 15-ppm-Argonkammer sperrt Außenluft aus, kann aber keinen Kohlenstoff, Wasserstoff oder Zunder herausfiltern, der auf minderwertigem Draht direkt in das Schmelzbad fährt. Kontaminierter Draht unterläuft jede Kammerreinheit. Der Aufbau eines 60 kg schweren Grade 5 (Ti-6Al-4V) Strukturrahmens mit 3 kg/h erfordert rund 20 Stunden ununterbrochene Lichtbogenzeit und mehrere Tausend Meter Draht; wer hier günstigen Handschweißdraht einsetzt, riskiert zwei gravierende Produktionsausfälle:
- Zwischenlagen-Wasserstoffporosität durch Ziehmittelrückstände: Konventionelle Drahtziehereien nutzen kohlenstoffhaltige Ziehseifen oder Mineralöle; unvollständige Entfettung oder offenes Flusssäurebeizen hinterlässt Kohlenwasserstoffspuren und adsorbierten Wasserstoff in Mikroporen der Drahtoberfläche. Der Plasmalichtbogen spaltet Ölfilme sofort. Selbst in einer 10-ppm-Kammer löst sich der freigesetzte atomare Wasserstoff schlagartig im flüssigen Titan und bildet Porenzeilen, die bei der Durchstrahlungsprüfung zum Verwurf führen.
- Drahtvorschubstörungen im geschlossenen Bauraum durch Drall (Helix) und Krümmung (Cast): Während Handschweißer krumme Stäbe manuell ausgleichen, lässt sich eine evakuierte und mit Argon geflutete Großkammer während eines mehrstündigen Druckjobs nicht einfach öffnen, um einen blockierten Drahtförderer zu entwirren. Jeder Drahtklemmer gefährdet das gesamte Großbauteil. Mehrfaches Kaltziehen verfestigt Titan stark (Feindrähte benötigen 3 bis 8 Zwischenglühungen zur Rekristallisation); fehlt vor dem Aufspulen ein präzises Spannungsrichten, springt der Draht spiralförmig von der Rolle, verschleißt Stromkontaktdüsen einseitig und lenkt den Lichtbogen ab.
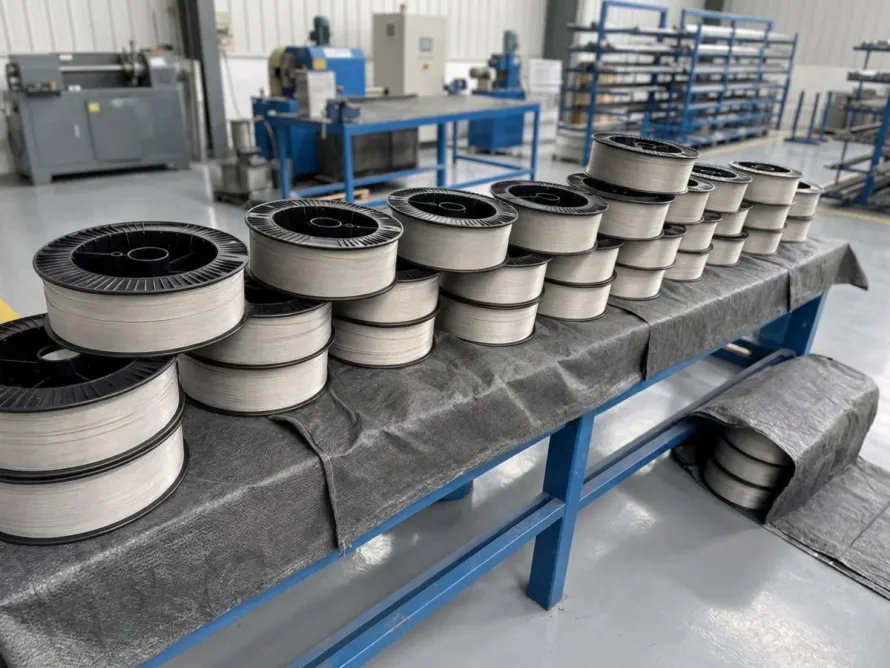
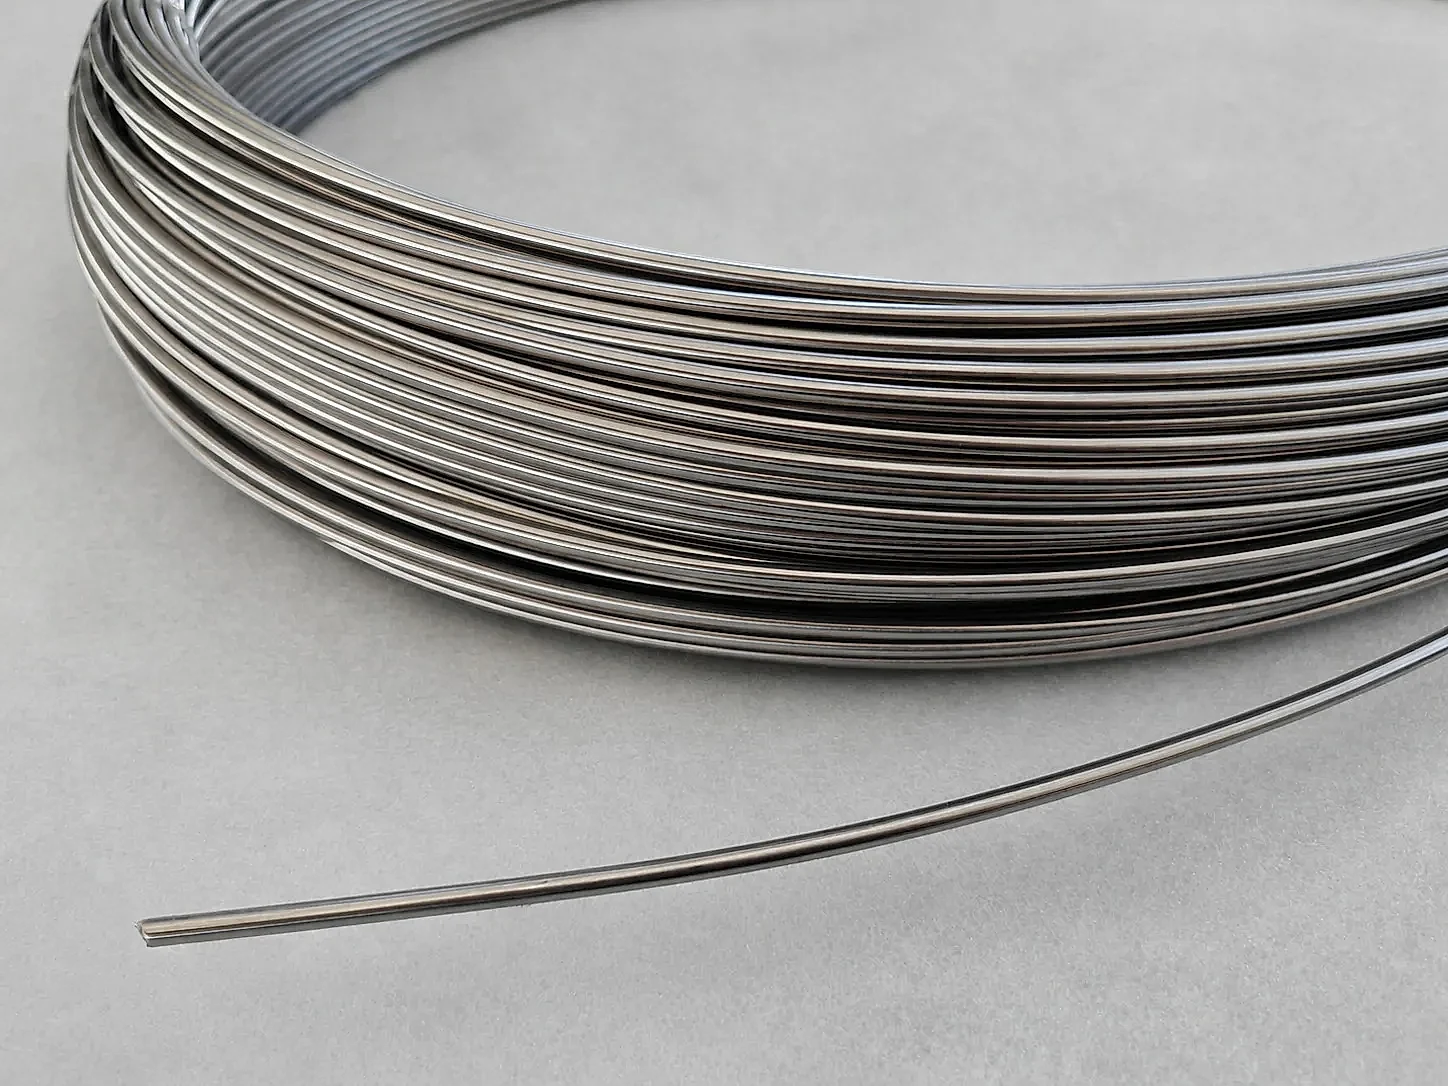 Abbildung 1: Geschlossen ölfrei gezogener, wirbelstromgeprüfter und vakuumblankgeglühter Titan-Druckdraht im Detail. Rückstandsfreie Oberflächen und definierte Wickelgeometrie verhindern Wasserstoffporen und Vorschubausfälle im mehrstündigen Automatikbetrieb.
Geschlossenes Plasma-WAAM vs. Pulverbett-LPBF vs. ASTM B381 Schmiedeteile: Beschaffungsmatrix 2026–2027
Da auf der Formnext 2026 sowohl großvolumige Draht-AM-Anlagen als auch großtechnische Pulververdüsungsplattformen wachsen, sollten Einkäufer WAAM nicht als pauschalen Ersatz für Gesenk- oder Ringschmiedeteile betrachten, sondern Bauteile gezielt nach Abmessung, Zerspanungsrate und Ermüdungsnachweis zuordnen. Gezielte Routenwahl senkt Gesamtkosten.
| Bewertungskriterium | Geschlossenes Plasma-WAAM (z. B. arcTitan WAAM) | Laser-Pulverbettschmelzen (LPBF-Titanpulver) | Freiform- & nahtloses Ringschmieden (ASTM B381) | Einkaufsregel für Projekte 2026–2027 |
|---|---|---|---|---|
| Typische Bauteilgröße | Mittlere bis große Strukturteile (bis 2.000 × 700 × 1.000 mm) | Kleine bis mittlere Präzisionsteile (meist ≤ 400 – 600 mm) | Breites Spektrum vom Flansch bis zum Mehrtonnen-Schmiedering | WAAM für Hohlrahmen über 1 Meter; LPBF für feine Innenkanäle |
| Aufbaurate & Buy-to-Fly | Bis 3 kg/h; senkt das Buy-to-Fly-Verhältnis auf 2:1 – 4:1 | Wenige Dutzend bis Hundert Gramm/Stunde; höchste Detailtreue | Aus dem Vollen gefräste Schmiedeblöcke liegen oft bei 8:1 – 15:1 | Stark ausgefräste Rahmen per WAAM-Vorform statt Grobblech-Zerspanung |
| Ausgangsmaterial | 0,8 mm – 3,2 mm ölfreier Blankdraht auf Spule (AWS A5.16) | 15 – 53 μm gas- oder plasmaverdüstes sphärisches Titanpulver | Mehrtonnige 2x/3x VAR-Blöcke umgeformt zu Schmiedeknüppeln | Spulendraht ist pro kg deutlich günstiger als AM-Pulver ohne Staubexplosionsrisiko |
| Gefüge & Nachbehandlung | Epitaktische stängelige Beta-Körner; erfordert HIP oder Glühen + Fräsen | Feinnadeliger Martensit; erfordert Vakuum-Spannungsarmglühen oder HIP | Mehrachsige Warmumformung mit dichtem, kontinuierlichem Faserverlauf | Hochbelastete Rotorscheiben und Druckflansche bleiben auf Schmiederoute |
| Kritischer Freigabepunkt | Oberflächen-C/H-Poren, Drahtlaufruhe, Lagenbindefehler im UT/RT | Sauerstoffanstieg im Pulverlos, Einschlüsse, Pulverentfernung | Pressen-Vorlaufzeiten, Faserverlauf-Symmetrie, Ultraschall-Rauschen | Lückenlose Schmelzenrückverfolgbarkeit und O/N/H-Analysen auf allen Routen |
Bei großformatigen Flugzeug-Türrahmen, Triebwerksträgern für die Raumfahrt oder maritimen Sonderkonsolen senkt der Einsatz von präzisem additivem Titandraht in geschlossenen WAAM-Kammern den Titan-Späneabfall drastisch; für rotierende Verdichterscheiben und hochbeanspruchte Behälterflansche bilden hingegen klassische Titan-Schmiedeteile für Luftfahrt und Industrie mit definiertem Knetgefüge weiterhin das Rückgrat der Bauteilzulassung.
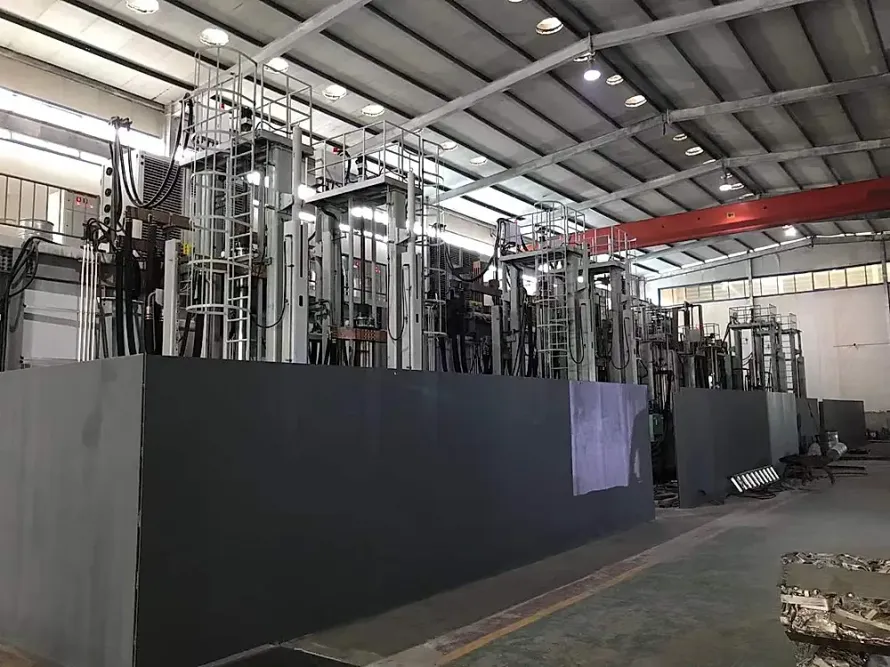
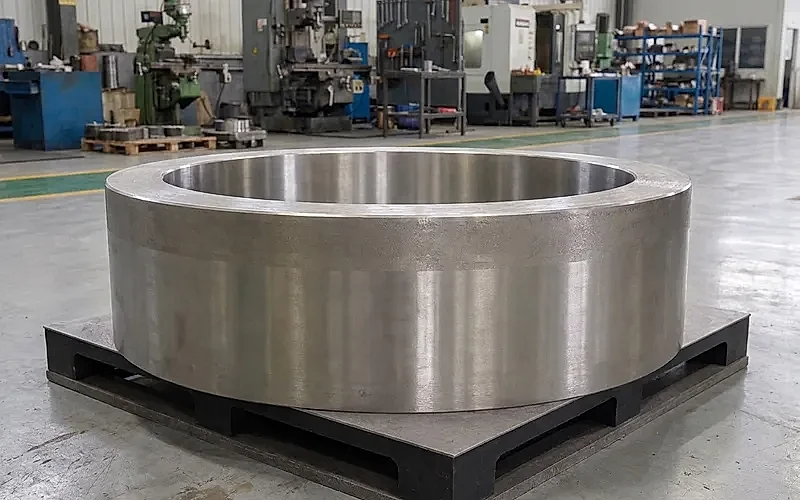 Abbildung 2: Nahtlos gewalzter Titan-Schmiedering mit großem Durchmesser in einem zertifizierten Partnerwerk. Der umlaufende Faserverlauf schwerer Ringe ergänzt großformatige WAAM-Rahmenstrukturen in Beschaffungsprogrammen für 2026–2027.
Vier verbindliche Abnahmekriterien für additiven Titandraht (WAAM & Laser-DED)
Um mehrstündige mannlose Druckläufe auf geschlossenen Plasma-WAAM- und Laser-DED-Anlagen (Directed Energy Deposition) abzusichern, betreiben zertifizierte Partnerwerke eigenständige AM-Drahtlinien getrennt von konventionellen gerichteten Schweißstäben. Getrennte Fertigung schützt die Schmelze. Einkäufer sollten in Anfragen nach AWS A5.16 (ERTi-2, ERTi-5, ERTi-23) oder ASTM B863 vier Prüfpunkte festschreiben:
- Geschlossenes ölfreies Ziehen und Vakuumblankglühen: Partner-Drahtlinien fertigen WAAM- und Laser-DED-Drähte von 0,8 mm bis 3,2 mm Durchmesser mittels geschlossenem ölfreiem Ziehen kombiniert mit Vakuumblankglühen und Zugspannungsrichten. Ölfreies Ziehen stoppt Poren an der Quelle. Durch den Verzicht auf kohlenstoffhaltige Ziehpasten bleiben Kohlenstoff- und Wasserstoffrückstände auf der Oberfläche minimal, was einen spritzerfreien Plasmalichtbogen gewährleistet.
- 2,5 mm und 3,2 mm Dickdraht direkt ab Lagerstandard nutzen: Für 3-kg/h-Plasmabrenner wählen Prozessingenieure bevorzugt dickere Drahtdurchmesser, um die Drahtvorschubgeschwindigkeit und das Oberflächen-Volumen-Verhältnis zu verringern. Dicke Abmessungen liegen regulär auf Lager. Während Erstbesteller bei 2,5 mm und 3,2 mm Titandraht oft teure Sonderziehaufträge befürchten, führen zertifizierte Partnerwerke beide Durchmesser dauerhaft als Standard-Lagerabmessung für kurzfristiges Umspulen.
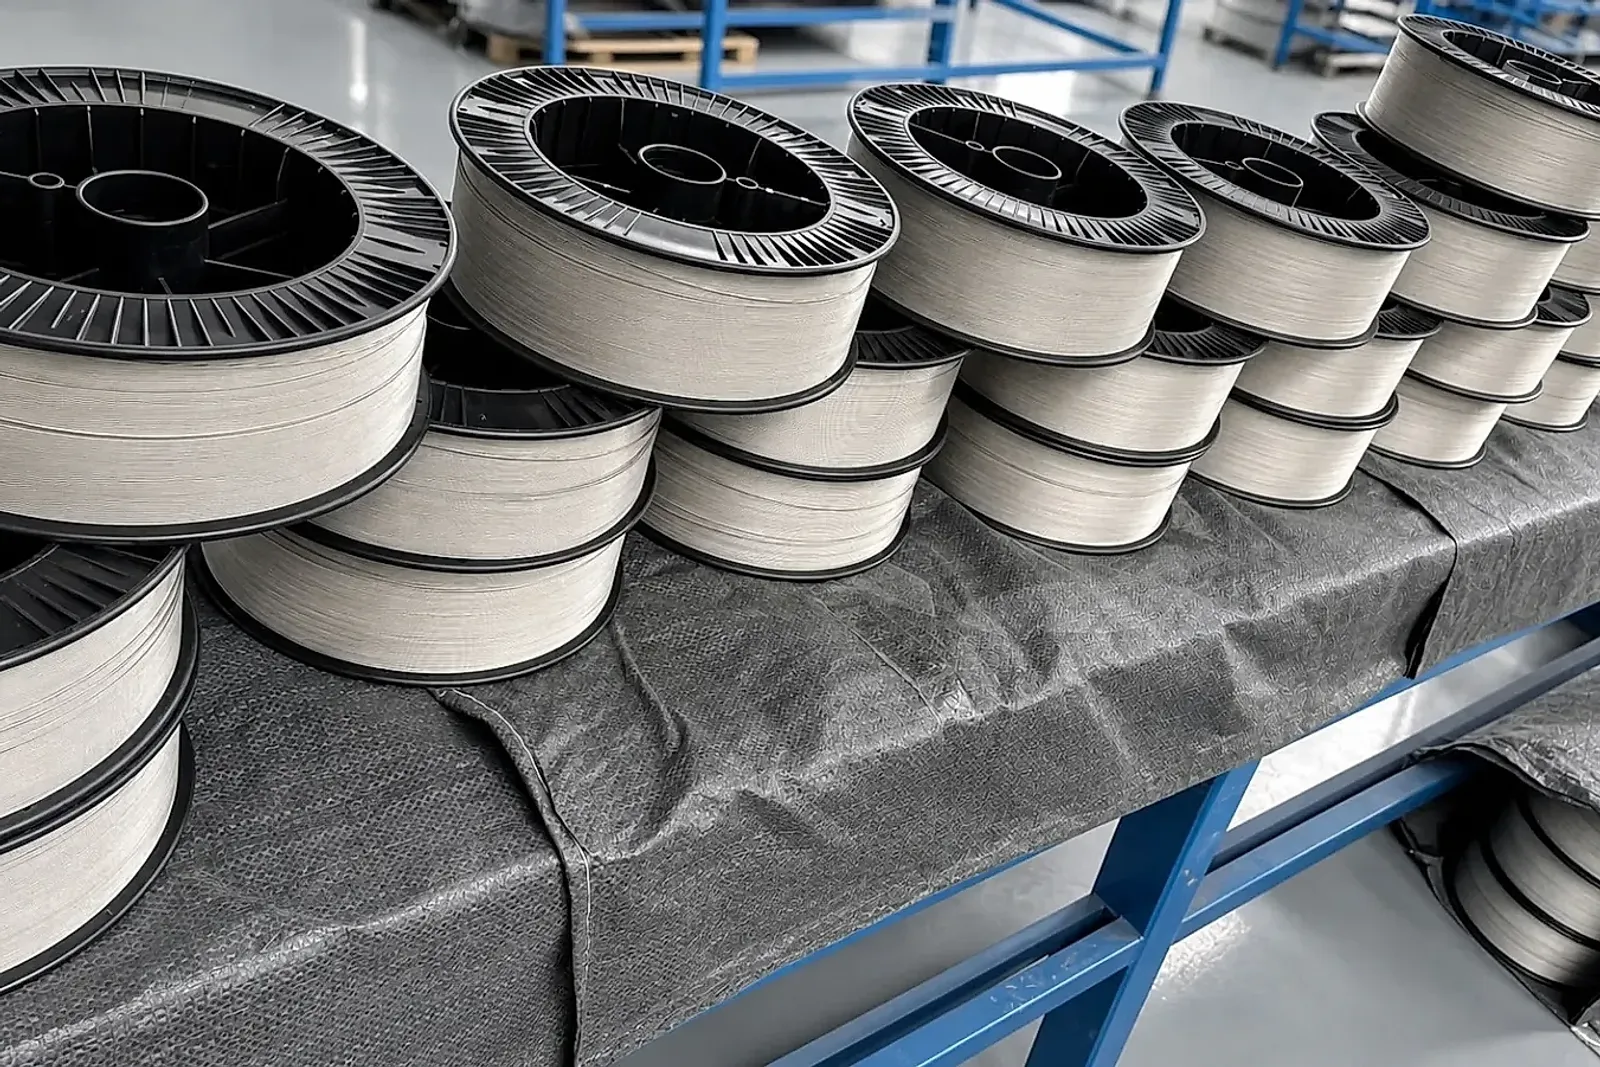
- 100 % Online-Wirbelstromprüfung und präzise Lagenwicklung auf BS300-Spulen: Jede Charge durchläuft vor dem Aufspulen eine 100 %-Online-Wirbelstromprüfung gegen Ziehrisse und Überwalzungen und wird exakt Lage-an-Lage auf genormte BS300-Körbe gespult – mit eng begrenztem Windungsdurchmesser (Cast) und Schlag (Helix ≤ 25 mm). Präzise Lagenwicklung verhindert Förderklemmer.
- MTC-Gasanalysen und Schmelzenrückverfolgbarkeit lückenlos prüfen: Fordern Sie ein Werksprüfzeugnis (MTC) mit durchgehender Rückverfolgbarkeit (heat/lot number traceability) bis zum primären VAR-Schmelzblock und verifizieren Sie Zwischengittergehalte innerhalb von O ≤ 0,20 %, N ≤ 0,05 % und H ≤ 0,015 % – bzw. O ≤ 0,13 % Sauerstoff bei ERTi-23 (Grade 23 Ti-6Al-4V ELI) – inklusive optionaler unabhängiger O/N/H-Drittlaborprüfung vor Versand unter FOB China main port Konditionen. Geprüfte Gaswerte sichern die Prozessqualifizierung.
Ganz gleich, ob Ihr Fertigungsteam wasserstoffarmen Spulendraht für geschlossene Plasma-WAAM-Zellen qualifiziert oder endkonturnahe Vorformen wirtschaftlich mit Schmiederohlingen für Luftfahrtprojekte 2026–2027 vergleicht: Übermitteln Sie Drahtdurchmesser, Legierungsnorm und Spulenformat über unser Online-Anfrageportal mit technischer AM-Draht-Spezifikationsprüfung für aktuelle Lagerverfügbarkeiten und Muster-MTCs. Sauberes Vormaterial sichert stabile Baujobs.