Mit Beginn des Jahres 2026 steht die zivile Luftfahrtindustrie vor einem beispiellosen Hochlauf. Produktionspläne sind dicht getaktet.
Angesichts historischer Rekord-Auftragsbestände steigert Airbus die Fertigung der A320-Familie in Richtung 75 Flugzeuge monatlich. Boeing und weltweite Fluggesellschaften erhöhen parallel ihre Auslieferungsraten. Branchenanalysen beziffern das Marktvolumen für Luftfahrt-Titan 2026 auf 4,2 Mrd. bis 5,1 Mrd. USD bei einem jährlichen Wachstum von rund 8 %. Die Nachfrage bleibt ungebrochen.
Doch unterhalb dieser Auslieferungswelle spaltet sich die globale Titan-Lieferkette strukturell auf. Gegensätze treten deutlich hervor.
Einerseits steht für allgemeine Industrieanwendungen reichlich Titanschwamm bereit. Lagerbestände sind stabil. Andererseits treffen luftfahrtzertifizierte Titanlegierungen für Primärstrukturen, Fahrwerke, Verbindungselemente und Triebwerksstufen auf Engpässe bei hochreinen Schmelzkapazitäten und langwierigen Zulassungsaudits. Das Marktgleichgewicht verschiebt sich spürbar. Gestützt auf Betriebsdaten zertifizierter Partnerwerke zu Stangenwalzung, Tauchtechnik-Ultraschallprüfung und Sauerstoffkontrolle analysiert dieser Bericht die Marktlage und gibt praktische Beschaffungshinweise. Sorgfalt entscheidet über den Erfolg.
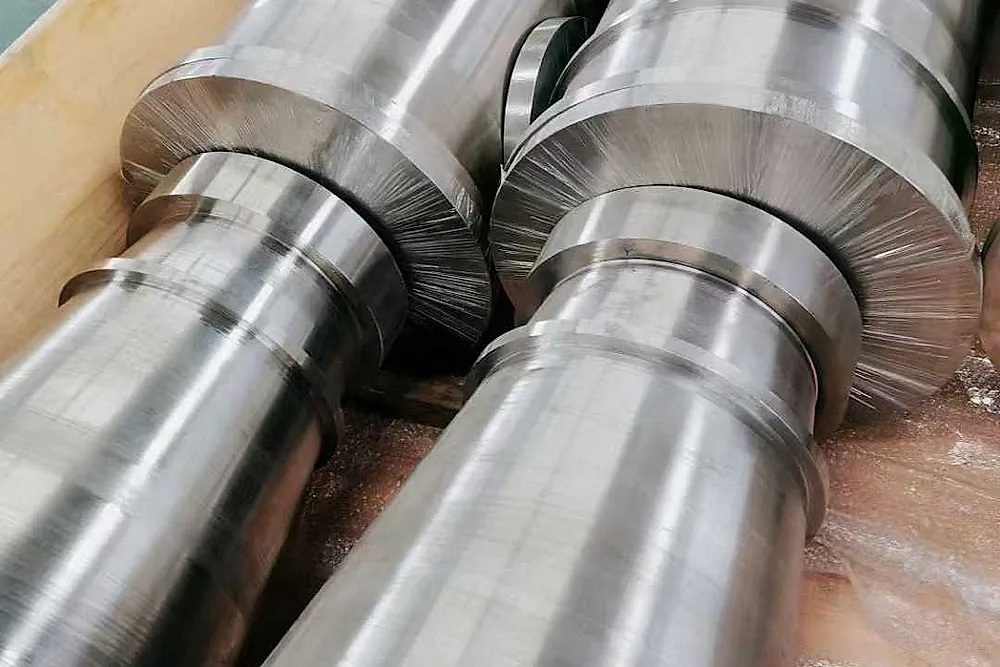
Die Spaltung der Lieferkette: Tonnage vs qualifizierte Kapazität
In Rohstoffanalysen ist die Gleichsetzung von Gesamt-Titanproduktion und luftfahrttauglicher Ware ein verbreiteter Irrtum. Beide Bereiche unterscheiden sich grundlegend.
Die Titanindustrie ist in zwei getrennte Betriebssphären geteilt. Marktteilung ist strikt. Über 90 % der Titanerze werden für Titandioxid-Farbpigmente (TiO2) in Farben und Kunststoffen abgebaut. Weniger als 10 % Rutilerz fließen in Titanschwamm, wovon nur ein Bruchteil strenge Luftfahrtnormen erfüllt. Hochreine Rohstoffe sind rar.
Im ersten Halbjahr 2026 überstieg die weltweite Titanschwamm-Produktion führender Herstellerländer 140.000 Tonnen, ein Plus von mehr als 10 % zum Vorjahr. Produktion stieg stetig an. Der allgemeine Zivilsektor orderte jedoch zurückhaltend, was zu entspannten Beständen bei Standard-Industrietitan führte. Zivile Märkte sind entspannt.
In der Verkehrsflugzeug-Fertigung zeigt sich ein völlig anderes Bild:
- Luftfahrt-Zulassungsbarrieren: Flugzeugbauteile unterliegen Aufsichtsbehörden wie FAA und EASA. Für Fahrwerksträger, Flügelbeschläge und Verdichterscheiben sind Rohstoffquellen, Schmelzparameter und Schmiederouten beim Flugzeughersteller festgeschrieben. Lieferantenwechsel erfordert jahrelange Tests.
- Diversifizierung der Lieferketten: Westliche OEMs bauen alternative Lieferketten auf. Das japanische Werk Osaka Titanium Technologies erweitert seine Kapazität für Luftfahrt-Titanschwamm von 40.000 auf 50.000 Tonnen jährlich (geplante Inbetriebnahme im Geschäftsjahr 2027). Auch Rutilprojekte wie Kasiya in Malawi durchlaufen Prüfungen westlicher Verarbeiter. Dennoch erfordern Neuanlagen Jahre bis zur Freigabe. Zeiträume bleiben langwierig.
Technische Hürden: 3x VAR-Schmelzen und 100%-Tauchtechnik-Ultraschallprüfung
Warum genügt Industrieware nicht den Luftfahrtanforderungen? Die Kluft liegt in Reinheit, Gasgehalt und Prüfauflösung. Kriterien sind kompromisslos.
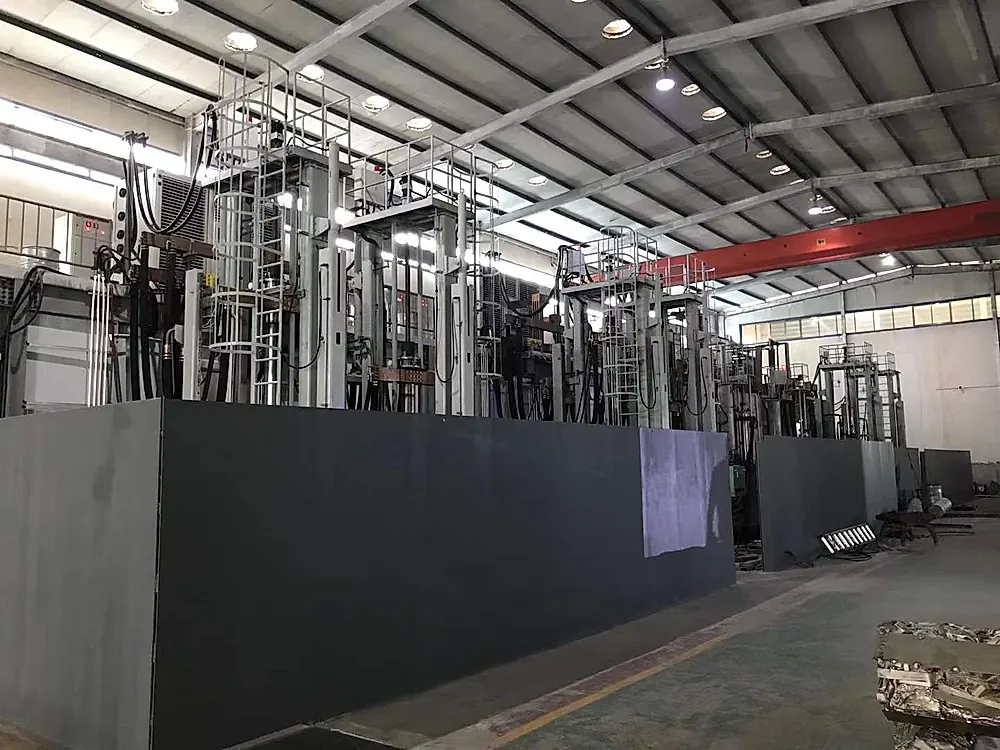
Nach Fertigungsdaten zertifizierter Partnerwerke verlangt die Erzeugung von Stangen und Schmiedestücken nach AMS 4928 Grade 5 (Ti-6Al-4V) und Grade 23 (Ti-6Al-4V ELI) die Überwindung dreier Barrieren:
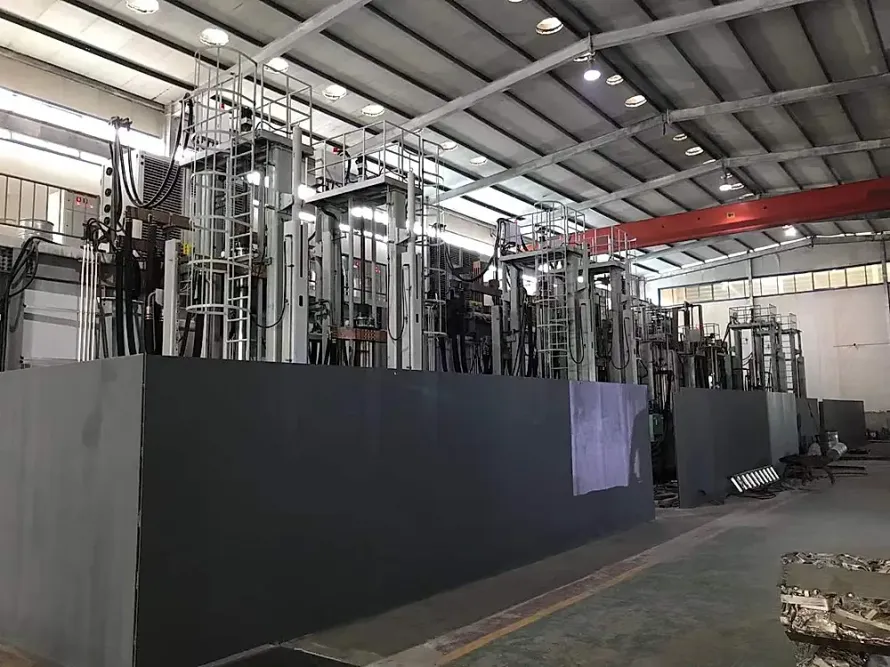
- Dreifaches Vakuum-Lichtbogenschmelzen (3x VAR): Chemietitan durchläuft üblicherweise ein oder zwei Schmelzgänge. Luftfahrt-Strukturteile und Zerstäubungsdraht erfordern zwingend dreifaches Vakuum-Umschmelzen. Schmelzvorschriften sind strikt. Mehrfaches Schmelzen beseitigt Einschlüsse geringer Dichte (LDI) sowie hochdichte metallische Fremdkörper (HDI) und hält den Sauerstoffgehalt streng bei O ≤ 0,08% bzw. O ≤ 0,05% für ELI-Güten. Dies garantiert höchste Wechselfestigkeit. Materialermüdung wird verhindert.
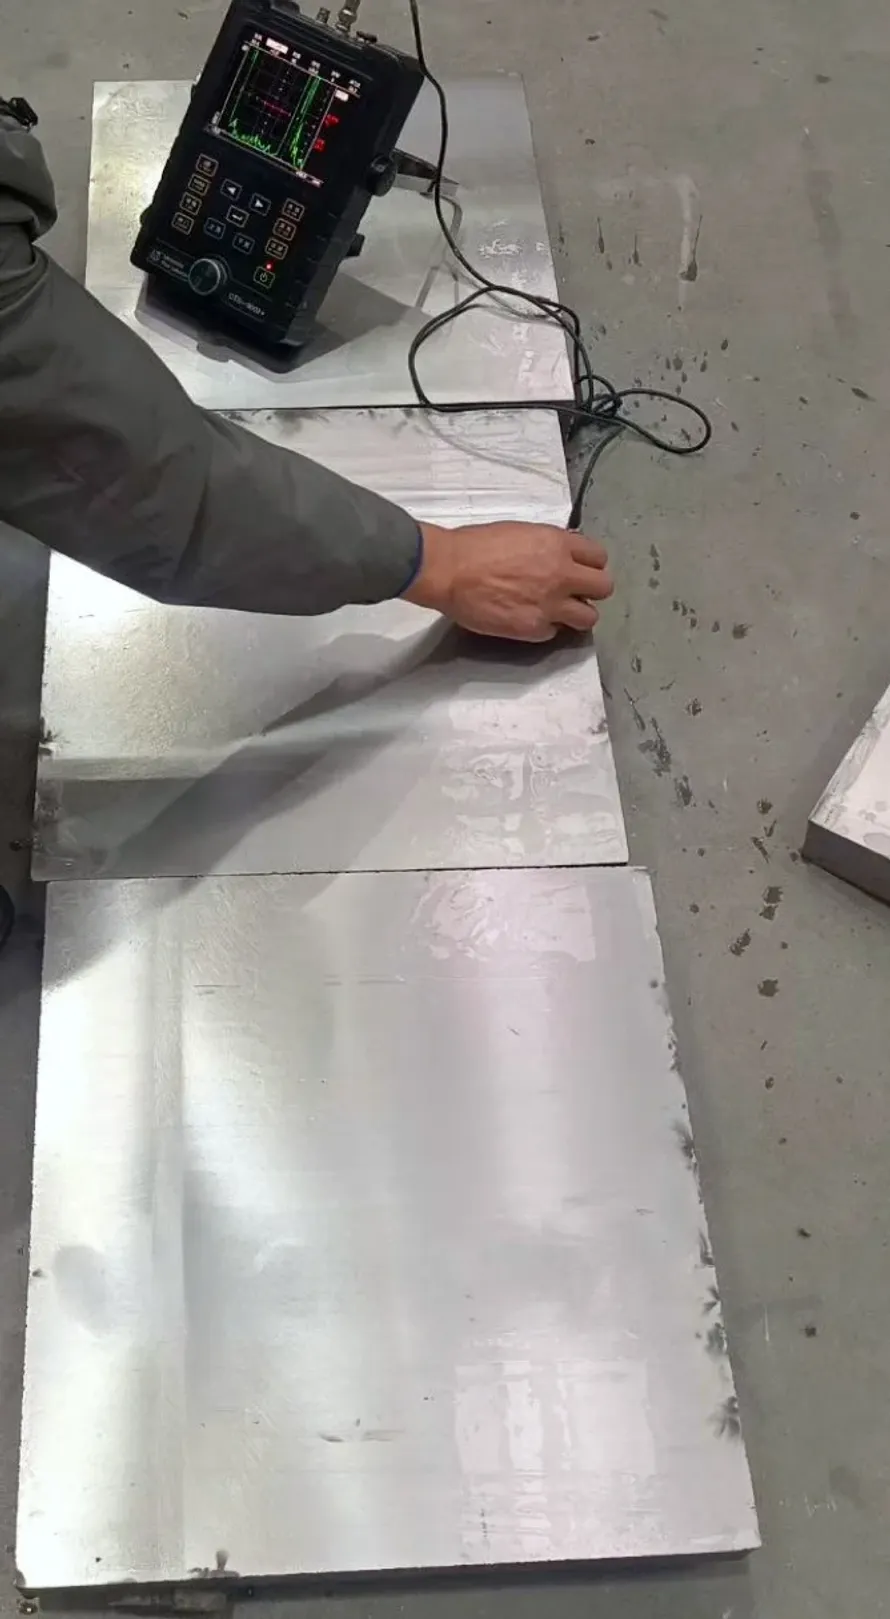
- 100%-Tauchtechnik-Ultraschallprüfung (Immersion UT): Luftfahrtstangen und -blöcke werden vor Auslieferung vollautomatisch im Wasserbad nach AMS 2631 Klasse AA oder A gescannt. Fokussierte Prüfköpfe weisen kleinste Inhomogenitäten nach, dokumentiert durch unabhängige ZfP-Zertifikate. Prüfberichte sind vollständig.
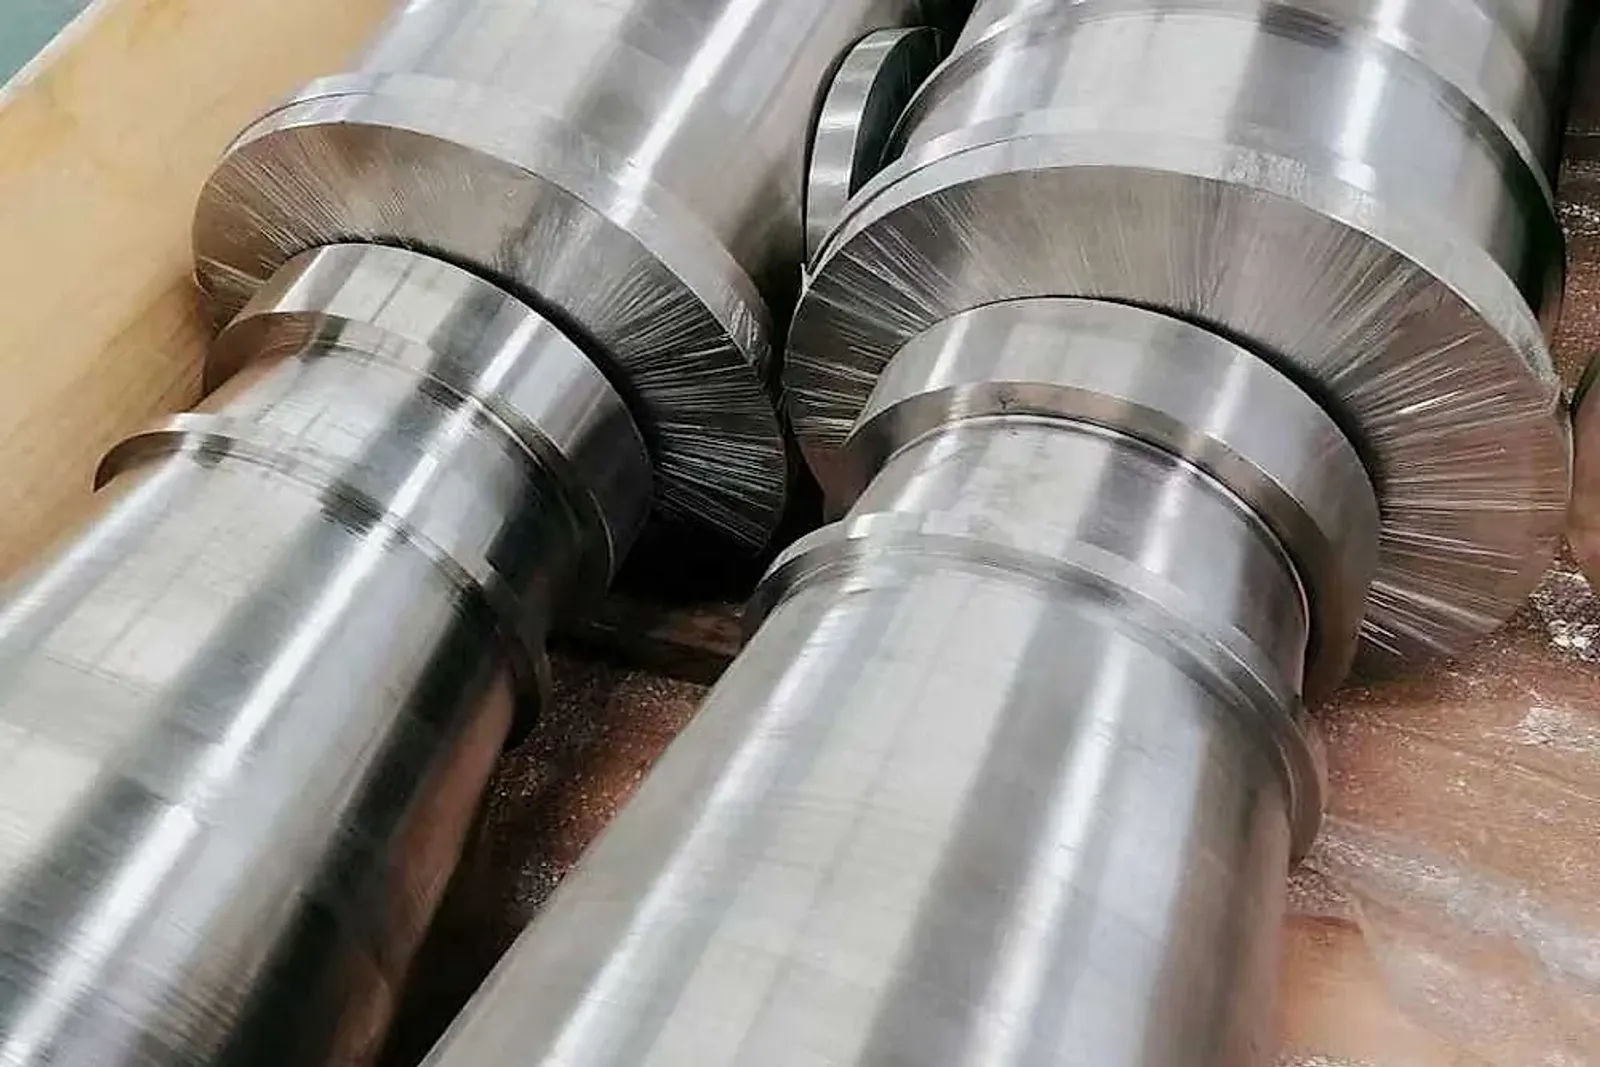
- Mikrostrukturelle Gefügeeinstellung: Das Schmieden erfolgt unter kontrollierten Verformungstemperaturen auf schweren Pressen. Fertigteile müssen ein gleichachsiges Alpha-Beta-Gefüge mit ASTM E112 Korngröße 8 bis 10 aufweisen; grobe Widmanstätten-Strukturen sind unzulässig. Gefüge bleibt homogen.
Vergleichstabelle: Industrie- vs. Luftfahrt-Spezifikation bei Ti-6Al-4V
Die folgende Übersicht stellt die Anforderungen beider Qualitätsstufen gegenüber:
| Gütekriterien und Prüfvorgaben | Industrie Ti-6Al-4V (ASTM B348) | Luftfahrt Ti-6Al-4V (AMS 4928 / Luftfahrtzulassung) | Beschaffungsauswirkung & Risikoanalyse |
|---|---|---|---|
| Schmelzroute & Durchläufe | 1- bis 2-faches Vakuumschmelzen (1x-2x VAR) | Zwingend >= 3x VAR oder PAM+VAR | Verhindert Poren, LDI- und HDI-Defekte |
| Grenzwerte Gaselemente | O <= 0,20 %, H <= 0,015 %, N <= 0,05 % | O <= 0,08 % (ELI <= 0,05 %), H <= 0,0125 % | Geringer Sauerstoff steigert Bruchzähigkeit |
| Ultraschallprüfung (ZfP) | Manuelle Kontaktprüfung (Klasse B/C) | 100 % automatisierte Tauchtechnik (Klasse AA/A) | Klasse AA erkennt mikroskopische Reflektoren |
| Gefügebeurteilung | Nur allgemeine Makroätzung | Gleichachsiges α+β-Gefüge, Korngröße ASTM 8–10 | Beseitigt spröde Phasen, maximiert Dauerfestigkeit |
| Rückverfolgbarkeit | Standard-Abnahmeprüfzeugnis (MTC) | Chargenverfolgung, Glühkurven, ZfP-Dateien | Luftfahrtbehörden verlangen lückenlose Nachweise |
| Buy-to-Fly & Fertigung | Sägezuschnitt + schwere Zerspanung | Präzisionsschmieden, 3D-Druck-Vormaterial | Additive Fertigung senkt Zerspanungsabfall drastisch |
| Lieferzeit & Preisbasis | Standard-Lagerware; 2 bis 4 Wochen | Lange Lieferzeiten (12 bis 26 Wochen); 30%–80%+ Aufpreis | Bestimmt durch Ofenkapazitäten und Prüfaufwand |
Werte stehen im direkten Kontrast. Anforderungen sind unmissverständlich.
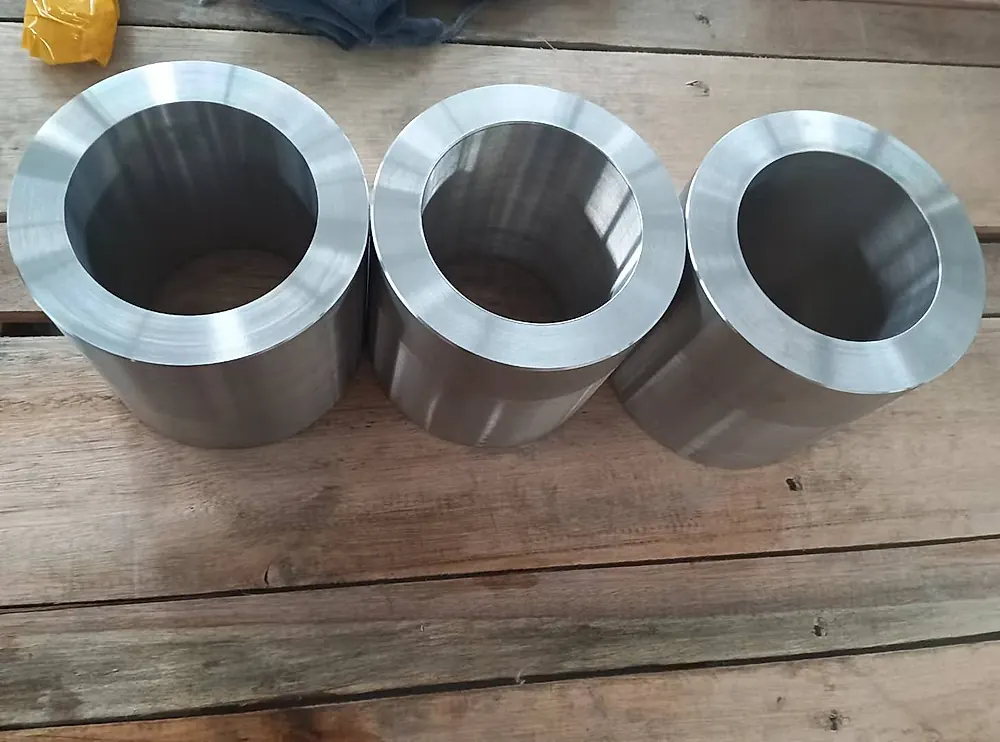
Lösungswege: Additive Fertigung und vorausschauende Beschaffung
Um Lieferzeiten und Rohstoffkosten abzufedern, ergreifen Luftfahrtfertiger gezielte Maßnahmen. Beschaffungswege passen sich an.
1. Ausbau additiver Pulver- und Draht-Rohstoffe
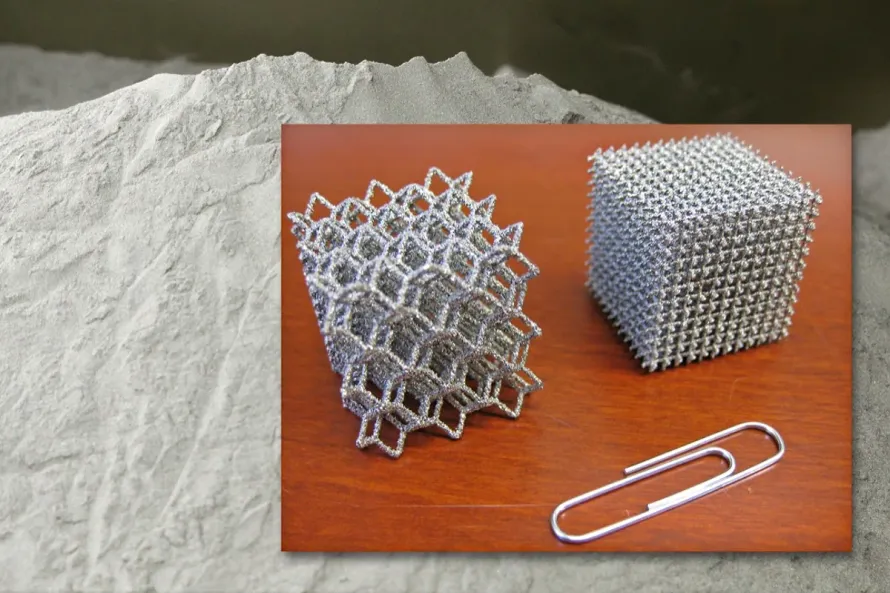
Klassische Strukturbauteile verwandeln bei der 5-Achs-Zerspanung über 80 % der Legierung in Späne, was zu Buy-to-Fly-Verhältnissen von 8:1 bis 15:1 führt. Materialverlust ist immens. Um Rohstoff einzusparen, stellt die Luftfahrtindustrie komplexe Hohlraumteile auf metallischen 3D-Druck um. Technologie schreitet voran. Zertifizierte Partnerwerke nutzen hochreine 3x-VAR-Linien zur Fertigung von Draht und Stangen für AM-Pulver für EIGA- und PREP-Anlagen. Durchmesser werden präzise toleriert (≤ 0,15 mm), bei extrem niedrigem Sauerstoffgehalt und schmiermittelfreien Oberflächen, um Buy-to-Fly-Werte unter 1,5:1 zu erreichen. Bauteilausbeute steigt deutlich.
2. Wachsamkeit gegenüber unzertifizierter Billigware
Gelegentlich bieten Händler Ti-6Al-4V-Stangen verdächtig günstig unter Verweis auf AMS 4928 an. Einkäufer müssen vorsichtig sein. Häufig handelt es sich um zweifach geschmolzene Industrieware oder minderwertige Schrottzusätze mit Sauerstoffwerten an der oberen Toleranzgrenze. Risiken sind hoch. Unter Flugbelastung können solche Werkstoffe frühzeitige Ermüdungsrisse ausbilden. Gefahren sind beträchtlich. Beschaffungsteams müssen vollständige Dossiers mit Schmelzennummer, Gasanalysen, Zugversuchsdaten, Gefügebildern und 100%-Tauchprüfberichten anfordern. Dokumentenprüfung ist unerlässlich.
3. Flexible Prototypenschmiedung und Vor-RFQ-Prüfung
Sich allein auf Zuteilungen großer Flugzeugbauer zu verlassen, verzögert Prototypenprogramme. Terminpläne geraten ins Wanken. Über eine integrierte Lieferkettenplattform mit Anbindung an zertifizierte Partnerwerke können Zulieferer maßgefertigte Luftfahrt-Titanschmiedestücke, geschliffene Stangen und Ringe in bedarfsgerechten Losgrößen beziehen. Fertigungsflexibilität bleibt hoch.
Fazit & Kostenlose Zeichnungsprüfung
Der Luftfahrthochlauf 2026 beweist, dass Rohstoffsicherheit auf hochreiner Schmelztechnik, Gefügekontrolle und lückenloser Dokumentation beruht. Technische Präzision entscheidet.
Bei der Planung neuer Flugzeugbauteile, Zerspanungsprojekte oder 3D-Druck-Programme besuchen Sie /de/factory/ zur Einsicht in die Werksausstattung. Unter /de/get-quote/ können Sie Zeichnungen für ein kostenloses technisches Vorab-Audit (Complimentary Pre-RFQ Drawing & Specification Audit) einreichen, bei dem Experten Legierungsnormen, Wärmebehandlungen und Prüfvorgaben prüfen. Fachteams unterstützen Sie unverzüglich.
Verwandte Produkte & Dienstleistungen
- Titanstangen & Drähte für AM-Pulver: Hochreines Vormaterial mit ultraniedrigem Sauerstoffgehalt.
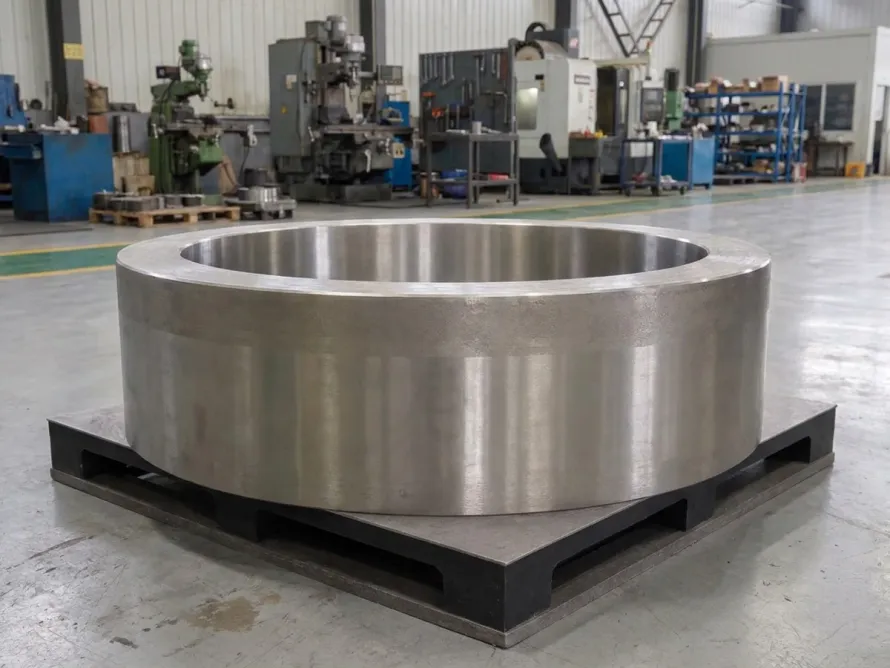
- Luftfahrt-Titanschmiedeteile & Ringe: Freiformschmiedestücke und nahtlose Walzringe nach AMS 4928.
- Werkstoffdaten Ti-6Al-4V Grade 5: Standardlegierung für tragende Flugzeugstrukturen.
- Ti-6Al-4V ELI Grade 23 Spezifikation: Hochzähe Legierung mit reduzierten Spurenelementen.
Quellen
- AMS 4928: Titanium Alloy Bars, Wire, Forgings, Rings, and Drawn Shapes 6Al - 4V Annealed.
- ASTM B348: Standard Specification for Titanium and Titanium Alloy Bars and Billets.
- Boyer, R. R. (1996). An overview on the use of titanium in the aerospace industry. Materials Science and Engineering: A, 213(1-2), 103-114.