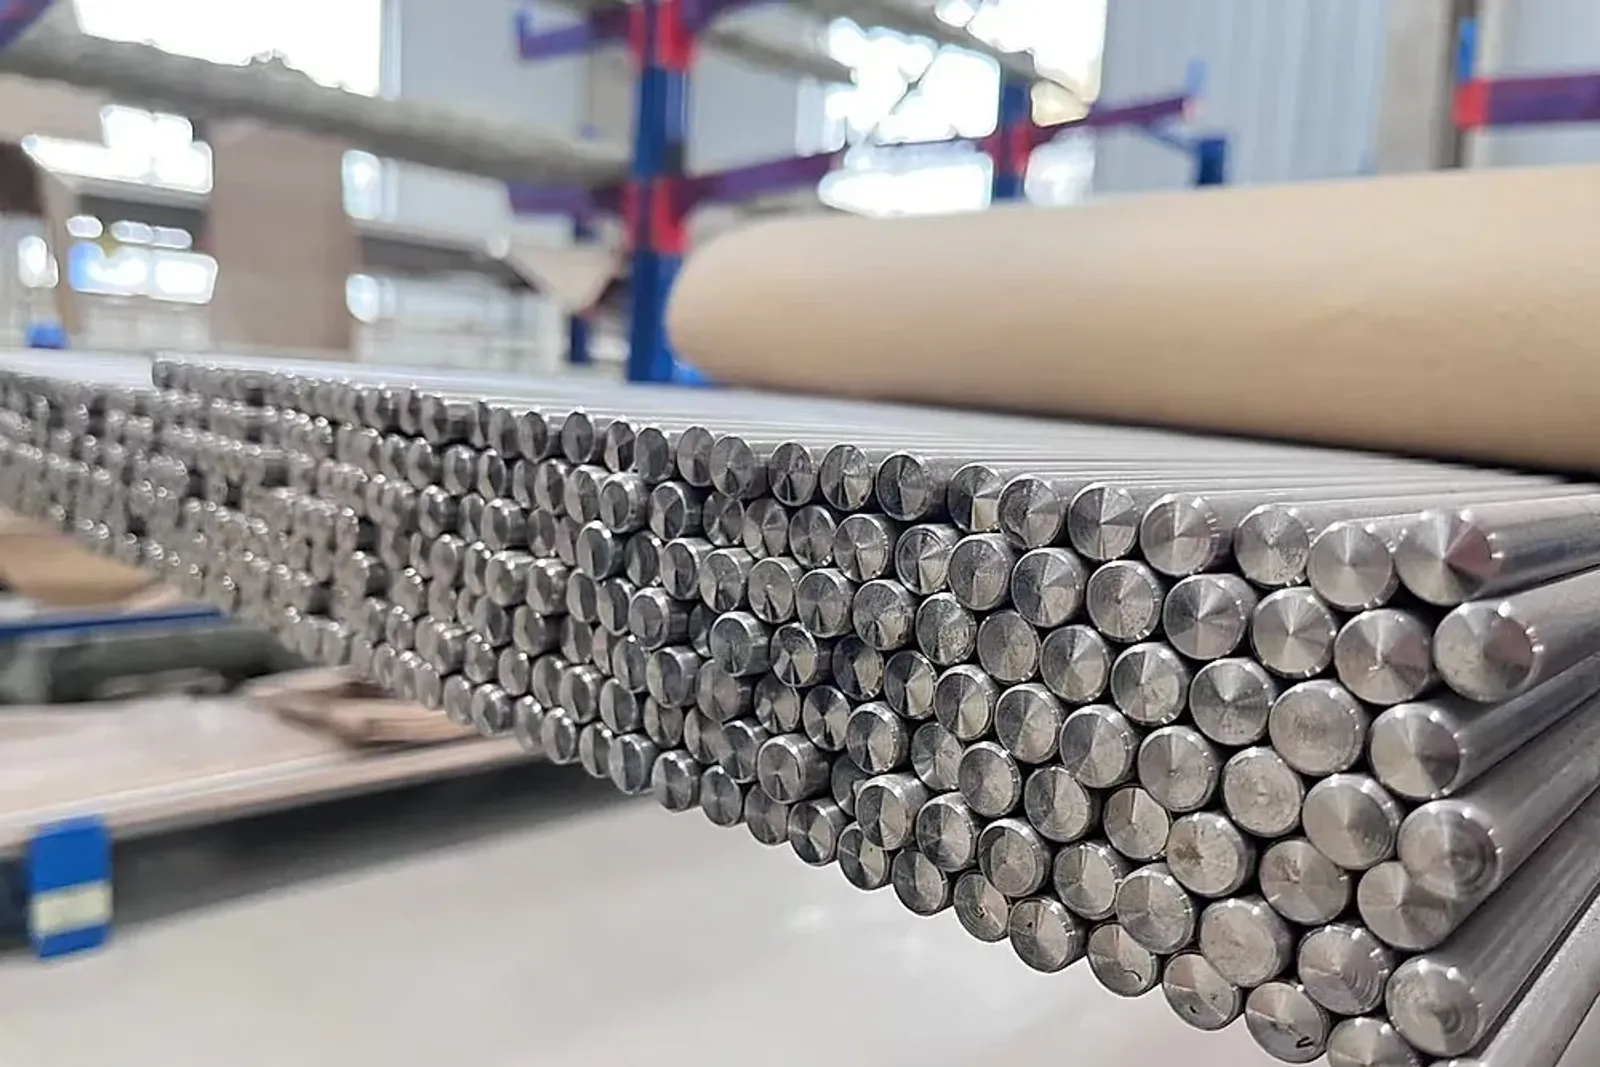
Al adquirir barras de titanio para mecanizado CNC de alta precisión, componentes aeroespaciales o implantes biomédicos, los responsables de compras encuentran con frecuencia presupuestos muy dispares para un mismo grado de aleación, como el Grade 5 (Ti-6Al-4V) o el titanio comercialmente puro Grade 2. La variación es notable. Uno de los factores determinantes de esta escala de precios es el acabado superficial y el calibrado dimensional suministrado por el molino: rectificado sin centros (Centerless-Ground), pelado al torno (Lathe-Peeled / Turned) y laminado en caliente negro (Black Hot-Rolled).
Los datos reales de fabricación y expedición confirman una progresión de precios clara: barra rectificada > barra pelada al torno > barra negra laminada en caliente, con plazos de entrega habituales de entre 5 y 30 días según el tonelaje requerido. El plazo es variable. Sin embargo, basar las decisiones de compra exclusivamente en el precio por kilo induce a menudo a una costosa trampa caracterizada por un desgaste prematuro de herramientas, altas tasas de rechazo y pérdida de horas de husillo. Este es un error recurrente. Esta guía técnica analiza las tolerancias dimensionales, la metalurgia superficial y los costes reales de mecanizado en los tres estados de suministro.
Tolerancias dimensionales, rugosidad superficial y posicionamiento de proceso
A temperaturas de deformación en caliente, el titanio manifiesta una intensa afinidad química con el oxígeno, el nitrógeno y el hidrógeno. El laminado a alta temperatura produce inevitablemente cascarilla de óxido y una capa superficial dura y quebradiza denominada alpha-case. Las cotas exigen rigor. Los diferentes procesos de acabado superficial determinan los niveles de tolerancia dimensional alcanzables y definen las operaciones posteriores viables.
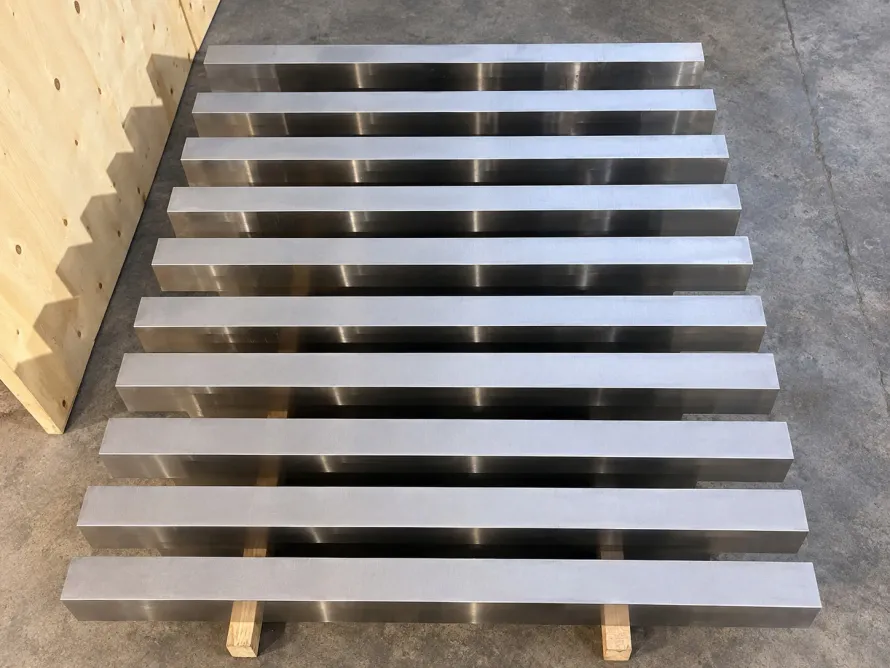
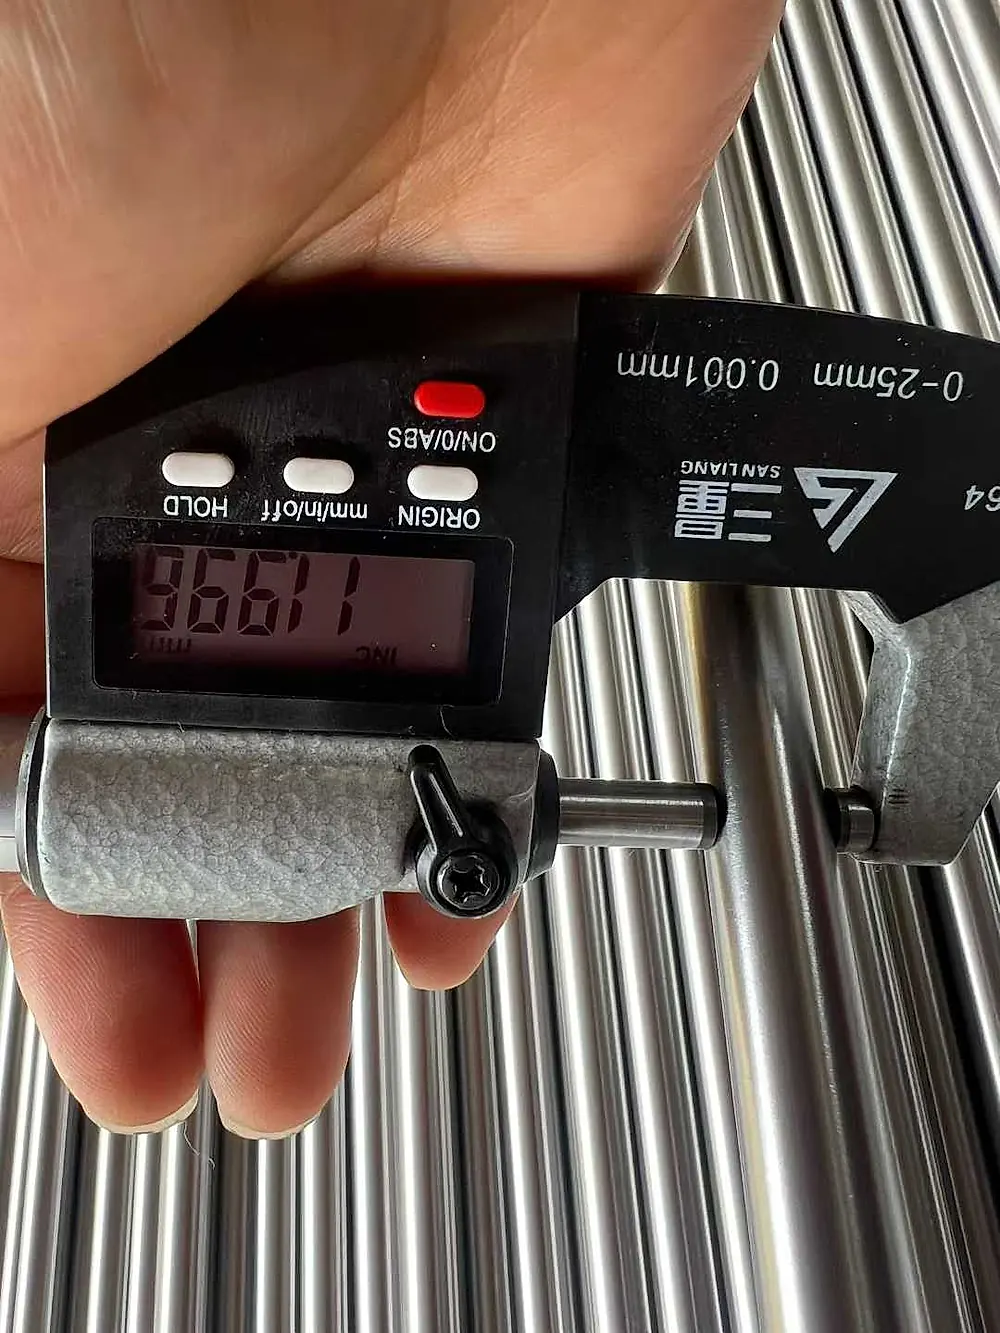 Figura 1: Verificación de tolerancia dimensional y ovalidad en barras de titanio rectificadas y desengrasadas por ultrasonidos, garantizando la conformidad h7 en todo el lote.
1. Barras rectificadas sin centros (Centerless-Ground)
- Tolerancia dimensional y ovalidad: Se suministran habitualmente en grado ISO h7 o en la clase de alta precisión h6. Para diámetros comprendidos entre 10 mm y 25 mm, el campo de tolerancia se mantiene entre +0/-0,015 mm y +0/-0,009 mm, con una ovalidad cilíndrica contenida dentro de la mitad de dicho rango.
- Rugosidad superficial: Ra de 0,4 μm a 0,8 μm, con un acabado metálico brillante y sin marcas de mecanizado.
- Control de rectitud: En las plantas asociadas certificadas que producen barras para implantes de Ti-6Al-4V ELI (Grade 23) y aeroespacial, se emplean rectificadoras sin centros rígidas combinadas con enderezadoras de rodillos de precisión para garantizar una rectitud de ≤ 0,3 mm/m.
- Aplicaciones principales: Diseñadas expresamente para tornos automáticos de cabezal móvil tipo suizo, tornillos óseos, pilares dentales, conectores hidráulicos de aviación y fundas para sensores de instrumentación.
2. Barras peladas al torno (Lathe-Peeled / Turned)
- Tolerancia dimensional y ovalidad: Cumplen con las clases ISO h9 a h11, con rangos de tolerancia en diámetro de +0/-0,036 mm a +0/-0,100 mm.
- Rugosidad superficial: Ra de 1,6 μm a 3,2 μm, mostrando huellas helicoidales regulares de la cuchilla de torno.
- Mecanismo de pelado superficial: Máquinas peladoras de gran capacidad desbastan entre 0,5 mm y 1,5 mm por lado de la barra laminada o forjada, eliminando por completo la cascarilla y la capa quebradiza de alpha-case hasta alcanzar el núcleo metálico homogéneo.
- Aplicaciones principales: Mecanizado CNC convencional de 3 y 5 ejes, ejes estructurales, bridas, vástagos de válvulas y preformas para estampación en caliente o frío de pernos.
3. Barras laminadas en caliente negras (Black Hot-Rolled)
- Tolerancia dimensional y ovalidad: Los trenes continuos de laminación modernos—equipados con 18 cajas de laminación de alta velocidad y 14 bloques calibradores de microtensión—mantienen la tolerancia de diámetro y redondez en ≤ 0,15 mm. Por el contrario, los laminadores abiertos convencionales presentan dispersiones de ± 0,5 mm a ± 1,5 mm.
- Estado superficial: Cubierta de cascarilla oscura con una capa de enriquecimiento de oxígeno (alpha-case) de 0,1 mm a 0,3 mm de penetración.
- Aplicaciones principales: Materia prima para forja libre secundaria, laminación de anillos sin costura y forja en matriz cerrada. No apta para mecanizado directo.
Matriz técnica de especificación y comparación de costes
Para facilitar la redacción de especificaciones de compra (RFQ) claras y verificables, la siguiente tabla resume las tolerancias, requisitos de ensayo y multiplicadores de coste: Los datos aportan certidumbre.
| Estado de entrega | Normas aplicables | Tolerancia en diámetro (ISO) | Rugosidad (Ra) | Límite de rectitud | Capa de Alpha-Case | Índice relativo de coste | Adecuación de mecanizado |
|---|---|---|---|---|---|---|---|
| Rectificada (Ground) | ASTM B348, AMS 4928, ASTM F136 | h6 / h7 (+0/-0,009 a +0/-0,015 mm) | 0,4–0,8 μm | ≤ 0,3 mm/m | Nula (100% metal limpio) | Referencia (100%) | Alimentadores de tornos suizos, implantes, sensórica aeroespacial |
| Pelada (Peeled) | ASTM B348, AMS 4928 | h9 / h11 (+0/-0,036 a +0/-0,100 mm) | 1,6–3,2 μm | ≤ 1,0 mm/m | Mecanizada por completo | Aprox. 86%–90% | Torneado y fresado CNC general de 3/5 ejes, bridas, pernos |
| Laminada negra (Hot-Rolled) | ASTM B348 | ≤ 0,15 mm (continuo) a ± 1,5 mm | Cascarilla rugosa | ≤ 2,0 mm/m | 0,1–0,3 mm capa quebradiza | Aprox. 75%–80% | Forja en caliente, anillos laminados, piezas en bruto masivas |
La trampa del coste total: por qué desbastar barras negras en taller resulta ineficiente
Una tentación habitual en los talleres de mecanizado es adquirir barra negra laminada aprovechando su descuento del 15% al 20% frente a la pelada y de hasta el 25% frente a la rectificada. Con frecuencia se asume que tornear la superficie en el propio taller amortiza la diferencia. No obstante, al analizar los ciclos de máquina y el desgaste de herramientas, los cálculos demuestran lo contrario. Esta premisa falla.
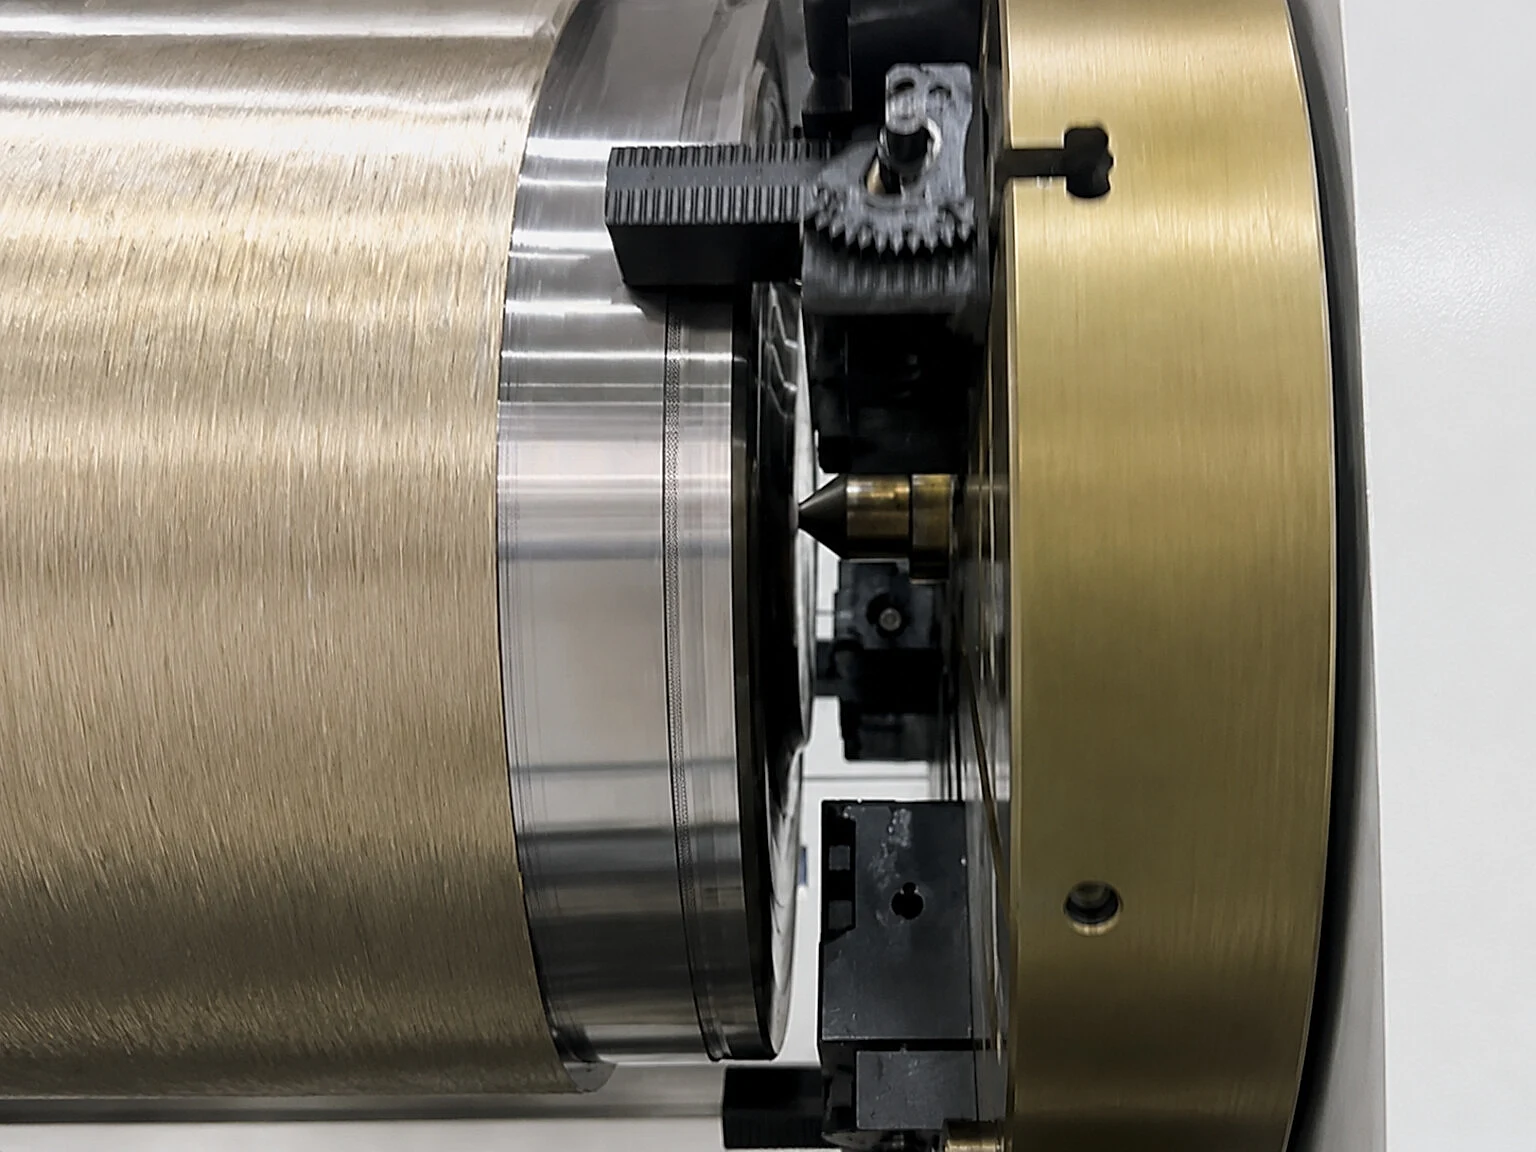 Figura 2: Máquina peladora de barras eliminando a gran velocidad la cascarilla superficial bajo refrigeración a alta presión para evitar daños en herramientas de acabado.
- Desgaste y rotura de plaquitas: El bajo módulo de elasticidad del titanio propicia flexiones y vibraciones durante pasadas pesadas interrumpidas. El mecanizado de titanio incrementa el coste en herramientas en torno a un 50% frente al acero al carbono. La cascarilla y la capa alpha-case alcanzan una dureza 1,5 veces mayor que el núcleo, produciendo un rápido astillamiento de las plaquitas de metal duro. El calor se concentra intensamente.
- Pérdida de material y viruta residual: Para eliminar la cascarilla y corregir excentricidades se precisa una sobremedida mínima de 1,0 mm a 2,0 mm en el radio. En una barra de 30 mm de diámetro, tornear 2 mm en diámetro supone una merma de peso cercana al 12%. La viruta de titanio recupera solo una pequeña fracción del coste de la barra virgen, representando una pérdida neta irrecuperable. La pérdida de masa penaliza.
- Tiempos de preparación y centrado: La barra negra sin calibrar presenta habitualmente desviaciones de rectitud de 1,5 a 2,5 mm/m. La alineación manual en platos de 4 garras consume horas productivas de máquina. En cambio, las plantas especializadas en barras de titanio ASTM B348 / AMS 4928 procesan el pelado y enderezado continuo con rendimientos de escala inalcanzables en un taller convencional.
Exigencias de los tornos tipo suizo (Swiss CNC) sobre barras rectificadas
En series largas de componentes micromecánicos, los tornos automáticos de cabezal móvil ofrecen una productividad excepcional. El nivel de exigencia es riguroso. Sin embargo, sus alimentadores de barras y casquillos guía de metal duro imponen requisitos físicos estrictos:
- Ajuste en el casquillo guía: Si el diámetro de la barra fluctúa en un rango h9 (0,05 mm), cualquier resalte localizado atasca la barra en el casquillo, provocando paradas de husillo o roturas en la torreta portaherramientas. Si el diámetro es escaso, la holgura provoca desviaciones radiales bajo esfuerzos de corte, arruinando la coaxialidad y el acabado.
- Rectitud y equilibrio dinámico: Los alimentadores giran entre 6.000 y 10.000 rpm. Si la rectitud empeora de 0,5 mm/m, la barra genera vibraciones centrífugas en el canal guía que marcan la pieza y deterioran los rodamientos cerámicos del cabezal. Las barras de calidad aeronáutica mantienen una rectitud de ≤ 0,3 mm/m para un giro estable.
- Limpieza por ultrasonidos: Tras el rectificado sin centros, los restos de taladrina y partículas de carburo de silicio deben eliminarse en cubas de ultrasonidos con desengrasado térmico. Los finos abrasivos en las pinzas de amarre aceleran el desgaste de los husillos. La pulcritud resulta indispensable.
Lista de verificación para la recepción técnica en almacén
Los inspectores de control de calidad deben revisar minuciosamente los siguientes documentos y características al recibir las expediciones: El control riguroso evita paradas.
- Trazabilidad del certificado de materiales (MTC): Verificación del número de colada (Heat Number), pasadas de fusión por arco en vacío (VAR), gases intersticiales (límites estrictos en oxígeno, nitrógeno e hidrógeno) y propiedades mecánicas a temperatura ambiente.
- Designación explícita del acabado: El contrato debe estipular el código de suministro exacto (por ejemplo, «Centerless Ground h7» o «Lathe-Peeled h9») y fijar la rugosidad máxima permisible (como Ra ≤ 0,8 μm).
- Informe de inspección por ultrasonidos (UT): Para barras de Grade 5 (Ti-6Al-4V) destinadas a piezas estructurales críticas o aeronáuticas, verificar el informe de UT según AMS 2631 o norma equivalente.
- Protección del embalaje: Las barras rectificadas deben protegerse con fundas plásticas individuales y cajas de madera tratada forradas con material amortiguador, evitando atados metálicos directos que causen roces o curvaturas en transporte. El embalaje preserva las tolerancias.
Antes de lanzar licitaciones o pedidos definitivos, los equipos de compras pueden estimar los pesos brutos y netos mediante las herramientas de cálculo de peso de titanio; o enviar planos y tolerancias a través del canal de revisión técnica previa y cotización rápida para determinar la alternativa más económica junto con nuestros ingenieros.