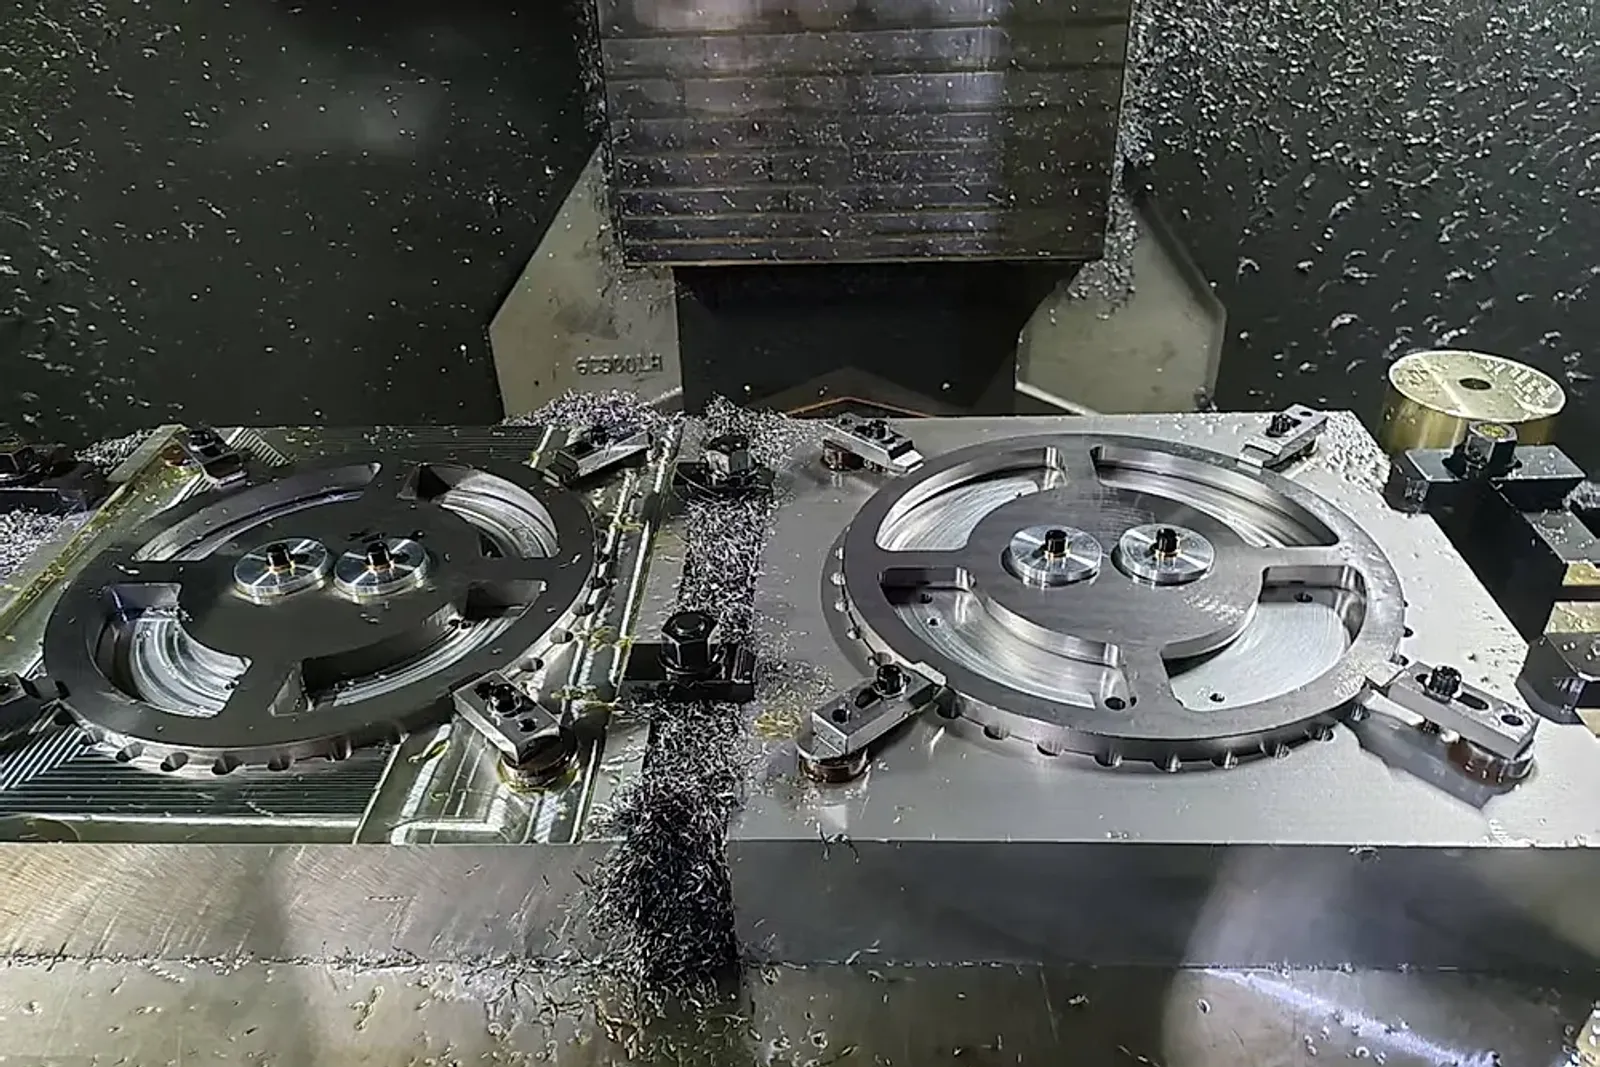
En los talleres de fresado de cinco ejes que fabrican bastidores estructurales aeroespaciales, placas de osteosíntesis médica y carcasas de actuadores rotativos para robótica humanoide, el rechazo más costoso rara vez proviene de la rotura de una fresa: proviene de la deformación al soltar la pieza. La geometría cambia al instante. Mientras el bloque permanece sujeto en mordazas hidráulicas o platos de vacío, la sonda en máquina confirma una planitud dentro de 0,02 mm; apenas el operario libera las bridas, las paredes laterales se cierran o el fondo se arquea entre 0,15 mm y 0,40 mm, inutilizando piezas con horas de husillo.
Muchos responsables de mecanizado intentan corregir este alabeo reduciendo el avance o cambiando a fresas de hélice variable más afiladas, pero la distorsión continúa. El origen reside en el semielaborado. Cuando la tasa de extracción de viruta supera el 70 % del volumen bruto, la estabilidad dimensional queda determinada mucho antes del mecanizado, durante el recocido y el enderezado mecánico previos al despacho.
Como plataforma integrada de cadena de suministro de titanio que trabaja con plantas asociadas certificadas (certified partner facilities) para compradores industriales globales, analizamos la mecánica metalúrgica del alabeo en paredes delgadas y detallamos cómo especificar el estándar AMS 2801 en sus pedidos. Una especificación precisa evita chatarra.
Por qué recupera forma el titanio de pared delgada: Bajo módulo elástico y tensiones bloqueadas
El comportamiento elástico de los componentes delgados de titanio difiere radicalmente del aluminio 7075-T6 o del acero inoxidable austenítico. La física amplifica cada desequilibrio. La aleación estructural Grade 5 (Ti-6Al-4V) presenta a temperatura ambiente un módulo de elasticidad cercano a 110 GPa —aproximadamente el 52 % del acero estructural o inoxidable— junto con un límite elástico mínimo superior a 828 MPa. Esa combinación de alta resistencia y baja rigidez hace que los nervios delgados cedan elásticamente ante el empuje de corte y recuperen forma con fuerza al retirar la sujeción.
Bajo esa flexión de corte actúa además un campo de tensiones residuales oculto en las barras y placas comerciales estándar:
- Tensiones asimétricas introducidas por el enderezado en frío con rodillos: Tras el laminado en caliente y el enfriamiento, las barras y placas de titanio pasan por enderezadoras multirrodillo o prensas hidráulicas para cumplir la rectitud exigida por ASTM B348 y ASTM B265. La rectitud exterior oculta tensiones internas. El enderezado mecánico corrige la curvatura macroscópica plastificando las fibras externas frente a un núcleo elástico, dejando zonas opuestas de tracción y compresión bloqueadas en la sección.
- Ruptura del equilibrio seccional al superar del 70 % al 90 % de vaciado: Cuando un centro de cinco ejes elimina entre el 70 % y el 90 % del volumen inicial desde una cara o mecaniza cajeras profundas asimétricas, desaparecen las capas exteriores compensadoras. Los momentos flectores internos se reajustan enseguida. Al abrir las mordazas, la pared delgada restante se torsiona o arquea hasta encontrar un nuevo equilibrio geométrico.
- Tensión termomecánica en el filo por baja conductividad térmica: La conductividad térmica del titanio es de apenas 6,7 W/(m·K), cerca de una séptima parte de la del acero al carbono. El calor permanece concentrado en el filo. Entre el 75 % y el 80 % del calor de corte se acumula en la interfaz herramienta-pieza; un flanco desgastado o refrigerante insuficiente inyectan entre 300 MPa y 500 MPa de tensión compresiva superficial en la pared recién fresada.
Por qué no basta el estado «Recocido de fábrica»: Especificación del alivio al vacío según AMS 2801
Un error habitual al comprar titanio por primera vez consiste en suponer que pedir condición «Annealed» (recocido estándar / condición M) bajo ASTM B265 o ASTM B348 garantiza ausencia total de tensiones. El recocido comercial no elimina toda tensión. El recocido de laminación restaura la ductilidad recristalizada tras la deformación en caliente, pero el enderezado posterior con rodillos, el cizallado en frío y el pelado mecánico reintroducen tensiones residuales justo antes del embarque.
Los registros térmicos de taller en plantas asociadas certificadas muestran que el recocido industrial del titanio opera entre 400°C y 700°C tanto en hornos de vacío como en hornos atmosféricos. La secuencia térmica define la planitud. Para bastidores aeroespaciales, placas traumatológicas y alojamientos de actuadores robóticos con vaciado superior al 70 %, quienes compran barras y varillas de titanio de precisión o bloques laminados deben exigir en su pedido recocido al vacío de alivio de tensiones según AMS 2801 ejecutado después del enderezado final de baja tensión.
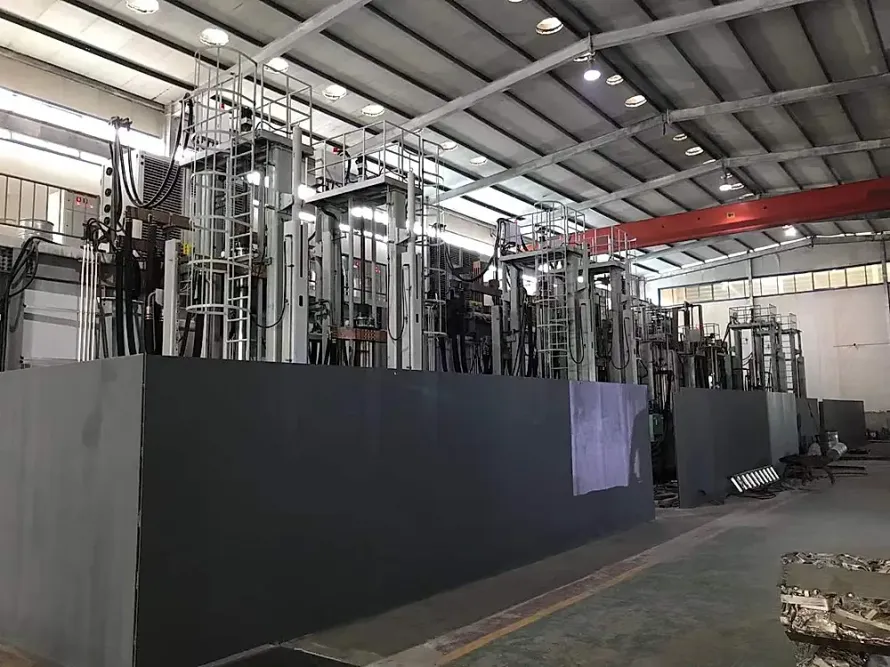
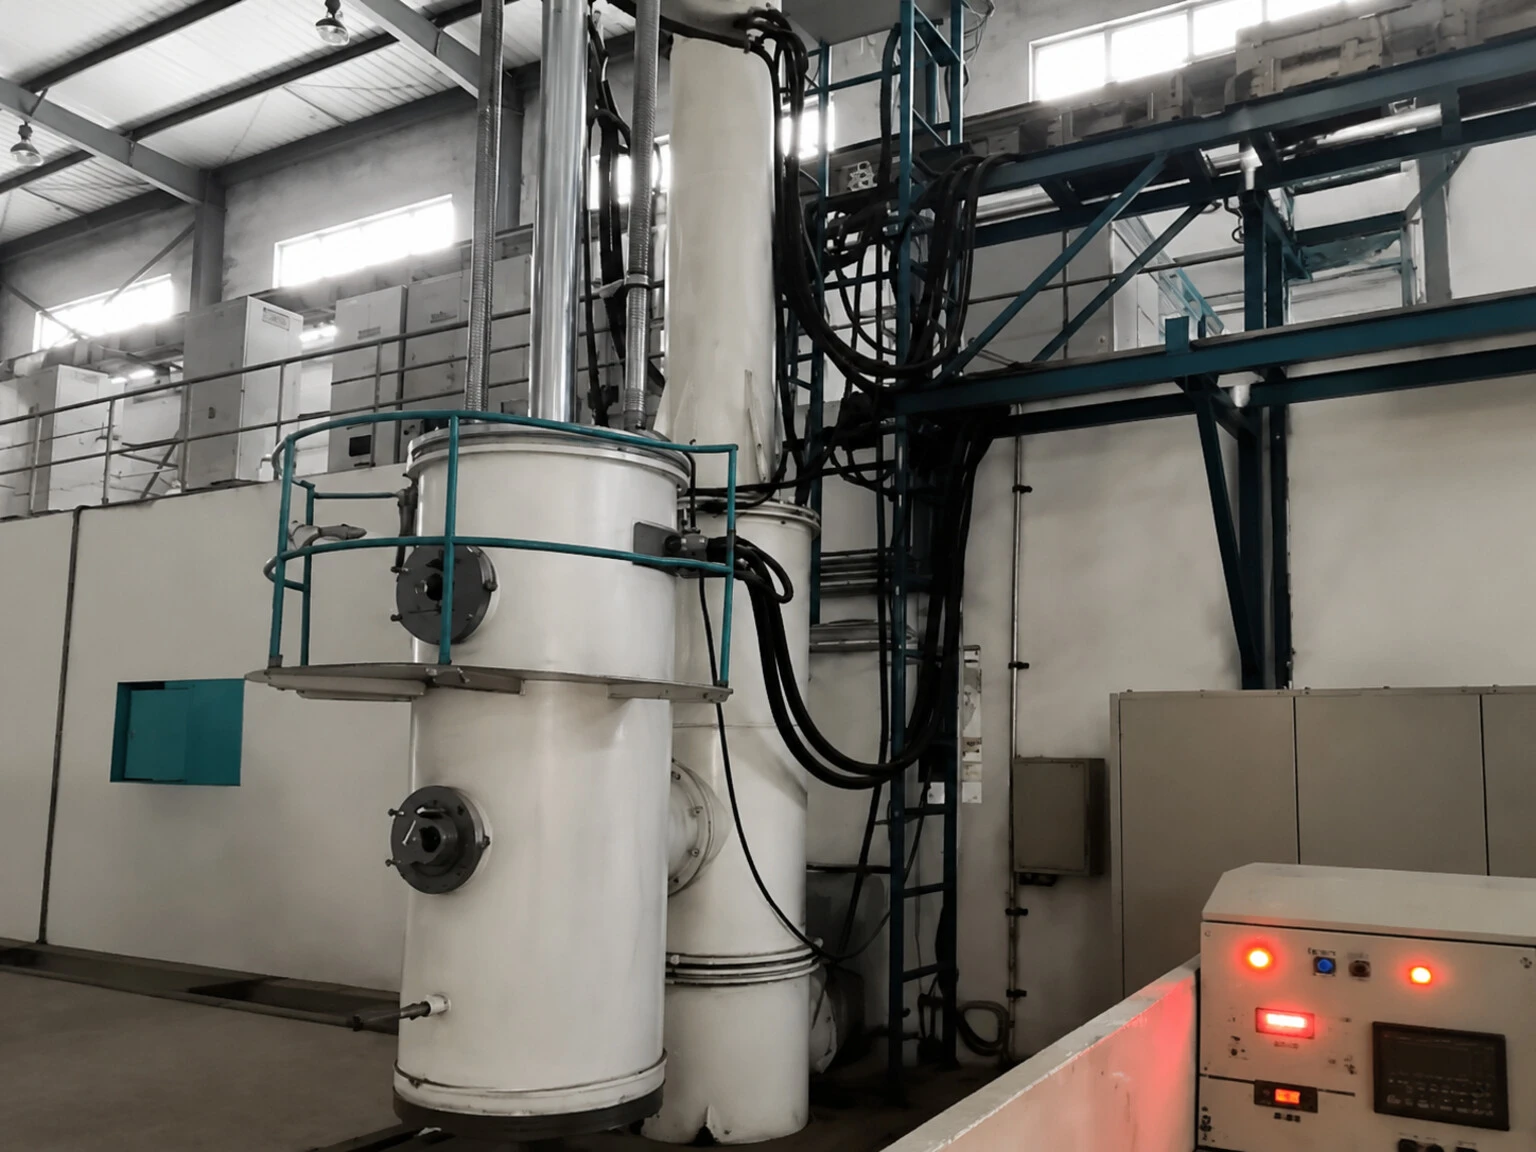 Figura 1: Horno vertical de recocido al vacío empleado en una planta asociada certificada para lotes de barras y tochos de titanio. Ejecutar un ciclo controlado tras el enderezado mecánico final relaja las fibras exteriores sin formar cascarilla de óxido.
| Grado de aleación y clase de pieza | Rango típico de recocido estándar (Mill Anneal) | Ciclo recomendado de alivio según AMS 2801 | Regla de horno y acabado superficial | Error frecuente en RFQ y riesgo de rechazo |
|---|---|---|---|---|
| Titanio comercialmente puro (Grade 1 / Grade 2) | 650°C – 700°C mantenimiento, enfriamiento al aire | 480°C – 595°C durante 1 – 2 horas, enfriamiento lento | Preferible vacío; horno de aire exige decapado ácido | Sobrecalentar (> 700°C) engrosa el grano alfa y genera piel de naranja al tornear |
| Ti-6Al-4V (Grade 5) estructural de pared fina | 700°C – 790°C durante 1 – 4 horas, enfriamiento al aire | 595°C ± 15°C durante 1 – 2 horas, enfriamiento en horno bajo 315°C | Obligatorio alivio al vacío posterior al enderezado | Omitir «después del enderezado» conserva intactas las tensiones de los rodillos |
| Ti-6Al-4V ELI (Grade 23) implantes médicos | 700°C – 760°C recocido controlado | 540°C – 595°C en alto vacío durante 1 – 2 horas | Alto vacío (≤ 0,01 Pa); prohibido calentar en aire | Microfugas en juntas del horno elevan el hidrógeno por encima de H ≤ 0,015 % |
| Bastidores ultradelgados (pared < 1,5 mm) | Un solo recocido en bruto no anula la tensión de desbaste | Bloque prealiviado + ciclo intermedio al vacío con 0,5 – 1,5 mm de sobremedida | Recocido al vacío en utillaje sobre pieza semidesbastada | No indicar sobremedida en plano impide corregir deformaciones antes del acabado |
La programación real de hornos también explica los plazos de entrega: los hornos industriales de recocido de titanio procesan cargas de 500 kg a 3.000 kg, con colas habituales de espera de 1 a 3 días. El tamaño del lote condiciona el plazo. Los lotes pequeños urgentes que requieren una hornada exclusiva asumen cargos mínimos de horno salvo que se sincronicen con campañas programadas a 595°C durante la cotización.
Riesgos metalúrgicos ocultos: Capa frágil Alpha-Case y absorción de hidrógeno en vacío
Aunque el alivio térmico estabiliza las cotas, una atmósfera de horno mal controlada arruina la resistencia a la fatiga y la soldabilidad. El rigor metalúrgico resulta innegociable. Los ingenieros de calidad que auditan semielaborados tratados térmicamente deben vigilar dos mecanismos de fallo concretos:
- Capa frágil enriquecida en oxígeno (Alpha-Case) en hornos de aire: Calentar titanio por encima de 540°C en aire difunde oxígeno intersticial hacia la periferia, creando una costra alpha-case dura y microfisurada. La capa alpha-case destruye filos y vida a fatiga. Las reglas de calidad en planta exigen eliminar el 100 % de la capa alpha-case en superficies sometidas a fatiga, cargas estructurales o preparación de soldadura: la sobremedida de mecanizado por cara en placa negra recocida al aire debe superar la profundidad máxima medida de alpha-case, o bien aplicarse decapado controlado con mezcla HF-HNO3 antes del envío.
- Fragilización por hidrógeno causada por microfugas en hornos de vacío: Muchos compradores asumen que el vacío elimina cualquier contaminación gaseosa, pero los historiales metalúrgicos demuestran que el exceso de hidrógeno (superando H ≤ 0,015 % o 150 ppm) suele originarse por microfugas en bridas o trazas de humedad en hornos de vacío. El titanio caliente absorbe hidrógeno rápidamente. El vapor de agua disociado entre 550°C y 650°C introduce hidrógeno atómico en la red cristalina, precipitando hidruros frágiles sin alterar el brillo exterior.
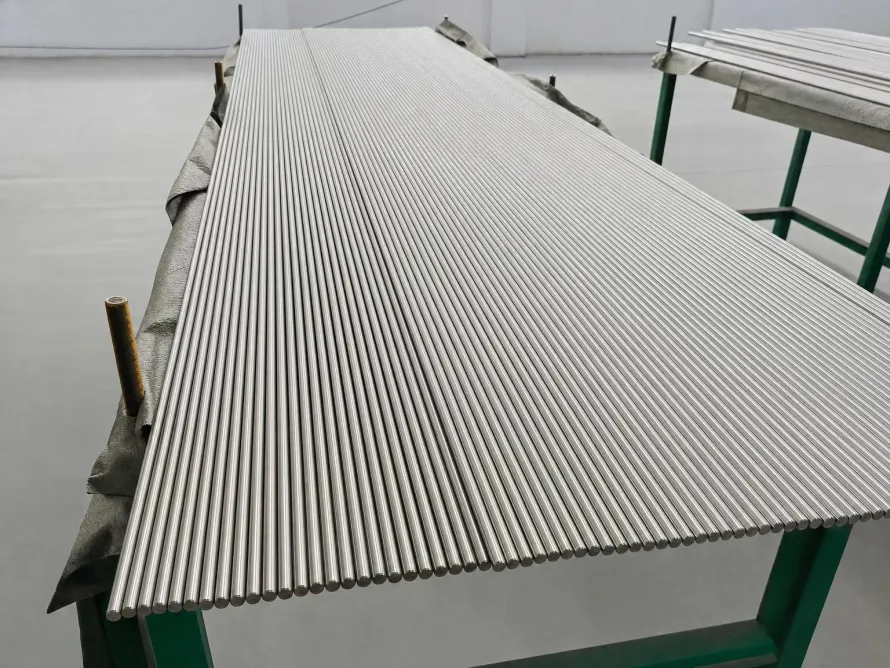
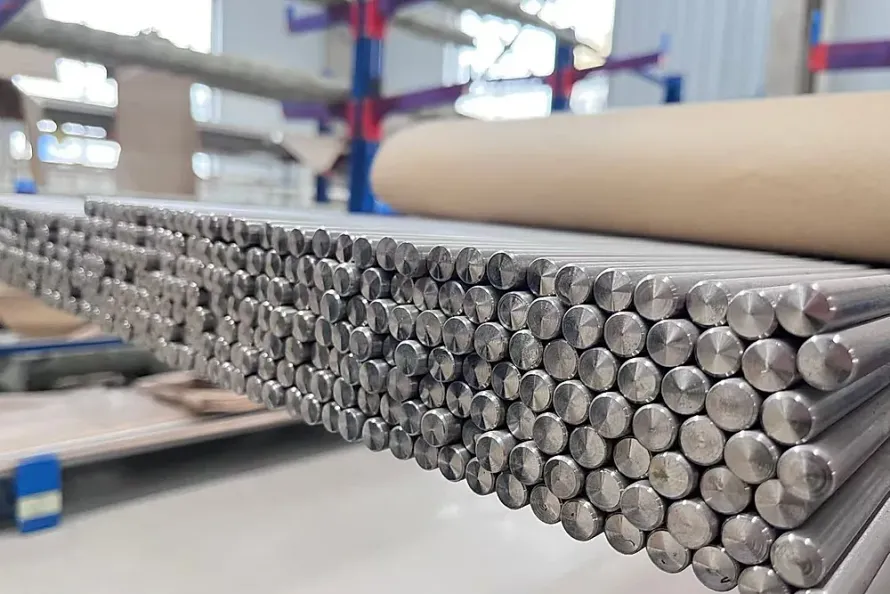
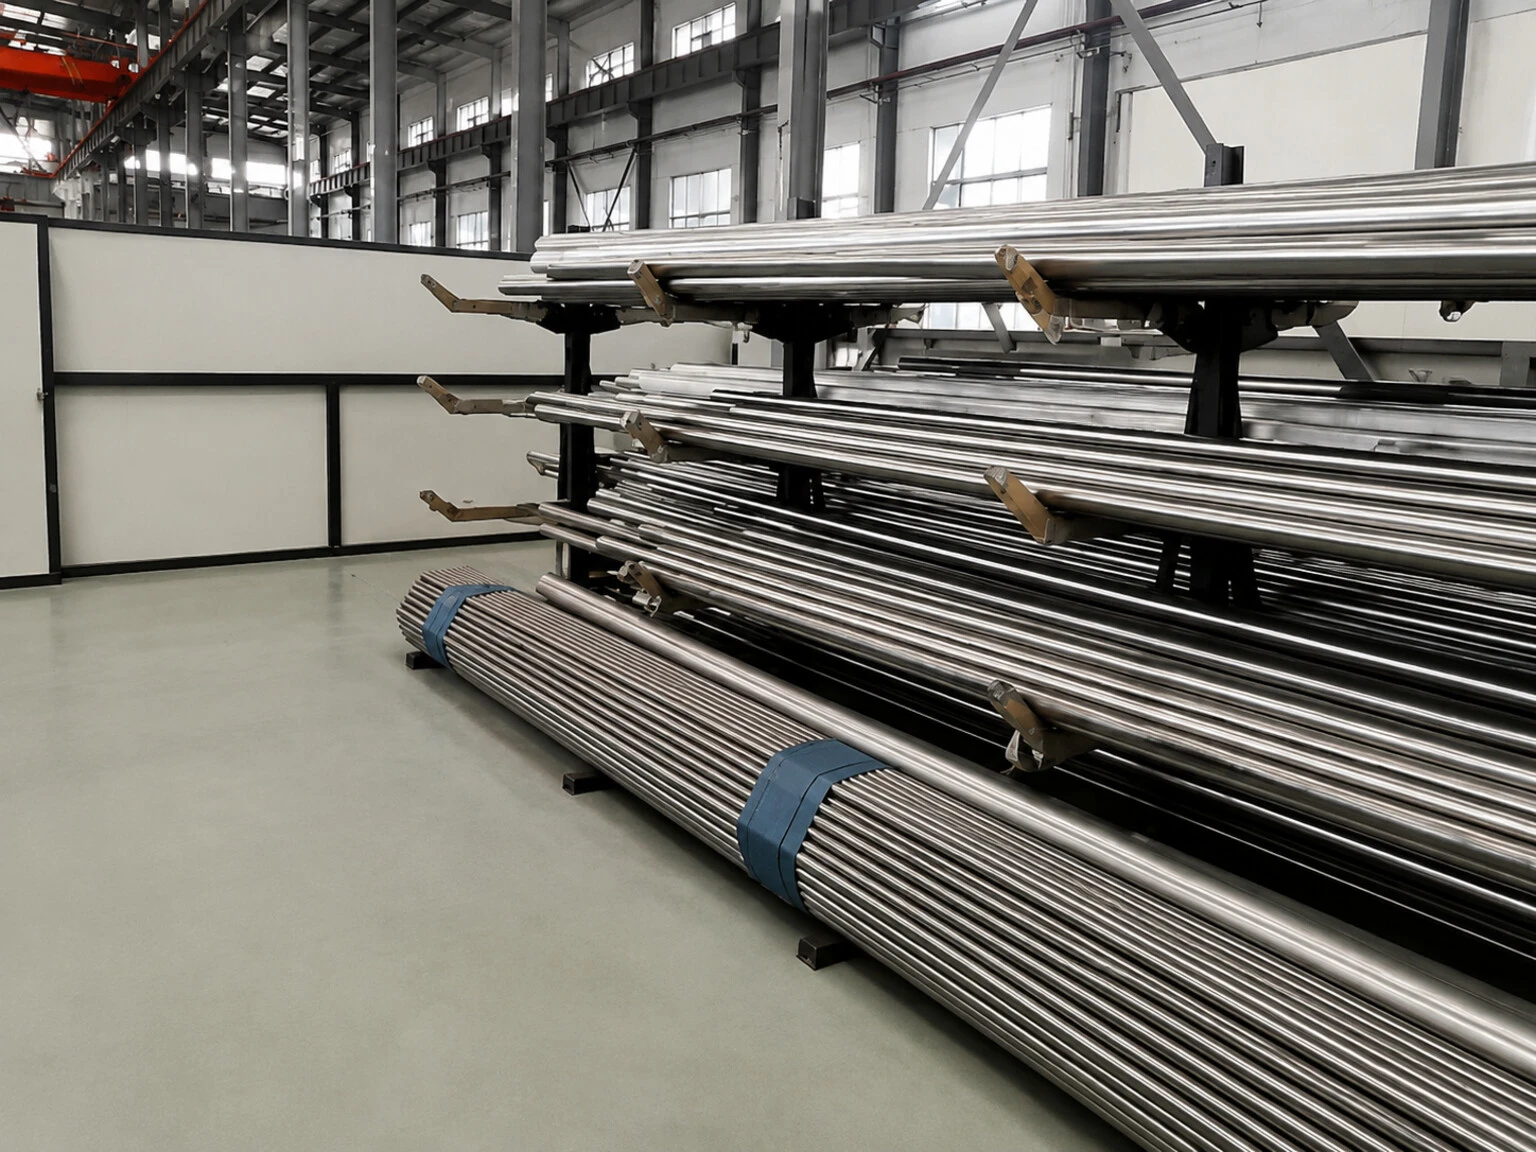 Figura 2: Barras redondas de titanio aliviadas de tensiones y enderezadas con baja tensión almacenadas en estanterías. El marcado físico en los extremos conserva la trazabilidad íntegra de colada y lote hasta el alimentador CNC.
Por consiguiente, al adquirir chapas y placas gruesas de titanio para cajeras profundas, exija siempre un certificado de pruebas de materiales (MTC) con trazabilidad completa por número de colada y lote (heat/lot number traceability) y valores intersticiales verificados dentro de O ≤ 0,20 %, N ≤ 0,05 % y H ≤ 0,015 %. Bajo solicitud previa al embarque, puede coordinarse un reensayo independiente de gases O/N/H por fusión en gas inerte sobre probetas testigo.
Lista de verificación técnica Pre-RFQ para bloques de titanio sin deformación
Para evitar disputas entre el taller de mecanizado CNC y el proveedor de materia prima, los equipos de ingeniería y compras deben incorporar cuatro cláusulas explícitas en cada plano de consulta (RFQ):
- Fijar la secuencia térmica posterior al enderezado: Indique «Recocido de alivio de tensiones al vacío según AMS 2801 después del enderezado mecánico final» en el pedido para impedir cualquier nivelación en frío posterior al horno. La secuencia protege la planitud final.
- Acotar explícitamente la sobremedida de mecanizado por cara: Nunca deje sin definir las creces del bloque bruto (las plantas aplican por defecto tablas nacionales estándar); especifique corte por chorro de agua abrasivo sin zona afectada térmicamente o sierra en frío con 1,5 mm a 3,0 mm simétricos por cara. La simetría equilibra las tensiones.
- Planificar desbaste y alivio en dos etapas para paredes menores de 1,5 mm: Cuando el vaciado supere el 80 % en carcasas esbeltas, alterne caras simétricamente en el desbaste, deje de 0,5 mm a 1,5 mm de sobremedida uniforme y aplique un recocido al vacío intermedio antes del acabado. El proceso escalonado asegura centésimas.
- Revisar mapas de planitud y datos de hidrógeno en el MTC antes del despacho: Solicite registros dimensionales de planitud o rectitud por metro y contraste el lote de horno y el análisis de hidrógeno en el MTC frente al plano. Los datos verificados evitan bloqueos en recepción.
Si su equipo técnico prepara una cotización para carcasas aeroespaciales de alto vaciado, placas quirúrgicas o bastidores robóticos, envíe sus planos y porcentaje de extracción mediante nuestro portal de cotización en línea y auditoría gratuita Pre-RFQ de planos y especificaciones para detectar conflictos de temple, espesores impares sin stock y sobremedidas óptimas antes de cerrar la orden. Auditar a tiempo reduce rechazos.