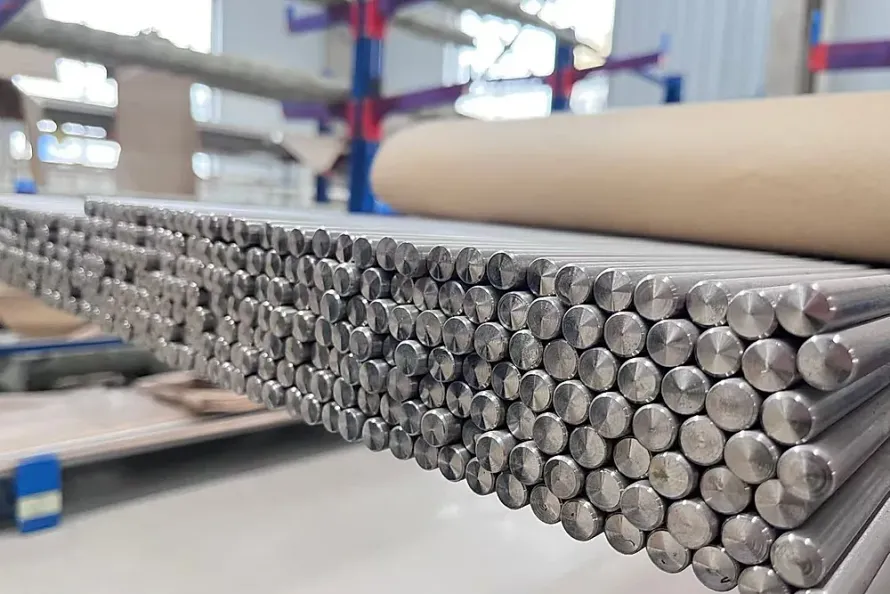
En talleres de mecanizado CNC de precisión, fabricación de aeroestructuras, implantes quirúrgicos y deportes de motor de alto rendimiento, los responsables de compras afrontan un dilema técnico habitual: ¿deben adquirirse las barras de Ti-6Al-4V bajo la norma industrial estándar ASTM B348, o debe exigirse rigurosamente la especificación aeroespacial AMS 4928? Ambas normas difieren sustancialmente. Aunque ambas corresponden nominalmente al titanio Grado 5 (Grade 5 Ti-6Al-4V), los precios de mercado y la fiabilidad ante fatiga dinámica difieren enormemente.
Las barras y tochos de titanio representan la materia prima de mayor volumen en la industria avanzada. Confundir los criterios comerciales con los aeroespaciales puede inflar los costos de aprovisionamiento en un 15% a 30% (15%–30%) o comprometer componentes críticos debido a defectos internos no detectados. La elección técnica tiene consecuencias graves. Los compradores expertos deben analizar las clases de ultrasonido, el control del beta transus y los certificados de prueba del material (MTC).
1. Clases de ultrasonido (UT): Opción suplementaria en ASTM B348 vs blindaje obligatorio en AMS 4928
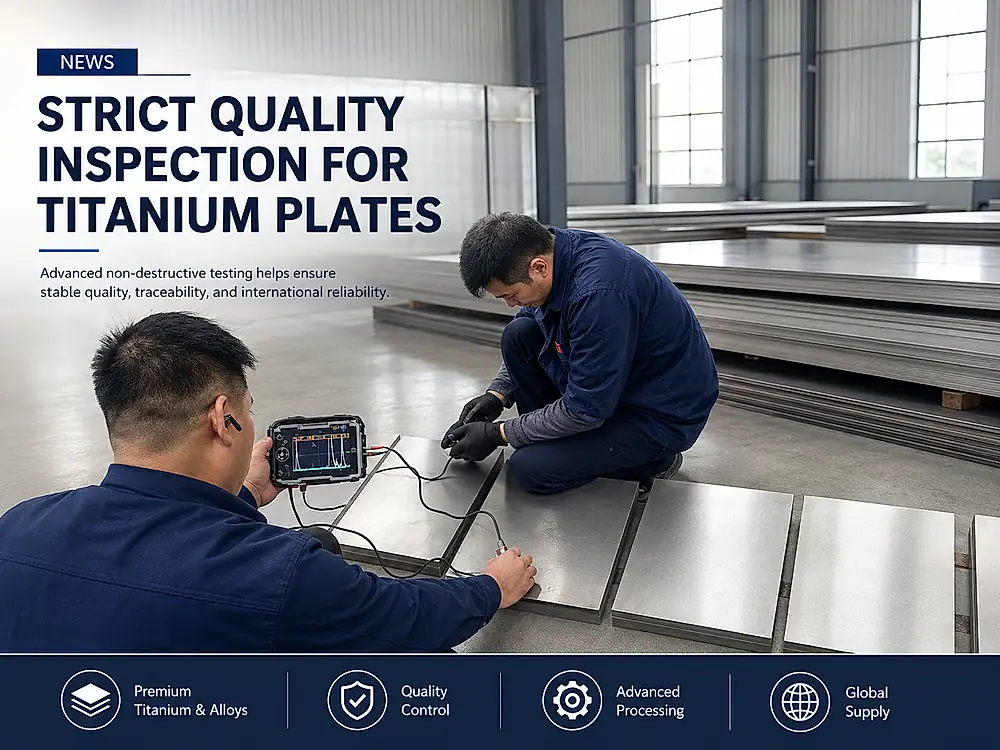
Los ensayos no destructivos (NDT) constituyen la frontera de calidad más tajante entre ASTM B348 y AMS 4928. Los criterios son netamente diferentes.
- Límites de inspección en ASTM B348: Como especificación industrial de propósito general, ASTM B348 solo exige propiedades mecánicas básicas de tracción, composición química y dimensiones. El ensayo por ultrasonido en ASTM B348 es únicamente un requisito suplementario opcional (Supplementary Requirement S1). El ensayo no se realiza por defecto. A menos que la orden de compra lo especifique de forma explícita, los distribuidores entregan barras examinadas visualmente o mediante contacto manual sin barrido volumétrico integral.
- Exigencia volumétrica bajo AMS 4928 y AMS 2631: Por el contrario, AMS 4928 exige una inspección por ultrasonido volumétrica al 100% para todas las barras aeroespaciales. La técnica por inmersión es obligatoria. La inspección se realiza según SAE AMS 2631 o ASTM B594 en tanques automatizados de agua desionizada (Immersion UT). El agua proporciona un acoplamiento acústico uniforme, eliminando la atenuación y lecturas erróneas por variación angular de la sonda.
En las instalaciones de nuestros socios certificados, las barras y tochos de Ti-6Al-4V para uso aeroespacial se someten al 100% a inspección por ultrasonido por inmersión (Immersion UT) antes de su despacho. Con tanques multicanal automatizados y transductores focalizados, los técnicos verifican las barras conforme a AMS 2631 o ASTM B594 en Clase A1, Clase A o Clase B referenciadas a taladros de fondo plano (Flat-Bottom Hole, FBH). La tolerancia a defectos es nula.
- Sensibilidad Clase A1 (Class A1): Calibrada con un taladro de fondo plano de 1.2 mm (3/64 pulgada); cualquier discontinuidad que supere el 50% de la curva patrón causa rechazo inmediato, prescrita para ejes y discos de turbinas;
- Sensibilidad Clase A (Class A): Calibrada con taladro de 2.0 mm (5/64 pulgada), referencia estándar para largueros de ala y herrajes estructurales;
- Sensibilidad Clase B (Class B): Calibrada con taladro de 3.2 mm (8/64 pulgada) para anillos de carcasa y estructuras secundarias.
2. Determinación del Beta Transus y límites térmicos de procesamiento
El titanio es un metal con transformación alotrópica. El titanio puro se transforma de la fase hexagonal compacta $\alpha$ a la fase cúbica centrada en el cuerpo $\beta$ a 882℃ (882 °C); en la aleación Ti-6Al-4V, con 6% de aluminio y 4% de vanadio, esta transformación se produce en el rango de 980℃ a 1005℃ (980 °C a 1005 °C). Este límite define la temperatura beta transus ($T_{\beta}$). El cambio de fase es fundamental.
Mientras que ASTM B348 no exige esta verificación, AMS 4928 establece la medición y certificación del beta transus como un requisito indispensable por colada. Su omisión es inadmisible.
Los registros metalúrgicos de los centros de producción asociados confirman que en cada colada de lingotes de Ti-6Al-4V (Grado 5) y Ti-6Al-4V ELI (Grado 23) se mide el beta transus mediante temple metalográfico y análisis térmico diferencial (DTA) en el intervalo de 980℃ a 1005℃, registrándolo en el certificado MTC. El control de temperatura es vital.
- Pautas de forja y conformado: Los talleres de forja y tratamiento térmico deben ajustar sus hornos estrictamente en la zona alfa+beta, aproximadamente 30℃ a 50℃ (30 °C a 50 °C), típicamente 930℃ a 960℃ (930 °C a 960 °C) por debajo del beta transus;
- Riesgos de sobrecalentamiento: Si la temperatura supera $T_{\beta}$, los granos primarios $\alpha$ se transforman en granos gruesos $\beta$, generando estructuras aciculares frágiles de Widmanstätten al enfriar. El engrosamiento del grano es irreversible. La reducción de área en tracción cae de más del 35% a menos del 10%, arruinando piezas aeroespaciales completas.
3. Comparativa técnica estructurada: AMS 4928 frente a ASTM B348
La siguiente tabla resume los criterios de calidad más relevantes para respaldar a los ingenieros de compras durante sus revisiones de especificaciones. La comparación aporta total claridad.
| Parámetro de inspección y calidad | Norma industrial ASTM B348 (Grade 5) | Especificación aeroespacial AMS 4928 | Recomendación para compras |
|---|---|---|---|
| Aplicación prevista | Equipos químicos, marina, mecanizado general | Estructuras críticas de vuelo, rotores, ejes de turbina | Exigir AMS 4928 ante cargas dinámicas de fatiga |
| Ciclos de fusión bajo vacío | Se permite 1x o 2x VAR sin límite estricto | Obligatorio al menos 2x o 3x ciclos VAR (3x VAR) | Preferir material triple fusión para eliminar inclusiones duras |
| Inspección por ultrasonido (UT) | Requisito suplementario opcional S1 | Obligatorio 100% ultrasonido por inmersión (AMS 2631 A/A1) | Solicitar siempre informes serializados firmados por inspectores |
| Registro de Beta Transus | No se evalúa ni se indica en el certificado | Medición obligatoria por colada mediante DTA y metalografía | Esencial para programar parámetros precisos de forja y recocido |
| Reducción de área (Z%) | Solo se evalúa alargamiento ($A \ge 10%$) | Evaluación obligatoria de estricción (Z >= 25%) | Indicador clave de ductilidad triaxial y pureza del material |
| Límite de hidrógeno | Máximo permitido 0.015% (150 ppm) | Máximo 0.0125% (125 ppm) o más restrictivo | Menor hidrógeno previene la fragilización diferida por hidruros |
| Acabado superficial | Laminado en caliente negro, pelado basto (Ra <= 6.3 μm) | Rectificado sin centros de precisión (Ra <= 0.8 μm) | Barras rectificadas listas para tornos automáticos suizos CNC |
4. Auditoría de certificados de prueba (MTC) y trazabilidad del material
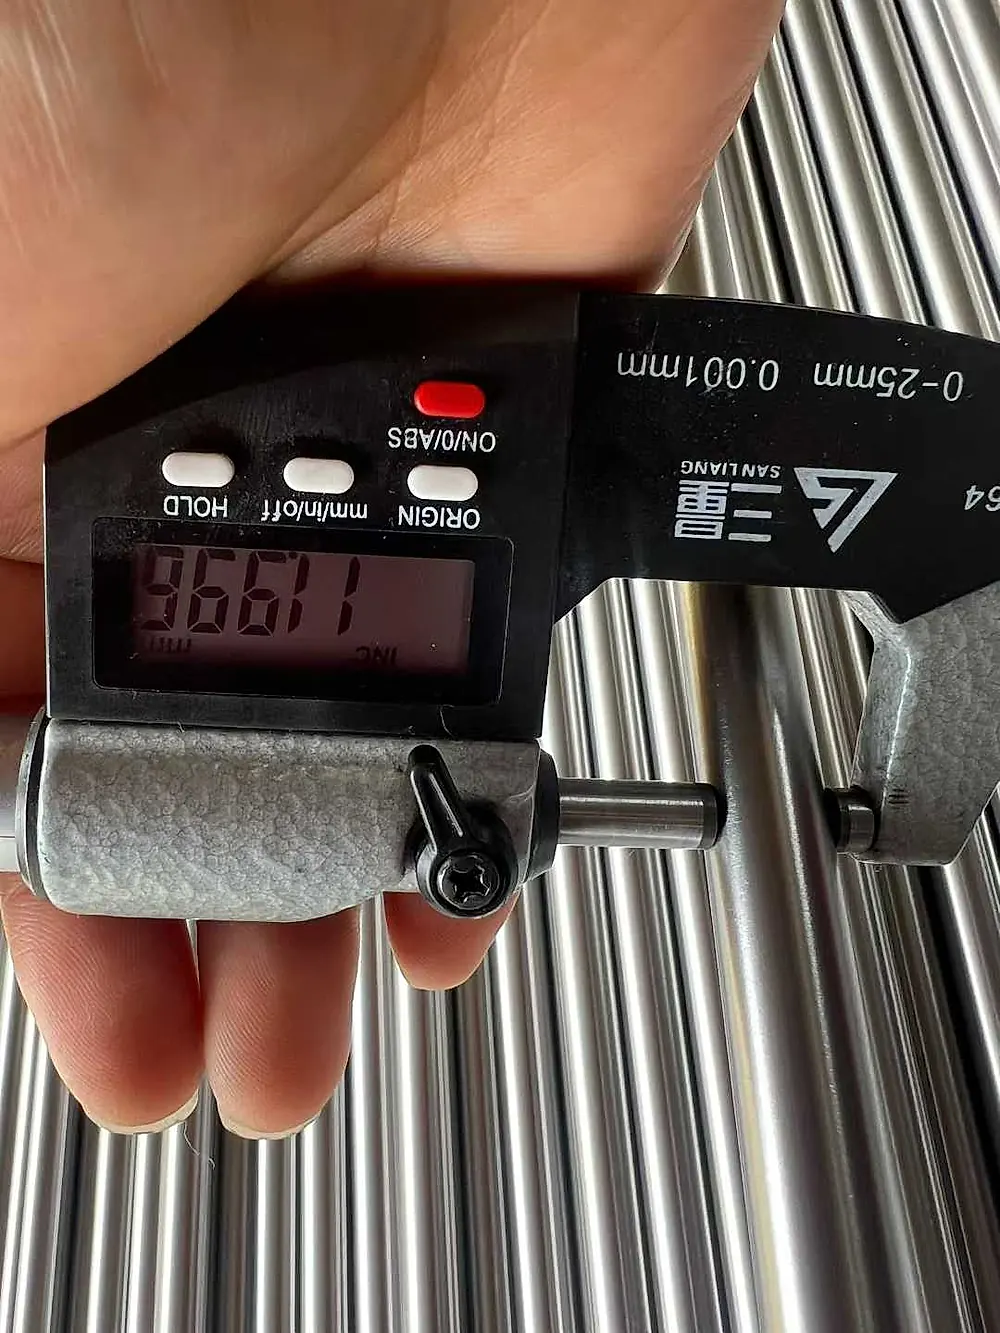
La recepción del material no debe limitarse a verificar las etiquetas; el Certificado de Pruebas del Material (Material Test Certificate, MTC) debe auditarse exhaustivamente. El rigor técnico evita fallos.
4.1 Trazabilidad de colada y proceso de fusión
Un certificado MTC conforme a AMS 4928 debe indicar claramente el método de fusión del lingote. Se exige refundición por arco bajo vacío múltiple. Los registros deben ser transparentes. Los inspectores deben cotejar el número de colada del certificado con el marcado láser o por punzonado en los extremos de las barras.
4.2 Verificación de elementos gaseosos intersticiales
El titanio reacciona intensamente ante oxígeno (O), nitrógeno (N), hidrógeno (H) y carbono (C). Los gases condicionan la resistencia. En AMS 4928:
- El oxígeno está estrictamente limitado a un máximo de 0.20%;
- El nitrógeno no puede superar el 0.05%;
- El hidrógeno está restringido a 0.0125% (125 ppm). Si los informes muestran valores de oxígeno cercanos al 0.20% o hidrógeno elevado, la maquinabilidad empeora notablemente y aumenta el riesgo de agrietamiento bajo tensión.
4.3 Clasificación microestructural
AMS 4928 exige en estado recocido una microestructura equiaxial fina (granos primarios $\alpha$ distribuidos en matriz $\beta$ transformada). La microestructura gobierna la vida útil. Los certificados deben confirmar la ausencia de redes continuas de fase alfa en borde de grano y un tamaño de grano conforme a ASTM E112 Grado 8 o más fino.
5. Soporte técnico de adquisición y revisión de planos
Antes de formalizar compras de barras de titanio, los equipos de aprovisionamiento deben consultar con especialistas metalúrgicos. El servicio previsto define el material. ¿Se mecanizarán las barras directamente en CNC o servirán como tochos de forja? ¿Qué temperaturas y ciclos de tensión soportarán las piezas?
Como plataforma integral de suministro de titanio que colabora con instalaciones asociadas certificadas, ofrecemos una auditoría gratuita de planos y especificaciones previa a la cotización (Complimentary Pre-RFQ Drawing & Specification Audit). La evaluación técnica garantiza exactitud.
- Asesoramos a los clientes para seleccionar correctamente entre AMS 4928 y ASTM B348, evitando sobrecostos innecesarios;
- Suministramos modelos de certificados MTC verificados e informes históricos de escaneo C por ultrasonido;
- Atendemos Pedidos de Lotes Pequeños y Prototipos con corte de sierra de precisión y envío rápido de muestras.
Visite /es/get-quote/ para someter sus planos y listas de materiales a evaluación técnica. Atendemos consultas con prontitud. También puede utilizar nuestras herramientas de cálculo en /es/tools/ o consultar /es/factory/ para conocer las instalaciones de ensayo y tratamiento térmico de nuestros centros asociados.
Productos y servicios relacionados
- Barras de titanio y materia prima para polvo AM
- Propiedades y especificaciones de Grado 5 (Ti-6Al-4V)
- Centros asociados de tratamiento térmico y ensayos NDT
- Auditoría gratuita de planos y especificaciones
Normas de referencia y literatura técnica
- SAE AMS 4928 - Titanium Alloy Bars, Wire, Forgings, Rings, and Drawn Shapes 6Al - 4V Annealed (SAE International).
- ASTM B348 / B348M - Standard Specification for Titanium and Titanium Alloy Bars and Billets (ASTM International).
- SAE AMS 2631 - Ultrasonic Inspection, Titanium and Titanium Alloy Bar, Billet and Plate (SAE International).
- ASTM B594 - Standard Practice for Ultrasonic Inspection of Aluminum-Alloy Products for Aerospace Applications (Referenced NDT methodologies).
- Metallurgical test datasets and immersion ultrasonic inspection logs from certified partner facilities (2026).