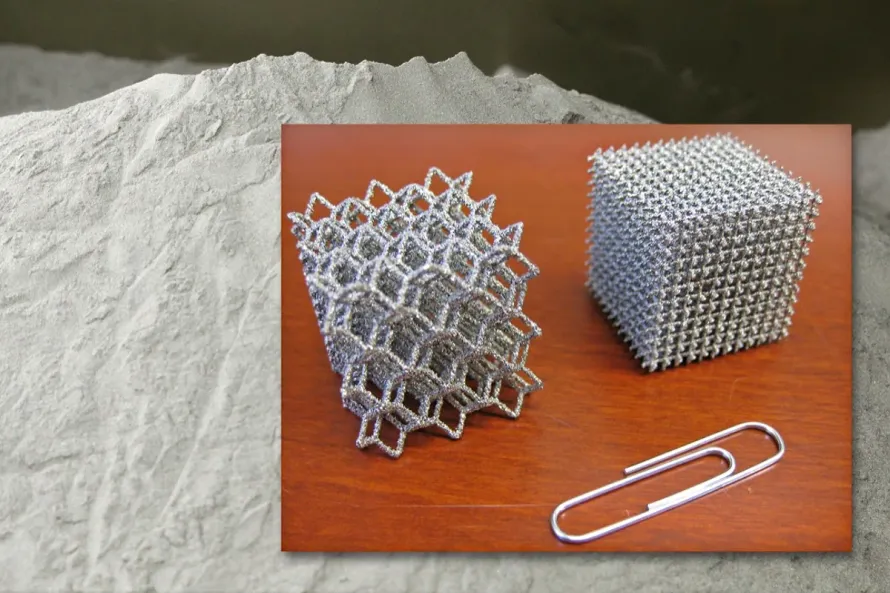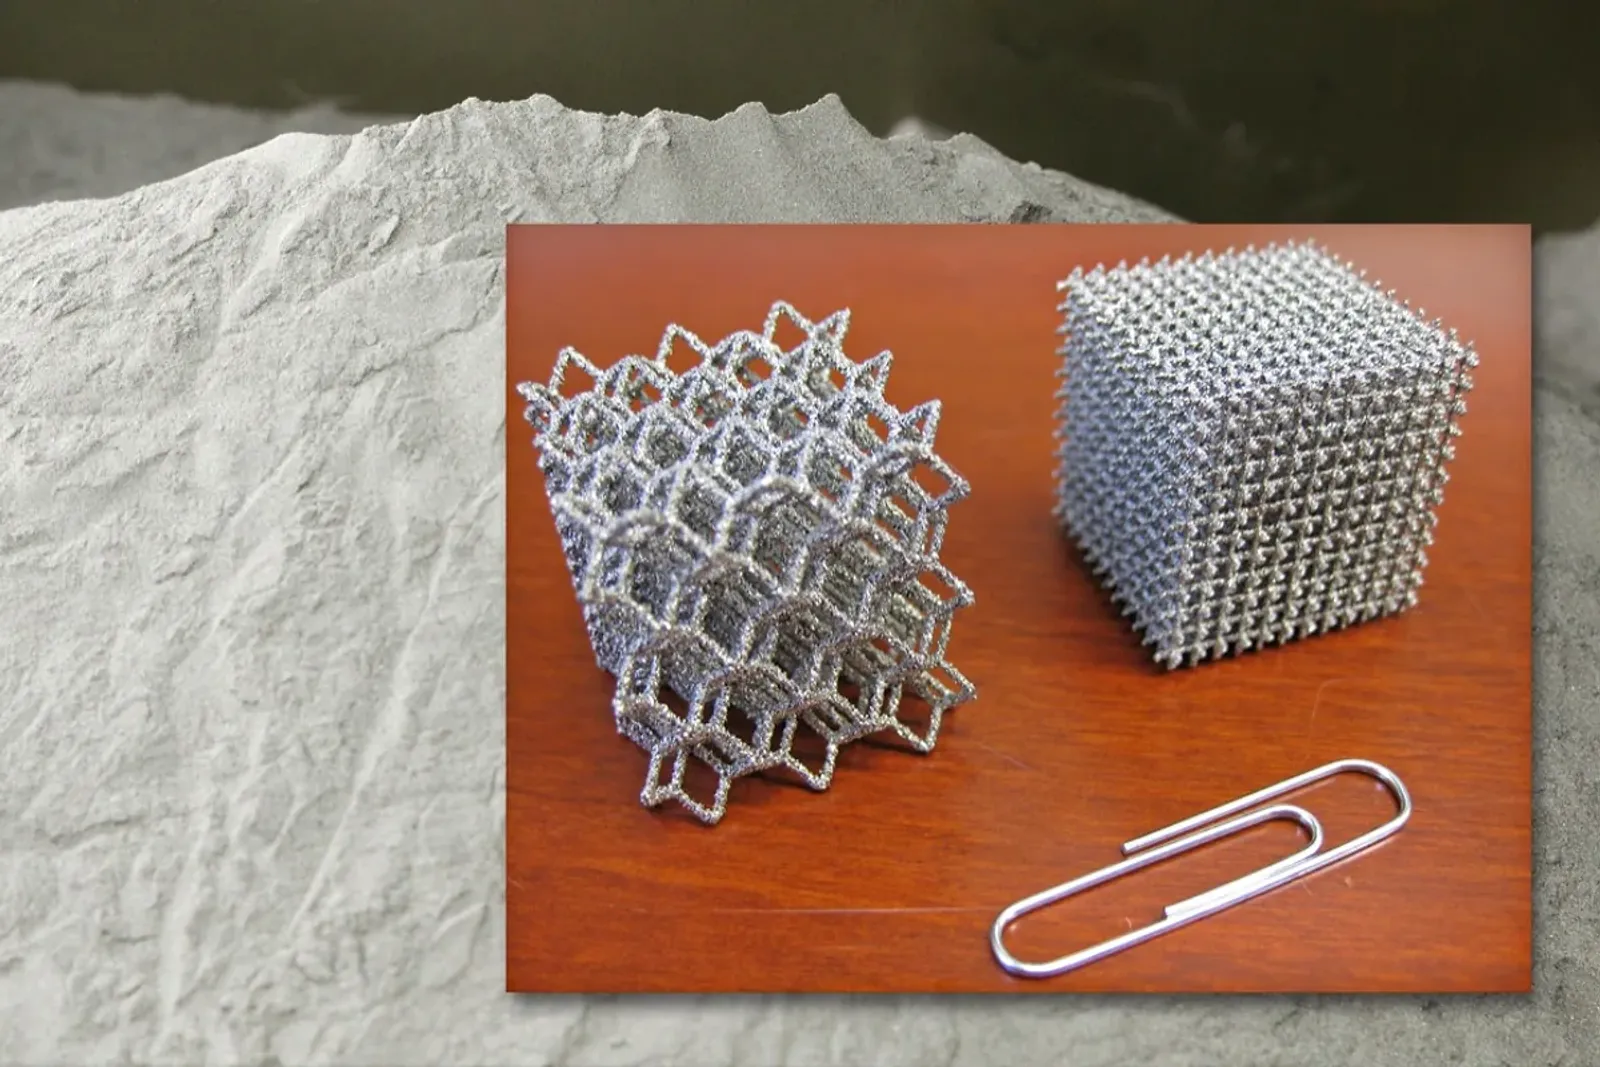
El 9 de noviembre de 2026, el especialista canadiense en tecnología de plasma PyroGenesis Inc. anunció la adjudicación por licitación competitiva de un contrato comercial con un líder aeroespacial global. El acuerdo contempla el suministro de polvo esférico grueso (45–150 μm) de Ti-6Al-4V (aleación de titanio Grado 5), obtenido mediante su proceso patentado de atomización por plasma NexGen™, destinado a un programa de investigación y desarrollo aeronáutico. El contrato marca un hito en la industria.
Este pedido sucede a una orden de repetición del 22 de octubre de 2026 otorgada por un fabricante estadounidense (OEM) para polvo de titanio orientado a deposición directa de energía (DED). La señal del mercado es inequívoca.
La modernización de la cadena de suministro aeroespacial avanza rápidamente.
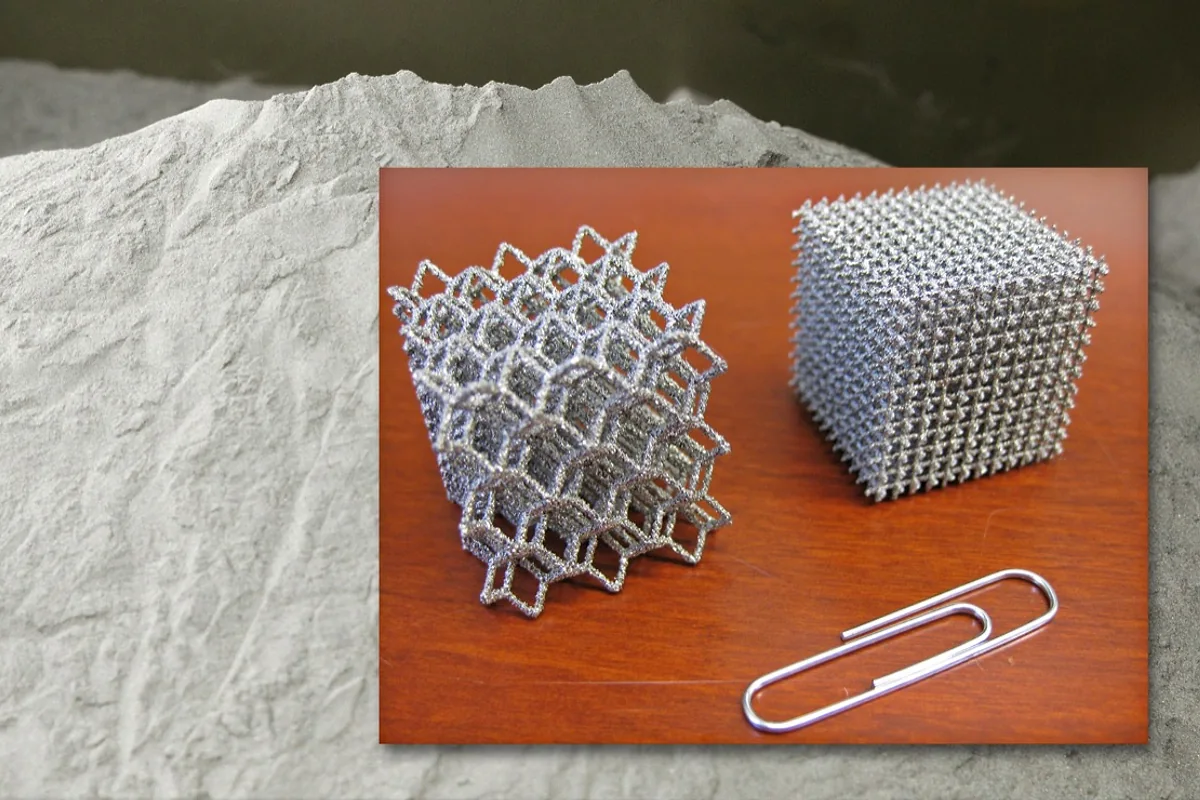
Por qué la industria aeronáutica adopta polvo grueso de titanio de 45–150 μm
Durante años, la atención en fabricación aditiva industrial se centró en los polvos esféricos de 15–53 μm para fusión en lecho de polvo láser (LPBF). Las rutas técnicas divergen con claridad.
Sin embargo, en mamparas de fuselaje, herrajes de pilón y anillos de cohetes, el LPBF se ve restringido por las dimensiones de cámara y velocidades de deposición inferiores a $0,25\text{ kg/h}$. Las cámaras limitan el rendimiento. Para fabricar componentes estructurales pesados de decenas o cientos de kilogramos, los constructores aeronáuticos están acelerando el despliegue de tecnologías de deposición directa de energía (DED / LMD) mediante aporte de polvo o hilo.
En sistemas DED de alta potencia, el polvo esférico grueso de titanio de 45–150 μm ofrece ventajas técnicas decisivas. Las ventajas son palpables.
- Fluidez sobresaliente en el embudo Hall: Las partículas gruesas presentan baja fricción interparticular, permitiendo una alimentación continua y uniforme mediante gas portador inerte sin obturaciones. El flujo se mantiene estable.
- Baja sensibilidad a la absorción de oxígeno: Su menor superficie específica respecto al polvo de 15–53 μm minimiza la reacción con trazas de gases calientes en torno al baño fundido. La pureza se preserva intacta.
- Elevado rendimiento de aporte de material: Respaldado por láseres de fibra o arcos de plasma de varios kilovatios, el DED alcanza tasas de aporte de $2,0\text{ a }10,0\text{ kg/h}$, multiplicando por más de veinte el rendimiento del lecho de polvo. La productividad se multiplica exponencialmente.
Comparativa técnica: polvo DED vs. polvo fino LPBF vs. forja pesada en matriz
Al evaluar piezas estructurales aeronáuticas, los equipos de compras deben examinar las variables técnicas de cada proceso. Los contrastes son notables.
| Criterio de evaluación | Polvo grueso DED (45–150 μm) | Polvo fino LPBF (15–53 μm) | Forjas pesadas en matriz hidráulica | Enfoque de aprovisionamiento e inspección |
|---|---|---|---|---|
| Proceso principal | Deposición directa de energía (DED / LMD) | Fusión por lecho de polvo láser (LPBF) | Forja en prensa pesada + desbaste CNC | El proceso fija el plazo del tocho inicial |
| Tasa típica de aporte | $2,0\text{ a }10,0\text{ kg/h}$ | $0,05\text{ a }0,25\text{ kg/h}$ | Fabricación únicamente sustractiva | El polvo grueso se adapta a piezas de gran porte |
| Relación Buy-to-Fly (BTF) | $1,5:1\text{ a }2,5:1$ | $1,2:1\text{ a }2,0:1$ | $10:1\text{ a }25:1$ (elevado residuo de viruta) | La tecnología aditiva evita el descarte de titanio |
| Plazo de suministro de tocho | $4\text{ a }8\text{ semanas}$ (preforma casi neta) | $2\text{ a }4\text{ semanas}$ (piezas pequeñas) | $40\text{ a }52\text{ semanas}$ (cola en prensas de forja) | Las preformas aditivas eluden la saturación |
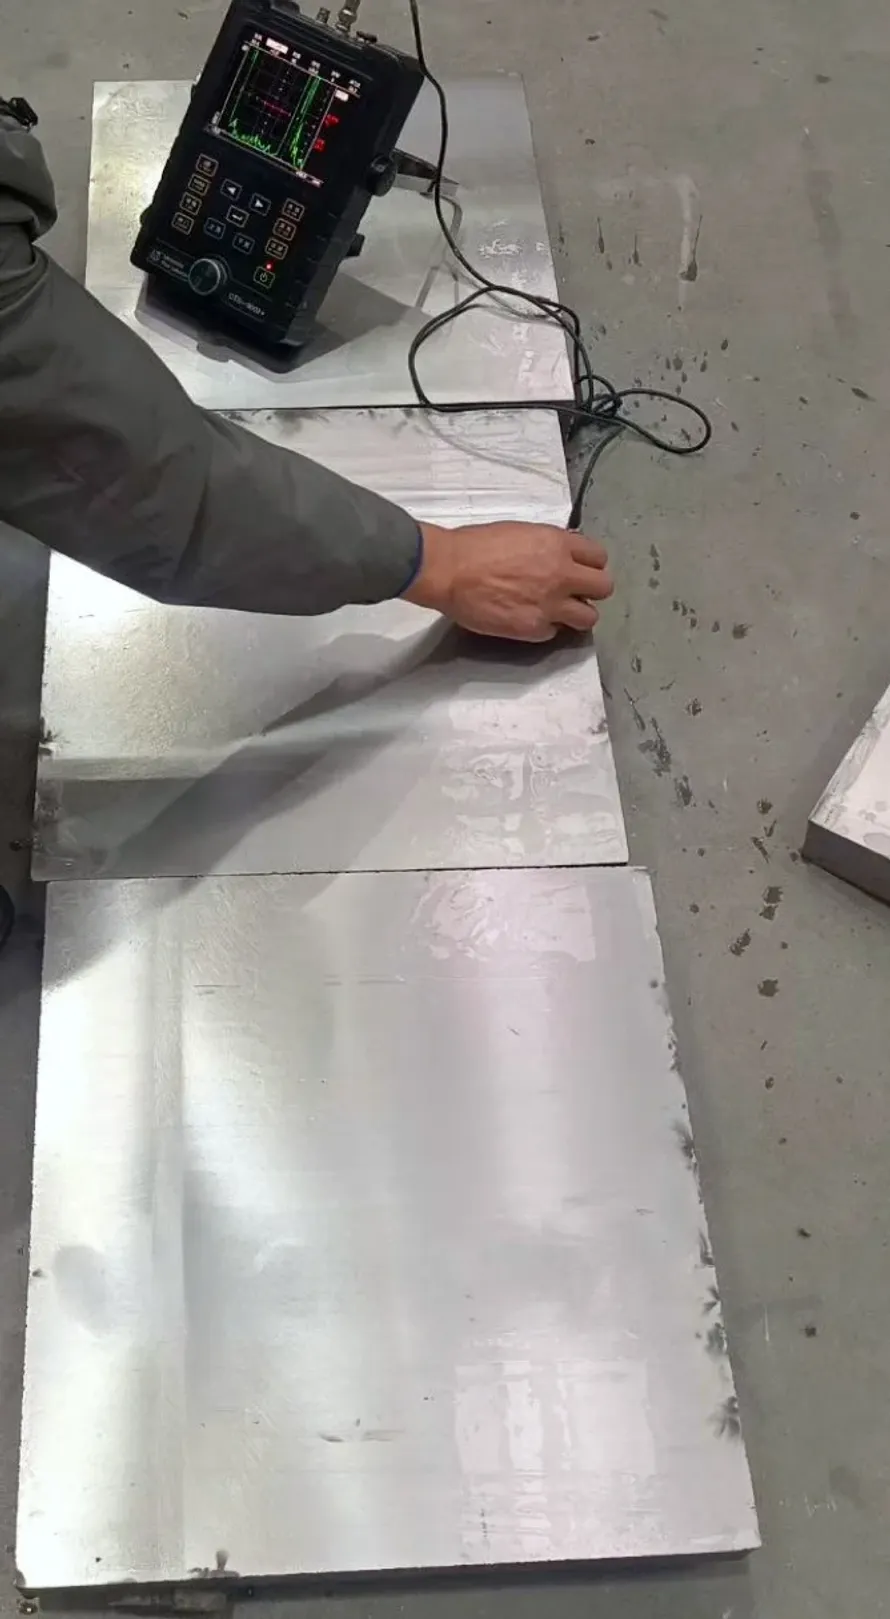
| Propiedades clave del polvo | Flujo Hall $\le 30\text{ s}/50\text{g}$, esfericidad $\ge 92%$ | Flujo Hall $\le 25\text{ s}/50\text{g}$, satélites mínimos | Ensayo ultrasónico (UT) según AMS 2631 AA | Verificar incremento de oxígeno por lote en MTC |
| Componentes aeronáuticos | Costillas de ala, herrajes de fijación, bridas | Inyectores, intercambiadores de flujo interno | Discos de turbina, cilindros de tren principal | Evaluar tenacidad a fractura y fatiga cíclica |
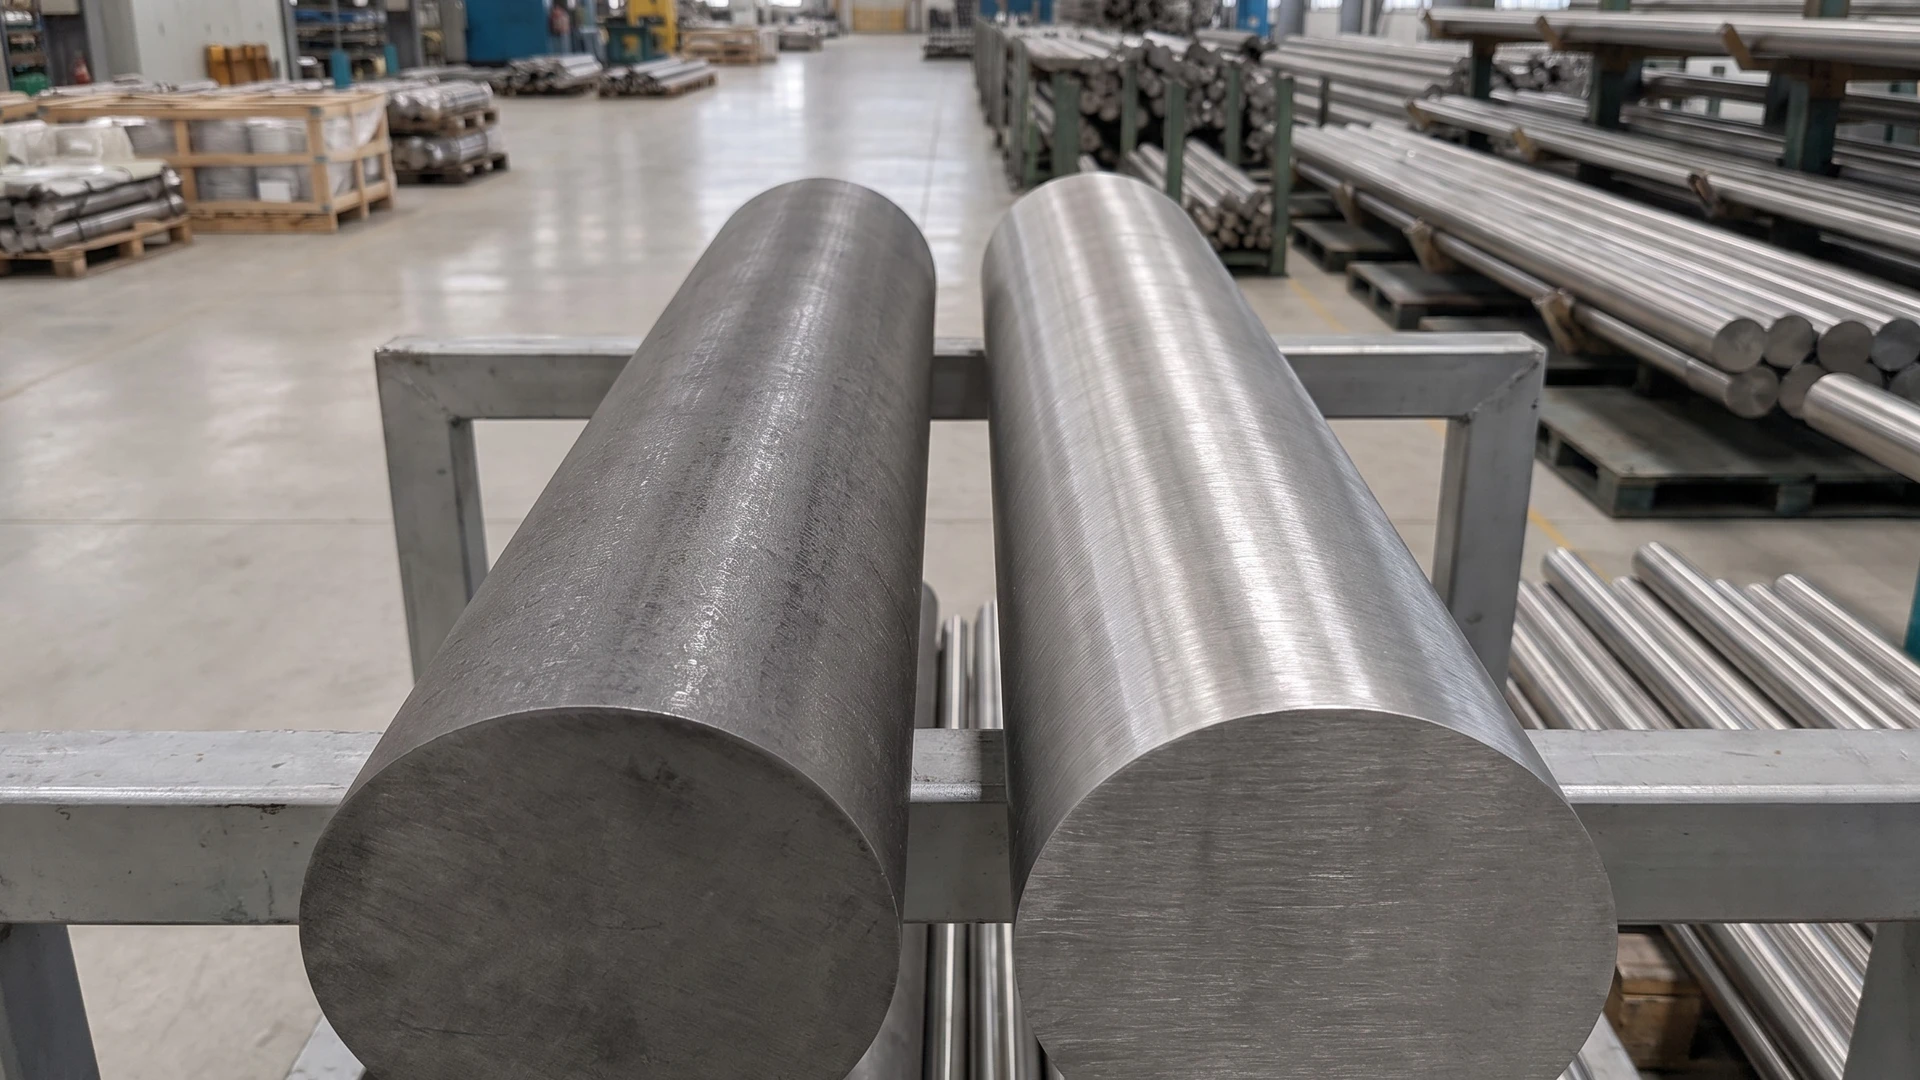
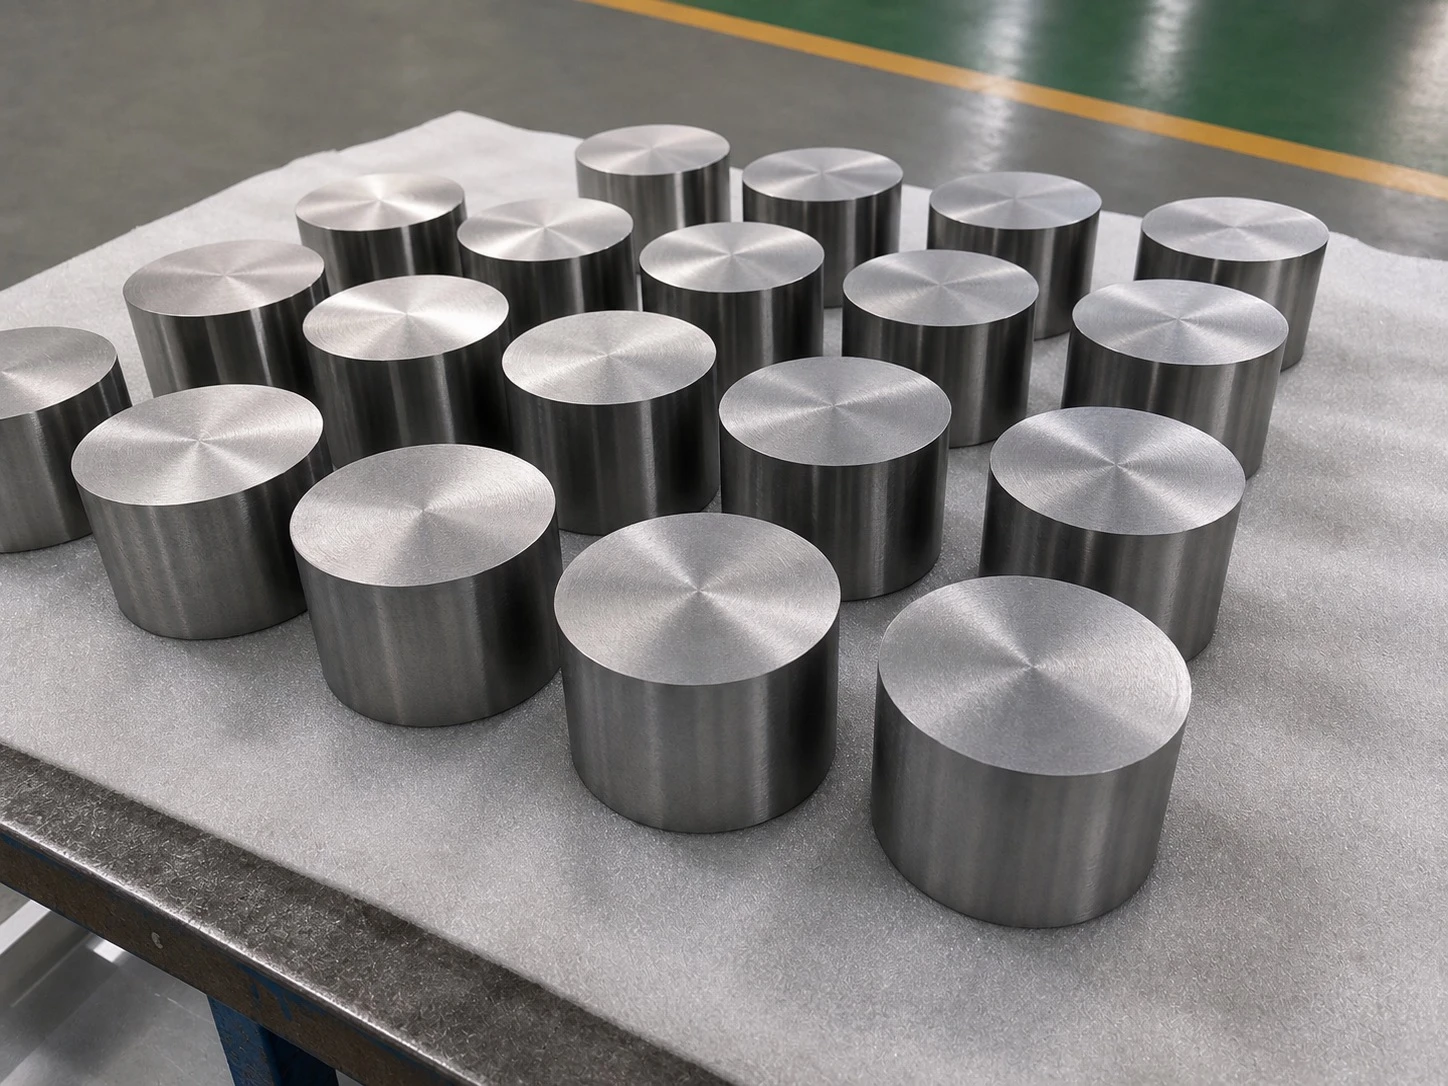
Metalurgia del material base: barras de ultra bajo oxígeno mediante 3x VAR
Ni los reactores NexGen™ ni los equipos EIGA o PREP cuentan con capacidad para desoxidar el metal fundido. La calidad del lingote base resulta crítica.
De acuerdo con los datos de producción de instalaciones asociadas certificadas, la enorme expansión de superficie al atomizar barras de Ti-6Al-4V introduce un incremento irreversible de $150\text{ a }300\text{ ppm}$ ($0,015%\text{ a }0,030%$) de oxígeno intersticial. El incremento de oxígeno debe controlarse.
Por ello, los centros de atomización cualificados exigen especificaciones estrictas para las barras de partida de titanio para fabricación aditiva:
- Esponja de titanio Grado 0 de alta pureza: La carga de fusión utiliza exclusivamente esponja virgen de bajo hierro y bajo oxígeno sin mezcla de chatarra reciclada. La disciplina de carga es total.
- Triple fusión por arco al vacío (3x VAR): La aleación debe refundirse tres veces en hornos VAR para homogeneizar el aluminio y vanadio y eliminar inclusiones de alta (HDI) y baja densidad (LDI).
- Límite base de oxígeno inferior a 0,12%: Las barras rectificadas de precisión deben salir de planta con un contenido de oxígeno controlado entre $0,10%\text{ y }0,12%$. Si se emplea material cercano al límite comercial de $0,18%$, las piezas consolidadas superarán el límite máximo de $\le 0,20%$ establecido por ASTM F2924 y ASTM F3001, provocando una caída severa de la tenacidad a la fractura.
Las tolerancias son inflexibles.
Perspectiva de aprovisionamiento: superar el cuello de botella de 40–52 semanas
Las crecientes tasas de producción de aviones comerciales han llevado la capacidad de las prensas de forja pesada por encima de 10.000 t al límite técnico. La tensión logística es aguda.
Para los responsables de compras, los componentes de forja pesada en matriz afrontan plazos de entrega de 40 a 52 semanas, con costes de utillaje de cientos de miles de dólares. Los costes de herramental son elevados. Si los ensayos en vuelo exigen cambios de ingeniería, los troqueles quedan completamente inservibles.
La adopción de tecnología DED con polvo grueso de PyroGenesis combinada con mecanizado CNC multieje proporciona una ruta de suministro ágil. Los beneficios económicos son evidentes. Las preformas sin utillaje se entregan en 4 a 8 semanas, acortando sensiblemente los hitos de prototipado. La ventaja en plazos es crucial. En lugar de mecanizar un bloque forjado de 200 kg para obtener una pieza de 15 kg, el DED reduce el ratio buy-to-fly a menos de 2:1, ahorrando valioso titanio y horas de mecanizado.
Como plataforma integrada de suministro de titanio en colaboración con centros asociados certificados, nuestro departamento de ingeniería apoya a fabricantes de polvo y contratistas aeroespaciales. La trazabilidad metalúrgica es completa.
Disponemos de existencias de barras 3x VAR de bajo oxígeno e hilos para fabricación aditiva, acompañados de certificados de pruebas de material (MTC) con trazabilidad por número de colada y lote. La trazabilidad está asegurada. Los ingenieros pueden enviar planos a /es/get-quote/ para auditorías técnicas o calcular equivalencias en /es/tools/.