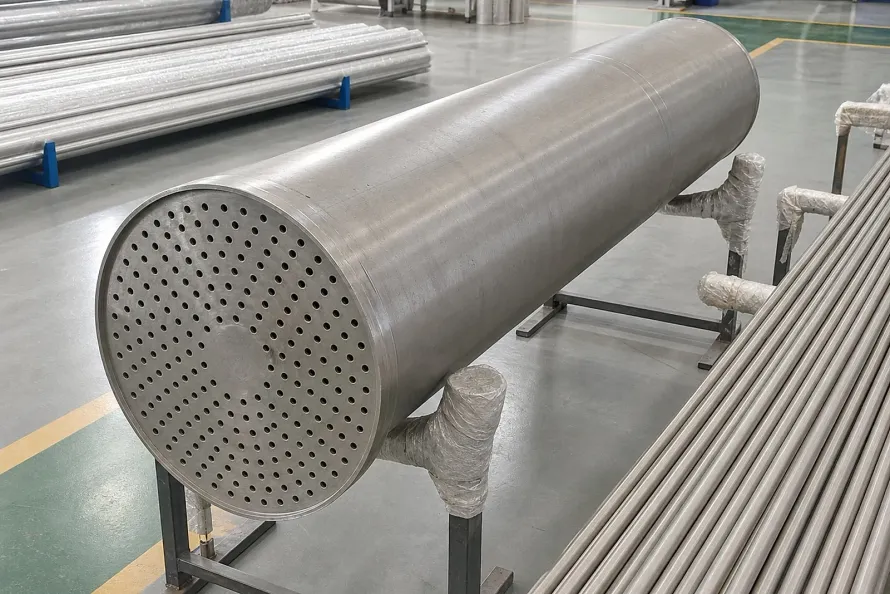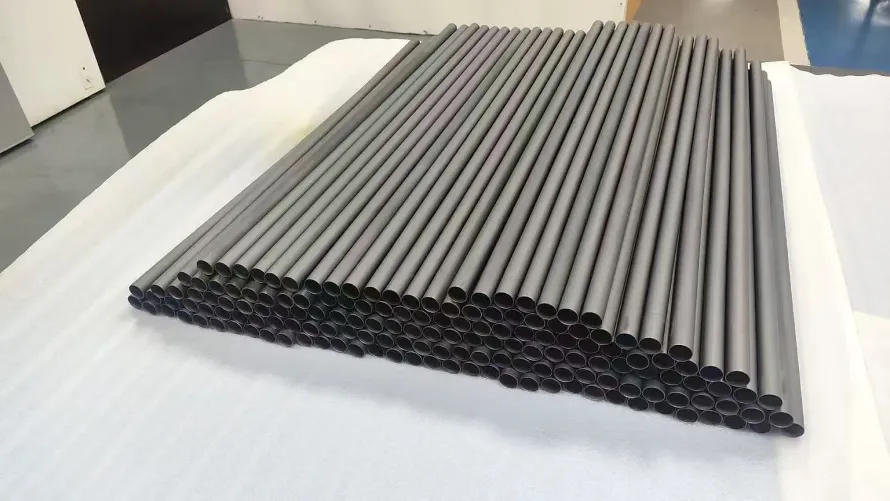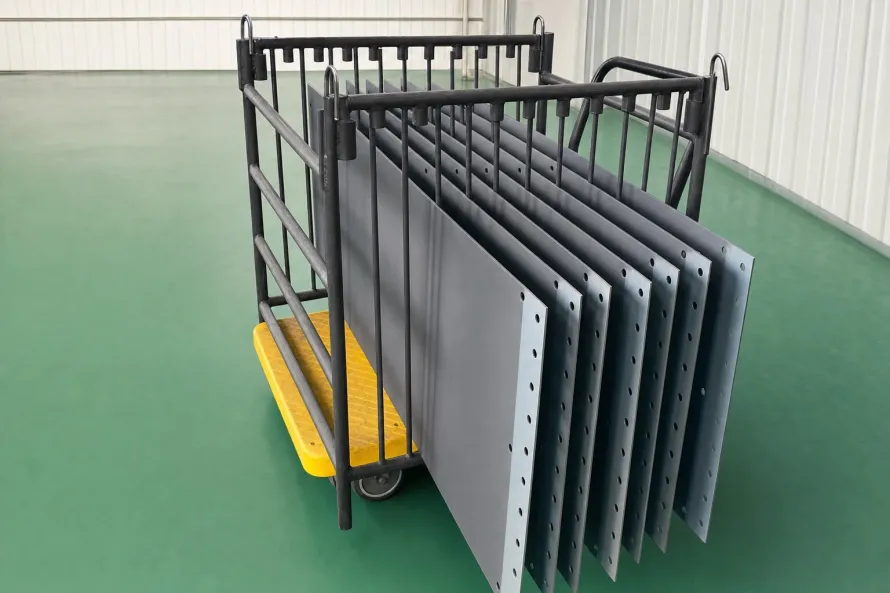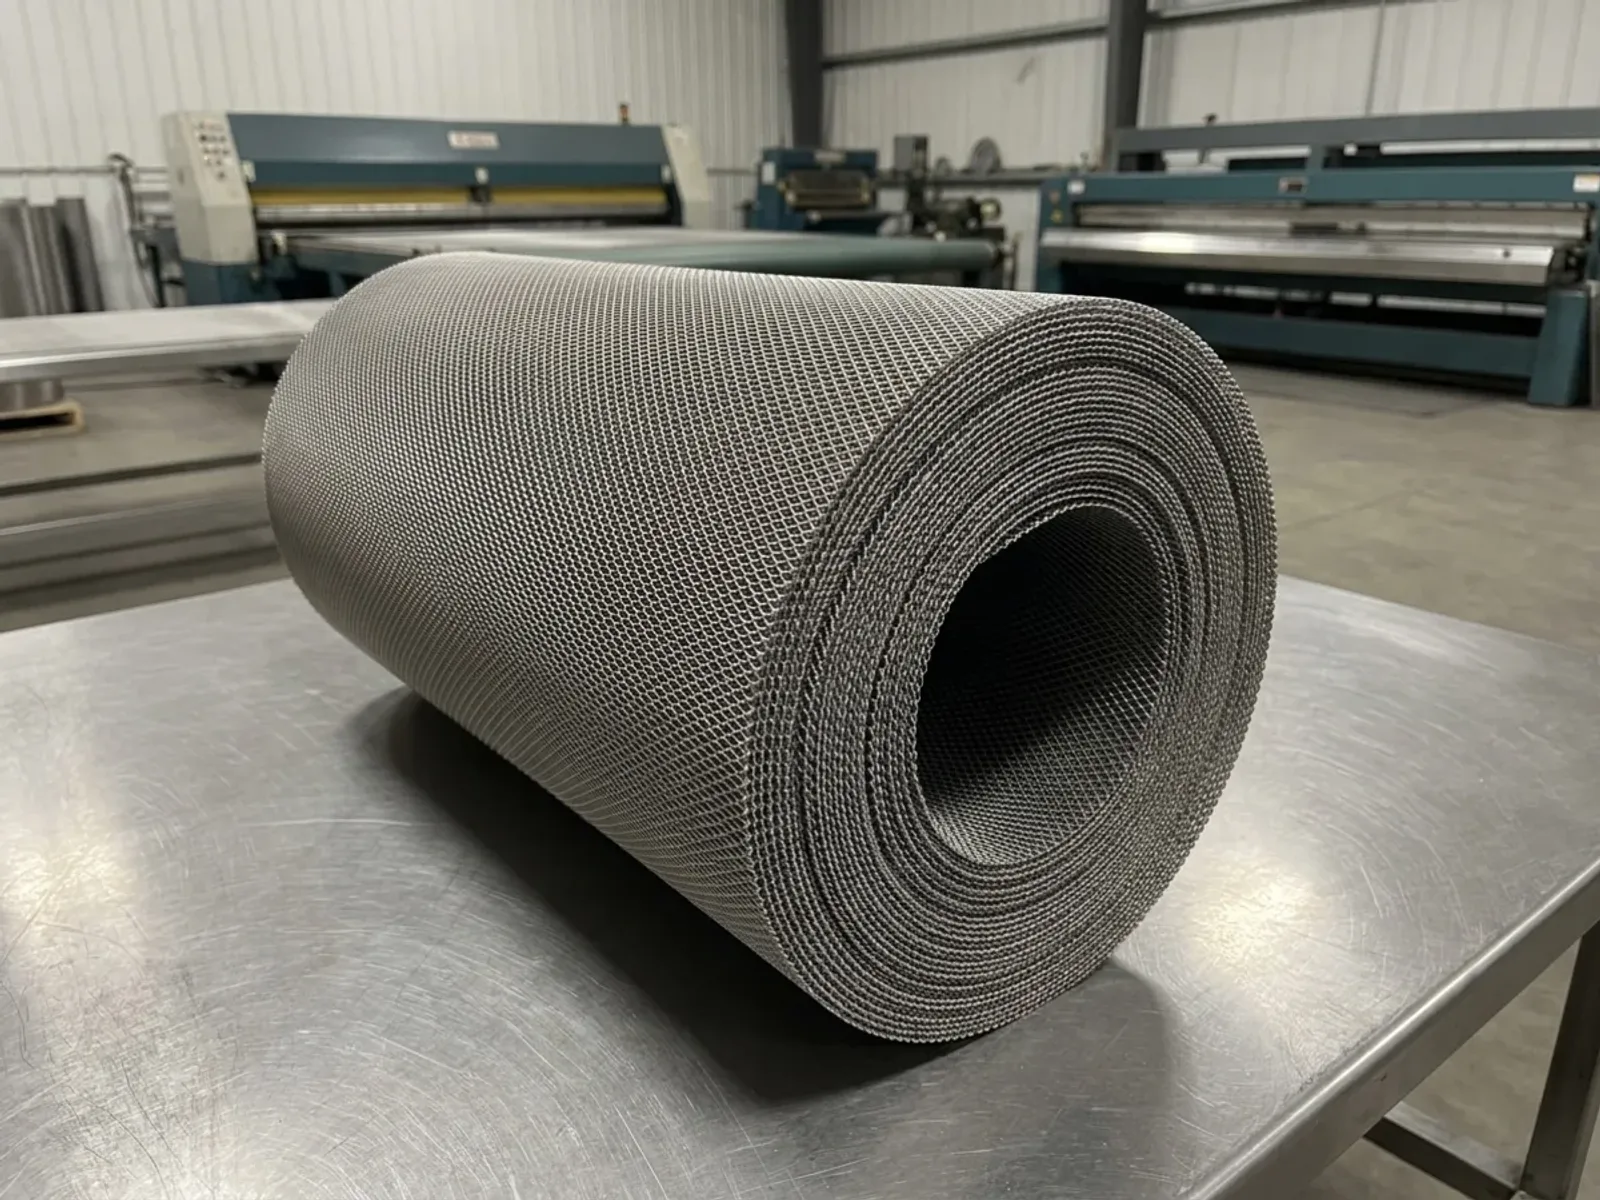
En química fina, hidrometalurgia, decoloración farmacéutica, torres de ozono y circuitos de electrolizadores PEM, los medios plantean exigencias extremas. Las condiciones de operación son implacables. Los elementos de acero inoxidable 316L y las membranas de PTFE suelen fallar en pocas semanas por picaduras o rotura estructural bajo ácidos oxidantes y choques térmicos.
Al evaluar medios filtrantes metálicos anticorrosivos, los equipos de compras afrontan una disyuntiva técnica: ¿conviene instalar cartuchos filtrantes de titanio sinterizado poroso prensados isostáticamente en frío (CIP) o mallas tejidas de alambre de titanio? La selección correcta es vital.
A partir de datos de control de calidad de instalaciones asociadas certificadas (certified partner facilities), esta guía analiza las diferencias metalúrgicas, dinámicas y estructurales entre ambas configuraciones. Los estándares de calidad no se negocian.
1. Arquitectura metalúrgica: red sinterizada 3D vs. tejido mecánico 2D
La frontera técnica entre los cartuchos sinterizados y la malla tejida radica en su ruta de conformado y geometría microscópica. Las rutas de producción son opuestas.
Polvo de titanio HDH de alta pureza ──> Prensado isostático en frío 300 MPa ──> Sinterización al vacío 1250°C ──> Elemento microporoso 3D
Alambre de titanio puro (Gr1 / Gr2) ──> Tejido en telar sin lanzadera ──> Desengrase por ultrasonido ──> Malla tejida 2D (5–200 Mesh)
En las instalaciones asociadas certificadas, los cartuchos porosos se fabrican con polvo de titanio obtenido por hidruro-deshidruro (HDH). El polvo se clasifica rigurosamente y se compacta a 300 MPa de presión isostática en frío (CIP) o mediante laminación de precisión. La clasificación del polvo es minuciosa. Luego, la pieza en verde se introduce en hornos de alto vacío a presiones inferiores a $10^{-2}\text{ Pa}$ a 1250°C para una sinterización en fase sólida.
A esta temperatura, la difusión volumétrica y superficial une las partículas mediante puentes metálicos permanentes. La estructura resultante ofrece una porosidad abierta del 35% al 50% (35%–50%) con canales tridimensionales tortuosos. La rigidez mecánica es sobresaliente. Al no contener aglutinantes orgánicos, no existe riesgo de migración de partículas hacia los fluidos del proceso.
En contraste, la malla de alambre de titanio se teje a partir de alambre trefilado brillante de titanio comercialmente puro Grado 1 con diámetros de 0,2 mm a 2,0 mm. Los calibres están estrictamente controlados. En telares industriales se configuran mallas de 5 a 80 mesh para cestas anódicas MMO y tejidos finos de 100 a 200 mesh. La malla tejida constituye una barrera superficial bidimensional.
2. Matriz de rendimiento ingenieril comparado
Las cifras operativas clarifican la toma de decisiones. La tabla siguiente resume los parámetros técnicos y de servicio de ambas variantes:
| Parámetro ingenieril | Titanio sinterizado CIP a 300 MPa | Malla tejida de titanio (100–200 Mesh) | Chapa de titanio desplegada (Expanded Sheet) |
|---|---|---|---|
| Mecanismo de filtración | Intercepción profunda 3D + impacto inercial | Tamizado superficial 2D en plano | Retención mecánica gruesa / soporte de núcleo |
| Rango de tamaño de poro | 0,22 μm a 100 μm (Absoluto y nominal) | 75 μm a 150 μm (~100–200 Mesh) | 250 μm a 4000 μm (0,25–4 mm apertura) |
| Porosidad / área abierta | 35% a 50% (Porosidad volumétrica) | 30% a 45% (Área abierta geométrica) | 40% a 65% (Área macroscópica abierta) |
| Temperatura máxima de trabajo | -200°C a +300°C (Hasta 450°C en gas inerte) | -200°C a +300°C | -200°C a +400°C |
| Presión diferencial máxima ($\Delta P$) | Directa $\ge 0,6\text{ MPa}$, Inversa $\ge 0,4\text{ MPa}$ | Límite $\le 0,15\text{ MPa}$ (Riesgo de deformación) | Capacidad estructural según espesor de placa |
| Resistencia al retrolavado / pulso | Excelente (Soporta pulsos cíclicos de presión) | Baja a moderada (Riesgo de desalineación) | Alta (Placa rígida indeformable) |
| Desprendimiento de partículas | Cero desprendimiento (Unión por difusión a 1250°C) | Bajo (Alambres íntegros, posible residuo atrapado) | Cero desprendimiento |
| Modo de falla habitual | Colmatación por torta submicrónica profunda | Deslizamiento de alambres, fatiga mecánica | Incrustación superficial, desgarro en soldadura |
3. Cuatro criterios clave para la selección en compras
Los ingenieros de proyectos y compradores deben guiarse por cuatro reglas de decisión. Los criterios deben ser transparentes.
1. Umbral de retención: el límite de 50 μm
Cuando el proceso químico demanda capturar sólidos de 0,22 μm a 45 μm —como la recuperación de catalizadores de metales nobles (Pt/C o Pd/C) o la purificación de carbón activado— es imprescindible especificar cartuchos de titanio sinterizado poroso. La precisión de retención es máxima. Sus trayectorias tortuosas garantizan turbideces inferiores a $0,5\text{ NTU}$.
En cambio, si el objetivo es retener escoria de soldadura, óxido o partículas suspendidas mayores a 75 μm (200 mesh), la malla metálica de titanio ofrece una menor caída de presión inicial y un gran caudal. La baja pérdida de carga prevalece.
2. Resistencia a pulsos de presión y retrolavado en línea
Las paradas de planta no programadas para reemplazar filtros colmatados generan costes prohibitivos. La continuidad de marcha es prioritaria. Los tubos de titanio sinterizado poseen una gran resistencia a compresión y flexión. Cuando la torta eleva la presión diferencial a $0,2–0,3\text{ MPa}$, la línea puede inyectar un pulso de 0,4–0,5 MPa de nitrógeno limpio en sentido inverso.
Dado que las partículas conforman una matriz rígida unificada, el pulso desprende la torta al instante sin desmoronar los canales porosos. La malla de alambre carece de esta solidez tridimensional; sin núcleos perforados robustos, los retrolavados repetidos provocan deformación y rotura de los pliegues. El soporte mecánico es ineludible.
3. Regeneración química y compatibilidad en decapado
Ambas geometrías se benefician de la película pasiva de $\text{TiO}_2$, con una resistencia insuperable a cloro húmedo, hipoclorito sódico y ácido nítrico. La resistencia química está demostrada. Cuando aparecen incrustaciones tenaces, los cartuchos sinterizados admiten tratamientos severos: inmersión en $\text{HNO}_3$ al $15%–20%$ durante 2–4 horas disuelve sales sin erosionar los poros; baños de $\text{NaOH}$ al $3%–5%$ a 60°C con ultrasonido eliminan gomas orgánicas, restableciendo más del 90% de la permeabilidad inicial.
4. Inspección de recepción: punto de burbuja y trazabilidad MTC
Para evitar la entrada de productos defectuosos elaborados con chatarra contaminada o cuerpos mal sinterizados, el pliego técnico debe fijar pautas estrictas. El control de recepción es imperativo.
Cada lote de cartuchos sinterizados debe someterse a la prueba de punto de burbuja según ASTM E128 o ISO 4003. Sumergido en etanol anhidro (tensión superficial $\gamma = 22,3\text{ mN/m}$), se mide la presión a la cual brota la primera cadena continua de burbujas. El método de ensayo es riguroso. Aplicando la ecuación de Washburn: $$D_{\max} = \frac{4 \gamma \cos\theta}{P}$$ Este valor certifica el diámetro de poro máximo y garantiza la ausencia de fisuras pasantes en el elemento.
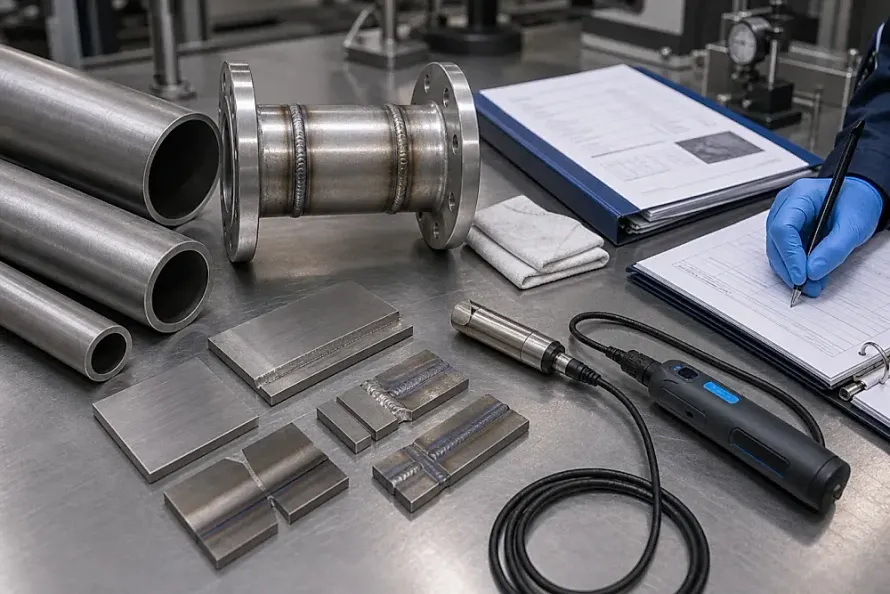
Los adaptadores de conexión (como terminales 222, bayonetas 226 o roscas NPT) deben unirse al tubo poroso mediante soldadura TIG automática bajo cámara de argón de alta pureza. La calidad de la soldadura es crucial. El cordón debe lucir un brillo metálico plateado o pajizo claro. Tonos azules, grises o depósitos pulverulentos delatan contaminación atmosférica, lo que provoca roturas frágiles bajo vibración.
Los proveedores deben entregar certificados de prueba de material (MTC) con trazabilidad de colada y lote. La trazabilidad completa es innegociable. Deben vigilarse los elementos intersticiales del polvo: el oxígeno debe situarse en $\le 0,35%$ y el hierro en $\le 0,15%$. Niveles excesivos de hierro y oxígeno fragilizan los cuellos sinterizados, provocando la fractura del tubo ante golpes de ariete.
Productos y servicios relacionados
- Cartuchos filtrantes de titanio sinterizado poroso
- Mallas tejidas de titanio y productos de titanio desplegado
- Tubos de titanio puro y tuberías sin costura
- Titanio comercialmente puro Grado 1 especificaciones
- Pedidos de Lotes Pequeños y Prototipos
- Instalaciones asociadas certificadas y control de calidad
Auditoría técnica gratuita de planos y especificaciones pre-RFQ
Si requiere bujías filtrantes de titanio poroso para reactores corrosivos, difusores de gas o cestas de malla fina, solicite una auditoría técnica gratuita pre-RFQ. La evaluación técnica no tiene coste.
Nuestros ingenieros revisarán sus temperaturas de trabajo, concentraciones químicas, caudales y ciclos de retrolavado para certificar la compatibilidad de materiales. Podemos suministrar pedidos piloto y cortes a medida con rapidez a través de nuestra red certificada. Nuestro asesoramiento técnico es ágil.