En la industria cloroalcalina, la electrocloración de agua de mar, la hidrometalurgia, el tratamiento de aguas residuales y la protección catódica (ICCP), los ánodos de titanio de óxidos metálicos mixtos (MMO) son componentes electroquímicos esenciales para la eficiencia energética y la seguridad del proceso. El rendimiento del electrodo es vital. Dado que los recubrimientos catalíticos de metales preciosos basados en rutenio (Ru), iridio (Ir) y tantalio (Ta) se desgastan tras decenas de miles de horas a altas densidades de corriente, los responsables de planta afrontan una decisión clave: ¿pueden las mallas, placas o tubos de titanio decapar y recubrirse con fiabilidad, o es indispensable sustituirlos por piezas nuevas?
Al mismo tiempo, algunos ingenieros preguntan si el Grado 5 (Ti-6Al-4V), de mayor resistencia mecánica, puede usarse como sustrato para evitar deformaciones. Es un grave error de diseño.
Como plataforma integrada de cadena de suministro de titanio que colabora con plantas asociadas certificadas (certified partner facilities), analizamos los criterios de evaluación metalúrgica, los límites del decapado químico y las pautas de selección de materiales para la recuperación de ánodos. La especificación rigurosa evita fallos.
Por qué el Grado 5 (Ti-6Al-4V) nunca debe utilizarse como sustrato de ánodo MMO
En la construcción mecánica y aeroespacial, el Ti-6Al-4V (Grado 5) es muy apreciado por su resistencia específica y resistencia a la fatiga. Sus propiedades mecánicas destacan. Sin embargo, en la ingeniería electroquímica anódica, el Grado 5 es un material estrictamente prohibido. Todos los ánodos MMO industriales especifican sin excepción titanio puro comercial, principalmente Grado 1 (UNS R50250) o Grado 2 (UNS R50400). Los límites metalúrgicos son tajantes.
El mecanismo de degradación deriva directamente de la microestructura bifásica del Grado 5 bajo polarización anódica:
- Disolución selectiva de fases y desaleación (De-alloying): El Grado 5 posee una estructura bifásica alpha+beta con un 5,5%–6,75% de aluminio (Al) y un 3,5%–4,5% de vanadio (V). Ambas fases se comportan de forma desigual. Bajo sobrepotencial anódico en electrolitos ricos en cloruros o sulfatos, el vanadio en la fase beta y el aluminio en la fase alpha presentan potenciales estándar mucho más negativos que el titanio. El aluminio y el vanadio se disuelven selectivamente en los bordes de fase, generando microporosidades y microceldas galvánicas que desestabilizan el sustrato.
- Ruptura dieléctrica de la película de pasivación: El titanio puro comercial (Grado 1/Grado 2) consta de un grano monofásico alpha homogéneo. El potencial superficial es uniforme. En soluciones acuosas, el titanio puro forma de manera espontánea una película pasiva de dióxido de titanio (TiO2) densa y aislante, con una tensión de ruptura dieléctrica de 10 V–12 V. Por el contrario, la capa de óxido sobre Grado 5 contiene defectos de red, lo que provoca la perforación dieléctrica localizada, chispas y quemaduras del sustrato.
- Difusión durante la descomposición térmica: Los recubrimientos MMO requieren entre 10 y 25 ciclos de descomposición térmica a 450°C–520°C en hornos de sinterización. El tratamiento térmico es imprescindible. A estas temperaturas, los átomos de aluminio del Grado 5 se difunden hacia la matriz de rutenio-iridio, formando espinelas electroquímicamente inertes que reducen drásticamente la vida útil del recubrimiento.
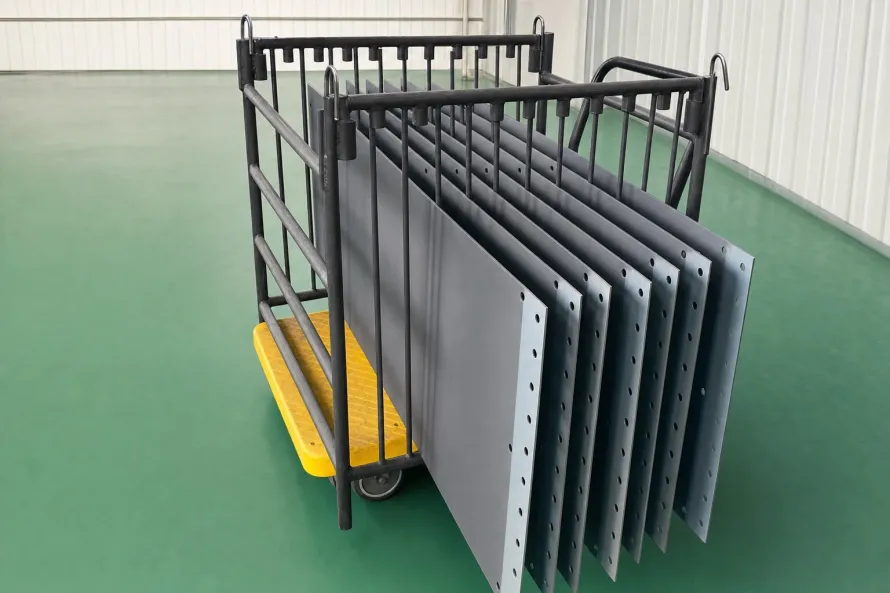
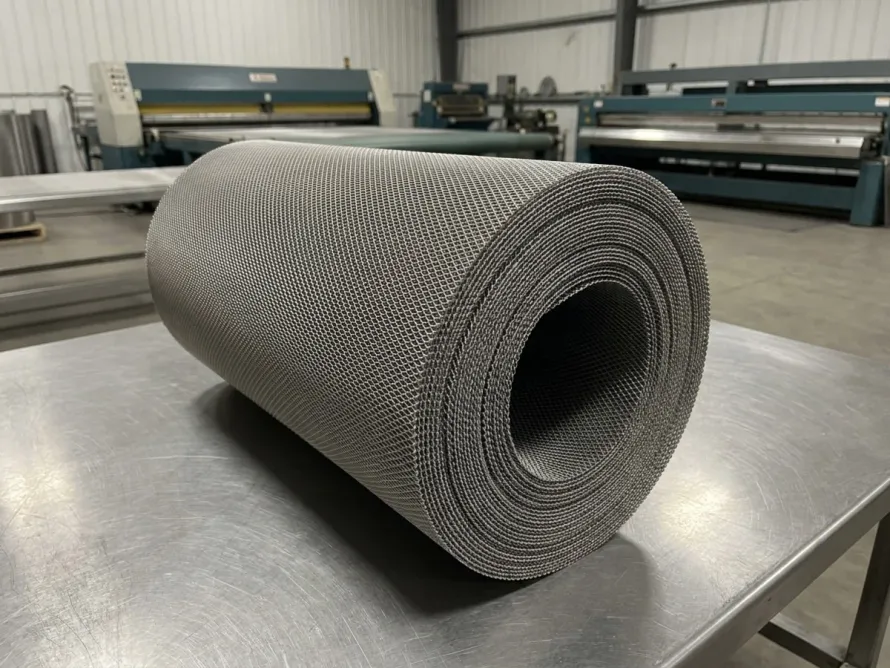
Por tanto, las normativas internacionales exigen chapa y malla de titanio de alta pureza, priorizando chapas y placas de titanio Grado 1 para el desplegado de mallas con el fin de asegurar baja resistencia óhmica y pasivación uniforme. La pureza del material no es negociable.
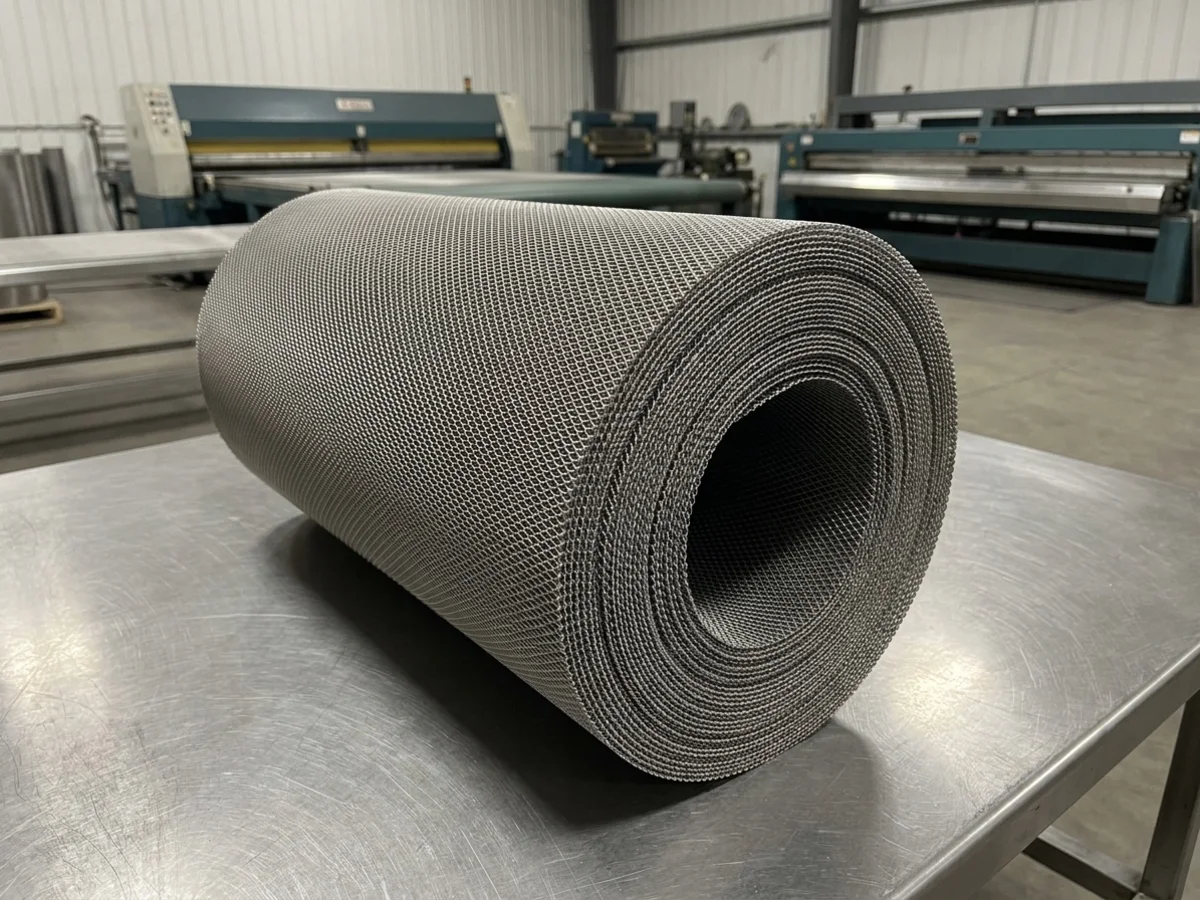 Figura 1: Malla de titanio desplegada fabricada a partir de chapa de Grado 1 de alta pureza. La microestructura monofásica alfa garantiza una inmunidad total a la desaleación intergranular.
Criterios técnicos para la reutilización o descarte de ánodos usados
No todos los ánodos retirados de las celdas reúnen las condiciones para ser recubiertos. La inspección técnica es obligatoria. Las plantas asociadas certificadas llevan a cabo ensayos metalúrgicos, geométricos y dimensionales antes de autorizar la reconstrucción térmica.
La experiencia práctica demuestra que los restos de capas antiguas deben eliminarse por completo; el recubrimiento directo sobre superficies gastadas está terminantemente prohibido. La limpieza define la adherencia. Los residuos impiden la correcta unión de los nuevos óxidos de metales preciosos sinterizados.
| Punto de inspección | Apto para decapado y nuevo recubrimiento | Requiere enderezado mecánico o reparación | Rechazo obligatorio (chatarra) |
|---|---|---|---|
| Espesor de pared residual | Pérdida de espesor <= 10% del nominal | Pérdida de espesor 10% - 18%, sin picaduras profundas | Pérdida > 20% o presencia de perforaciones pasantes |
| Picaduras y microfisuras | Sin picaduras macroscópicas, microcavidades <= 0,05 mm | Picaduras aisladas <= 0,15 mm, reparables por pulido | Picaduras densas en nido de abeja o grietas estructurales |
| Planitud y distorsión | Desviación de flecha / torsión <= 1,5 mm/m | Alabeo moderado corregible en prensa de ajuste | Torsión acusada con riesgo de rotura al enderezar |
| Soldaduras de barras colectoras | Soldaduras sanas, resistencia de contacto normal | Oxidación superficial leve, reparable con TIG | Delaminación de barra compuesta cobre-titanio, resistencia > 50% |
| Ciclos previos de recubrimiento | 1.ª o 2.ª intervención | 2.º o 3.er ciclo con ductilidad documentada | >= 4 ciclos completados, fragilización por oxígeno |
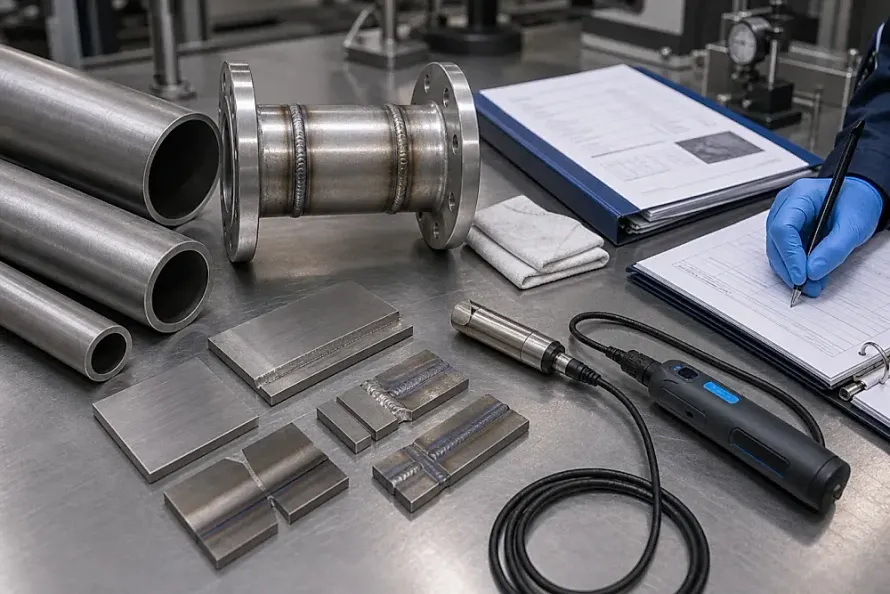
Si los ánodos superan la inspección, las plantas aplican inmersión en sales fundidas o baños ácidos optimizados para disolver los óxidos nobles residuales. El tratamiento químico exige destreza. Posteriormente, el sustrato se chorrea con corindón (Ra 2,5–4,0 μm) y se decapa con ácido oxálico caliente para crear un perfil de anclaje grisáceo uniforme.
 Figura 2: Los sustratos de titanio puro limpio se someten a un control del 100% de picaduras y espesor ultrasónico tras el decapado químico, antes del ataque con ácido oxálico.
Formulación química: Sistemas rutenio-iridio frente a iridio-tantalio
La selección de la formulación catalítica adecuada condiciona la durabilidad operativa y el consumo energético. La formulación debe ser exacta. Las instalaciones colaboradoras aplican dos familias principales de recubrimientos MMO adaptadas a cada medio:
- Sistema rutenio-iridio (RuO2-IrO2-TiO2, desprendimiento de cloro):
- Aplicación principal: Medios ricos en cloruros, como celdas de membrana cloroalcalinas, electrocloradores de hipoclorito sódico, sistemas de agua de mar y depuración de aguas residuales salinas;
- Límites operativos: Intervalo de pH entre 2 y 12, con temperaturas de electrolito controladas a <= 60°C–70°C;
- Advertencia de compra: Si un ánodo de rutenio-iridio se expone por error a ácido sulfúrico o regímenes intensos de desprendimiento de oxígeno, el RuO2 se oxida a tetróxido de rutenio volátil (RuO4), causando una degradación fulminante de la capa. La compatibilidad química es crítica.
- Sistema iridio-tantalio (IrO2-Ta2O5, desprendimiento de oxígeno):
- Aplicación principal: Medios ácidos intensos con desprendimiento de oxígeno, como electrodeposición de láminas de cobre y aluminio, electroobtención de metales (cobre, zinc, cobalto) y reciclaje de baños de decapado;
- Límites operativos: Soporta electrolitos con pH <= 1 muy agresivos, ofreciendo bajo sobrepotencial de oxígeno y alta resistencia a la oxidación;
- Función microestructural: El pentóxido de tantalio forma con el óxido de iridio una red compacta que impide físicamente la penetración del ácido hacia la base de titanio. La estabilidad operativa es sobresaliente.
Ambos sistemas se aplican mediante brocha o rodillo en 10 a 25 pasadas sucesivas con sinterización en horno. El horneado controlado asegura durabilidad. En las auditorías de recepción, la carga de metales preciosos en gramos por metro cuadrado (g/m²) constituye el parámetro técnico mandatorio, y nunca el espesor geométrico en micrómetros (μm).
Rentabilidad y pautas de compra para el reacondicionamiento de ánodos
Establecer un programa planificado de decapado y recubrimiento de ánodos genera ventajas económicas y de sostenibilidad determinantes para grandes plantas industriales. El ahorro en costes es indudable.
La recuperación factura únicamente el consumo de metales nobles, el decapado químico y el sinterizado térmico. Se prescinde de la adquisición de titanio en bruto y del corte por láser o soldaduras complejas. En condiciones normales de mercado, el coste del recubrimiento se sitúa entre el 40% y el 60% del precio de un ánodo nuevo. Las ventajas financieras convencen.
Los ánodos rehabilitados conforme a norma alcanzan en pruebas aceleradas de vida útil (ALT) entre el 95% y el 100% de la actividad catalítica de un componente a estrenar. La calidad se mantiene garantizada.
Tras el desmontaje de las celdas, los operarios no deben utilizar radiales ni cepillos de alambre de acero para no alterar las tolerancias del metal base. El manejo cuidadoso protege activos. Registre los historiales de tensión de celda y los datos del electrolito junto con los planos constructivos al solicitar asistencia técnica.
Para valorar la vida residual en celdas dadas de baja o solicitar presupuestos para ánodos y electrodos de titanio MMO, envíenos sus especificaciones a través de nuestro formulario de cotización y revisión de planos. La respuesta técnica es inmediata. Los compradores también pueden examinar nuestras capacidades de fabricación e inspección en plantas asociadas.