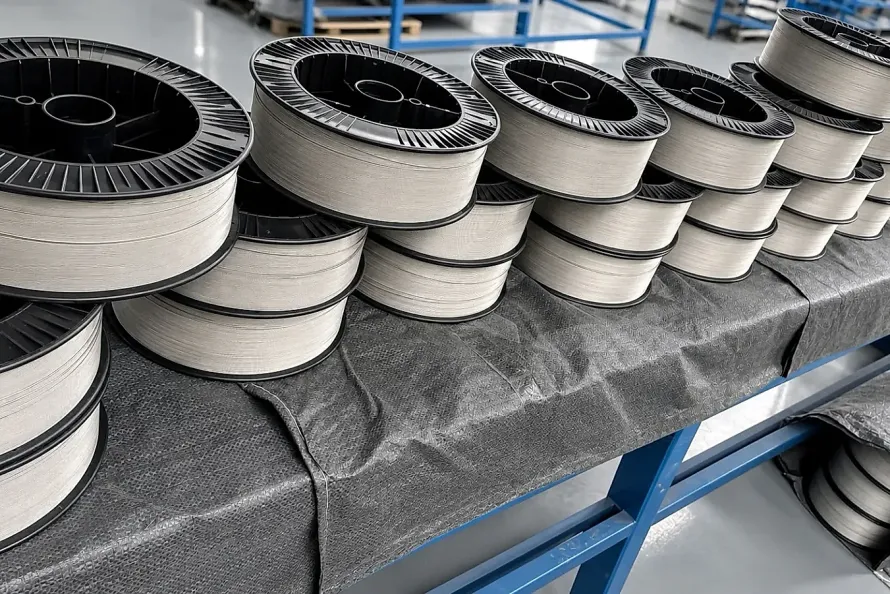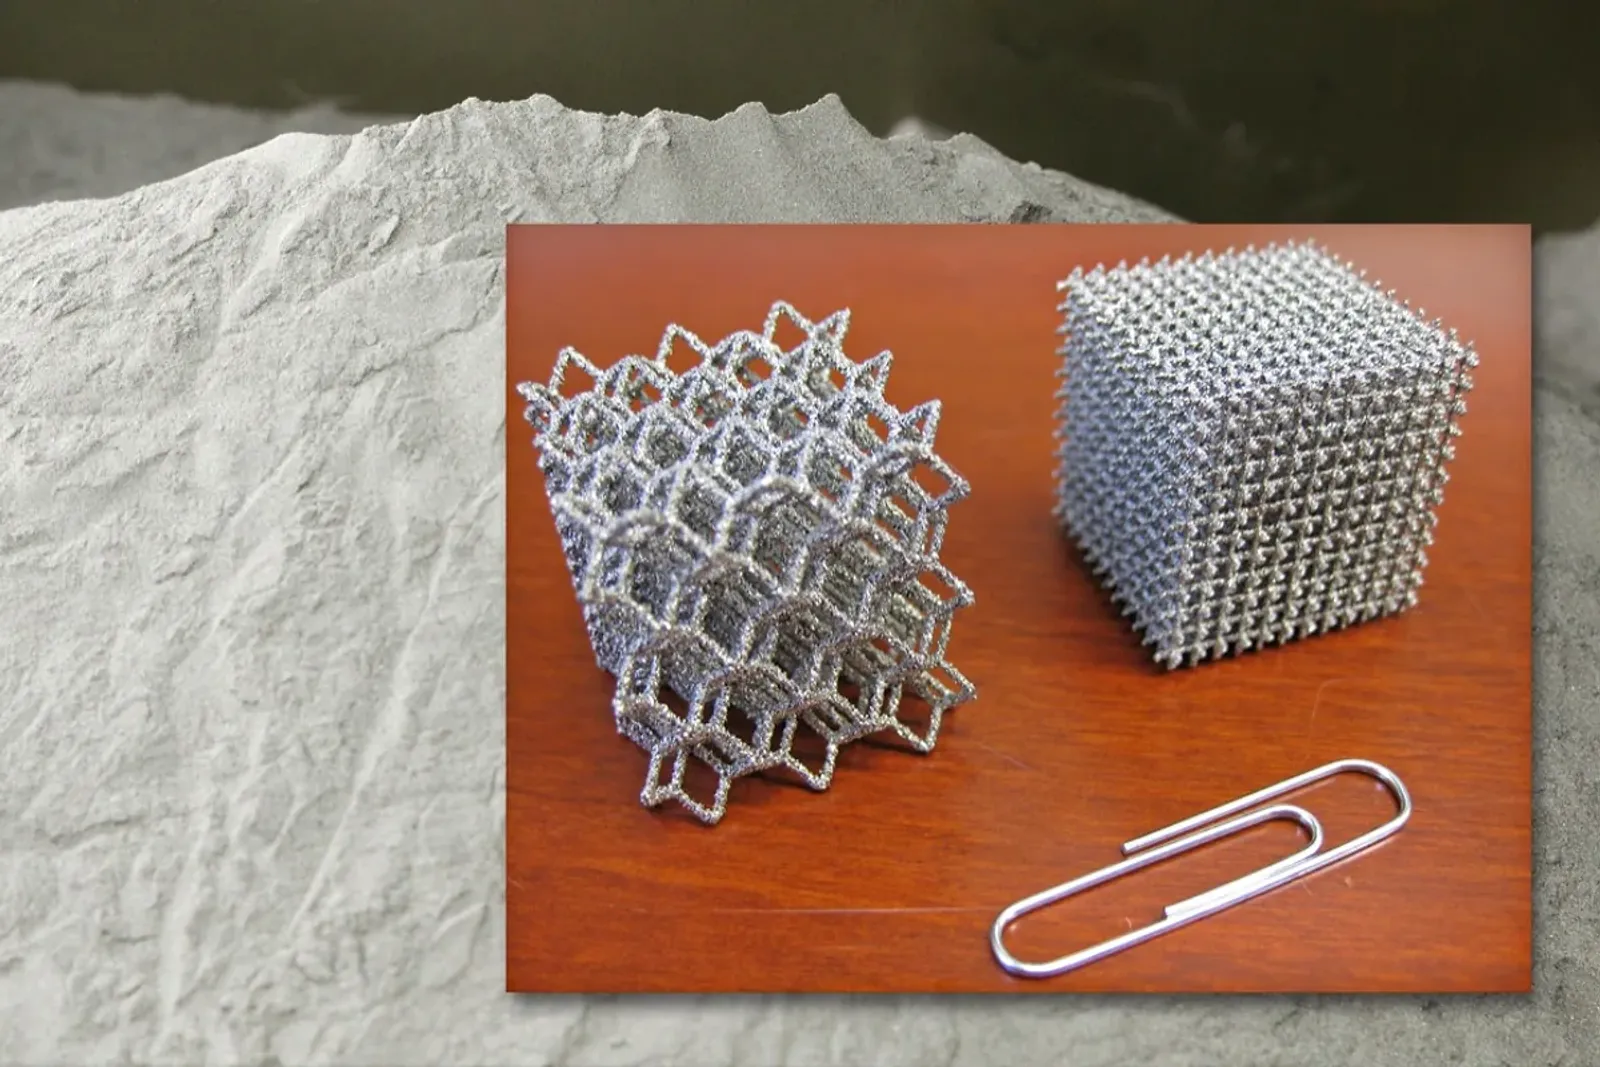
El 16 de noviembre de 2026, Tekna (con sede en Sherbrooke, Canadá, y plantas de materiales avanzados en Europa), líder mundial en polvos metálicos atomizados por plasma de inducción, anunció formalmente la firma de un acuerdo de suministro a largo plazo (Long-Term Agreement, LTA) con el grupo aeronáutico francés Safran. Las alianzas industriales continúan consolidándose. Tekna suministrará lotes certificados de polvos de titanio y aluminio para fabricación aditiva a las plantas de producción de Safran y sus socios de mecanizado, apoyando la fabricación en serie de componentes para motores de aviación (incluido el programa CFM LEAP) y soportes estructurales de peso optimizado.
La formalización de este acuerdo pone de manifiesto la rápida incorporación de la fabricación aditiva a la producción en serie bajo estrictos estándares de aeronavegabilidad. La calidad de la materia prima es determinante.
Como plataforma integrada de cadena de suministro de titanio que colabora con plantas asociadas certificadas (certified partner facilities), examinamos los controles metalúrgicos previos, los parámetros de atomización por plasma y los requisitos de auditoría de certificados de material (MTC) para polvos de titanio aptos para vuelo. El rigor técnico descarta fallos críticos.
Controles de calidad en barras de titanio para atomización por plasma aeroespacial
En la fabricación aditiva de metales (como Laser Powder Bed Fusion LPBF y Directed Energy Deposition DED), la calidad del polvo virgen influye de forma directa en la densidad, la elongación y la certificación de aeronavegabilidad de las piezas. El control del proceso es milimétrico.
Los polvos esféricos de titanio se producen principalmente mediante atomización por plasma de radiofrecuencia (PA) o por el proceso de electrodo rotatorio por plasma (PREP). El proceso de atomización no puede eliminar impurezas metalúrgicas heredadas de un material deficiente. El material de partida debe ser puro.
Por ello, normas aeroespaciales como AMS 4998 y ASTM F3001 imponen exigencias muy estrictas a las barras de titanio de partida:
- Triple fusión por arco en vacío (3x VAR): Las barras de titanio comerciales habituales se someten a una o dos fusiones VAR. La materia prima para aditiva aeroespacial exige triple fusión. El proceso 3x VAR disuelve por completo inclusiones metálicas refractarias (HDI como partículas de wolframio o molibdeno) e inclusiones de baja densidad (LDI, defectos duros de alfa enriquecida en nitrógeno).
- Línea base de oxígeno ultra bajo: Durante la atomización y la posterior fusión láser, las gotas de titanio absorben inevitablemente trazas de oxígeno residual. El control del oxígeno es prioritario. La materia prima debe fundirse a partir de esponja de primera calidad Grado 0, manteniendo el oxígeno inicial en barras en <= 0,05%–0,08%. Esto asegura que el polvo resultante respete el límite estricto de <= 0,13% de oxígeno para Grado 23 (Ti-6Al-4V ELI).
- Laminación de precisión y rectificado sin centros: El sistema de avance continuo de barra en antorchas de plasma es sumamente sensible a variaciones de diámetro. Las barras deben rectificarse sin centros a tolerancia h7 o h8 con una rugosidad superficial de Ra <= 0,8 μm, completamente libres de lubricantes de trefilado o residuos de grafito.
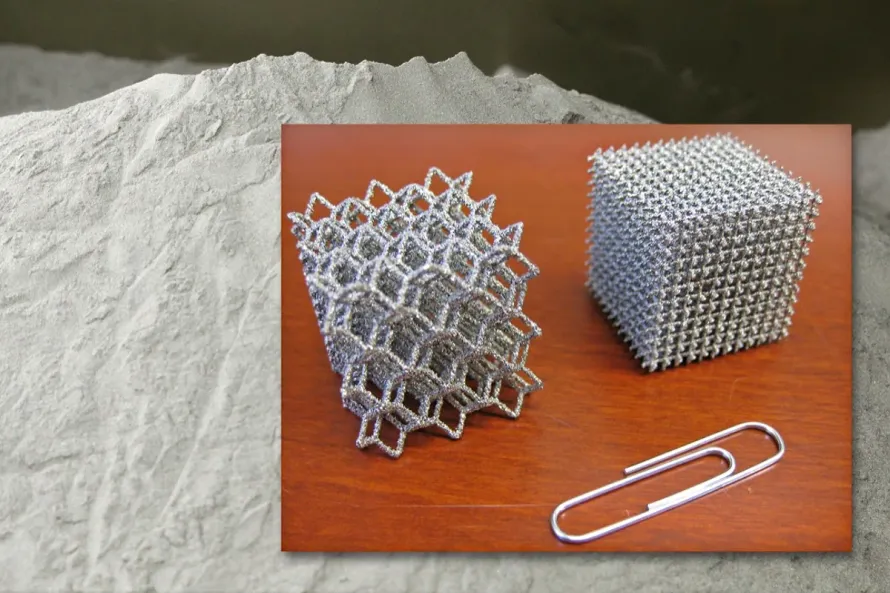
 Figura 1: Micrografía electrónica de barrido de polvo esférico Ti-6Al-4V Grado 23 atomizado por plasma. Lograr una esfericidad >= 95% con mínimos satélites asegura un extendido fluido y homogéneo en la cama de polvo.
Comparativa de rutas industriales para la producción de polvo de titanio
La industria fabrica polvos esféricos de titanio a través de tres métodos principales. Cada método aporta rasgos propios. Los responsables de compras deben adecuar la tecnología de atomización al tamaño de pieza, la máquina de impresión y los requisitos de homologación.
| Ruta de atomización | Principio y materia prima | Ventajas metalúrgicas | Limitaciones y riesgos para compras | Aplicaciones industriales típicas |
|---|---|---|---|---|
| Electrodo rotatorio por plasma (PREP) | Barra giratoria de titanio fundida por arco de plasma bajo helio/argón | Sin contacto con crisoles cerámicos, casi sin esferas huecas ni satélites | Rendimiento limitado de polvo fino (partículas < 45 μm suelen representar < 30%) | Discos de turbina, implantes ortopédicos mediante fusión por haz de electrones (EBM) |
| Atomización por plasma RF (PA) | Antorcha de plasma inductivo vaporiza y esferoidiza alambre o granallas al instante | Alta productividad, esfericidad >= 98%, excelente rendimiento de fino y fluidez | Exige alimentación continua muy estable para evitar partículas mal fundidas | Intercambiadores de calor conformados, toberas de inyección mediante LPBF |
| Atomización con gas por inducción (EIGA) | Argón a alta presión atomiza chorro líquido de barra fundida por inducción | Rendimiento económico de polvo fino, amplia compatibilidad de aleaciones | El argón a alta presión puede atrapar microburbujas en las gotas (Argon Gas Entrapment) | Vehículos no tripulados, soportes estructurales industriales mediante LPBF y DED |
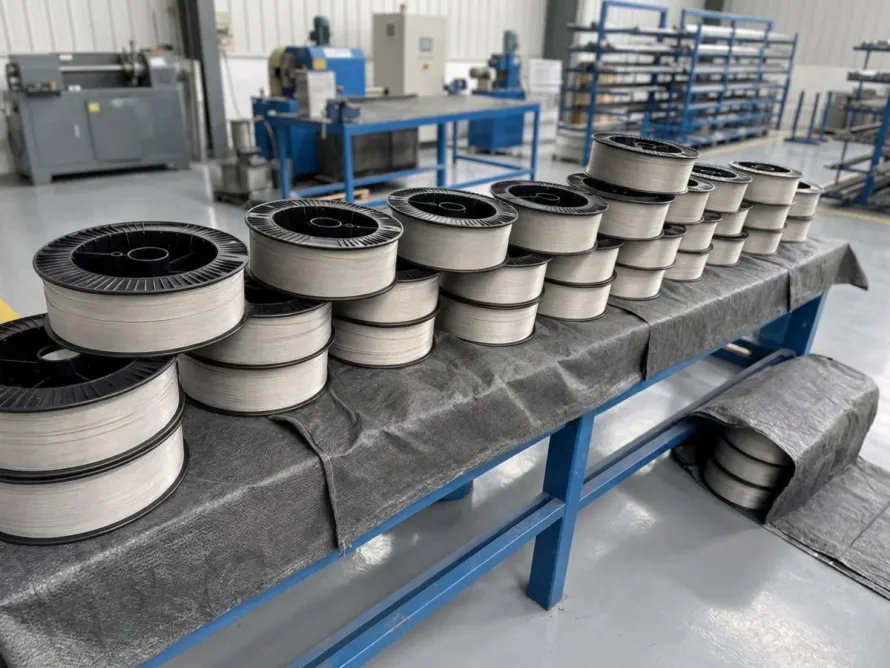
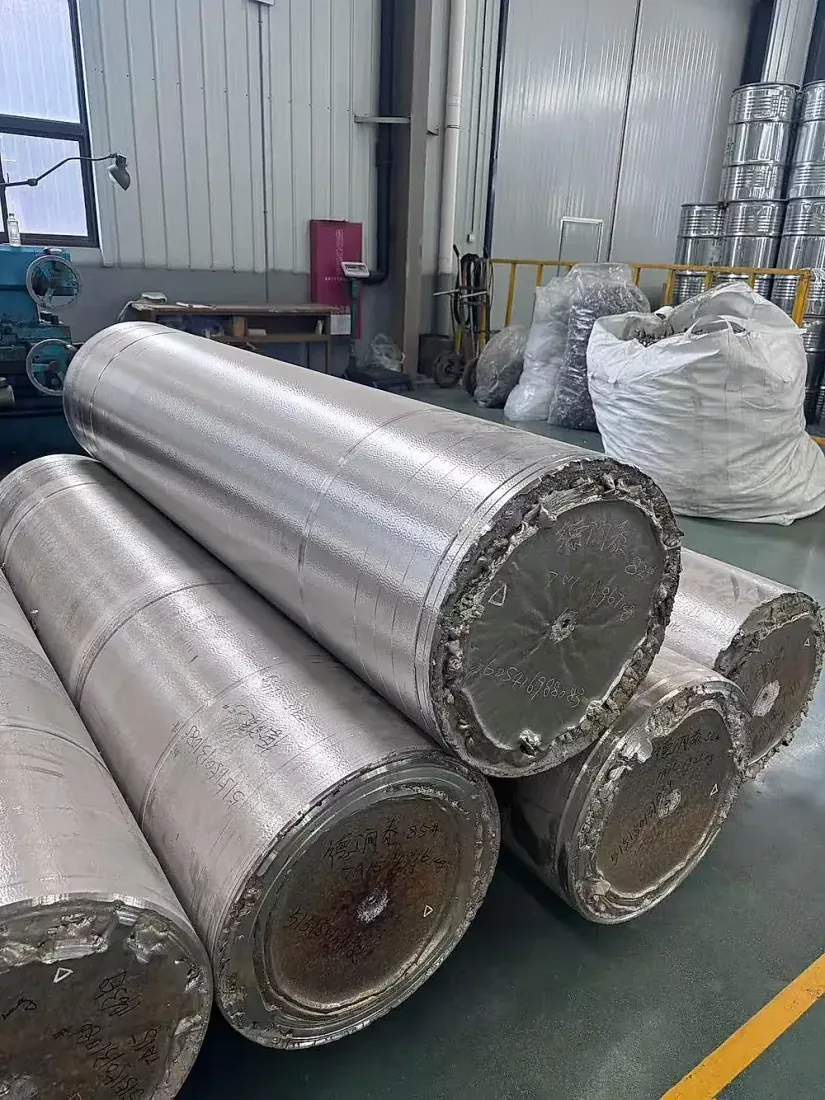 Figura 2: Barras de titanio rectificadas y sometidas a triple fusión (3x VAR), inspeccionadas al 100% por ultrasonidos e identificadas por colada antes de su procesamiento.
Auditoría de recepción: Verificación de MTC y aceptación de polvo
Para ingenieros de compras y auditores de calidad en sectores aeronáuticos y médicos, la recepción del material va mucho más allá de examinar la etiqueta del envase. La verificación experimental es obligatoria.
Al auditar el certificado de ensayo del material (Material Test Certificate, MTC), el equipo de calidad debe verificar la trazabilidad íntegra:
- Trazabilidad completa por colada y lote (Heat/Lot Traceability): El MTC debe registrar el linaje completo desde la esponja de titanio original, el lingote fundido, la forja y laminación de barras, hasta el lote final de tamizado. La trazabilidad total destierra falsificaciones.
- Comprobación química de gases intersticiales: Verifique los análisis por fusión con gas inerte y absorción infrarroja para oxígeno (O <= 0,13%), nitrógeno (N <= 0,03%) e hidrógeno (H <= 0,012%). La pureza intersticial preserva la tenacidad.
- Fluidez en embudo Hall y densidad aparente: Según ASTM B213, el tiempo de fluidez en embudo calibrado debe mantenerse en <= 25 s/50g, con una densidad por asentamiento superior al 60% de la densidad teórica, asegurando un trabajo continuo sin atascos durante 40 a 80 horas de impresión. La fluidez garantiza la estabilidad del proceso.
Suministro de materia prima y soporte técnico para fabricación aditiva
El contrato entre Tekna y Safran constata la alta dependencia de la industria avanzada respecto a cadenas de suministro fiables de materias primas. La demanda mundial sigue al alza.
Como plataforma integrada de cadena de suministro de titanio en colaboración con plantas asociadas certificadas, proveemos titanio de alta pureza para centros de I+D, talleres de impresión aditiva e industrias de mecanizado de precisión en todo el mundo. El inventario disponible respalda entregas ágiles.
- Suministramos barras y alambres de titanio para atomización de polvo esférico con triple fusión (3x VAR);
- Mantenemos existencias permanentes de Grado 5 (Ti-6Al-4V) y Grado 23 bajo en oxígeno;
- Cada entrega se acompaña de un certificado MTC con trazabilidad completa y registro de inspección por ultrasonidos.
Utilice nuestro portal de solicitudes online para enviar sus requerimientos químicos y dimensionales. Nuestro equipo de metalurgia le responderá con rapidez. Puede consultar también la información sobre nuestras plantas asociadas certificadas y líneas de producción.