La fabricación aditiva metálica industrial ha alcanzado un hito financiero histórico. Nacida en el Instituto Tecnológico de Massachusetts (MIT), la empresa pionera en impresión 3D metálica VulcanForms ha cerrado una ronda de financiación de 500 millones de dólares ($500M, $500m). La industria avanza a gran velocidad. El paquete financiero fue coliderado por la Iniciativa de Seguridad y Resiliencia de J.P. Morgan y fondos administrados por Apollo.
Los fondos se destinarán a construir tres nuevas superfábricas de producción digital avanzada. La capacidad productiva se multiplica. Esta operación eleva el capital total captado por VulcanForms por encima de 1000 millones de dólares ($1B). Al combinar sistemas patentados de fusión por lecho de polvo láser (LPBF) de cientos de kilovatios, mecanizado CNC de precisión en cinco ejes y control por inteligencia artificial física, VulcanForms se consolida como proveedor de primer nivel para Boeing, Airbus y programas de defensa.
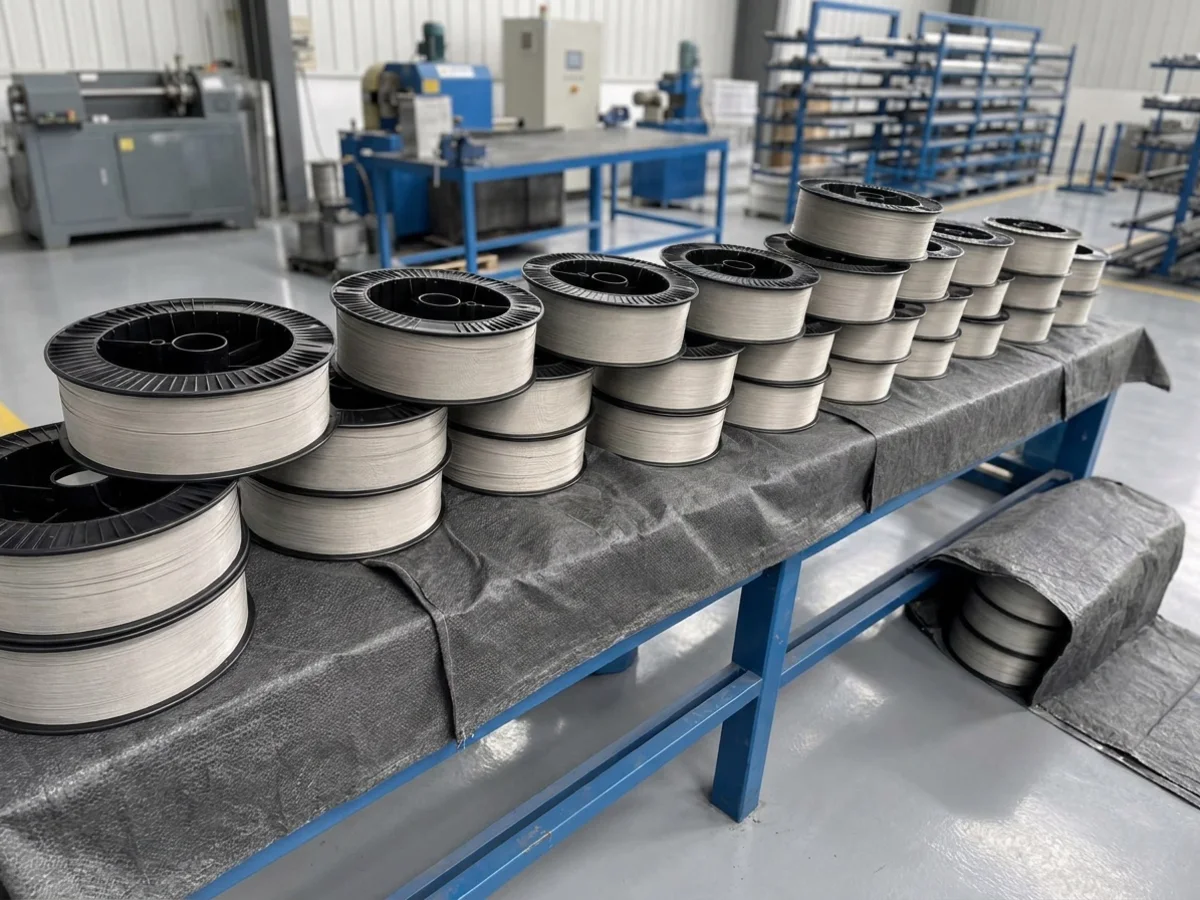
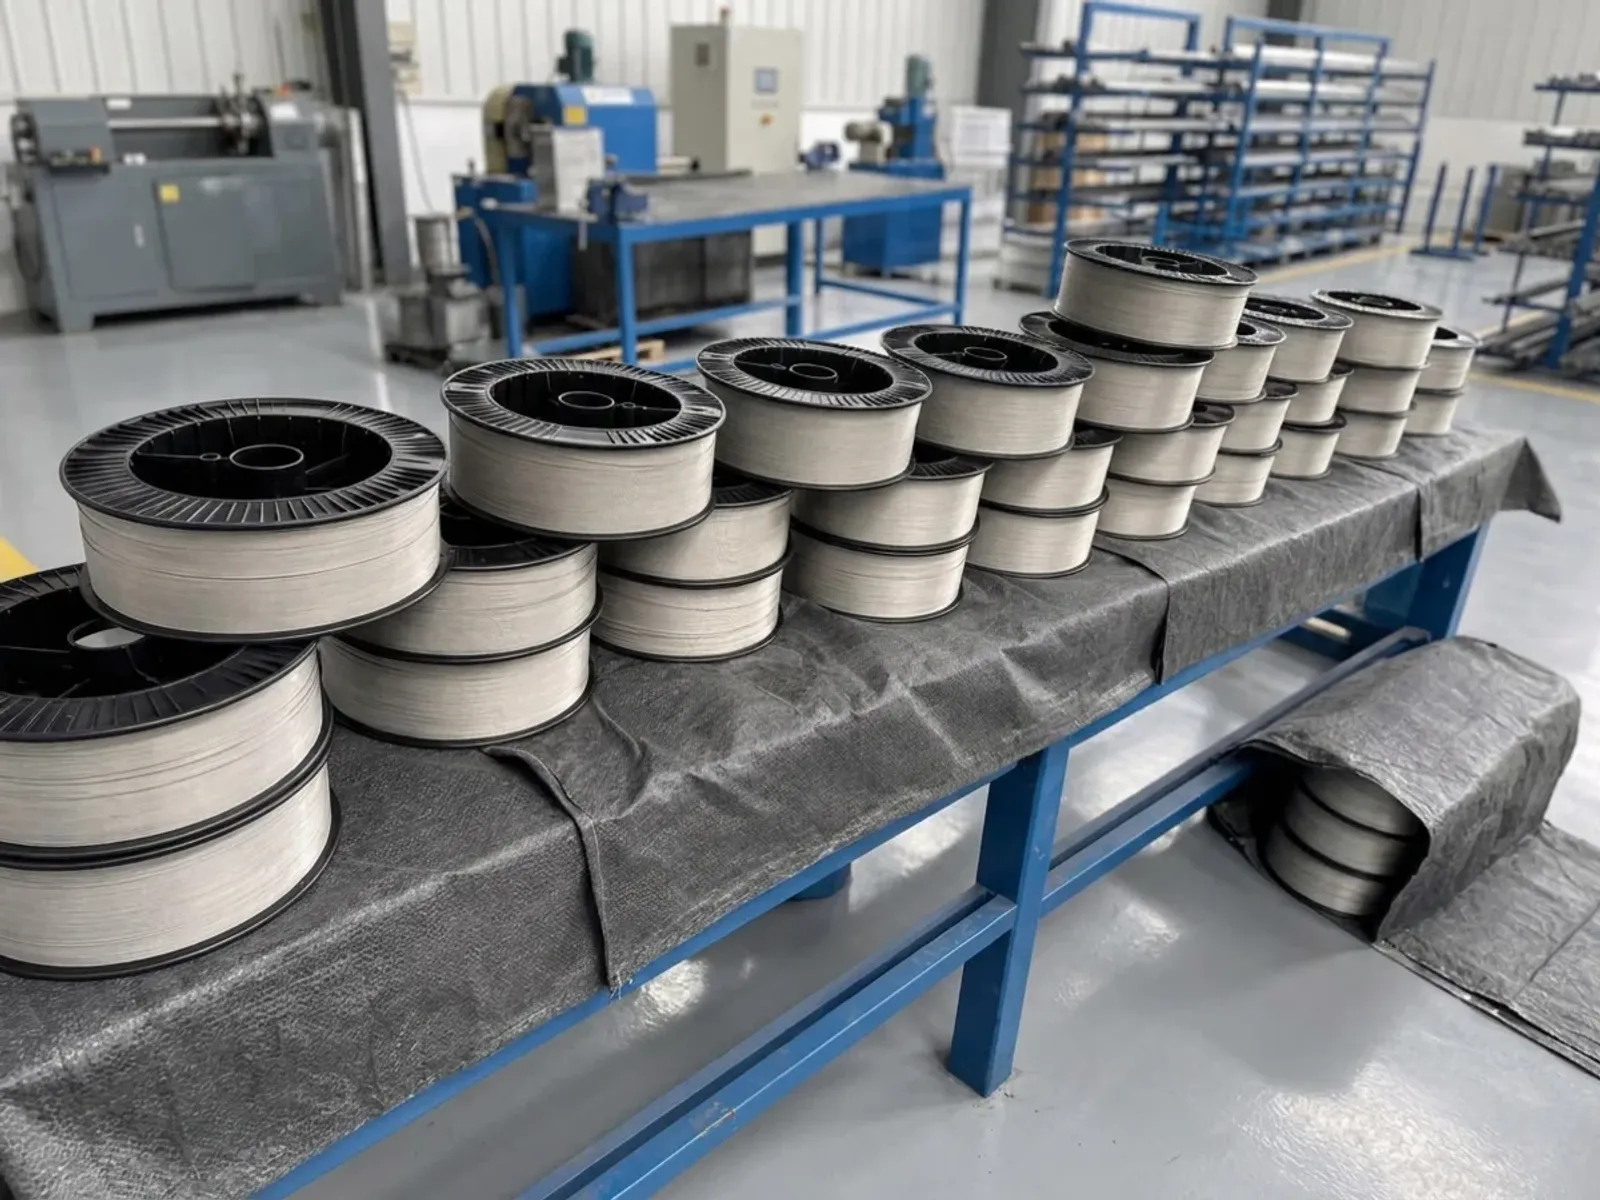
1. De la fase de prototipos a la producción en serie: Claves estratégicas de la expansión
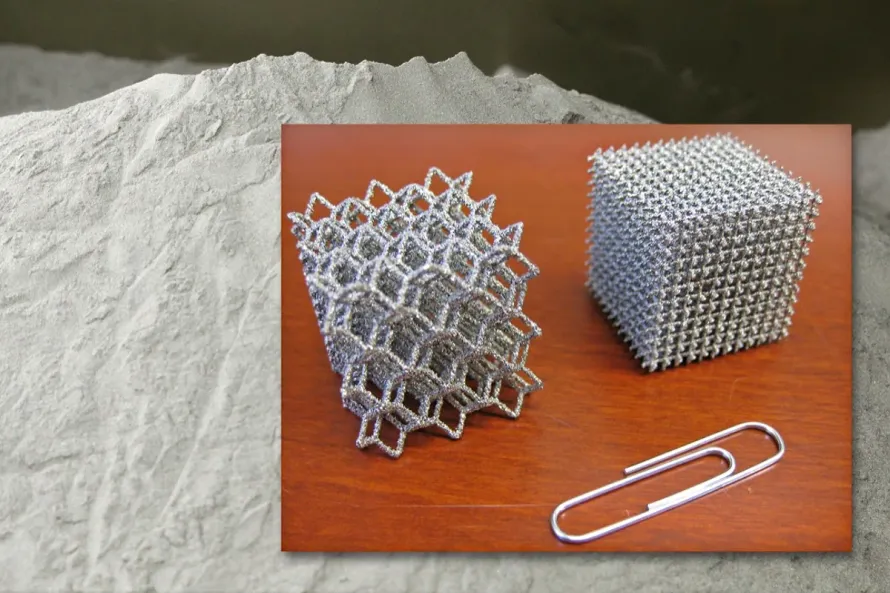
Durante años, la impresión 3D metálica se limitó a prototipos de desarrollo, estructuras reticulares o lotes pequeños. La producción en masa era un reto. Los grandes fabricantes de aeronaves (OEM) se enfrentaban a cuellos de botella en prensas de forja pesada y pérdidas de material por mecanizado sustractivo donde el 85% a 90% (85%–90%) del bloque original terminaba convertido en virutas.
Mediante conjuntos láser de cientos de kilovatios, VulcanForms alcanza tasas de deposición metálica muy superiores a las de los equipos comerciales de cuatro u ocho láseres. El rendimiento de fabricación aumenta notablemente. La inversión de 500 millones responde a tres objetivos prioritarios:
- Reducir la dependencia de cadenas de suministro fragmentadas: En defensa y aviación, la soberanía en la entrega de componentes resistentes y ligeros es primordial. La seguridad de suministro es crucial. Las nuevas fábricas se situarán en centros industriales consolidados para acortar plazos entre el polvo de aleación y la pieza de vuelo;
- Ciclo completo de fabricación: impresión, prensado HIP y acabado CNC: Tradicionalmente, las piezas en bruto deben enviarse externamente a instalaciones de prensado isostático en caliente (HIP) y mecanizado profundo. La dispersión logística genera demoras. Las nuevas plantas reunirán la impresión y el acabado en 5 ejes bajo una gestión digital unificada;
- Enfoque en aleaciones avanzadas de titanio y níquel: La capacidad instalada se orientará a Grade 5 (Ti-6Al-4V) y Grade 23 (Ti-6Al-4V ELI) para carcasas de pared delgada, herrajes de fuselaje y cámaras de empuje de cohetes.
2. Requisitos de la materia prima: Barras y alambre de titanio de bajo oxígeno para atomización
La puesta en marcha de superfábricas aditivas plantea exigencias estrictas a la metalurgia primaria y los procesos de laminación. La pureza del material condiciona la integridad. Si las barras de materia prima presentan inclusiones duras (HDI) o microporosidades, estos defectos se transfieren al polvo mediante atomización con gas (GA) o electrodo rotatorio de plasma (PREP), originando grietas por fatiga en vuelo.
En las instalaciones de nuestros socios certificados, la fabricación de materias primas para polvo de titanio cumple especificaciones rigurosas. Las normas técnicas son exigentes.
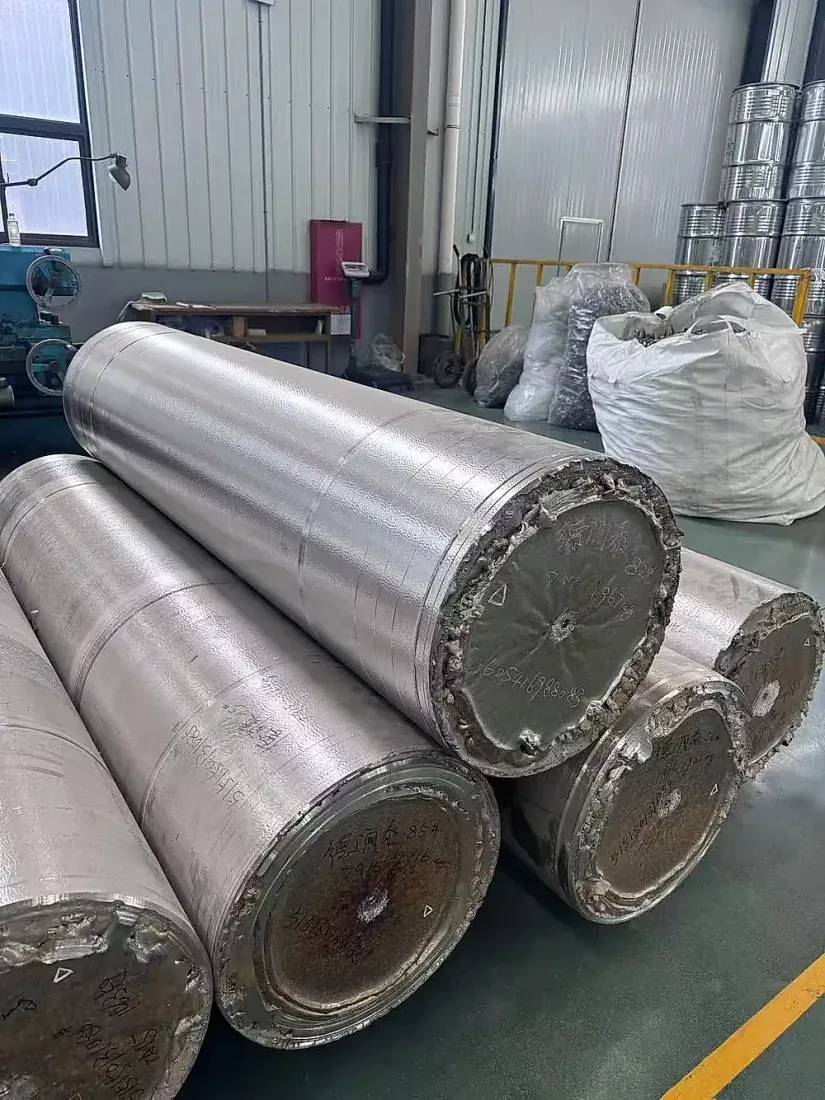
2.1 Triple refundición por arco bajo vacío (3x VAR)
Los datos de planta constatan que las materias primas para barras y alambre de titanio para polvo AM se someten obligatoriamente a triple refundición VAR (3x VAR). La pureza química es prioritaria. Tres ciclos sucesivos bajo alto vacío reducen los gases intersticiales a niveles mínimos:
- Oxígeno (O): Limitado a <= 0.05% (500 ppm), asegurando margen ante la captación de oxígeno durante la fusión láser;
- Nitrógeno (N): Restringido a <= 0.01% (100 ppm);
- Hidrógeno (H): Reducido a <= 0.005% (50 ppm), previniendo inclusiones duras de nitruro de titanio (TiN) o carburos.
2.2 Tolerancia diametral h7 y rectificado de acabado especular
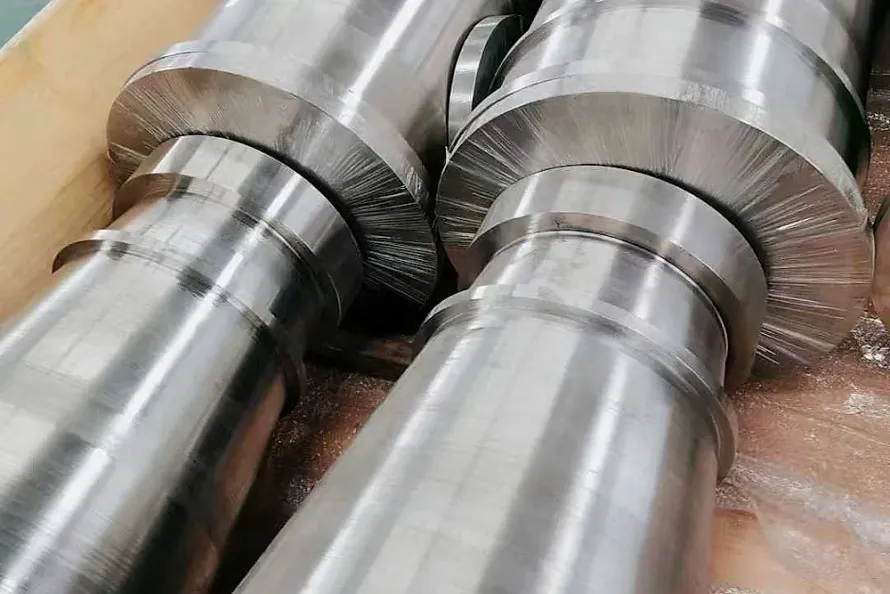
Los atomizadores PREP giran las barras a velocidades de 15,000 rpm a 30,000 rpm (15.000 a 30.000 rpm). El equilibrado cinemático exige exactitud. Cualquier descentramiento provoca vibraciones en el cabezal y una dispersión errática de las gotas fundidas. Las plantas asociadas emplean rectificado sin centros para mantener tolerancias de h7 a h8, rectitud inferior a 0.5 mm/m y rugosidad superficial Ra <= 0.8 μm.
3. Comparativa tecnológica: Fabricación aditiva vs forja en matriz vs mecanizado de placa
Para grandes componentes aeronáuticos, los equipos de diseño evalúan rendimiento de material, costo de utillaje y plazos de entrega. La comparativa resalta las diferencias operativas.
| Vía de fabricación | Fusión por lecho de polvo láser (VulcanForms LPBF) | Forja en matriz pesada (ASTM B381) | Mecanizado CNC de placa gruesa (ASTM B265) |
|---|---|---|---|
| Aprovechamiento de material (Yield) | Muy alto (El rendimiento de material alcanza 70% a 85%) | Moderado (Relación buy-to-fly entre 4:1 y 8:1) | Muy bajo (Pérdidas de material de 10:1 a 15:1) |
| Utillaje y tiempo de arranque | Cero moldes, fabricación directa desde modelo CAD | Requiere matrices caras; 3 a 6 meses de plazo | Sin matrices, pero alto desgaste de fresas de metal duro |
| Densidad interna y porosidad | Requiere 100% prensado HIP para cerrar poros | Fuerte deformación plástica con microestructura densa | Estructura homogénea procedente de placa laminada |
| Propiedades mecánicas y fatiga | Tras HIP y tratamiento, iguala a piezas forjadas | Líneas de flujo continuas ofrecen máxima fatiga | Ligera anisotropía entre eje longitudinal y transversal |
| Materia prima requerida | Barras 3x VAR ultrapuras, polvo esférico | Tochos forjados de múltiples fusiones VAR | Placas de titanio laminadas, recocidas y decapadas |
| Rango de costo óptimo | Idóneo para piezas con canales conformados y aligeradas | Máxima rentabilidad en lotes grandes (>100 piezas) | Ágil para entregas urgentes de piezas sencillas (1 a 5 piezas) |
4. Aseguramiento de calidad: Ensayos no destructivos y certificados MTC para piezas AM
A medida que las piezas de titanio impresas en 3D avanzan hacia la certificación de aeronavegabilidad, los compradores deben exigir ensayos no destructivos (NDT) y controles documentales rigurosos. La inspección meticulosa previene averías.
4.1 Tomografía computarizada industrial (CT) y radiografía
En piezas con conductos internos de refrigeración conformada, las sondas de ultrasonido convencionales encuentran zonas de sombra acústica. Las técnicas habituales tienen limitaciones. Los pliegos de compra deben prescribir tomografía computarizada (CT) o radiografía digital según ASTM E1742 o ASTM E2973 con resolución <= 50 μm, comprobando la total evacuación de polvo sin fundir.
4.2 Probetas testigo de tracción y trazabilidad química
En cada lote de impresión deben disponerse probetas de ensayo (Witness Test Coupons) en las esquinas y el centro de la bandeja. Las probetas certifican las propiedades reales. Estas probetas experimentan exactamente los mismos ciclos de prensado HIP y desahogo de tensiones. El certificado MTC debe reflejar el límite elástico ($R_{p0.2} \ge 830\text{ MPa}$), la resistencia a la tracción ($R_m \ge 900\text{ MPa}$) y el alargamiento ($A \ge 10%$).
5. Suministro de materias primas y soporte técnico para fabricación aditiva
El crecimiento de la fabricación aditiva exige una cadena de suministro de titanio ágil y de calidad contrastada. Disponer de redes fiables es fundamental.
Como plataforma integral de suministro de titanio en cooperación con plantas asociadas certificadas, proveemos materias primas de titanio de alta pureza para fabricantes aditivos, centros de investigación e industria aeroespacial. La calidad técnica es nuestra prioridad.
- Suministramos barras de Ti-6Al-4V de triple fusión (3x VAR) y alambre de alta precisión para atomización de polvo;
- Mantenemos aleaciones de muy bajo oxígeno (<= 0.05% O) preparadas para Pedidos de Lotes Pequeños y Prototipos con entregas rápidas;
- Cada suministro cuenta con Certificados de Pruebas del Material (MTC) con trazabilidad integral de colada y lote.
Visite /es/get-quote/ para enviar sus requerimientos técnicos de aleaciones o polvos metálicos. Nuestro equipo de ingenieros responderá con prontitud. También puede estimar cantidades con nuestras herramientas en /es/tools/ o examinar en /es/factory/ la capacidad de fusión y ensayo de nuestros centros asociados.
Productos y servicios relacionados
- Barras y alambre de titanio para polvo esférico AM
- Barras de titanio y tochos para forja aeroespacial
- Centros asociados de fundición y laboratorios de calidad
- Auditoría de especificaciones de materiales previa a la cotización
Normas de referencia y fuentes técnicas
- TCT Magazine - VulcanForms raises $500m to accelerate manufacturing expansion (November 13, 2026).
- ASTM F2924 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4V with Powder Bed Fusion (ASTM International).
- ASTM F3001 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4V ELI (Extra Low Interstitial) with Powder Bed Fusion.
- ISO/ASTM 52900 - Additive manufacturing - General principles - Fundamentals and vocabulary.
- High-purity 3x VAR titanium ingot melting logs and PREP feedstock dimensional records from certified partner facilities (2026).