В хлорщелочной промышленности, электролизе морской воды, гидрометаллургии, очистке промышленных стоков и катодной защите (ЭХЗ) титановые аноды с оксидным покрытием (ОРТА / MMO) являются ключевыми электрохимическими элементами, определяющими энергоэффективность и безаварийность технологического процесса. Надежность электродов первостепенна. Поскольку каталитические покрытия на основе рутения (Ru), иридия (Ir) и тантала (Ta) вырабатываются за десятки тысяч часов при высоких плотностях тока, инженерные службы сталкиваются с выбором: можно ли надежно удалить старый слой и нанести покрытие заново на титановые сетки, листы и трубы, либо необходима полная утилизация и закупка новых узлов?
Одновременно с этим конструкторы иногда интересуются, допустимо ли использовать более прочный сплав Grade 5 (Ti-6Al-4V) в качестве анодной основы во избежание деформаций. Это опасное заблуждение.
Как интегрированная платформа цепочки поставок титана, работающая с сертифицированными партнерскими заводами (certified partner facilities), мы представляем металлургические критерии, технологические границы химического травления и требования к материалу для восстановления анодов. Грамотный выбор исключает аварии.
Почему Grade 5 (Ti-6Al-4V) категорически запрещен к применению в качестве основы анодов ОРТА
В машиностроении и аэрокосмической отрасли сплав Ti-6Al-4V (Grade 5) широко ценится за высокую удельную прочность и сопротивление усталости. Механическая прочность безупречна. Однако в электрохимической анодной инженерии Grade 5 является строго запрещенным материалом. Все промышленные аноды ОРТА/MMO без исключений изготавливаются из технически чистого титана, преимущественно Grade 1 (UNS R50250) или Grade 2 (UNS R50400). Металлургические рамки категоричны.
Механизм разрушения напрямую связан с двухфазной микроструктурой сплава Grade 5 при анодной поляризации:
- Избирательное растворение фаз и обесструктуривание (De-alloying): Grade 5 обладает двухфазной структурой alpha+beta, содержащей 5,5%–6,75% алюминия (Al) и 3,5%–4,5% ванадия (V). Фазы ведут себя по-разному. При анодном перенапряжении в хлоридных или сульфатных электролитах ванадий в beta-фазе и алюминий в alpha-фазе обладают значительно более отрицательными стандартными потенциалами, чем титан. Алюминий и ванадий избирательно растворяются по границам фаз, создавая микропоры и гальванические пары, быстро разрушающие основу.
- Диэлектрический пробой пассивирующей пленки: Технически чистый титан (Grade 1/Grade 2) состоит из однородных зерен alpha-фазы. Поверхностный потенциал стабилен. В водных растворах чистый титан самопроизвольно образует плотную диэлектрическую оксидную пленку диоксида титана (TiO2) с напряжением пробоя 10 В–12 В. Оксидный слой на Grade 5 содержит структурные дефекты, что вызывает локальный электрический пробой, искрение и сквозное прогорание титанового каркаса.
- Диффузионная деградация при термическом разложении: Нанесение покрытий ОРТА требует от 10 до 25 циклов термообработки при температуре 450°C–520°C в печи. Высокие температуры неизбежны. При этом атомы алюминия из основы Grade 5 диффундируют в каталитический рутений-иридиевый слой, образуя непроводящие шпинели, которые резко снижают ресурс покрытия.
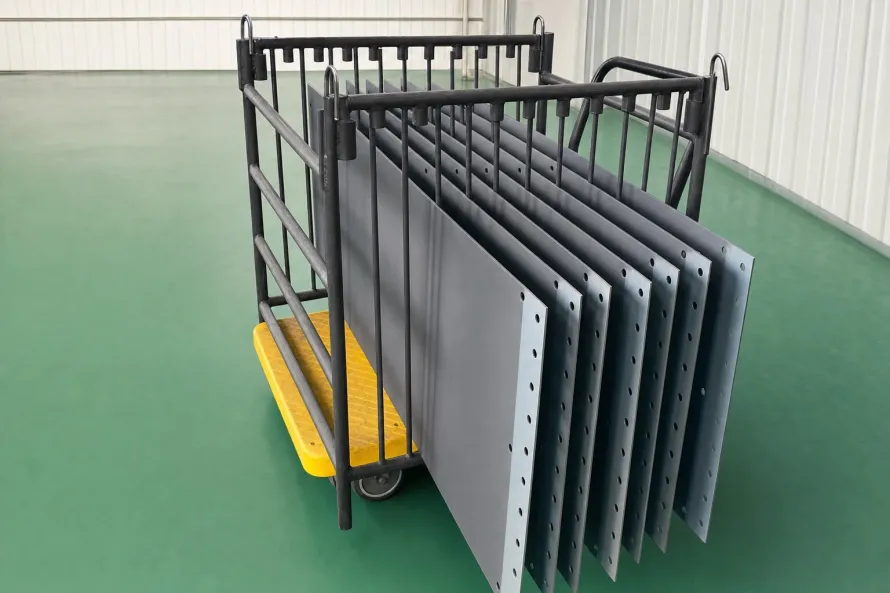
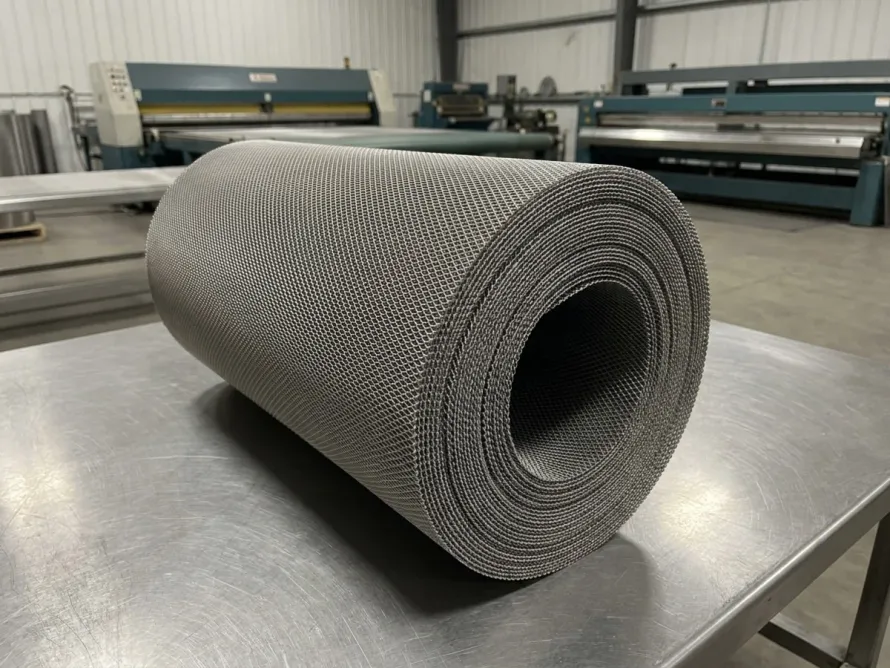
По этой причине международные стандарты требуют применения высокочистого титанового проката, отдавая предпочтение титановым листам и плитам Grade 1 для высечки просечно-вытяжных сеток, гарантируя низкое омическое сопротивление и стабильную пассивацию. Чистота титана бескомпромиссна.
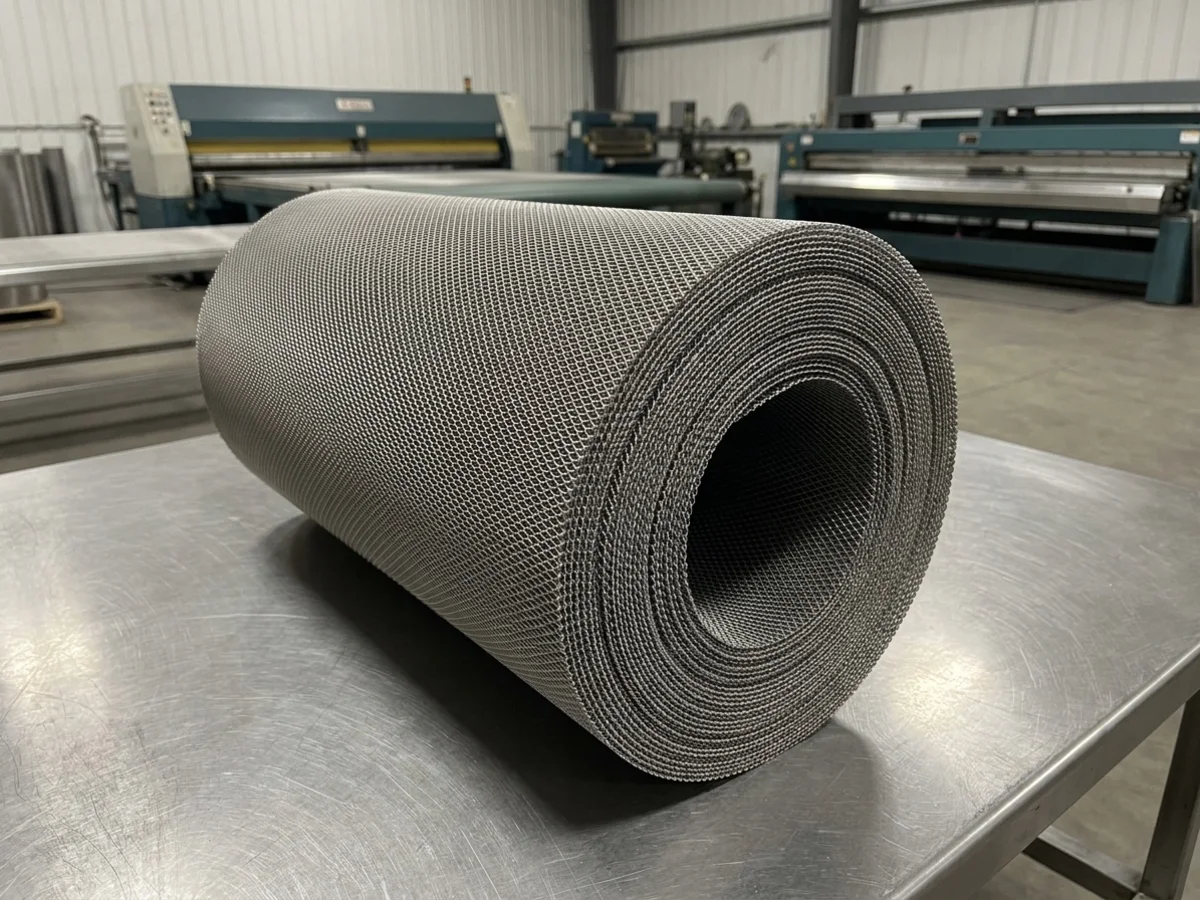 Рисунок 1: Просечно-вытяжная титановая сетка из высокочистого листа Grade 1. Однофазная альфа-структура полностью исключает риск избирательного межкристаллитного растворения легирующих элементов.
Инженерные критерии пригодности и отбраковки отработанных анодов
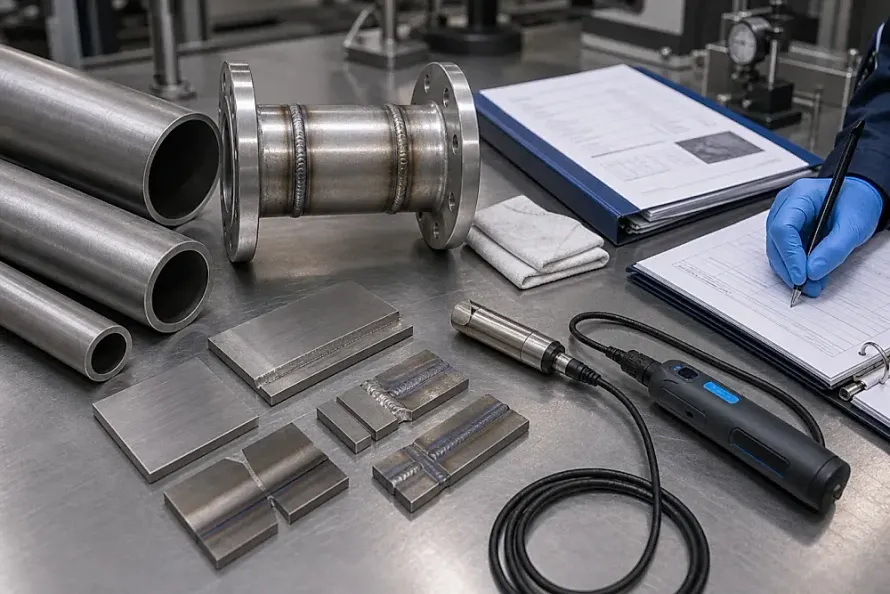
Не каждый демонтированный из электролизера анод пригоден для повторного нанесения покрытия. Тщательный входной контроль обязателен. Сертифицированные партнерские предприятия проводят металлургические, геометрические и ультразвуковые замеры перед запуском в регенерацию.
Производственная практика доказала, что отработанные оксиды должны удаляться полностью; нанесение нового слоя поверх старого строго запрещено. Чистота гарантирует сцепление. Загрязнения препятствуют диффузионному спеканию свежих слоев благородных металлов.
| Параметр контроля | Допущен к снятию покрытия и перепокрытию | Требуется правка / локальный ремонт | Безусловная отбраковка (металлолом) |
|---|---|---|---|
| Остаточная толщина стенки | Утончение <= 10% от номинальной толщины | Утончение 10% - 18%, без глубоких язв | Утончение > 20% либо сквозные прогары и свищи |
| Питтинг и микротрещины | Видимый питтинг отсутствует, глубина <= 0,05 мм | Изолированные язвы <= 0,15 мм, устранены зачисткой | Густой ячеистый питтинг или трещины несущих жил |
| Плоскостность и коробление | Отклонение по стреле прогиба <= 1,5 мм/м | Умеренный прогиб, устранимый правкой в оснастке | Сильное скручивание с риском излома при правке |
| Сварные швы тоководов | Швы без дефектов, переходное сопротивление в норме | Поверхностное окисление, ремонт аргонодуговой сваркой | Расслоение медно-титанового токовода, сопротивление > 50% |
| Число прошлых перепокрытий | 1-я или 2-я ремонтная кампания | 2-й или 3-й цикл при сохранении пластичности | >= 4 циклов, сильное охрупчивание кислородом |
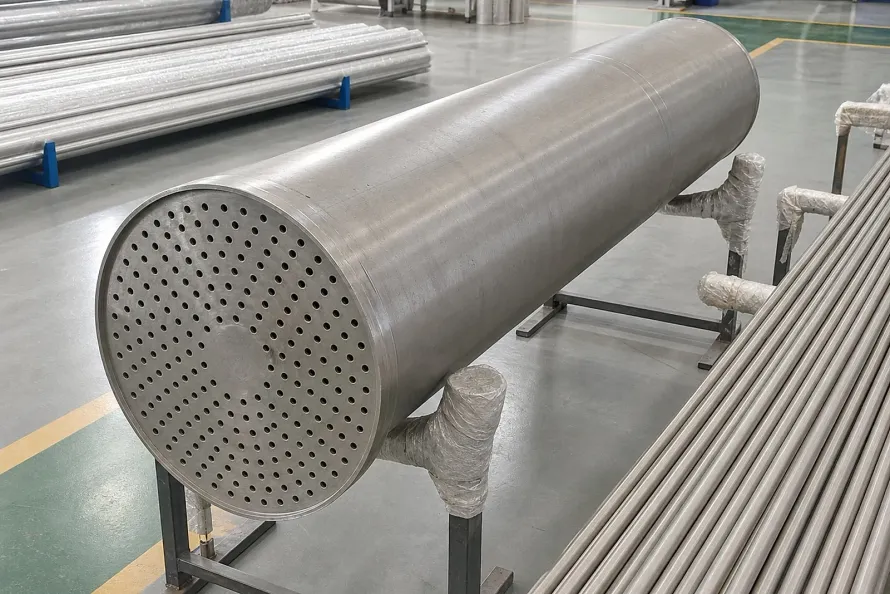
При положительном результате входного контроля на заводах применяют ванны расплавов солей либо кислотные травильные составы для полного снятия остатков благородных оксидов. Химический процесс требует точности. Затем чистая титановая основа проходит струйную обработку корундом (Ra 2,5–4,0 мкм) и горячее травление в щавелевой кислоте для создания равномерного серо-матового микрорельефа.
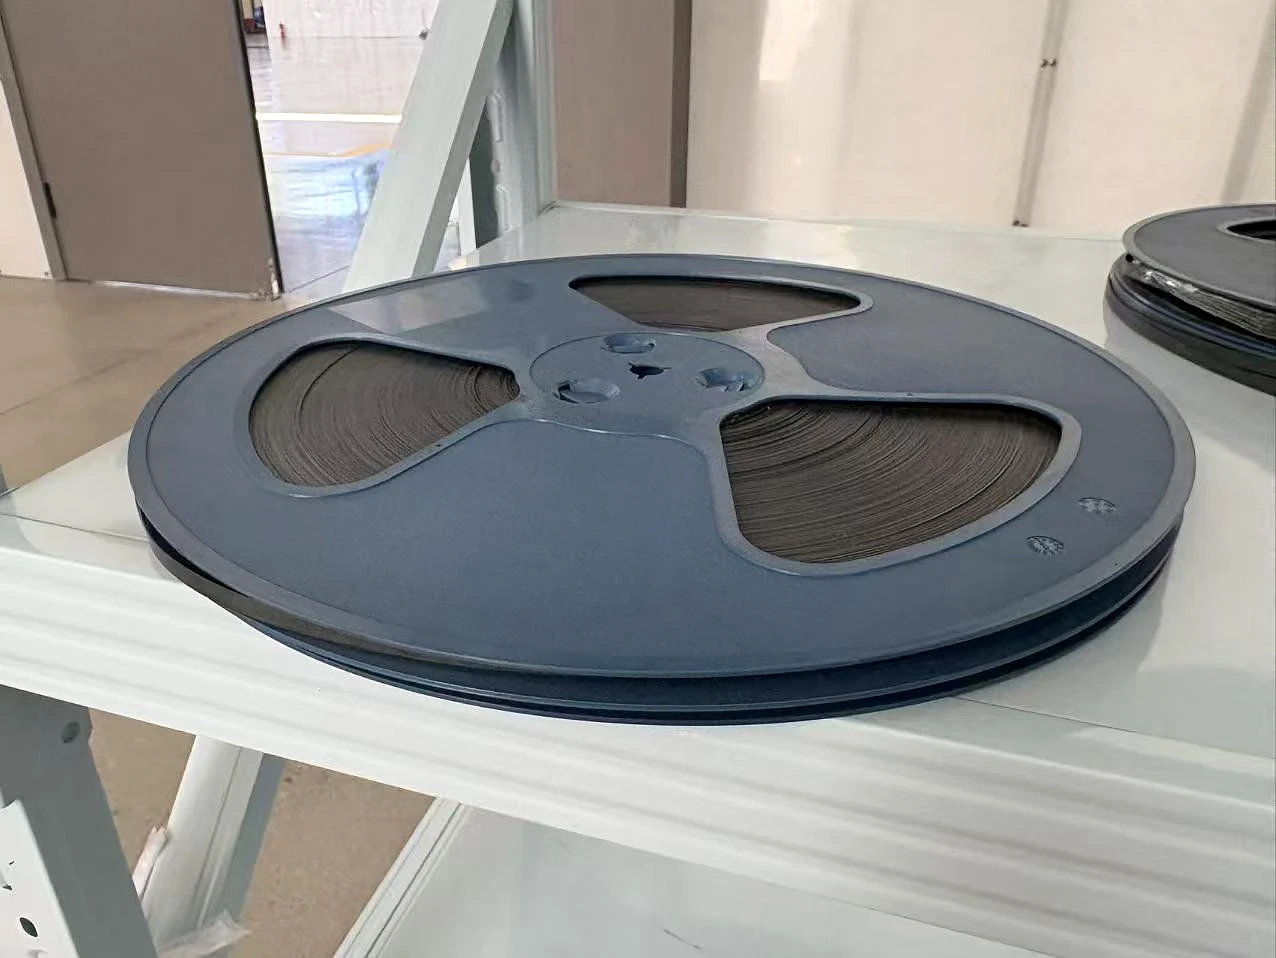 Рисунок 2: Очищенные основы из чистого титана проходят 100% ультразвуковой контроль толщины и осмотр на питтинг после травления перед финишным микропротравливанием.
Химический состав покрытия: Системы рутений-иридий против иридий-тантал
Правильный выбор каталитической композиции определяет эксплуатационный ресурс и расход электроэнергии. Подбор состава крайне важен. Сертифицированные партнерские предприятия выпускают две основные группы покрытий, строго согласуемые со средой:
- Рутений-иридиевая система (RuO2-IrO2-TiO2, хлорвыделяющие аноды):
- Рабочая среда: Высокоминерализованные хлоридные растворы, включая мембранные электролизеры хлорщелочных производств, генераторы гипохлорита натрия, морские антиобрастающие системы и очистку стоков;
- Условия эксплуатации: Диапазон pH 2–12 при температуре электролита не выше <= 60°C–70°C;
- Ограничение при заказе: Попадание рутений-иридиевого анода в среду серной кислоты или интенсивного выделения кислорода приводит к окислению RuO2 до летучего тетроксида рутения (RuO4), вызывая сход покрытия за считанные сотни часов. Совместимость со средой обязательна.
- Иридий-танталовая система (IrO2-Ta2O5, кислородвыделяющие аноды):
- Рабочая среда: Сильнокислые среды с выделением кислорода, включая электроосаждение медной и алюминиевой фольги, гидрометаллургическое извлечение меди, цинка и кобальта, регенерацию травильных растворов;
- Условия эксплуатации: Выдерживает растворы с pH <= 1 при исключительно низком перенапряжении кислорода;
- Роль микроструктуры: Оксид тантала формирует с оксидом иридия плотную твердорастворную решетку, блокируя проникновение агрессивной кислоты к титановой основе. Эксплуатационный ресурс превосходен.
Обе системы наносятся в 10–25 последовательных слоев с термообработкой в программируемых муфельных печах. Строгий терморежим обеспечивает долговечность. При приемке продукции массовая плотность нанесения драгоценных металлов в граммах на квадратный метр (г/м²) является обязательным контрольным показателем, в отличие от геометрической толщины в микрометрах (мкм).
Экономическая эффективность и рекомендации по закупке услуг перепокрытия
Внедрение регламентного графика снятия и повторного нанесения покрытия анодов ОРТА обеспечивает предприятиям существенную экономию бюджета и сырьевых ресурсов. Сокращение затрат неоспоримо.
Регенерация включает исключительно затраты на драгоценные металлы, химическое травление и термообработку. Она исключает закупку нового титанового проката, лазерный раскрой и сварку тоководов. В текущих рыночных реалиях стоимость перепокрытия составляет 40%–60% от цены нового комплектного анода. Экономическая выгода очевидна.
Восстановленные по регламенту аноды в ходе ускоренных ресурсных испытаний (ALT) демонстрируют 95%–100% каталитической активности нового узла. Качество полностью предсказуемо.
После демонтажа персоналу категорически запрещается зачищать аноды болгарками или стальными щетками, чтобы не срезать металл основы. Бережное обращение сохраняет ресурс. Фиксируйте динамику напряжения на ваннах и параметры электролита вместе с чертежами при оформлении технического запроса.
Для оценки остаточного ресурса анодов или расчета стоимости нанесения покрытия на титановые аноды и электроды ОРТА/MMO направьте запрос через наш онлайн-портал технического аудита и чертежей. Инженерный ответ предоставляется оперативно. Вы также можете ознакомиться с возможностями наших сертифицированных партнерских производств.