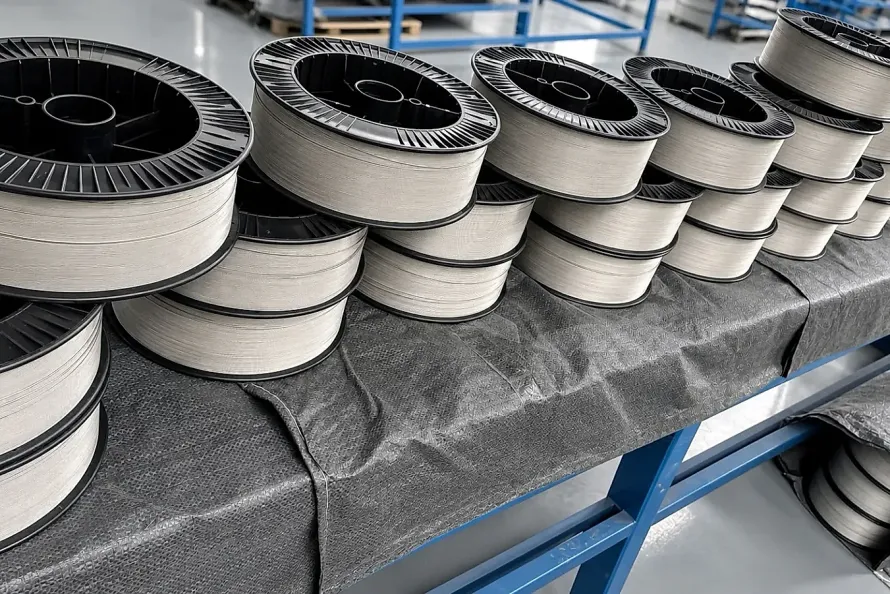
16 ноября 2026 года компания Tekna (штаб-квартира в Шербруке, Канада, и производственные комплексы в Европе), мировой лидер в сфере индукционной плазменной атомизации металлических порошков, официально объявила о подписании многолетнего долгосрочного соглашения (Long-Term Agreement, LTA) с французской авиастроительной группой Safran. Промышленная кооперация продолжает укрепляться. Tekna обеспечит поставки сертифицированных партий титановых и высокопрочных алюминиевых порошков для аддитивного производства на заводы Safran и партнерские механические предприятия, поддерживая серийный выпуск узлов авиадвигателей (включая программу CFM LEAP) и облегченных силовых кронштейнов.
Заключение этого соглашения подтверждает ускоренный переход аддитивных технологий к полномасштабному серийному производству летных деталей. Качество исходного сырья играет решающую роль.
Как интегрированная платформа цепочки поставок титана, сотрудничающая с сертифицированными партнерскими заводами (certified partner facilities), мы анализируем металлургический контроль исходных заготовок, технологические параметры плазменного распыления и правила аудита заводских сертификатов (MTC) на аэрокосмические порошки. Строгие нормы исключают возникновение дефектов.
Требования к качеству исходных прутков для плазменной атомизации авиационных порошков
В аддитивном производстве металлов методами лазерного сплавления в порошковой постели (LPBF) и прямого подвода энергии (DED) качество исходного порошка напрямую определяет плотность детали, относительное удлинение и сертификацию летной годности. Технологический контроль предельно строг.
Сферические титановые порошки производятся преимущественно методом радиочастотной плазменной сфероидизации (PA) либо методом плазменного вращающегося электрода (PREP). Ни один процесс распыления не способен устранить металлургические дефекты, заложенные в некачественном исходном сырье. Исходный металл обязан быть чистым.
В связи с этим авиационные стандарты, такие как AMS 4998 и ASTM F3001, предъявляют строгие требования к заготовкам:
- Тройной вакуумно-дуговой переплав (3x VAR): Стандартные промышленные прутки обычно проходят один или два переплава VAR. Исходный металл для аэрокосмических порошков требует тройного переплава. Процесс 3x VAR гарантированно растворяет тугоплавкие включения высокой плотности (HDI, такие как частицы вольфрама или молибдена) и дефекты низкой плотности (LDI, обогащенные азотом твердые альфа-фазы).
- Базовый контроль сверхнизкого содержания кислорода: При атомизации и последующем лазерном сплавлении капли титана неизбежно поглощают микропримеси кислорода. Контроль кислорода первостепенен. Исходный металл выплавляется из губки высшего сорта Grade 0, что позволяет удерживать содержание кислорода в прутках в пределах <= 0,05%–0,08%. Это гарантирует соблюдение нормы <= 0,13% кислорода для сплава Grade 23 (Ti-6Al-4V ELI).
- Прецизионный прокат и бесцентровое шлифование: Механизмы непрерывной подачи прутка в плазмотрон крайне чувствительны к отклонениям диаметра. Прутки подвергаются бесцентровому шлифованию до квалитетов h7 или h8 с шероховатостью Ra <= 0,8 мкм, без остатков технологических смазок или графита.
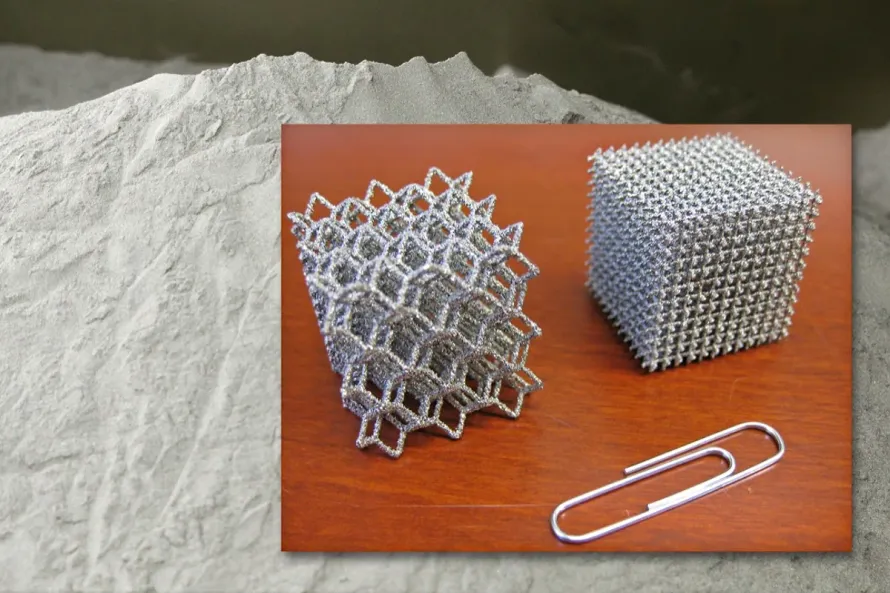
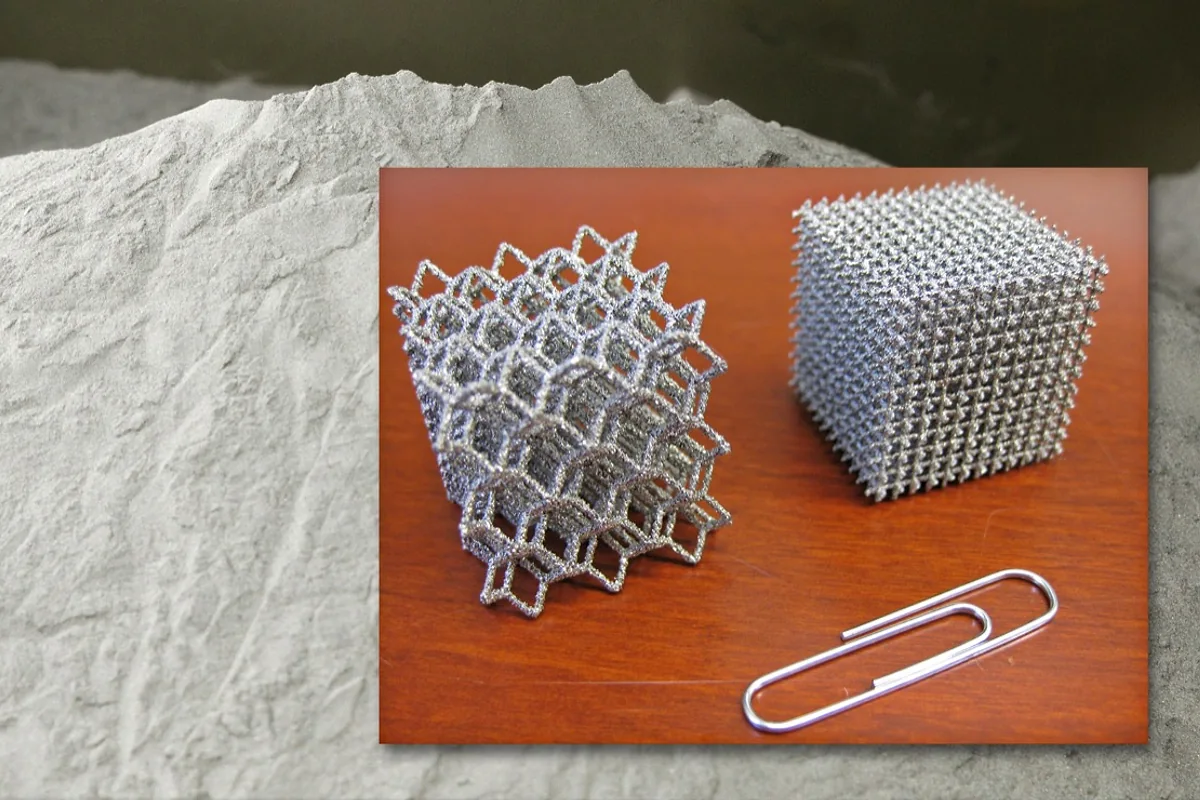 Рисунок 1: Микрофотография сферического порошка Ti-6Al-4V Grade 23 плазменной атомизации. Сферичность не менее >= 95% с минимальным числом сателлитов обеспечивает равномерное нанесение слоя порошка при 3D-печати.
Сравнение промышленных методов производства титанового порошка
Промышленность применяет три основных метода получения сферических титановых порошков. Каждая технология имеет особенности. Инженеры по закупкам должны сопоставлять способ распыления с габаритами деталей, типом установки и требованиями сертификации.
| Технологический маршрут | Принцип и сырьевая заготовка | Металлургические преимущества | Технологические ограничения | Типовые области применения |
|---|---|---|---|---|
| Плазменный вращающийся электрод (PREP) | Вращающийся титановый пруток оплавляется плазменной дугой в среде аргона/гелия | Отсутствие контакта с тиглями, практически нет полых сфер и сателлитов | Ограниченный выход мелкой фракции (частицы < 45 мкм составляют обычно < 30%) | Диски турбин, имплантаты для электронно-лучевого сплавления (EBM) |
| ВЧ-плазменная атомизация (PA) | Индукционный плазмотрон мгновенно распыляет и сфероидизирует проволоку или порошок | Высокая производительность, сферичность >= 98%, отличный выход тонких фракций | Требуется строгая стабилизация подачи проволоки против недорасплава | Теплообменники со сложными каналами, форсунки авиадвигателей LPBF |
| Индукционная газовая атомизация (EIGA) | Струя аргона высокого давления распыляет расплавленный индуктором пруток | Экономичный выход мелких фракций, широкий спектр сплавов | Аргон под высоким давлением может образовывать газовые микропоры (Argon Gas Entrapment) | БПЛА, силовые корпусные детали авиастроения методами LPBF и DED |
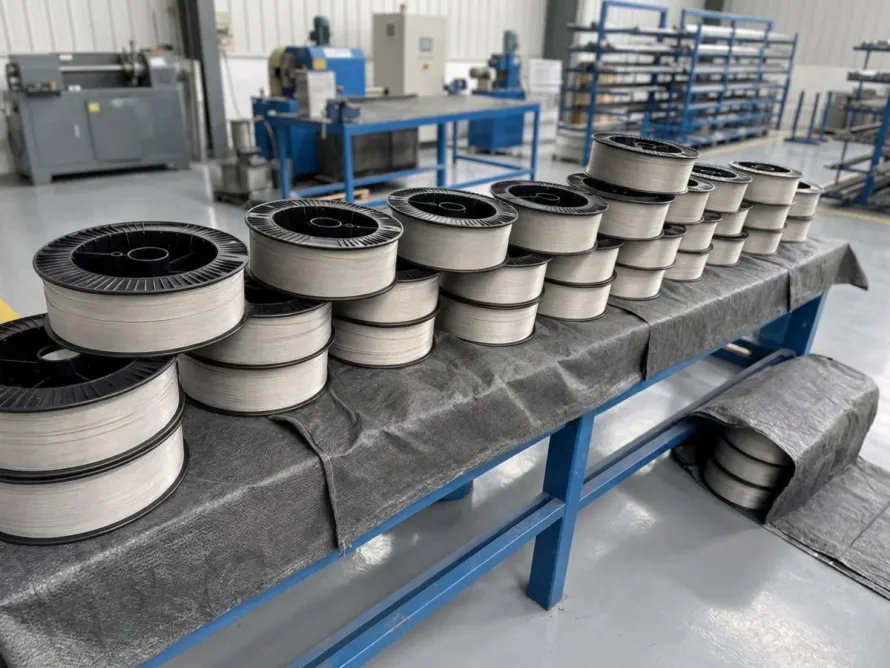
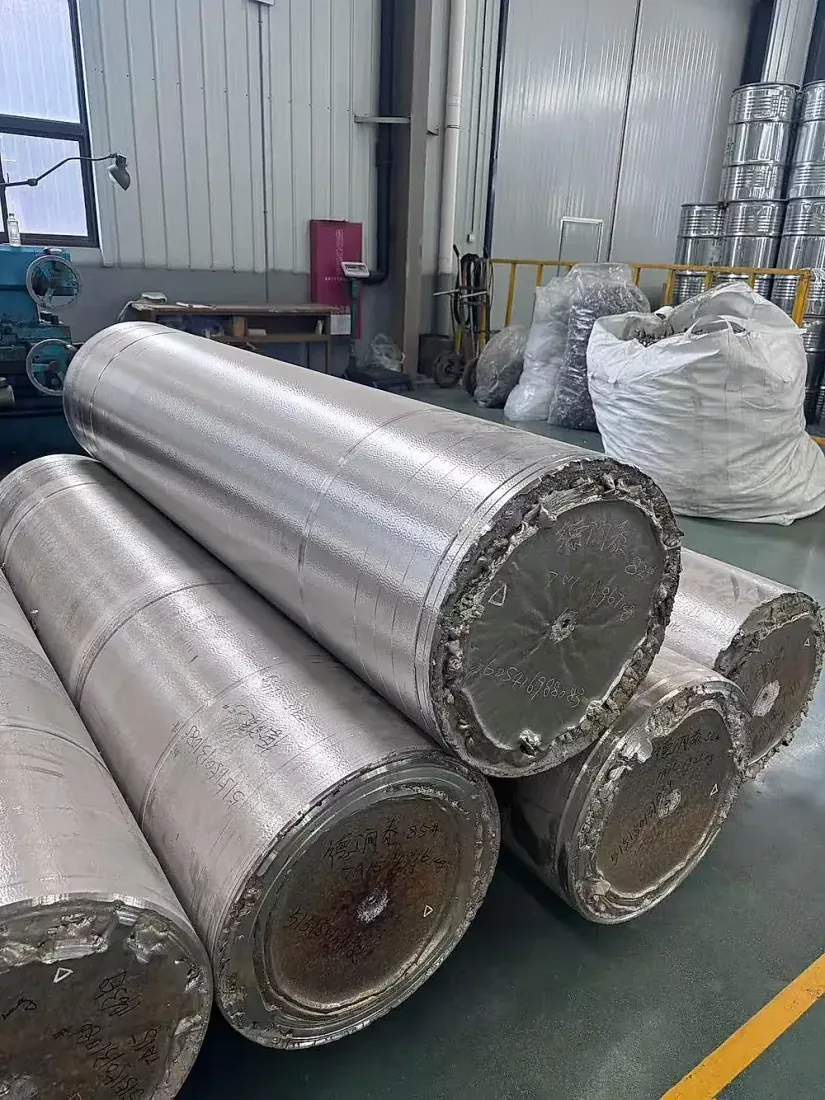 Рисунок 2: Прецизионно шлифованные титановые прутки тройного переплава (3x VAR), прошедшие 100% ультразвуковой контроль и маркировку плавок перед распылением.
Входной контроль: аудит сертификатов MTC и приемка порошка
Для инженеров по закупкам и аудиторов качества в аэрокосмической и медицинской отраслях приемка материала не сводится к осмотру маркировки на тарном контейнере. Практические замеры обязательны.
При аудите заводского сертификата испытаний материала (Material Test Certificate, MTC) служба качества должна проверить сквозную прослеживаемость:
- Полная прослеживаемость по номеру плавки и партии (Heat/Lot Traceability): Сертификат MTC обязан фиксировать происхождение от партии губчатого титана, слитка, кованой заготовки до финального ситового рассева. Сквозная цепочка исключает поставку фальсификата.
- Аналитический контроль элементов внедрения: Проверяйте протоколы газового анализа методом плавления в среде инертного газа для кислорода (O <= 0,13%), азота (N <= 0,03%) и водорода (H <= 0,012%). Чистота по газам сохраняет ударную вязкость.
- Текучесть по воронке Холла и насыпная плотность: По стандарту ASTM B213 время истечения через калиброванную воронку должно составлять <= 25 s/50g, а плотность после утряски — превышать 60% от теоретической, что гарантирует стабильное нанесение слоев на протяжении 40–80 часов печати. Хорошая текучесть предотвращает брак.
Поставка сырьевых заготовок и инженерная поддержка для 3D-печати
Соглашение Tekna и Safran демонстрирует глубокую зависимость передовой промышленности от надежных цепочек поставок металлического сырья. Мировой спрос динамично растет.
Как интегрированная платформа цепочки поставок титана, работающая с сертифицированными партнерскими заводами, мы поставляем титановые заготовки исследовательским институтам, центрам аддитивного производства и предприятиям точной механики по всему миру. Постоянный складской запас обеспечивает надежность.
- Мы поставляем прутки и проволоку тройного переплава (3x VAR) для плазменной атомизации с гарантированной однородностью;
- Мы поддерживаем наличие сплавов Grade 5 (Ti-6Al-4V) и Grade 23 со сверхнизким кислородом;
- Каждая партия сопровождается сертификатом MTC с полной прослеживаемостью и протоколом УЗК.
Воспользуйтесь нашим онлайн-порталом подачи заявок для передачи технических требований к пруткам и проволоке. Инженерный ответ предоставляется оперативно. Вы также можете ознакомиться с возможностями наших сертифицированных партнерских производств.