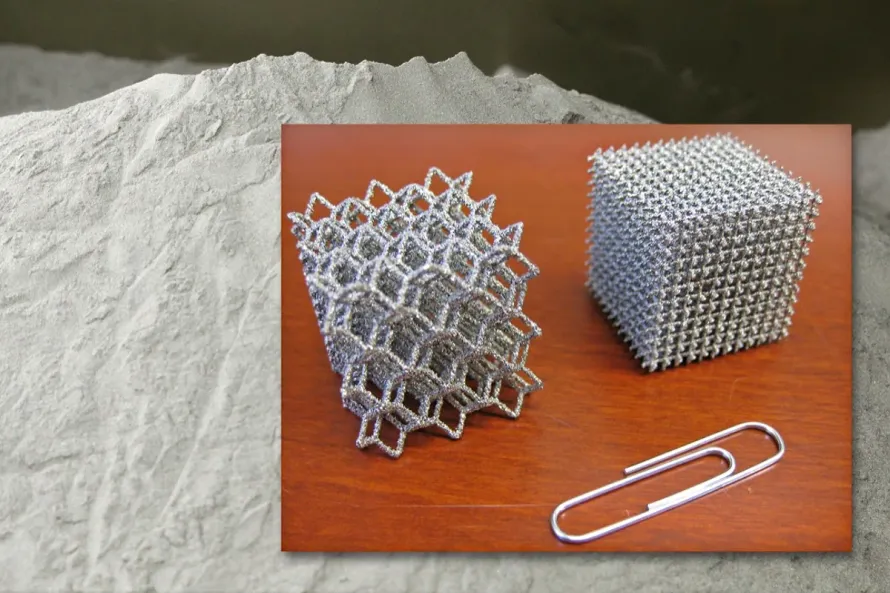
Промышленная аддитивная металлообработка преодолела важный инвестиционный рубеж. Выросшая из лабораторий Массачусетского технологического института (MIT) компания VulcanForms привлекла 500 млн долларов ($500M, $500m) заемного финансирования. Отрасль стремительно трансформируется. Раунд возглавили Инициатива устойчивости J.P. Morgan и фонды под управлением Apollo.
Привлеченные средства будут направлены на строительство трех новых передовых цифровых суперзаводов. Производственная мощность вырастет в разы. Общий объем инвестиций в VulcanForms превысил 1 миллиард долларов ($1B). Объединяя стокиловаттные комплексы селективного лазерного сплавления (LPBF), 5-осевую прецизионную мехобработку и физический искусственный интеллект, компания становится поставщиком первого уровня для Boeing, Airbus и оборонных программ.
1. От опытных образцов к серийному выпуску: Стратегические цели расширения
Долгие годы 3D-печать металлом оставалась инструментом прототипирования или выпуска единичных деталей. Массовое внедрение задерживалось. Ведущие авиастроительные корпорации (OEM) сталкивались с дефицитом мощностей на тяжелых штамповочных прессах и колоссальным коэффициентом расхода металла, при котором 85% до 90% (85%–90%) исходной поковки уходило в стружку.
Применяя лазерные матрицы мощностью в сотни киловатт, VulcanForms повышает скорость синтеза металла в разы по сравнению со стандартными 4- или 8-лазерными машинами. Производительность растет скачкообразно. Инвестиции в 500 миллионов долларов реализуют три базовые задачи:
- Снижение зависимости от уязвимых внешних поставок: В оборонном секторе суверенность поставок высокопрочных облегченных деталей стала безусловным приоритетом. Надежность снабжения имеет решающее значение. Новые заводы строятся непосредственно в индустриальных кластерах для сокращения логистического плеча от порошка до готовой детали;
- Замкнутый производственный цикл: печать, ГИП и ЧПУ-обработка: Традиционно выращенные заготовки транспортируются на сторонние участки для горячего изостатического прессования (HIP) и механической доводки. Раздельная логистика отнимает время. Новые предприятия объединят печать и прецизионное фрезерование под единым цифровым контролем качества;
- Фокус на высокотехнологичных сплавах титана и никеля: Мощности ориентированы на сплавы Grade 5 (Ti-6Al-4V) и Grade 23 (Ti-6Al-4V ELI) для тонкостенных корпусов, силовых кронштейнов и ракетных камер сгорания.
2. Стандарты сырья: Прутки и проволока сверхнизкого содержания кислорода
Масштабирование суперзаводов 3D-печати предъявляет бескомпромиссные требования к первичному металлургическому переделу. Чистота сплава определяет ресурс детали. Если пруток для распыления содержит следы тугоплавких включений (HDI) или микропоры, эти дефекты попадут в порошок при газовой атомизации (GA) или плазменном распылении (PREP) и вызовут усталостное разрушение в полете.
На сертифицированных партнерских предприятиях прокат для аддитивного передела выпускается по строжайшим регламентам. Технологические нормы крайне строги.
2.1 Тройной вакуумно-дуговой переплав (3x VAR)
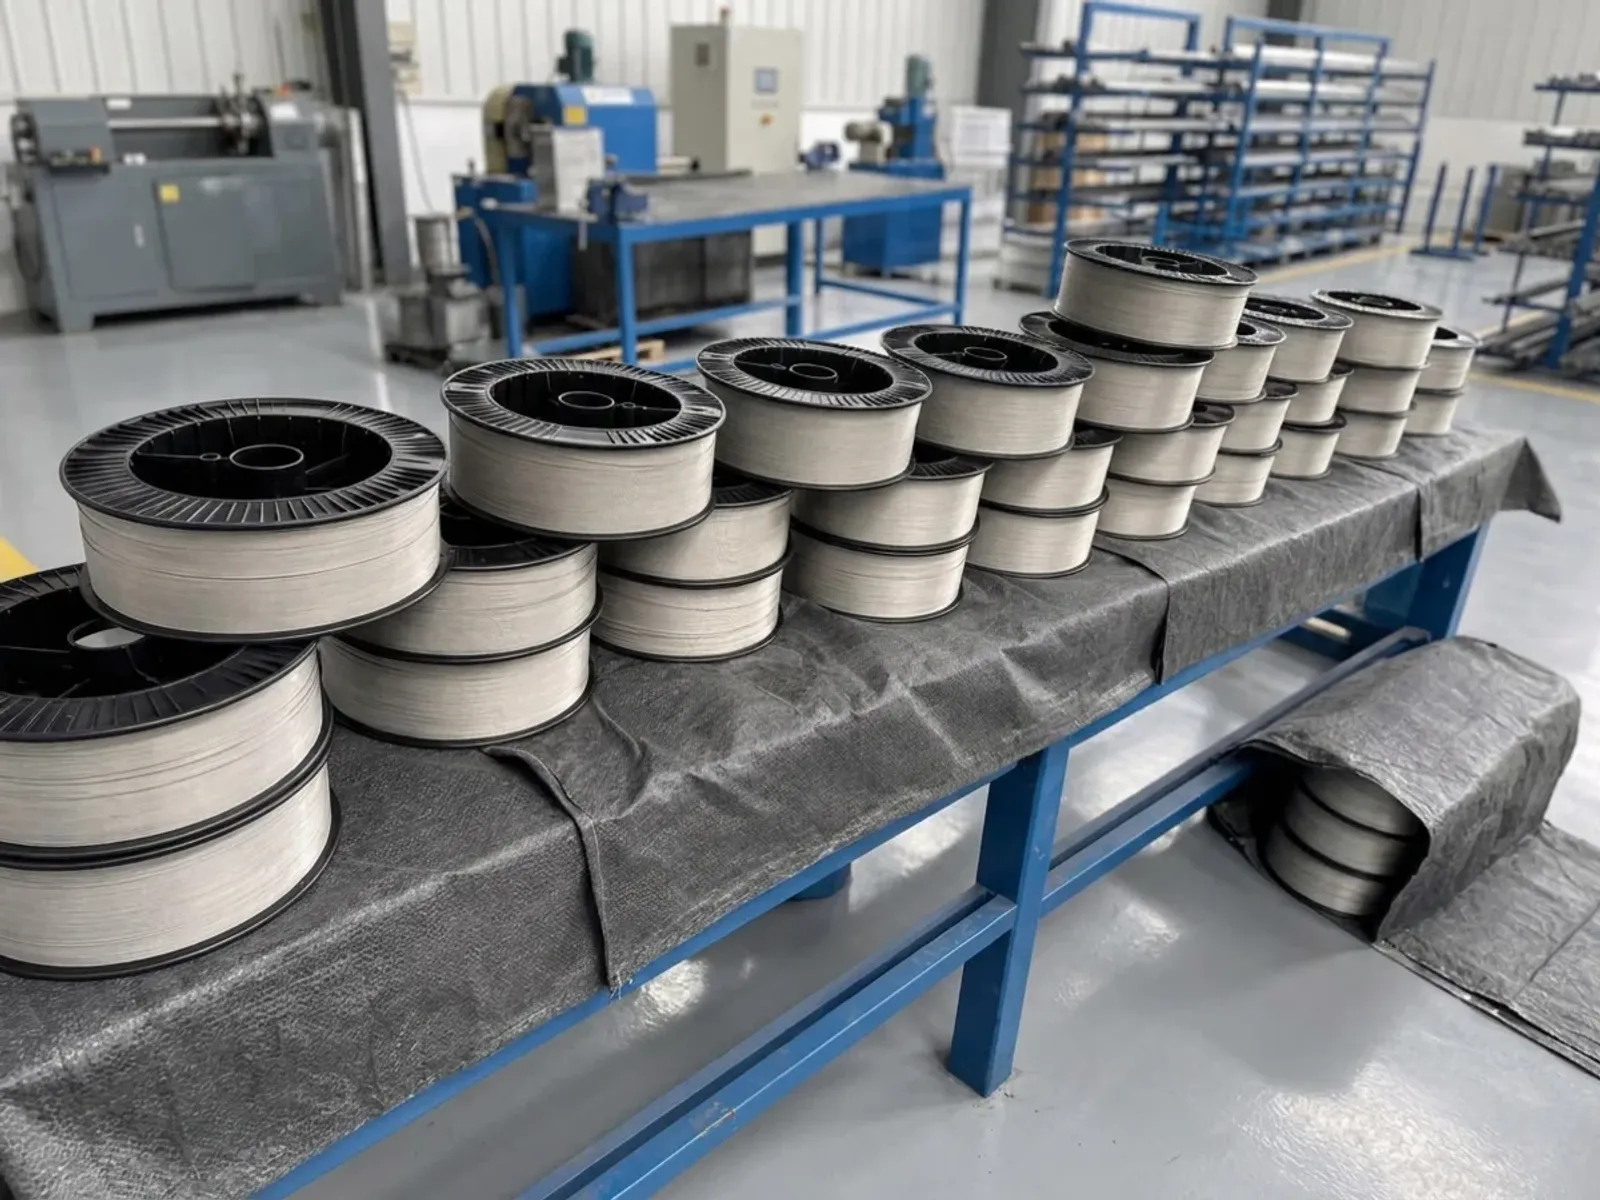
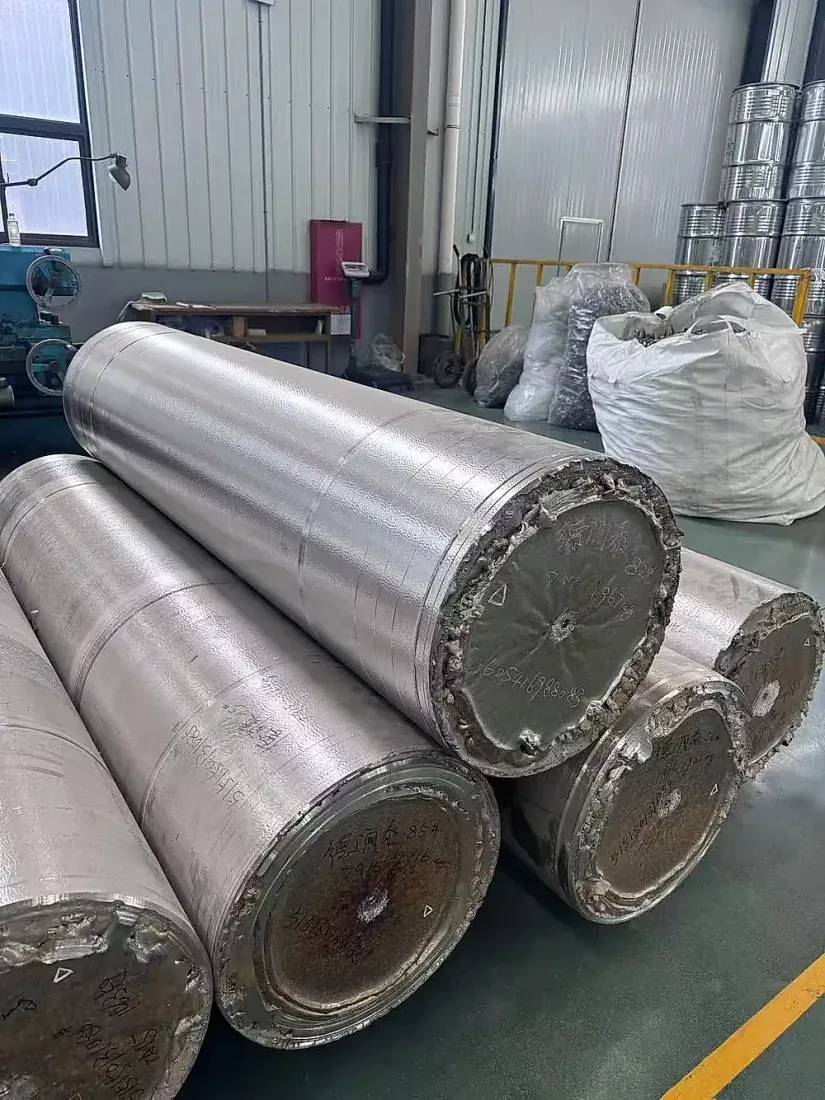
Заводские данные подтверждают, что заготовки под титановые прутки и проволоку для производства порошков проходят тройной вакуумный переплав (3x VAR). Чистота металла контролируется безупречно. Три цикла рафинирования под глубоким вакуумом минимизируют содержание газов:
- Кислород (O): Удерживается на уровне <= 0.05% (500 ppm), создавая запас надежности при лазерном переплаве;
- Азот (N): Строго ограничен значением <= 0.01% (100 ppm);
- Водород (H): Не превышает <= 0.005% (50 ppm), что предотвращает образование нитридов титана (TiN) и карбидов.
2.2 Допуск по диаметру h7 и зеркальное бесцентровое шлифование
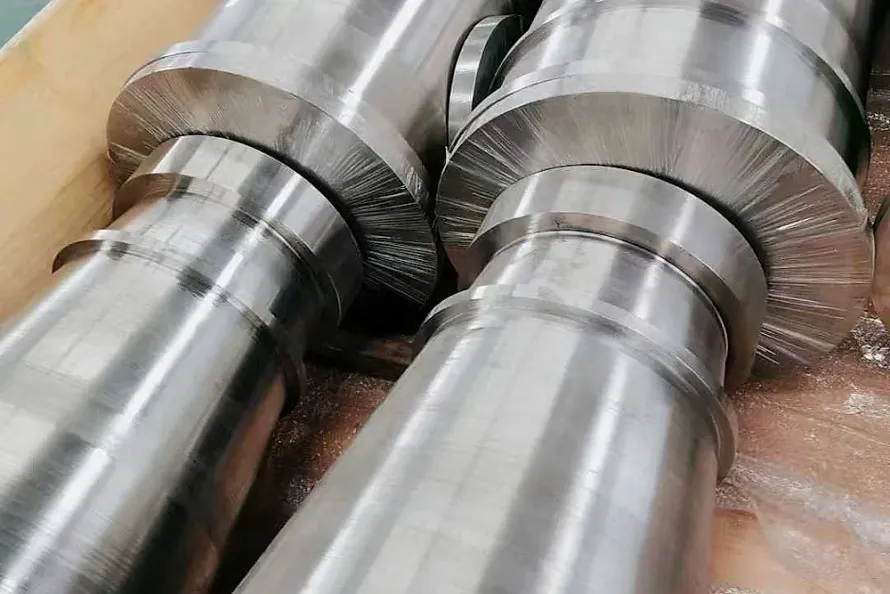
Атомизаторы PREP вращают заготовки со скоростью от 15,000 rpm до 30,000 rpm (15 000 до 30 000 об/мин). Динамический баланс требует точности. Малейшее биение прутка провоцирует вибрацию шпинделя и неоднородность капель расплава. Партнерские заводы используют прецизионное бесцентровое шлифование, обеспечивая квалитет h7–h8, прямолинейность лучше 0.5 mm/m и шероховатость Ra <= 0.8 μm.
3. Сравнение способов производства: Аддитивный синтез, штамповка и фрезерование плит
Для крупногабаритных силовых конструкций инженеры сопоставляют коэффициент использования металла, стоимость оснастки и сроки. Анализ подчеркивает различия технологий.
| Метод изготовления | Лазерная 3D-печать (VulcanForms LPBF) | Крупногабаритная штамповка (ASTM B381) | Фрезерование из толстых плит (ASTM B265) |
|---|---|---|---|
| Коэффициент использования металла | Очень высокий (Выход годного достигает 70% до 85%) | Средний (Коэффициент расхода 4:1 до 8:1) | Крайне низкий (Потери металла 10:1 до 15:1) |
| Затраты на оснастку и запуск | Без оснастки, прямое выращивание из CAD-модели | Требует дорогих штампов; запуск 3 до 6 месяцев | Без штампов, но высокий расход твердосплавных фрез |
| Плотность и отсутствие пор | Требует 100% обработки ГИП (HIP) для смыкания пор | Высокая степень деформации формирует плотное зерно | Однородная структура горячекатаной отожженной плиты |
| Механические свойства и усталость | После ГИП и отжига сопоставимы с поковками | Непрерывные волокна ковки дают максимальный ресурс | Небольшая анизотропия вдоль и поперек проката |
| Требования к сырью | Сверхчистые прутки 3x VAR, сферический порошок | Слитки и кованые заготовки многократного VAR | Горячекатаные отожженные и травленые плиты |
| Оптимальный диапазон заказа | Идеально для топологических деталей с каналами | Максимальная отдача на крупных партиях (>100 штук) | Удобно для срочных заказов простых форм (1 до 5 штук) |
4. Контроль качества: Неразрушающий контроль и сертификаты MTC для 3D-печати
По мере интеграции титановых деталей аддитивного производства в систему летной годности заказчики обязаны внедрять жесткие протоколы дефектоскопии и аудита MTC. Тщательный контроль гарантирует безопасность.
4.1 Промышленная компьютерная томография (КТ) и рентгенография
В деталях со сложной сетью внутренних конформных каналов обычный контактный ультразвук бессилен из-за отражения на внутренних полостях. Стандартные методы имеют предел. В ТЗ на закупку следует закладывать 100% компьютерную томографию (CT) или цифровую радиографию по ASTM E1742 или ASTM E2973 с разрешением <= 50 μm для подтверждения полного удаления порошка.
4.2 Свидетели механических свойств и химический контроль
На каждой платформе выращивания по углам и в центре обязательно печатаются образцы-свидетели (Witness Test Coupons). Свидетели отражают реальное состояние металла. Они проходят идентичный цикл газостатирования (HIP) и отжига. Заводской сертификат (MTC) должен подтверждать предел текучести ($R_{p0.2} \ge 830\text{ MPa}$), временное сопротивление ($R_m \ge 900\text{ MPa}$) и удлинение ($A \ge 10%$).
5. Поставки металлургического сырья и техническая поддержка аддитивных производств
Взрывной рост мощностей 3D-печати создает повышенную нагрузку на мировую металлургическую базу титанового проката. Стабильность каналов поставок крайне важна.
Являясь комплексной платформой поставок титановой продукции в сотрудничестве с сертифицированными заводами, мы поставляем высокочистые титановые полуфабрикаты для аддитивных предприятий, лабораторий и авиастроения. Качество сырья на первом месте.
- Поставляем прутки тройного переплава (3x VAR) и прецизионную проволоку Ti-6Al-4V под распыление порошка;
- Поддерживаем запасы заготовок сверхнизкого содержания кислорода (<= 0.05% O) под Заказы малых партий и прототипов;
- Сопровождаем каждую партию оригинальными сертификатами MTC с полной прослеживаемостью плавок.
Посетите /ru/get-quote/ для передачи технических требований к сплавам и порошковым заготовкам. Компетентные инженеры оперативно ответят на запрос. Вы также можете рассчитать массу проката в разделе /ru/tools/ или ознакомиться с мощностями партнерских заводов на странице /ru/factory/.
Связанные продукты и услуги
- Титановые прутки и проволока для сферических порошков AM
- Титановые прутки и кованые заготовки для авиации
- Сертифицированные партнерские плавильные заводы и лаборатории
- Инженерный аудит технических требований к материалам
Справочные стандарты и научно-технические источники
- TCT Magazine - VulcanForms raises $500m to accelerate manufacturing expansion (November 13, 2026).
- ASTM F2924 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4V with Powder Bed Fusion (ASTM International).
- ASTM F3001 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4V ELI (Extra Low Interstitial) with Powder Bed Fusion.
- ISO/ASTM 52900 - Additive manufacturing - General principles - Fundamentals and vocabulary.
- High-purity 3x VAR titanium ingot melting logs and PREP feedstock dimensional records from certified partner facilities (2026).