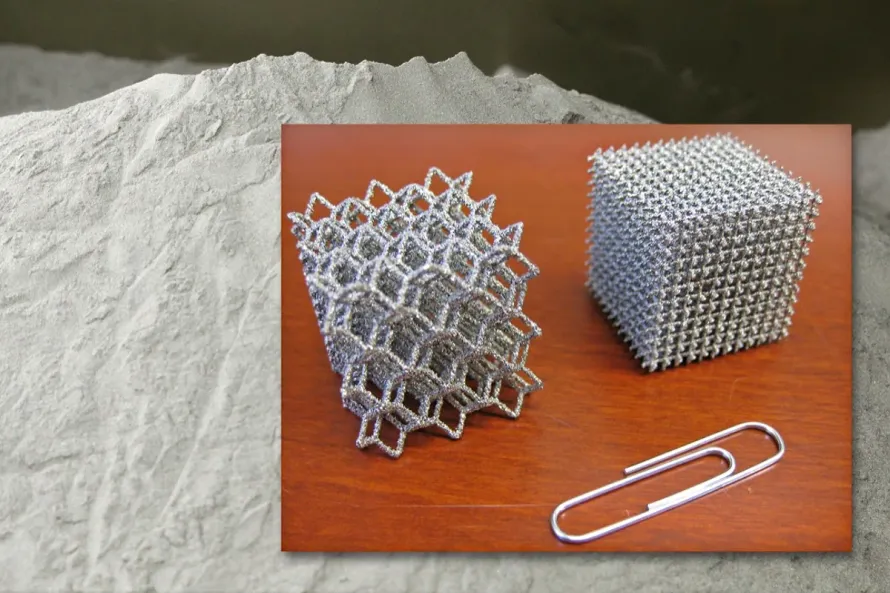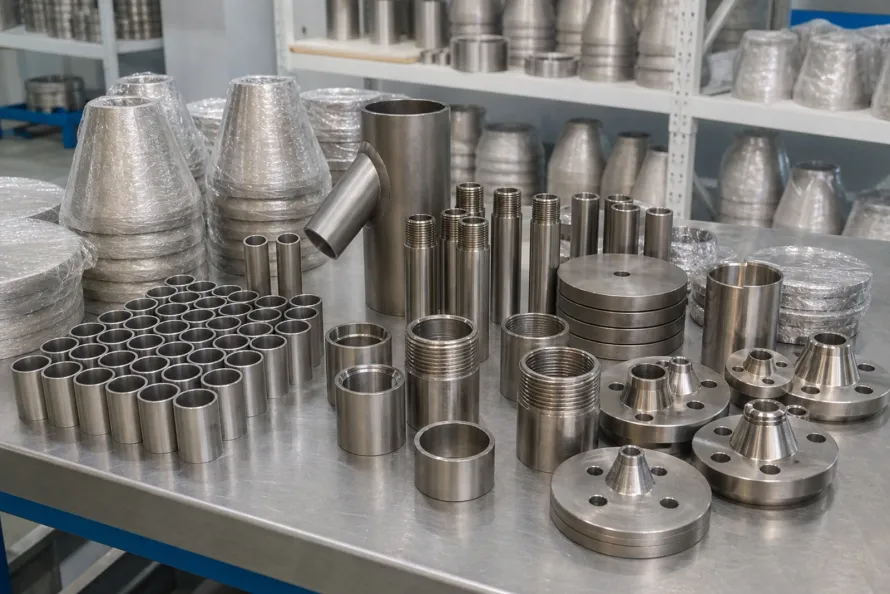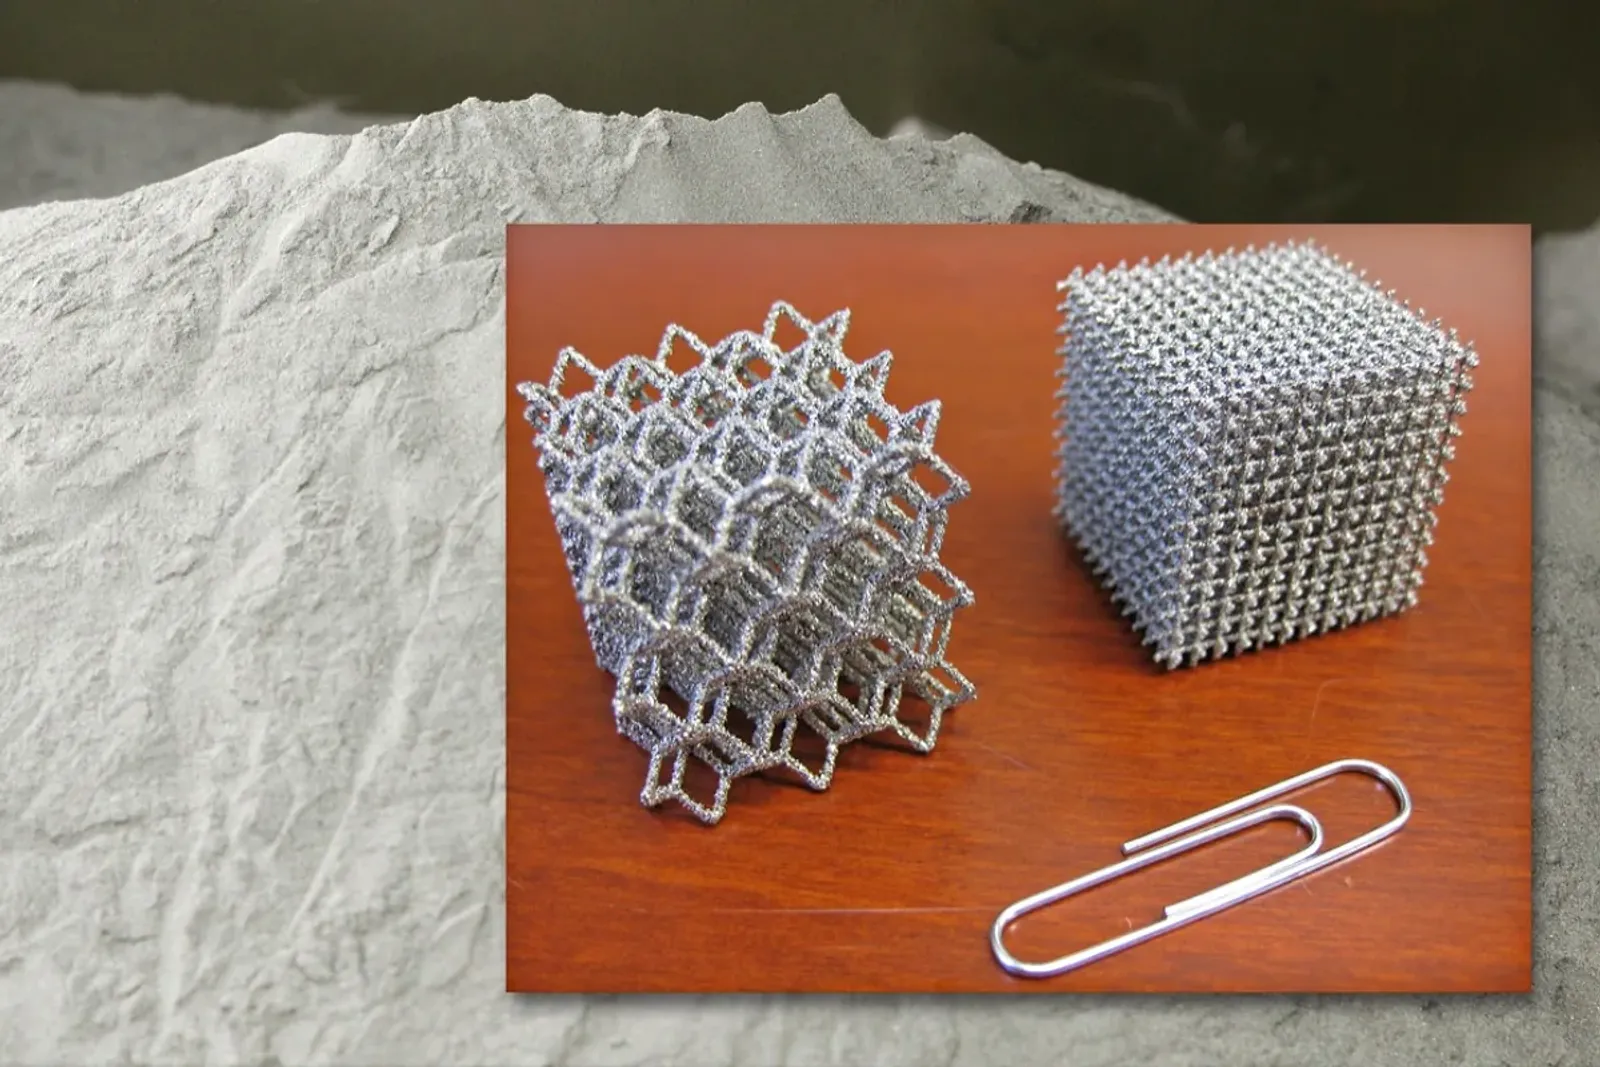
9 ноября 2026 года канадский разработчик плазменных технологий PyroGenesis Inc. объявил о победе в тендере на поставку титанового порошка глобальному аэрокосмическому лидеру. Контракт предусматривает поставку крупнофракционного сферического порошка (45–150 мкм) из сплава Ti-6Al-4V (титановый сплав Grade 5), полученного методом плазменной атомизации NexGen™, для программы НИОКР заказчика. Соглашение имеет знаковый характер.
Эта сделка последовала за повторным заказом от 22 октября 2026 года от американского производителя (OEM) на порошок для прямого нанесения энергии (DED). Рыночный сигнал предельно ясен.
Модернизация цепочек поставок в авиакосмической отрасли ускоряется.
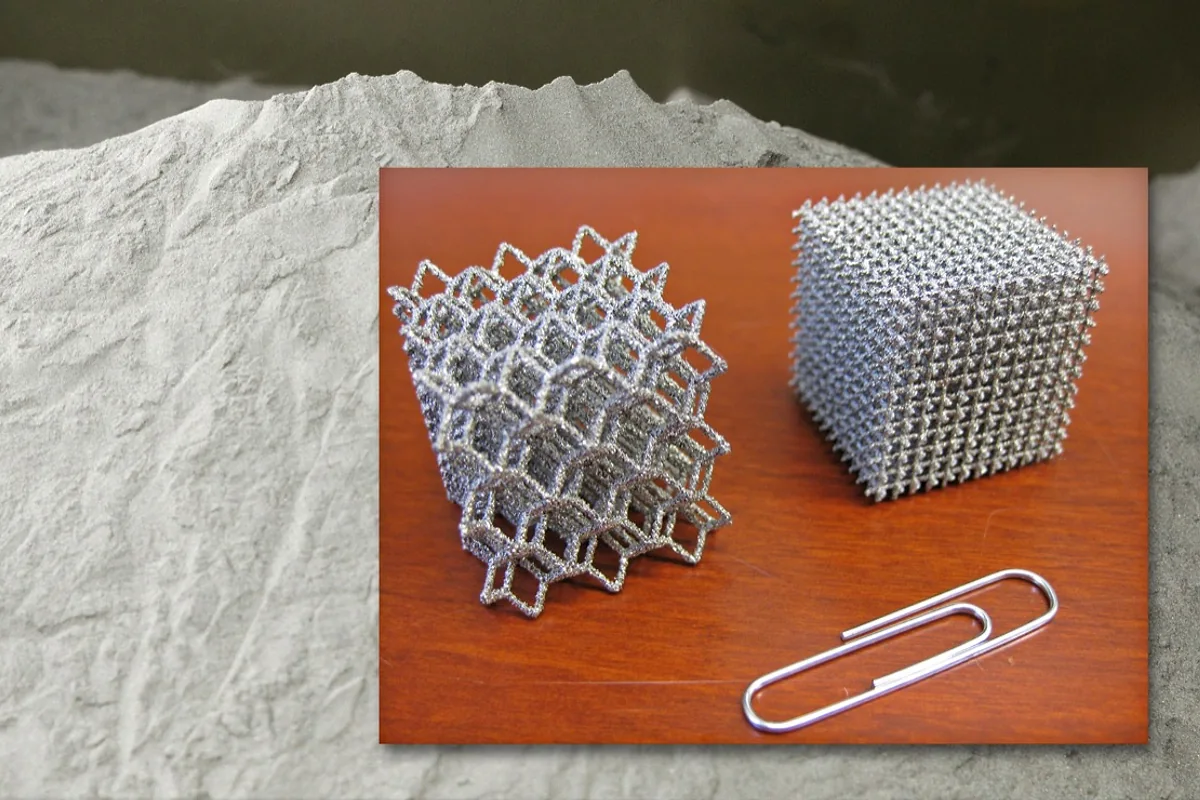
Почему авиастроение переходит на крупный титановый порошок 45–150 мкм
Долгое время внимание индустрии было сосредоточено на порошках мелких фракций 15–53 мкм для селективного лазерного сплавления (LPBF). Технологические пути разделяются.
Однако при изготовлении шпангоутов, узлов навески двигателей и адаптеров ракет LPBF сталкивается с ограничениями габаритов камер и скоростью построения ниже $0,25\text{ кг/ч}$. Габариты камер сдерживают выпуск. Чтобы изготавливать массивные силовые детали массой в десятки и сотни килограммов, авиастроители внедряют технологию прямого нанесения энергии (DED / LMD) с подачей порошка или проволоки.
В мощных системах прямого подвода энергии сферический порошок фракции 45–150 мкм демонстрирует неоспоримые технологические преимущества. Выгоды очевидны.
- Отличная текучесть по воронке Холла: Крупные частицы порошка обладают низким трением и равномерно подаются инертным газом без пульсаций и засорения сопел. Подача остается стабильной.
- Минимальное поглощение кислорода: Удельная поверхность порошка в разы ниже фракций 15–53 мкм, что предотвращает насыщение горячей ванны остаточными газами. Чистота сплава сохраняется.
- Высокая производительность наплавки: При использовании волоконных лазеров или плазмотронов мощностью в киловатты скорость наплавки DED достигает $2,0\text{–}10,0\text{ кг/ч}$, что более чем в 20 раз превышает показатели порошкового слоя. Скорость выпуска многократно возрастает.
Сравнение параметров: порошок DED vs. порошок LPBF vs. тяжелые штамповки
При выборе технологии для силовых элементов конструкторы и закупщики сопоставляют технические параметры процессов. Различия принципиальны.
| Критерий оценки | Крупный порошок DED (45–150 мкм) | Мелкий порошок LPBF (15–53 мкм) | Тяжелые гидравлические штамповки | Фокус контроля и приемки |
|---|---|---|---|---|
| Основной процесс | Прямое нанесение энергии (DED / LMD) | Селективное лазерное сплавление (LPBF) | Штамповка на прессах + черновая мехобработка | Процесс определяет срок сдачи заготовки |
| Скорость наплавки | $2,0\text{–}10,0\text{ кг/ч}$ | $0,05\text{–}0,25\text{ кг/ч}$ | Только механическое удаление припуска | Крупный порошок удобен для деталей метровой длины |
| Коэффициент выхода (BTF) | $1,5:1\text{–}2,5:1$ | $1,2:1\text{–}2,0:1$ | $10:1\text{–}25:1$ (огромный объем стружки в отход) | Аддитивная технология исключает потери металла |
| Срок поставки заготовки | $4\text{–}8\text{ недель}$ (квази-чистовая форма) | $2\text{–}4\text{ недель}$ (мелкие сложные детали) | $40\text{–}52\text{ недель}$ (очередь на штамповочные прессы) | Аддитивные заготовки обходят узкие места |
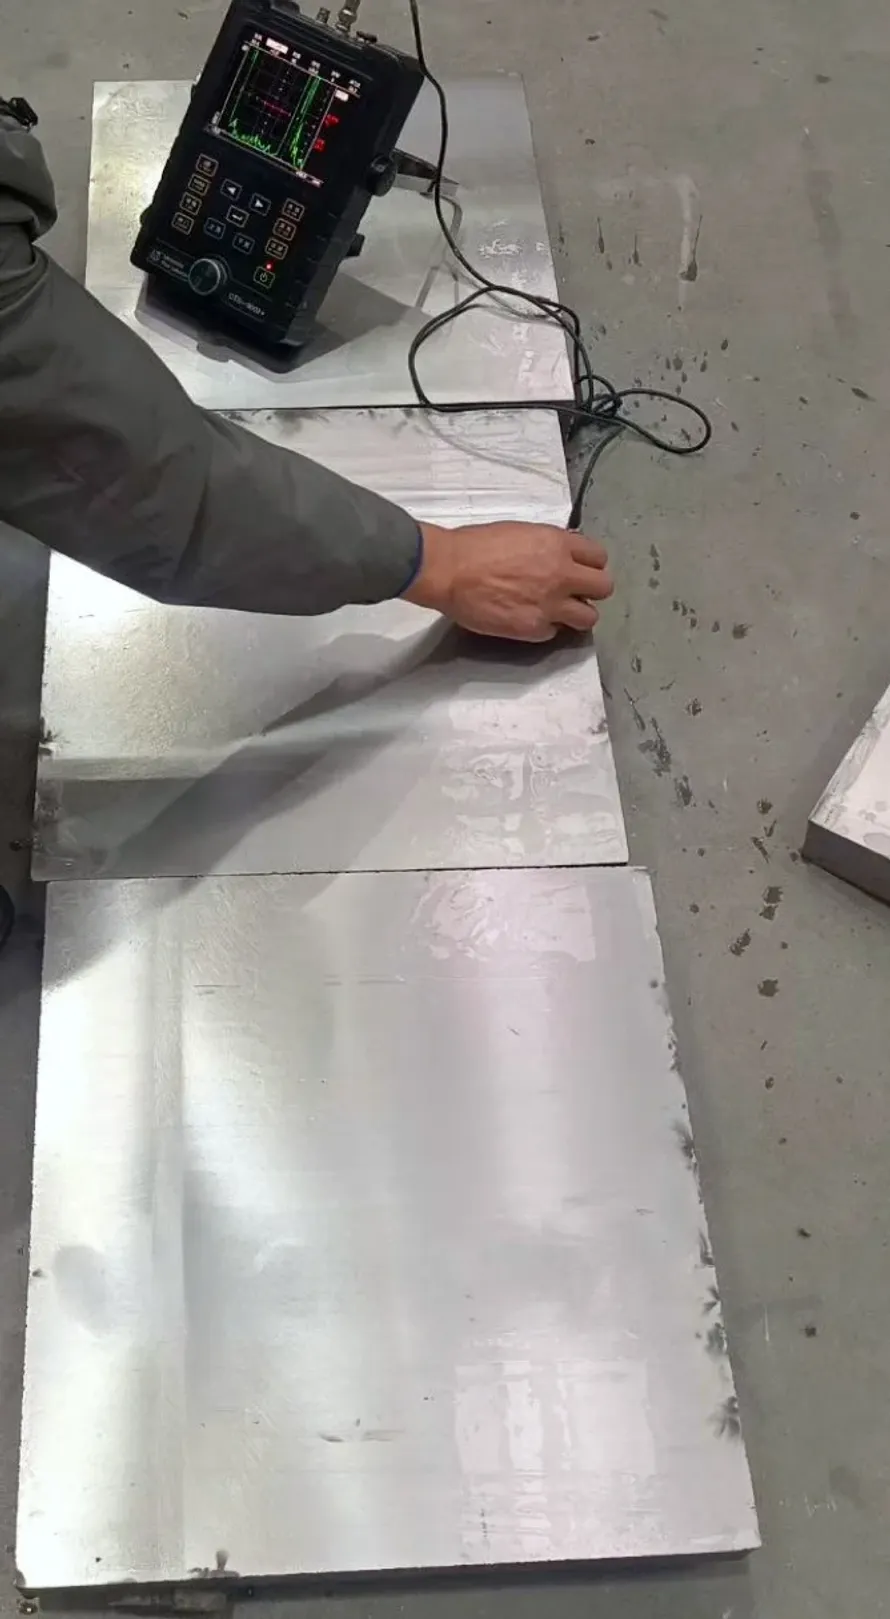
| Ключевые свойства порошка | Текучесть $\le 30\text{ с}/50\text{г}$, сферичность $\ge 92%$ | Текучесть $\le 25\text{ с}/50\text{г}$, минимум сателлитов | Ультразвуковой контроль (УЗК) по AMS 2631 AA | Проверять прирост кислорода в MTC по партиям |
| Типовые детали планера | Лонжероны, узлы навески, стыковочные фланцы | Завихрители форсунок, теплообменники | Диски турбин, цилиндры стоек шасси | Оценивать усталостную прочность и трещиностойкость |
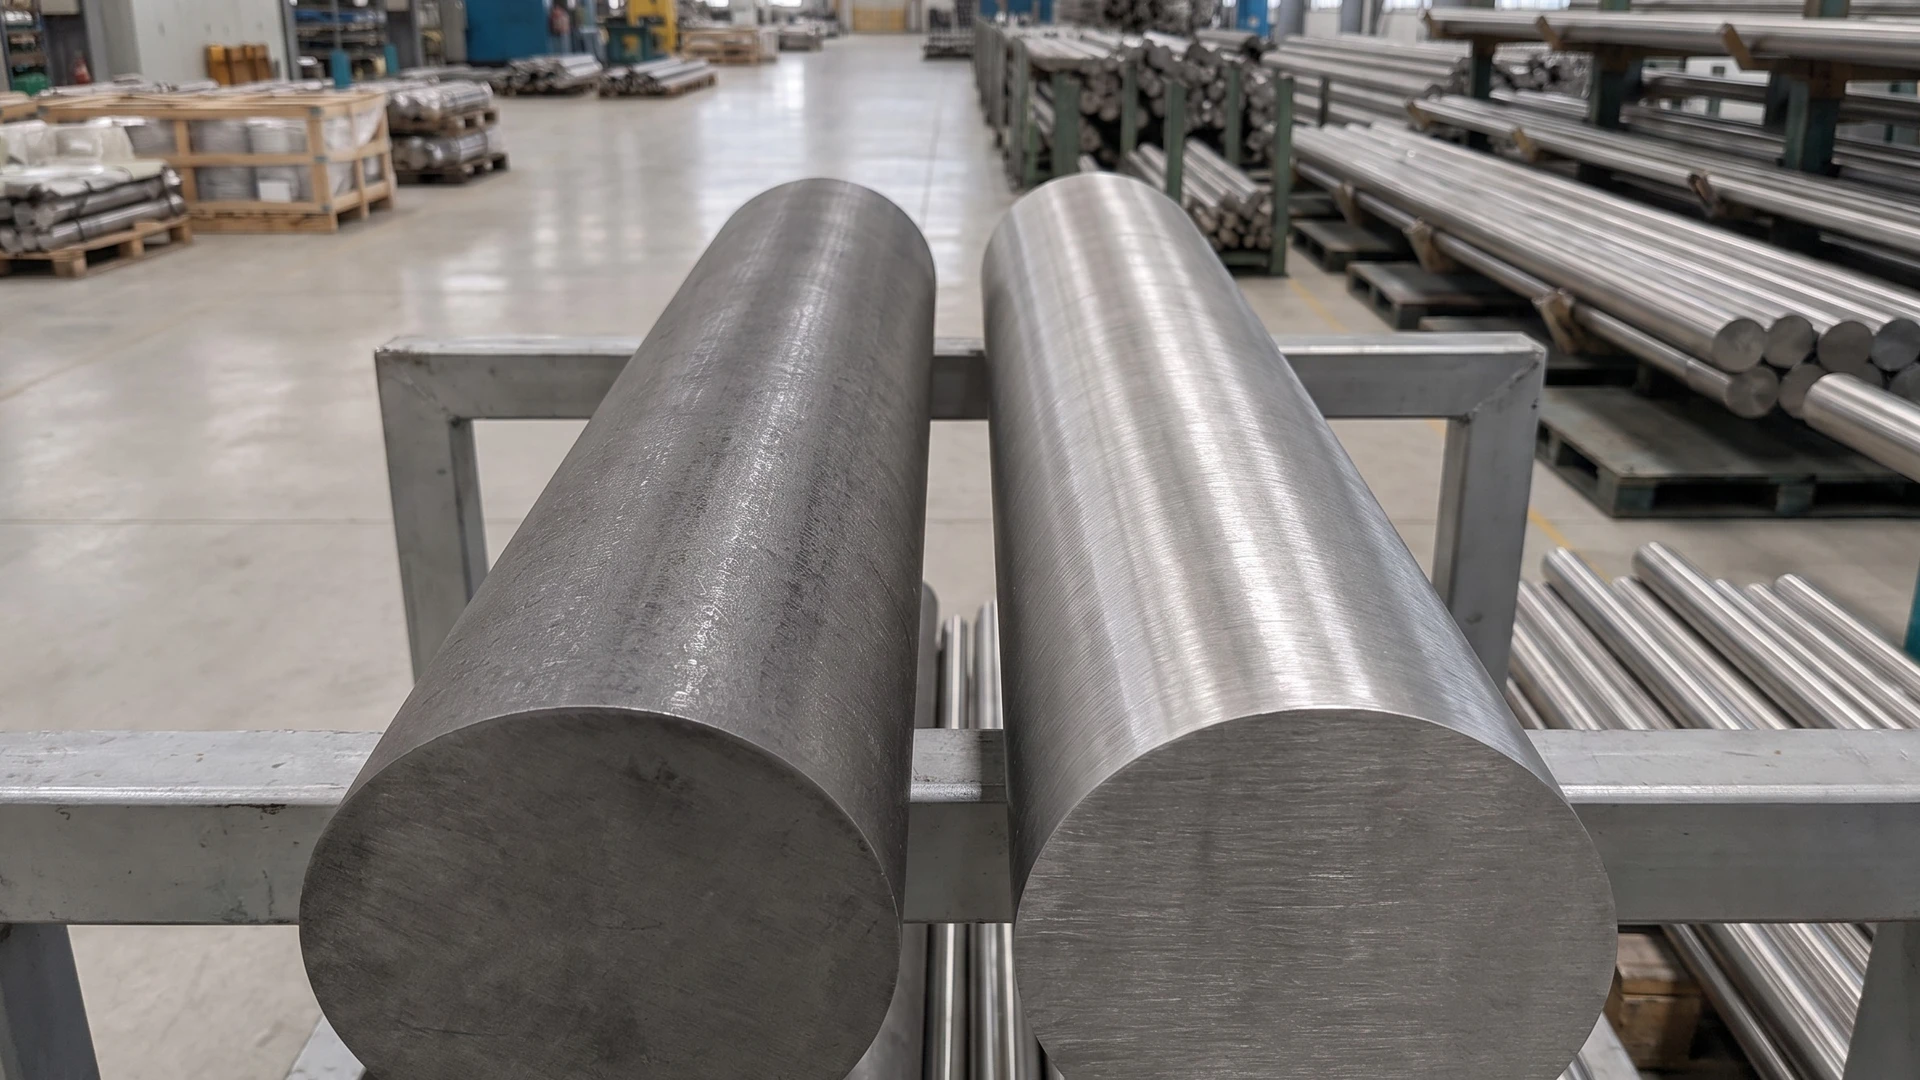
Металлургия исходных прутков: жесткие требования 3x VAR по кислороду
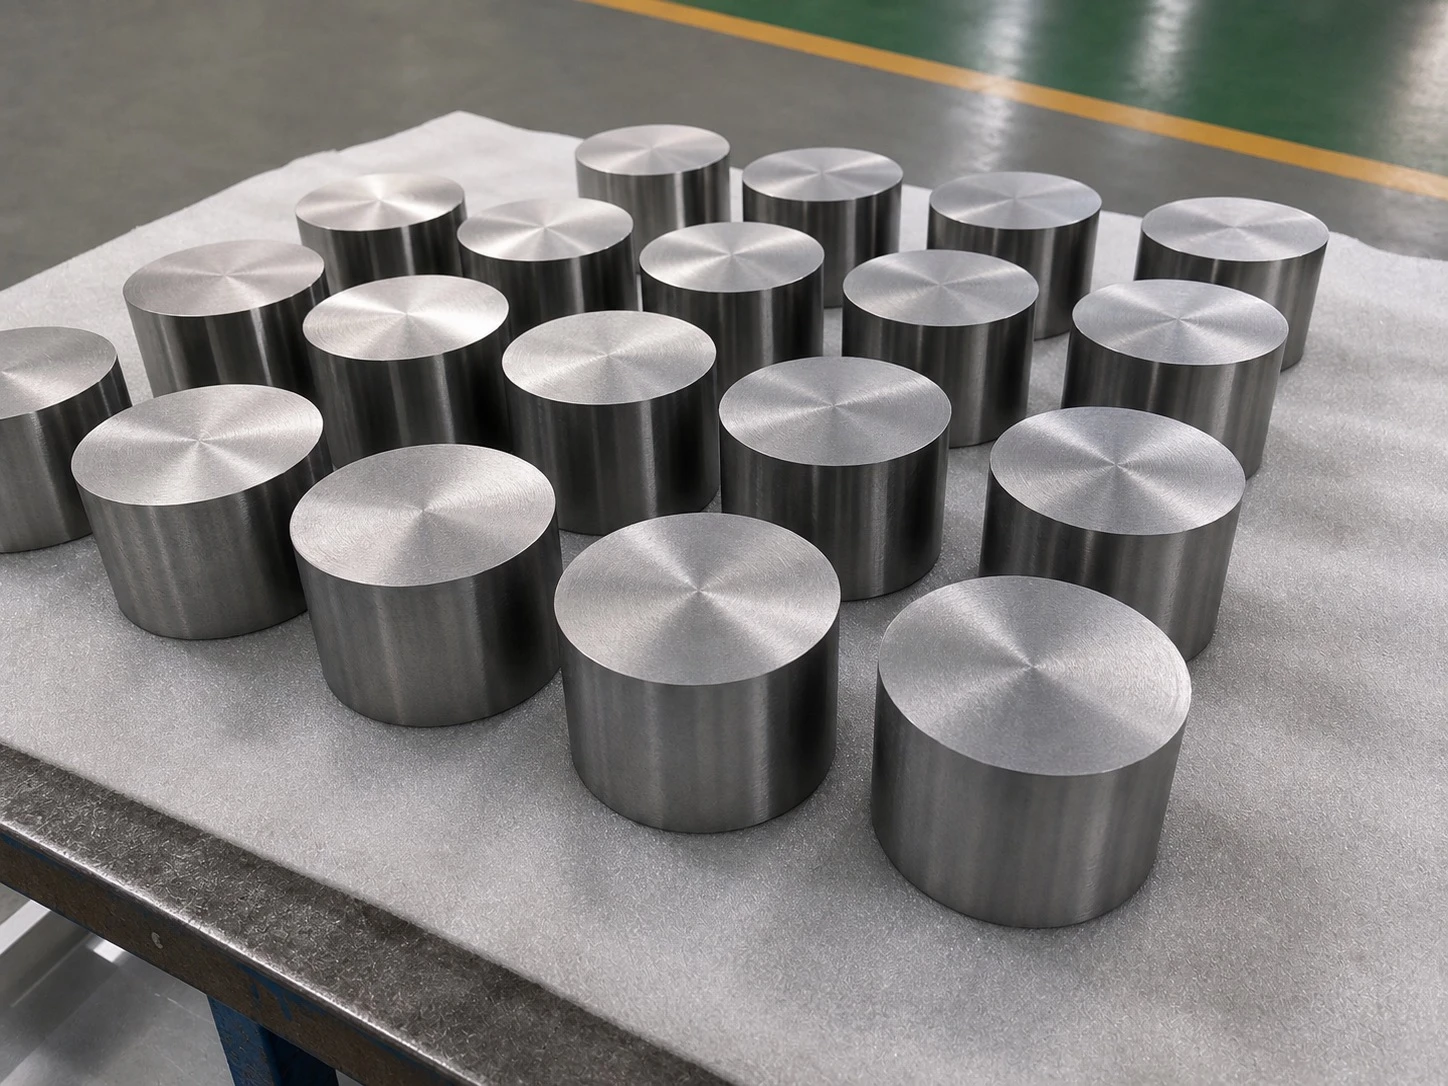
Ни плазменные реакторы NexGen™, ни комплексы EIGA или PREP не могут рафинировать жидкий расплав от растворенных газов. Качество исходного сырья решает все.
По технологическим регламентам сертифицированных партнерских производств, при распылении прутков Ti-6Al-4V из-за взрывного роста площади поверхности неизбежно происходит необратимый прирост междоузельного кислорода на $150\text{–}300\text{ ppm}$ ($0,015%\text{–}0,030%$). Прирост кислорода необходимо жестко сдерживать.
По этой причине к пруткам и проволоке для распыления порошков предъявляются бескомпромиссные требования по чистоте:
- Шихта из губчатого титана класса 0: Выплавка ведется строго из первичной губки с ультранизким содержанием железа и кислорода без добавления вторичного лома. Дисциплина шихтовки абсолютна.
- Тройной вакуумно-дуговой переплав (3x VAR): Слиток проходит три последовательных переплава для устранения зональной ликвации алюминия и ванадия, а также включений высокой (HDI) и низкой плотности (LDI).
- Исходный кислород строго ниже 0,12%: Прецизионные шлифованные прутки должны отгружаться с завода с содержанием кислорода от $0,10%\text{ до }0,12%$. Если взять пруток с предельным содержанием $0,18%$, готовое аддитивное изделие превысит критический порог $\le 0,20%$ по ASTM F2924 и ASTM F3001, что приведет к падению трещиностойкости.
Требования стандартов не допускают послаблений.
Цепочки поставок: преодоление дефицита поковок со сроками 40–52 недель
Увеличение темпов сборки пассажирских самолетов довело загрузку тяжелых прессов усилием более 10.000 t до критического предела. Давление на сроки поставок колоссальное.
Для директоров по закупкам тяжелые титановые штамповки означают сроки ожидания от 40 до 52 недель при стоимости оснастки в сотни тысяч долларов. Затраты на оснастку огромны. Если летные испытания потребуют конструктивных доработок, дорогостоящие штампы отправляются в металлолом.
Технология DED с порошком PyroGenesis и финишной ЧПУ-обработкой открывает гибкий путь снабжения. Экономический эффект доказан на практике. Бесштамповочные заготовки изготавливаются за 4–8 недель, существенно ускоряя постройку опытных образцов. Выигрыш во времени огромен. Вместо обдирки поковки весом 200 кг до готовой детали в 15 кг, DED снижает коэффициент выхода годного до значений менее 2:1, экономя титановый прокат и машинные часы станочного парка.
Являясь интегрированной платформой поставок титановой продукции в координации с сертифицированными партнерскими заводами, наши инженеры обеспечивают сырьем производителей порошков и авиационные компании. Прослеживаемость качества гарантирована на всех этапах.
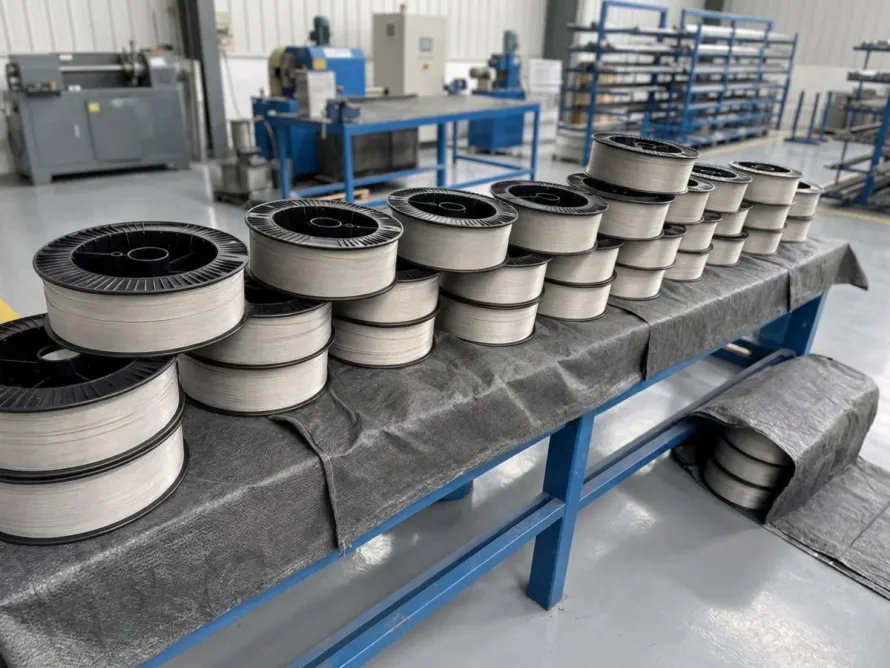
Мы поддерживаем складской запас прутков 3x VAR с низким содержанием кислорода и сварочной проволоки для аддитивного производства с сертификатом испытаний материалов (MTC), фиксирующим плавку и партию. Документация гарантирует надежность. Инженеры могут отправить чертежи на /ru/get-quote/ для технического аудита или рассчитать весовые параметры на /ru/tools/.