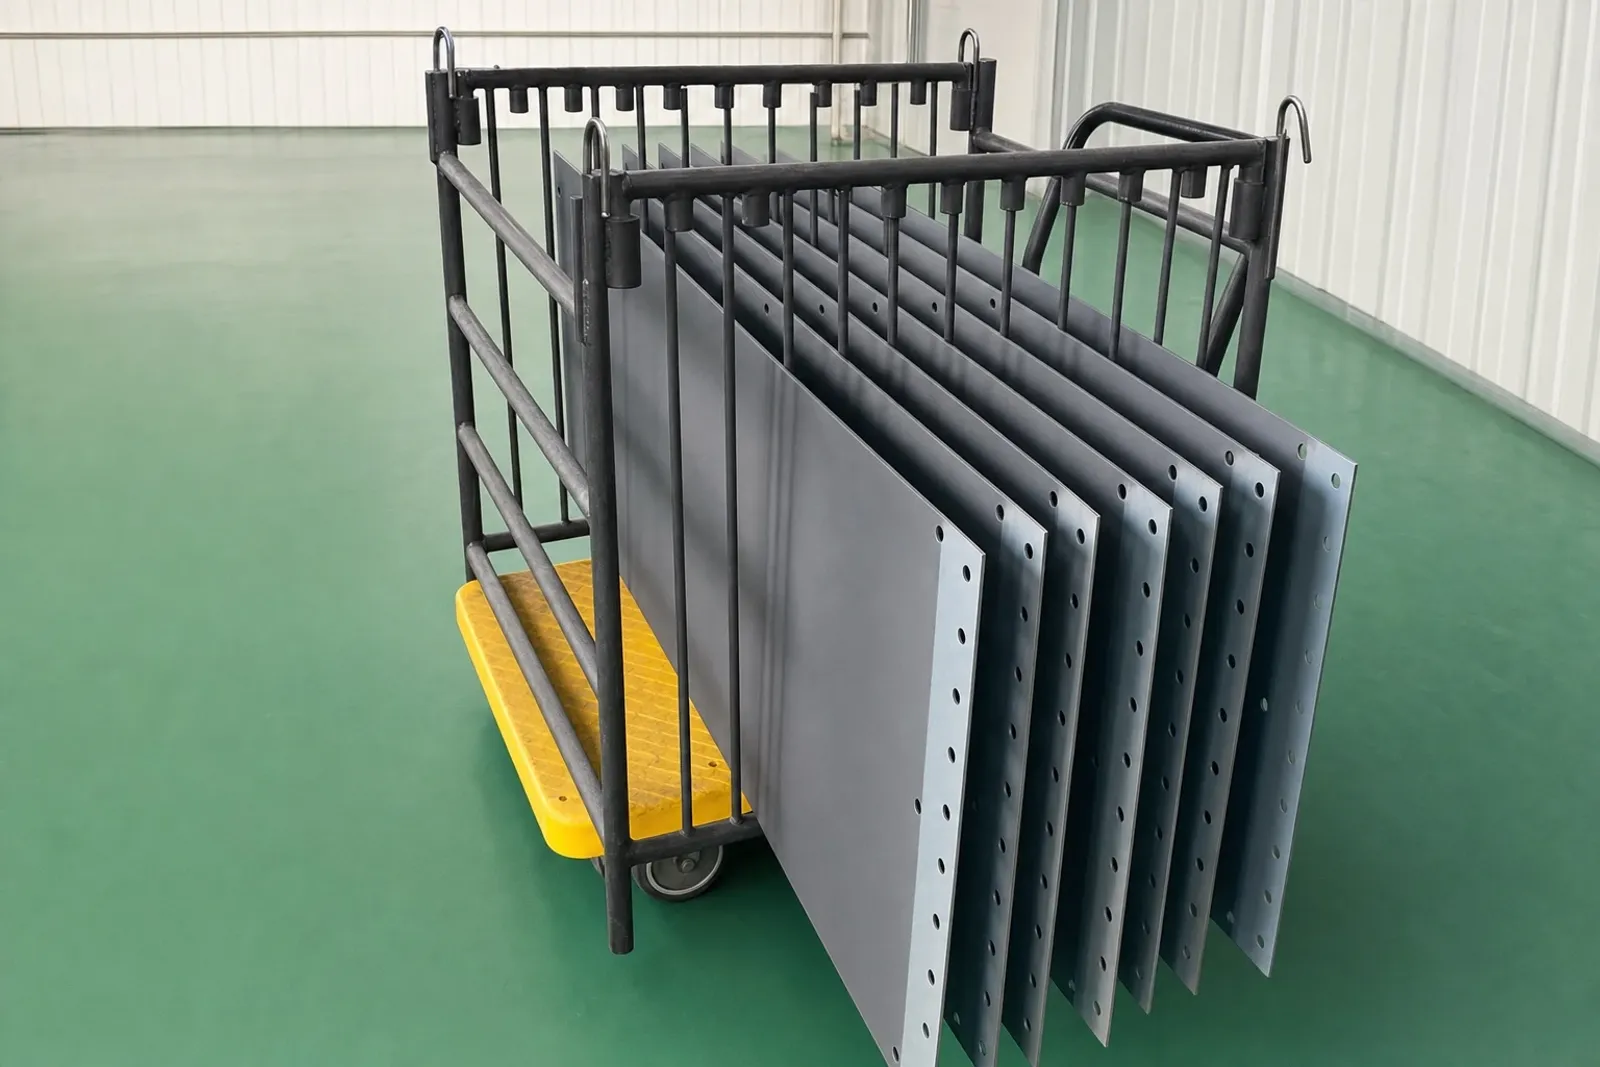
В гидрометаллургии, генераторах гипохлорита натрия, гальванике печатных плат и системах катодной защиты титановые аноды с оксидным рутениево-титановым или иридиевым покрытием (ОРТА / MMO) являются базовыми расходными элементами. Условия эксплуатации предельно жесткие. Однако при составлении технических заданий специалисты по закупкам часто совершают две критические ошибки: путают составы для хлорных и кислородных сред, вызывая пассивацию электродов, или пытаются измерить микронную пленку портативными толщиномерами для лакокрасочных покрытий.
На участках нанесения покрытий наших сертифицированных партнерских предприятий инженеры в первую очередь анализируют химический состав электролита и плотность нанесения металлов. Точные параметры определяют ресурс.
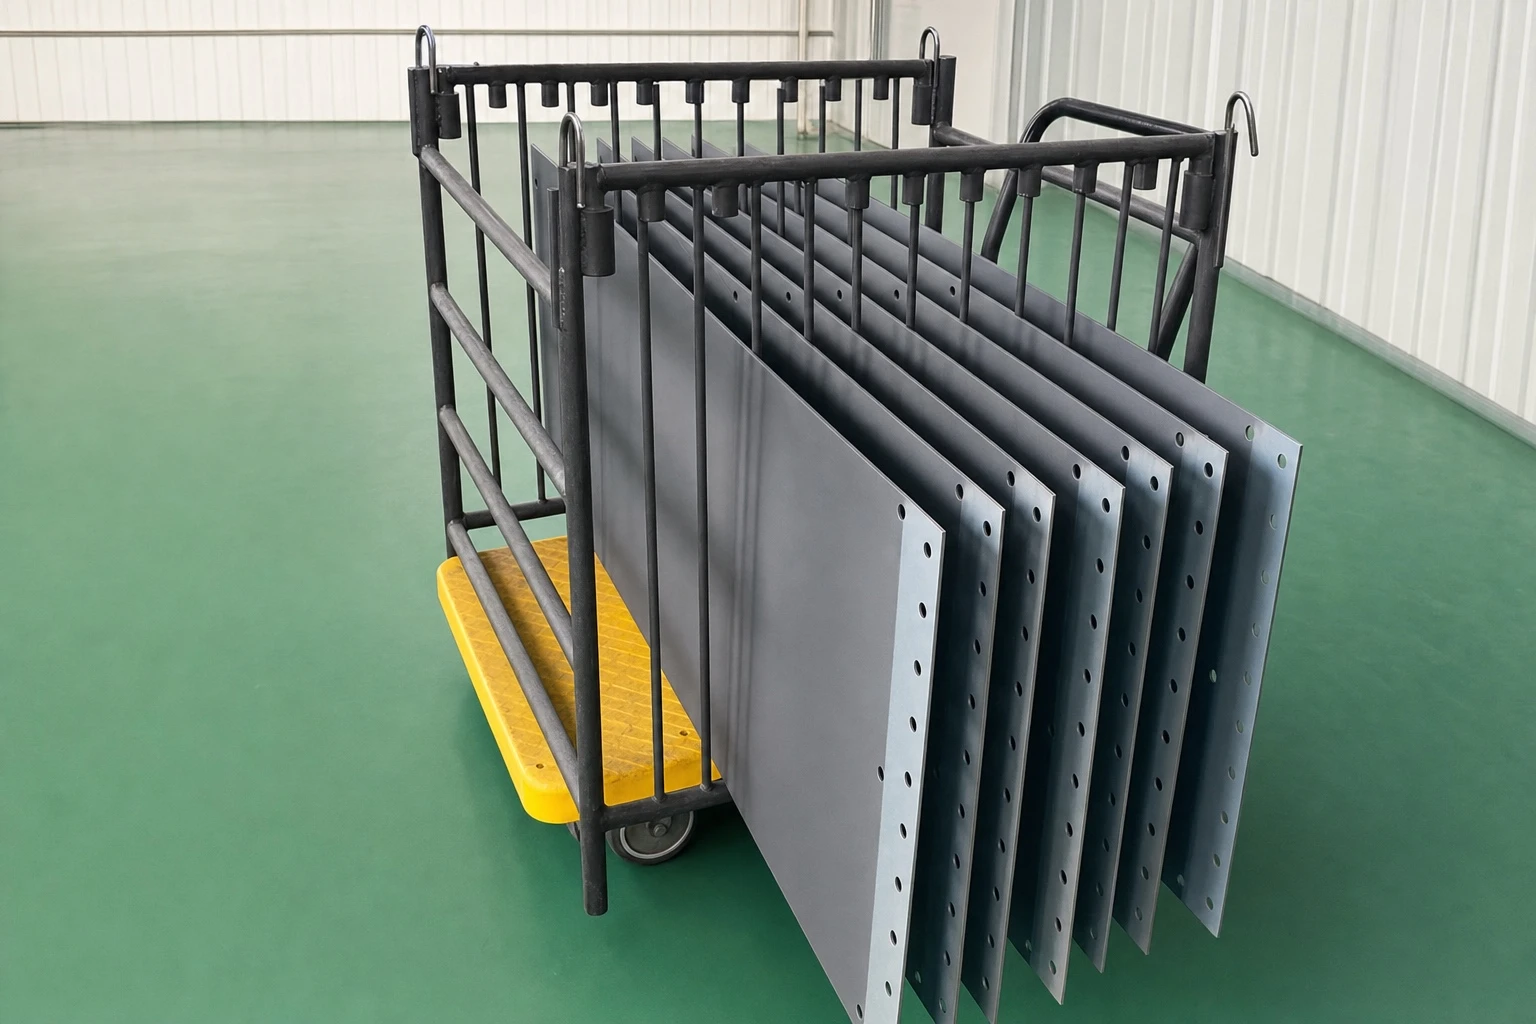
Выделение хлора (Ru-Ir) против кислорода (Ir-Ta): электрохимические границы
Каталитический механизм анода ОРТА основан на нанокристаллическом оксидном твердом растворе, сформированном методом термического остекловывания на шероховатой титановой основе. Состав задает срок службы.
По данным технологических участков сертифицированных партнерских предприятий, коммерческие покрытия ОРТА разделяются на две четкие системы:
- Рутений-иридиевая система ($\text{RuO}_2\text{-IrO}_2\text{-TiO}_2$, хлорвыделяющий тип): Разработана строго для сред с высоким содержанием хлорид-ионов ($\text{Cl}^-$). Ключевые сферы: мембранный хлор-щелочной электролиз, генераторы гипохлорита, обеззараживание балластных вод, электролиз морской воды и очистка хлорсодержащих стоков. Оксид рутения обеспечивает минимальное перенапряжение выделения хлора и высокий выход по току при доступной цене. Однако в бессхлоридных кислотах рутений быстро деградирует.
- Иридий-танталовая система ($\text{IrO}_2\text{-Ta}_2\text{O}_5$, кислородвыделяющий тип): Создана для агрессивных кислых, сульфатных или бесхлоридных электролитов. Основные применения: получение медной электролитической фольги, непрерывное цинкование стальной полосы, анодирование алюминия, обработка кислых стоков и катодная защита наведенным током (ICCP). В этих средах на аноде выделяется кислород ($\text{O}_2$). Оксид тантала ($\text{Ta}_2\text{O}_5$) действует как химически инертный стабилизатор, предотвращая окисление и вымывание иридия.
Ошибки в выборе ведут к авариям. Если поставить анод Ru-Ir в сернокислый электролиз, из-за высокого перенапряжения по кислороду активный слой разрушится за несколько недель, вызвав пассивацию титана и остановку технологической линии.
Сравнительные технические характеристики: Ru-Ir против Ir-Ta
При подготовке технических требований или оценке предложений поставщиков инженерам следует проверять следующие параметры:
| Технический параметр | Хлорвыделяющие (система Ru-Ir) | Кислородвыделяющие (система Ir-Ta) | Фокус контроля при закупке |
|---|---|---|---|
| Активная каталитическая фаза | Твердый раствор $\text{RuO}_2 + \text{IrO}_2 + \text{TiO}_2$ | Композитная фаза $\text{IrO}_2 + \text{Ta}_2\text{O}_5$ | Не применять рутений для выделения кислорода |
| Основной выделяемый газ | Хлор-газ ($\text{Cl}_2$) | Кислород ($\text{O}_2$) | Проверять примеси анионов в растворе |
| Рабочая среда электролита | Рассол ($\text{NaCl}$), морская вода, хлориды | $\text{H}_2\text{SO}_4$, азотная кислота, кислые растворы | Содержание фторидов ($\text{F}^-$) строго $< 5\text{ мг/л}$ |
| Марка титановой основы | Чистый титан ASTM B265 Grade 1 | Чистый титан Grade 1 или Grade 2 | Исключить двухфазные сплавы типа Grade 5 |
| Масса драгметаллов | $8\text{–}12\text{ г/м}^2$ (в пересчете на Ru+Ir) | $12\text{–}25\text{ г/м}^2$ (чистый иридий по элементу) | Задавать поверхностную плотность по РФА/XRF |
| Ускоренный ресурс | $\ge 120\text{ ч}$ (в $1\text{ моль/л H}_2\text{SO}_4$, $1\text{ А/см}^2$) | $\ge 200\text{–}500\text{ ч}$ (в зависимости от расхода) | Контроль по отраслевым методикам HG/T 2471 |
| Механизм деградации | Окисление рутения до растворимых рутенатов | Механический износ и постепенный смыв иридия | Выдерживать правильный межэлектродный зазор |
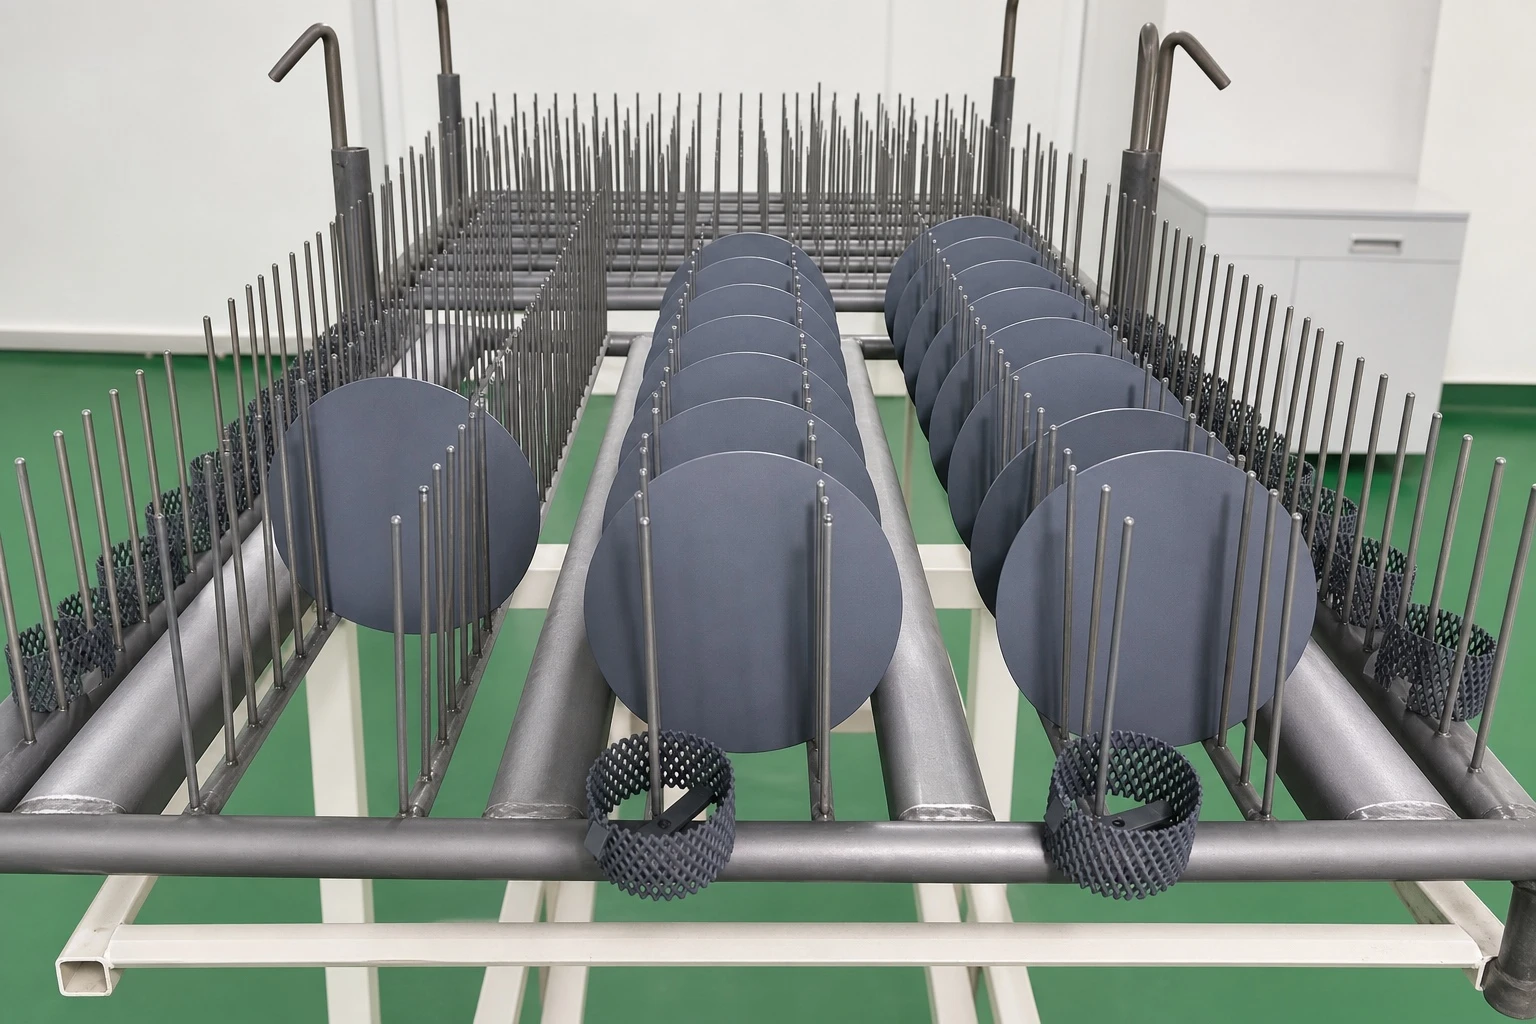
Почему портативные толщиномеры дают ложные результаты
При входном контроле на складе контролеры иногда пытаются измерить толщину покрытия ОРТА портативными вихретоковыми приборами. Это грубая ошибка. Физическая толщина покрытия обычно составляет всего от $5\text{ до }20\text{ мкм}$.
Шероховатость основы искажает показания. В отличие от диэлектрической краски оксиды рутения и иридия обладают металлической проводимостью. Электромагнитное поле зонда свободно проникает сквозь пористый слой и взаимодействует с титановой основой. Кроме того, после пескоструйной обработки и травления титан имеет микрорельеф $Ra \ge 3,5\text{ мкм}$, поэтому погрешность портативных приборов превышает 60%.
Единственным стандартом является удельная масса. Приемка должна проводиться по протоколам рентгенофлуоресцентного анализа (XRF), фиксирующим массу благородных металлов на квадратный метр ($\text{г/м}^2$). Для ответственных установок рекомендуется проводить ускоренные испытания контрольных образцов в $1\text{ моль/л H}_2\text{SO}_4$ при плотности тока $1\text{ А/см}^2$ по стандарту HG/T 2471. Критерии приемки строго регламентированы.
7 стадий технологического цикла на сертифицированных предприятиях
Надежность анода ОРТА определяется качеством адгезии между оксидным слоем и титановой матрицей. Четкое соблюдение регламентов гарантирует стойкость.
На партнерских сертифицированных производствах изготовление анодов включает семь ключевых технологических этапов:
- Обезжиривание и пескоструйная подготовка: Раскроенные титановые сетки или листы обезжиривают и обрабатывают корундовым песком до достижения шероховатости $Ra \ge 3,5\text{ мкм}$. Поверхность должна быть чистой.
- Горячее травление в щавелевой кислоте: Изделие травят в кипящей щавелевой кислоте для удаления пассивной оксидной пленки и создания микропористых кратеров зацепления. Травление обеспечивает анкеровку.
- Нанесение раствора прекурсоров: Хлориды Ru, Ir и Ta растворяют в спиртах в строгих стехиометрических пропорциях и наносят методом прецизионного распыления или кистью. Равномерность нанесения обязательна.
- Инфракрасная сушка при умеренной температуре: Сушка при температуре $100\text{–}150\text{ }^\circ\text{C}$ в ИК-камере мягко удаляет растворители без закипания и пор. Плавный нагрев исключает пузыри.
- Окислительный отжиг в муфельной печи: В печи при температуре $450\text{–}500\text{ }^\circ\text{C}$ хлориды разлагаются с образованием нанокристаллических оксидов. Контроль температуры абсолютный.
- Многократные циклы нанесения (от 12 до 25 проходов): За один цикл осаждается всего $0,5\text{–}1,0\text{ г/м}^2$ металла. Для достижения норматива циклы с 3 по 5 повторяют 12–25 раз. Кустарные цеха сокращают процесс на 5–8 циклов для экономии затрат. Сокращение циклов разрушает адгезию.
- Финишный стабилизирующий отжиг: Завершенный анод подвергается длительному изотермическому отжигу для снятия микронапряжений решетки. Структура оксида стабилизируется.
Чек-лист для составления технического запроса (RFQ)
Для предотвращения ошибок при закупке заказчикам необходимо предоставить следующие ключевые исходные данные:
Химический состав электролита определяет формулу слоя. Указывайте концентрации кислот, солей и наличие микропримесей — особенно фторидов ($\text{F}^-$), которые разрушают титан при концентрациях выше $5\text{ мг/л}$. Химия раствора имеет решающее значение.
Плотность тока и реверс полярности задают толщину подслоя. Укажите рабочую плотность тока в $\text{А/м}^2$ и наличие переполюсовки, требующей специальных барьерных слоев. Режим поляризации должен быть определен.
Количество драгоценного металла задается количественно. Требуйте конкретную удельную массу чистого элемента (например, $\text{Ir} \ge 15\text{ г/м}^2$), а не абстрактную толщину оксидной пленки. Точные цифры защищают бюджет.
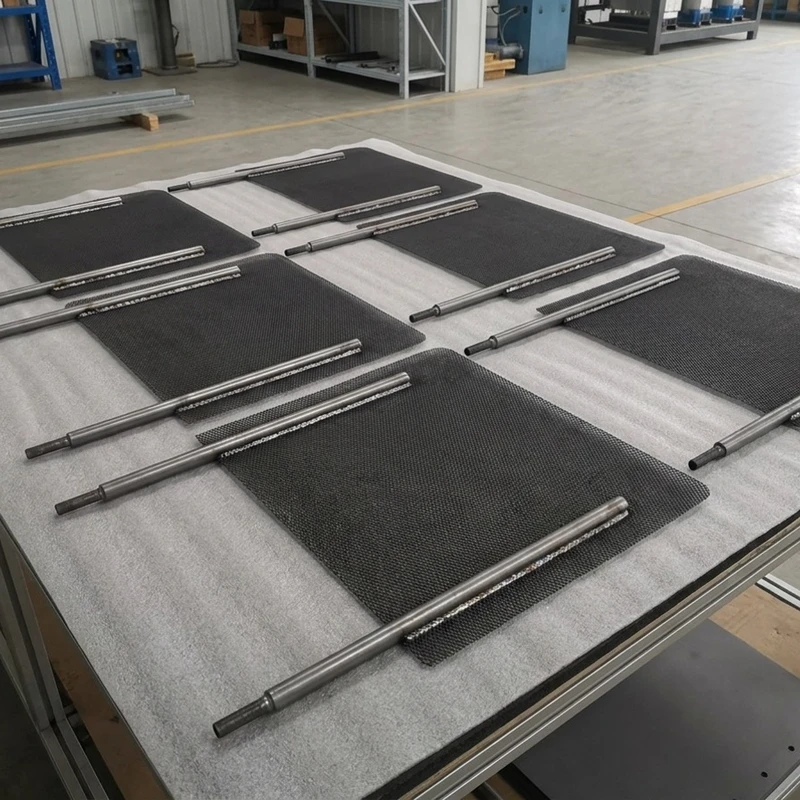
Геометрия электрода влияет на распределение тока. Указывайте тип основы (лист, сетка, труба), размеры ячейки (LWD/SWD), ребра жесткости и токоподводящие титан-медные шины. Размеры требуют строгого согласования.
Сертификаты гарантируют надежность поставки. Запрашивайте заводской сертификат испытаний материалов (MTC) с указанием номера плавки и партии, а также протоколы РФА-картирования. Документы подтверждают качество.
Являясь интегрированной платформой поставок титановой продукции в партнерстве с сертифицированными производствами, наша инженерная группа проводит предварительный аудит чертежей заказчика. Предварительный расчет исключает переплаты. Инженеры могут отправить параметры рабочих сред через /ru/get-quote/ для подбора покрытия или рассчитать массу металла на /ru/tools/.