Sichtbare Oberflächenunterschiede belegen nicht den Zustand unter der Oberfläche.
Nein. Wenn sichtbarer Oxidzunder von wärmeexponiertem Titan entfernt wurde, ist damit allein nicht nachgewiesen, dass auch die darunterliegende Alpha-Case-Schicht beseitigt ist. Ein Abschnitt über Titanlegierungen in einem von NASA NTRS bereitgestellten Buchkapitel unterscheidet zwei Merkmale: Oxidzunder an der Oberfläche und eine spröde, sauerstoffangereicherte Schicht darunter. ASTM B600-22 behandelt Reinigen und Entzundern ebenfalls als einen Arbeitsschritt und weist anschließend darauf hin, dass bei einer sauerstoffverunreinigten Schicht oder Alpha Case ein Säureätzen erforderlich sein kann.
Diese Unterscheidung verändert die Beschaffungsfrage. Eine saubere Optik oder ein Eintrag mit lediglich „entzundert“ kann den Oberflächenvorgang beschreiben, ohne den Zustand unter der Oberfläche zu belegen. Die Bestell- oder Freigabeunterlagen sollten den Prozessweg der Wärmeexposition, den tatsächlich ausgeführten Vorgang und den Nachweis nennen, den Zeichnung, Spezifikation oder qualifizierter Prozess für die Abnahme verlangen.
Warum Oxidschuppen und Alpha Case unterschiedliche Nachweisfragen sind
Eine gleichmäßige sichtbare Oberfläche belegt nicht den Zustand darunter.
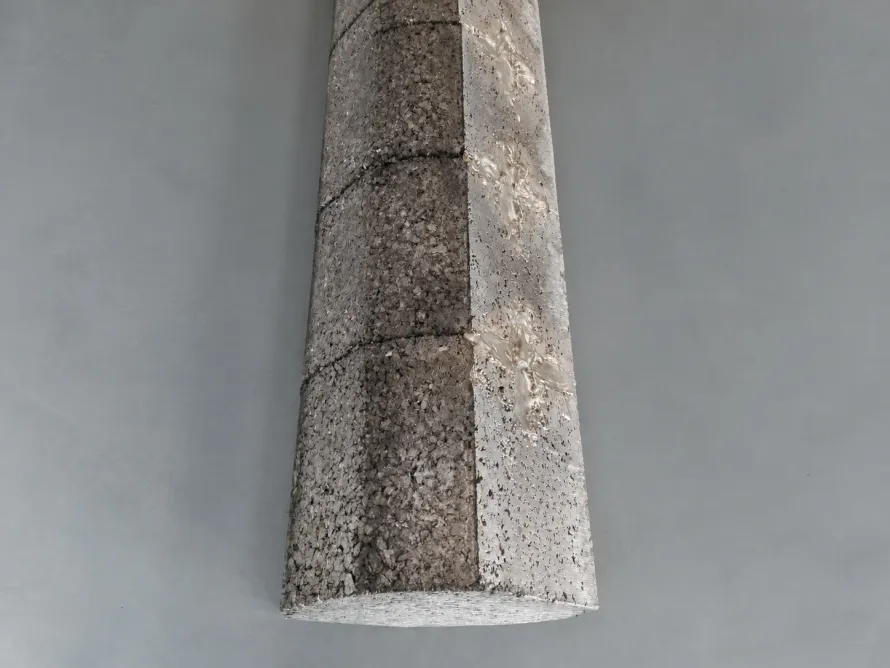
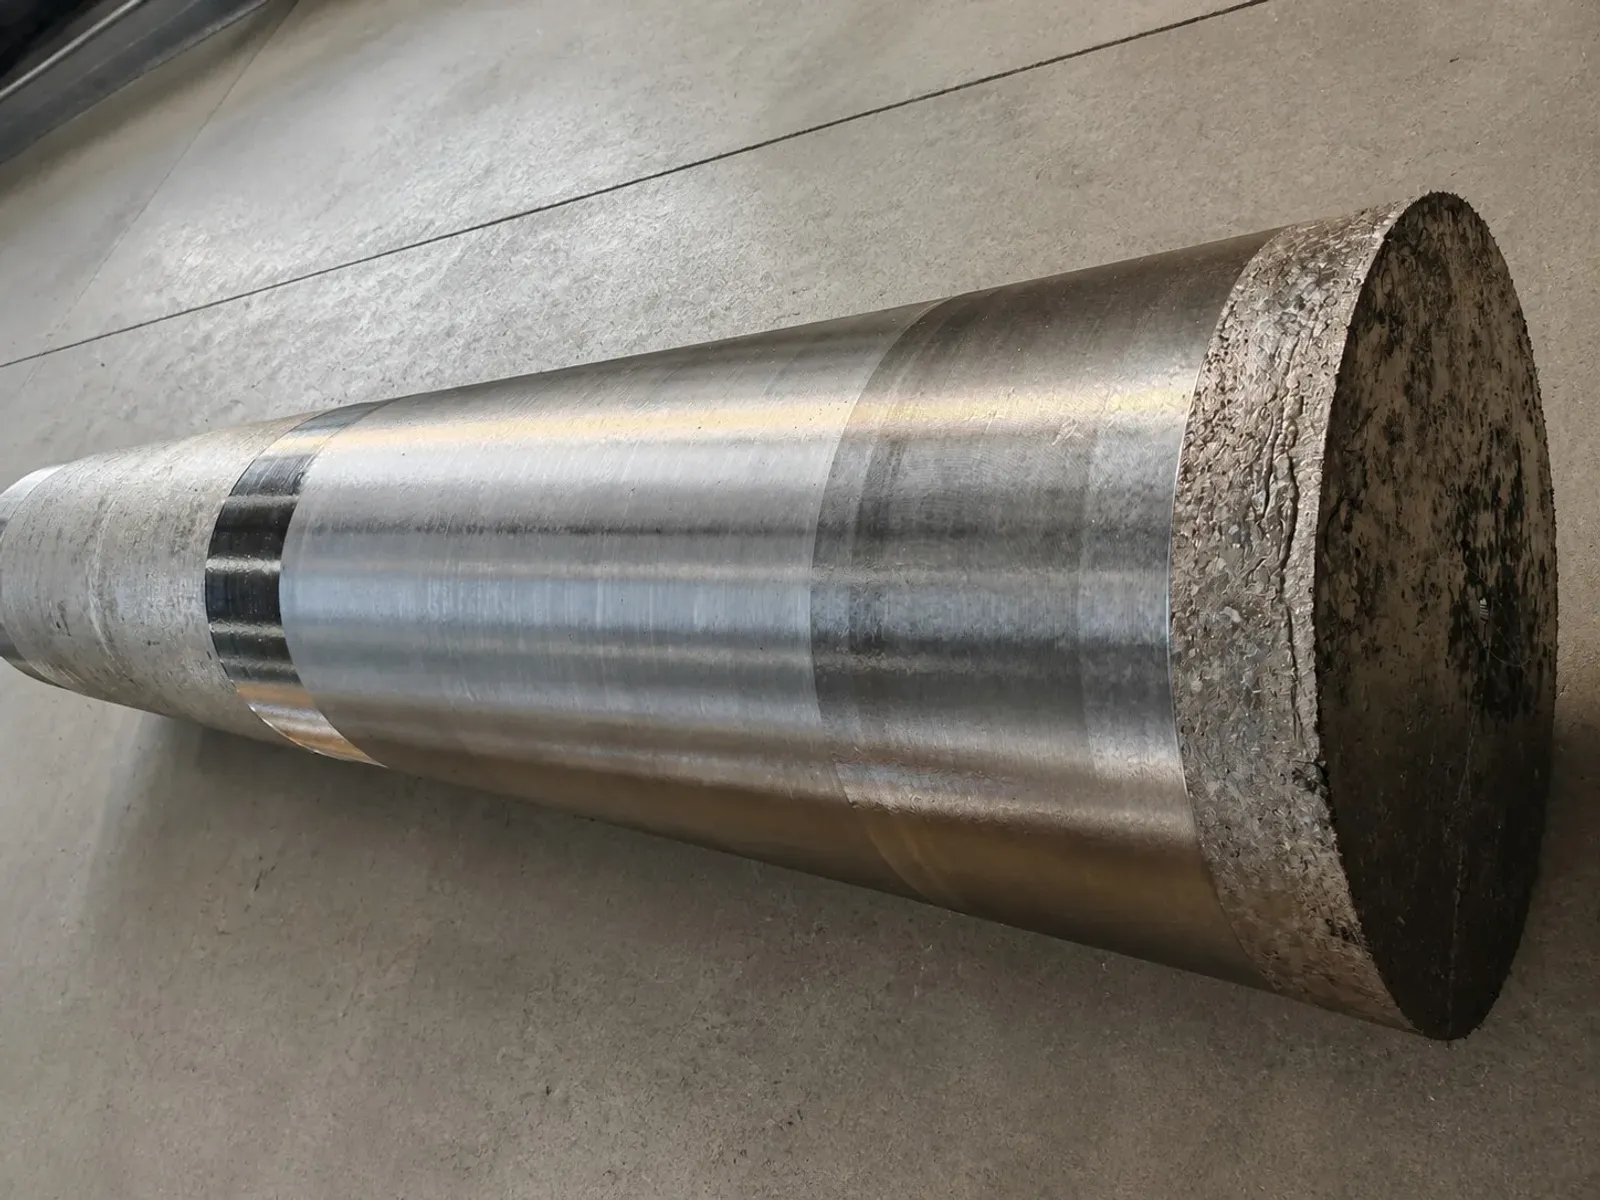
Im zitierten Abschnitt über Titanlegierungen heißt es, dass oberhalb von etwa 600 °C rasch eindringender Sauerstoff sowohl Oxidschuppen als auch eine spröde, sauerstoffangereicherte Schicht unter der Oberfläche erzeugt, die als Alpha Case bezeichnet wird. Alpha Case liegt demnach unter den Oxidschuppen. Deshalb kann ein Vorgang, der ein Bauteil sauber aussehen lässt, allein anhand der Optik nichts über den Zustand des darunterliegenden Metalls belegen.
Die zitierte Passage nennt etwa 600 °C als allgemeine Grenze ihrer Übersicht zu Titanlegierungen. Das ist keine universelle Ausschusstemperatur für jede Legierung, Wanddicke, Atmosphäre, Dauer oder Bestellung. Die tatsächliche Kontrolle von Alpha Case richtet sich nach Werkstoff, Prozessweg und technischer Anforderung. Übertragbar ist die Unterscheidung der beiden Schichten, nicht eine einzelne Temperatur für jede Einkaufsspezifikation.
ASTM B600-22 trennt Orientierung von einer universellen Pflicht
Der öffentlich zugängliche Geltungsbereich von ASTM B600-22 umfasst die Entfernung üblicher Werkstattverschmutzungen, Oxide, Wärmebehandlungsschuppen und fremder Oberflächenverunreinigungen von umgeformten, gegossenen und gefertigten Titanprodukten. Zugleich bezeichnet er die Verfahren als Orientierung und nicht als automatisch verbindlich für jedes Produkt.
Im selben öffentlichen Geltungsbereich steht, dass nach dem Reinigen ein Säureätzen erforderlich sein kann, wenn eine sauerstoffverunreinigte Schicht oder Alpha Case vorhanden ist. Daraus ergibt sich eine Abfolge von Entscheidungen statt einer austauschbaren Bezeichnung:
| Frage an den Nachweis | Was damit belegt wird | Was damit nicht belegt wird |
|---|---|---|
| Wurde das Teil gereinigt oder entzundert? | Oberflächenschmutz, Oxid oder Schuppen wurden behandelt. | Dass unter der Oberfläche kein Alpha Case vorhanden ist. |
| War die Entfernung von Alpha Case gefordert? | Bestellung oder Prozess berücksichtigten ein Risiko sauerstoffbedingter Veränderung unter der Oberfläche. | Entfernungstiefe oder Verfahren für jedes andere Produkt. |
| Welche Anforderung regelte die Abnahme? | Zeichnung, Spezifikation oder qualifizierter Prozess definieren den anwendbaren Nachweis. | Dass ASTM B600 allein eine universelle Abnahmegrenze vorgibt. |
Da für diese Prüfung nur die öffentliche Kurzbeschreibung und der Geltungsbereich von ASTM verfügbar waren, beansprucht dieser Beitrag weder das vollständige kostenpflichtige Verfahren noch schreibt er Säurekonzentration, Ätzzeit oder Bearbeitungszugabe vor.
Was Käufer verlangen können, ohne eine universelle Prüfgrenze zu erfinden
Beginnen Sie mit dem Prozessweg, der den Zustand erzeugt haben könnte. Fragen Sie, ob die betreffende Oberfläche einer Hochtemperaturbearbeitung ausgesetzt war, welche Atmosphäre verwendet wurde und ob spätere Bearbeitung oder Endbehandlung Material von dieser Oberfläche entfernte. Diese Angaben helfen bei der Beurteilung, ob Alpha-Case-Kontrolle relevant ist; für sich allein beweisen sie keine Konformität.
Benennen Sie anschließend den Prozess eindeutig. „Gereinigt“, „entzundert“, „gebeizt“ und „Alpha Case entfernt“ sollten nur dann als gleichbedeutend behandelt werden, wenn der maßgebliche Prozess sie für dieses Teil gleichsetzt. Der Lieferant sollte angeben, welcher Vorgang ausgeführt wurde und auf welches Los, welche Oberfläche oder Geometrie er sich bezog.
Verbinden Sie das Ergebnis schließlich mit der angeführten Anforderung. Fordern Sie Prozessrevision, Abnahmekriterium und die von Zeichnung, Werkstoffspezifikation oder genehmigter Prozessqualifikation verlangte dokumentierte Prüfung an. Dies ist bewusst keine universelle Liste von Laborverfahren: Die beiden öffentlichen Quellen legen weder eine einzige Prüfung noch eine Entfernungstiefe oder einen Zahlenwert für alle Legierungen und Produktformen fest.
Wo diese Erklärung endet
Das von NASA NTRS bereitgestellte Kapitel liefert die metallurgische Unterscheidung; die öffentliche Seite zu ASTM B600-22 beschreibt den Geltungsbereich des Leitfadens. Keine der Quellen belegt den Zustand einer bestimmten Bestellung, Ofencharge oder fertigen Oberfläche.
Die nutzbare Entscheidung ist enger: Wenn Alpha Case relevant ist, muss der Freigabenachweis über „Schuppen entfernt“ hinausgehen. Er muss zeigen, welcher Zustand unter der Oberfläche nach welcher Anforderung kontrolliert wurde und welches Ergebnis dokumentiert ist.
Quellen
- NASA Technical Reports Server, Chapter 2: Aerospace Materials Characteristics, aus Aerospace Materials and Applications, Abschnitt 2.3.1, S. 29–30; veröffentlicht 2018; abgerufen am 24. September 2026.
- ASTM International, ASTM B600-22: Standard Guide for Descaling and Cleaning Titanium and Titanium Alloy Surfaces, öffentliche Kurzbeschreibung und Geltungsbereich; aktualisiert am 25. Oktober 2022; abgerufen am 24. September 2026.