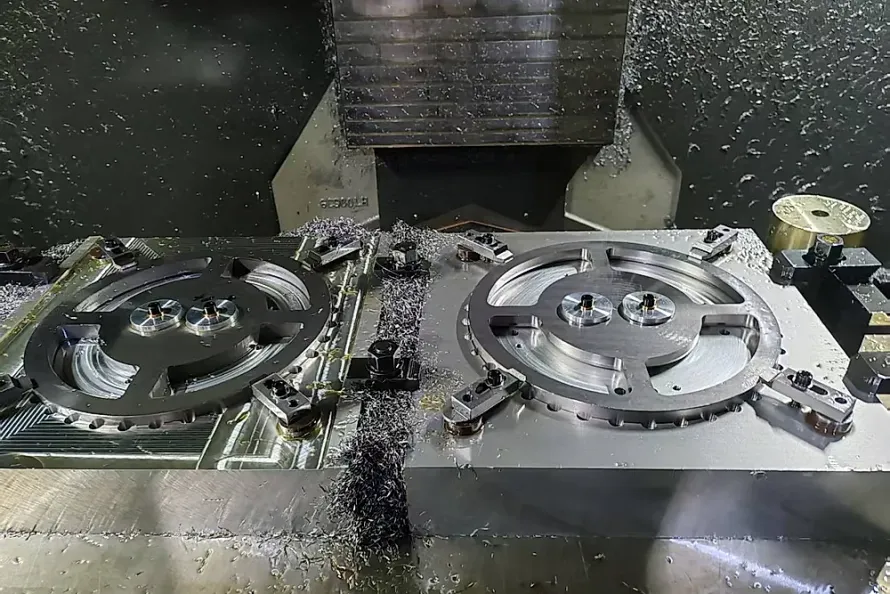
En la adquisición de bridas de unión para carcasas aeronáuticas, bridas de alta presión para reactores petroquímicos, anillos de soporte para evaporadores de desalinización y refuerzos para cascos submarinos, los ingenieros mecánicos y directores de compras afrontan una disyuntiva técnica crucial: ¿conviene especificar anillos forjados laminados sin costura ASTM B381 (Seamless Rolled Rings), o adquirir discos de titanio macizos para vaciar mecánicamente el diámetro interior (Trepanning a Solid Disc Forging)? La decisión impacta el presupuesto global.
El coste de la materia prima en forjas de aleaciones de titanio—especialmente en forjas de Grado 5 Ti-6Al-4V—supera con creces al de aceros al carbono o inoxidables. El método de conformación de la preforma no solo determina el tonelaje bruto comprado y el desgaste de herramientas de corte, sino también la continuidad del flujo de grano y el cumplimiento de las pruebas por ultrasonido (UT) bajo presiones cíclicas. El rigor técnico es indispensable.
1. Integridad de flujo de grano y resistencia a presión: Laminado continuo vs. Corte por perforado
La norma ASTM B381 (Especificación estándar para piezas forjadas de titanio y aleaciones de titanio) establece requisitos rigurosos para la uniformidad mecánica. La precisión estructural es ineludible. Ambas rutas de fabricación presentan diferencias microestructurales fundamentales:
- Laminado radial-axial sin costura CNC: Tras un calentamiento preciso en hornos rotatorios, la preforma perforada se ubica entre el mandril y el rodillo principal. Fuerzas hidráulicas radiales y axiales impulsan una expansión rotativa continua. El flujo de grano se mantiene intacto. Las fases primarias $\alpha$ y los granos de la aleación se orientan tangencialmente a lo largo de la circunferencia. Dado que las líneas de fibra permanecen cerradas, la resistencia a la propagación de grietas por fatiga bajo tensión circunferencial aumenta entre un 20% y un 30% (20%–30%) respecto a fibras cortadas mecánicamente.
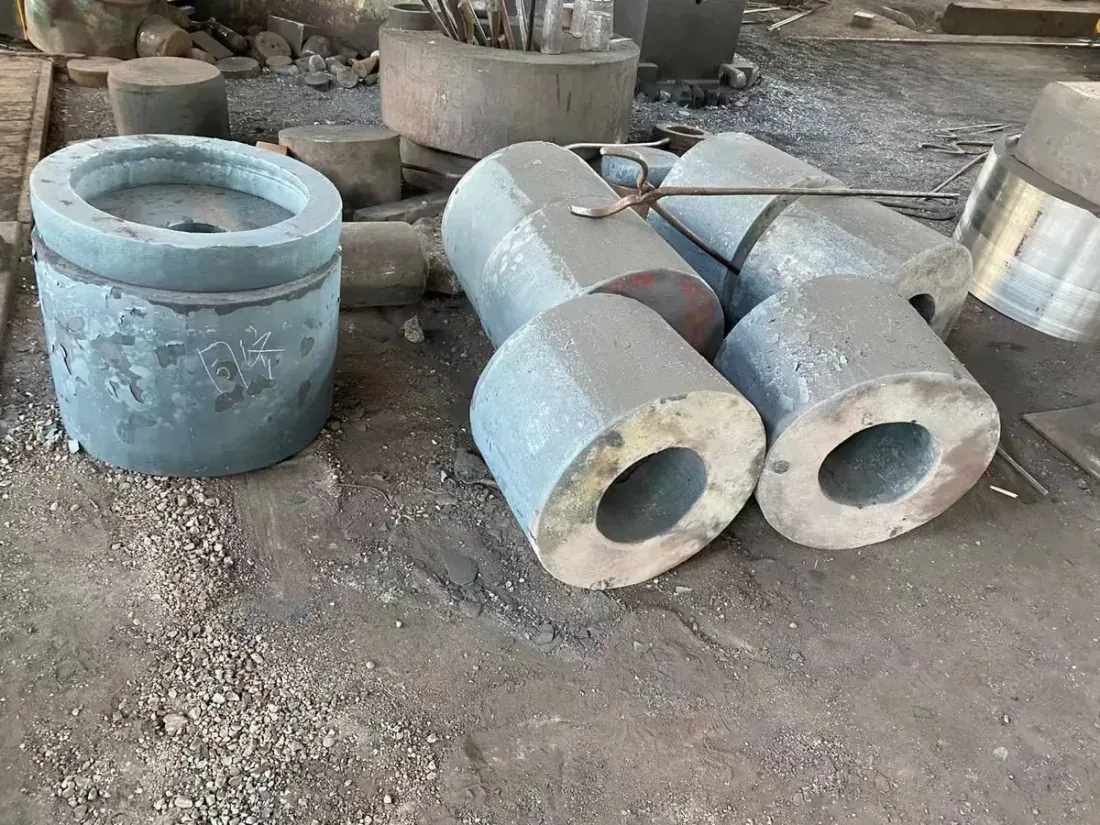
- Perforado de discos macizos: Los discos macizos se forjan en prensas abiertas mediante recalcado y estirado, generando un flujo de grano en forma de disco plano que radia hacia el exterior. El mecanizado interrumpe las líneas de fibra. Al taladrar o vaciar el núcleo interior, las líneas de fibra orientadas en la dirección de esfuerzo circunferencial quedan seccionadas transversalmente, dejando bordes de grano expuestos en el diámetro interior que actúan como puntos de nucleación de microgrietas bajo cargas alternas.
En las instalaciones de nuestros socios certificados, la infraestructura integra una prensa de forja rápida de 2.500 toneladas, un martillo electrohidráulico de 10 toneladas y hornos rotatorios automatizados. La capacidad técnica es formidable. Mediante secuencias controladas de rotura beta y deformación en zona alfa-beta, el tamaño de grano alcanza de manera constante ASTM E112 grado 8 a 10, garantizando homogeneidad estructural.
2. Punto de equilibrio en costes: Rendimiento de material vs. Pérdida por virutas en perforado
La alta densidad y el precio unitario del titanio hacen que una mala relación Buy-to-Fly sea el principal desencadenante de sobrecostes. La optimización de compras ahorra capital. Los equipos de compras deben calcular minuciosamente el rendimiento del material:
- Comparativa de aprovechamiento de material: Los anillos forjados sin costura ASTM B381 (con diámetros exteriores de 200 mm a 2.500 mm) aumentan el aprovechamiento de material en más de un 35% (>35%) en comparación con el perforado de discos macizos. El ahorro de titanio es sobresaliente. Para fabricar un anillo terminado Grado 5 de 800 mm DE × 600 mm DI × 200 mm de altura (peso neto terminado de aprox. 198 kg), la optimización del tocho es determinante.
- Desperdicio en perforado de discos macizos: El perforado a partir de un disco macizo requiere un tocho de 820 mm DE × 220 mm de espesor con un peso superior a 520 kg, convirtiendo más de 280 kg de núcleo central en chatarra o virutas. El desperdicio genera sobrecostes masivos. Aunque los núcleos cilíndricos conservan cierto valor residual, los recicladores aplican descuentos superiores al 50%, mientras que el desgaste de herramientas pesadas y horas de máquina elevan el gasto total.
- Lotes mínimos y umbral de rentabilidad: El laminado de anillos requiere elaborar la preforma y tiempo de preparación de la máquina. Para una sola pieza de dimensiones atípicas, vaciar un disco macizo en stock puede ofrecer menor plazo; pero a partir de 3 a 5 piezas (3 a 5 partes), los anillos laminados sin costura reducen los costes totales de adquisición entre un 15% y un 25% (15%–25%). Las series medianas son rentables de inmediato. Los compradores pueden utilizar las herramientas de ingeniería en /es/tools/ para calcular pesos teóricos y mermas de corte.
3. Comparativa estructurada de procesos: Anillos laminados vs. Discos perforados
La siguiente tabla resume los parámetros técnicos y de rendimiento clave entre ambos métodos de conformado. Los indicadores técnicos son transparentes:
| Parámetro de comparación | Anillo laminado sin costura ASTM B381 | Disco macizo forjado perforado | Anillo de chapa curvada y soldada |
|---|---|---|---|
| Maquinaria principal | Laminadora radial-axial CNC + prensa de 2.500 t | Prensa de forja libre / martillo + torno perforador | Cizalla + curvadora de 3 rodillos + TIG/Plasma |
| Flujo de fibra metálica | Bucle circunferencial tangencial continuo, alta fatiga | Flujo radial plano, cortado mecánicamente en el DI | Orientado en dirección de laminación, cortado por soldadura |
| Rendimiento de material | Alto (>35% de ahorro de material frente al disco) | Bajo (núcleo macizo masivo convertido en virutas) | Muy alto (pérdida limitada al bisel de soldadura) |
| Sobreespesor de desbaste | 5 mm a 20 mm por cara (espesor de pared uniforme) | 8 mm a 25 mm (compensa conicidad de forja) | 3 mm a 8 mm (limitado por planitud de la chapa) |
| Inspección ultrasonido (UT) | 100% longitudinal, mínima dispersión acústica | Núcleo propenso a microporosidades e interferencias | Cordón de soldadura y ZAT requieren 100% RT + PT |
| Lotes y plazos de entrega | Óptimo para 3 a 100 piezas (3 a 100 partes), 15–30 días | Apto para 1 a 2 piezas urgentes, 7–15 días | Solo depósitos químicos a baja presión no críticos |
| Clase de presión y fatiga | Clase I Alta presión / Aeronáutica (ASME / Aero) | Clase II Media a alta presión | Clase III Atmosférica / Baja presión (sin fatiga) |
4. Criterios de inspección por ultrasonido y control de sobreespesores
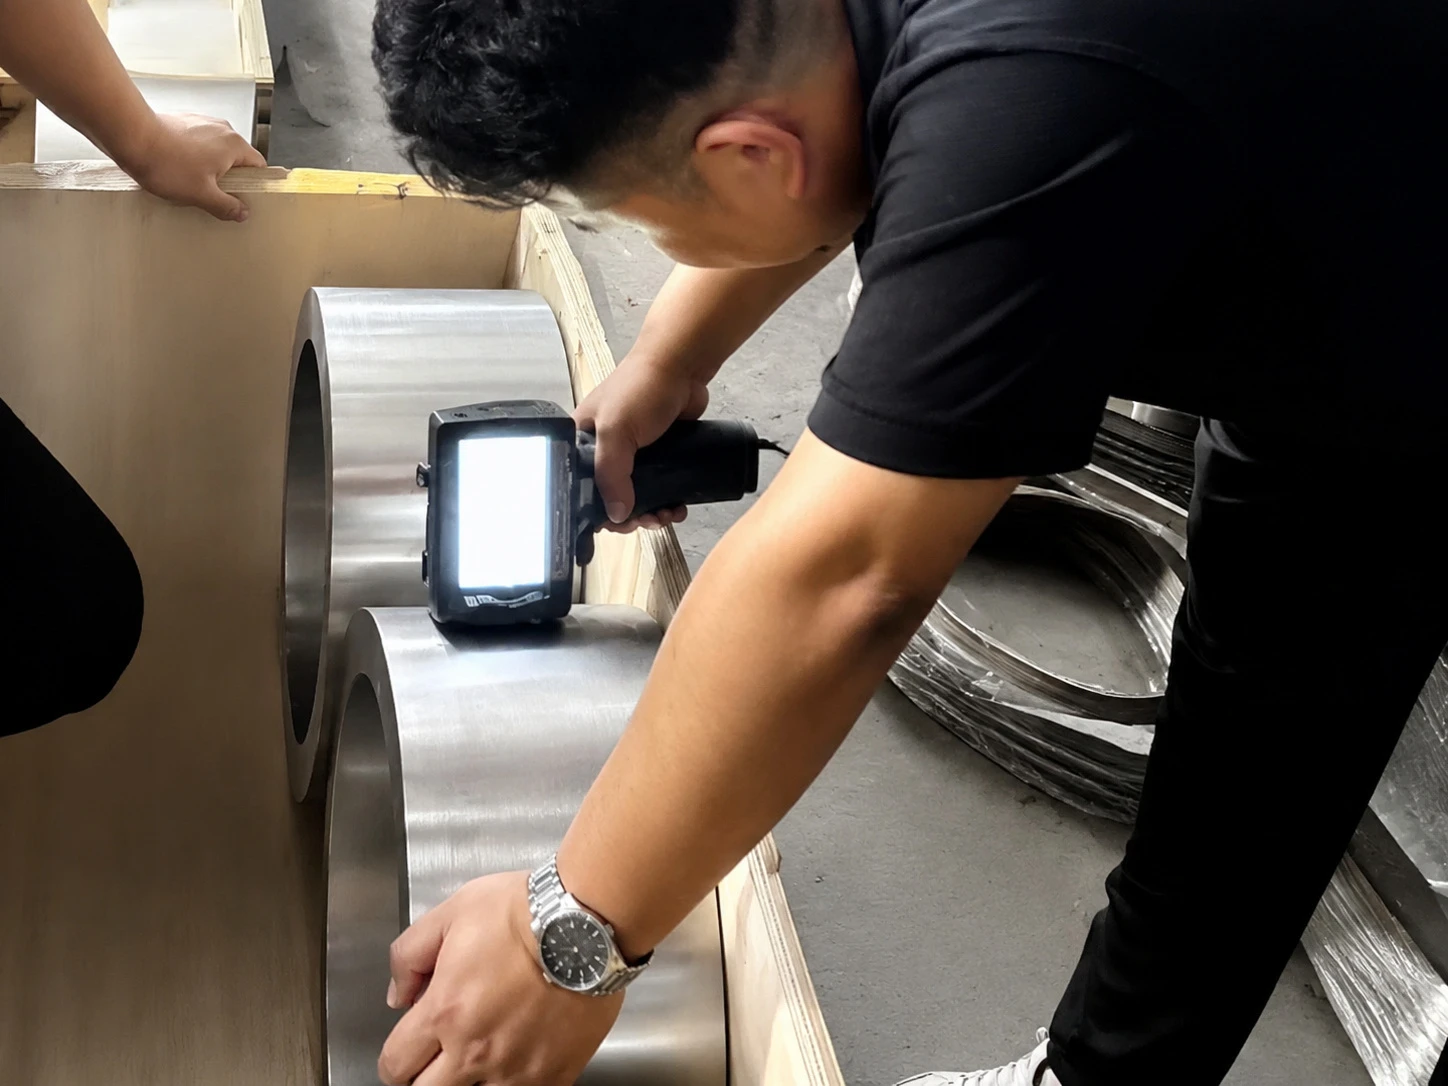
Tras recibir los tochos de anillos forjados, los talleres de mecanizado afrontan frecuentemente disputas relativas a indicaciones de ultrasonido (UT) y saneamiento de cascarilla. El control metrológico exige rigor.
4.1 Definición de sobreespesores de mecanizado
Los datos de planta de nuestros socios forjadores indican que las forjas de titanio premecanizadas deben conservar de 5 mm a 25 mm de sobreespesor por cara (5 mm a 12 mm en anillos medianos, 15 mm a 25 mm en diámetros grandes). Un margen adecuado es fundamental. Un sobreespesor insuficiente provoca rechazos si la pieza experimenta ligeras distorsiones durante el recocido de alivio de tensiones en vacío; un sobreespesor excesivo encarece el peso facturado y el consumo de insertos.
4.2 Eliminación de la capa frágil de alpha-case
Cuando el titanio se calienta por encima de 900°C, absorbe oxígeno y nitrógeno atmosféricos, formando la capa frágil superficial de alpha-case. Las capas frágiles deben erradicarse. En componentes sometidos a cargas cíclicas, esta capa inicia fallos prematuros por fatiga. El desbaste debe garantizar que la profundidad de pasada supere la profundidad medida del alpha-case (mecanizando >= 1,5 mm a 3,0 mm de microestructura blanca) antes del acabado fino.
4.3 Preparación superficial para ultrasonido (UT)
Efectuar la inspección por ultrasonido directamente sobre la cascarilla negra de laminación es inaceptable. La cascarilla superficial distorsiona el haz acústico. La superficie rugosa genera un mal acoplamiento del transductor y zonas muertas severas. La entrega conforme exige desbastar diámetros exterior, interior y caras a Ra <= 3,2 μm. Inspectores certificados ejecutan un escaneo 100% longitudinal bajo AMS 2631 o ASTM B381, entregando un certificado de prueba de material (MTC) con trazabilidad completa por colada.
5. Auditoría técnica de especificaciones y soporte previo
Antes de emitir órdenes de compra definitivas para bridas de titanio, anillos de carcasa o componentes de reactores, los equipos de compras deben auditar sistemáticamente las especificaciones: tolerancias finales, presiones de diseño, clases de sensibilidad de END y probetas de ensayo. La revisión temprana evita retrasos.
Como plataforma integrada de cadena de suministro de titanio en colaboración con instalaciones homologadas, nuestro equipo de ingeniería ofrece una auditoría gratuita de planos y especificaciones previa a la cotización (Pre-RFQ Drawing & Specification Audit). El respaldo técnico es integral. Asesoramos a los compradores en la optimización de sobreespesores, suprimimos zonas ciegas de ensayos no destructivos y calculamos el umbral exacto de rentabilidad entre anillos laminados y discos perforados.
Le invitamos a visitar /es/get-quote/ para someter sus planos a evaluación técnica y recibir presupuestos transparentes, o consultar nuestra sección de productos para conocer nuestras capacidades de forja.
Productos y servicios relacionados
- Forjas de titanio y anillos laminados sin costura
- Ficha técnica y especificaciones de Grado 5 (Ti-6Al-4V)
- Calculadora de peso de titanio y herramientas técnicas
- Instalaciones de forja asociadas y ensayos
- Solicitud de auditoría técnica gratuita de planos
Sources & Reference Standards
- ASTM B381 / B381M - Standard Specification for Titanium and Titanium Alloy Forgings (ASTM International).
- AMS 4928 / AMS 2631 - Titanium Alloy Bars, Wire, Forgings, and Ultrasonic Inspection Standards (SAE International).
- ASME Boiler and Pressure Vessel Code (BPVC), Section VIII, Division 2 - Alternative Rules for Pressure Vessel Construction and Titanium Ring Flange Design.
- Registros de planta y estadísticas de rendimiento de material en laminación de anillos (2026).