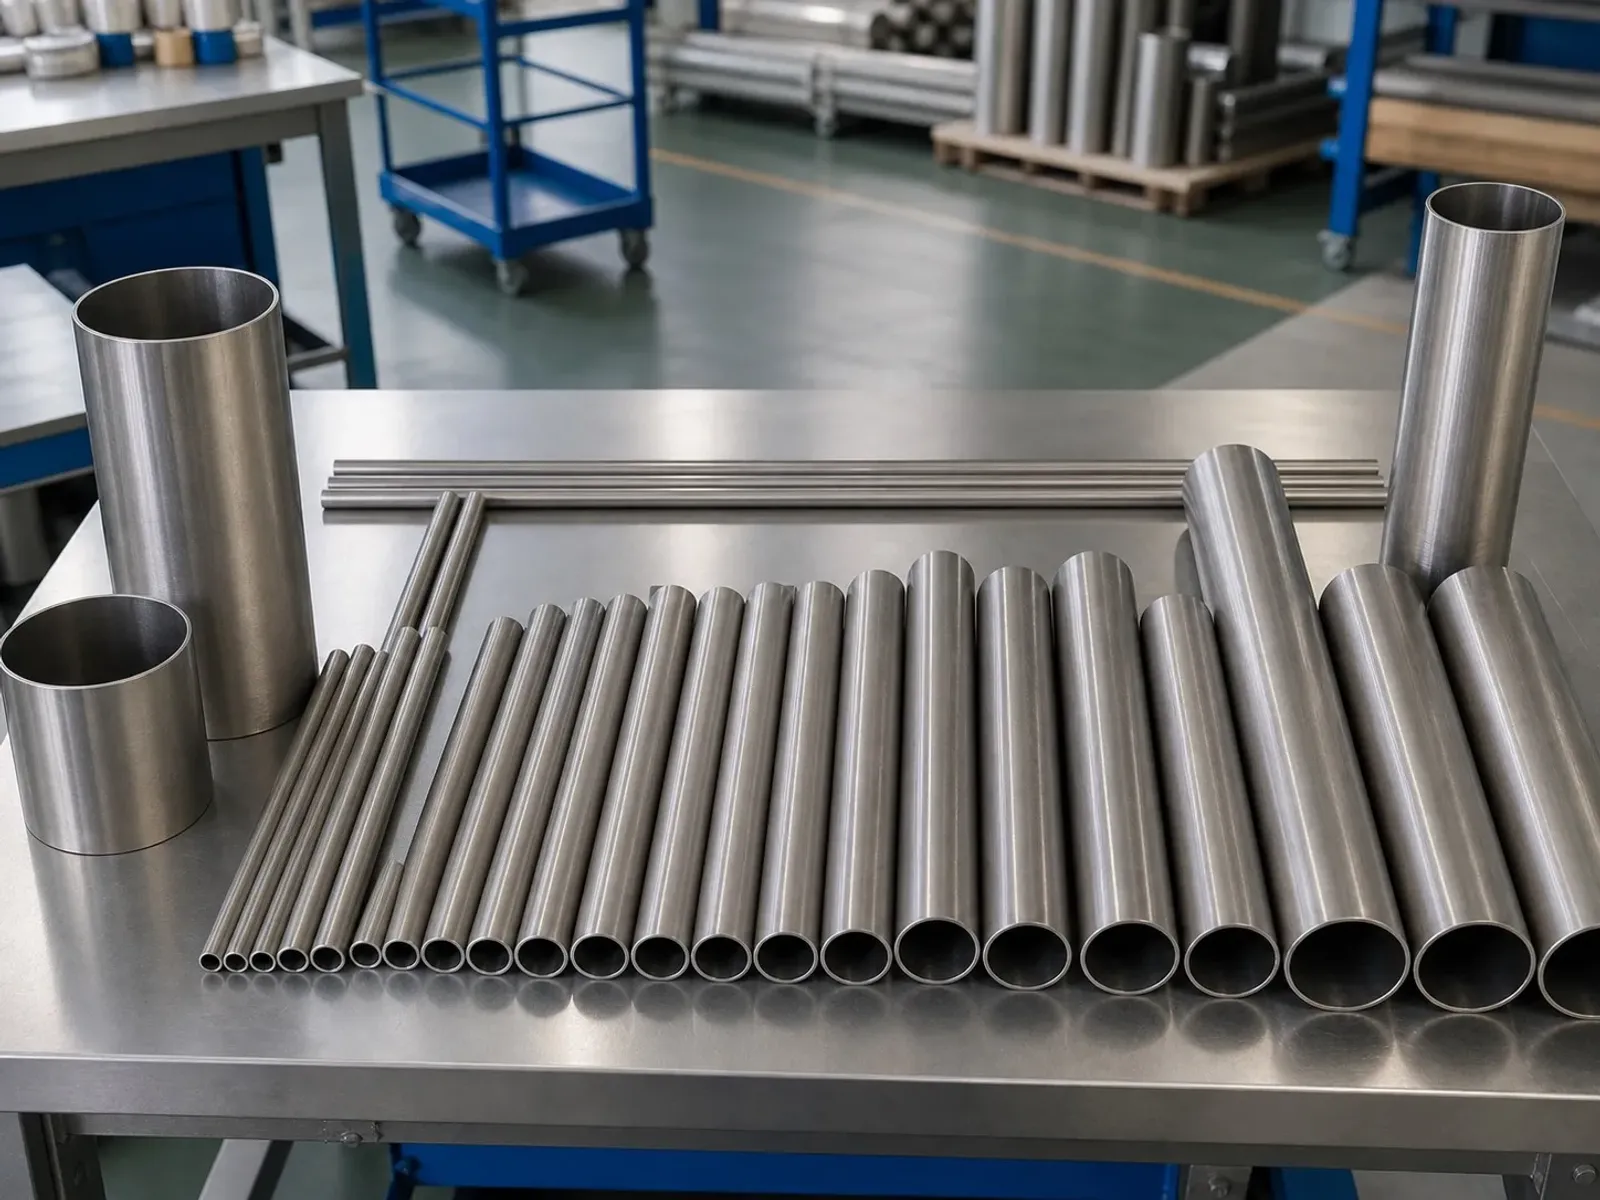
En el automovilismo de competición, carreras de motos y preparaciones de pista, reducir el peso del vehículo disminuye las distancias de frenado y equilibra el reparto de masas. La rebaja de peso es notable. Mientras un escape de acero inoxidable pesa entre 18 y 25 kg, una línea completa de titanio reduce su masa a solo 8 a 12 kg, lo que supone un recorte del 45% al 55% (45%–55%).
Sin embargo, los preparadores y soldadores tropiezan a menudo con dificultades prácticas. Doblar titanio de pared delgada exige máxima precisión. Los tubos convencionales se arrugan en curvadoras CNC, se rajan a lo largo del cordón de soldadura o sufren fisuras por fatiga térmica tras competir en circuito.
Con el respaldo de datos de control de calidad de instalaciones asociadas certificadas (certified partner facilities), esta guía analiza los diámetros estándar métricos y en pulgadas, tolerancias de espesor, grados de aleación y controles de recepción para el curvado con mandril. Las tolerancias dimensionales no se descuidan.
1. Matriz de diámetros exteriores y espesores de pared para escape
De acuerdo con el registro de pedidos de instalaciones asociadas certificadas durante los últimos 12 meses, las consultas se concentran en seis diámetros exteriores (OD) estandarizados. Las dimensiones están muy estandarizadas.
[Colectores de escape para motos / ramales primarios]
├── 38 mm OD (1,5")   ──> Espesor habitual: 0,8 mm / 1,0 mm (Gr1 / Gr2 / Gr9)
├── 50,8 mm OD (2,0") ──> Espesor habitual: 1,0 mm / 1,2 mm (Gr2 / Gr9)
[Tramos intermedios / escapes dobles / colectores de turbo]
├── 60,5 mm OD (2,38")──> Espesor habitual: 1,0 mm / 1,2 mm (Gr2 / Gr9)
├── 63,5 mm OD (2,5") ──> Espesor habitual: 1,0 mm / 1,2 mm (Gr2 / Gr9, estándar tuning)
[Tramos principales de escape monotubo de alta potencia]
├── 70 mm OD (2,75")  ──> Espesor habitual: 1,0 mm / 1,2 mm (Gr2)
└── 76,2 mm OD (3,0") ──> Espesor habitual: 1,0 mm / 1,2 mm (Gr2 / Gr9)
La elección del espesor de pared equilibra ligereza y durabilidad estructural:
- Espesor de 0,8 mm: Empleado en colectores de motos de competición (38 mm y 50,8 mm) y pruebas de montaña donde cada gramo cuenta. El ahorro de masa es extremo.
- Espesor de 1,0 mm: El estándar de oro para escapes deportivos de automóviles, combinando amortiguación acústica, resistencia a la fatiga vibratoria y buena soldabilidad manual TIG. El compromiso es óptimo.
- Espesor de 1,2 mm: Reservado para bajantes de turbo (downpipes) fijadas al turbocompresor o tramos con anclajes sometidos a cargas inerciales. La resistencia mecánica es prioritaria.
2. Comparativa de grados de aleación: Gr1 vs. Gr2 vs. Gr9
No todas las secciones del escape precisan aleaciones caras de alta temperatura. La zonificación térmica optimiza el presupuesto sin poner en riesgo la integridad mecánica. La distribución de grados resulta rentable.
| Parámetro ingenieril | Titanio Grado 1 (Gr1) | Titanio Grado 2 (Gr2) | Aleación Grado 9 (Gr9 / Ti-3Al-2.5V) |
|---|---|---|---|
| Fase metalúrgica | Alfa ($\alpha$) Comercial Puro | Alfa ($\alpha$) Comercial Puro | Aleación Cuasi-Alfa ($\text{Near-}\alpha$) |
| Resistencia a tracción ($R_m$) | $\ge 240\text{ MPa}$ | $\ge 345\text{ MPa}$ (Típico 400–480 MPa) | $\ge 620\text{ MPa}$ |
| Límite elástico ($R_{p0.2}$) | $\ge 170\text{ MPa}$ | $\ge 275\text{ MPa}$ | $\ge 483\text{ MPa}$ |
| Elongación a rotura ($A$) | $\ge 24%$ (Máxima Ductilidad) | $\ge 20%$ | $\ge 15%$ |
| Límite térmico en servicio | Aprox. 300°C–350°C | Aprox. 400°C–450°C | Hasta 500°C–550°C |
| Módulo elástico ($E$) | ~105 GPa | ~105 GPa | ~110 GPa |
| Radio mínimo curvado ($R/D$) | $1,0D–1,2D$ | $1,5D$ (Tubo con cordón alisado) | $1,5D–2,0D$ (Requiere matriz rígida) |
| Sección recomendada | Salidas conformadas, colas artesanales | Líneas cat-back de motorsport, tubos perforados | Downpipes de turbo, colectores primarios |
3. Tres pautas de calidad para curvado CNC con mandril
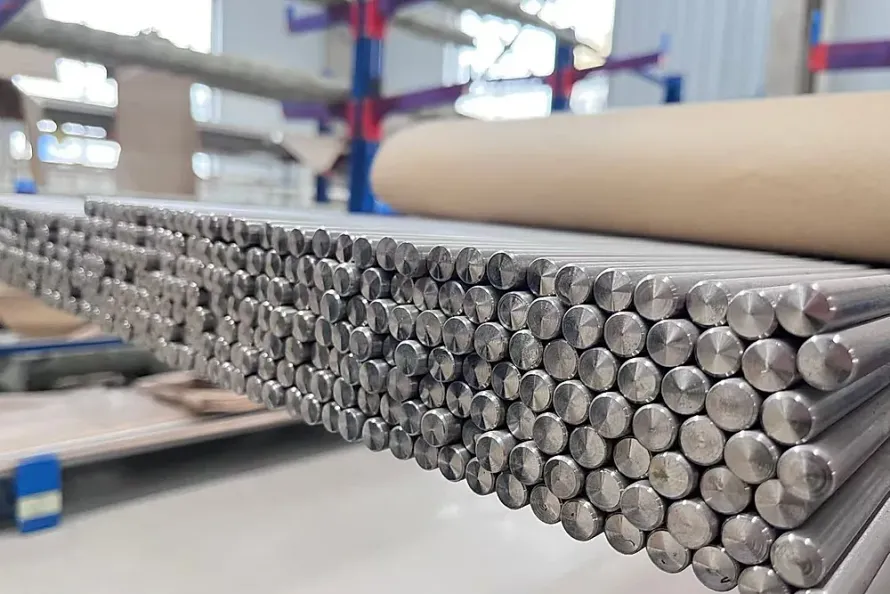
Al adquirir tubos de titanio puro y tuberías sin costura para curvado por tracción rotatoria, es indispensable fijar tres controles de calidad:
1. Eliminación del resalte de soldadura interno
Los tubos soldados estándar presentan un sobreespesor interno de 0,1 a 0,25 mm. Al introducir el mandril de bolas flexibles, el resalte daña las zapatas y arruga el intradós. El resalte de soldadura es peligroso. Las instalaciones asociadas trefilan los tubos en frío con tapón flotante para nivelar el cordón con la pared interna ($\pm 0,05\text{ mm}$ de tolerancia).
2. Recocido en alto vacío y grano fino equiaxial
El trefilado en frío endurece el titanio. Curvar un tubo endurecido sin recocido produce grietas frágiles en el extradós. El recocido al vacío es fundamental. El material debe someterse a recocido total en hornos de alto vacío ($\le 10^{-2}\text{ Pa}$) para no absorber oxígeno del aire. La microestructura debe presentar granos equiaxiales de tamaño ASTM 7 o más finos, asegurando plasticidad suficiente.
3. Ensayos mecánicos de aplastamiento y abocardado
Cada colada debe respaldarse con ensayos mecánicos según ASTM B338 en el certificado de prueba de material (MTC):
- Prueba de aplastamiento (Flattening Test): Compresión de la probeta entre placas hasta $H = \frac{(1+e)t}{e + t/D}$ ($e=0,07$ en puro, $e=0,05$ en Gr9) con la soldadura a 90° de máxima tensión, sin grietas visibles.
- Prueba de abocardado (Flaring Test): Expansión cónica a 60° alcanzando un ensanche exterior de al menos 15%–20% sin fisuras en los bordes. El control técnico es exhaustivo.
4. Recomendaciones para soldar codos segmentados (Pie Cuts)
Para vanos de motor muy ajustados, los preparadores cortan tramos rectos en cuñas de $9^\circ$ o $15^\circ$ y los unen por soldadura TIG. El armado artesanal es habitual.
Los cortes deben realizarse con sierras circulares en frío o sierras de cinta lubricadas; las amoladoras en seco recalientan el borde y forman una capa dura de contaminación. Debe evitarse el sobrecalentamiento. Los bordes y la pared interior y exterior deben limpiarse en 20 mm con acetona o alcohol anhidro, evitando el contacto con las manos desnudas.
Como el titanio reacciona intensamente con el aire por encima de 400°C, se debe sellar el tubo y purgarlo con argón puro al 99,999% antes de encender el arco. La purga de gas es obligatoria.
- Plateado a pajizo claro: Protección impecable, máxima pureza del metal y vida útil íntegra.
- Dorado oscuro a violeta: Oxidación leve con ligera merma en resistencia a la fatiga térmica.
- Gris a azul polvo mate: Fuerte fragilización por oxígeno con grave riesgo de fractura bajo vibración, exige cortar el tramo y volver a soldar.
Productos y servicios relacionados
- Aplicaciones de escape para motorsport y alto rendimiento
- Tubos de titanio puro y tuberías sin costura
- Ficha técnica de aleación de titanio Grado 9 (Ti-3Al-2.5V)
- Titanio comercialmente puro Grado 2 especificaciones
- Pedidos de Lotes Pequeños y Prototipos
- Instalaciones asociadas certificadas y control de calidad
Auditoría técnica gratuita de planos y especificaciones pre-RFQ
Tanto si necesita tubos de pared delgada en 38, 50,8, 63,5 o 76,2 mm como asesoramiento en matrices de curvado para titanio Grado 9 y titanio puro Grado 2, consulte a nuestro equipo. La asistencia técnica está garantizada.
Envíe los planos de ruteo de su escape o requisitos mediante nuestra auditoría técnica gratuita pre-RFQ. Facilitamos muestras para corte de prueba, evaluaciones de curvado con mandril y certificados MTC con trazabilidad completa. La atención técnica es rigurosa.