El 14 de noviembre de 2026 (2026 年 11 月 14 日), el fabricante líder mundial de equipamiento de golf Callaway Golf anunció una inversión de gran escala: 15 millones de dólares (15 million / 1,500 万美元) destinados a levantar una planta avanzada de impresión 3D de titanio en el complejo AllianceTexas de Fort Worth, Texas. La magnitud de la inversión es notable.
Ubicada junto al actual centro de distribución norteamericano de Callaway, la instalación de 15 millones (15-million) comenzará a operar a mediados de 2027 y dará soporte completo a la demanda estadounidense de productos de golf de titanio personalizados en 2028. El giro estratégico tiene un calado histórico. Esta decisión evidencia que la fabricación aditiva (AM) de titanio está expandiéndose desde la industria aeroespacial y médica hacia la producción industrial en serie de bienes de consumo prémium.
1. Superar las limitaciones de la fundición exterior: El 3D transforma el diseño
Durante décadas, las coronas, chasis y caras de los palos de golf de alto rendimiento han dependido de la fundición de precisión exterior (Investment Casting) combinada con chapas de titanio estampadas y soldadas. Las técnicas tradicionales afrontan restricciones severas.
Los avances de ingeniería han sido evidentes. Como subrayó el director ejecutivo de Callaway, Chip Brewer, desde que iniciaron los primeros prototipos internos en 2022, los equipos de ingeniería comprobaron ventajas estructurales determinantes:
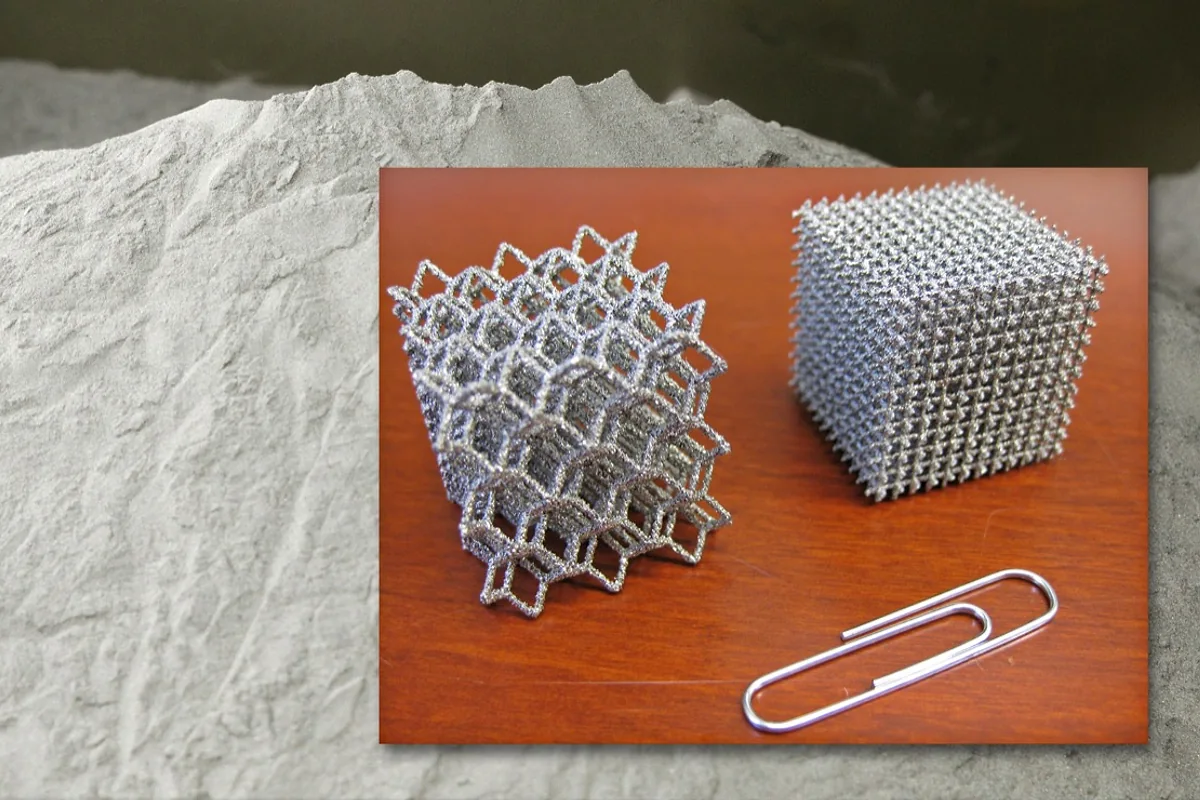
- Plena libertad de diseño geométrico: Los espesores de pared en fundición tradicional están limitados por la fluidez del metal líquido y el agrietamiento térmico, siendo inviable bajar de forma estable de 0,8 mm. La fusión por lecho de polvo láser (PBF) permite diseñar intrincadas estructuras reticulares tridimensionales (Lattice Architecture). El aligeramiento de peso es sustancial. Las zonas sin compromiso estructural se adelgazan al límite para reubicar esa masa en el perímetro posterior, maximizando el momento de inercia (MOI).
- Sintonización exacta de la frecuencia acústica: El sonido del impacto es un parámetro sensorial fundamental para los golfistas. Al ajustar la geometría interna de las microcelosías en los archivos CAD, los diseñadores modifican la frecuencia de vibración natural sin requerir complejas nervaduras soldadas en el interior. El ajuste acústico es milimétrico.
- Aceleración radical de la cadena de suministro: Diseñar, mecanizar y transportar moldes de fundición en el extranjero suele requerir de 3 a 6 meses (3 meses a 6 meses / 3 个月 a 6 个月). Las modificaciones de utillaje implican decenas de miles de dólares. Con una planta propia de impresión 3D, los archivos CAD digitales se imprimen en días, reduciendo las series piloto a menos de dos semanas. La reducción de plazos resulta decisiva.
2. Control de calidad de materias primas para la impresión 3D de titanio
Aunque la impresión 3D confiere una libertad geométrica sin precedentes, la resistencia a la fatiga del componente sigue dependiendo de la pureza metalúrgica de las barras de partida y del polvo esférico de titanio. La selección de barras y alambres de titanio para fabricación aditiva constituye el pilar indispensable del proceso.
La materia prima determina el éxito o fracaso del lote. A pesar de la flexibilidad del escaneo láser, la fiabilidad estructural radica en la pureza química del material base:
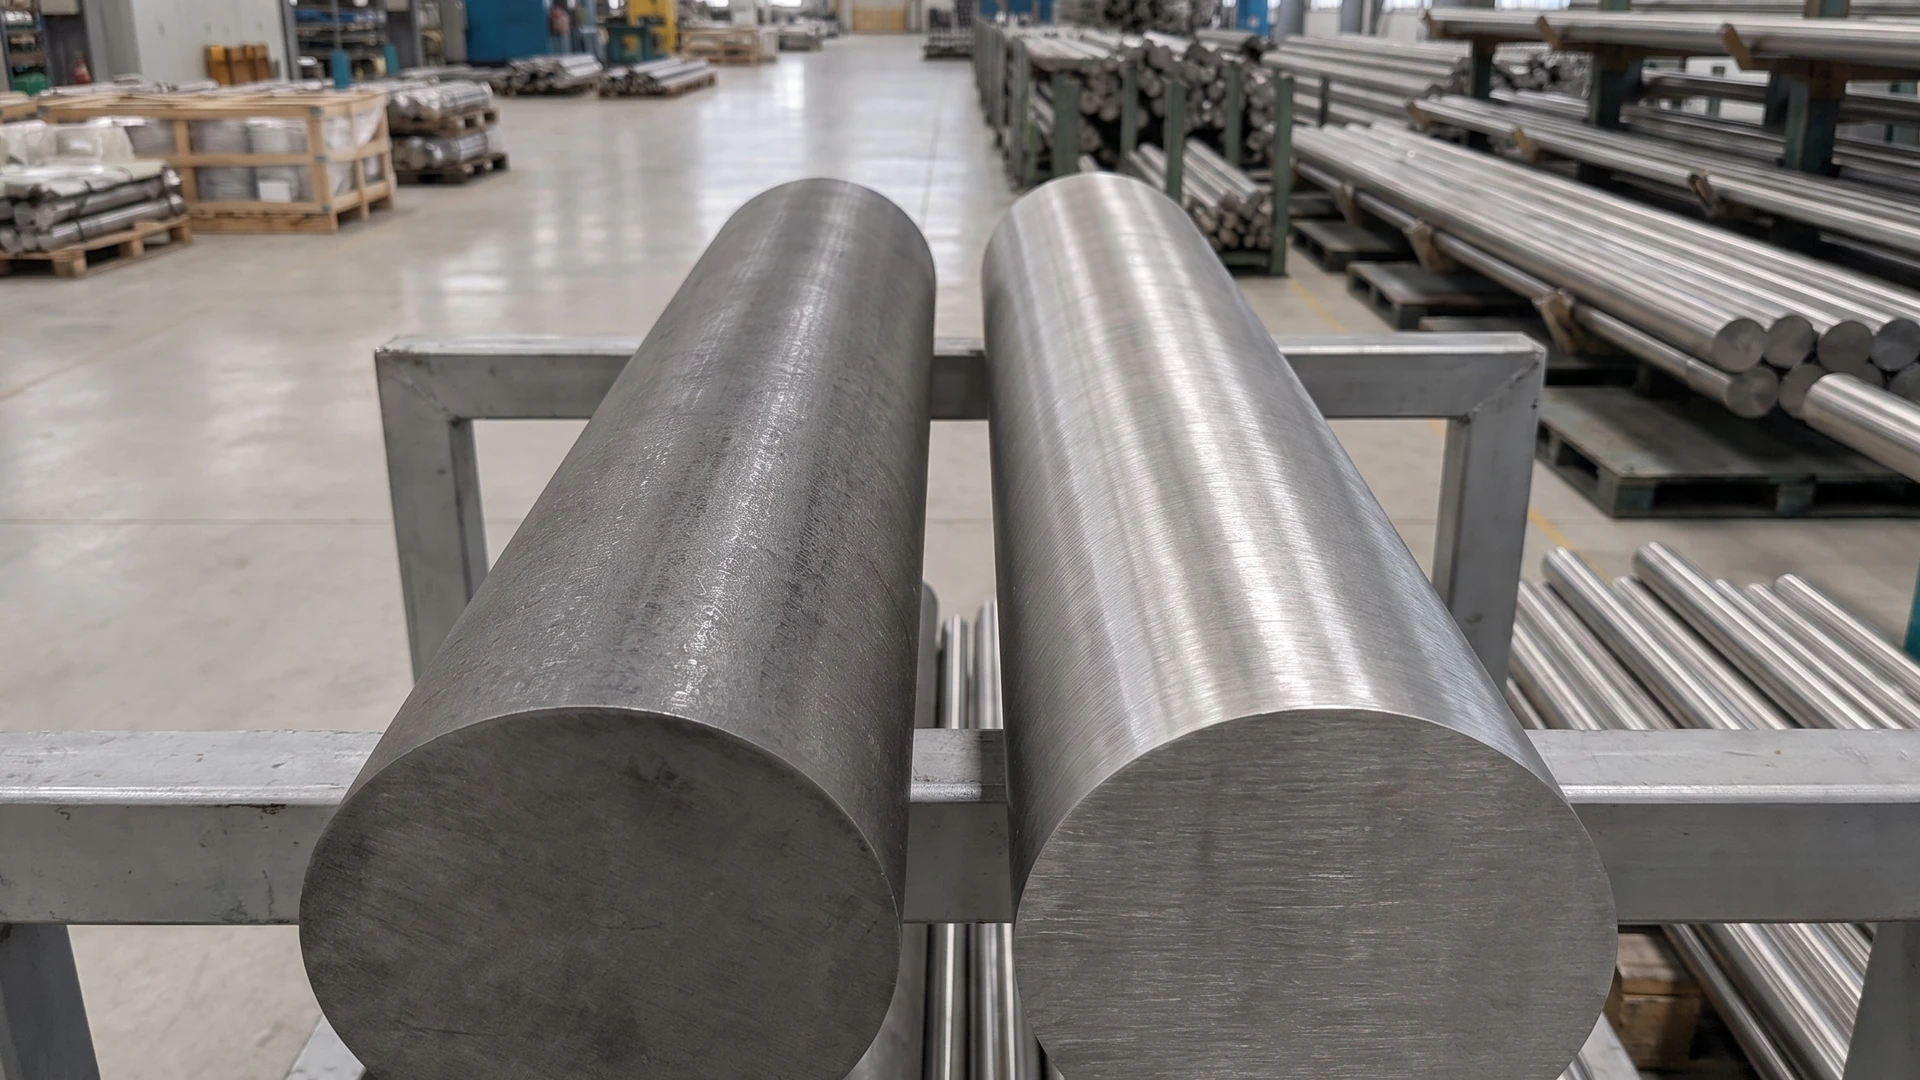
2.1 Triple refundición por arco en vacío (3x VAR) para un ultrabajo contenido de oxígeno
En el instante del impacto, las caras de golpeo experimentan cargas dinámicas severas en ventanas de milisegundos. Inclusiones microscópicas de baja densidad (LDI por nitrógeno) o de alta densidad (HDI por metales refractarios) actúan como detonantes de fisuras por fatiga.
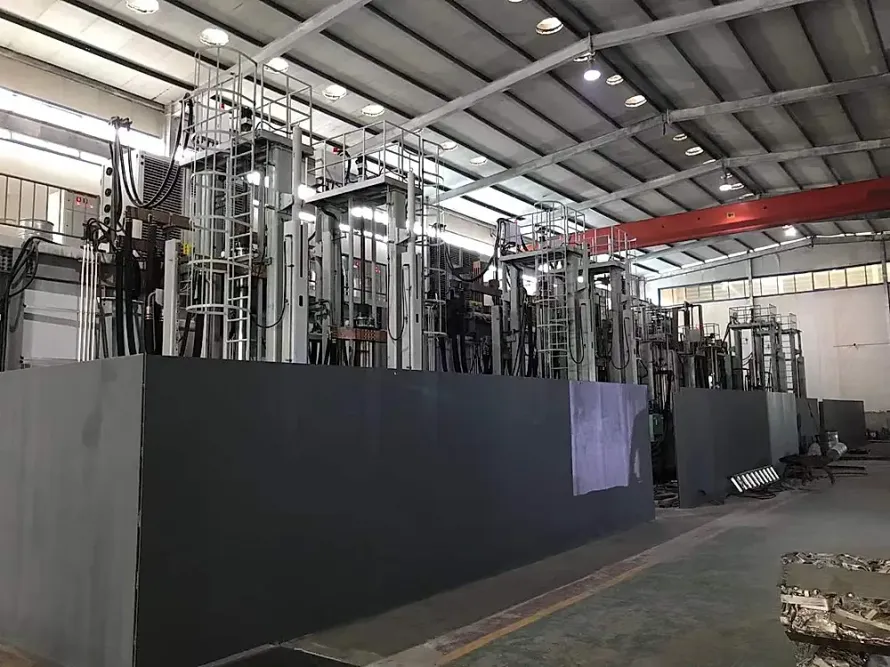
En las instalaciones de nuestros socios certificados, el titanio industrial estándar pasa por una o dos fusiones VAR; para componentes críticos de fabricación aditiva, las normas de proceso exigen triple refundición por arco en vacío (3x VAR). La pureza química es una prioridad ineludible. Aunque conlleva un sobrecoste de procesado de aproximadamente USD 0,70 a 2,10 (USD 0,70–2,10/kg) por kilogramo, la triple refundición mantiene el oxígeno en Grado 5 Ti-6Al-4V por debajo de $\text{O} \le 0,05 %$ (500 ppm), erradicando segregaciones.
2.2 Tolerancias superficiales y dimensionales para barras de atomización
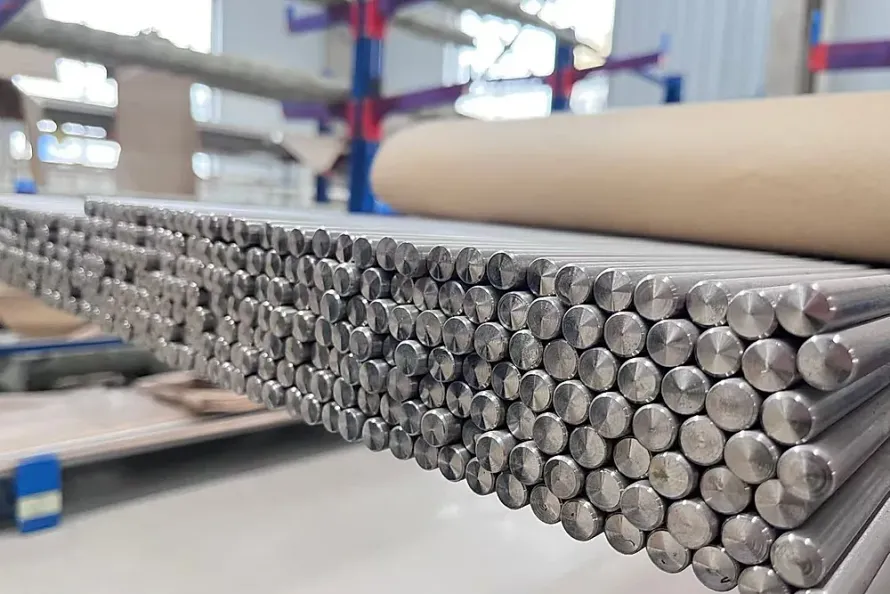
Las barras de alimentación para atomización por electrodo rotatorio (PREP) o fusión inductiva por gas (EIGA) exigen tolerancias mecánicas rigurosas. Las plantas asociadas aplican trefilado libre de aceites, corrientes inducidas en línea y rectificado sin centros para lograr precisión dimensional h8 y acabados de Ra <= 0,8 μm. La rectitud es estrictamente controlada. La desviación de rectitud se mantiene bajo 0,5 mm/m, evitando oscilaciones en electrodos de giro rápido y eliminando la contaminación por carbono o hidrógeno.
3. Comparativa estructurada de compras: Impresión 3D vs. Fundición de precisión
Para orientar a los directores de ingeniería y aprovisionamiento en electrónica de consumo, deportes e industria mecánica, la siguiente tabla sintetiza las diferencias entre ambas opciones. Los perfiles técnicos muestran contrastes definidos:
| Parámetro evaluado | Ruta aditiva por impresión 3D (PBF/DED) | Ruta tradicional de fundición de precisión |
|---|---|---|
| Forma de la materia prima | Polvo esférico de titanio (15–53 μm) / alambre | Lingotes pequeños de titanio / chatarra de esponja Grado 0 |
| Norma de pureza de fusión | Obligatorio 3x VAR triple refundición, $\text{O} \le 0,05 %$ | Fundición simple o doble 1x/2x VAR, mayor margen de oxígeno |
| Coste de moldes y plazos | $0 costes de molde, impresión directa de modelos CAD | 20.000 a 100.000 USD (20.000 至 100.000 $), 12 a 24 semanas (12–24 周) |
| Espesor mínimo y geometría | 0,3 mm a 0,5 mm (0,3 mm, 0,5 mm), celosías internas huecas | Estándar >= 1,0 mm, cavidades cerradas imposibles de moldear |
| Rendimiento Buy-to-Fly | 1,1:1 a 1,3:1 (polvo no fundido reciclado y tamizado) | 3,0:1 a 5,0:1 (pérdidas masivas en mazarotas y bebederos) |
| Rentabilidad en series cortas | Excepcional (bajo coste de ajuste para 1 a 50 piezas / 1 件 a 50 件) | Deficiente (alto impacto de moldes en lotes pequeños) |
| Fabricación a gran escala | Tiempos de ciclo ideales para modelos personalizados | Coste unitario menor a partir de 100.000 (10 万) piezas estándar |
4. Repercusiones en la cadena de suministro y recomendaciones de compra
La inversión de 15 millones de Callaway transmite un mensaje diáfano al tejido manufacturero global: la impresión 3D de titanio se ha consolidado como un método productivo maduro para artículos de consumo de alto valor. La modernización productiva avanza rápidamente.
Una planificación temprana mitiga riesgos operativos. Para los departamentos técnicos y de compras que evalúan adoptar la fabricación aditiva, tres recomendaciones resultan esenciales:
- Verificar la trazabilidad y consistencia de las coladas: La composición del polvo define la densidad final. Los compradores deben requerir curvas de fusión, registros de 3x VAR y certificados de prueba de material (MTC) auditados que certifiquen niveles mínimos de oxígeno e hidrógeno. La documentación técnica es insustituible.
- Evaluar el coste del ciclo de vida integral: No conviene limitarse a comparar el coste por kilo del polvo de titanio frente a una barra comercial. Considerar los moldes suprimidos, el inventario marítimo evitado y el ensamblaje unificado demuestra un retorno de inversión muy favorable. El balance financiero debe ser global.
- Efectuar auditorías de planos y especificaciones antes de imprimir: Ángulos de voladizo, canales de extracción de polvo y ciclos de recocido en vacío deben revisarse antes del corte por capas.
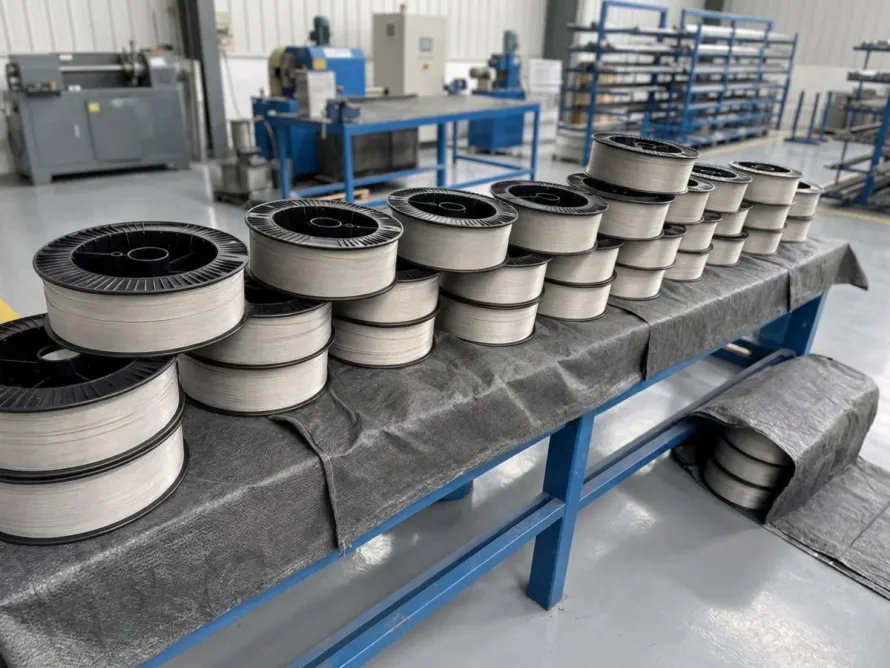
Como plataforma integrada de suministro de titanio en coordinación con instalaciones homologadas, proveemos a usuarios globales de fabricación aditiva barras de ultrabajo oxígeno 3x VAR, electrodos de atomización EIGA y alambres de impresión de precisión. El respaldo técnico garantiza fiabilidad. Visite /es/get-quote/ para solicitar cotizaciones a medida, explore /es/products/titanium-rods/ para revisar nuestras barras o conozca nuestras capacidades de fusión en /es/factory/.
Productos y servicios relacionados
- Barras y alambres de titanio para polvo de impresión 3D
- Ficha técnica y propiedades de Grado 5 (Ti-6Al-4V)
- Barras de titanio rectificadas de precisión
- Instalaciones de fusión en vacío de nuestros socios
- Auditoría técnica de especificaciones de materia prima
Sources & Reference Standards
- Callaway Golf Company Press Release & Investor Relations Announcements (November 14, 2026).
- ASTM F2924 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium with Powder Bed Fusion (ASTM International).
- ASTM F3001 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium ELI (Extra Low Interstitial) with Powder Bed Fusion.
- Procedimientos de planta y registros de calidad de fusión 3x VAR en instalaciones homologadas (2026).