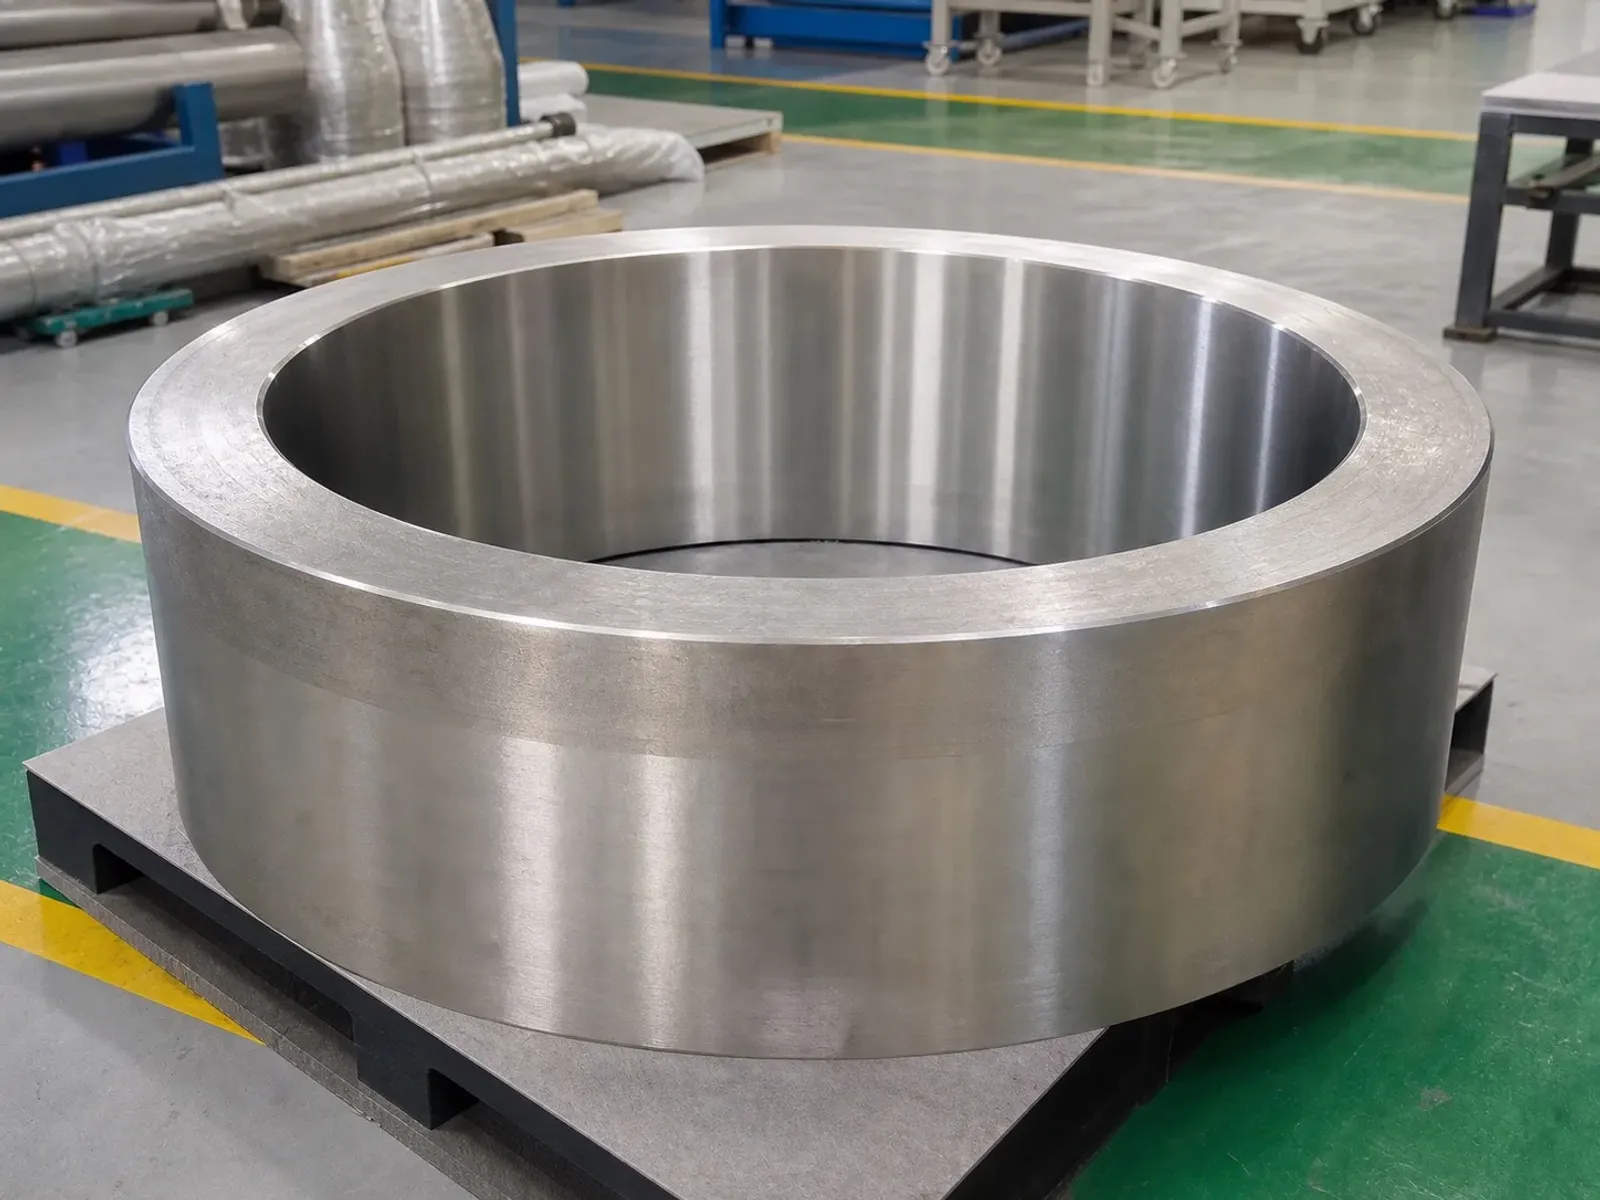
Пример формы изделия: механически обработанное металлическое кольцо.
10 сентября 2026 года SAE International выпустила редакцию E стандарта AMS6910. Наиболее заметное изменение на публичной странице касается форм продукции: поковки больше не перечислены, тогда как прутки и исходный материал для ковки остались. В названии спецификации указан титановый сплав 8Al-1Mo-1V в состоянии после дуплексного отжига.
- Покупаете сформованную деталь? Отличайте поковку от материала, поставляемого для последующей ковки: в перечне редакции D это отдельные категории.
- Уже размещён заказ по D? Проверьте указанную редакцию и переходные указания заказчика, прежде чем менять ссылку на стандарт в заказе.
Что показывают публичные страницы D и E
| Сведения на публичной странице | AMS6910D | AMS6910E |
|---|---|---|
| Дата редакции | 19 августа 2022 года | 10 сентября 2026 года |
| Сплав и состояние в названии | 8Al-1Mo-1V, дуплексный отжиг | То же обозначение |
| Прутки | До 4,000 дюйма (101,60 мм) включительно | Тот же указанный предел |
| Поковки | Перечислены; толщина до 4,000 дюйма (101,60 мм) включительно | Отдельно не перечислены |
| Исходный материал для ковки | Любого размера | Любого размера |
Для прутков предел относится к номинальному диаметру или наименьшему расстоянию между параллельными гранями, а не к длине. Формулировка «любого размера» относится к исходному материалу для ковки и не отменяет ограничение для прутков. Сравнение основано на страницах SAE для D и E.
Это сравнение публично указанной области применения, а не анализ полных текстов стандартов. Технические изменения и порядок работы с конкретным заказом необходимо проверять по полным текстам и определяющим требования к заказу документам.
Поковки и исходный материал для ковки — разные стадии поставки
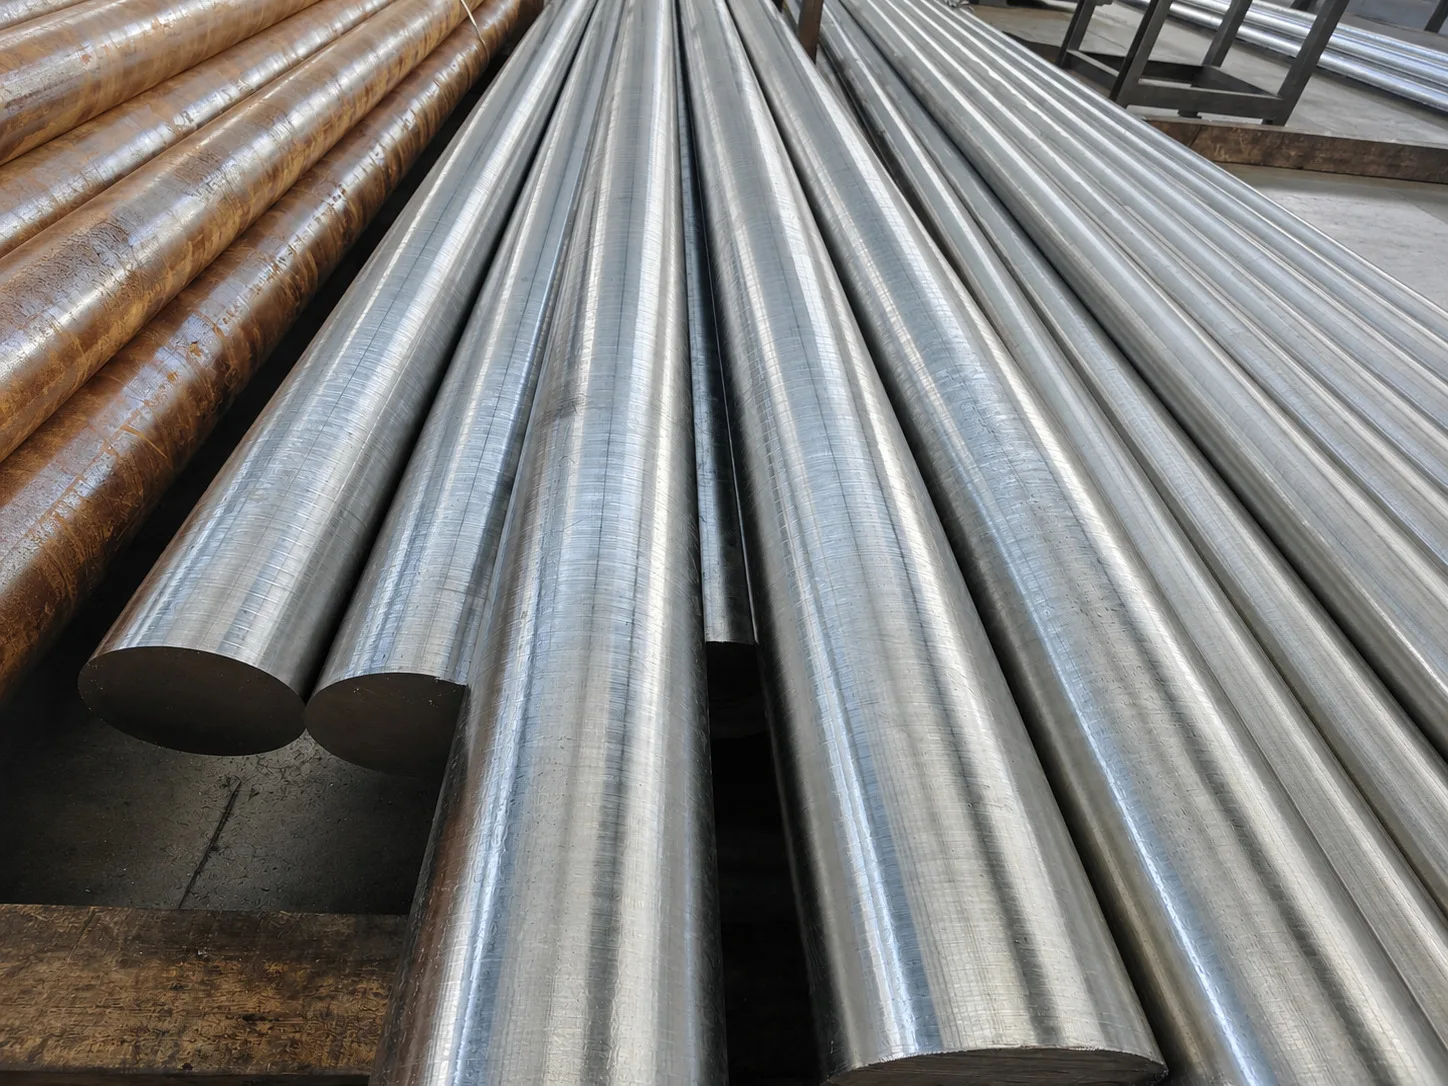
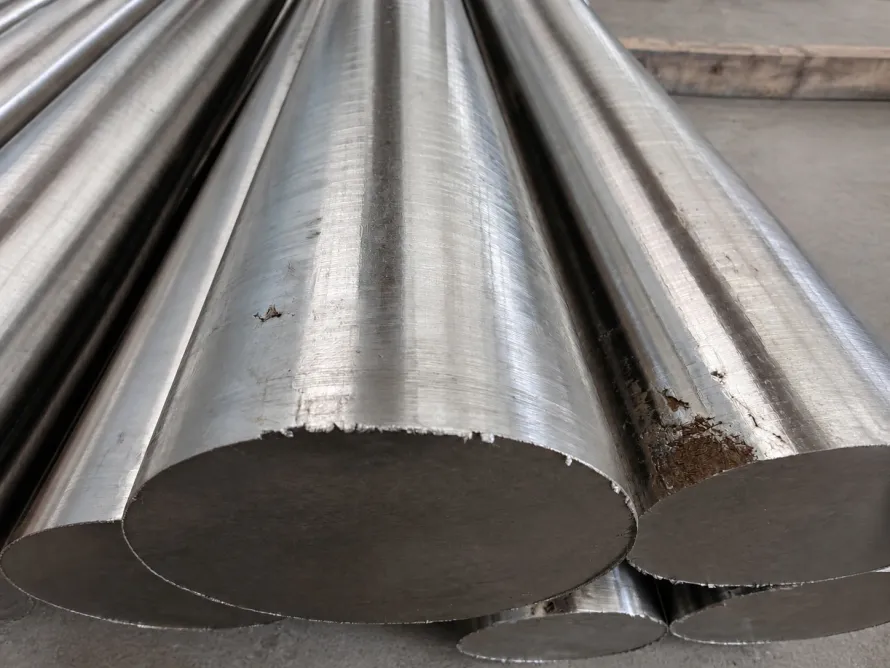
Иллюстрация: цилиндрический исходный материал в отличие от сформованной заготовки детали.
При ковке металл под давлением приобретает форму детали. Поковка — полученная таким образом заготовка детали; для достижения окончательных размеров ей ещё может потребоваться механическая обработка. Исходный материал для ковки — например, деформированный прутковый материал, поставляемый для последующей операции ковки. Это различие соответствует описанию процесса Forging Industry Association и терминологии QC Forge.
Поэтому описание предмета закупки имеет значение. Сформованная заготовка детали и материал, из которого её предстоит выковать, могут иметь одно обозначение сплава, но быть разными предметами поставки. Общее название «титановый материал» скрывает именно то различие, которое видно в сравнении D/E.
Две гипотетические ситуации закупки
Действующий заказ по D на поковку. Покупатель заказал сформованную заготовку детали с прямым указанием AMS6910D. Первый полезный вопрос: остаётся ли заказ привязанным к D или заказчик выпустил указание о переходе? Автоматическая замена обозначения на «E» пропустила бы это решение.
Новый запрос по E на исходный материал для ковки. Покупателю нужен материал в форме прутка для последующей ковки. Исходный материал для ковки по-прежнему указан в публичной области применения E. В запросе следует обозначить эту предполагаемую форму поставки, размеры и требуемую редакцию, а затем попросить поставщика подтвердить применимые требования полного стандарта и возможность их выполнения. Одна лишь форма прутка не определяет категорию закупки.
Начните с действительно затронутых заказов
Сначала проверьте, относится ли работа к этому сплаву, AMS6910 и соответствующей форме продукции. Если да, определите затронутые предложения или заказы и уточните требования к редакции. Включайте связанные квалификационные документы в проверку только тогда, когда они действительно зависят от рассматриваемого требования. Это соразмерная рекомендация для закупок, а не дополнительная обязанность, установленная публичными страницами SAE.
В запросе укажите сплав, форму продукции, размеры и требуемую редакцию стандарта. Эти сведения дают поставщику конкретную основу для подтверждения применимости и возможностей поставки.
Источники
- SAE International: публичная запись AMS6910E и AMS6910D.
- Forging Industry Association: What Is Forging?.
- QC Forge: глоссарий ковки.
Публичные источники проверены 11 сентября 2026 года.