При закупке титановых прутков для прецизионной механической обработки, аэрокосмических узлов или медицинских имплантатов инженеры и менеджеры по снабжению часто сталкиваются со значительным разбросом цен на один и тот же сплав, например, Grade 5 (Ti-6Al-4V) или технический титан Grade 2. Разница весьма заметна. Главной причиной такой дифференциации является состояние поверхности и точность калибровки проката: бесцентрово-шлифованный пруток (Centerless-Ground), обточенный пруток (Lathe-Peeled / Turned) и черный горячекатаный пруток (Black Hot-Rolled).
Производственная и складская статистика демонстрирует стабильную градацию цен: шлифованный пруток > обточенный пруток > горячекатаный черный пруток при стандартных сроках поставки от 5 до 30 дней в зависимости от объема заказа. Сроки поставки варьируются. Однако выбор поставщика исключительно по минимальной цене за килограмм часто заводит механические цеха в ловушку скрытых затрат: повышенный износ резцов, высокий процент брака и простой станков. Это распространенное заблуждение. В данном руководстве сопоставляются допуски, поверхностная металлургия и реальные затраты на механическую обработку для всех трех форм поставки.
Размерные допуски, шероховатость и технологическое позиционирование
При температурах горячей деформации титан проявляет высокую химическую активность к кислороду, азоту и водороду. В процессе горячей прокатки на поверхности прутка неизбежно образуются плотная окалина и твердый, хрупкий альфа-слой (alpha-case). Допуски требуют строгости. Способ финишной обработки поверхности определяет достижимые классы точности и задает технологические границы последующего применения.
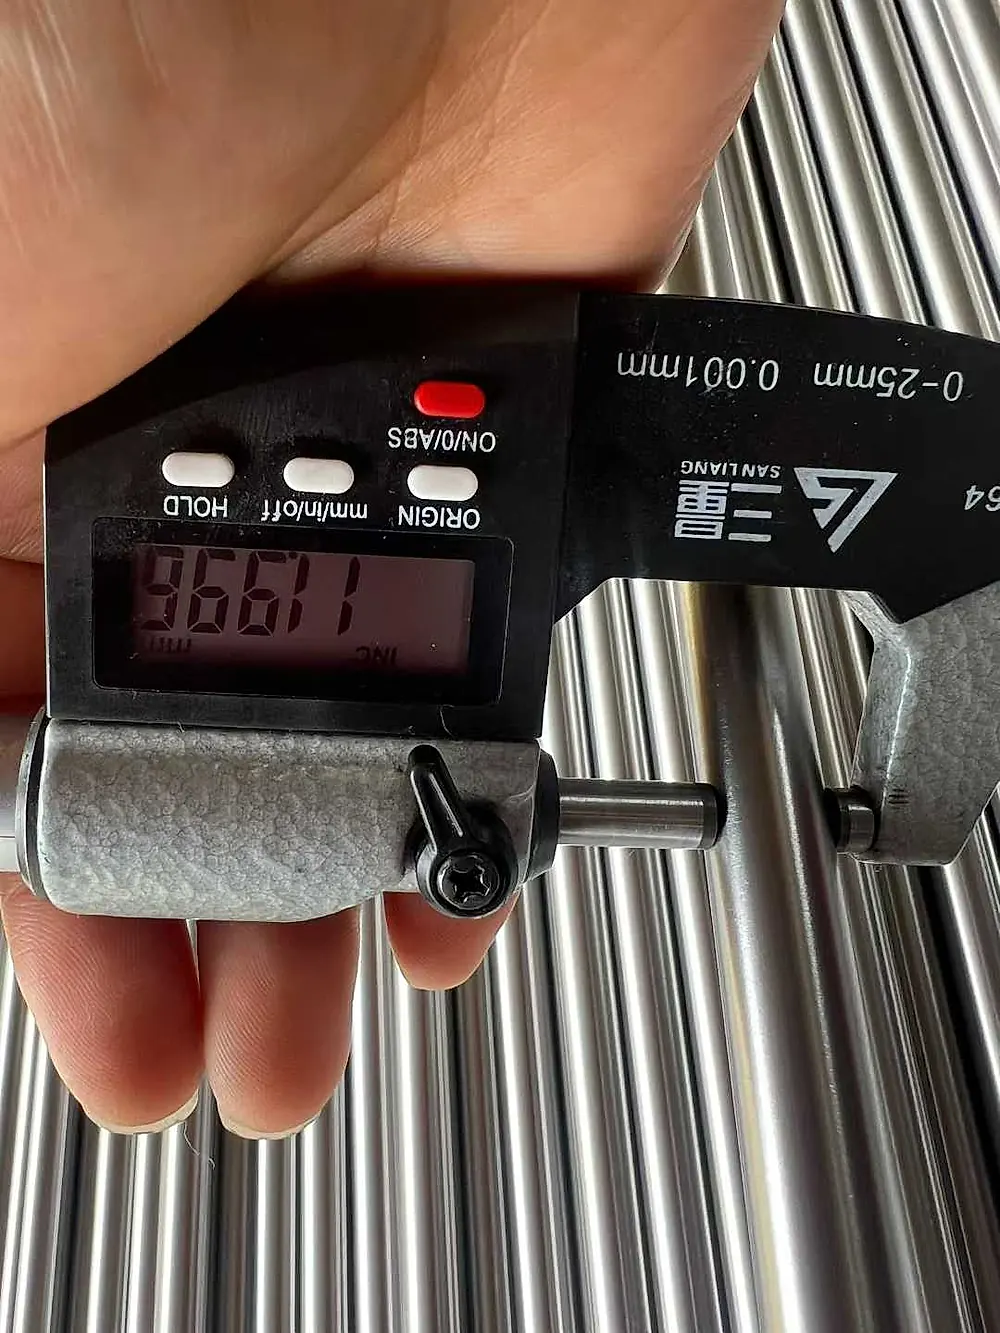 Рисунок 1: Поштучный контроль диаметра и овальности ультразвуком очищенных шлифованных титановых прутков для стабильного соблюдения допуска h7 во всей партии.
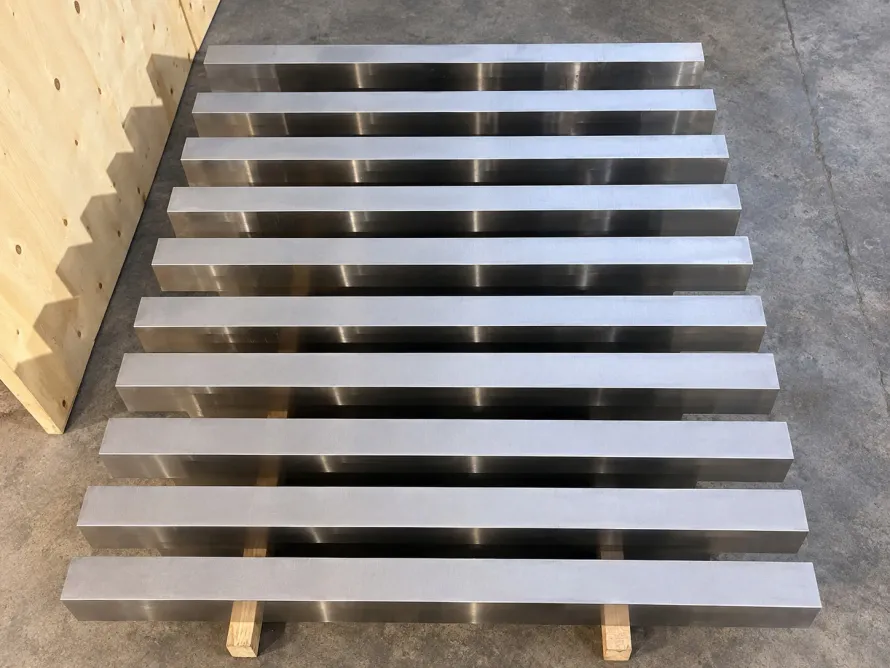
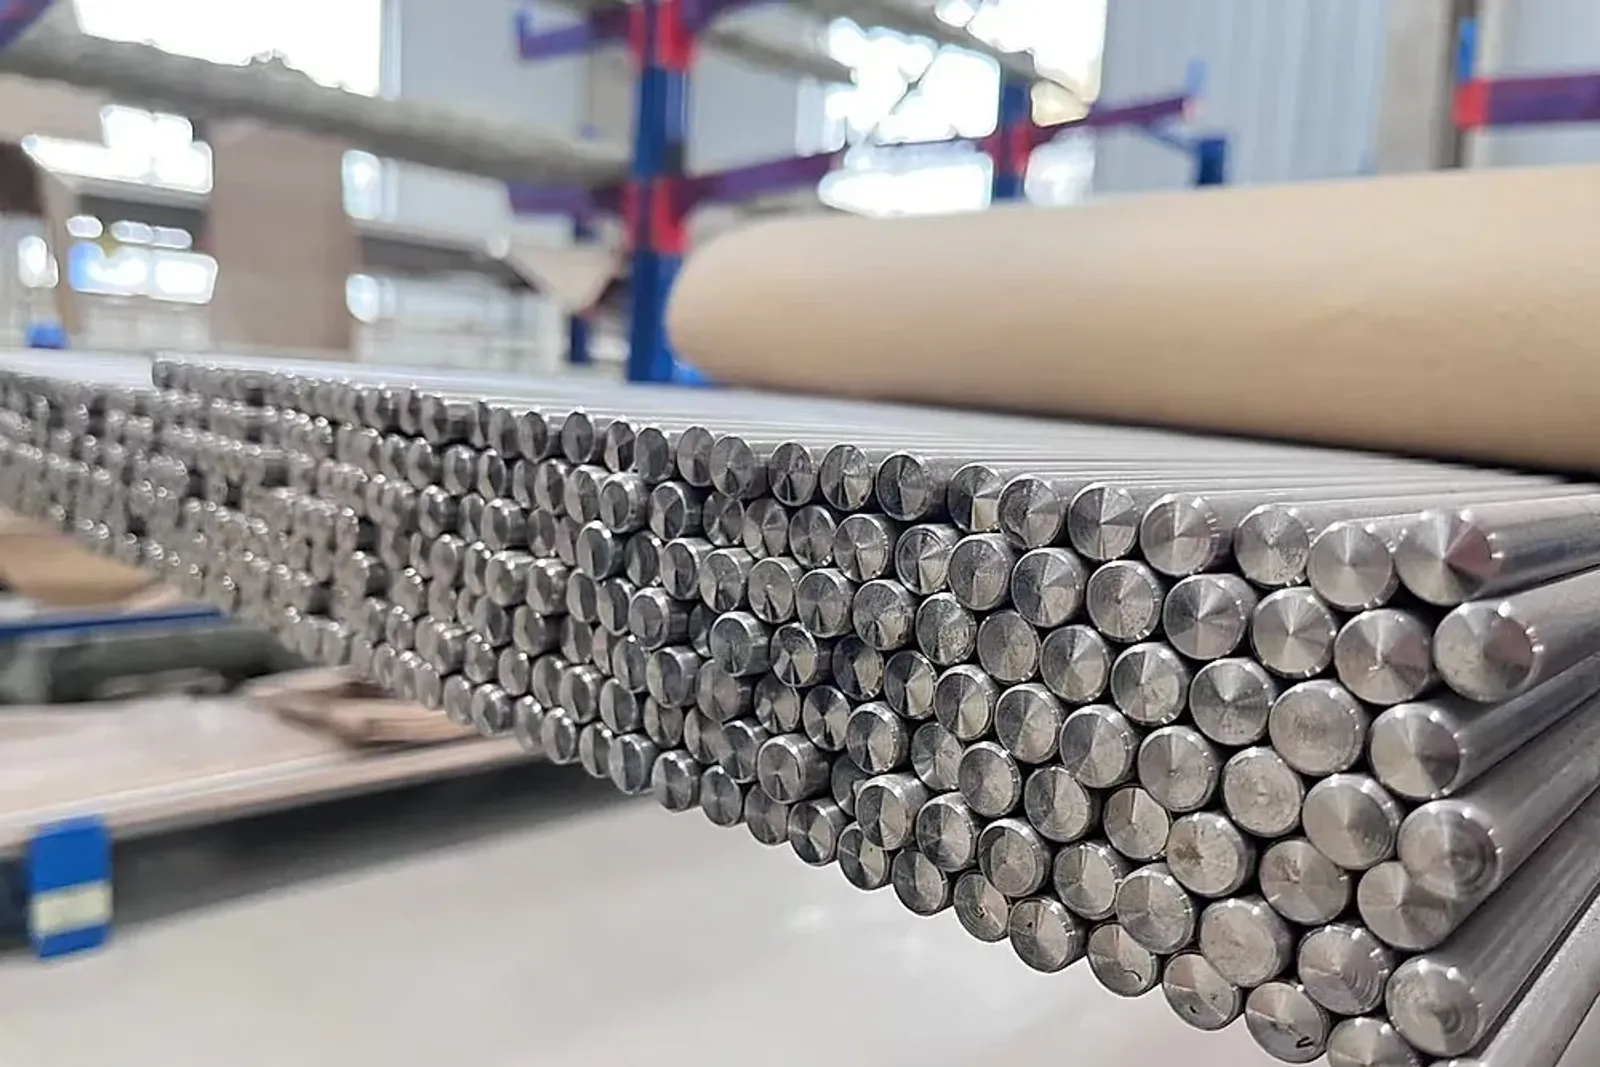
1. Бесцентрово-шлифованные прутки (Centerless-Ground)
- Размерный допуск и овальность: Стандартно изготавливаются по квалитету ISO h7 или высокоточному h6. Для диаметров от 10 мм до 25 мм поле допуска находится в пределах от +0/-0,015 мм до +0/-0,009 мм, а цилиндрическая овальность не превышает половины поля допуска.
- Шероховатость поверхности: Ra от 0,4 мкм до 0,8 мкм, зеркальный металлический блеск без рисок.
- Прямолинейность: Сертифицированные партнерские производственные комплексы при изготовлении прутков из медицинского Ti-6Al-4V ELI (Grade 23) и авиационного проката используют жесткие бесцентрово-шлифовальные станки и роликовые правильные машины, гарантируя прямолинейность ≤ 0,3 мм/м.
- Основные области применения: Прутки специально созданы для автоматов продольного точения (Swiss-type CNC), костных винтов, стоматологических абатментов, авиационных гидравлических штуцеров и прецизионных датчиков.
2. Обточенные прутки (Lathe-Peeled / Turned)
- Размерный допуск и овальность: Соответствуют квалитетам ISO h9–h11 с полем допуска по диаметру от +0/-0,036 мм до +0/-0,100 мм.
- Шероховатость поверхности: Ra от 1,6 мкм до 3,2 мкм с регулярными спиральными следами токарного резца.
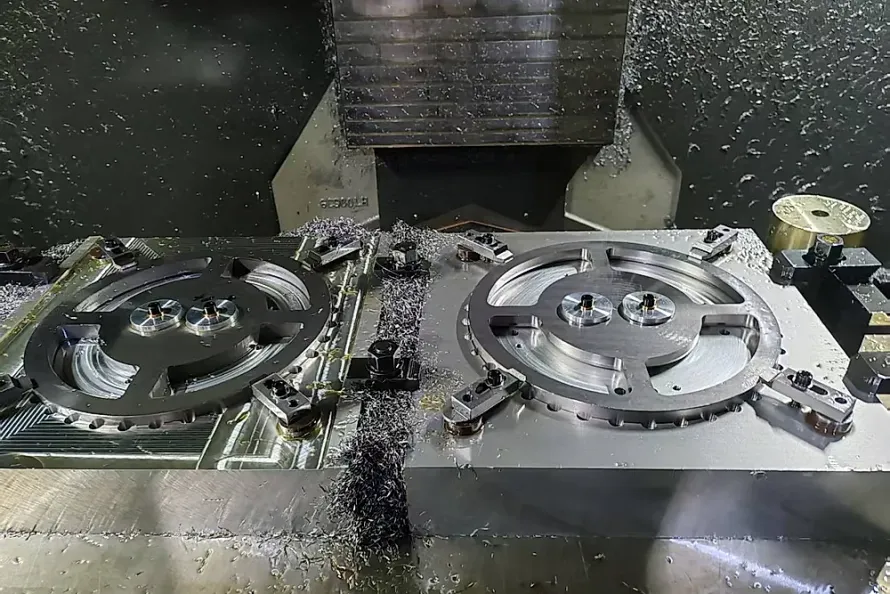
- Механизм обточки: Бесцентровые токарные линии срезают от 0,5 мм до 1,5 мм на сторону с горячекатаного или кованого прутка, полностью удаляя окисленную окалину и альфа-слой до чистого металла.
- Основные области применения: Механическая обработка на 3- и 5-осевых фрезерных и токарных центрах ЧПУ, изготовление валов, фланцев, штоков клапанов и заготовок для высадки болтов.
3. Черные горячекатаные прутки (Black Hot-Rolled)
- Размерный допуск и овальность: На непрерывных прокатных станах с 18 высокоскоростными клетями и 14 калибровочными блоками микронатяжения овальность и допуск диаметра удерживаются в пределах ≤ 0,15 мм. На обычных сортовых станах разброс достигает от ± 0,5 мм до ± 1,5 мм.
- Состояние поверхности: Покрыты темной окалиной с хрупким слоем газонасыщения толщиной от 0,1 мм до 0,3 мм.
- Основные области применения: Исходная заготовка для вторичной свободной ковки, раскатки бесшовных колец и горячей штамповки. Не предназначены для прямого чистового точения.
Сводная техническая таблица характеристик и затрат
Для составления четких технических требований при закупках ниже приведено сопоставление физических допусков, стандартов и индексов стоимости: Данные вносят ясность.
| Состояние поставки | Применяемые стандарты | Допуск диаметра (ISO) | Шероховатость (Ra) | Предел прямолинейности | Газонасыщенный слой (Alpha-Case) | Относительный индекс цены | Технологическое назначение |
|---|---|---|---|---|---|---|---|
| Шлифованный (Ground) | ASTM B348, AMS 4928, ASTM F136 | h6 / h7 (+0/-0,009 до +0/-0,015 мм) | 0,4–0,8 мкм | ≤ 0,3 мм/м | Полностью отсутствует (100% чистый металл) | Базовый (100%) | Автоподатчики станков Swiss-type, имплантаты, авиаприборы |
| Обточенный (Peeled) | ASTM B348, AMS 4928 | h9 / h11 (+0/-0,036 до +0/-0,100 мм) | 1,6–3,2 мкм | ≤ 1,0 мм/м | Полностью срезан резцом | Около 86%–90% | Универсальная 3/5-осевая ЧПУ обработка, фланцы, метизы |
| Горячекатаный (Hot-Rolled) | ASTM B348 | ≤ 0,15 мм (непрерывный) до ± 1,5 мм | Грубая окалина | ≤ 2,0 мм/м | 0,1–0,3 мм хрупкой корки | Около 75%–80% | Горячая объемная штамповка, кованые кольца, поковки |
Ловушка совокупной стоимости: почему обточка черного прутка в цехе невыгодна
Распространенный соблазн механообрабатывающих предприятий — покупка черного горячекатаного прутка из-за его скидки на 15%–20% относительно обточенного и почти на 25% относительно шлифованного. Считается, что обточка на собственных станках сэкономит бюджет. Однако расчет полной трудоемкости показывает обратное. Экономия оказывается мнимой.
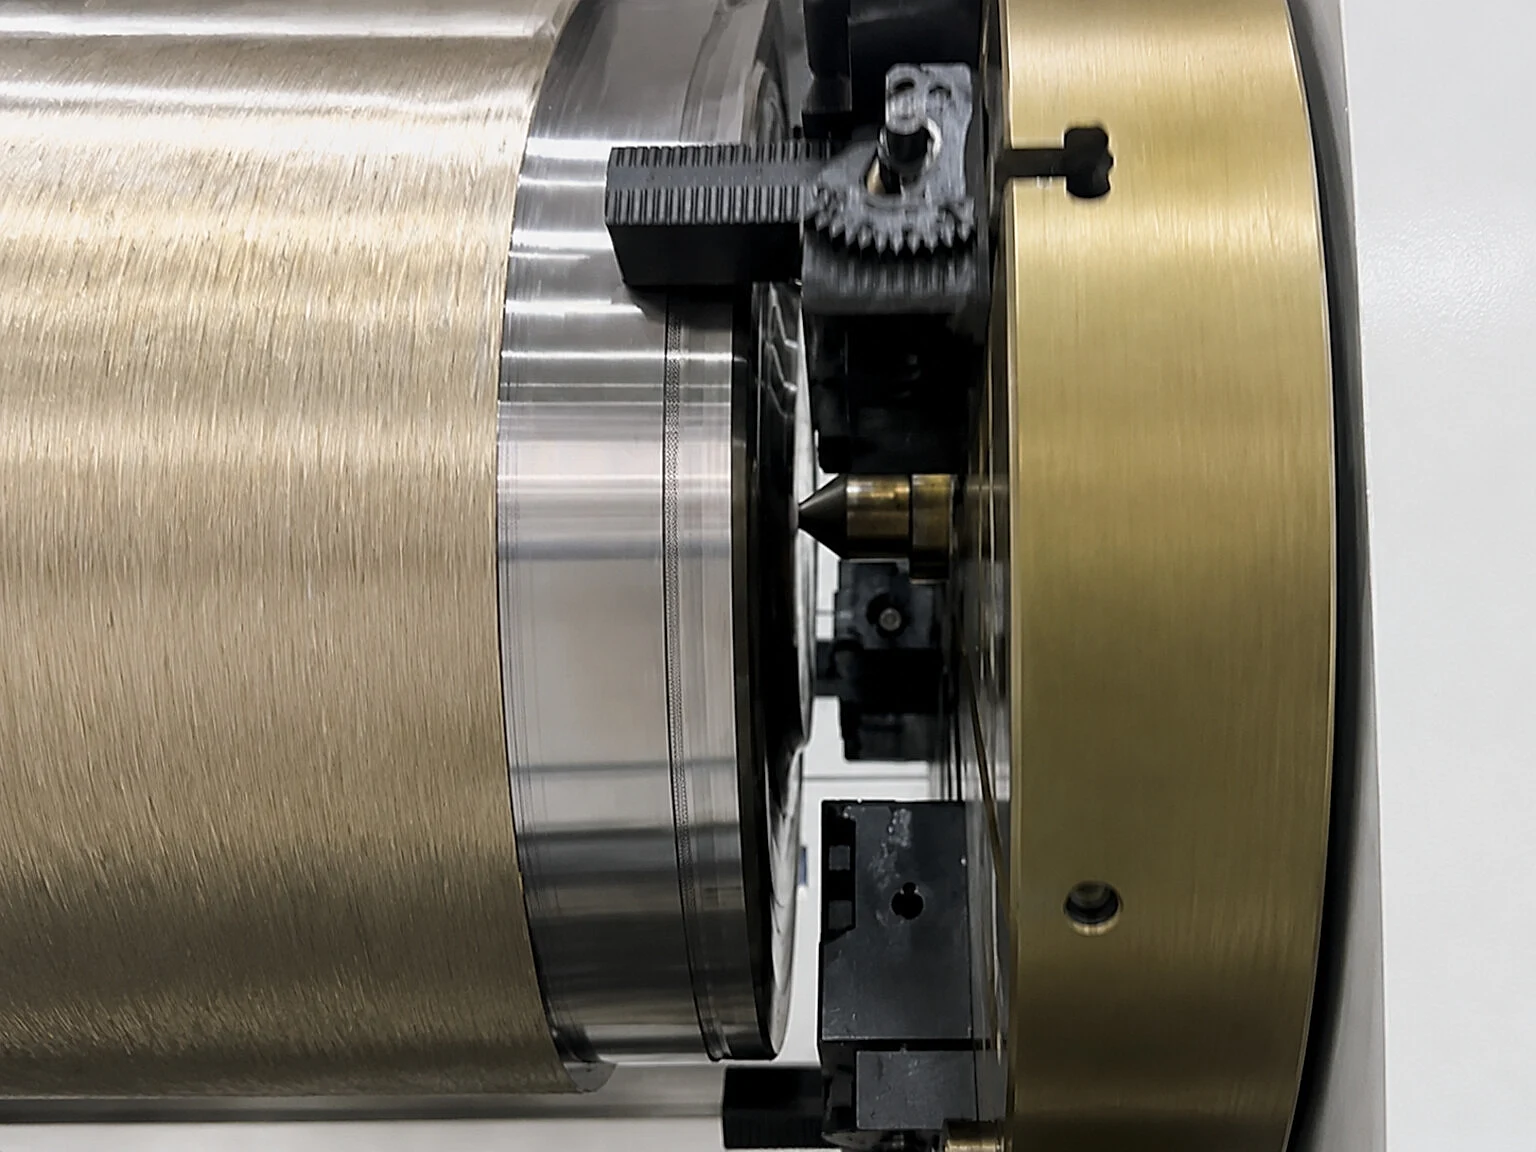 Рисунок 2: Высокоскоростное удаление оксидного слоя на обдирочном станке при обильной подаче смазочно-охлаждающей жидкости исключает перегрев режущей кромки.
- Износ инструмента и сколы: Низкий модуль упругости титана вызывает упругий отжим и вибрации при прерывистом резании. Расходы на режущий инструмент при обработке титана примерно на 50% выше, чем при резании углеродистой стали. Твердость прокатной окалины и альфа-слоя в 1,5 раза выше сердцевины, что приводит к быстрому сколу твердосплавных пластин. Тепловыделение очень велико.
- Потери металла и дешевая стружка: Для надежного удаления окалины и биения требуется припуск от 1,0 мм до 2,0 мм на сторону. На прутке диаметром 30 мм обточка на 2 мм по диаметру означает потерю почти 12% массы. Реализация титановой стружки компенсирует лишь малую долю цены сортового проката, оборачиваясь чистыми потерями. Потери сырья существенны.
- Затраты на выставление заготовок: Черный горячекатаный прокат имеет искривление от 1,5 до 2,5 мм/м. Ручное выставление в четырехкулачковом патроне отнимает полезное машинное время. Напротив, специализированные центры по выпуску титановых прутков ASTM B348 / AMS 4928 производят обточку и правку на высокопроизводительных поточных линиях с минимальной себестоимостью.
Требования токарных автоматов Swiss CNC к шлифованным пруткам
Для крупносерийного производства мелких прецизионных деталей автоматы продольного точения незаменимы. Требования к прокату бескомпромиссны. Автоматические цанговые податчики и твердосплавные направляющие втулки диктуют жесткие параметры:
- Точность сопряжения с втулкой: Если диаметр прутка изменяется в диапазоне квалитета h9 (до 0,05 мм), местное утолщение вызовет заклинивание в люнетной цанге и остановку станка. При занижении диаметра избыточный зазор приводит к радиальному отжиму под нагрузкой, нарушая соосность и чистоту реза.
- Прямолинейность и балансировка: Пруток вращается в податчике со скоростью от 6 000 до 10 000 об/мин. Если искривление превышает 0,5 мм/м, заготовка бьет в канале, вызывая вибрационную рябь на детали и разрушая прецизионные керамические подшипники шпинделя. Кондиционные прутки имеют прямолинейность ≤ 0,3 мм/м.
- Ультразвуковая очистка: После шлифования остатки суспензии и карбида кремния удаляются в ультразвуковых ваннах с обезжириванием. Абразивная пыль в цанговых зажимах ускоряет механический износ узлов станка. Чистота имеет критическое значение.
Чек-лист входного контроля при приемке продукции
Инженерам по качеству при приемке партий проката необходимо проверять следующие параметры: Тщательный контроль предотвращает аварии.
- Прослеживаемость заводского сертификата (MTC): Проверка номера плавки, количества переплавов в вакуумно-дуговой печи (VAR), содержания газов внедрения (строгий контроль кислорода, азота и водорода) и механических свойств.
- Точное обозначение состояния поставки: В договоре должен быть зафиксирован код точности (например, «Centerless Ground h7» или «Lathe-Peeled h9») с указанием максимальной шероховатости (Ra ≤ 0,8 мкм).
- Протокол ультразвукового контроля (УЗК): Для прутков из Grade 5 (Ti-6Al-4V), предназначенных для ответственных нагруженных конструкций, обязателен отчет УЗК по AMS 2631 или аналогичным стандартам.
- Защитная упаковка: Шлифованные прутки упаковываются в индивидуальные защитные чулки и прочные деревянные ящики с мягким наполнителем, исключая взаимное трение или деформацию при перевозке. Упаковка сохраняет геометрию.
Перед оформлением крупных заявок технологи могут рассчитать теоретическую массу заготовок с помощью инженерного калькулятора веса титана или отправить чертежи через канал предварительного технического аудита и экспресс-расчета для подбора оптимального состояния поставки.