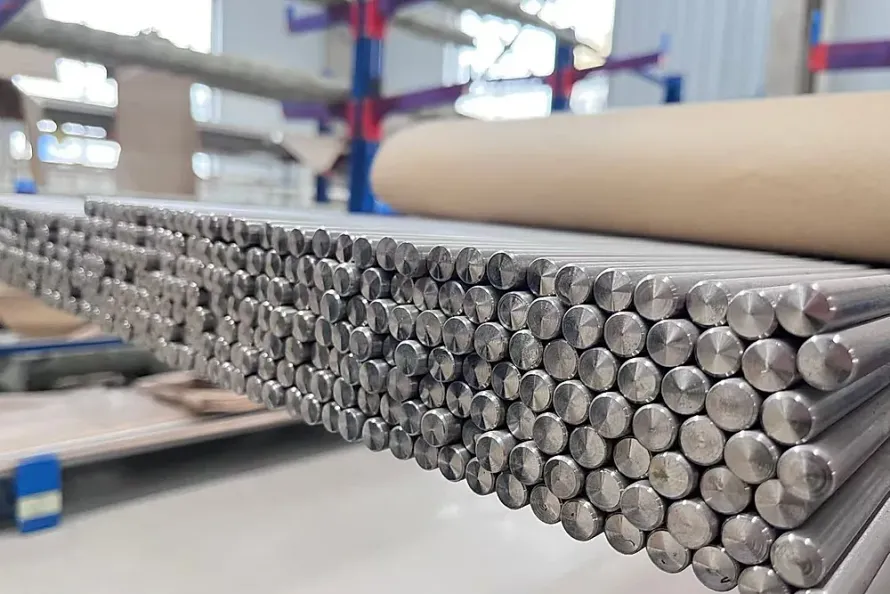
В цехах высокоточной 5-осевой обработки на станках с ЧПУ, на авиастроительных заводах, при выпуске хирургических имплантатов и в гоночном машиностроении инженеры регулярно сталкиваются с выбором: заказывать прутки Ti-6Al-4V по промышленному стандарту ASTM B348 или по аэрокосмической спецификации AMS 4928? Стандарты кардинально различаются. Хотя оба материала номинально соответствуют титану Grade 5 (Grade 5 Ti-6Al-4V), их отпускная стоимость и эксплуатационная надежность при циклических нагрузках принципиально не совпадают.
Титановые прутки и кованые заготовки представляют собой наиболее востребованный вид металлопроката в передовом производстве. Ошибочный выбор стандарта может либо увеличить закупочные затраты на 15% до 30% (15%–30%), либо поставить под угрозу ресурс ответственных узлов из-за скрытых дефектов. Решения по выбору материала имеют критические последствия. Компетентные закупщики обязаны оценивать классы дефектоскопии, контроль бета-перехода и требования заводских сертификатов (MTC).
1. Классы чувствительности УЗК: Факультативное требование ASTM B348 vs обязательный барьер AMS 4928
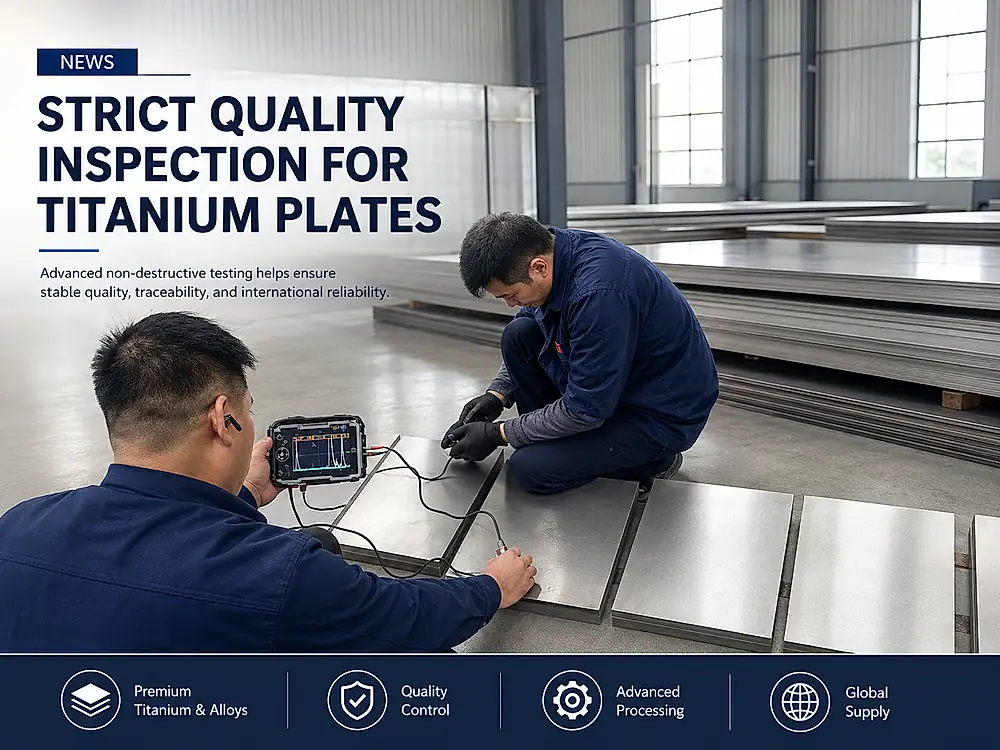
Неразрушающий контроль (NDT) формирует самый строгий водораздел между ASTM B348 и AMS 4928. Критерии приемки строго разграничены.
- Ограничения контроля по ASTM B348: Являясь базовым коммерческим стандартом, ASTM B348 гарантирует лишь стандартные механические свойства при растяжении, химический состав и геометрические допуски. Ультразвуковой контроль в ASTM B348 отнесен к дополнительным необязательным требованиям (Supplementary Requirement S1). Дефектоскопия не выполняется по умолчанию. Если заказчик не указал класс контроля в договоре, поставщик отгружает металл после визуальной проверки или простейшего контактного сканирования без сплошного объемного УЗК.
- Требования сплошного УЗК по AMS 4928 и AMS 2631: Напротив, AMS 4928 предписывает 100% объемный ультразвуковой контроль всех авиационных прутков. Иммерсионный метод обязателен к применению. Контроль выполняется по SAE AMS 2631 или ASTM B594 в автоматизированных иммерсионных ваннах с деионизированной водой (Immersion UT). Водная среда гарантирует стабильный акустический контакт и исключает помехи от колебаний наклона пьезопреобразователя.
На сертифицированных партнерских предприятиях прутки и поковки из Ti-6Al-4V перед отгрузкой проходят 100% иммерсионный ультразвуковой контроль (Immersion UT). Автоматизированные многоканальные комплексы проверяют металл по стандартам AMS 2631 или ASTM B594 на соответствие классам A1, A или B по плоскодонным искусственным дефектам (Flat-Bottom Hole, FBH). Допуски на дефекты полностью исключены.
- Класс чувствительности A1 (Class A1): Настройка по плоскодонному отверстию диаметром 1.2 mm (3/64 дюйма); сигнал от одиночного дефекта свыше 50% от браковочной кривой ведет к отбраковке, норма для валов и дисков авиадвигателей;
- Класс чувствительности A (Class A): Настройка по отверстию 2.0 mm (5/64 дюйма), стандартный уровень приемки для лонжеронов крыла и силовых узлов планера;
- Класс чувствительности B (Class B): Настройка по отверстию 3.2 mm (8/64 дюйма) для корпусных фланцев и ненагруженных деталей.
2. Определение температуры бета-перехода и регламент термической обработки
Титан относится к полиморфным металлам. Чистый титан переходит из низкотемпературной гексагональной $\alpha$-фазы в объемноцентрированную кубическую $\beta$-фазу при 882℃ (882 °C); в сплаве Ti-6Al-4V за счет 6% алюминия и 4% ванадия эта точка смещается в интервал 980℃ до 1005℃ (980 °C – 1005 °C). Данная граница называется температурой бета-перехода ($T_{\beta}$). Фазовое превращение имеет первостепенное значение.
Если стандарт ASTM B348 не требует фиксации этого параметра, то AMS 4928 делает замер и указание температуры бета-перехода для каждой плавки обязательным. Пропуск этого показателя недопустим.
Протоколы испытаний сертифицированных партнерских лабораторий подтверждают, что для каждой плавки слитков Ti-6Al-4V (Grade 5) и Ti-6Al-4V ELI (Grade 23) температура бета-перехода измеряется металлографическим методом и дифференциальным термическим анализом (ДТА) в интервале 980℃ до 1005℃ и фиксируется в сертификате MTC. Температурный регламент соблюдается неукоснительно.
- Назначение режимов деформации: Кузнечные цеха и термоучастки обязаны настраивать печи строго в альфа+бета область, на 30℃ до 50℃ (30 °C – 50 °C), то есть в пределах 930℃ до 960℃ (930 °C – 960 °C) ниже температуры бета-перехода;
- Последствия перегрева: При случайном превышении $T_{\beta}$ равноосные зерна $\alpha$-фазы превращаются в крупные $\beta$-зерна, формирующие при охлаждении грубую видманштеттову структуру. Рост зерна необратим. Относительное сужение при растяжении падает с 35% до значений ниже 10%, что приводит к полной отбраковке авиационных деталей.
3. Сравнительный анализ технических требований: AMS 4928 и ASTM B348
Таблица ниже обобщает ключевые параметры контроля качества двух стандартов для помощи инженерам по закупкам. Сравнение дает полную ясность.
| Контролируемый параметр | Общепромышленный ASTM B348 (Grade 5) | Аэрокосмический стандарт AMS 4928 | Рекомендации для службы закупок |
|---|---|---|---|
| Область применения | Химарматура, морское оборудование, общее машиностроение | Ответственные силовые элементы планера, винты, валы ТРД | При переменных усталостных нагрузках требовать AMS 4928 |
| Кратность вакуумной плавки | Допускается 1 или 2 переплава VAR без ограничений | Обязательно не менее 2 или 3 переплавов VAR (3x VAR) | Трехкратный переплав исключает тугоплавкие дефекты |
| Ультразвуковой контроль (УЗК) | Необязательное дополнительное требование S1 | Обязательный 100% иммерсионный УЗК (AMS 2631 класс A/A1) | Всегда запрашивать серийные протоколы УЗК с подписью дефектоскописта |
| Фиксация бета-перехода | Не измеряется и в сертификате не указывается | Обязательный замер для каждой плавки методами ДТА и металлографии | Необходим для корректного задания температур штамповки и отжига |
| Относительное сужение (Z%) | Проверяется только удлинение ($A \ge 10%$) | Обязательный контроль поперечного сужения (Z >= 25%) | Главный критерий объемной пластичности и чистоты сплава |
| Предел содержания водорода | Допустимый максимум 0.015% (150 ppm) | Максимум 0.0125% (125 ppm) или жестче | Снижение водорода защищает от водородного охрупчивания под нагрузкой |
| Качество поверхности | Горячекатаная черная, обточенная (Ra <= 6.3 μm) | Высокоточная бесцентровая шлифовка или обдирка (Ra <= 0.8 μm) | Шлифованные прутки подходят для автоматов продольного точения |
4. Аудит заводских сертификатов качества (MTC) и прослеживаемость металла
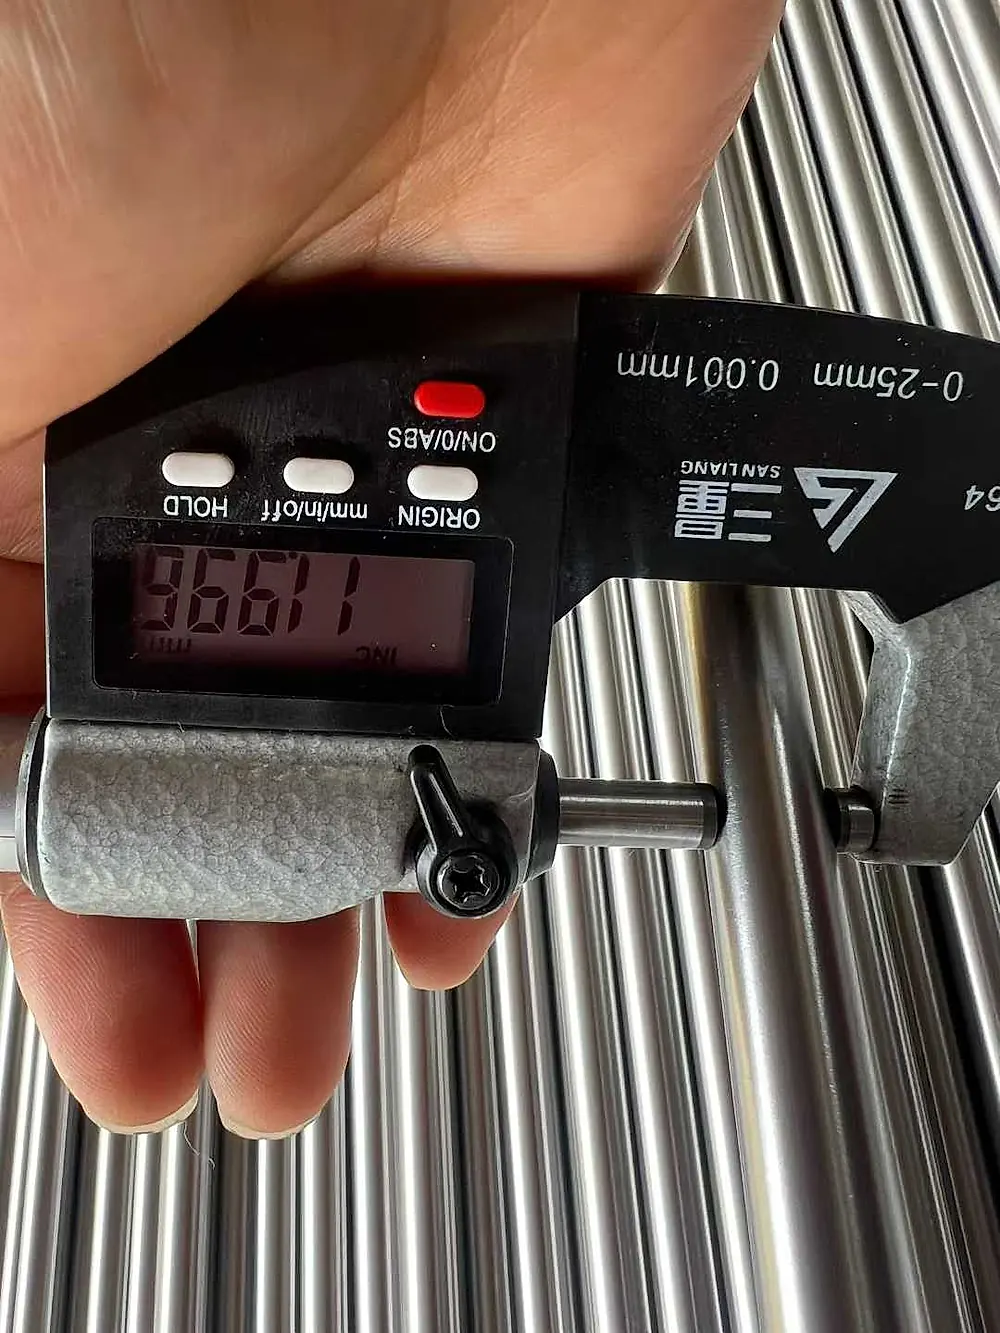
Входной контроль металла не должен сводиться к сверке бирок на пачках; заводской сертификат качества (Material Test Certificate, MTC) требует всесторонней проверки. Тщательный анализ предотвращает брак.
4.1 Прослеживаемость номера плавки и технологии выплавки
Действующий сертификат по AMS 4928 обязан содержать четкую информацию о металлургическом переплаве слитка. Стандарт предписывает кратный вакуумно-дуговой переплав. Записи плавки должны быть подлинными. Инспекторы обязаны сверять номер плавки в MTC с клеймами или лазерной гравировкой на торцах каждого прутка.
4.2 Контроль концентрации примесей внедрения
Титан крайне чувствителен к кислороду (O), азоту (N), водороду (H) и углероду (C). Примеси влияют на прочность. По стандарту AMS 4928:
- Кислород жестко ограничен планкой 0.20%;
- Азот не должен превышать 0.05%;
- Водород ограничен пределом 0.0125% (125 ppm). Если в сертификате указан кислород вблизи предела 0.20% или повышенный водород, обрабатываемость резанием резко ухудшается, а риск коррозионного растрескивания многократно возрастает.
4.3 Металлографическая оценка микроструктуры
AMS 4928 требует для отожженных прутков однородной мелкозернистой глобулярной структуры (равноосные первичные $\alpha$-зерна в матрице превращенной $\beta$-фазы). Структура определяет долговечность. Сертификаты должны подтверждать отсутствие сплошной сетки зернограничной альфа-фазы и размер зерна по ASTM E112 номер 8 или мельче.
5. Техническое содействие при закупках и аудит чертежей
До размещения серийных заказов на титановый прокат отделу закупок рекомендуется согласовать технологический маршрут с металлургами. Назначение узла определяет выбор металла. Будет ли выполняться прямое фрезерование на ЧПУ или планируется предварительная штамповка? Каковы рабочие температуры и цикличность нагрузок?
Являясь комплексной платформой поставок титановой продукции, работающей в кооперации с сертифицированными партнерскими заводами, мы предоставляем бесплатный аудит чертежей и технических условий перед формированием запроса (Complimentary Pre-RFQ Drawing & Specification Audit). Профессиональная оценка исключает ошибки.
- Мы помогаем заказчикам грамотно выбрать между AMS 4928 и ASTM B348 без избыточных затрат;
- Предоставляем проверенные образцы сертификатов MTC и архивные отчеты ультразвукового C-сканирования;
- Обеспечиваем Заказы малых партий и прототипов с высокоточной распиловкой и оперативной отправкой образцов.
Посетите /ru/get-quote/ для отправки чертежей и спецификаций на техническую экспертизу. Запросы обрабатываются оперативно. Вы также можете рассчитать массу проката в разделе /ru/tools/ или изучить /ru/factory/ для ознакомления с производственной базой партнерских заводов.
Связанные продукты и услуги
- Титановые прутки и заготовки для порошковой металлургии
- Характеристики и спецификации сплава Grade 5 (Ti-6Al-4V)
- Сертифицированные партнерские заводы: термообработка и УЗК
- Бесплатный инженерный аудит чертежей и спецификаций
Справочные стандарты и научно-техническая литература
- SAE AMS 4928 - Titanium Alloy Bars, Wire, Forgings, Rings, and Drawn Shapes 6Al - 4V Annealed (SAE International).
- ASTM B348 / B348M - Standard Specification for Titanium and Titanium Alloy Bars and Billets (ASTM International).
- SAE AMS 2631 - Ultrasonic Inspection, Titanium and Titanium Alloy Bar, Billet and Plate (SAE International).
- ASTM B594 - Standard Practice for Ultrasonic Inspection of Aluminum-Alloy Products for Aerospace Applications (Referenced NDT methodologies).
- Metallurgical test datasets and immersion ultrasonic inspection logs from certified partner facilities (2026).