В 2026 году мировой сектор гражданского авиастроения сталкивается с беспрецедентным наращиванием темпов сборки. Графики поставок предельно уплотнены.
На фоне исторических рекордов портфеля заказов Airbus форсирует выпуск лайнеров семейства A320 до 75 единиц ежемесячно. Корпорация Boeing и мировые авиакомпании также синхронно расширяют планы поставок широкофюзеляжных и узкофюзеляжных судов. Согласно отраслевым оценкам, емкость глобального рынка авиационного титана в 2026 году достигла 4,2 млрд – 5,1 млрд долларов США при среднегодовом росте около 8 %. Спрос остается устойчиво высоким.
Однако за масштабными цифрами поставок скрывается глубокая структурная поляризация цепочки снабжения. Противоречия усиливаются.
С одной стороны, мировые мощности по выпуску промышленной губки остаются в избытке. Складские запасы стабильны. С другой стороны, сертифицированные авиационные титановые сплавы для силовых конструкций, стоек шасси, крепежа и роторов компрессоров испытывают острый дефицит высокочистых плавильных мощностей и сталкиваются с многолетними барьерами сертификации. Рыночный баланс резко нарушен. На основе производственных данных сертифицированных партнерских предприятий в области прокатки прутков, иммерсионного УЗК и глубокой дегазации этот обзор анализирует рынок и предлагает практические решения по закупкам. Инженерная точность имеет решающее значение.
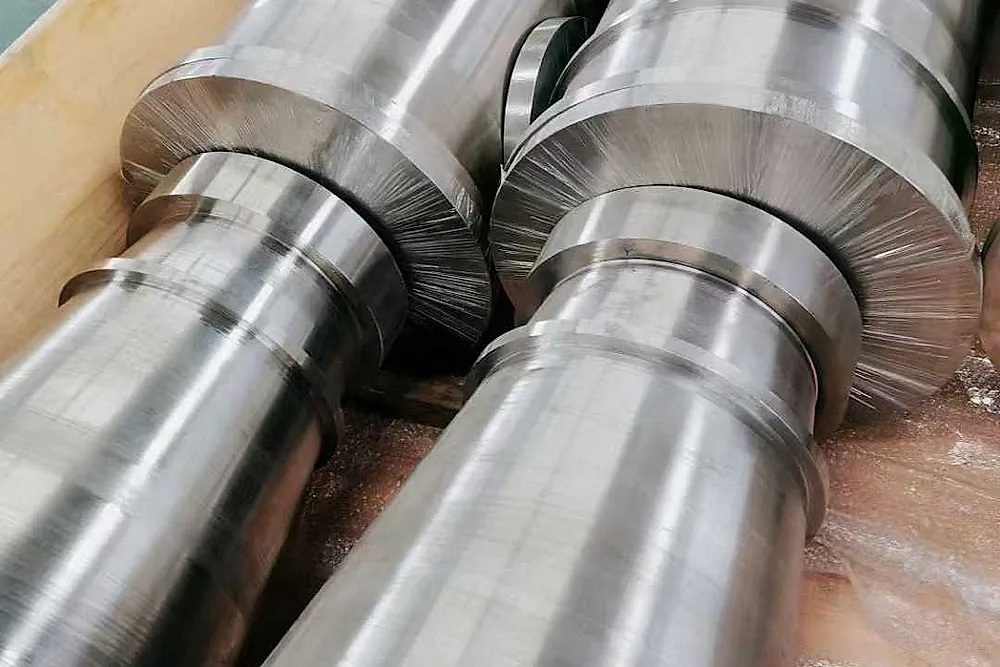
Диспропорция цепочки поставок: валовый тоннаж против сертифицированных мощностей
В анализе металлургического рынка отождествление общего объема производства титана с материалом авиационного назначения является распространенной ошибкой. Эти сегменты принципиально различны.
Титановая индустрия разделена на две обособленные категории. Разделение рынка строго соблюдается. Более 90 % титанового минерального сырья добывается для выпуска белого пигмента диоксида титана (TiO2) в производстве красок и пластмасс. Менее 10 % высокосортного рутила перерабатывается в металлическую губку, и лишь небольшая ее часть соответствует жестким аэрокосмическим стандартам. Чистое сырье остается дефицитным.
В первом полугодии 2026 года выпуск промышленной титановой губки в ведущих странах превысил 140 000 тонн, увеличившись более чем на 10 % в годовом выражении. Производство стабильно росло. Однако общегражданский промышленный сектор демонстрировал умеренный спрос, что сформировало комфортные складские запасы рядового титана. Гражданский рынок спокоен.
В коммерческом авиастроении ситуация складывается диаметрально противоположным образом:
- Барьеры сертификации летной годности: Авиационные компоненты строго контролируются агентствами FAA и EASA. Для балок шасси, узлов навески крыла и дисков компрессоров источники сырья, режимы плавки и маршруты термомеханической обработки зафиксированы у авиастроителей. Смена поставщика требует многолетних тестов.
- Диверсификация западных поставок: Западные авиаконцерны ускоренно диверсифицируют закупки. Японская компания Osaka Titanium Technologies расширяет мощности по авиационной губке с 40 000 до 50 000 тонн в год (запуск запланирован на 2027 финансовый год). Также проходят аттестацию проекты месторождений рутила в Малави (Kasiya). Тем не менее, ввод новых мощностей в строй требует длительных аудитов. Сроки остаются затяжными.
Технологические барьеры: тройной переплав 3x VAR и 100% иммерсионный УЗК
Почему стандартный промышленный титан непригоден для авиационных конструкций? Различия кроются в металлургической чистоте, лимитах примесей и разрешающей способности дефектоскопии. Требования бескомпромиссны.
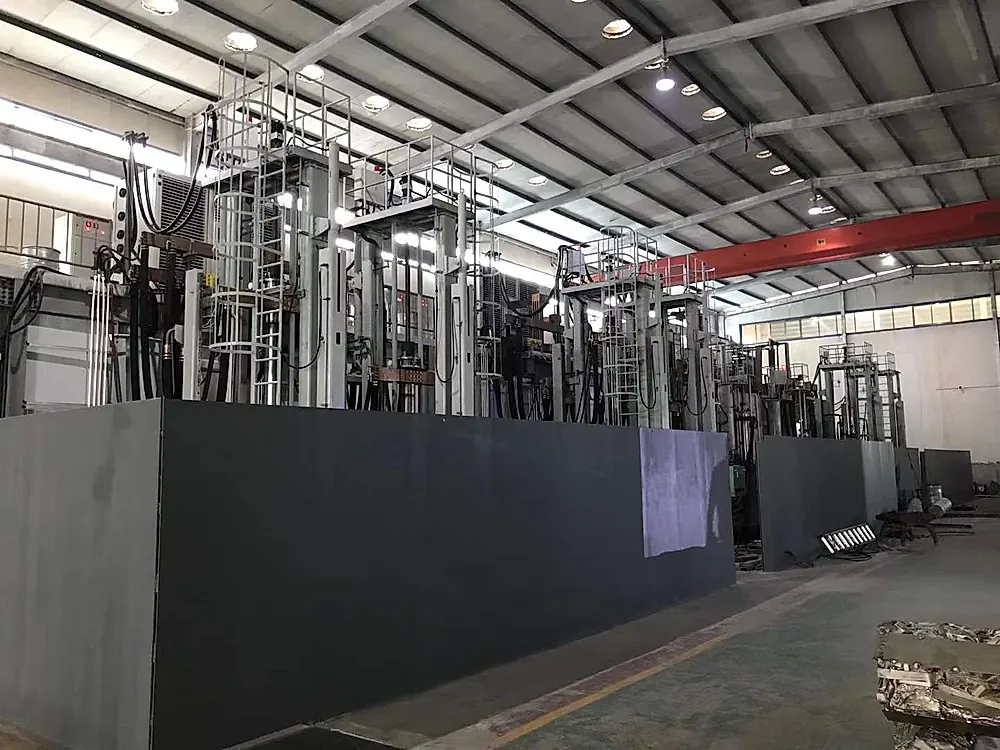
По данным партнерских производств, изготовление прутков и поковок по AMS 4928 Grade 5 (Ti-6Al-4V) и Grade 23 (Ti-6Al-4V ELI) требует преодоления трех инженерных барьеров:
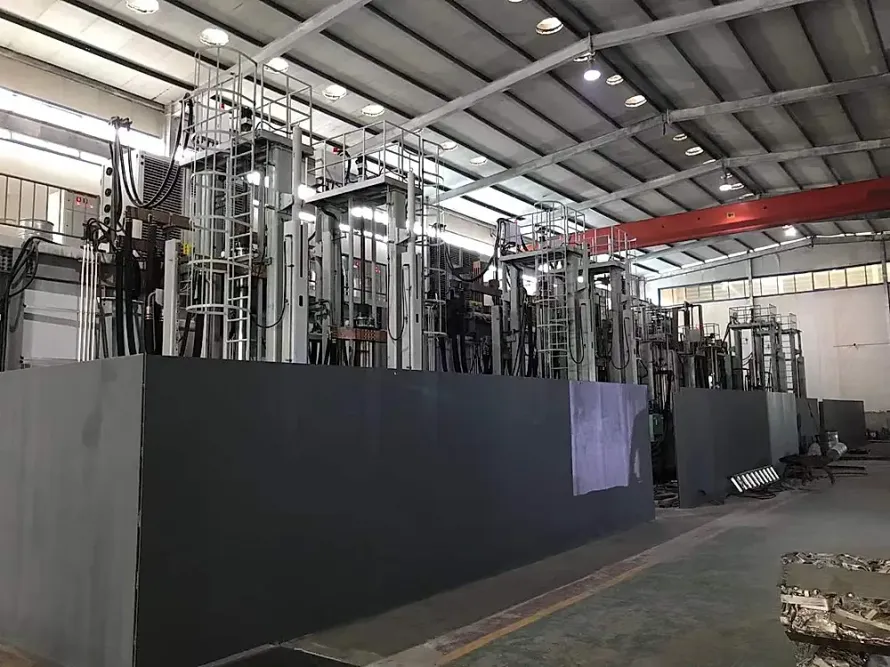
- Тройной вакуумно-дуговой переплав (3x VAR): Химический титан обычно проходит один или два переплава. Силовые авиационные детали и сырье для гранульной металлургии требуют тройного вакуумного переплава. Технологический регламент строг. Многократный переплав удаляет интерстициальные дефекты низкой плотности (LDI) и тугоплавкие включения высокой плотности (HDI), удерживая кислород на уровне O ≤ 0,08% (или O ≤ 0,05% для марки ELI). Это гарантирует высокий предел выносливости. Усталостная прочность надежно обеспечена.
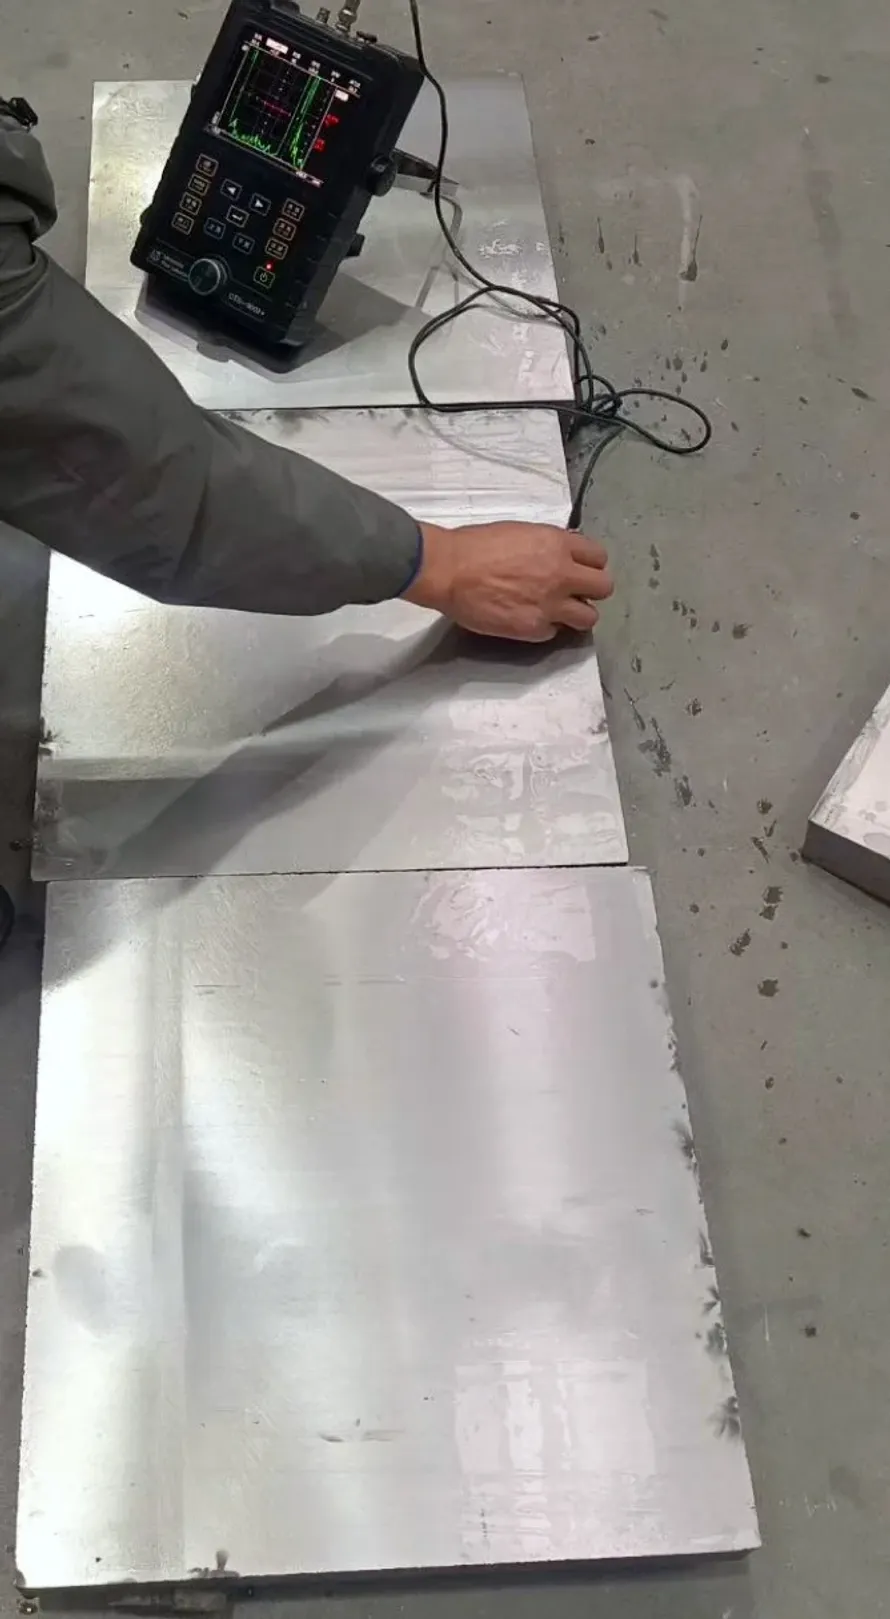
- 100% иммерсионный ультразвуковой контроль (Immersion UT): Авиационные прутки и кованые заготовки перед отправкой проходят автоматизированное ультразвуковое сканирование в водной ванне по стандарту AMS 2631 Class AA или Class A. Фокусированные преобразователи выявляют микроскопические эквивалентные дефекты, что подтверждается сертификатами NDT. Документация оформляется полностью.
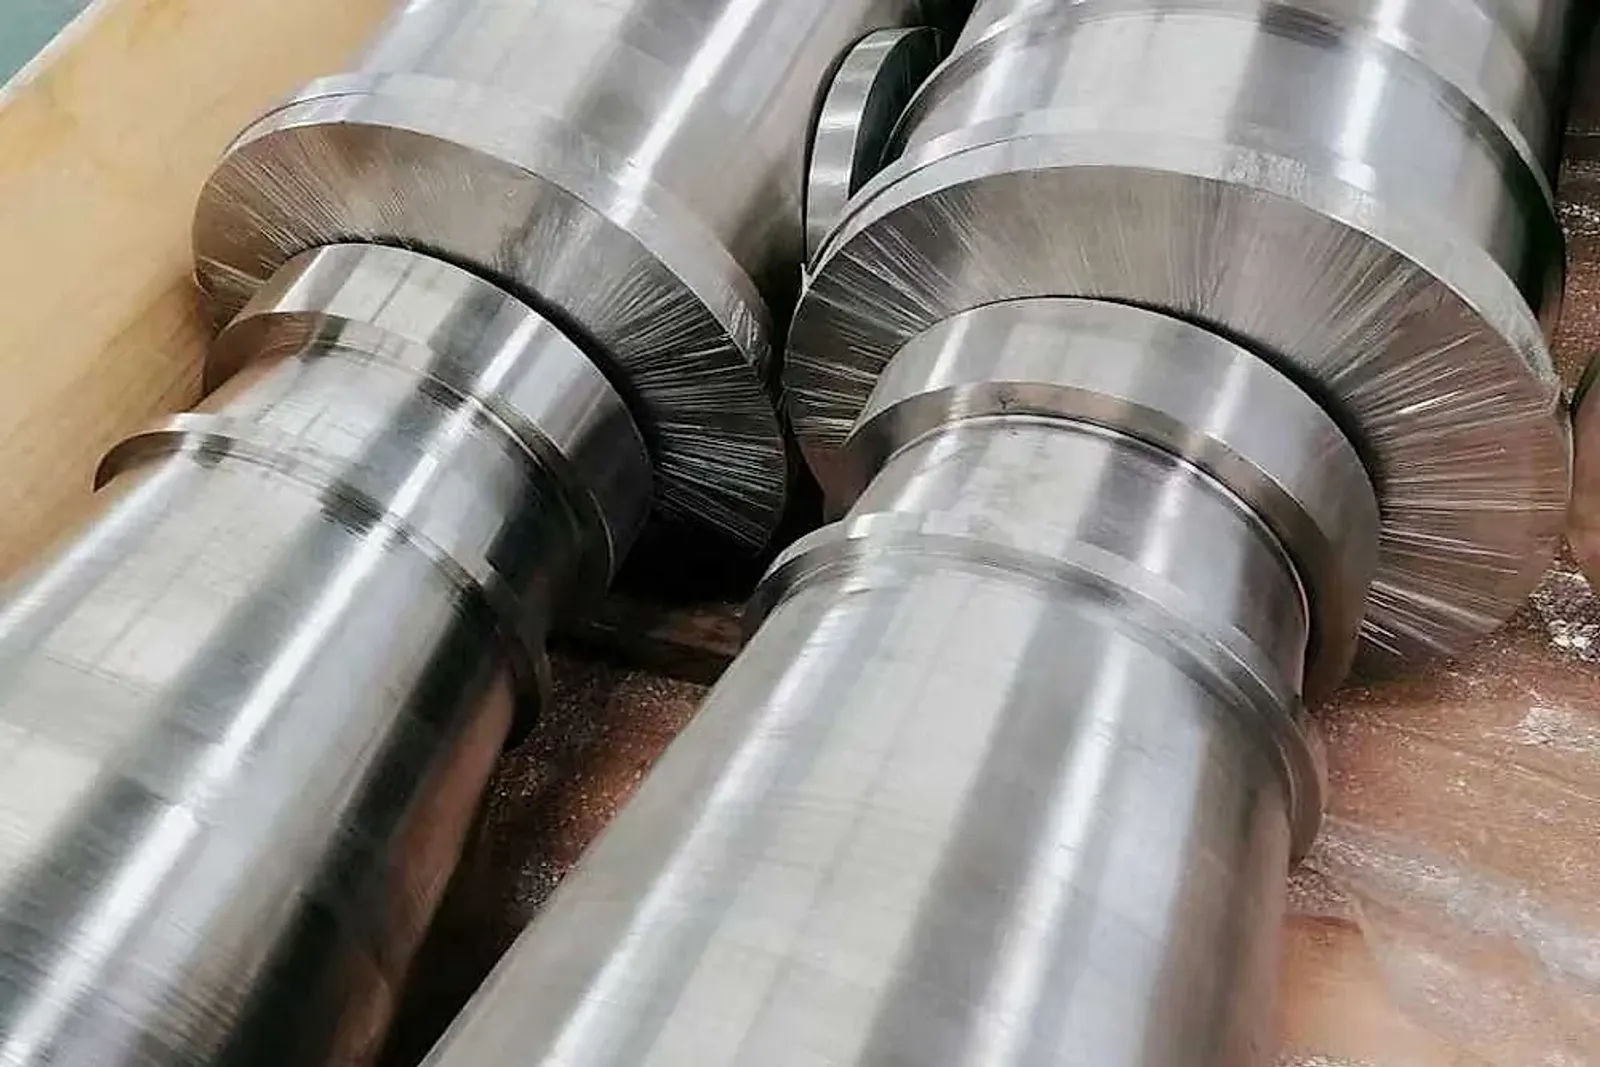
- Формирование мелкозернистой микроструктуры: Деформация слитков ведется при точном контроле температур на мощных прессах. Готовые изделия должны иметь равноосную структуру с ASTM E112 размер зерна от 8 до 10; грубые пластинчатые структуры видманштетта недопустимы. Микроструктура остается однородной.
Сравнительная таблица: промышленный и авиационный Ti-6Al-4V
В таблице ниже сопоставлены ключевые технические требования стандартов:
| Критерии качества и контроля | Промышленный Ti-6Al-4V (ASTM B348) | Авиационный Ti-6Al-4V (AMS 4928 / Сертификация) | Влияние на закупки и анализ рисков |
|---|---|---|---|
| Технология и кратность плавки | 1-2 вакуумно-дуговых переплава (1x-2x VAR) | Обязательно >= 3x VAR или PAM+VAR | Устранение пор, дефектов LDI и HDI |
| Лимиты газов внедрения | O <= 0,20 %, H <= 0,015 %, N <= 0,05 % | O <= 0,08 % (ELI <= 0,05 %), H <= 0,0125 % | Низкий кислород повышает вязкость разрушения |
| Ультразвуковой контроль (НК) | Ручной контактный УЗК (Класс B/C) | 100 % автоматический иммерсионный УЗК (Класс AA/A) | Класс AA фиксирует мельчайшие акустические дефекты |
| Оценка микроструктуры | Стандартный макроструктурный осмотр | Равноосная α+β структура, зерно ASTM 8–10 | Исключает хрупкие фазы, повышая предел усталости |
| Документы прослеживаемости | Стандартный заводской сертификат (MTC) | Поплавочный учет, термограммы, протоколы НК | Авиационный аудит требует непрерывной цепочки данных |
| Buy-to-Fly и формообразование | Механическая резка + тяжелая обработка | Точная штамповка, сырье для 3D-печати | Аддитивное производство резко сокращает стружку |
| Сроки поставки и цена | Складской стандарт; от 2 до 4 недель | Длительные сроки (от 12 до 26 недель); наценка 30%–80%+ | Обусловлено загрузкой печей и объемом контроля |
Показатели существенно различаются. Разграничение стандартов безусловно.
Пути решения: аддитивное производство и превентивные закупки
Для компенсации длительных сроков поставки и снижения стоимости деталей авиастроители принимают превентивные меры. Подходы к снабжению меняются.
1. Расширение сырьевой базы для 3D-печати
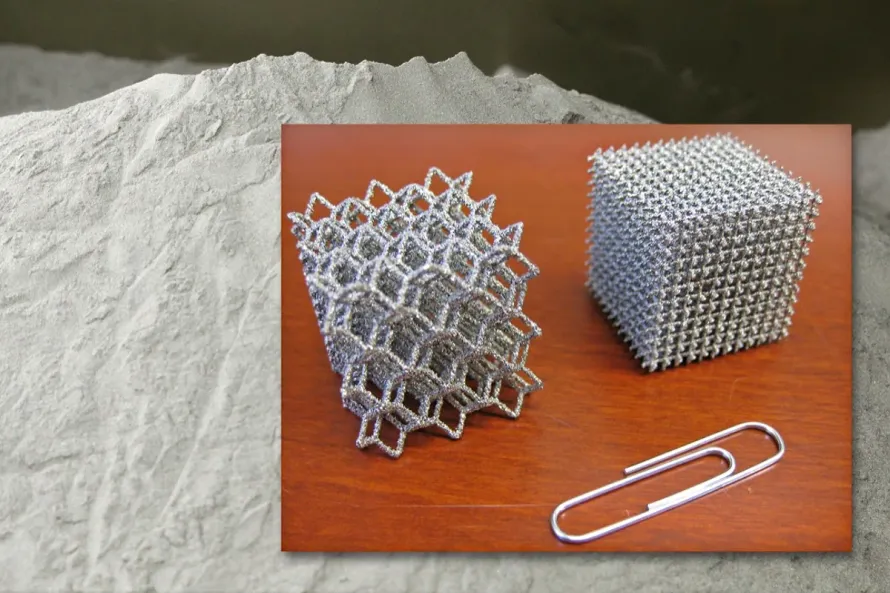
Традиционная механическая обработка крупногабаритных поковок переводит свыше 80 % дорогостоящего титана в стружку при коэффициенте buy-to-fly от 8:1 до 15:1. Потери сырья огромны. Чтобы кардинально сократить расход сырья, авиационная отрасль переводит сложные корпусные детали на металлическую 3D-печать. Технологии развиваются стремительно. Сертифицированные партнерские предприятия используют линии тройного переплава 3x VAR для выпуска прутков и проволоки для сферических порошков, применяемых в процессах EIGA и PREP. Диаметры калибруются с высокой точностью (≤ 0,15 мм), при сверхнизком содержании кислорода и чистой поверхности без технологической смазки, что обеспечивает коэффициент buy-to-fly менее 1,5:1. Эффективность использования металла возрастает.
2. Защита от несертифицированных партий по заниженным ценам
В условиях сегментированного рынка некоторые трейдеры предлагают прутки Ti-6Al-4V по аномально низким ценам под маркировкой AMS 4928. Покупателям следует проявлять бдительность. Зачастую это рядовой материал двойного переплава или переплавленный лом с предельным содержанием газов внедрения. Риски очень велики. Под знакопеременными нагрузками в полете такой металл может стать источником усталостных микротрещин. Последствия крайне опасны. Отделы закупок должны требовать полные комплекты документов с номерами плавок, анализами газов, протоколами растяжения, микрошлифами и отчетами 100% иммерсионного УЗК. Документальная ревизия обязательна.
3. Гибкое прототипирование поковок и предаудит чертежей
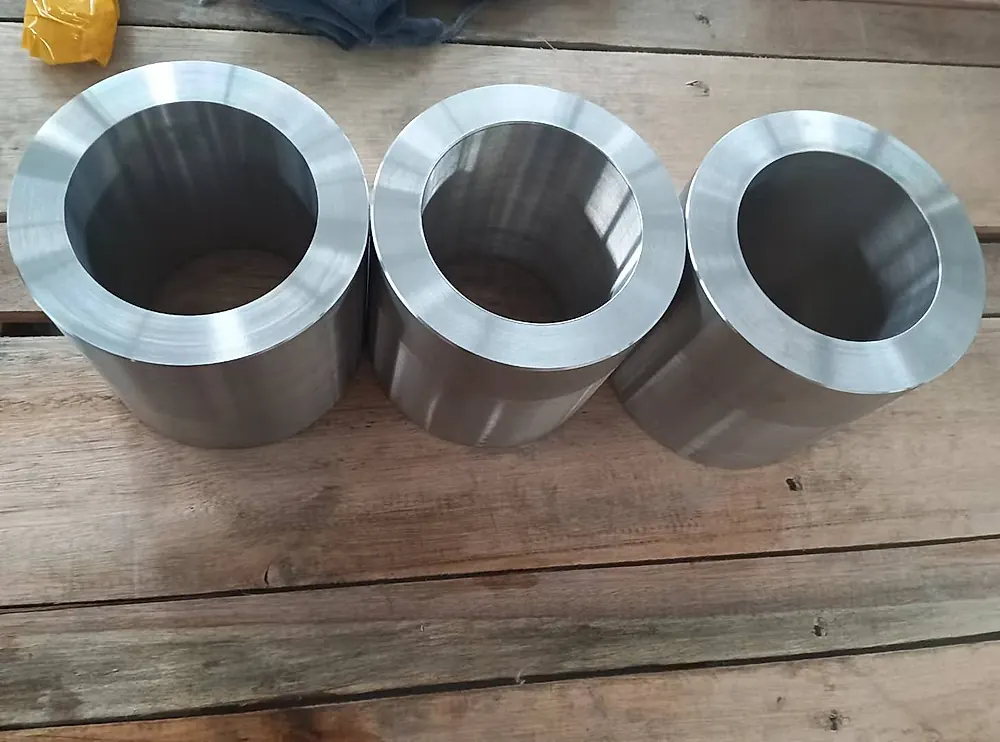
Ориентация исключительно на квоты глобальных авиастроителей тормозит разработку опытных изделий. Сроки проектов срываются. Используя интегрированную цепочку поставок партнерских заводов, механообрабатывающие предприятия могут приобретать авиационные титановые поковки, шлифованные прутки и раскатные кольца малыми партиями. Гибкость поставок остается высокой.
Заключение и бесплатная экспертиза чертежей
Авиационный бум 2026 года подтверждает, что надежность снабжения титаном базируется на сверхчистой плавке, контроле структуры и документальной прослеживаемости. Техническая дисциплина определяет результат.
При проектировании новых авиационных деталей, механообработке на станках с ЧПУ или внедрении 3D-печати посетите раздел /ru/factory/ для ознакомления с мощностями производств. Вы также можете отправить чертежи на странице /ru/get-quote/ для проведения бесплатного аудита спецификаций (Complimentary Pre-RFQ Drawing & Specification Audit), в ходе которого металлурги верифицируют марки сплавов, термообработку и требования к НК. Инженерная группа ответит оперативно.
Связанные продукты и услуги
- Титановые прутки и проволока для порошков 3D-печати: Сверхчистое сырье с низким содержанием кислорода.
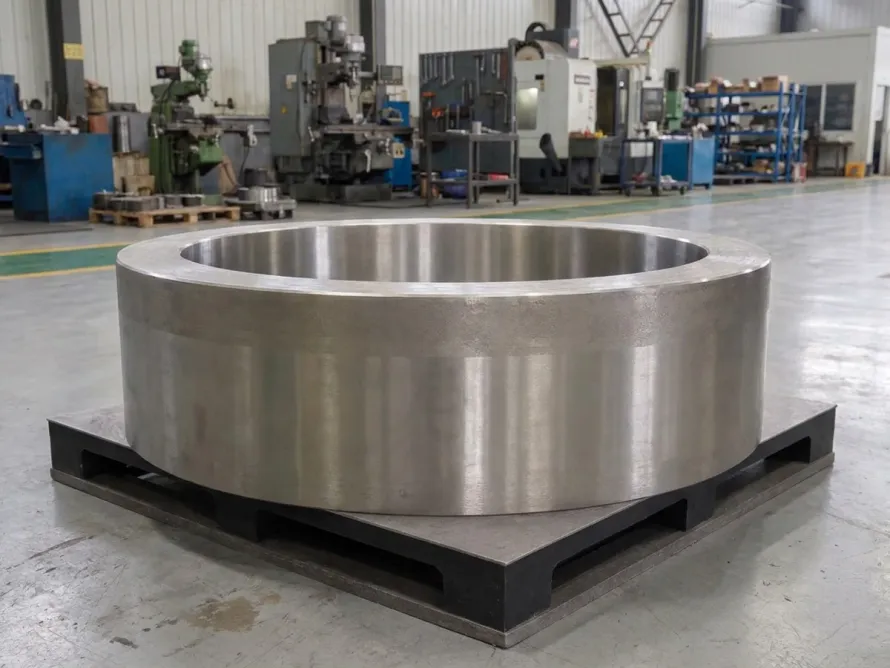
- Авиационные титановые поковки и раскатные кольца: Поковки и бесшовные кольца по стандарту AMS 4928.
- Характеристики сплава Ti-6Al-4V Grade 5: Базовый конструкционный титановый сплав для авиации.
- Спецификация Ti-6Al-4V ELI Grade 23: Сплав высокой вязкости с пониженным содержанием примесей.
Источники
- AMS 4928: Titanium Alloy Bars, Wire, Forgings, Rings, and Drawn Shapes 6Al - 4V Annealed.
- ASTM B348: Standard Specification for Titanium and Titanium Alloy Bars and Billets.
- Boyer, R. R. (1996). An overview on the use of titanium in the aerospace industry. Materials Science and Engineering: A, 213(1-2), 103-114.