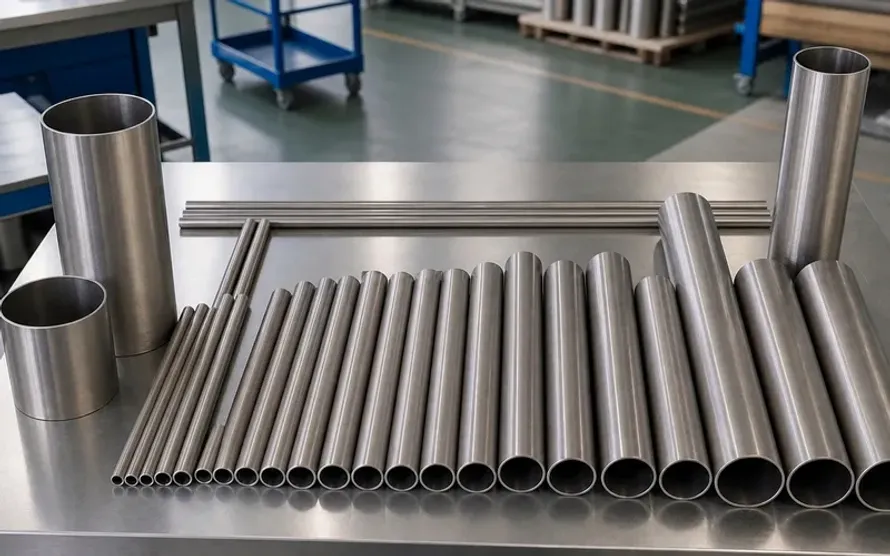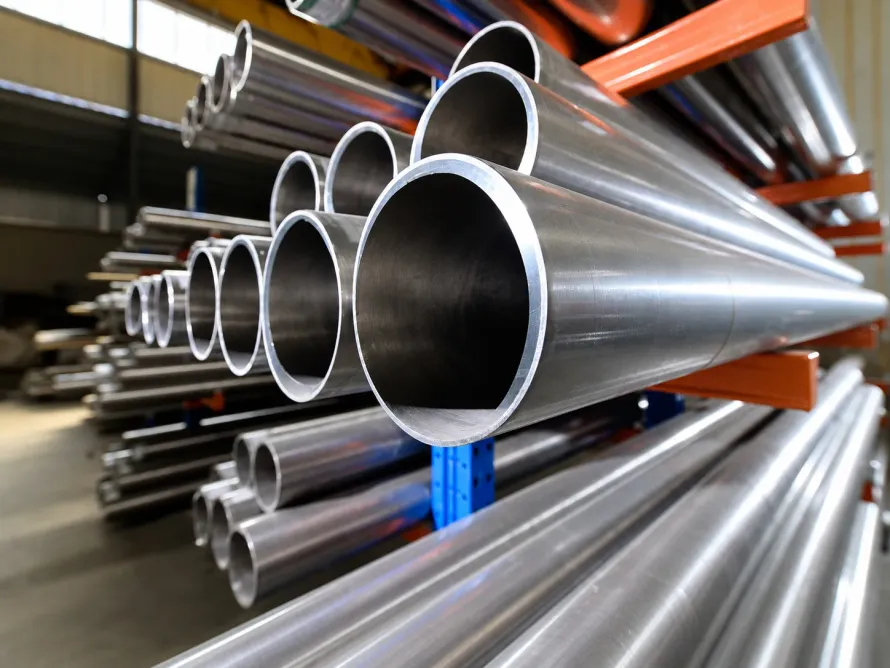
In Meerwasserentsalzungsanlagen, Küstenkraftwerken, Nasschlorkühlern und petrochemischen Rohrbündelwärmetauschern bilden nahtlose Titanrohre die vorderste Schutzlinie gegen aggressive Chloride. Zuverlässigkeit ist hier unverzichtbar. Dennoch führen wiederkehrende Mikroleckagen in Rohrbündeln zu gefährlichen Vermischungen von Mantel- und Rohrraummedien, was kostspielige Anlagenstillstände verursacht.
Einkaufsleiter fragen sich häufig, warum Angebote für ASTM B338 Titanrohre der Klasse 2 oder Titan-Molybdän-Nickel-Rohre der Klasse 12 zwischen verschiedenen Anbietern um 15% bis 20% variieren. Diese Preisunterschiede haben handfeste Gründe. Ein zentraler Einsparpunkt liegt in der Ausführungsdauer der zerstörungsfreien Prüfung (ZfP) sowie der hydrostatischen Druckprüfung ab Werk.
Vier unverzichtbare Werksprüfungen für Wärmetauscherrohre
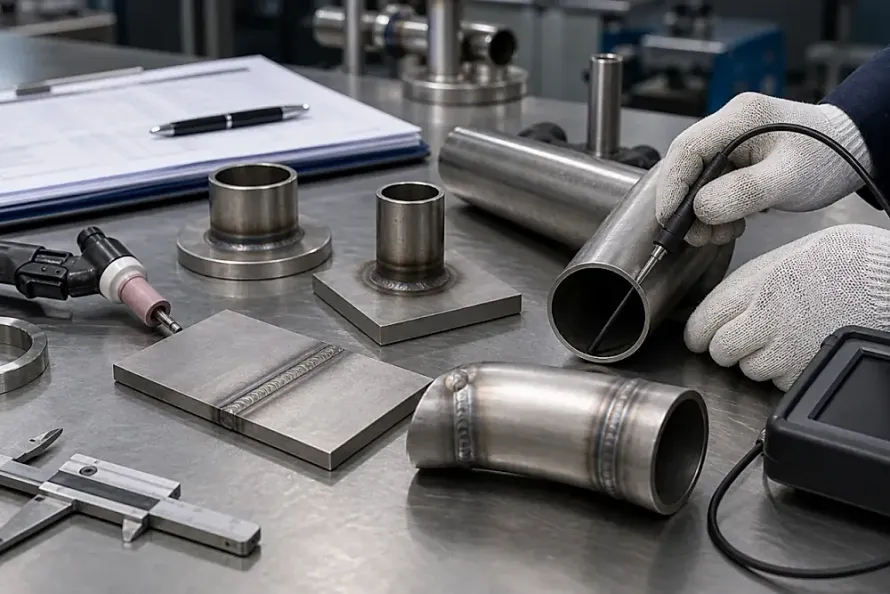
Nach ASTM B338 müssen Rohre strenge mechanische und zerstörungsfreie Prüfungen vor der Freigabe durchlaufen. Qualitätsnormen verlangen absolute Präzision. In zertifizierten Partnerwerken durchläuft jedes Präzisionsrohr vier zentrale Prüfstufen:
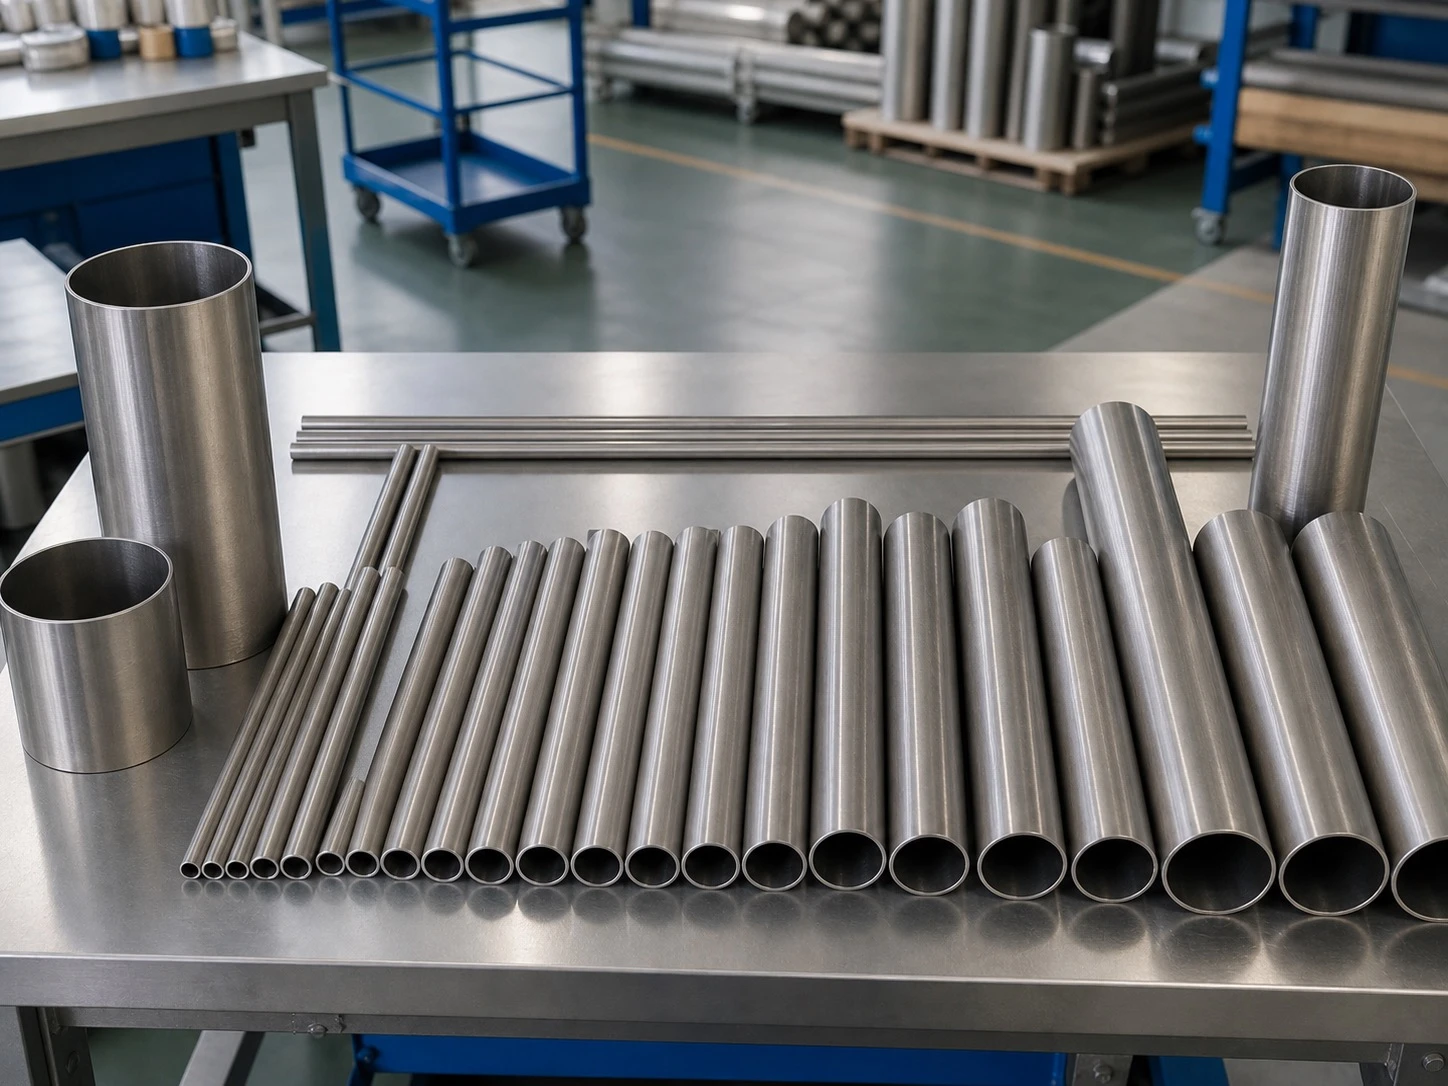
1. 100% Hydrostatische Druckprüfung Rohr für Rohr
Billiganbieter prüfen oft nur stichprobenartig 10% einer Charge oder verkürzen die Haltezeit auf 2 bis 3 Sekunden. Solche Abkürzungen bergen enorme Gefahren. In unserer kontrollierten Lieferkette wird jedes Rohr auf speziellen Prüfständen zu 100% einer vollen Druckprüfung unterzogen.
- Druckermittlung: Der Prüfdruck wird nach der Standardformel P = 2St / D berechnet (S = zulässige Faserspannung, t = Nennwanddicke, D = Außendurchmesser) und erreicht Drücke bis zu 20 MPa.
- Haltezeit: Jedes einzelne Rohr wird mindestens ≥ 10 Sekunden unter vollem Druck gehalten. Präzisionssensoren überwachen den Druckverlauf, um Schwitzen, Undichtigkeiten oder Verformungen auszuschließen. Ausreichende Prüfdauer ist entscheidend.
2. Schnelle Inline-Wirbelstromprüfung (ET)
Die Wirbelstromprüfung nach ASTM E426 dient der kontinuierlichen Erkennung von Längsrissen und Oberflächenfehlern. Schnelligkeit schützt die Fertigung.
- Das System nutzt Durchlaufspulen, die mit künstlichen Vergleichsfehlern wie Referenzbohrungen von 0,8 mm oder 1,0 mm Durchmessern kalibriert sind.
- Kaltwalzriefen, Walzspuren und Oberflächenüberlappungen werden zuverlässig vor der Endverpackung aussortiert. Genaue Kalibrierung garantiert Sicherheit.
3. Mehrkanalige Ultraschallprüfung im Wasserbad (UT)
Für Kraftwerkskondensatoren oder Hochdruckanwendungen reicht die Wirbelstromprüfung allein nicht aus. Unsichtbare Risse sind gefährlich.
- Die Ultraschallprüfung nach ASTM E213 scannt die Rohrwandung axial und radial mit fokussierten Prüfköpfen ab.
- Sie detektiert Materialdoppelungen, Poren und Wanddickenabweichungen jenseits des Toleranzbereichs von ±10%. Ultraschallwellen durchdringen den Kern.
4. Zerstörende Aufweit- und Ringfaltversuche je Wärmebehandlungslos
Aus jedem Vakuumglühlos werden Rohrabschnitte für mechanische Technologieprüfungen entnommen. Werkstoffeigenschaften müssen überzeugen.
- Ringfaltversuch (Flattening): Rohrproben werden zwischen parallelen Platten bis zum Grenzabstand gestaucht, ohne dass Risse entstehen dürfen.
- Aufweitversuch (Flaring): Ein 60°-Konusdorn weitet das Rohrende um 15% bis 20% des Durchmessers auf, um das rissefreie Einwalzen in den Rohrboden sicherzustellen. Risse beim Einwalzen sind inakzeptabel.
Technischer Vergleich der Prüfverfahren
Die folgende Übersicht vergleicht die Detektionsgrenzen der vier Prüfverfahren für Wärmetauscherrohre. Technische Kennwerte schaffen Klarheit.
| Prüfverfahren | Primärer Detektionsbereich | Prüfumfang in der Fertigung | Wichtige Prozessparameter | Betriebliche Grenzen & Beschaffungsrisiken |
|---|---|---|---|---|
| Volle Wasserdruckprüfung | Berstfestigkeit & makroskopische Wanddichtheit | 100% Stück für Stück | Haltezeit ≥ 10s, Prüfdruck bis zu 20 MPa | Unempfindlich bei feinsten Mikrorissen; Haltezeiten <3s übersehen Leckagen |
| Inline-Wirbelstrom (ET) | Offene Oberflächenrisse, Riefen, Durchgangslöcher | 100% kontinuierlich inline | Kalibrierung nach ASTM E426 mit künstlicher Bohrung | Skin-Effekt begrenzt Tiefenwirkung bei dicken Wänden über 2,0 mm |
| Mehrkanal-Ultraschall (UT) | Materialtrennungen im Kern, Poren, Wanddickenabfall | Empfohlen für Hochdruckrohre | Längs- und Querwellenscan nach ASTM E213 | Geringere Prüfgeschwindigkeit; unempfindlicher bei feinen Schrammen |
| Helium-Leckprüfung | Submikrometer-Leckpfade | Spezielle kritische Rohrbündel | Vakuumkammer oder Bläschentest unter Wasser | Höhere Prüfkosten; vorwiegend für gebogene U-Rohre eingesetzt |
Fertigungserfahrung: Vom Kaltpilgern bis zu 18 Meter nahtloser Länge
Die Lebensdauer von ASTM B338 Rohren entscheidet sich im Kaltwalzwerk. Qualität entsteht am Walzgerüst. Als integrierte Titan-Lieferkettenplattform mit zertifizierten Partnerwerken im zentralen chinesischen Titan-Industriecluster gewährleisten wir höchste Fertigungsstandards:
-
Präzisionsumformung auf Kaltpilgermaschinen: Die Fertigungslinien arbeiten mit Hochleistungs-Kaltpilgermaschinen von LG30 bis LG120. Präzisionswerkzeuge sichern Maßhaltigkeit. Das Kaltpilgern erzielt ein homogenes Korngefüge und hält Wanddickentoleranzen innerhalb von ±8% bis ±10%.
-
18-Meter-Vakuumglühen zur Eigenspannungsminimierung: Titan nimmt bei Wärmebehandlung rasch Sauerstoff auf. Oxidation zerstört Zähigkeit. Unsere Partnerwerke betreiben 18 Meter lange Hochvakuumöfen bei 10⁻³ Pa, wodurch Rundnähte entfallen und eine blanke Oberfläche ohne spröde α-Case-Randschicht entsteht.
-
Integrierte Doppel-ZfP- und Druckprüflinie: Nach dem Richten laufen die Rohre direkt durch mehrkanalige ET- und UT-Prüfstationen, gefolgt von der Wasserdruckprüfung mit ≥ 10s Haltezeit. Jeder Prüfschritt wird protokolliert. Jedes Werksabnahmeprüfzeugnis (MTC) gewährleistet lückenlose Schmelzenrückverfolgbarkeit.
Leitfaden für internationale Rohrbeschaffungen
Um Missverständnisse und Verzögerungen zu vermeiden, sollten Einkäufer klare Spezifikationen vorgeben. Präzise Vorgaben beschleunigen Projekte.
- Das volle ZfP-Paket definieren: Verwenden Sie nicht nur die Standardfloskel „Prüfung nach ASTM B338“. Fordern Sie explizit „100% Hydrostatic Test (≥ 10s Haltezeit) plus 100% Wirbelstromprüfung nach ASTM E426“, ergänzt durch Ultraschallprüfung bei anspruchsvollen Bedingungen.
- U-Rohr-Biegebereiche festlegen: Bei U-Rohren sollten für Biegeradien R ≤ 3D ein Vakuum-Entspannungsglühen sowie eine maximale Wanddickenabnahme von ≤ 12% vorgeschrieben werden.
Fordern Sie über Angebot anfordern eine kostenlose technische Vorabprüfung Ihrer Konstruktionszeichnungen an oder informieren Sie sich in unserer Übersicht über Titanrohre und chemische Industrieausrüstungen. Unsere Fachingenieure beraten Sie gerne.
Verwandte Produkte & Dienstleistungen
- Nahtlose und geschweißte Titanrohre: Außendurchmesser von 6 mm bis 219 mm mit Einzellängen bis zu 18 Meter.
- Apparatebau und Wärmetauscher aus Titan: Rohrbündel, Rohrböden und korrosionsbeständige Druckbehälter.
- Reintitan Grade 2: Hervorragende Verformbarkeit und Beständigkeit in Meerwasser.
- Titanlegierung Grade 12: Entwickelt für überlegene Beständigkeit gegen Spaltkorrosion in heißen Chloriden.
- Vorabprüfung von Zeichnungen und Spezifikationen: Kostenlose Überprüfung von Rohrlayouts, Wandtoleranzen und Abnahmekriterien.