Bei der Beschaffung von Titanstäben für die Präzisions-Zerspanung, Luftfahrtstrukturen oder medizinische Implantate sehen sich Einkäufer oft mit erheblichen Preisunterschieden für exakt denselben Werkstoff konfrontiert, etwa Grade 5 (Ti-6Al-4V) oder Reintitan Grade 2. Die Spanne ist beträchtlich. Ein wesentlicher Grund für diese Preishierarchie liegt im Oberflächen- und Bearbeitungszustand ab Werk: Spitzenlos geschliffen (Centerless-Ground), geschält (Lathe-Peeled / Turned) und schwarz warmgewalzt (Black Hot-Rolled).
Reale Fertigungs- und Lieferdaten belegen eine feste Preisabstufung: spitzenlos geschliffener Stab > geschälter Stab > schwarz warmgewalzter Stab, bei Lieferzeiten zwischen 5 und 30 Tagen je nach Tonnage. Der Zeithorizont schwankt. Wer Beschaffungsentscheidungen allein auf den Kilopreis stützt, gerät schnell in eine Kostenfalle aus vorzeitigem Werkzeugverschleiß, hohen Ausschussquoten und unproduktiven Spindelstunden. Dies ist ein verbreiteter Trugschluss. Dieser technische Leitfaden vergleicht Maßtoleranzen, Randschichtmetallurgie und die tatsächlichen Gesamtkosten aller drei Lieferzustände.
Maßtoleranzen, Oberflächenrauheit und prozessuale Einordnung
Titan besitzt bei Warmumformungstemperaturen eine extreme Affinität zu Sauerstoff, Stickstoff und Wasserstoff. Das Warmwalzen erzeugt unvermeidlich eine harte, spröde Alpha-Case-Randschicht sowie fest anhaftenden Walzzunder. Toleranzen müssen exakt sein. Die unterschiedlichen Methoden der Oberflächenbearbeitung bestimmen die erreichbaren Toleranzklassen und grenzen die nachfolgenden Bearbeitungsschritte ab.
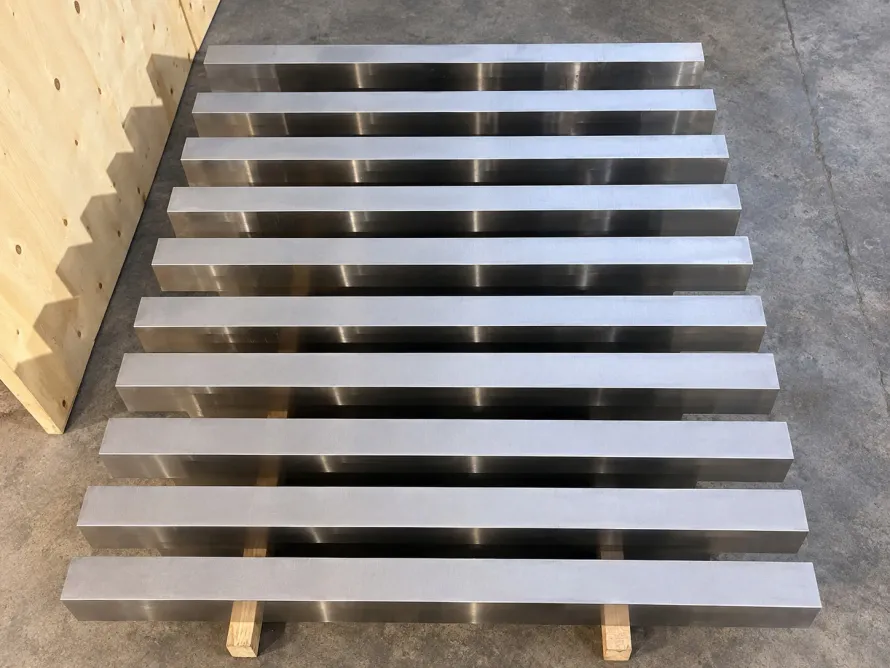
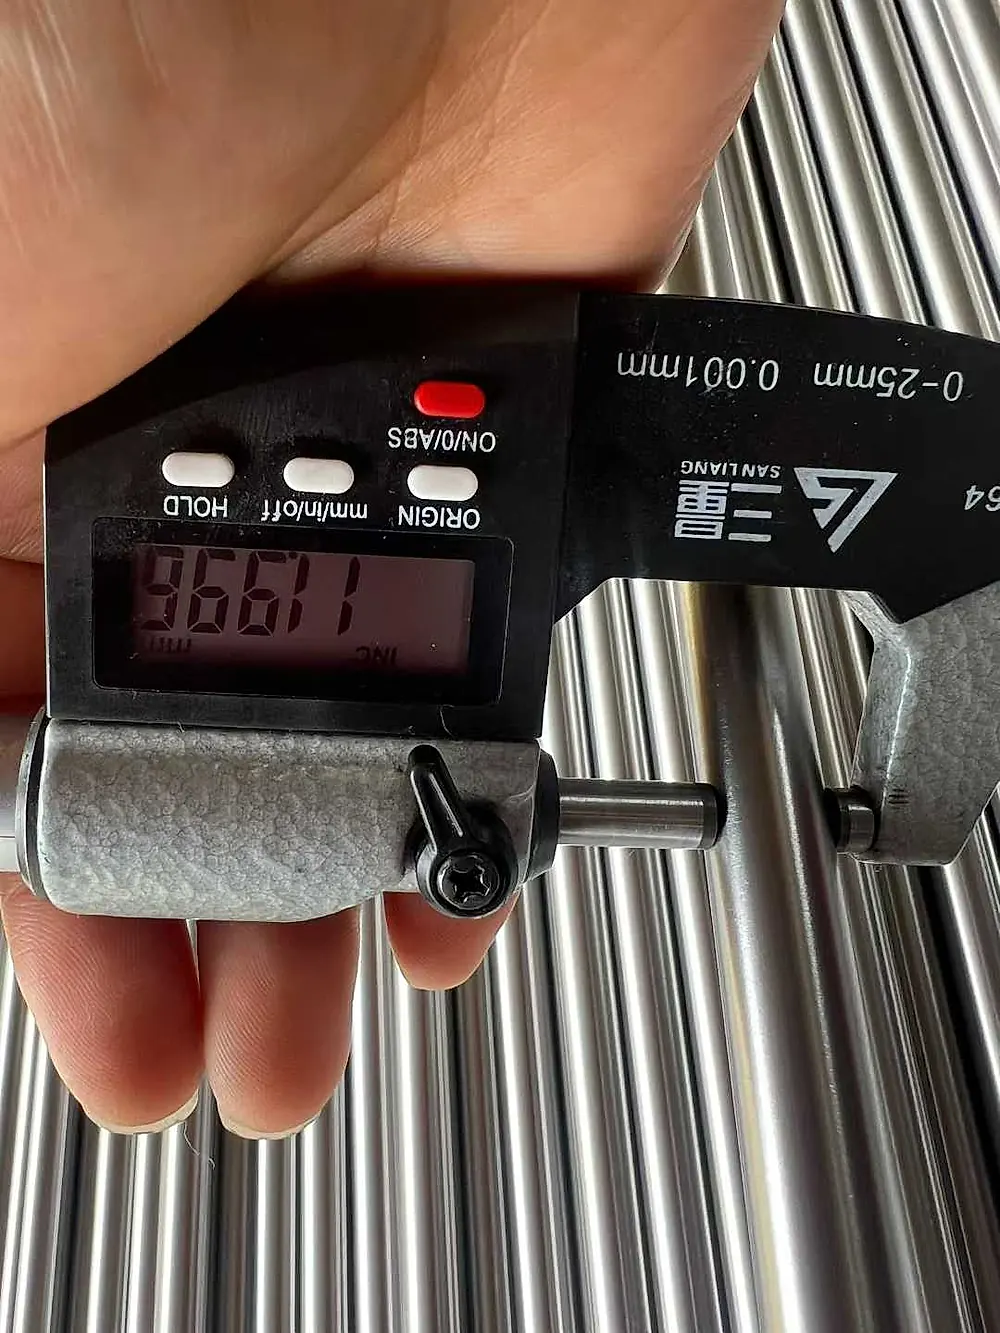 Abbildung 1: Qualitätsprüfung von Durchmesser und Ovalität an ultraschallgereinigten geschliffenen Titanstäben zur lückenlosen Sicherstellung der h7-Toleranz über das gesamte Fertigungslos.
1. Spitzenlos geschliffene Stäbe (Centerless-Ground)
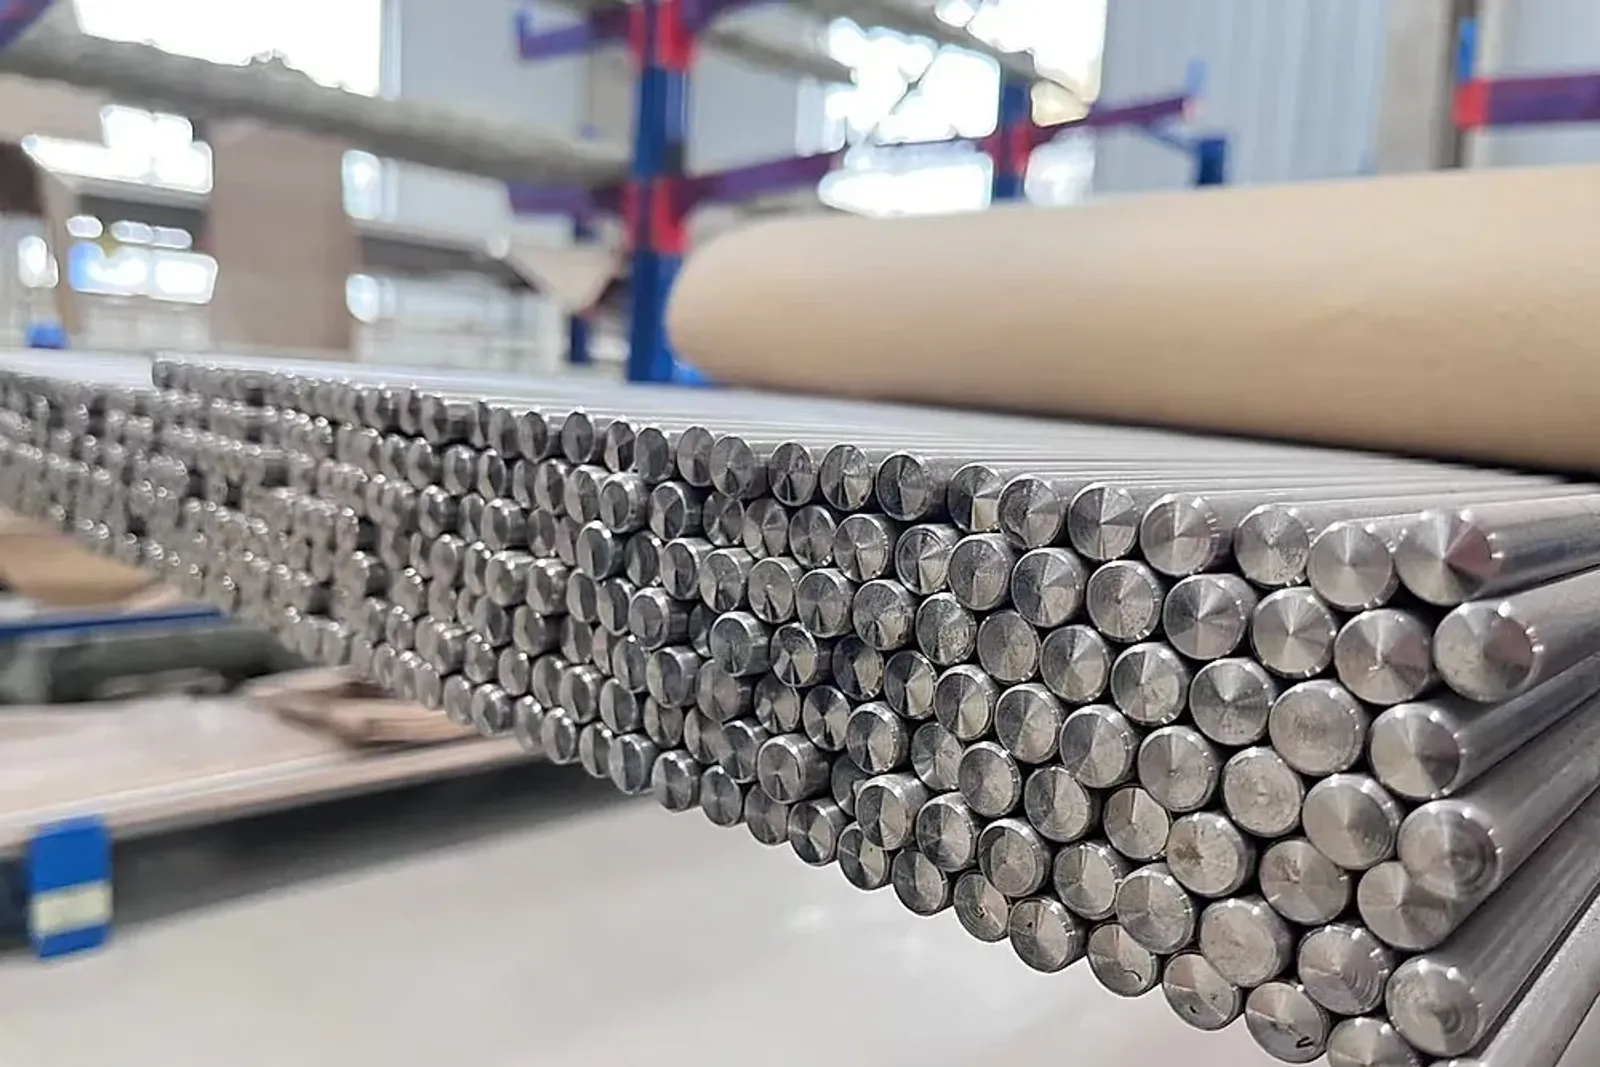
- Maßtoleranz und Rundheit: Entspricht standardmäßig ISO h7 oder der Präzisionsklasse h6. Für Durchmesser von 10 mm bis 25 mm liegt das Toleranzfeld zwischen +0/-0,015 mm und +0/-0,009 mm; die Ovalität wird innerhalb der halben Toleranzbreite gehalten.
- Oberflächenrauheit: Ra 0,4 μm bis 0,8 μm mit metallisch glänzender, riefenfreier Oberfläche.
- Geradheitskontrolle: Zertifizierte Partnerbetriebe für Implantatwerkstoffe wie Ti-6Al-4V ELI (Grade 23) und Luftfahrtstäbe nutzen hochsteife Mehrscheiben-Schleifmaschinen und Präzisions-Rollenrichtanlagen für eine Geradheit von ≤ 0,3 mm/m.
- Typische Einsatzbereiche: Konzipiert für CNC-Langdrehautomaten (Swiss-Type), Knochenschrauben, Zahnimplantataufbauten, Luftfahrt-Steckverbinder und hochpräzise Sensorhülsen.
2. Geschälte / überdrehte Stäbe (Lathe-Peeled / Turned)
- Maßtoleranz und Rundheit: Entspricht den ISO-Klassen h9 bis h11 mit Durchmessertoleranzen von +0/-0,036 mm bis +0/-0,100 mm.
- Oberflächenrauheit: Ra 1,6 μm bis 3,2 μm mit gleichmäßigen, feinen Drehspuren.
- Schälprozess: Hochleistungs-Schälmaschinen tragen 0,5 mm bis 1,5 mm pro Seite ab und entfernen Walzzunder sowie versprödete Alpha-Case-Schichten bis auf das gesunde Grundgefüge vollständig.
- Typische Einsatzbereiche: Allgemeine 3-Achs- und 5-Achs-CNC-Bearbeitung, Strukturwellen, Flansche, Ventilspindeln sowie Vormaterial für Kalt- oder Warmstauchbolzen.
3. Schwarz warmgewalzte Stäbe (Black Hot-Rolled)
- Maßtoleranz und Rundheit: Moderne kontinuierliche Stabstahlstraßen mit 18 Hochgeschwindigkeits-Walzgerüsten und 14 Mikrospannungs-Kalibrierblöcken halten Rundheit und Durchmessertoleranz stabil innerhalb von ≤ 0,15 mm. Konventionelle Freiformwalzen weisen dagegen Toleranzstreuungen von ± 0,5 mm bis ± 1,5 mm auf.
- Oberflächenzustand: Bedeckt mit dunklem Walzzunder und einer spröden Alpha-Case-Schicht von 0,1 mm bis 0,3 mm Tiefe.
- Typische Einsatzbereiche: Vormaterial für Freiformschmieden, nahtloses Ringwalzen und Gesenkschmieden. Für direkte spanende Fertigung ungeeignet.
Technische Spezifikations- und Kostenmatrix für den Einkauf
Zur Unterstützung präziser Ausschreibungen stellt die folgende Matrix Maßtoleranzen, Prüfvorgaben und Kostenindizes vergleichend gegenüber: Die Kennzahlen schaffen Klarheit.
| Lieferzustand | Relevante Normen | Durchmessertoleranz (ISO) | Rauheit (Ra) | Geradheitsgrenze | Alpha-Case-Schicht | Relativer Materialpreisindex | Fertigungseignung |
|---|---|---|---|---|---|---|---|
| Geschliffen (Ground) | ASTM B348, AMS 4928, ASTM F136 | h6 / h7 (+0/-0,009 bis +0/-0,015 mm) | 0,4–0,8 μm | ≤ 0,3 mm/m | Vollständig frei (100% sauber) | Basis (100%) | Langdreher-Stangenlader, Implantate, Luftfahrtinstrumente |
| Geschält (Peeled) | ASTM B348, AMS 4928 | h9 / h11 (+0/-0,036 bis +0/-0,100 mm) | 1,6–3.2 μm | ≤ 1,0 mm/m | Vollständig zerspant | Ca. 86%–90% | Standard-CNC-Fräsen und Drehen, Flansche, Bolzen |
| Warmgewalzt (Hot-Rolled) | ASTM B348 | ≤ 0,15 mm (kontinuierlich) bis ± 1,5 mm | Raue Walzhaut | ≤ 2,0 mm/m | 0,1–0,3 mm spröde Randschicht | Ca. 75%–80% | Warmgesenkschmieden, nahtlose Ringe, Schmiedeblöcke |
Die versteckte Gesamtkostenfalle: Warum eigenes Überdrehen im Betrieb scheitert
Ein häufiger Trugschluss in Zerspanungsbetrieben besteht darin, schwarz warmgewalzte Stäbe zu kaufen, weil sie 15% bis 20% günstiger als geschälte und fast 25% günstiger als geschliffene Stäbe sind. Oft wird angenommen, dass das Überdrehen auf der eigenen Drehbank günstiger sei. Eine Gesamtkostenanalyse zeigt jedoch schnell das Gegenteil. Diese Rechnung geht nicht auf.
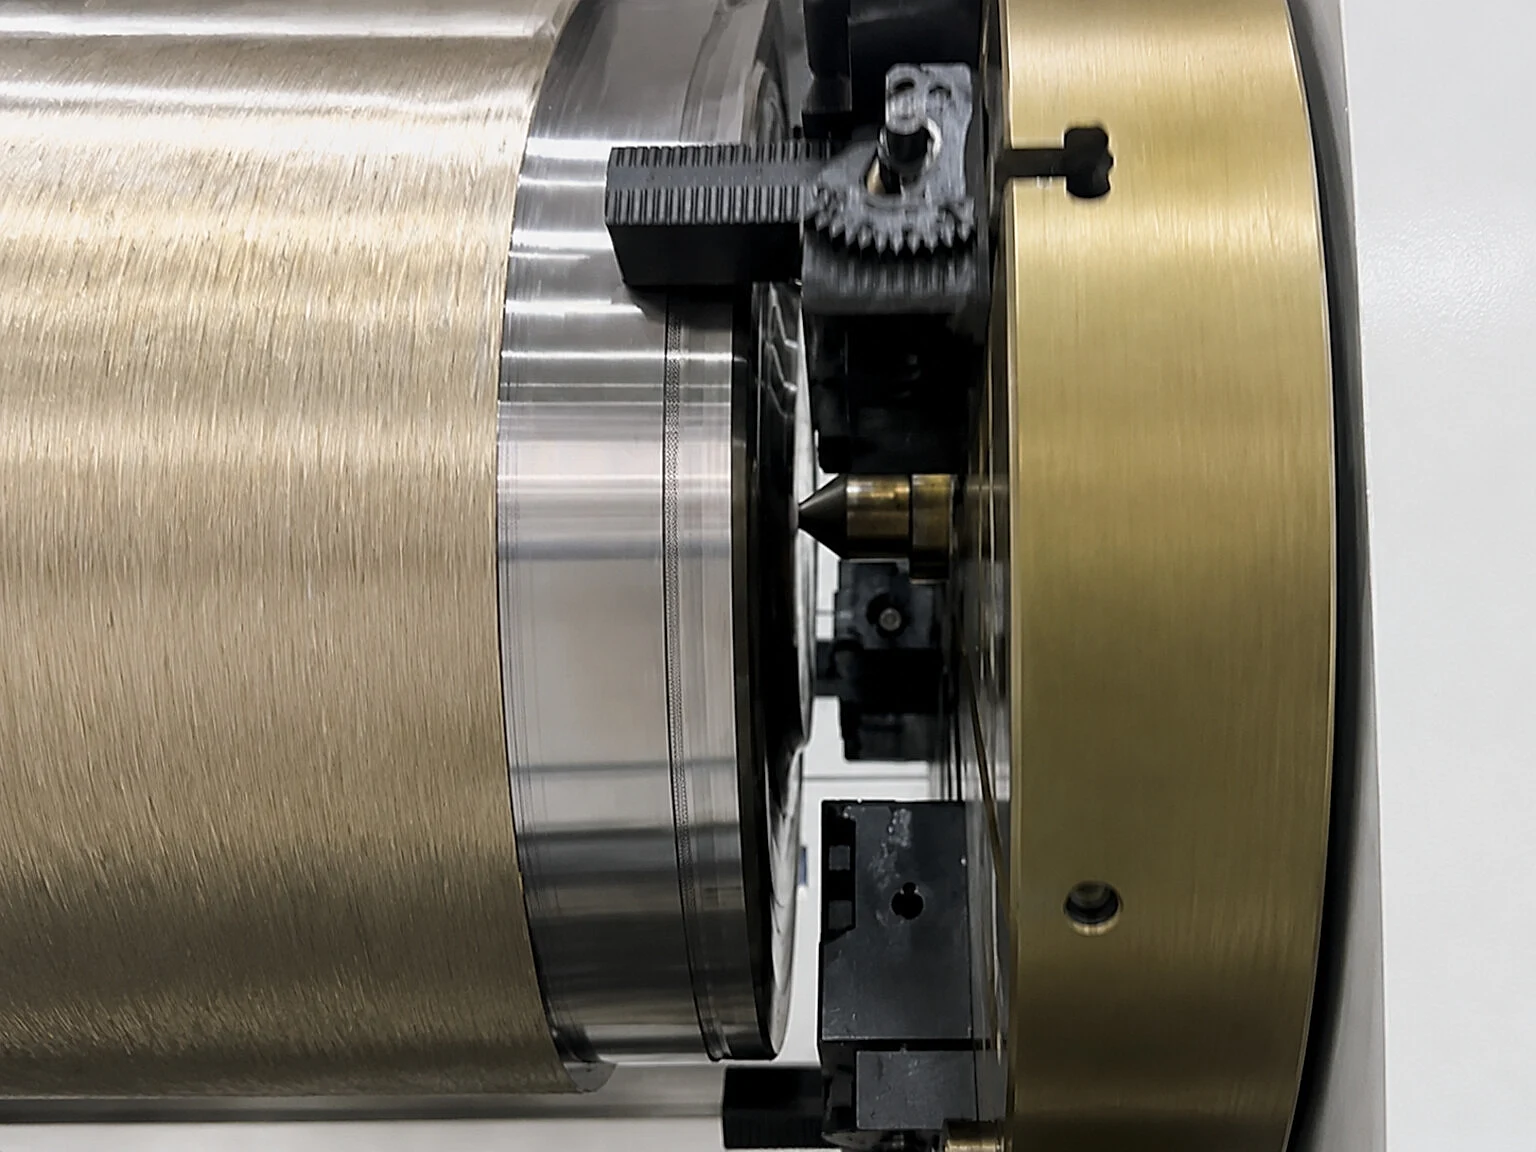 Abbildung 2: Industrielle Drehschälmaschine entfernt unter hohem Kühlschmierstoffdruck die harte Zunderschicht, um empfindliche Zerspanungswerkzeuge zu schonen.
- Werkzeugverschleiß und Schneidenausbrüche: Das niedrige Elastizitätsmodul von Titan begünstigt Schwingungen und Rattern bei unterbrochenen Schnitten. Bei der Titanbearbeitung fallen rund 50% höhere Werkzeugkosten als bei Kohlenstoffstahl an. Die harte Zunderschicht besitzt eine 1,5-fach höhere Härte als das Kernmaterial, was Wendeschneidplatten rasch zerstört. Schnittwärme entsteht extrem schnell.
- Materialverlust und geringer Schrottwert: Um Zunder und Unrundheiten sicher zu beseitigen, ist ein Mindestabtrag von 1,0 mm bis 2,0 mm im Radius erforderlich. Bei einem Stabdurchmesser von 30 mm bedeutet ein Abtrag von 2 mm am Durchmesser einen Gewichtsverlust von fast 12%. Lockere Titanspäne erzielen beim Schrotthändler nur einen Bruchteil des Neupreises. Der Wertverlust wiegt schwer.
- Rüstzeit und Geradheitsaufwand: Schwarzes Walzmaterial weist häufig Krümmungen von 1,5 bis 2,5 mm/m auf. Das manuelle Ausrichten im Vierbackenfutter bindet teure Maschinenstunden. Spezialisierte Betriebe für ASTM B348 / AMS 4928 Titanstäbe schälen und richten dagegen auf kontinuierlichen Hochleistungsanlagen zu einem Bruchteil dieser Kosten.
Anforderungen von Langdrehautomaten (Swiss CNC) an geschliffene Stäbe
In der automatisierten Serienfertigung sind Langdrehautomaten unverzichtbar. Die Präzisionsanforderungen sind hoch. Die automatischen Stangenlader und Hartmetallführungsbuchsen stellen strenge mechanische Anforderungen:
- Passung in der Führungsbuchse: Weicht der Stangendurchmesser innerhalb einer h9-Spanne um 0,05 mm ab, führen Verdickungen zum Klemmen in der Buchse und stoppen die Produktion. Bei Untermaß führt das Führungsspiel zu Durchbiegungen unter Schnittdruck, wodurch Rundheit und Oberflächengüte zerstört werden.
- Geradheit und Wucht: Stangen drehen im Lader mit 6.000 bis 10.000 U/min. Übersteigt die Krümmung 0,5 mm/m, schlägt das Material im Kanal, verursacht Rattermarken am Werkstück und beschädigt die Motorspindellager. Hochwertige Stäbe halten deshalb Geradheiten von ≤ 0,3 mm/m ein.
- Ultraschallreinigung: Nach dem Spitzenlosschleifen müssen Rückstände von Schleifemulsion und Siliziumkarbid-Partikeln in mehrstufigen Ultraschallbädern entfettet werden, um ein Scheuern in Spannzangen zu verhindern. Reinheit ist elementar.
Prüfliste für den technischen Wareneingang
Qualitätsprüfer sollten bei der Anlieferung folgende Nachweise systematisch kontrollieren: Gründliche Prüfungen vermeiden Ausfälle.
- Rückverfolgbarkeit des Werksprüfzeugnisses (MTC): Prüfung von Schmelzennummer, Vakuum-Lichtbogen-Umschmelzungen (VAR), Gasanalytik (strenge Grenzwerte für Sauerstoff, Stickstoff und Wasserstoff) sowie mechanischen Kennwerten.
- Eindeutige Lieferzustandsbezeichnung: Im Vertrag müssen Toleranzklasse (z. B. „Centerless Ground h7“ oder „Lathe-Peeled h9“) und maximale Rauheit (z. B. Ra ≤ 0,8 μm) explizit vereinbart sein.
- Ultraschallprüfprotokoll (UT): Für sicherheitskritische Bauteile aus Grade 5 (Ti-6Al-4V) sind UT-Prüfberichte nach AMS 2631 oder vergleichbaren Luftfahrtnormen einzufordern.
- Verpackungsschutz: Spitzenlos geschliffene Stäbe müssen einzeln geschlaucht und in stabilen, gepolsterten Holzkisten geliefert werden, um Transportkratzer oder Verbiegungen auszuschließen. Schutz bewahrt Toleranzen.
Vor der Vergabe größerer Aufträge können technische Teams Rohgewichte mit den Berechnungswerkzeugen für Titangewichte exakt ermitteln oder Zeichnungen direkt über die technische Prüfung und Express-Anfrage einreichen, um gemeinsam mit Ingenieuren den wirtschaftlichsten Lieferzustand abzustimmen.