In der Präzisionszerspanung, im Flugzeugbau, bei chirurgischen Implantaten und im Hochleistungs-Motorsport stehen Einkäufer und Fertigungsleiter oft vor einer zentralen Spezifikationsfrage: Sollte Vormaterial aus Ti-6Al-4V nach der allgemeinen Industrienorm ASTM B348 oder nach der Luftfahrtnorm AMS 4928 bestellt werden? Die Normen unterscheiden sich grundlegend. Beide Standards spezifizieren nominell Titan Grade 5 (Grade 5 Ti-6Al-4V), doch Preisgefüge und dynamische Betriebssicherheit weichen erheblich voneinander ab.
Titanstäbe und Schmiedeblöcke bilden das volumenstärkste Vormaterial im High-End-Maschinenbau. Die Verwechslung von Industrie- und Luftfahrtnormen kann Beschaffungskosten um 15% bis 30% (15%–30%) in die Höhe treiben oder fatale Strukturversagen durch unerkannte innere Fehlstellen riskieren. Werkstoffentscheidungen haben weitreichende Folgen. Verantwortliche Einkäufer müssen Ultraschallklassen, Phasenumwandlung und Werksprüfzeugnisse (MTC) akribisch bewerten.
1. Ultraschallprüfung (UT): Optionale Klausel in ASTM B348 vs. verbindlicher Standard in AMS 4928
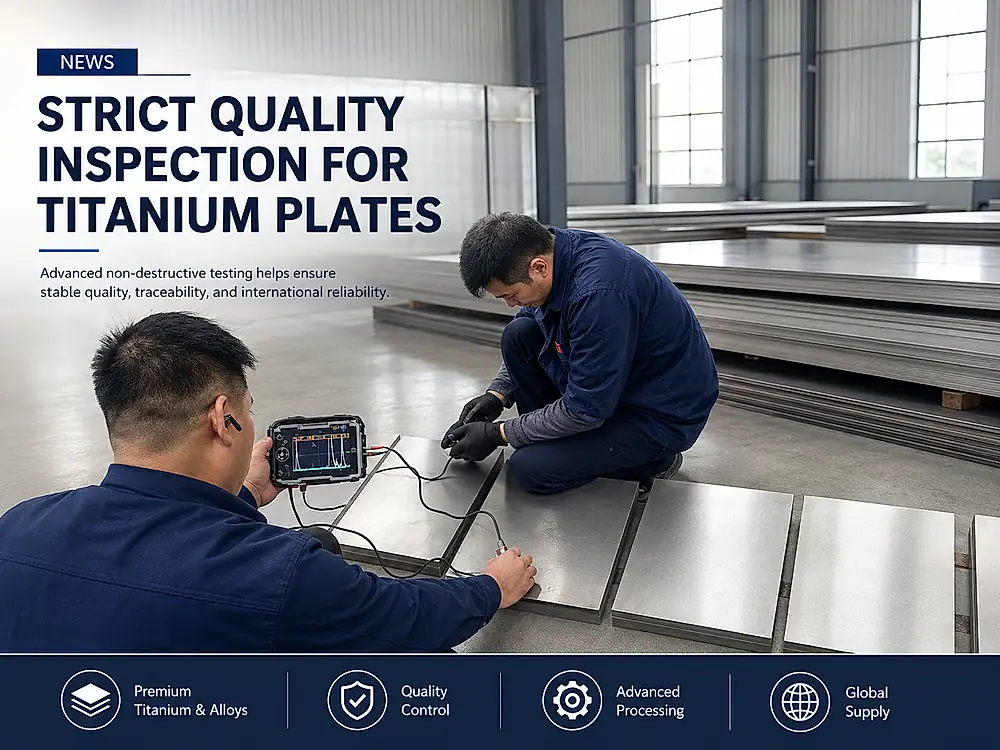
Die zerstörungsfreie Prüfung (ZfP / NDT) markiert die schärfste Qualitätsgrenze zwischen ASTM B348 und AMS 4928. Prüfanforderungen sind strikt getrennt.
- Grenzen von ASTM B348: Als allgemeiner Industriestandard prüft ASTM B348 primär Zugfestigkeit, chemische Grenzwerte und Maße. Die Ultraschallprüfung gilt in ASTM B348 lediglich als optionale Zusatzanforderung (Supplementary Requirement S1). Eine Ultraschallprüfung erfolgt nicht standardmäßig. Ohne ausdrückliche Spezifikation im Bestelltext liefern Händler oft nur visuell oder manuell oberflächlich geprüfte Stäbe ohne Volumenprüfung aus.
- Volumenprüfung nach AMS 4928 und AMS 2631: AMS 4928 verlangt eine 100%ige volumetrische Ultraschallprüfung aller Luftfahrtstäbe. Die Tauchtechnik ist zwingend vorgeschrieben. Die Prüfung erfolgt nach SAE AMS 2631 oder ASTM B594 im automatisierten Wasserbecken (Immersion UT). Entgastes Wasser garantiert eine gleichmäßige Schallankopplung ohne Signalschwankungen durch Prüfkopfneigungen.
In zertifizierten Partnerwerken durchlaufen Ti-6Al-4V-Stäbe vor der Freigabe eine 100%ige Tauchtechnik-Ultraschallprüfung (Immersion UT). Vollautomatisierte Prüfbecken prüfen nach AMS 2631 oder ASTM B594 auf die Klassen Class A1, Class A oder Class B bezogen auf Flachbodenbohrungen (Flat-Bottom Hole, FBH) mit serialisierten Prüfberichten. Fehlertoleranz existiert nicht.
- Klasse A1 (Class A1): Kalibriert auf 1,2 mm (3/64 Zoll) Flachbodenbohrung; Echos über 50% der Kalibrierkurve führen zur sofortigen Rückweisung, vorgeschrieben für Triebwerkswellen und Rotorscheiben;
- Klasse A (Class A): Kalibriert auf 2,0 mm (5/64 Zoll) Flachbodenbohrung, Standard für Tragflächenholme und Strukturbauteile;
- Klasse B (Class B): Kalibriert auf 3,2 mm (8/64 Zoll) Flachbodenbohrung für Gehäuseringe und Sekundärstrukturen.
2. Beta-Transus-Bestimmung und thermische Prozessfenster
Titan ist ein polymorphes Metall. Reintitan wandelt sich bei 882℃ (882 °C) von der hexagonalen $\alpha$-Phase in die kubisch-raumzentrierte $\beta$-Phase um; bei Ti-6Al-4V verschiebt sich dieser Punkt durch 6% Aluminium und 4% Vanadium auf 980℃ bis 1005℃ (980 °C bis 1005 °C). Diese Grenztemperatur heißt Beta-Transus ($T_{\beta}$). Phasenumwandlungen erfordern höchste Aufmerksamkeit.
Während ASTM B348 diesen Kennwert ignoriert, ist die chargenspezifische Ermittlung und Dokumentation des Beta-Transus nach AMS 4928 Pflicht. Ein Fehlen ist unzulässig.
Laborberichte zertifizierter Partnerwerke belegen, dass für jede Schmelze von Ti-6Al-4V (Grade 5) und Ti-6Al-4V ELI (Grade 23) die Beta-Transus-Temperatur per Metallografie und Differenz-Thermoanalyse (DTA) im Bereich von 980℃ bis 1005℃ exakt bestimmt und im Werksprüfzeugnis (MTC) ausgewiesen wird. Temperaturdisziplin ist essenziell.
- Führung der Warmformgebung: Schmiedebetriebe müssen Erwärmungsöfen strikt im Alpha+Beta-Gebiet bei 30℃ bis 50℃ (30 °C bis 50 °C), typischerweise bei 930℃ bis 960℃ (930 °C bis 960 °C) unterhalb des Beta-Transus halten;
- Folgen von Überhitzung: Steigt die Temperatur unbemerkt über $T_{\beta}$, wandeln sich feine Primär-$\alpha$-Körner in grobe $\beta$-Körner um, die beim Abkühlen sprödes lamellares Widmanstätten-Gefüge bilden. Gefügevergröberung ist irreversibel. Die Brucheinschnürung bricht von über 35% auf unter 10% ein, was zum Totalverlust der Luftfahrtbauteile führt.
3. Normenvergleich: AMS 4928 vs. ASTM B348 im Überblick
Die folgende Übersicht fasst die ausschlaggebenden Qualitätskriterien beider Normen für technische Einkäufer übersichtlich zusammen. Die Gegenüberstellung schafft Klarheit.
| Prüf- und Werkstoffparameter | Industriestandard ASTM B348 (Grade 5) | Luftfahrtnorm AMS 4928 (Ti-6Al-4V) | Praxis-Empfehlung für den Einkauf |
|---|---|---|---|
| Einsatzbereich | Chemieanlagen, Schiffbau, allgemeiner Maschinenbau | Primärstrukturen, Hubschrauberrotoren, Flugzeugtriebwerke | Bei dynamischer Schwingbelastung stets AMS 4928 fordern |
| Vakuum-Schmelzzyklen | Einfaches oder doppeltes VAR zulässig | Mindestens zweifaches oder dreifaches VAR (3x VAR) | Dreifach geschmolzenes Material verhindert Hart-Alpha-Einschlüsse |
| Ultraschallprüfung (UT) | Optionale Zusatzanforderung S1 | Zwingend 100% Tauchtechnik-UT (AMS 2631 Klasse A/A1) | Stets serialisierte Prüfberichte mit Prüferstempel anfordern |
| Beta-Transus-Dokumentation | Standardmäßig nicht geprüft und nicht ausgewiesen | Chargenbezogene Bestimmung via DTA und Metallografie Pflicht | Unverzichtbar für die fehlerfreie Steuerung von Schmiede- und Glühprozessen |
| Brucheinschnürung (Z%) | Geprüft wird nur Bruchdehnung ($A \ge 10%$) | Zwingende Prüfung der Einschnürung (Z >= 25%) | Entscheidender Indikator für Verformbarkeit und Reinheitsgrad |
| Wasserstoff-Grenzwert | Zulässiges Maximum 0.015% (150 ppm) | Maximal 0.0125% (125 ppm) oder strenger | Niedriger Wasserstoffgehalt schützt vor verzögerter Wasserstoffversprödung |
| Oberflächenzustand | Warmgewalzt schwarz, grob geschält (Ra <= 6.3 μm) | Präzisions-Spitzenlosschliff / Feinschälen (Ra <= 0.8 μm) | Geschliffene Rundstäbe eignen sich für CNC-Langdrehautomaten |
4. Prüfung von Werksprüfzeugnissen (MTC) und lückenlose Rückverfolgbarkeit
Die Wareneingangskontrolle darf sich nicht auf Lieferscheine beschränken; das Werksprüfzeugnis (Material Test Certificate, MTC) muss im Detail geprüft werden. Gründliche Kontrolle schützt vor Ausschuss.
4.1 Schmelzennummer und Schmelzverfahren
Ein valides MTC nach AMS 4928 muss das Umschmelzverfahren transparent dokumentieren. Mehrfaches Vakuum-Lichtbogen-Umschmelzen ist vorgeschrieben. Schmelzprotokolle müssen lückenlos vorliegen. Prüfer müssen die Schmelzennummer mit den Stempelungen oder Lasermarkierungen an den Stabenden vergleichen.
4.2 Überprüfung der interstitiellen Begleitelemente
Titan reagiert hochsensibel auf Sauerstoff (O), Stickstoff (N), Wasserstoff (H) und Kohlenstoff (C). Gase bestimmen die Festigkeit. Nach AMS 4928 gilt:
- Sauerstoff ist auf maximal 0.20% limitiert;
- Stickstoff darf 0.05% nicht überschreiten;
- Wasserstoff ist auf 0.0125% (125 ppm) begrenzt. Erreicht der Sauerstoffgehalt die Obergrenze von 0,20% oder steigt der Wasserstoffwert, verhärtet das Material drastisch, was Werkzeugverschleiß und Spannungsrisskorrosionsrisiken steigert.
4.3 Metallografische Gefügeanalyse
AMS 4928 fordert für geglühte Stäbe ein feines, gleichachsiges Duplexgefüge (primäre $\alpha$-Körner in umgewandelter $\beta$-Matrix). Die Mikrostruktur diktiert die Lebensdauer. Prüfzeugnisse müssen bestätigen, dass Korngrenzen frei von zusammenhängenden Alpha-Säumen sind und die Korngröße mindestens ASTM E112 Stufe 8 erreicht.
5. Technische Einkaufsunterstützung und Spezifikationsprüfung
Vor der Auftragserteilung sollten Einkäufer die Fertigungsroute mit Werkstoffingenieuren abstimmen. Betriebsbedingungen bestimmen die Werkstoffwahl. Werden Stäbe direkt zerspant oder vorab im Gesenk geschmiedet? Welche Schwingbelastungen und Einsatztemperaturen treten auf?
Als integrierte Plattform für Titan-Lieferketten in Kooperation mit zertifizierten Partnerwerken bieten wir eine kostenfreie Zeichnungs- und Spezifikationsprüfung vor der Anfrage (Complimentary Pre-RFQ Drawing & Specification Audit). Technische Präzision verhindert Mehrkosten.
- Wir unterstützen Kunden bei der optimalen Auswahl zwischen AMS 4928 und ASTM B348 zur Vermeidung kostspieliger Über- oder Unterspezifikationen;
- Wir stellen verifizierte MTC-Muster sowie historische C-Scan-Prüfprotokolle bereit;
- Wir beliefern Kleinmengen & Prototypen mit Präzisionssägezuschnitten und Expressmustern.
Besuchen Sie /de/get-quote/ für eine unverbindliche technische Begutachtung Ihrer Zeichnungen und Materiallisten. Anfragen werden zügig beantwortet. Nutzen Sie auch unsere Berechnungswerkzeuge unter /de/tools/ oder informieren Sie sich auf /de/factory/ über die Prüf- und Wärmebehandlungsanlagen unserer Partnerwerke.
Verwandte Produkte und Dienstleistungen
- Titanstäbe und Vormaterial für die Pulverherstellung
- Grade 5 (Ti-6Al-4V) Werkstoffdatenblatt
- Zertifizierte Partnerwerke für Wärmebehandlung & NDT
- Kostenfreie Zeichnungs- und Spezifikationsprüfung
Referenznormen und Fachliteratur
- SAE AMS 4928 - Titanium Alloy Bars, Wire, Forgings, Rings, and Drawn Shapes 6Al - 4V Annealed (SAE International).
- ASTM B348 / B348M - Standard Specification for Titanium and Titanium Alloy Bars and Billets (ASTM International).
- SAE AMS 2631 - Ultrasonic Inspection, Titanium and Titanium Alloy Bar, Billet and Plate (SAE International).
- ASTM B594 - Standard Practice for Ultrasonic Inspection of Aluminum-Alloy Products for Aerospace Applications (Referenced NDT methodologies).
- Metallurgical test datasets and immersion ultrasonic inspection logs from certified partner facilities (2026).