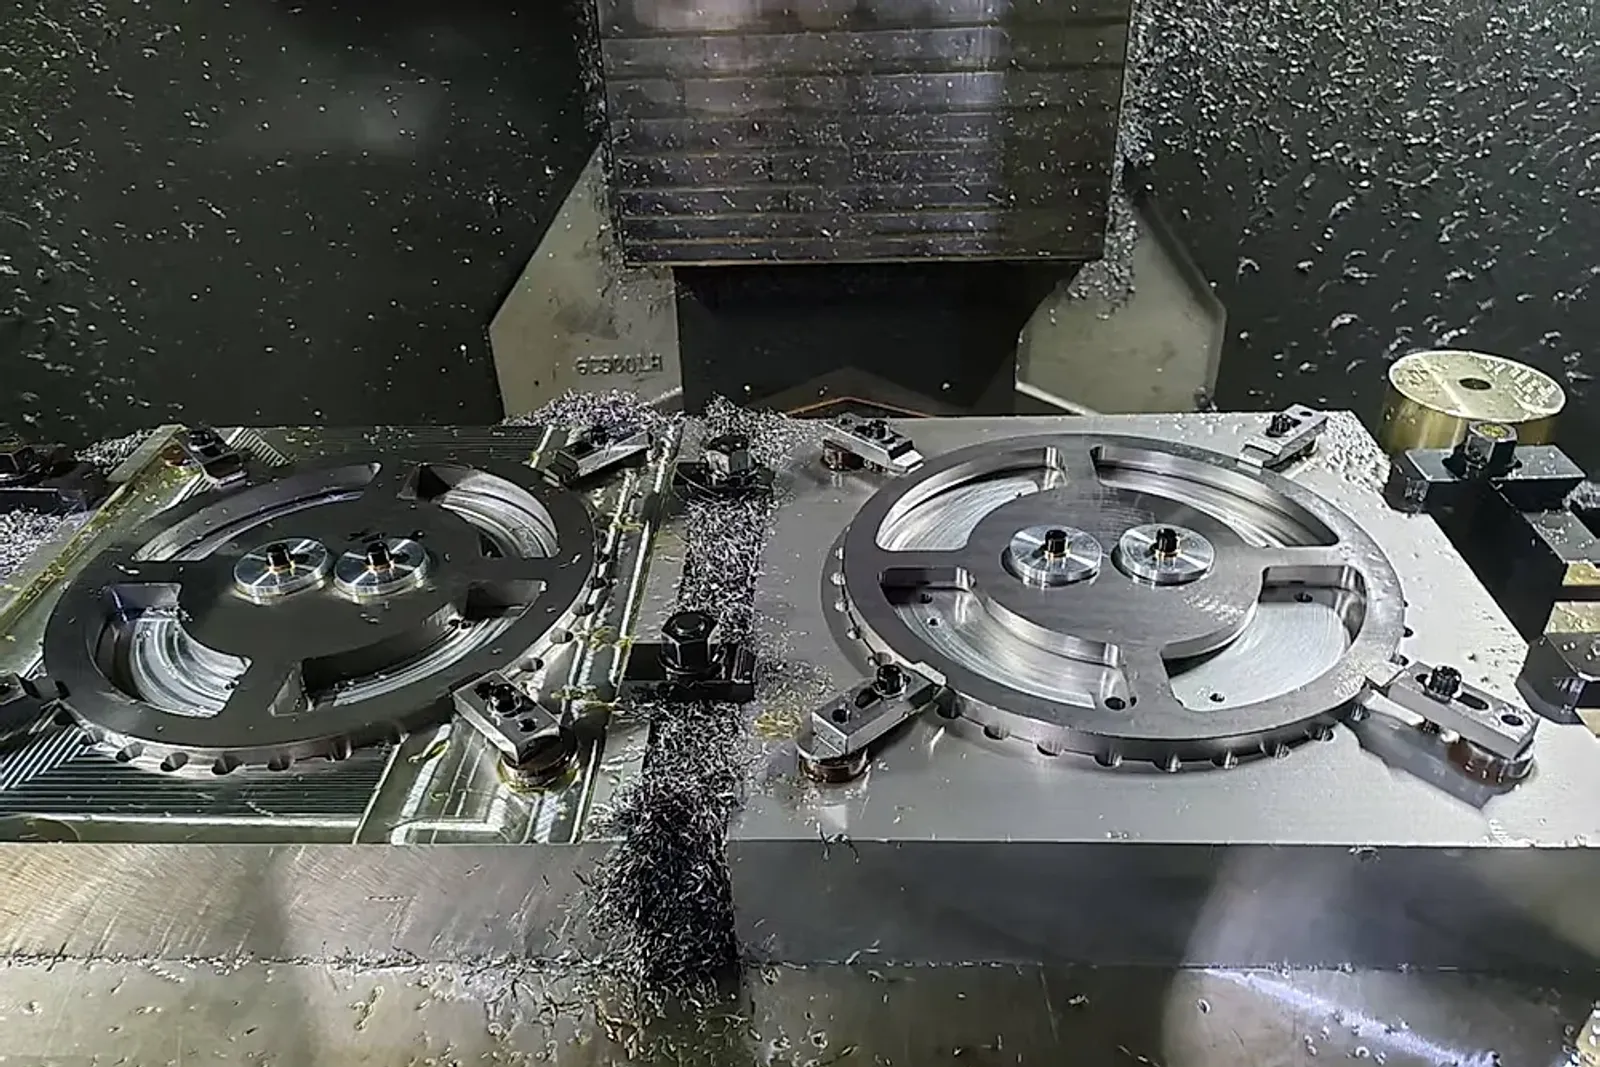
In der 5-Achs-Fräsbearbeitung von dünnwandigen Luftfahrt-Strukturrahmen, medizinischen Osteosyntheseplatten und hochpräzisen Gelenkgehäusen für humanoide Roboter ist nicht Werkzeugbruch der teuerste Ausschussgrund, sondern Verzug beim Ausspannen. Die Maßhaltigkeit kippt schlagartig. Solange das Werkstück im Hydraulikschraubstock oder auf der Vakuumspannplatte fixiert ist, bestätigt der Messtaster eine Ebenheit innerhalb von 0,02 mm; sobald der Bediener die Klemmung löst, wölben sich Seitenwände oder Kammerböden um 0,15 mm bis 0,40 mm und machen stundenlang gefräste Bauteile unbrauchbar.
Fertigungsleiter versuchen häufig zunächst, diesen Rückfederungseffekt über reduzierte Vorschübe oder schärfere Schaftfräser zu beheben – meist ohne durchschlagenden Erfolg. Die Ursache steckt im Rohmaterial. Sobald das Zerspanungsvolumen (Hogout-Rate) 70 % überschreitet, entscheidet sich die spätere Bauteilgeometrie bereits im Halbzeugwerk bei der Wärmebehandlung und beim Richten vor der Auslieferung.
Als integrierte Titan-Lieferkettenplattform in Zusammenarbeit mit zertifizierten Partnerwerken (certified partner facilities) erläutern wir auf Basis realer Wärmebehandlungsdaten die Metallurgie hinter dem Verzug dünnwandiger Titanteile und liefern direkt nutzbare AMS 2801 Bestellvorgaben. Präzise Spezifikationen verhindern Ausschuss.
Warum dünnwandiges Titan zurückfedert: Niedriger E-Modul trifft eingefrorene Eigenspannungen
Das Verzugsverhalten dünnwandiger Titanbauteile unterscheidet sich grundlegend von 7075-T6 Aluminium oder austenitischem Edelstahl. Die Werkstoffphysik verstärkt jedes Ungleichgewicht. Der Standardwerkstoff Grade 5 (Ti-6Al-4V) besitzt bei Raumtemperatur einen Elastizitätsmodul von rund 110 GPa – nur etwa 52 % des Wertes von Baustahl oder Edelstahl – bei einer Mindeststreckgrenze über 828 MPa. Hohe Festigkeit kombiniert mit geringer Steifigkeit führt dazu, dass dünne Titanstege unter Spann- und Schnittkräften stark elastisch ausweichen und beim Öffnen der Vorrichtung kräftig zurückfedern.
Noch gravierender wirkt jedoch das unsichtbare Eigenspannungsprofil im Inneren konventioneller Walzstäbe und Grobbleche:
- Asymmetrische Eigenspannungen durch kaltes Rollenrichten: Nach dem Warmwalzen und Abkühlen durchlaufen handelsübliche Titanstäbe und Platten Mehrrollen-Richtmaschinen oder Richtpressen, um die Geradheitstoleranzen nach ASTM B348 und ASTM B265 einzuhalten. Äußere Geradheit täuscht oft. Mechanisches Kalt- oder Warmrichten beseitigt zwar den sichtbaren Bogen, friert aber entgegengesetzte Zug- und Druckspannungszonen zwischen Randzone und Kern ein.
- Aufbrechen des Kraftgleichgewichts ab 70 % bis 90 % Zerspanungsanteil: Fräst ein Bearbeitungszentrum einseitig oder asymmetrisch 70 % bis 90 % des Ausgangsvolumens aus dem Vollblock heraus, entfallen die stützenden Randschichten. Innere Biegemomente suchen sofort ein neues Gleichgewicht. Direkt nach dem Entspannen verdreht oder wölbt sich der verbleibende dünne Querschnitt.
- Thermomechanische Schneidkantenbelastung durch geringe Wärmeleitfähigkeit: Mit einer Wärmeleitfähigkeit von nur etwa 6,7 W/(m·K) leitet Titan Wärme rund siebenmal schlechter ab als Kohlenstoffstahl. Die Schnittwärme staut sich lokal. Etwa 75 % bis 80 % der thermischen Energie konzentrieren sich unmittelbar an der Schneide und prägen bei unzureichender Hochdruckkühlung zusätzliche Druckeigenspannungen von 300 MPa bis 500 MPa in die gefräste Oberfläche ein.
Warum „geglüht (Zustand M)“ nicht genügt: Vakuum-Spannungsarmglühen nach AMS 2801
Ein verbreiteter Einkaufsfehler besteht in der Annahme, dass die Angabe „Annealed“ (werksgeglüht / Zustand M) gemäß ASTM B265 oder ASTM B348 automatisch spannungsfreies Halbzeug garantiert. Werksglühen bedeutet keine Spannungsfreiheit. Die reguläre Rekristallisationsglühung stellt zwar die Duktilität nach der Warmumformung wieder her, doch anschließendes Rollenrichten, Kaltscheren und Schälen bringen unmittelbar vor dem Versand neue mechanische Eigenspannungen ein.
Praxisdaten aus den Wärmebehandlungsbetrieben unserer zertifizierten Partnerwerke zeigen, dass reguläre Titanglühungen zwischen 400°C und 700°C sowohl in Vakuumöfen als auch in Atmosphärenöfen gefahren werden. Die Prozessfolge ist entscheidend. Für dünnwandige Luftfahrtstrukturen, Knochenplatten und Robotik-Aktuatorgehäuse mit über 70 % Materialabtrag sollten Einkäufer bei präzisen Titanstäben und Rundmaterial sowie Grobblechen zwingend ein Vakuum-Spannungsarmglühen nach AMS 2801 nach dem finalen Richten vorschreiben.
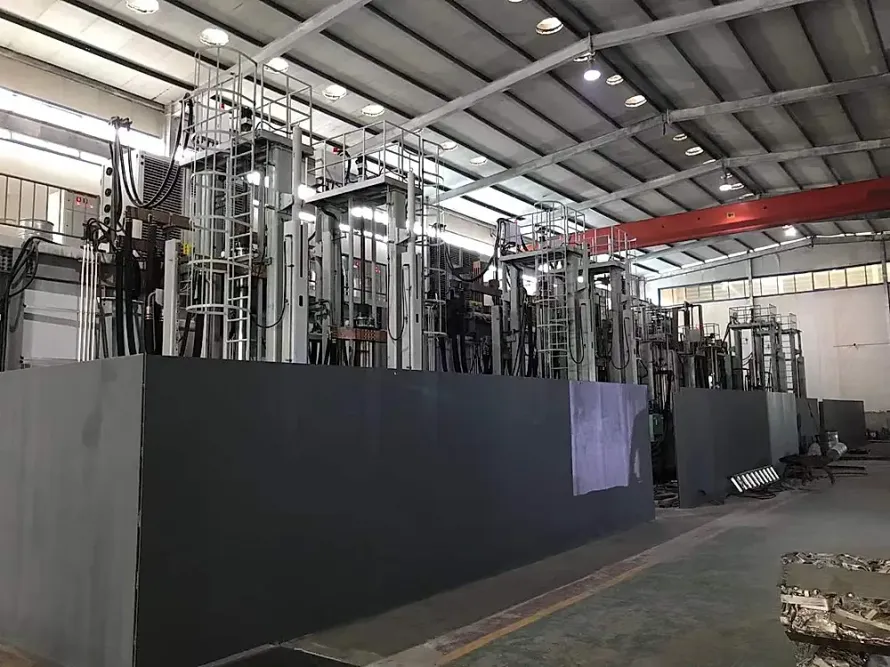
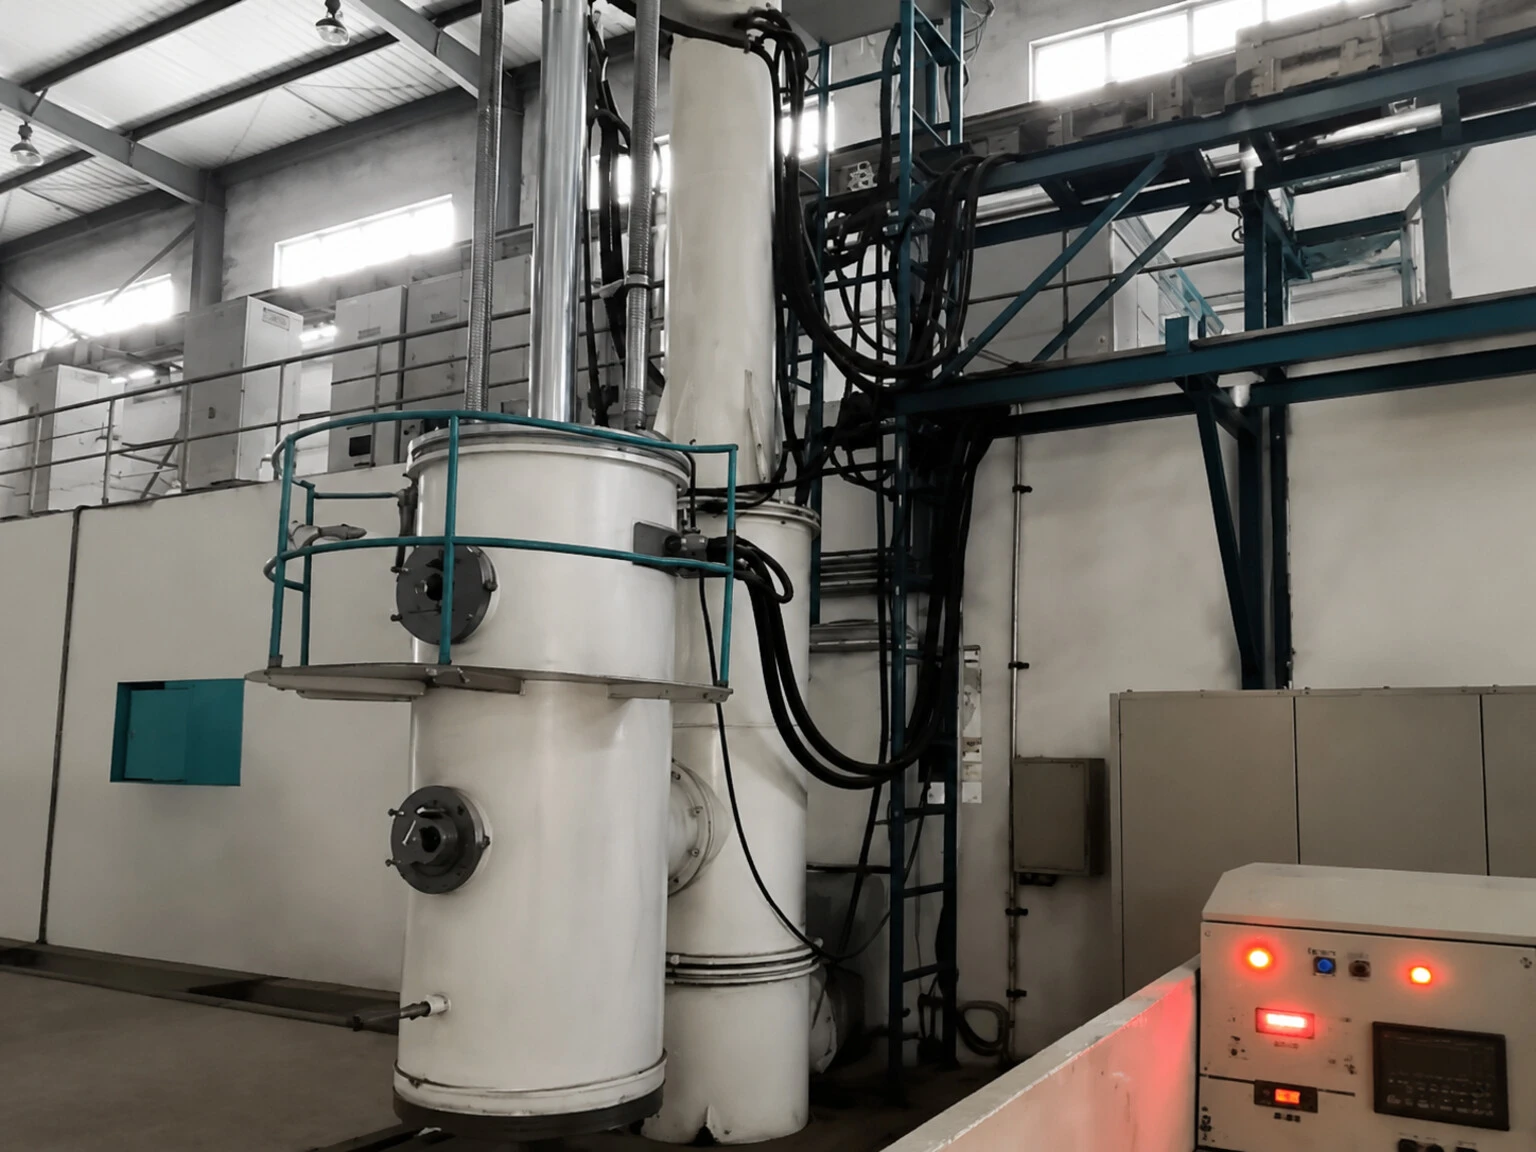 Abbildung 1: Vertikaler Vakuumglühofen in einem zertifizierten Partnerwerk für Titanrundstäbe und Schmiedeblöcke. Ein gesteuerter Spannungsarmglühzyklus nach dem letzten Richtvorgang baut Randschichtspannungen ohne Oberflächenverzunderung ab.
| Werkstoff & Bauteilklasse | Übliches Werksglühfenster (Mill Anneal) | Empfohlener AMS 2801 Zyklus | Ofenatmosphäre & Oberflächenregel | Typische Einkaufsfalle & Ausschussrisiko |
|---|---|---|---|---|
| Reintitan (Grade 1 / Grade 2) | 650°C – 700°C Haltezeit, Luftabkühlung | 480°C – 595°C für 1 – 2 Stunden, langsame Kühlung | Vakuum bevorzugt; Luftofen erfordert Mischsäurebeizen | Überhitzung (> 700°C) führt zu Grobkornbildung und Orangenhaut beim Schlichten |
| Ti-6Al-4V (Grade 5) dünnwandige Strukturteile | 700°C – 790°C für 1 – 4 Stunden, Luftabkühlung | 595°C ± 15°C für 1 – 2 Stunden, Ofenkühlung unter 315°C | Zwingend Vakuum-Spannungsarmglühen nach dem Richten | Fehlender Zusatz „nach dem Richten“ belässt Kaltwalz-Richtspannungen im Stab |
| Ti-6Al-4V ELI (Grade 23) Medizinimplantate | 700°C – 760°C kontrollierte Glühung | 540°C – 595°C Hochvakuum für 1 – 2 Stunden | Hochvakuum (≤ 0,01 Pa); Luftofen strikt unzulässig | Mikroleckagen an Ofendichtungen treiben Wasserstoff über H ≤ 0,015 % |
| Ultradünne Rahmen (Wandstärke < 1,5 mm) | Einstufiges Halbzeugglühen kompensiert keinen Fräsdruck | Vorab entspannter Rohling + Zwischenglühen bei 0,5 – 1,5 mm Aufmaß | Vorrichtungsgestütztes Vakuumglühen am vorgeschruppten Teil | Fehlendes Aufmaß auf der Zeichnung verhindert zweistufige Schlichtkorrektur |
Aus der Produktionsplanung der Partnerwerke ergibt sich zudem ein wichtiger Terminfaktor: Industrielle Titanglühöfen fassen Chargengewichte von 500 kg bis 3.000 kg bei einer üblichen Ofenwarteschlange von 1 bis 3 Tagen. Losgrößen steuern die Lieferzeit. Kleine Eilaufträge, die eine sofortige Einzelofenfahrt verlangen, verursachen Mindermengenzuschläge, sofern sie in der Anfragephase nicht mit regulären 595°C-Sammelchargen synchronisiert werden.
Versteckte Glührisiken vermeiden: Spröde Alpha-Case-Randzone und Wasserstoffaufnahme
So wirksam das Spannungsarmglühen den Bauteilverzug reduziert, so empfindlich reagiert Titan auf mangelhafte Ofenführung. Metallurgische Disziplin ist unverzichtbar. Qualitätsingenieure müssen bei der Wareneingangsprüfung zwei spezifische Fehlermodi überwachen:
- Sauerstoffangereicherte Alpha-Case-Schicht aus Luftöfen: Wird Titan in sauerstoffhaltiger Ofenluft über 540°C erwärmt, diffundiert Sauerstoff in das Kristallgitter und bildet eine glasharte, rissanfällige Alpha-Case-Randzone. Alpha-Case ruiniert Fräswerkzeuge und Dauerfestigkeit. Unsere Qualitätsrichtlinien schreiben für ermüdungsbeanspruchte, tragende und zu schweißende Flächen eine 100%ige Entfernung der Alpha-Case-Zone vor: Bei luftgeglühtem Schwarzblech muss das einseitige Fräsaufmaß größer sein als die gemessene maximale Alpha-Case-Tiefe, andernfalls ist vor dem Versand ein kontrolliertes HF-HNO3-Beizen oder chemisches Abtragen zwingend erforderlich.
- Wasserstoffversprödung durch Mikroleckagen im Vakuumofen: Viele Käufer halten Vakuumwärmebehandlung für vollkommen kontaminationsfrei, doch Laboranalysen aus der Fehlerursachenforschung belegen, dass überhöhte Wasserstoffwerte (oberhalb von H ≤ 0,015 % bzw. 150 ppm) meist durch gealterte Flanschdichtungen oder feuchte Kühlwasserspuren im Vakuumofen entstehen. Heißes Titan bindet Wasserstoff extrem schnell. Spaltet sich Restfeuchte bei 550°C bis 650°C, diffundiert atomarer Wasserstoff in das Gefüge und bildet spröde Hydride ohne sichtbare Anlassfarbe.
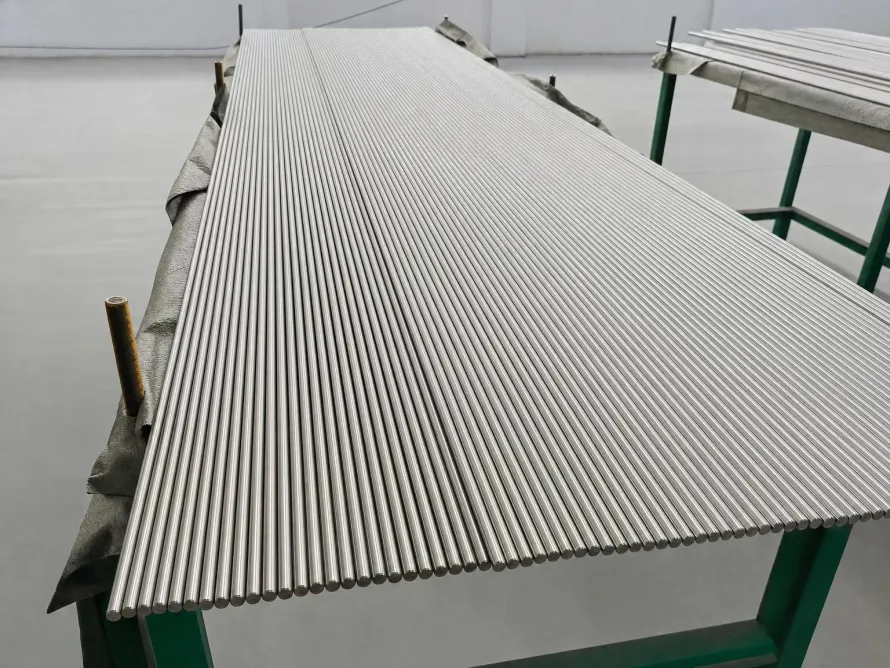
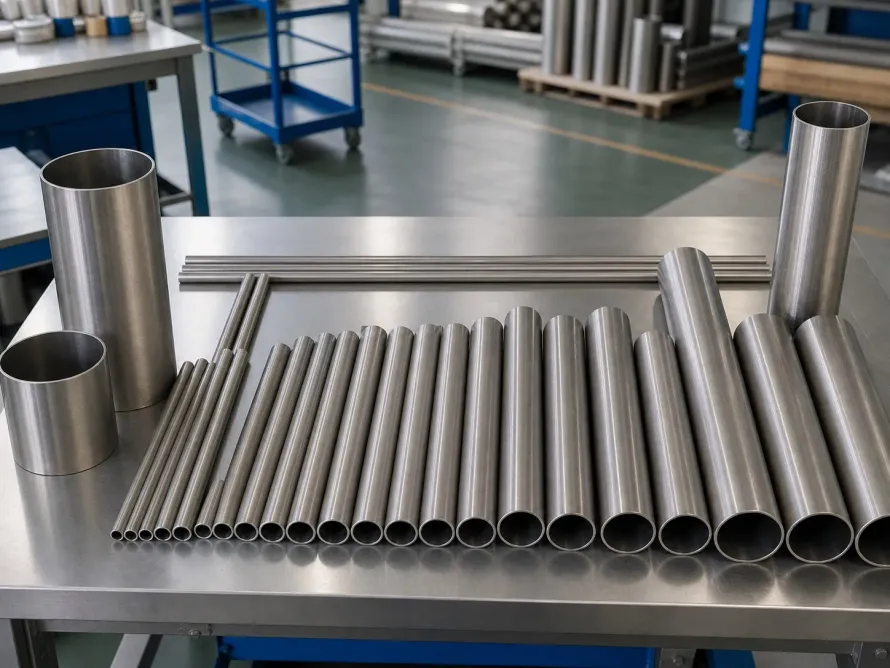
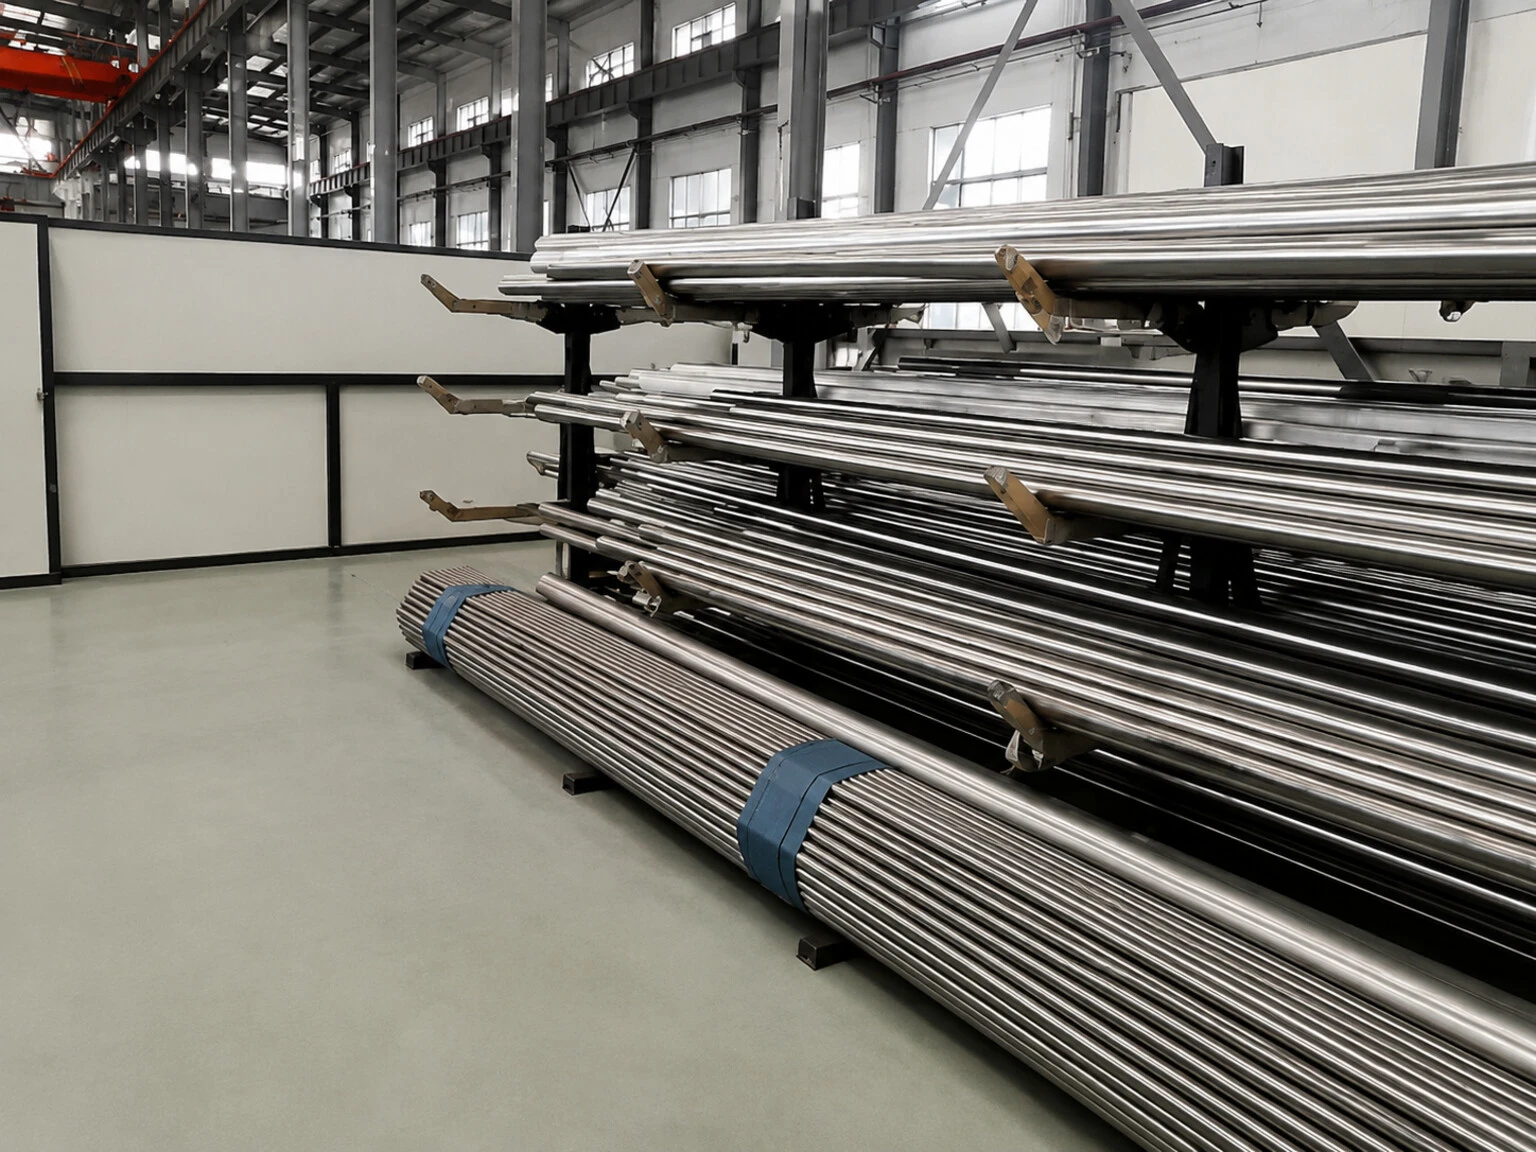 Abbildung 2: Spannungsarmgeglühte und spannungsarm gerichtete Titanrundstäbe auf Lagerkonsolen. Gestempelte Stirnseitenmarkierungen sichern die lückenlose Schmelzen- und Losrückverfolgbarkeit bis zur CNC-Maschine.
Beim Einkauf von Titanblechen und Grobplatten für tief ausgefräste Strukturteile sollte daher stets ein Werksprüfzeugnis (MTC) mit vollständiger Schmelzen- und Losrückverfolgbarkeit (heat/lot number traceability) sowie dokumentierten Endgaswerten innerhalb von O ≤ 0,20 %, N ≤ 0,05 % und H ≤ 0,015 % gefordert werden. Eine unabhängige O/N/H-Gegenprüfung durch akkreditierte Prüflabore lässt sich vor dem Versand problemlos einplanen.
Checkliste für verzugsfreie Titan-Anfragen (Pre-RFQ Spezifikation)
Um Abstimmungslücken zwischen Zerspanungsbetrieb und Werkstofflieferant von vornherein auszuschließen, gehören vier präzise Angaben in jede Anfrage für dünnwandige CNC-Titanteile:
- Thermische Prozessreihenfolge verbindlich festlegen: Vermerken Sie „Vakuum-spannungsarmgeglüht gemäß AMS 2801 nach dem finalen mechanischen Richten“ auf der Bestellung, damit nach dem Glühzyklus kein kaltes Nachrichten mehr erfolgt. Die Reihenfolge sichert Planparallelität.
- Einseitiges Bearbeitungsaufmaß eindeutig bemaßen: Lassen Sie Rohmaßzugaben niemals offen (Werke liefern sonst nach Standard-Walztoleranzen); spezifizieren Sie wärmeeinflusszonenfreies Wasserstrahlschneiden oder Kaltsägen mit symmetrischem Fräsaufmaß von 1,5 mm bis 3,0 mm je Seite. Symmetrischer Abtrag minimiert Verzug.
- Zweistufige Schrupp-Glüh-Folge unter 1,5 mm Wandstärke einplanen: Übersteigt der Materialabtrag bei schlanken Rahmen 80 %, empfiehlt sich wechselseitiges Schruppen auf 0,5 mm bis 1,5 mm Restaufmaß mit anschließendem Zwischen-Vakuumglühen vor dem Schlichten. Gestufte Prozesse halten Hundertstelmillimeter.
- Ebenheitsprotokolle und MTC-Wasserstoffwerte vor Freigabe prüfen: Fordern Sie vorab Messprotokolle zur Ebenheit bzw. Geradheit pro Meter an und gleichen Sie Ofenchargen sowie Wasserstoffanalysen im MTC ab. Dokumentierte Daten vermeiden Wareneingangssperren.
Wenn Ihr Konstruktions- oder Einkaufsteam aktuell dünnwandige Luftfahrtgehäuse, Medizinplatten oder Robotik-Strukturteile kalkuliert, reichen Sie Ihre Zeichnungen über unser Online-Anfrageportal mit kostenloser Pre-RFQ-Zeichnungs- und Spezifikationsprüfung ein – unsere Metallurgie-Ingenieure prüfen vor Auftragsfreigabe Zustandsangaben, ungerade Blechstärken und optimale Aufmaße für das Spannungsarmglühen. Frühe Prüfung spart Ausschusskosten.