Technische Erläuterung
Geschnittene Titankanten sind nicht automatisch schweißfertig: Leitfaden für Anfrage und Prüfung
Eine sauber wirkende Titanplatte ist nicht automatisch schweißfertig; Verfahren, Abtrag, Prüfung und Freigabe müssen weiterhin belegt werden.
Eine geschnittene Titankante ist nicht allein deshalb schweißfertig, weil ihre Maße stimmen und die Schnittfläche glatt aussieht. Der Käufer muss das Schneidverfahren mit einer definierten Bearbeitungszugabe, einem kontrollierten Nachbearbeitungsverfahren und einem Nachweis verbinden, dass die beeinflusste Schicht und Fremdstoffe vor der Nahtvorbereitung entfernt wurden. Der Fertigungsleitfaden von TIMET enthält dafür nützliche verfahrensbezogene Hinweise. Seine Werte sind jedoch Planungsgrößen und keine universellen Abnahmegrenzen. Maßgeblich bleiben Bestellung, Zeichnung, Schweißanweisung, anzuwendendes Regelwerk, Legierung, Dicke und Kundenfreigabe.
Diese Unterscheidung verändert eine Anfrage. Wer nur ein Fertigprofil verlangt, lässt dem Lieferanten offen, dieses Profil durch Verfahren zu erzeugen, die sehr unterschiedliche Randzustände hinterlassen. Eine geschert erzeugte Kante kann Risse oder eingeschlossene Verunreinigungen aufweisen. Eine autogen geschnittene Kante kann unterhalb der sichtbaren Rauheit eine durch Sauerstoff und Kohlenstoff beeinflusste Schicht enthalten. Für Reibschnitte nennt TIMET einen kleineren, konkreten Abtrag; beim Abrasivschneiden fordert der Leitfaden Kühlung und das Entfernen der verunreinigten Schicht, ohne dieselbe Tiefe zu nennen. Schleifen kann zusätzlich Wärme oder Schleifmittelreste einbringen. Die richtige Frage lautet daher nicht nur: „Wurde die Platte geschnitten?“, sondern: „Welches Verfahren erzeugte die Kante, wie viel Material wurde danach entfernt und wie wurde die Schweißbereitschaft nachgewiesen?“
Prüfpfad an das Schneidverfahren anpassen
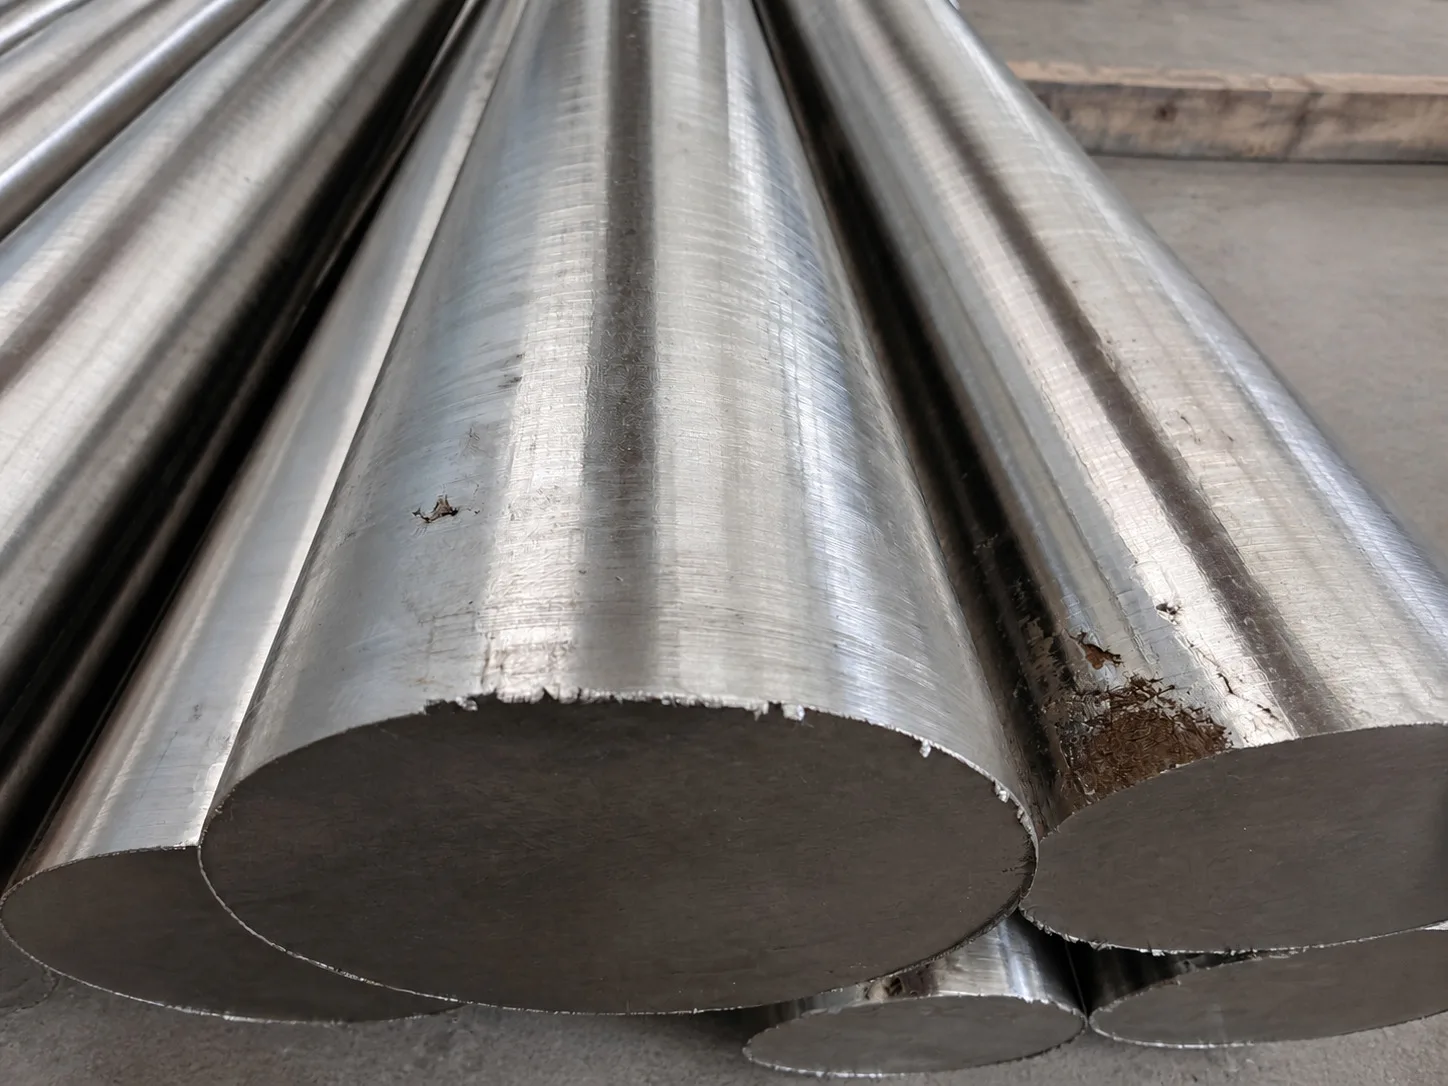
Illustratives Schnittflächendetail: gezeigt wird Knüppelgeometrie, kein plattenbezogenes Schneidverfahren oder Abnahmeergebnis.
Das Verfahren bestimmt den ersten Prüfpfad. Für geglühtes industrielles Titan bezeichnet TIMET konventionelles Scheren als möglich, empfiehlt aber ausdrücklich eine Rissprüfung bei gescherten Platten über 3/8 Zoll Dicke. Außerdem soll eine gescherte Kante vor dem Schweißen gefeilt werden, damit keine Verunreinigungen in der Verbindung eingeschlossen werden und die Schweißeigenschaften beeinträchtigen. Eine reine Maßprüfung schließt das Risiko deshalb nicht: Sie kann die Kontur bestätigen und dennoch einen Kantenriss oder eingebettete Rückstände übersehen.
Thermisches Schneiden braucht eine andere Zugabe. Laut TIMET verunreinigt Autogenschneiden die Titankante mit Sauerstoff und Kohlenstoff. Empfohlen wird, mindestens 1/16 Zoll, also etwa 1,6 mm, unterhalb des tiefsten Punkts der Schnittrauheit abzutragen. Das Planungsbeispiel umfasst außerdem ungefähr 1/8 Zoll für die Schnittfuge, 1/16 Zoll für die Rauheit und mindestens 1/16 Zoll für die Entfernung der Verunreinigung; bei dicker Platte kann mehr erforderlich sein. Daraus darf kein pauschales Zeichnungstoleranzmaß werden. Der Wert dient vielmehr dazu zu prüfen, ob der Rohzuschnitt genügend Opfermaterial für das qualifizierte Verfahren des Lieferanten enthält.
Reib- und Abrasivschnitte bilden einen dritten Pfad. TIMET empfiehlt bei Reibschnittflächen den Abtrag von etwa 0,005 Zoll beziehungsweise 0,13 mm. Abrasivschneiden wird als geeignet beschrieben, wenn Kühlmittel verwendet und die verunreinigte Schicht durch Feilen entfernt wird. Diese Angaben sind nicht mit dem wesentlich größeren Hinweis für Autogenschnitte austauschbar. Eine Anfrage, die lediglich „Verfärbung entfernen“ verlangt, verwischt den Verfahrensunterschied und gibt Einkauf wie Prüfung keinen messbaren Pfad vor.
Bearbeitungszugabe und Fertigteiltoleranz trennen
Bearbeitungszugabe und Fertigtoleranz lösen unterschiedliche Aufgaben. Die Zugabe ist Opfermaterial, das reserviert wird, um unter Rauheit, wärme- oder reaktionsbeeinflusstes Metall und Oberflächenrückstände zu gelangen. Die Fertigtoleranz beschreibt die Geometrie nach diesem Abtrag. Werden beide zu einer Zahl vermischt, kann der Lieferant versucht sein, Maße durch zu geringen Abtrag zu retten oder die betroffene Schicht zu entfernen und anschließend das Fertigmaß zu verfehlen.
Die Anfrage sollte Lieferform, Legierung und Zustand, Nenn- und Mindestfertigmaße, Schneidverfahren oder zugelassene Verfahrensfamilie, Opferzugabe, verbotene Werkzeuge oder Verunreinigungen sowie die Prüfstufe nennen, an der die Schweißbereitschaft akzeptiert wird. Wählt der Lieferant das Verfahren, müssen Verfahren und Zugabe vor Arbeitsbeginn erklärt werden. Lässt die Konstruktion keinen Raum für den vorgesehenen Abtrag, gehört das Thema vor dem Schneiden zurück zur Technik und darf nicht zu einem undokumentierten Werkstattkompromiss werden.
Der Hinweis von TIMET auf die Härte einer autogen beeinflussten Oberfläche ist auch kaufmännisch wichtig. Ein Werkzeug, das nur in der harten Schicht läuft, kann schnell verschleißen, ohne zu beweisen, dass die Schicht entfernt ist. Der Leitfaden verlangt, dass die Werkzeugspitze unter die verunreinigte Schicht gelangt. Der Bearbeitungsplan sollte daher einen sinnvollen ersten Schnitt, stabile Aufspannung, scharfe Werkzeuge, Kühlung und eine Endbearbeitung ohne erneute Überhitzung definieren. Werkzeugstandzeit oder Aussehen allein sind kein Freigabenachweis; ungewöhnlicher Verschleiß kann aber ein Signal sein, den Abtragsplan zu überprüfen.
Nachbearbeitungswerkzeuge als Teil der Materialidentität kontrollieren
Die Nachbearbeitung kann ein Verunreinigungsproblem lösen und zugleich ein anderes erzeugen. TIMET empfiehlt eine saubere, ausschließlich für Titan verwendete Schleifscheibe, die Vermeidung übermäßiger Wärme sowie das mechanische Entfernen von Schleifpartikeln und sichtbaren Oxidbrandstellen. Von Schleifpapier und Stahlwolle wird abgeraten. Werkzeugtrennung wird damit zu einer Frage der Rückverfolgbarkeit und ist nicht bloß Ordnung in der Werkstatt.
Für den Käufer muss „sauberes Werkzeug“ in beobachtbare Aufzeichnungen übersetzt werden. Der Lieferant kann die freigegebene Scheiben- oder Fräserfamilie, deren Lagerung und Zustandskontrolle, das verwendete Kühl- oder Schmiermittel und den Schutz vor Kontakt mit Kohlenstoffstahl dokumentieren. Der Laufzettel kann Schneidverfahren, Nachbearbeitung, Sollabtrag, Bediener oder Zelle und Prüfergebnis aufnehmen. Wenn das Projektrisiko es rechtfertigt, kommen ein Makroschliff am Erstteil, ein Härteverlauf, ein oberflächenchemisches Verfahren oder eine andere technisch freigegebene Prüfung hinzu. Der Quellenleitfaden schreibt solche Prüfungen nicht vor; es sind mögliche Projektkontrollen, die der verantwortliche Ingenieur auswählen muss.
Ein häufiger Fehlschluss ist zu vermeiden: Eine silbrig aussehende Kante beweist keine chemische Sauberkeit, und Verfärbung misst nicht die Tiefe beeinflussten Materials. Sichtprüfung ist nützlich, um Brandstellen, Rückstände, unvollständige Bearbeitung und sichtbare Handhabungsschäden zu finden; Risse sind mit dem im maßgeblichen Verfahren geforderten Prüfmittel zu kontrollieren. Verfahrensnachweis und freigegebene Abnahmemethode bleiben erforderlich. Umgekehrt macht das Fehlen einer Laborprüfung die Kante nicht automatisch unzulässig, wenn ein qualifiziertes Verfahren kontrollierten Abtrag und Prüfung vorsieht. Der Nachweisumfang muss zu Folge, Vertrag und Prozessfähigkeit passen.
Praktischen Haltepunkt vor dem Einpassen setzen
Ein sinnvoller Kontrollpunkt liegt vor dem Einpassen, solange die Kante noch zugänglich ist. Dort muss die Qualitätssicherung fünf Fragen beantworten können: Welches Schneidverfahren berührte diese Kante? Welche Zugabe war gefordert? Welche Werkzeuge und welche Nachbearbeitung wurden eingesetzt? Welche Prüfung bestätigte Kantenzustand und Geometrie? Wer gab die Kante zum Einpassen frei?
Die Prüfung sollte auch das Arbeitsumfeld erfassen. TIMET betont vor dem Schweißen die Abschirmung gegen Luftzug, Feuchtigkeit, Staub, Fett und andere Verunreinigungen. Der Schweißabschnitt erklärt den Grund: Heißes Titan ist reaktiv, flüssiges Schweißgut muss vollständig vor Luft geschützt werden, und die heiße Wärmeeinflusszone sowie die Wurzelseite benötigen Schutzgas, bis die Temperatur unter 800 °F beziehungsweise 427 °C liegt. Kantenbearbeitung und Schutzgasführung sind getrennte Kontrollen, doch das Versagen einer der beiden Kontrollen gefährdet dieselbe Verbindung. Eine saubere Kante gleicht mangelhaften Schutz nicht aus; guter Schutz stellt keine im Stoß verborgene verunreinigte Kante wieder her.
Der Freigabevermerk muss diese Trennung erhalten. Er darf erklären, dass die Kante das genehmigte Vorbereitungsverfahren erfüllt und zum Einpassen freigegeben wurde. Er darf nicht vorwegnehmen, dass die fertige Schweißnaht akzeptiert ist, bevor Schweißen, Schutzgasführung, Prüfung und geforderte Tests abgeschlossen sind. Wird die Kante später nachgearbeitet, fallengelassen, mit einem nicht zugelassenen Werkzeug markiert oder verunreinigt, ist der Haltepunkt erneut zu öffnen.
Sechs Felder in Anfrage und Laufzettel aufnehmen
Ein kompakter Kontrollsatz ist meist nützlicher als die allgemeine Forderung nach „bewährter Praxis“:
- Verfahrensidentität: zulässige Schneidverfahren und notwendige Genehmigung für einen Wechsel.
- Abtragsbasis: verfahrensbezogene Opferzugabe und Referenz oder Qualifikation dahinter.
- Fertiggeometrie: Mindestmaße, Fase, Steg, Geradheit und Oberflächenzustand nach der Bearbeitung.
- Werkzeug- und Kontaminationskontrolle: getrennte Schleifmittel, verbotene Kontaktstoffe, Kühlmittel, Reinigung und Lagerung.
- Verifizierung: dem Risiko angemessene Sicht-, Maß-, Riss-, Härte-, Chemie- oder Verfahrensprüfung.
- Freigabebefugnis: Person oder Funktion, die die vorbereitete Kante akzeptieren und Abweichungen steuern darf.
Diese Felder verbessern auch den Angebotsvergleich. Ein günstiges Angebot kann Opfermaterial, getrennte Werkzeuge, Prüfzeit oder eine zweite Aufspannung zur Nachbearbeitung auslassen. Ein höheres Angebot kann diese Arbeiten enthalten, aber unklar beschreiben. Dieselben sechs Felder machen aus einem Preisvergleich einen Verfahrensvergleich und legen Ausschlüsse vor der Vergabe offen.
Den Leitfaden als Planungshilfe, nicht als universelle Grenze nutzen
Der TIMET-Leitfaden stützt drei nützliche Planungsfakten: Die Schnittkante einer gescherten, geglühten industriellen Titanplatte über 3/8 Zoll verdient eine Rissprüfung; autogen geschnittenes Titan erfordert einen beträchtlichen Abtrag unterhalb der tiefsten Rauheit; Reib- und Abrasivverfahren besitzen unterschiedliche Nachbearbeitungshinweise. Er unterstützt außerdem getrennte, wärmekontrollierte Werkzeuge und strenge Sauberkeit im Schweißbereich. Das reicht aus, um Anfrage, Laufzettel und Prüfung vor dem Einpassen zu verbessern.
Es reicht nicht, um jede Titankante freizugeben. Der Leitfaden behandelt allgemeine Fertigungspraxis und versteht sich ausdrücklich nicht als vollständige Vorgabe. Er ersetzt weder projektspezifische Schweißanweisung, Kundenspezifikation, Regelwerk, Konstruktionsentscheidung noch Qualifikationsnachweis. Legierungsverhalten, Dicke, Einspannung, späterer Einsatz und genaue Schneidausrüstung können die Kontrollen verändern. Käufer sollten den Leitfaden nutzen, um offene Entscheidungen sichtbar zu machen, und die genehmigte Lösung anschließend in Bestellung und Qualitätsplan festschreiben.
Die praktische Schlussfolgerung ist eng, aber wichtig: Kaufen Sie einen nachgewiesenen Kantenbearbeitungsweg und nicht nur eine geschnittene Form. Sind Schneidverfahren, Abtragszugabe, Nachbearbeitungswerkzeuge, Prüfverfahren und Freigabebefugnis eindeutig, kann der Lieferant die tatsächliche Arbeit anbieten und der Käufer den Übergabepunkt auditieren. Ohne diese Kette kann eine glatte Kante unsichtbare Fertigungsschulden in die Schweißnaht tragen.
Quellen
- TIMET, Design and Fabrication of Titanium, insbesondere die Abschnitte zu Fertigung und Schweißen, abgerufen am 11. September 2026: https://www.timet.com/assets/local/documents/technicalmanuals/DesignandFabrication.pdf
FAQ
# Welche Aufzeichnungen müssen eine geschnittene Titankante vor dem Einpassen begleiten?
# Dürfen die Abtragswerte von TIMET als universelle Abnahmegrenzen verwendet werden?
Benötigen Sie dieses Material? Erhalten Sie ein Direktangebot ab Werk.