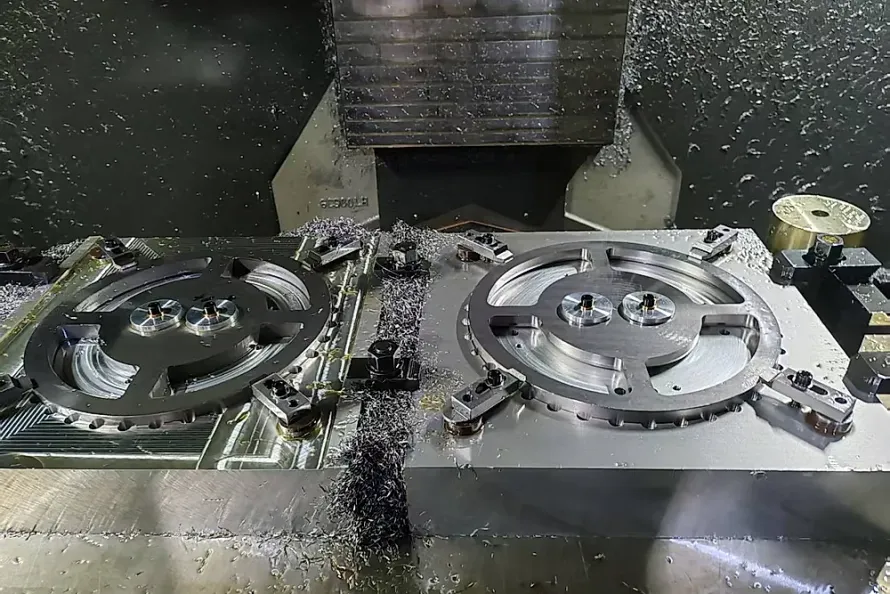
При закупке фланцев корпусов авиационных двигателей, фланцев высокого давления для нефтехимических реакторов, опорных колец испарителей опреснительных установок и шпангоутов глубоководных аппаратов инженеры и специалисты по закупкам сталкиваются с принципиальным технологическим выбором: заказывать бесшовные радиально-аксиальные раскатные кольца по ASTM B381 (Seamless Rolled Rings) или закупать сплошные кованые титановые диски с последующей расточкой и вырезкой сердцевины (Trepanning a Solid Disc Forging)? Этот выбор определяет бюджет проекта.
Стоимость сырья для титановых поковок—особенно для поковок из Grade 5 Ti-6Al-4V—существенно превышает цены на углеродистые и нержавеющие стали. Метод формообразования заготовки определяет не только массу закупаемого металла и износ режущего инструмента, но и непрерывность макроструктурных волокон под действием циклического давления. Инженерная точность крайне важна.
1. Металлургическая волокнистость и прочность под давлением: Раскатка против перерезания волокон
Стандарт ASTM B381 (Стандартная спецификация на поковки из титана и титановых сплавов) предъявляет строгие требования к однородности механических свойств. Нормативы прочности бескомпромиссны. Два технологических маршрута имеют фундаментальные различия в формировании микроструктуры:
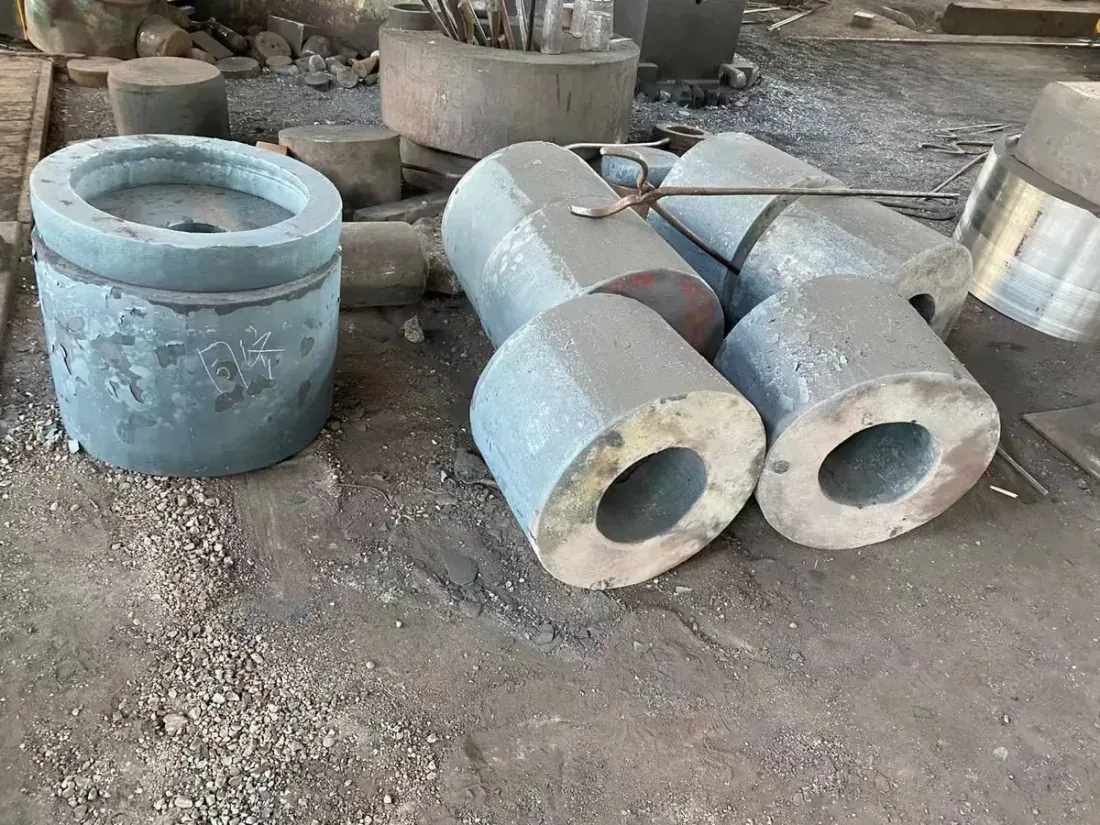
- Радиально-аксиальная бесшовная раскатка на станках с ЧПУ: После нагрева в кольцевых печах прошитая заготовка помещается между оправкой и главным валком. Гидравлические радиальные и осевые усилия осуществляют непрерывную круговую раскатку. Волокна металла остаются непрерывными. Первичные $\alpha$-фазы и зерна сплава ориентируются по касательной вдоль окружности. За счет замкнутого контура волокон сопротивление росту усталостных трещин при окружном растяжении возрастает на 20 % до 30 % (20%–30%) по сравнению с механически перерезанными волокнами.
- Расточка и вырезка сердцевины сплошных дисков: Сплошные диски куются на прессах свободной ковки осадкой и протяжкой, образуя радиально расходящиеся волокна. Механическая обработка перерезает волокна. При удалении центральной части кольцевые силовые волокна механически перерезаются резцом, формируя на внутренней стенке открытые границы зерен, провоцирующие образование микропор при знакопеременных нагрузках.
На производственных площадках сертифицированных партнерских предприятий парк оборудования включает быстроходный гидравлический ковочный пресс усилием 2 500 тонн, 10-тонный электрогидравлический молот и автоматизированные кольцевые печи. Технологическое оснащение безупречно. За счет контролируемой деформации в бета-области и интенсивной осадки в альфа-бета области стабильно обеспечивается размер зерна по ASTM E112 номер 8 до 10.
2. Экономический порог окупаемости: Коэффициент использования металла против стружки
Высокая плотность и стоимость титана делают низкий коэффициент использования металла (Buy-to-Fly) главным источником финансовых потерь. Экономия металла критически важна. Службам закупок необходимо точно рассчитывать баланс материалов:
- Сравнение выхода годного: Бесшовные раскатные титановые кольца по ASTM B381 (наружный диаметр от 200 мм до 2 500 мм) повышают коэффициент использования материала более чем на 35 % (>35 %) по сравнению с расточкой сплошных дисков. Экономия титана колоссальна. Для изготовления чистового кольца из Grade 5 с размерами 800 мм НД × 600 мм ВД × 200 мм высота (чистовой вес около 198 кг) оптимальный выбор заготовки решает всё.
- Потери при расточке сплошного диска: Изготовление из сплошного диска требует заготовки размером 820 мм НД × 220 мм толщиной и весом свыше 520 кг, превращая более 280 кг центрального металла в стружку или обрезки. Отходы ведут к огромным убыткам. Хотя вырезанный цельный сердечник сохраняет определенную ликвидность, переработчики принимают титановый лом с дисконтом свыше 50 %, а затраты на инструмент и станочные часы дополнительно удорожают проект.
- Серийность и окупаемость оснастки: Раскатка колец требует предварительной прошивки заготовок и переналадки прокатного стана. Для единичной нестандартной детали расточка диска со склада может быть быстрее; однако при заказе от 3 до 5 штук (3 до 5 деталей) бесшовные раскатные кольца снижают общую стоимость закупки на 15 % до 25 % (15%–25%). Серийные заказы окупаются мгновенно. Заказчики могут воспользоваться инженерными калькуляторами в разделе /ru/tools/ для расчета теоретической массы и потерь металла.
3. Структурный сравнительный анализ: Раскатные кольца против расточенных дисков
В следующей таблице обобщены ключевые технологические и эксплуатационные параметры обоих способов производства. Параметры наглядно демонстрируют разницу:
| Показатель сравнения | Бесшовное раскатное кольцо ASTM B381 | Расточенная сплошная дисковая поковка | Сварное кольцо из вальцованной плиты |
|---|---|---|---|
| Основное оборудование | Радиально-аксиальный стан ЧПУ + пресс 2 500 т | Ковочный пресс / молот + расточной станок | Листовые ножницы + 3-валковые вальцы + TIG/плазма |
| Волокнистость макроструктуры | Непрерывный кольцевой контур, высокая усталость | Плоское радиальное волокно, перерезано по ВД | Вдоль направления прокатки, разорвано сварным швом |
| Коэффициент выхода годного | Высокий (>35 % экономии металла по сравнению с диском) | Низкий (массивная сердцевина уходит в стружку) | Очень высокий (потери только на разделку кромок) |
| Припуск на черновое точение | 5 мм до 20 мм на сторону (равномерная стенка) | 8 мм до 25 мм (компенсирует ковочные уклоны) | 3 мм до 8 мм (ограничен плоскостностью листа) |
| Ультразвуковой контроль (УЗК) | 100% продольными волнами, минимальный шум | В центре возможны микропористость и помехи | Сварной шов и ЗТВ требуют 100% РК + цветную дефектоскопию |
| Объем партии и сроки | Оптимально для 3 до 100 штук (3 до 100 деталей), 15–30 дней | Подходит для 1 до 2 штук срочно, 7–15 дней | Только безнапорные емкости, строго некритичные среды |
| Категория давления и нагрузок | Класс I Высокое давление / Авиация (ASME / Авиа) | Класс II Среднее и высокое давление | Класс III Атмосферное / низкое давление (без вибраций) |
4. Практика ультразвукового контроля и контроль припусков на обработку
После приемки поковок колец механические цеха часто сталкиваются со спорными вопросами по результатам ультразвукового контроля (УЗК) и съему оксидной корки. Контроль качества не терпит компромиссов.
4.1 Регламентация припусков на обработку
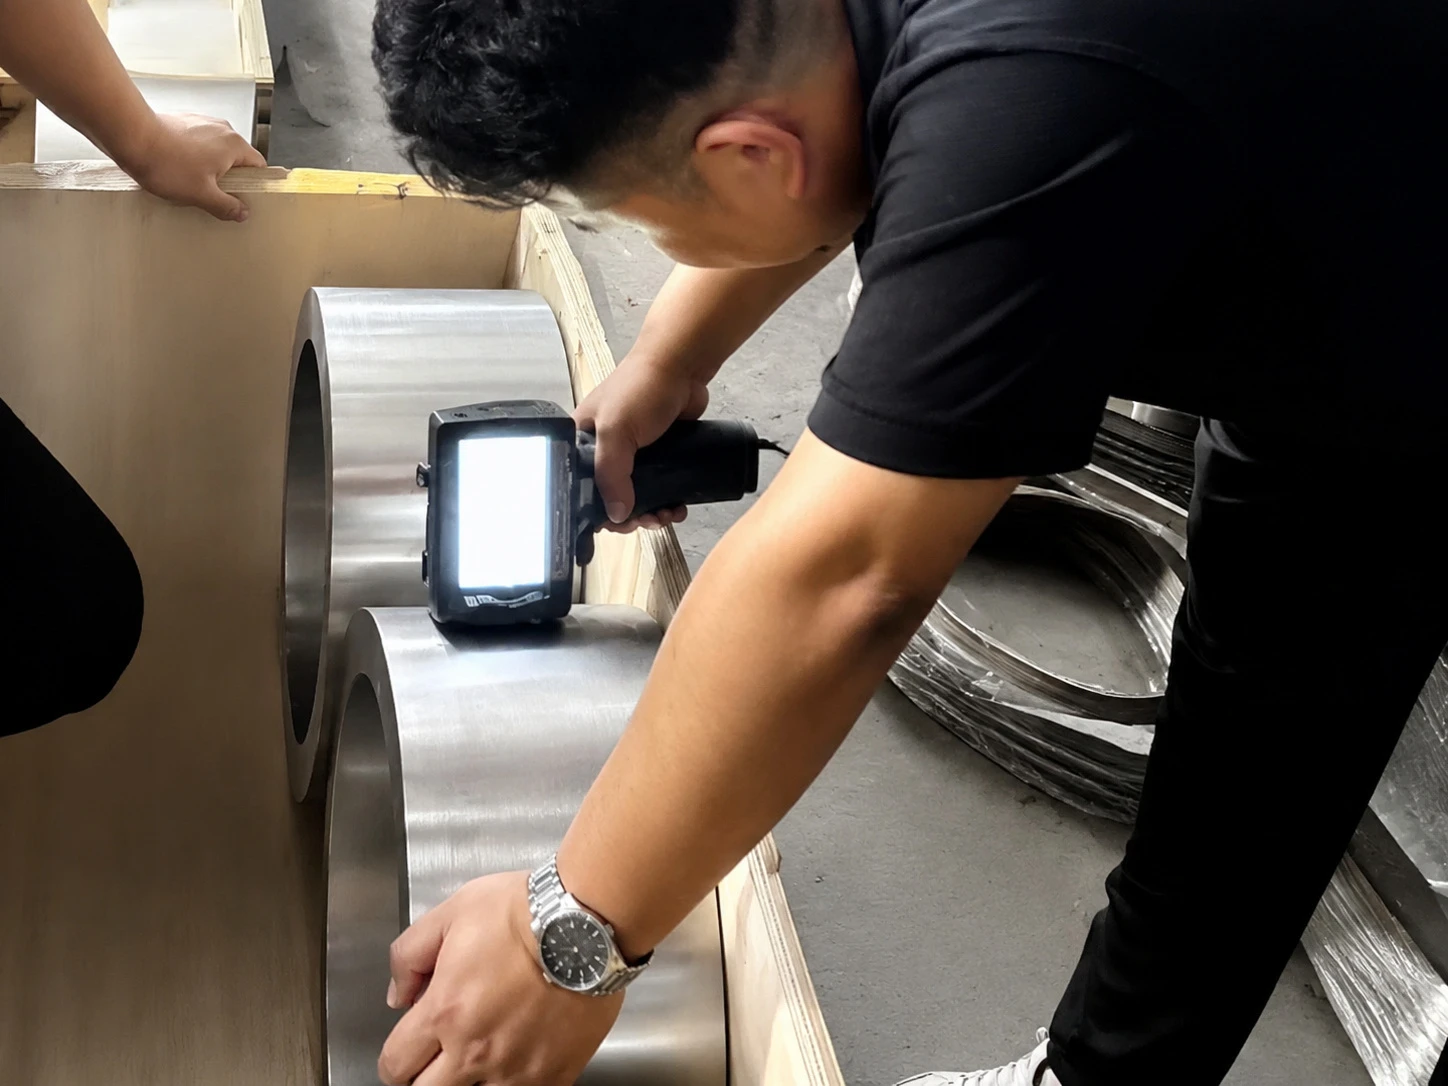
Практические данные сертифицированных партнерских производств показывают, что предварительно обточенные поковки должны иметь припуск от 5 мм до 25 мм на сторону (5 мм до 12 мм для средних колец, 15 мм до 25 мм для больших диаметров). Достаточный припуск жизненно необходим. Недостаточный припуск приводит к браку при короблении детали во время вакуумного отжига для снятия напряжений; избыточный припуск ведет к лишней массе и перерасходу резцов.
4.2 Удаление охрупченного слоя альфа-кейса
При нагреве титана выше 900°C металл активно поглощает кислород и азот из печной атмосферы, образуя твердый и хрупкий поверхностный слой $\alpha$-case. Хрупкий слой должен быть удален полностью. В циклически нагруженных узлах неудаленный альфа-кейс инициирует усталостные микротрещины. Технологический черновой съем металла должен гарантировать, что глубина резания превышает измеренную глубину альфа-кейса (съем >= 1,5 мм до 3,0 мм белого структурного слоя) до начала чистового точения.
4.3 Подготовка поверхности под ультразвуковой контроль (УЗК)
Проведение УЗК непосредственно по черной окалине после раскатки недопустимо. Черная окалина искажает показания. Шероховатая поверхность нарушает акустический контакт датчика и создает широкие мертвые зоны. Стандартная поставка требует предварительной механической обработки наружного, внутреннего диаметров и торцев до шероховатости Ra <= 3,2 мкм. Аттестованные дефектоскописты выполняют 100% контроль по AMS 2631 или ASTM B381 с выдачей сертификата испытаний материала (MTC) с полной трассируемостью по плавкам.
5. Инженерный аудит технического задания и предзаказная поддержка
Перед размещением заказа на титановые фланцы, корпуса или элементы реакторов техническим специалистам необходимо детально проверить требования спецификаций: допуски, расчетное давление, класс чувствительности НК и регламент испытания образцов. Своевременный аудит исключает ошибки.
Являясь интегрированной платформой поставок титановой продукции в партнерстве с сертифицированными производствами, наша инженерная группа предоставляет бесплатный аудит чертежей и спецификаций перед запросом коммерческого предложения (Pre-RFQ Drawing & Specification Audit). Всесторонняя техническая поддержка гарантирует надежность. Мы помогаем оптимизировать припуски, устранить слепые зоны дефектоскопии и рассчитать точку экономической окупаемости между раскатными кольцами и расточенными дисками.
Посетите страницу /ru/get-quote/ для оценки чертежей и получения прозрачных цен, или ознакомьтесь с каталогом продукции ниже.
Связанные продукты и услуги
- Титановые поковки и бесшовные раскатные кольца
- Характеристики и спецификация сплава Grade 5 (Ti-6Al-4V)
- Калькулятор массы титана и инженерные инструменты
- Сертифицированные партнерские ковочные мощности
- Запрос бесплатного технического аудита чертежей
Sources & Reference Standards
- ASTM B381 / B381M - Standard Specification for Titanium and Titanium Alloy Forgings (ASTM International).
- AMS 4928 / AMS 2631 - Titanium Alloy Bars, Wire, Forgings, and Ultrasonic Inspection Standards (SAE International).
- ASME Boiler and Pressure Vessel Code (BPVC), Section VIII, Division 2 - Alternative Rules for Pressure Vessel Construction and Titanium Ring Flange Design.
- Производственные регламенты и показатели выхода годного сертифицированных партнерских кольцепрокатных цехов (2026).