Спрос на ультратонкую металлическую фольгу стремительно увеличивается в высокотехнологичных отраслях. Прецизионная фольга толщиной от 0,005 мм до 0,05 мм применяется в диффузионных слоях электролизёров PEM, микроканальных теплообменниках (PCHE), акустических мембранах и разрывных предохранительных дисках.
Инженеры по закупкам нередко сомневаются в возможности выпуска нескольких металлов на одной линии. Они оценивают, могут ли промышленный цирконий (ASTM B551 Zr702/Zr705) и высокочистый никель (ASTM B162 Ni200/Ni201) прокатываться вместе с тончайшей титановой фольгой на 20-валковом стане Сендзимира.
Совместная холодная прокатка полностью реализуема. Успех зависит от строгого регламента очистки и раздельного подбора параметров деформации. Игнорирование наклёпа или чистоты смазочно-охлаждающей жидкости приводит к заклиниванию валков, обрывам ленты или межкристаллитной коррозии.
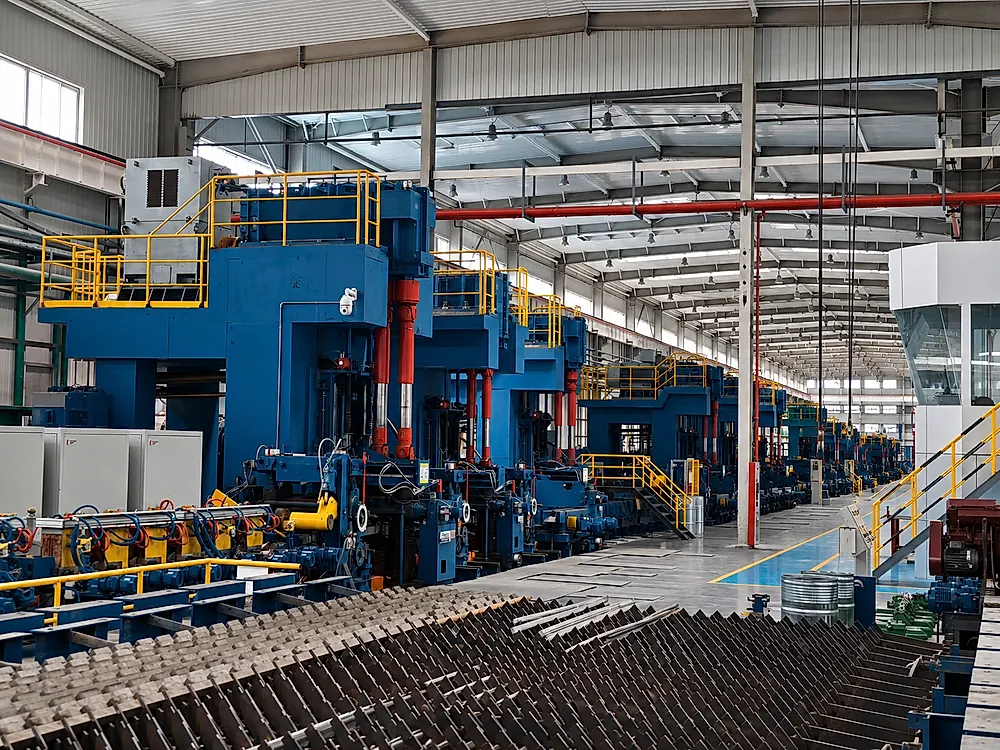 Рисунок 1: Сертифицированные партнёрские заводы эксплуатируют 750 мм 20-валковые реверсивные станы Сендзимира для прецизионного проката титана, циркония и никеля.
1. Металлургические различия деформации: титан, цирконий и никель
Кристаллические решётки металлов принципиально различаются. Технический титан (Grade 1 и Grade 2) и цирконий (Zr702) имеют гексагональную плотноупакованную решётку (ГПУ). Число систем скольжения при комнатной температуре невелико. Деформация протекает за счёт скольжения и механического двойникования. У циркония атомный радиус больше (около 0,160 нм против 0,147 нм у титана) и иное отношение c/a, что усиливает сдвиговой разогрев. Чрезмерное единичное обжатие вызывает краевые надрывы полосы.
Никель упрочняется исключительно интенсивно. Высокочистый никель (Ni200/Ni201) кристаллизуется в гранецентрированной кубической решётке (ГЦК) со множеством плоскостей скольжения. Хотя исходный предел текучести невелик, предел прочности после прокатки возрастает с 380 МПа до уровня более 800 МПа. Без промежуточных отжигов фольга становится хрупкой.
Фактические данные подтверждают технологические пределы. На 750 мм 20-валковых реверсивных станах Сендзимира с твердосплавными валками (диаметром от 15 мм до 25 мм) чистый титан прокатывают до толщины 0,005 мм (5 микрометров). На тех же агрегатах обрабатывают изделия из циркония (Zr702/Zr705) до 0,01 мм и никель (Ni200/Ni201) до 0,01 мм при ширине полосы до 640 мм. Допуск по толщине стабильно удерживается в диапазоне +/- 0,001 мм.
2. Четыре правила совместной прокатки на 20-валковом стане
Технологическая дисциплина в цехе обязательна. Переход на другой сплав требует раздельного контроля смазки, подготовки валков, вакуумного отжига и натяжной правки.
Разделение смазочных масел должно быть абсолютным. Прокатка тончайшей фольги требует синтетических масел низкой вязкости для отвода тепла. Никель крайне чувствителен к сере и хлору, вызывающим хрупкость границ зёрен при термической обработке. Титан и цирконий при контакте с загрязнённым маслом рискуют получить микротрещины под напряжением в вакуумной печи. Центрифугирование и фильтрация через диатомит удаляют взвешенные частицы крупнее 0,5 мкм перед сменой сплава.
Для каждого материала требуются подготовленные валки. Титан и цирконий при разрыве оксидной плёнки быстро схватываются со сталью. Прокатка титана и циркония выполняется валками из карбида вольфрама, отполированными до Ra <= 0,05 мкм. При прокатке никеля на валках оседает микроскопический мягкий налёт. Перед прокаткой чистой титановой фольги устанавливают свежеперешлифованный комплект валков.
Вакуумный отжиг предотвращает газонасыщение. Полосы тоньше 0,05 мм имеют колоссальную удельную площадь поверхности. Промежуточный и рекристаллизационный отжиг титановой и циркониевой фольги проводят в горизонтальных вакуумных печах при давлении ниже 1×10⁻³ Па. Поверхность сохраняет светлый металлический блеск без цветов побежалости и альфа-слоя. Никель отжигают в атмосфере сухого водорода (чистотой 99,999 %) или в высоком вакууме.
Остаточные механические напряжения устраняются полностью. Многопроходное обжатие создаёт продольные напряжения, ведущие к коробоватости. На сертифицированных предприятиях лента проходит 22-валковую растяжную правильную машину с термическим снятием напряжений, удерживая плоскостность в пределах <= 2 единиц I. Заготовки после лазерного раскроя остаются плоскими.
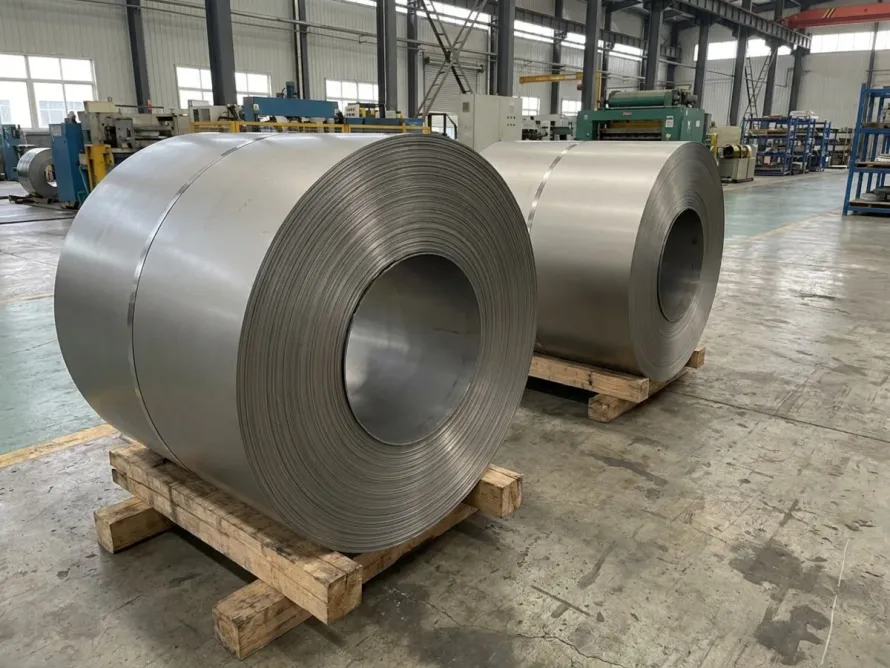
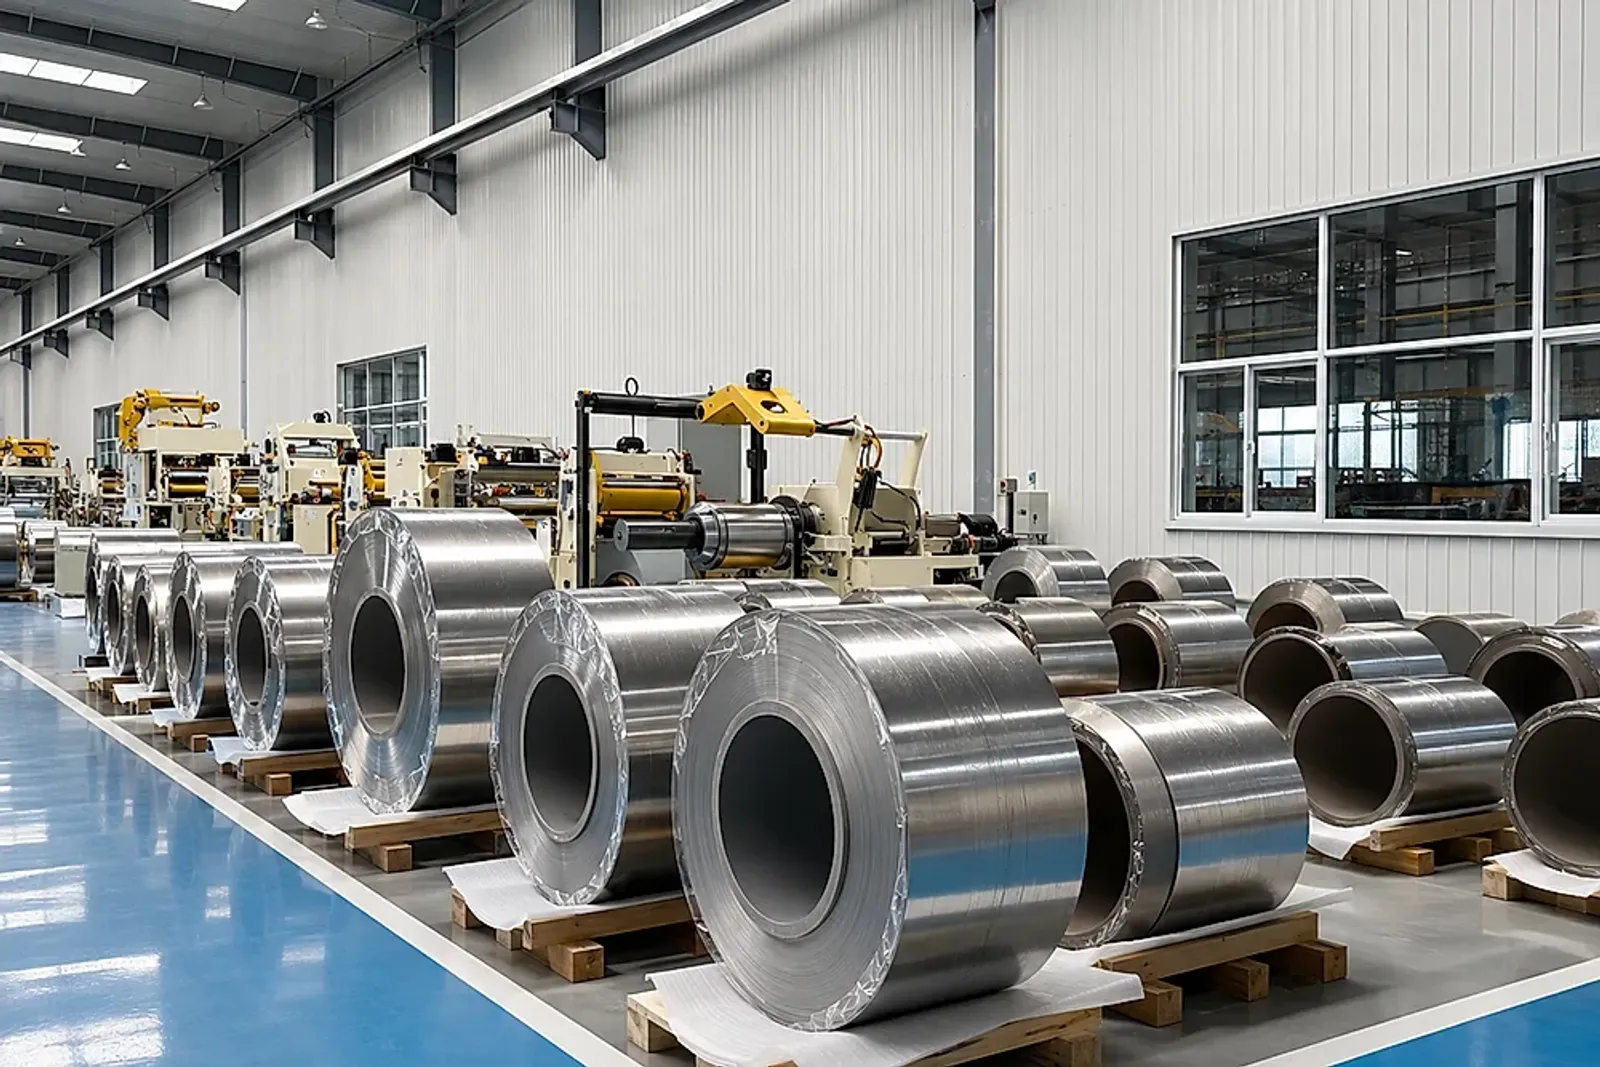
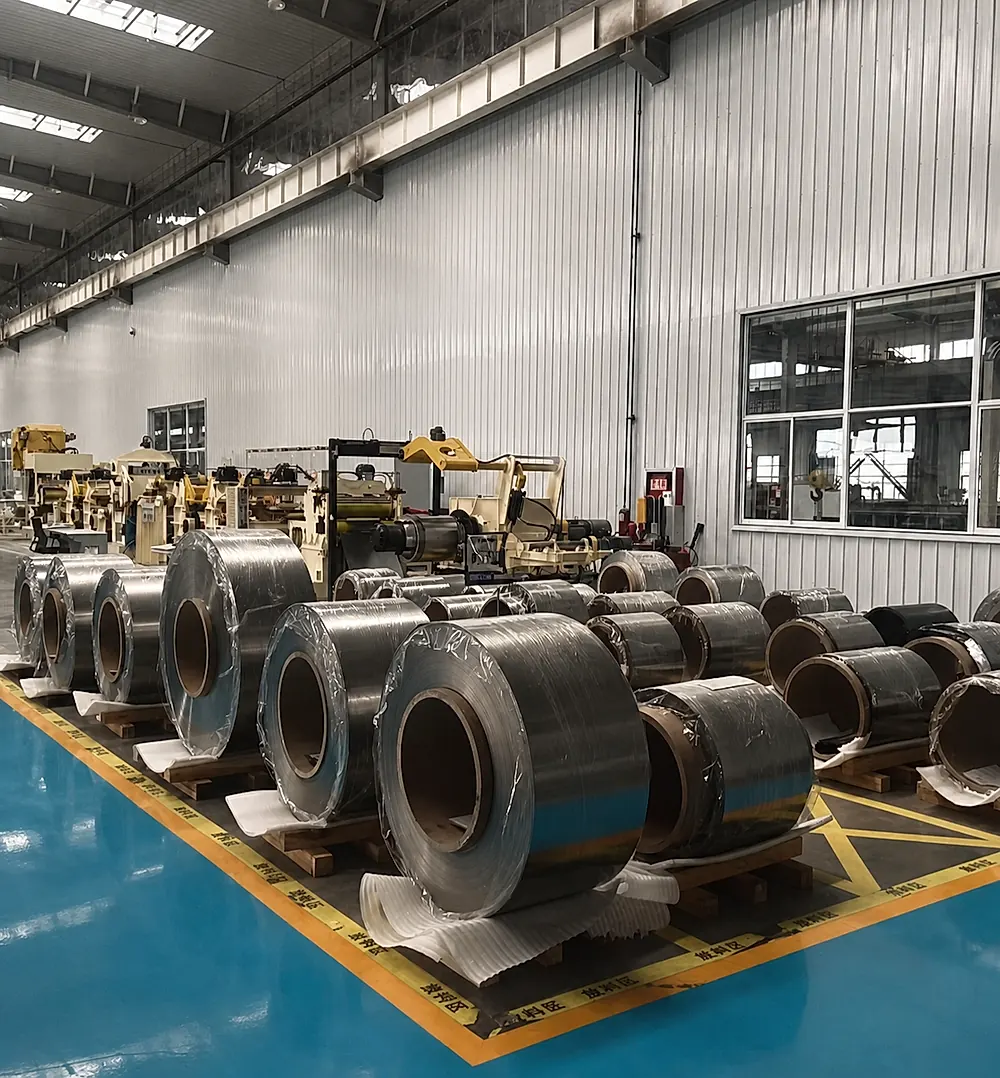 Рисунок 2: Рулоны фольги после вакуумного светлого отжига и правки растяжением отличаются зеркальной поверхностью и отсутствием коробоватости.
3. Технологические окна: титан, цирконий и высокочистый никель
Параметры существенно различаются по группам сплавов. Ниже приведено сопоставление металлургических параметров, предельных толщин и критериев контроля:
| Материал и стандарт | Кристаллическая решётка и показатель наклёпа (n) | Минимальная толщина и допуск | Атмосфера отжига и температурное окно | Области ответственного применения | Ключевые проверки при приёмке |
|---|---|---|---|---|---|
| Чистый титан (Gr.1 / Gr.2) ASTM B265, AMS 4902 | Решётка ГПУ n ≈ 0,12–0,15 | Толщина: 0,005 мм Допуск: ±0,001 мм | Высокий вакуум (<1×10⁻³ Па) Температура: 550–650°C | Биполярные пластины PEM, мембраны, сенсоры | Размер зерна ASTM 9–11, удлинение A50 ≥ 35 %, плоскостность ≤ 2 единицы I |
| Цирконий (Zr702 / Zr705) ASTM B551 | Решётка ГПУ n ≈ 0,10–0,13 | Толщина: 0,010 мм Допуск: ±0,001 мм | Высокий вакуум (<1×10⁻³ Па) Температура: 600–700°C | Теплообменники для уксусной кислоты, разрывные мембраны | Кислород ≤ 0,16 %, отсутствие микротрещин, изгиб на 90° без дефектов |
| Никель (Ni200 / Ni201) ASTM B162 | Решётка ГЦК n ≈ 0,35–0,40 | Толщина: 0,010 мм Допуск: ±0,0015 мм | Сухой водород или вакуум Температура: 650–750°C | Токоотводы щелочных аккумуляторов, мембраны | Шероховатость Ra ≤ 0,15 мкм, отсутствие серной хрупкости, однородность |
Чёткий регламент гарантирует стабильный выход годного. Хотя все три металла прокатываются на одном агрегате Сендзимира, различные режимы обжатия требуют стандартных операционных процедур при смене партий.
4. Рекомендации по закупке фольги для мембран и теплообменников
Качество кромок и упаковки имеет решающее значение. При оформлении технического запроса (RFQ) на поставку тонкой фольги согласуйте следующие позиции:
Во-первых, исключите применение механических ручных микрометров при приёмочном контроле. При толщинах от 0,005 мм до 0,02 мм прижимное усилие пятки вызывает местную пластическую деформацию, искажая замер. Требуйте бесконтактного рентгеновского или лазерного сканирования по всей длине рулона. Во-вторых, проверяйте состояние кромок под оптическим микроскопом. Неверный зазор дисковых ножниц при продольной резке оставляет микрозаусенцы, становящиеся очагами усталостных трещин. Заказывайте резку твердосплавными ножами с высотой заусенца не более 5 % от толщины ленты. В-третьих, заказывайте жёсткие гильзы и вакуумную упаковку. Полоса толщиной 0,01 мм не выдерживает радиального давления. Картонные втулки коробит при перепадах влажности, что сминает внутренние слои фольги при транспортировке. Требуйте точёные гильзы из алюминия или толстостенной стали в герметичных фольгированных пакетах с силикагелем. Для сопутствующих трубопроводных узлов также можно рассмотреть коррозионностойкие никелевые трубы.
Инженеры, проектирующие микроканальные узлы и разрывные мембраны, могут рассчитать массу проката на инженерном калькуляторе или запросить бесплатный технический аудит чертежей и расчёт цен.
Связанные продукты и услуги
- Прецизионная титановая фольга и лента Сендзимира
- Изделия из циркония (листы, прутки, трубы, фольга)
- Промышленные коррозионностойкие никелевые трубы
- Производственные мощности сертифицированных заводов
- Бесплатная проверка чертежей и спецификаций
Sources
- ASTM B265 / B551 / B162 Standard Specifications for Titanium, Zirconium, and Nickel Strip, Sheet, and Plate.
- Sendzimir Cold-Rolling Mill Technical Guidelines for Ultra-Thin Refractory and Reactive Metals.
- Certified partner facility precision 20-high foil rolling, bright-annealing, and tension-leveling production records.