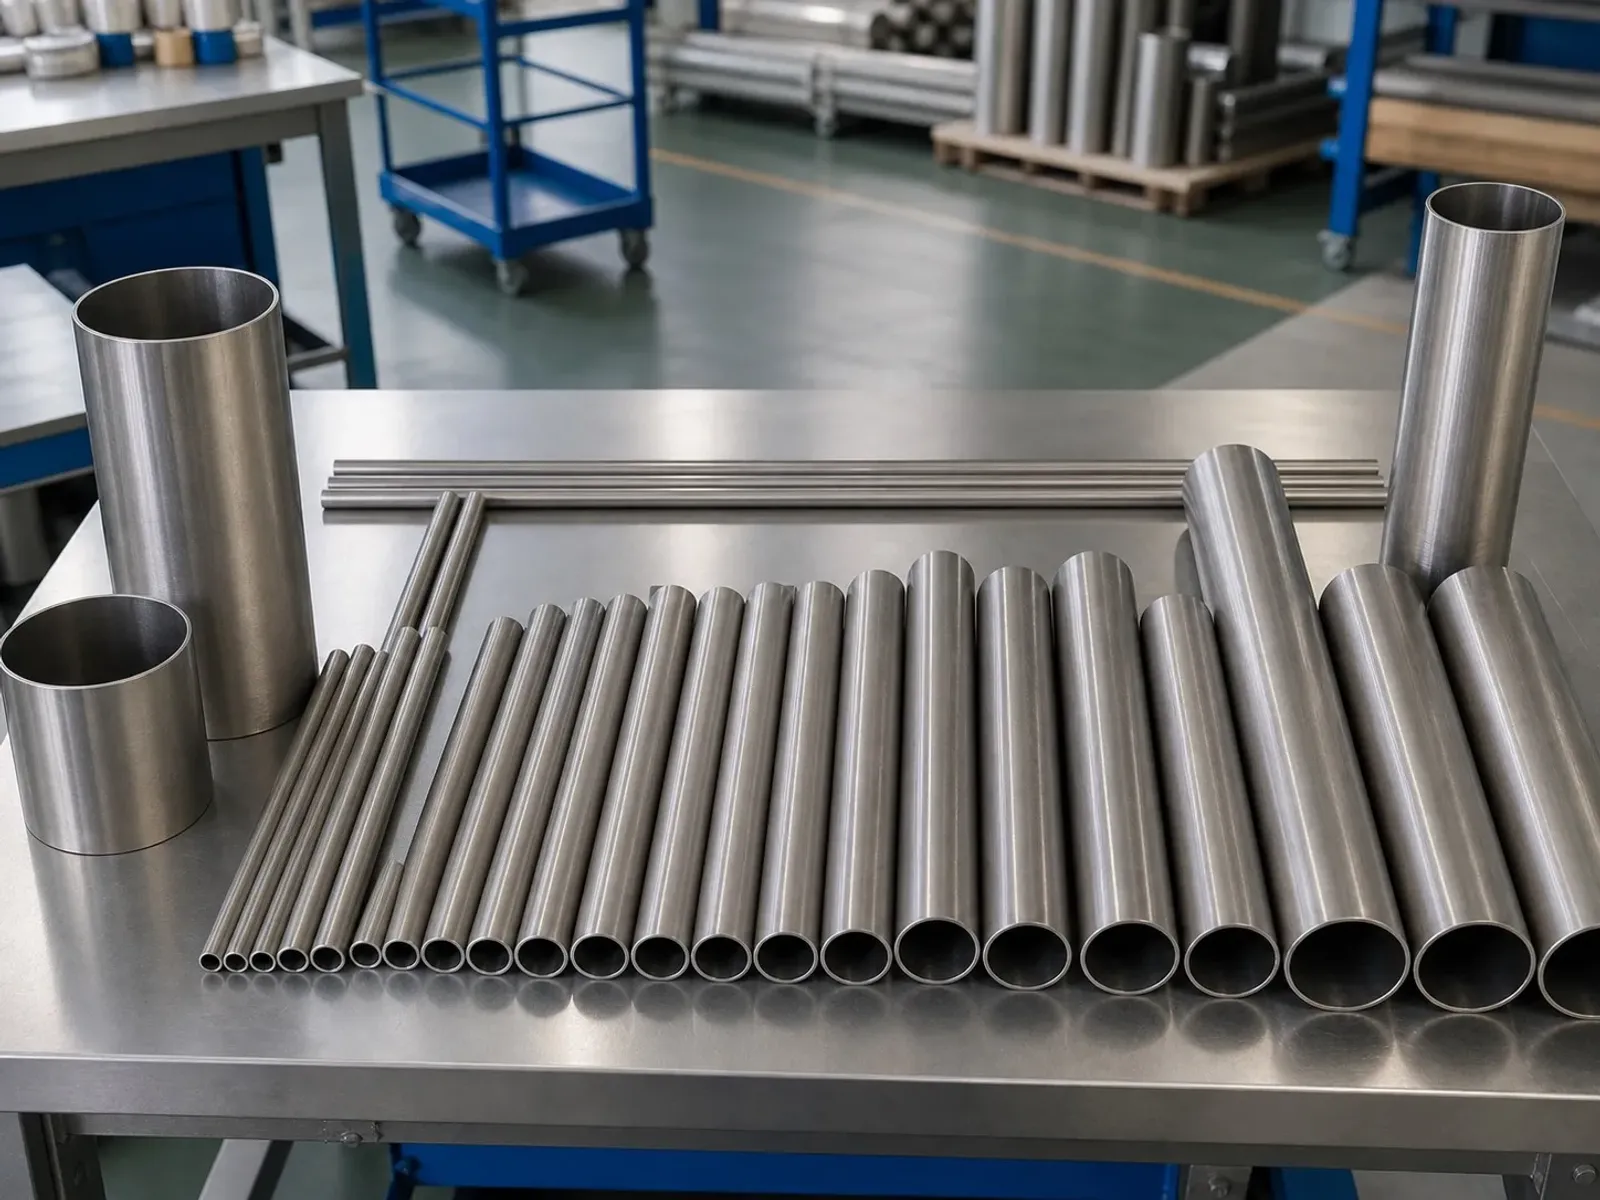
В кольцевых гонках, мотокроссе и спортивном тюнинге облегчение выхлопной трассы сокращает тормозной путь и улучшает развесовку шасси. Снижение массы весьма ощутимо. Если штатная стальная выпускная система весит от 18 до 25 kg, то титановый тракт уменьшает вес до 8–12 kg, обеспечивая облегчение на 45% до 55% (45%–55%).
Однако тюнинг-ателье и мастера нередко сталкиваются с технологическими трудностями. Тонкостенный титан требует строгой дисциплины. Неподходящие трубы сминаются на дорновых трубогибах, лопаются по сварному шву или дают усталостные трещины в околошовной зоне после трек-дней.
Опираясь на данные заводского контроля сертифицированных партнерских заводов (certified partner facilities), в данном руководстве рассматриваются стандартные диаметры, допуски толщины стенки, марки титана и правила гибки на дорне. Контроль геометрии строго обязателен.
1. Линейка наружных диаметров и толщин стенок выхлопных труб
Анализ отгрузок сертифицированных партнерских заводов за последние 12 месяцев показывает, что запросы концентрируются вокруг шести метрических и дюймовых наружных диаметров (OD). Номенклатура диаметров стандартизирована.
[Мотоциклетные выпускные коллекторы / первичные патрубки]
├── 38 mm OD (1,5")   ──> Толщина стенки: 0,8 mm / 1,0 mm (Gr1 / Gr2 / Gr9)
├── 50,8 mm OD (2,0") ──> Толщина стенки: 1,0 mm / 1,2 mm (Gr2 / Gr9)
[Средняя часть автовыхлопа / раздвоенные тракты / турбоколлекторы]
├── 60,5 mm OD (2,38")──> Толщина стенки: 1,0 mm / 1,2 mm (Gr2 / Gr9)
├── 63,5 mm OD (2,5") ──> Толщина стенки: 1,0 mm / 1,2 mm (Gr2 / Gr9, стандарт тюнинга)
[Магистральные трубы мощных турбо-систем]
├── 70 mm OD (2,75")  ──> Толщина стенки: 1,0 mm / 1,2 mm (Gr2)
└── 76,2 mm OD (3,0") ──> Толщина стенки: 1,0 mm / 1,2 mm (Gr2 / Gr9)
Выбор толщины стенки определяется балансом между массой и усталостной прочностью:
- Стенка 0,8 mm: Применяется для труб 38 mm и 50,8 mm в легких мотоциклах и спортивных прототипах, где решающее значение имеет каждый грамм. Экономия веса максимальна.
- Стенка 1,0 mm: Универсальный стандарт для автомобильных систем, обеспечивающий вибростойкость, демпфирование звука и надежность при TIG-сварке. Баланс свойств идеален.
- Стенка 1,2 mm: Используется для приемных труб турбин (даунпайпов) и участков подвеса, подверженных вибрациям и весовым нагрузкам. Запас прочности здесь необходим.
2. Сравнение марок титана: Gr1, Gr2 и Gr9
Не на каждом участке выхлопного тракта требуются дорогие жаропрочные сплавы. Зонирование по тепловым и механическим нагрузкам оптимизирует бюджет без потери ресурса. Дифференцированный подход оправдан.
| Инженерный параметр | Технический титан Grade 1 (Gr1) | Технический титан Grade 2 (Gr2) | Титановый сплав Grade 9 (Gr9 / Ti-3Al-2.5V) |
|---|---|---|---|
| Фазовый состав | Альфа ($\alpha$) чистый титан | Альфа ($\alpha$) технический титан | Псевдо-альфа ($\text{Near-}\alpha$) сплав |
| Предел прочности ($R_m$) | $\ge 240\text{ MPa}$ | $\ge 345\text{ MPa}$ (Обычно 400–480 MPa) | $\ge 620\text{ MPa}$ |
| Предел текучести ($R_{p0.2}$) | $\ge 170\text{ MPa}$ | $\ge 275\text{ MPa}$ | $\ge 483\text{ MPa}$ |
| Относительное удлинение ($A$) | $\ge 24%$ (Высокая пластичность) | $\ge 20%$ | $\ge 15%$ |
| Предел рабочей температуры | Около 300°C–350°C | Около 400°C–450°C | До 500°C–550°C |
| Модуль упругости ($E$) | Около 105 GPa | Около 105 GPa | Около 110 GPa |
| Минимальный радиус ($R/D$) | $1,0D–1,2D$ | $1,5D$ (С зачищенным гратом) | $1,5D–2,0D$ (Требует жестких разглаживателей) |
| Рекомендуемый участок | Формованные насадки, раструбы | Спортивные выхлопные трассы, трубы глушителей | Приемные трубы турбин, первичные коллекторы |
3. Три правила контроля качества при гибке на дорне ЧПУ
При заказе титановых труб и прецизионных бесшовных труб для ротационной вытяжной гибки с дорном техническое задание должно фиксировать три критерия:
1. Удаление внутреннего сварного грата
Обычные сварные трубы имеют внутренний валик шва высотой 0,1–0,25 mm. При протяжке шарикового дорна валик повреждает инструмент и вызывает гофры на стенке. Внутренний грат крайне опасен. На партнерских заводах сварные трубы калибруют холодным волочением на плавающей оправке, сравнивая шов со стенкой трубы (допуск $\pm 0,05\text{ mm}$).
2. Вакуумный отжиг и мелкозернистая структура
Холодная деформация вызывает наклеп. Попытка согнуть неотожженную трубу ведет к продольным трещинам на внешней дуге гиба. Вакуумный отжиг обязателен. Термообработку проводят в высоковакуумных печах ($\le 10^{-2}\text{ Pa}$) для защиты от наводороживания и окисления. Микроструктура должна состоять из равноосных альфа-зерен по шкале ASTM 7 или мельче, обеспечивая запас пластичности.
3. Испытания на сплющивание и раздачу
Каждая партия должна подтверждаться протоколами испытаний по ASTM B338 в заводском сертификате MTC:
- Испытание на сплющивание (Flattening Test): Сжатие отрезка трубы между параллельными плитами до расстояния $H = \frac{(1+e)t}{e + t/D}$ ($e=0,07$ для чистых марок, $e=0,05$ для Gr9) с расположением шва под 90° к сжимающей нагрузке без трещин.
- Испытание на раздачу (Flaring Test): Коническая раздача оправкой 60° до расширения внешнего диаметра не менее чем на 15%–20% без разрывов кромки. Программа испытаний выполняется полностью.
4. Рекомендации по сварке сегментных отводов (Pie Cuts)
Для стесненных подкапотных компоновок прямолинейные трубы нарезают на угловые сектора под $9^\circ$ или $15^\circ$ и соединяют TIG-сваркой. Сборка вручную весьма популярна.
Резку выполняют на дисковых пилах с охлаждением или ленточнопильных станках; абразивные отрезные круги вызывают прижоги и локальное насыщение титана газами. Нагрев кромок недопустим. Зону шва и поверхности на расстоянии 20 mm обезжиривают ацетоном или спиртом, исключая прикосновения голыми руками.
При нагреве выше 400°C титан активно реагирует с кислородом и азотом воздуха, поэтому перед зажиганием дуги внутренний объем трубы продувают аргоном 99,999%. Продувка защитным газом обязательна.
- Серебристый или светло-желтый: Идеальная защита, сохранение металлургической чистоты и усталостной прочности.
- Золотистый или фиолетовый: Незначительное окисление с легким снижением предела выносливости.
- Серый или синий порошковый налет: Глубокое окисление и охрупчивание с высоким риском излома при вибрациях, требует полной вырезки и переделки узла.
Связанные продукты и услуги
- Выхлопные системы из титана для автоспорта
- Трубы из чистого титана и бесшовные титановые трубы
- Титановый сплав Grade 9 (Ti-3Al-2.5V) характеристики
- Технический чистый титан Grade 2 спецификация
- Заказы малых партий и прототипов
- Сертифицированные партнерские заводы и лаборатории контроля качества
Бесплатная инженерная экспертиза чертежей и спецификаций до RFQ
Если вам требуются тонкостенные трубы 38, 50,8, 63,5 или 76,2 mm либо консультации по подбору радиусов гибки для титана Grade 9 и титана Grade 2, обратитесь к нашей инженерной группе. Экспертная поддержка доступна каждому клиенту.
Направьте эскизы разводки выхлопа через форму бесплатной экспертизы чертежей до RFQ. Мы обеспечиваем поставку опытных образцов труб, проверку гибки на дорне и оформление сертификатов MTC с полной прослеживаемостью. Ответ предоставляется оперативно.