14 ноября 2026 года (2026 年 11 月 14 日 / November 14, 2026) мировой лидер по производству экипировки для гольфа Callaway Golf объявил о знаковых инвестициях: 15 млн долларов ($15 million / 15-million / 1,500 万美元) направляются на строительство современного завода 3D-печати титаном в районе AllianceTexas в Форт-Уэрте, штат Техас. Масштаб инвестиционного проекта впечатляет.
Предприятие стоимостью 15 миллионов долларов, расположенное рядом с североамериканским распределительным центром Callaway, будет введено в эксплуатацию в середине 2027 года и начнет в 2028 году полностью закрывать спрос на кастомную титановую продукцию в США. Этот стратегический шаг имеет историческое значение. Событие подтверждает, что аддитивное производство (AM) из титана стремительно выходит за рамки аэрокосмической и медицинской отраслей, открывая эру серийного выпуска потребительских товаров премиум-класса.
1. Отказ от зарубежного литья: 3D-печать трансформирует конструкцию клюшек
На протяжении десятилетий верхние части корпуса, рамы и ударные пластины профессиональных драйверов изготавливались методом литья по выплавляемым моделям (Investment Casting) за рубежом с последующей сваркой штампованных титановых пластин. Традиционные технологии исчерпали свой потенциал.
Инженерные преимущества проявились незамедлительно. Как подчеркнул генеральный директор Callaway Чип Брюэр (Chip Brewer), с момента запуска первых опытных прототипов в конце 2022 года команда разработчиков убедилась в преимуществах металлической 3D-печати:
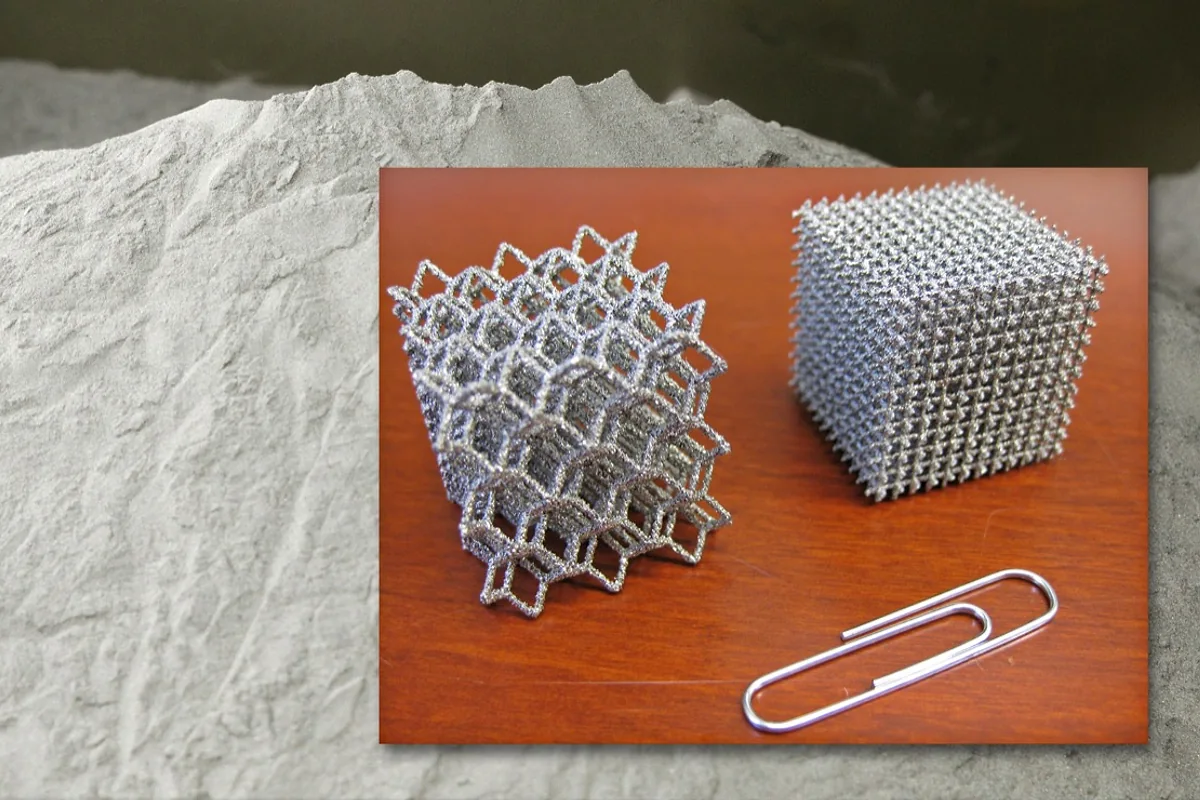
- Полная свобода геометрического формообразования: Толщина стенок в традиционном литье ограничена текучестью расплава и риском образования горячих трещин, из-за чего ее трудно стабильно удерживать ниже 0,8 мм. Лазерное сплавление в порошковом слое (PBF) позволяет печатать сложнейшие пространственные ячеистые структуры (Lattice Architecture). Снижение массы деталей оказывается колоссальным. Ненагруженные участки утончаются до предела, высвобождая вес для смещения к задней кромке головки, что максимизирует момент инерции (MOI).
- Точная настройка акустического спектра удара: Звук соударения является ключевым сенсорным критерием для гольфистов. Изменяя геометрию внутренних микроферм непосредственно в CAD-модели, инженеры настраивают резонансную частоту колебаний корпуса, устраняя потребность во внутренних ребрах жесткости. Акустический отклик настраивается идеально.
- Радикальное ускорение цепочки поставок: Проектирование, изготовление и морская доставка литейной оснастки обычно занимают от 3 до 6 месяцев (3 месяцев до 6 месяцев / 3 个月 до 6 个月). Внесение изменений в оснастку обходится в десятки тысяч долларов. Благодаря собственному заводу 3D-печати цифровые CAD-модели отправляются на печать за считанные дни, сокращая цикл подготовки мелкосерийных партий до двух недель. Выигрыш во времени неоспорим.
2. Контроль качества сырья для промышленной 3D-печати титаном
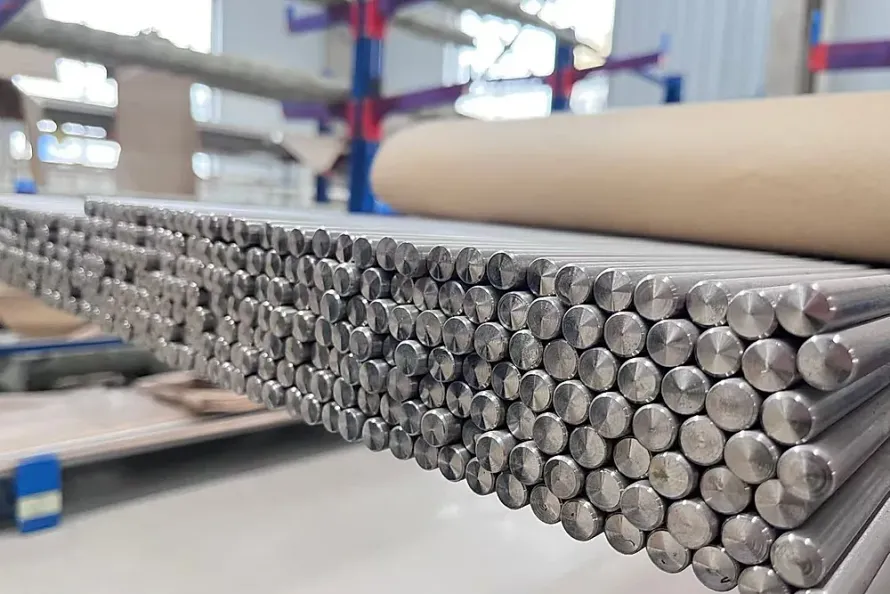
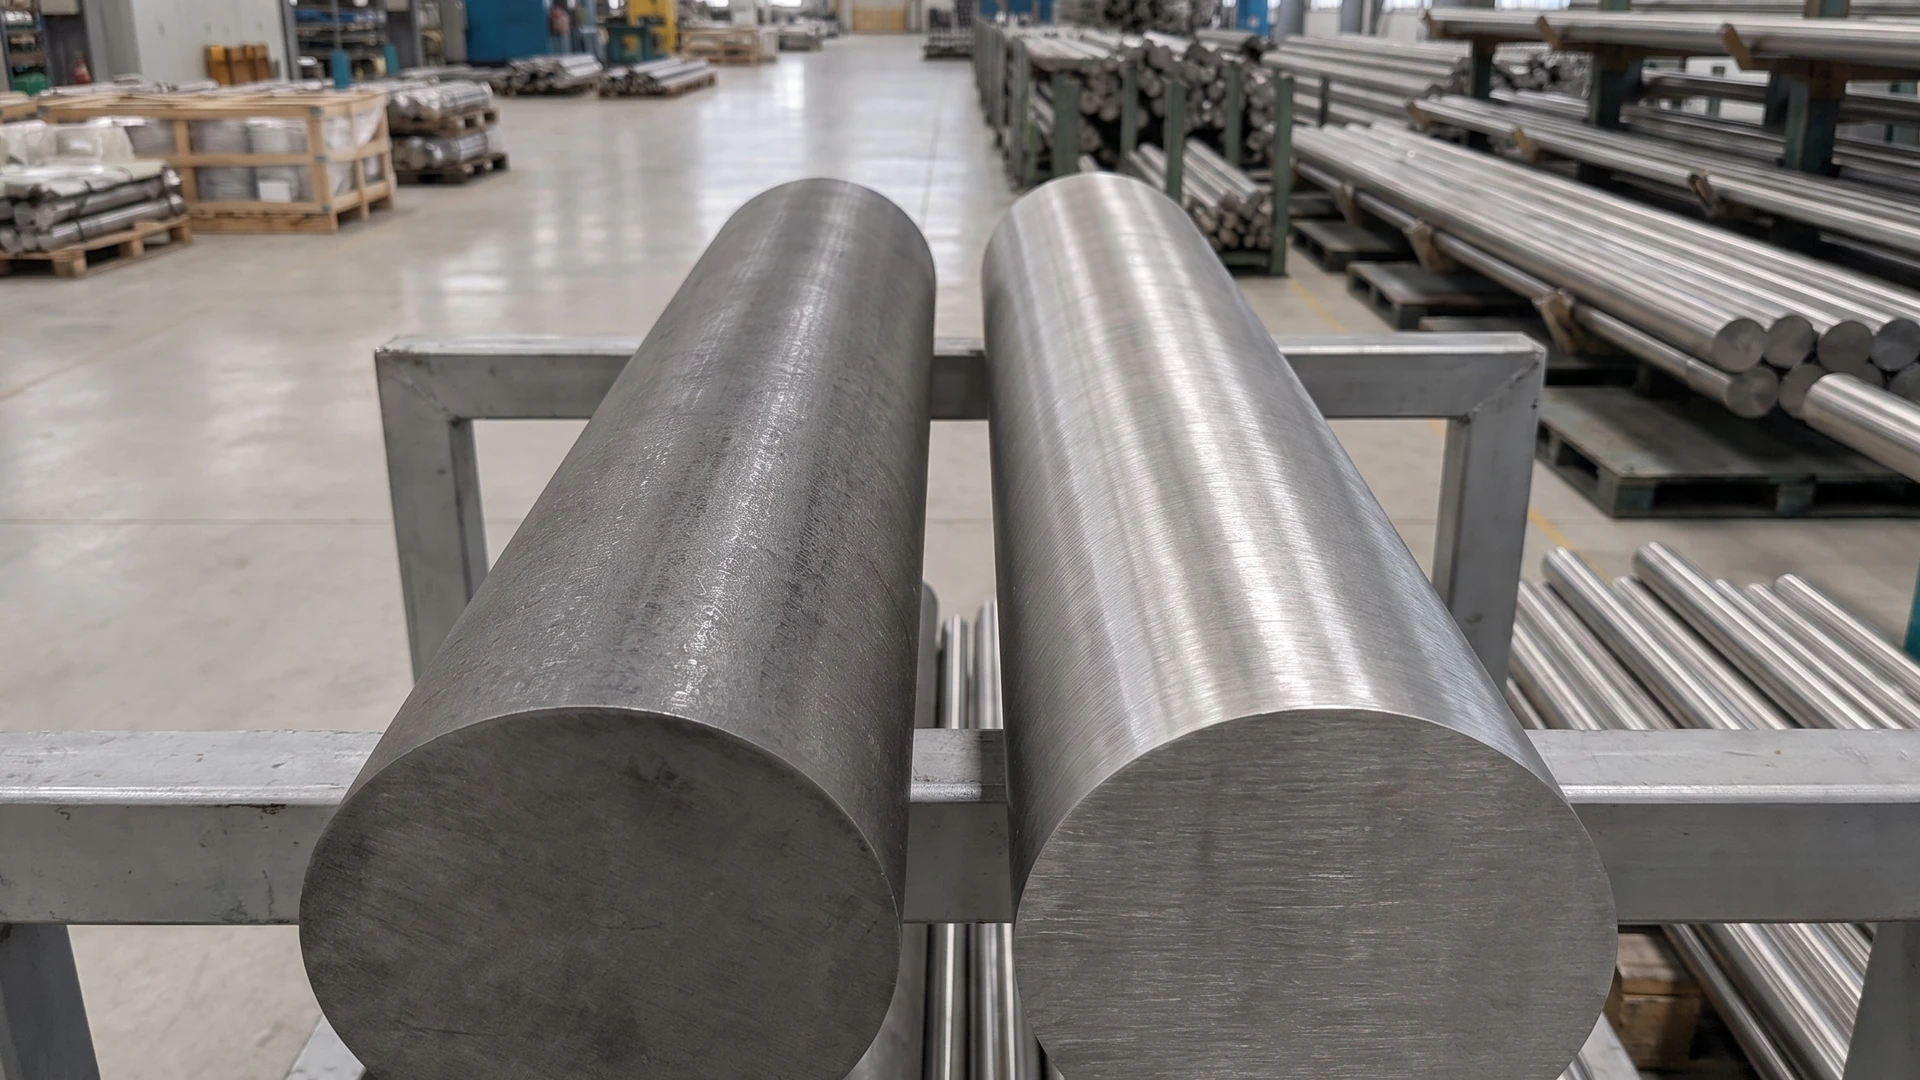
Хотя 3D-печать снимает технологические ограничения формы, долговечность и усталостная прочность деталей полностью определяются металлургической чистотой исходных титановых прутков и сферического порошка. Заказ сертифицированных титановых прутков и проволоки для аддитивного производства формирует фундамент качественной печати.
Качество сырья определяет результат плавки. Несмотря на свободу лазерного сканирования, надежность изделия целиком зависит от металлургической чистоты основы:
2.1 Тройной вакуумно-дуговой переплав (3x VAR) для ультранизкого кислорода
В момент контакта с мячом ударная пластина испытывает динамические нагрузки за доли миллисекунды. Микроскопические включения низкой плотности (LDI из-за насыщения азотом) или высокой плотности (HDI из-за тугоплавких частиц) мгновенно становятся центрами зарождения усталостных трещин.
В плавильных цехах сертифицированных партнерских производств рядовой промышленный титан проходит один или два цикла VAR; для ответственных аддитивных программ технологические регламенты предписывают тройной вакуумно-дуговой переплав (3x VAR). Безупречная чистота сплава обязательна. Несмотря на технологическую наценку около USD 0,70 до 2,10 (USD 0,70–2,10/kg) на килограмм, тройной переплав удерживает кислород в Grade 5 Ti-6Al-4V на уровне $\text{O} \le 0,05 %$ (500 ppm), исключая ликвацию.
2.2 Допуски по геометрии и шероховатости прутков для атомизации
Прутки для плазменного распыления вращающегося электрода (PREP) или индукционной газовой атомизации (EIGA) требуют жестких механических допусков. Партнерские площадки применяют бесстружечное волочение без масла, вихретоковый контроль и бесцентровое шлифование, обеспечивая квалитет точности диаметра h8 и шероховатость Ra <= 0,8 мкм. Контроль прямолинейности прутков исключительно строг. Отклонение от прямолинейности не превышает 0,5 мм/м, предотвращая биение электродов при вращении и исключая диффузию углерода и водорода.
3. Сравнительный анализ поставок: 3D-печать титаном против точного литья
Для помощи инженерам-конструкторам и руководителям закупок в секторе потребительской электроники, спортивной индустрии и машиностроения в таблице сопоставлены оба метода. Различия подходов очевидны:
| Критерий сравнения | Металлическая 3D-печать (PBF/DED) | Традиционное литье по выплавляемым моделям |
|---|---|---|
| Исходная форма сырья | Сферический титановый порошок (15–53 мкм) / проволока | Слитки титанового сплава / кусковой лом губки Grade 0 |
| Стандарт чистоты переплава | Обязательный тройной 3x VAR переплав, $\text{O} \le 0,05 %$ | Стандартный 1x или 2x VAR, более широкие допуски по O |
| Стоимость оснастки и сроки | $0 на пресс-формы, прямая печать по цифровой CAD | $20 000 до $100 000 ($20,000 至 $100,000), 12–24 недели (12–24 周) |
| Толщина стенок и геометрия | 0,3 мм до 0,5 мм (0,3 мм, 0,5 мм), полые сетки | Стандарт >= 1,0 мм, замкнутые полости не извлекаются |
| Коэффициент Buy-to-Fly | 1,1:1 до 1,3:1 (неиспользованный порошок рециркулирует) | 3,0:1 до 5,0:1 (большой расход на литниковую систему) |
| Экономика мелких партий | Превосходная (минимальные затраты на 1 до 50 деталей / 1 件 до 50 件) | Неэффективная (высокая цена оснастки на малый тираж) |
| Крупносерийное производство | Циклы идеальны для кастомных изделий высокой стоимости | Ниже себестоимость на стандартных сериях от 100 000 (10 万) |
4. Перестройка структуры поставок и рекомендации заказчикам
Инвестиции Callaway в объеме 15 миллионов долларов дают сигнал мировому машиностроению: 3D-печать титаном стала полноценным серийным инструментом для высокомаржинальных потребительских изделий. Развитие индустрии ускоряется.
Грамотное планирование гарантирует успех внедрения. Специалистам конструкторских отделов и отделов снабжения, внедряющим 3D-печать, необходимо следовать трем базовым принципам:
- Контролировать сквозную прослеживаемость сырья: Химический состав порошка определяет плотность детали. Заказчики должны требовать протоколы плавки, отчеты о переплаве 3x VAR и сертификаты испытаний материала (MTC), подтверждающие минимальное содержание кислорода и водорода. Документация должна быть исчерпывающей.
- Оценивать совокупную стоимость владения: Нельзя ограничиваться сопоставлением цены килограмма титанового порошка и прутка. Устранение затрат на пресс-формы, исключение замороженных запасов в морских перевозках и сокращение сборки гарантируют быструю окупаемость. Финансовый анализ должен быть комплексным.
- Проводить аудит чертежей до запуска печати: Углы наклона, каналы удаления порошка и режимы вакуумного отжига для снятия напряжений должны быть утверждены до слайсинга.
Являясь интегрированной платформой поставок титановой продукции в сотрудничестве с сертифицированными предприятиями, мы поставляем титановые прутки 3x VAR сверхнизкого содержания кислорода, электроды EIGA и прецизионную сварочную проволоку. Технологический уровень проверен практикой. Посетите /ru/get-quote/ для расчета индивидуальных партий, ознакомьтесь с номенклатурой прутков в разделе /ru/products/titanium-rods/ или осмотрите оборудование наших партнеров в разделе /ru/factory/.
Связанные продукты и услуги
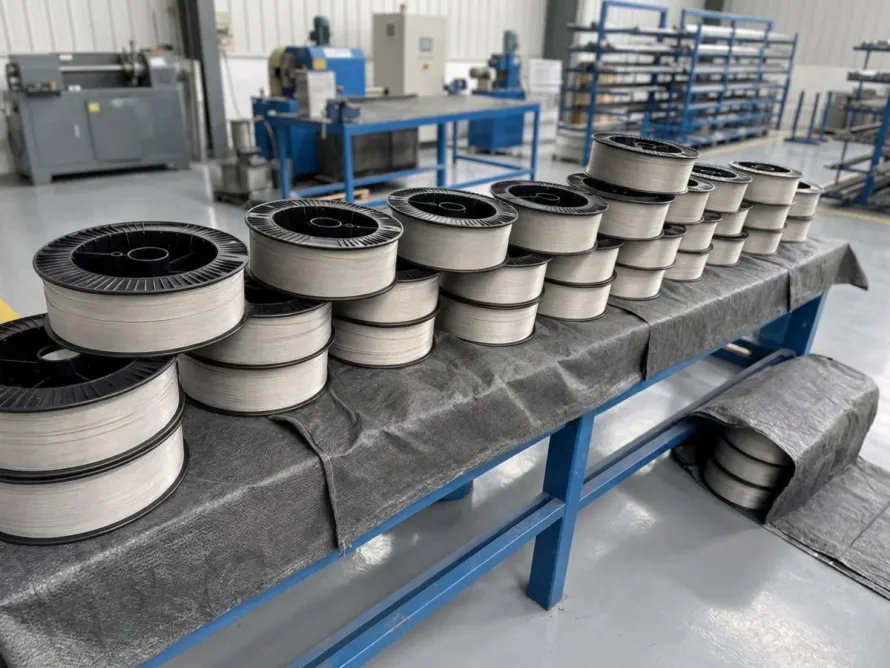
- Прутки и проволока для распыления сферических порошков 3D-печати
- Характеристики и спецификация титана Grade 5 (Ti-6Al-4V)
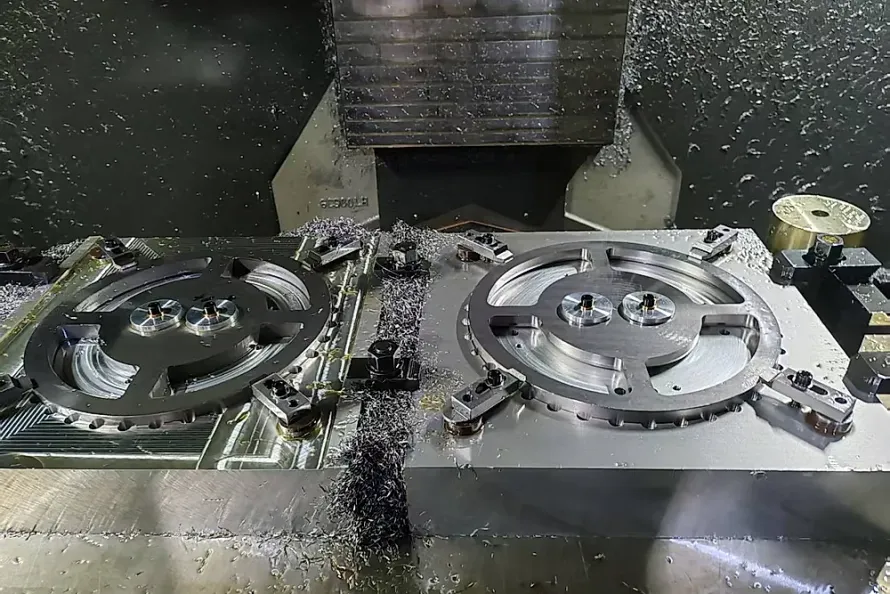
- Прецизионные шлифованные титановые прутки
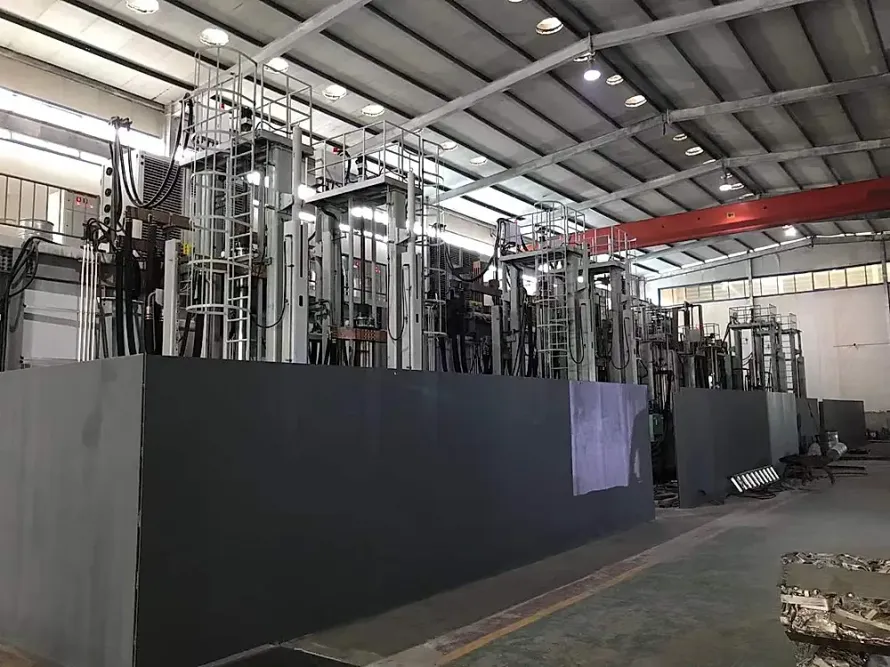
- Сертифицированные партнерские вакуумные плавильные мощности
- Бесплатная техническая экспертиза сырья для 3D-печати
Sources & Reference Standards
- Callaway Golf Company Press Release & Investor Relations Announcements (November 14, 2026).
- ASTM F2924 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium with Powder Bed Fusion (ASTM International).
- ASTM F3001 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium ELI (Extra Low Interstitial) with Powder Bed Fusion.
- Технологические регламенты и паспорта плавок 3x VAR сертифицированных партнерских предприятий (2026).