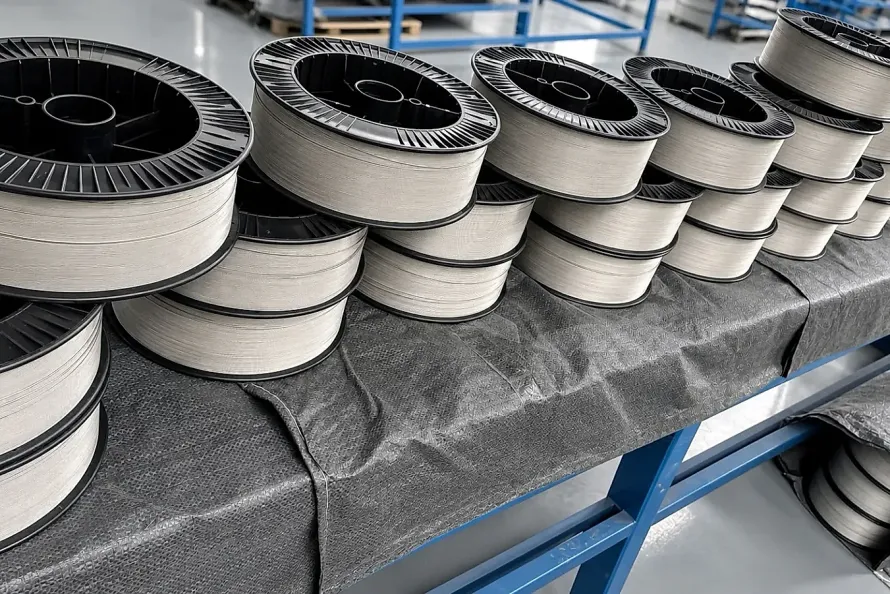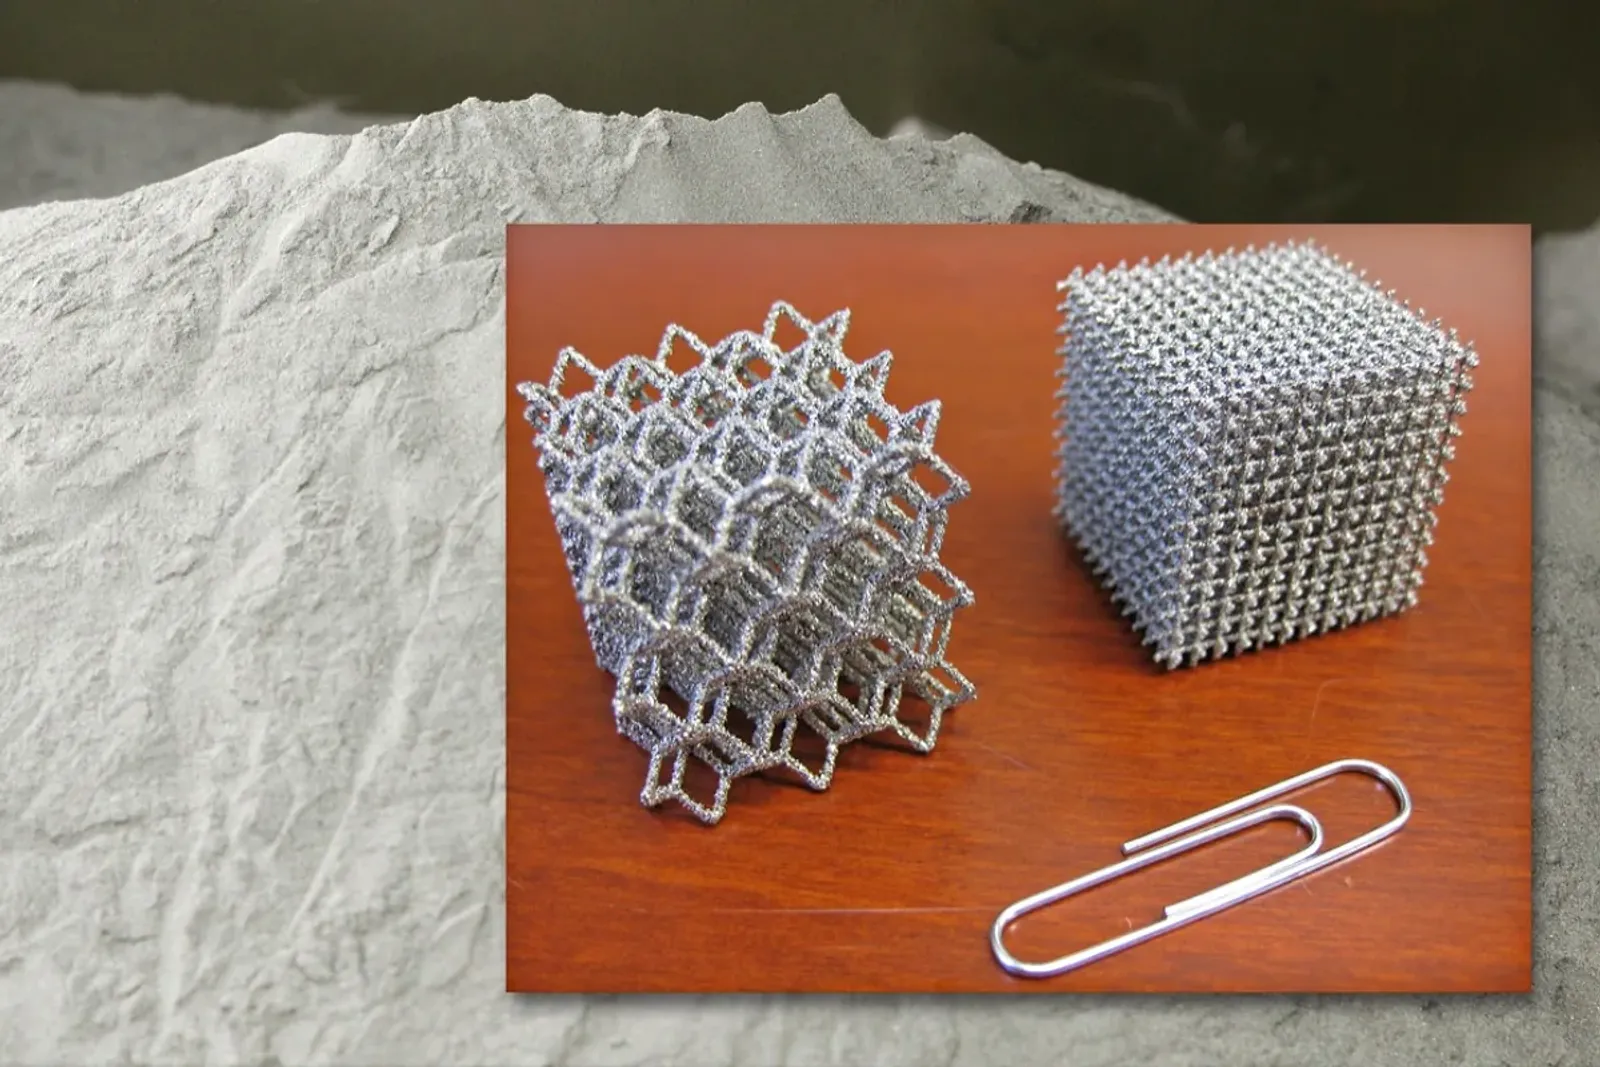
Am 16. November 2026 gab Tekna (mit Hauptsitz in Sherbrooke, Kanada und europäischen Werken), ein global führender Hersteller von induktionsplasma-zerstäubten Metallpulvern, den Abschluss eines mehrjährigen langfristigen Lieferabkommens (Long-Term Agreement, LTA) mit dem französischen Luftfahrtkonzern Safran bekannt. Industriepartnerschaften vertiefen sich weiter. Tekna wird qualifizierte Chargen von Titan- und Aluminiumpulvern für die additive Fertigung an Safran-Produktionsstandorte und Fertigungspartner liefern, um die Serienfertigung von Flugtriebwerksmodulen (einschließlich CFM LEAP) und Leichtbaustrukturen abzusichern.
Dieser Vertragsabschluss unterstreicht die rasante Beschleunigung additiver Fertigungsverfahren in die Serien-Luftfahrtproduktion globaler Flugzeughersteller. Die Qualität der Vormaterialien ist grundlegend.
Als integrierte Titan-Lieferkettenplattform, die mit zertifizierten Partnerwerken (certified partner facilities) zusammenarbeitet, analysieren wir die vorgelagerten metallurgischen Kontrollen, Zerstäubungsparameter und Prüfanforderungen für luftfahrtzertifizierte Titanpulver. Strenge Vorgaben schließen Fehler aus.
Qualitätskontrollen für Titan-Vormaterialstäbe in der Luftfahrt-Plasmazerstäubung
In der metallischen additiven Fertigung (wie Laser Powder Bed Fusion LPBF und Directed Energy Deposition DED) bestimmt die Rohpulverqualität unmittelbar die Dichte, Zugfestigkeit und Luftfahrtzulassung der Bauteile. Die Prozesskontrolle ist hochpräzise.
Sphärische Titanpulver werden vor allem mittels Hochfrequenz-Plasmazerstäubung (PA) oder Plasma-Rotierender-Elektrode (PREP) erzeugt. Das Zerstäubungsverfahren kann herkunftsbedingte Verunreinigungen des Ausgangsmaterials nicht beseitigen. Reines Ausgangsmaterial ist Pflicht.
Daher verlangen Luftfahrtnormen wie AMS 4998 und ASTM F3001 strenge Auflagen für die Titan-Vormaterialstäbe:
- Dreifaches Vakuum-Lichtbogenschmelzen (3x VAR): Industrielle Titanstäbe durchlaufen üblicherweise ein- bis zweifaches VAR-Umschmelzen. Vormaterial für die Luftfahrt-Additive-Fertigung verlangt zwingend dreifaches Schmelzen. Das 3x-VAR-Verfahren löst hochschmelzende metallische Fremdkörper (HDI wie Wolfram- oder Molybdänpartikel) und niedrigdichte Einschlüsse (LDI, stickstoffreiche harte Alpha-Defekte) vollständig auf.
- Extrem niedrige Sauerstoff-Basislinie: Während der Zerstäubung und des Laserschmelzens nehmen flüssige Titantröpfchen unvermeidlich Spuren von Sauerstoff auf. Die Sauerstoffkontrolle ist zentral. Das Vormaterial muss daher aus hochreinem Schwamm der Klasse Grade 0 geschmolzen werden, um den Anfangssauerstoffgehalt bei <= 0,05%–0,08% festzusetzen. Dies stellt sicher, dass das fertige Pulver die Grenze von <= 0,13% Sauerstoff für Grade 23 (Ti-6Al-4V ELI) zuverlässig einhält.
- Präzisionswalzen und spitzenloser Feinschliff: Die kontinuierliche Stangenvorschubmechanik in Plasmabrennern reagiert extrem empfindlich auf Durchmesserschwankungen. Vormaterialstäbe müssen spitzenlos auf h7- oder h8-Toleranz geschliffen werden, mit einer Oberflächenrauheit von Ra <= 0,8 μm, frei von Ziehölen oder Graphitrückständen.
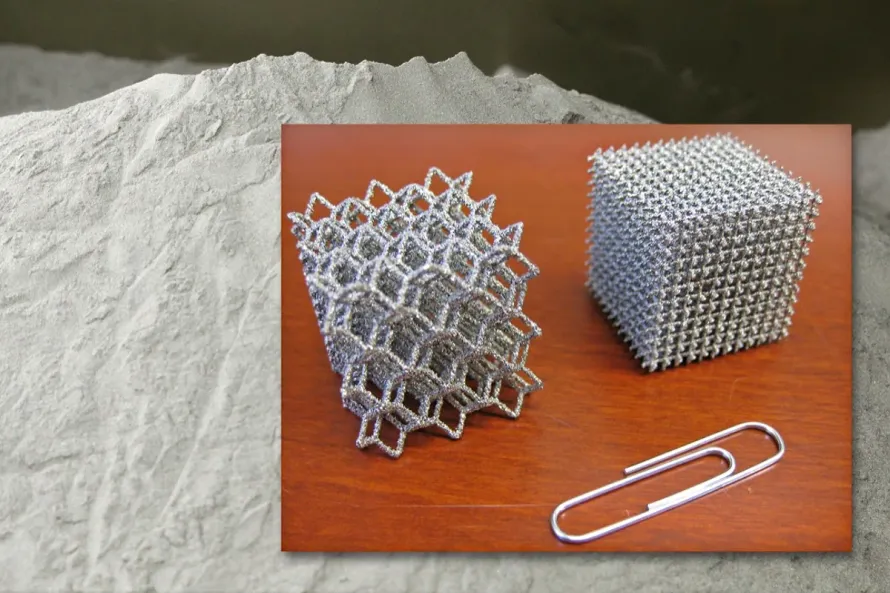
 Abbildung 1: Rasterelektronenmikroskopische Aufnahme von plasmazerstäubtem Ti-6Al-4V Grade 23 Kugelpulver. Eine Sphärizität von >= 95% mit minimalen Satelliten gewährleistet einen gleichmäßigen Pulverauftrag beim Laserschmelzen.
Vergleich industrieller Verfahren zur Herstellung von Titanpulver
Die Industrie nutzt drei Haupttechnologien zur Erzeugung sphärischer Titanpulver. Jedes Verfahren hat Vorzüge. Einkäufer müssen das Zerstäubungsverfahren auf Bauteilgröße, Maschinentyp und Zertifizierungsanforderungen abstimmen.
| Zerstäubungsverfahren | Prinzip & Ausgangsmaterial | Metallurgische Vorzüge | Grenzen & Risiken für Einkäufer | Typische Einsatzgebiete |
|---|---|---|---|---|
| Plasma-Rotierende-Elektrode (PREP) | Schnell rotierender Titanstab wird durch Plasmabogen unter Schutzgas abgeschmolzen | Kein Kontakt mit Keramiktiegeln, nahezu keine Hohlkugeln oder Satelliten | Begrenzte Feinpulverausbeute (Partikel < 45 μm machen meist < 30% aus) | Turbinenscheiben, orthopädische Implantate via Elektronenstrahlschmelzen (EBM) |
| HF-Plasmazerstäubung (PA) | Hochfrequenz-Plasmabrenner verdampft und verrundet Draht oder Granulat blitzartig | Hohe Produktivität, Sphärizität >= 98%, exzellente Feinpulverausbeute und Fließfähigkeit | Erfordert präzise Drahtvorschubregelung gegen unvollständig geschmolzene Partikel | Wärmetauscher mit Kühlkanälen, Einspritzdüsen via LPBF |
| Elektroden-Induktions-Gaszerstäubung (EIGA) | Hochdruck-Argongas zerstäubt frei fallenden Schmelzstrom aus induktionsgeschmolzenem Stab | Wirtschaftliche Feinpulverausbeute, breite Legierungsauswahl | Hochdruck-Argon kann Mikroblasen in Tröpfchen einschließen (Argon Gas Entrapment) | Unbemannte Flugkörper, industrielle Strukturgehäuse via LPBF und DED |
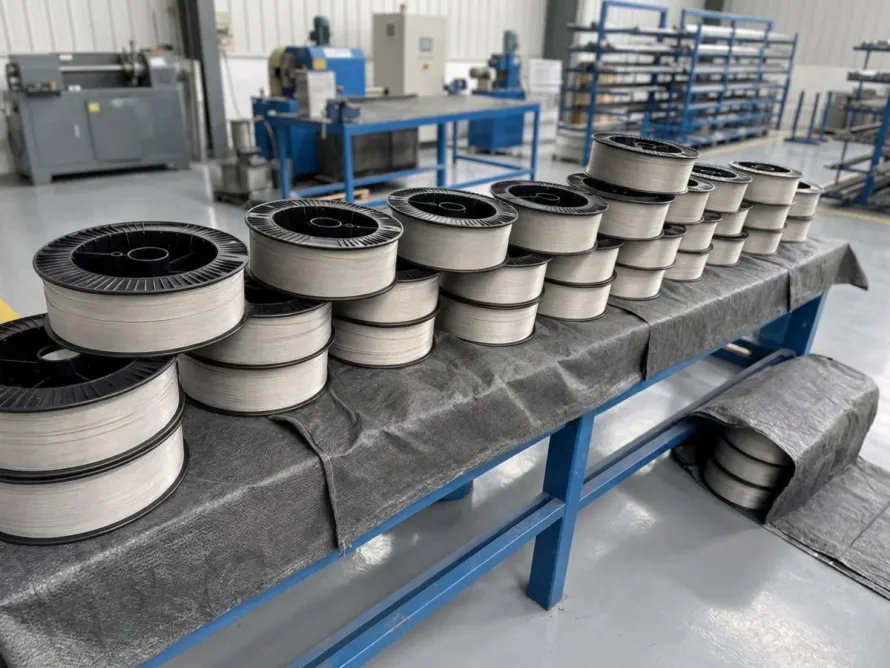
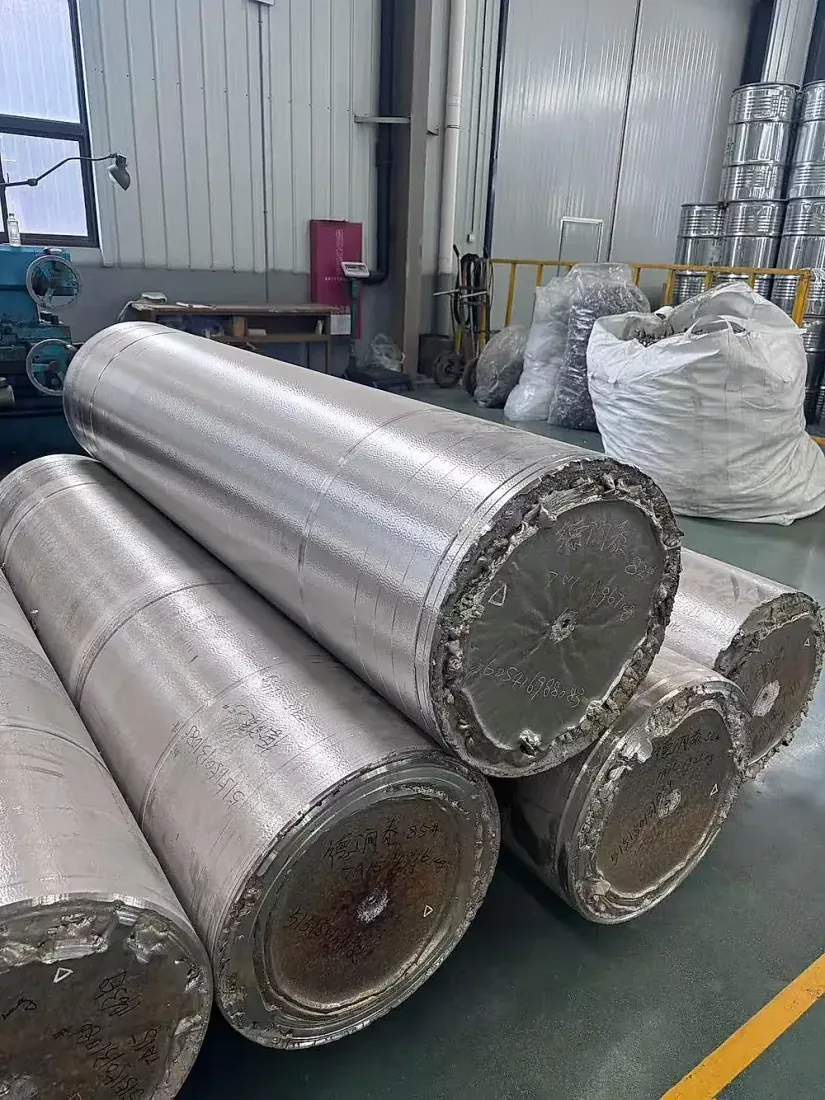 Abbildung 2: Präzisionsgeschliffene, 3-fach umgeschmolzene (3x VAR) Titan-Vormaterialstäbe durchlaufen eine 100%ige Ultraschallprüfung und Schmelzenstempelung vor dem Einsatz.
Wareneingangsprüfung: MTC-Audit und Pulverabnahme
Für Beschaffungsingenieure und Qualitätsauditoren in der Luftfahrt und Medizintechnik reicht der Blick auf das Gebindeetikett keineswegs aus. Gründliche Prüfung ist unerlässlich.
Bei der Überprüfung des vom Lieferanten ausgestellten Werkszeugnisses (Material Test Certificate, MTC) müssen Qualitätsteams die lückenlose Rückverfolgbarkeit auditieren:
- Vollständige Schmelzen- und Chargenrückverfolgbarkeit (Heat/Lot Traceability): Das MTC muss den Weg vom Titanschwamm-Ursprung über den Umschmelzblock bis zur finalen Siebcharge nachweisen. Lückenlose Belege schließen Fälschungen aus.
- Analytische Nachprüfung der Zwischengitterelemente: Verifizieren Sie die Inertgasfusionswerte für Sauerstoff (O <= 0,13%), Stickstoff (N <= 0,03%) und Wasserstoff (H <= 0,012%). Geringe Zwischengittergehalte sichern Duktilität.
- Fließfähigkeit im Hall-Trichter und Schüttdichte: Nach ASTM B213 muss die Fließzeit im genormten Trichter <= 25 s/50g betragen, bei einer Klopfdichte von über 60% der theoretischen Dichte, um einen störungsfreien Pulverauftrag über 40 bis 80 Stunden Bauzeit zu gewährleisten. Gutes Fließverhalten sichert Bauprozesse.
Vormaterial-Lieferung und technische Beratung für die additive Fertigung
Die langfristige Vereinbarung zwischen Tekna und Safran belegt die enorme Bedeutung stabiler Vormaterialketten für die High-Tech-Industrie. Die weltweite Nachfrage steigt.
Als integrierte Titan-Lieferkettenplattform, die mit zertifizierten Partnerwerken zusammenarbeitet, beliefern wir Forschungseinrichtungen, 3D-Druckzentren und Präzisionszerspaner weltweit mit hochreinen Titanwerkstoffen. Umfassende Bestände sichern Flexibilität.
- Wir liefern 3-fach umgeschmolzene (3x VAR) Titanstäbe und Drähte für die Pulverzerstäubung mit chemischer Homogenität;
- Wir halten Lagerbestände an Grade 5 (Ti-6Al-4V) und sauerstoffarmem Grade 23 bereit;
- Jede Lieferung erfolgt mit lückenlos rückverfolgbarem Werkszeugnis (MTC) und Ultraschall-Prüfprotokoll.
Nutzen Sie unser Online-Anfrageportal für Ihre Spezifikationen und Legierungsanforderungen. Erfahrene Metallurgen antworten zügig. Informieren Sie sich auch über unsere zertifizierten Partnerwerke und Fertigungskapazitäten.