Die industrielle metallische additive Fertigung verzeichnet einen historischen Meilenstein. Das aus dem Massachusetts Institute of Technology (MIT) hervorgegangene Unternehmen VulcanForms hat eine Finanzierung über 500 Millionen USD ($500M, $500m) abgeschlossen. Die Industrielandschaft verändert sich rasant. Das Finanzierungspaket wurde von der Security and Resiliency Initiative von J.P. Morgan und durch Apollo verwalteten Fonds bereitgestellt.
Das Kapital fließt direkt in den Bau von drei neuen fortschrittlichen Fertigungs-Superfactories. Die Produktionskapazität wächst enorm. Damit übersteigt das gesamte eingeworbene Kapital von VulcanForms die Marke von 1 Milliarde USD ($1B). Mit patentierten Hundert-Kilowatt-Laser-Pulverbettsystemen (LPBF), 5-Achs-CNC-Präzisionsfräsen und KI-gestützter Prozessüberwachung integriert sich VulcanForms direkt in die Tier-1-Lieferketten von Boeing, Airbus und Verteidigungsprogrammen.
1. Vom Prototypenbau zur Großserienfertigung: Strategische Ausrichtung der 500-Mio.-USD-Expansion
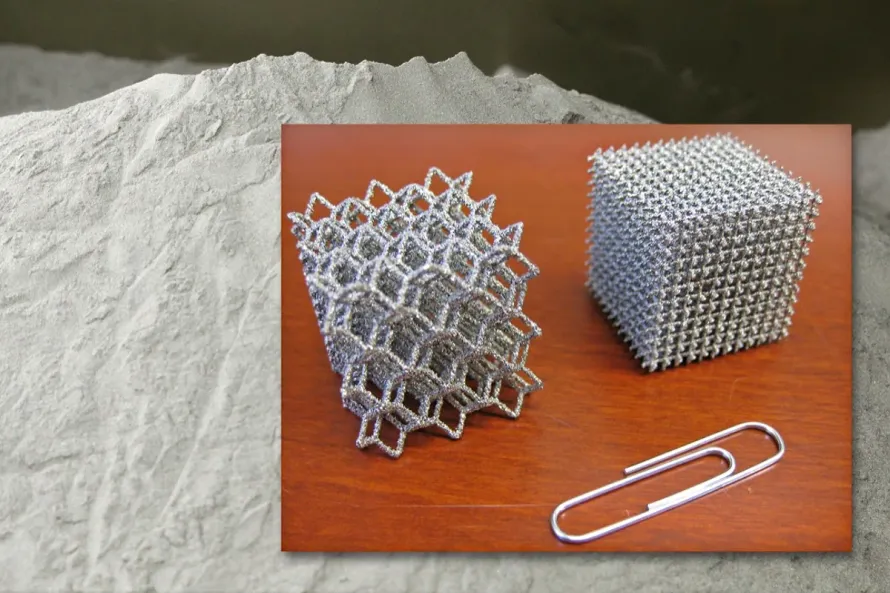
Jahrelang blieb der metallische 3D-Druck auf Prototypen, Gitterstrukturen oder Kleinserien beschränkt. Die Serienreife war die Hürde. Führende Luft- und Raumfahrt-Erstausrüster (OEMs) litten unter Kapazitätsengpässen an schweren Gesenkschmiedepressen und Zerspanungsverlusten, bei denen 85% bis 90% (85%–90%) des Rohblocks zu Spänen zerspant wurden.
Durch Multi-Hundert-Kilowatt-Laserfelder erzielt VulcanForms Auftragsraten, die weit über konventionelle Vier- oder Acht-Laser-LPBF-Anlagen hinausgehen. Die Ausbringung steigt beträchtlich. Die 500-Millionen-Dollar-Investition verfolgt drei strategische Kernziele:
- Abbau fragmentierter Lieferkettenabhängigkeiten: In der Verteidigungsluftfahrt besitzt die inländische Lieferautonomie oberste Priorität. Versorgungssicherheit ist unverzichtbar. Die neuen Werke entstehen direkt in etablierten Fertigungskorridoren, um Durchlaufzeiten vom Legierungspulver bis zum Flugbauteil zu minimieren;
- Geschlossene Fertigungskette von Druck über HIP bis Zerspanung: Herkömmliche 3D-Druckteile werden oft extern zum heißisostatischen Pressen (HIP) und zur Tieflochbohrung transportiert. Externe Wege kosten Zeit. Die neuen Werke vereinen endkonturnahen Druck und 5-Achs-CNC-Präzisionsbearbeitung unter einheitlicher digitaler Qualitätskontrolle;
- Fokus auf anspruchsvolle Luftfahrt-Titan- und Nickellegierungen: Die Kapazitäten konzentrieren sich auf Grade 5 (Ti-6Al-4V) und Grade 23 (Ti-6Al-4V ELI) für dünnwandige Gehäuse, Strukturhalterungen und Raketentriebwerkskomponenten.
2. Anforderungen an Vormaterial: Sauerstoffarme Titanstäbe und Drähte für die Pulverzerstäubung
Die Skalierung industrieller 3D-Druck-Werke stellt höchste Anforderungen an die vorgelagerten Schmelz- und Walzprozesse. Werkstoffreinheit entscheidet über Bauteilsicherheit. Weisen Vormaterialstäbe Spuren von Hart-Alpha-Einschlüssen (HDI) oder Mikroporen auf, wandern diese Defekte durch Gaszerstäubung (GA) oder Plasma-Rotationszerstäubung (PREP) direkt ins Pulver und initiieren Schwingungsrisse im Flugbetrieb.
In zertifizierten Partnerwerken gelten für Vormaterialien zur Pulverherstellung kompromisslose Fertigungsstandards. Die technischen Vorgaben sind anspruchsvoll.
2.1 Dreifaches Vakuum-Lichtbogen-Umschmelzen (3x VAR)
Betriebsdaten belegen, dass Vormaterial für Titanstäbe und Drähte zur AM-Pulverherstellung zwingend dreifach im Vakuum-Lichtbogenofen umgeschmolzen (3x VAR) wird. Die Gasreinheit ist kompromisslos. Drei Schmelzzyklen unter Hochvakuum drücken interstitielle Elemente auf Extremtiefstwerte:
- Sauerstoff (O): Gedeckelt auf <= 0.05% (500 ppm), um Sicherheitsmargen gegen Sauerstoffaufnahme beim Laserschmelzen zu wahren;
- Stickstoff (N): Streng limitiert auf <= 0.01% (100 ppm);
- Wasserstoff (H): Begrenzt auf <= 0.005% (50 ppm), was Titannitrid- (TiN) und Karbideinschlüsse eliminiert.
2.2 h7-Durchmessertoleranz und spitzenloser Feinschliff
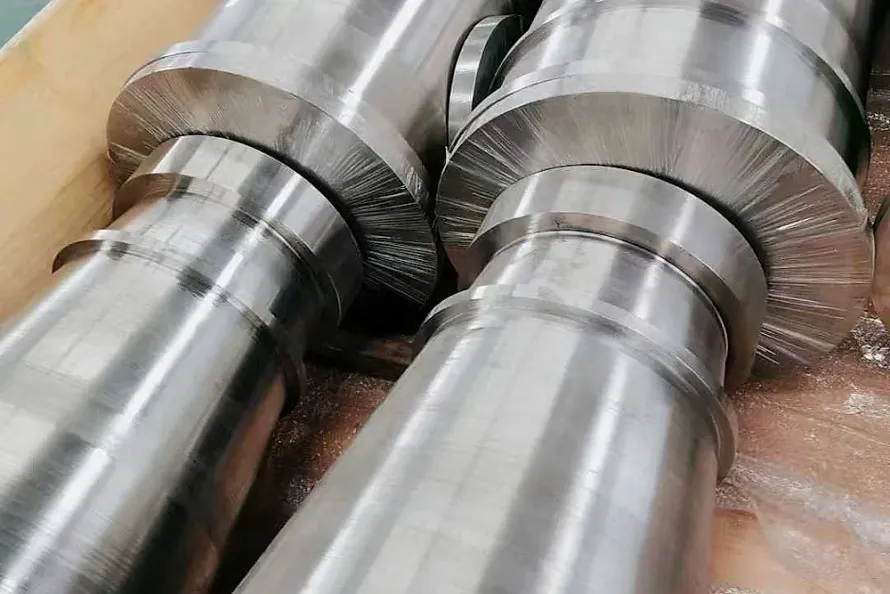
PREP-Zerstäuber rotieren Vormaterialstäbe mit 15,000 rpm bis 30,000 rpm (15.000 bis 30.000 U/min). Die Rotation verlangt Perfektion. Jede Unwucht führt zu Spindelschwingungen und ungleichmäßigem Zerstäuben. Partnerwerke nutzen Präzisions-Spitzenlosschleifen, um Stabdurchmesser innerhalb von h7 bis h8, Geradheit unter 0.5 mm/m und Oberflächengüten von Ra <= 0.8 μm einzuhalten.
3. Technologischer Vergleich: Additive Fertigung vs. Gesenkschmieden vs. Plattenzerspanung
Für großformatige Strukturbauteile der Luftfahrt wägen Entwicklerteams Materialausnutzung, Werkzeugkosten und Vorlaufzeiten gegeneinander ab. Die Gegenüberstellung verdeutlicht die Fertigungsunterschiede.
| Fertigungsroute | Laser-Pulverbettfusion (VulcanForms LPBF) | Schwere Gesenkschmiedeteile (ASTM B381) | CNC-Zerspanung aus Dickblech (ASTM B265) |
|---|---|---|---|
| Materialausnutzung (Yield) | Extrem hoch (Materialausnutzung erreicht 70% bis 85%) | Mittel (Buy-to-Fly-Verhältnis meist 4:1 bis 8:1) | Extrem gering (Zerspanung aus Vollmaterial 10:1 bis 15:1) |
| Werkzeugkosten & Anlaufzeit | Keine Werkzeuge, Fertigung direkt ab digitalem CAD-Modell | Erfordert teure Schmiedegesenke; 3 bis 6 Monate Vorlauf | Keine Gesenke, jedoch hoher Verschleiß an Hartmetallfräsern |
| Dichte & Porenfreiheit | Erfordert 100% HIP-Pressen zum Schließen von Poren | Hoher Umformgrad erzeugt dichtes, homogenes Gefüge | Sehr homogenes Gefüge aus warmgewalztem Titanblech |
| Mechanische Eigenschaften | Nach HIP und Glühung vergleichbar mit Schmiedeteilen | Kontinuierlicher Faserverlauf liefert höchste Ermüdungsfestigkeit | Leichte Anisotropie zwischen Längs- und Querrichtung |
| Bedarf an Vormaterial | Hochreine 3x-VAR-Zerstäubungsstäbe, sphärisches Pulver | Mehrfach im VAR umgeschmolzene Schmiedeblöcke | Warmgewalzte, geglühte und gebeizte Titanplatten |
| Wirtschaftliche Losgrößen | Optimal für topologieoptimierte Bauteile mit Innenkanälen | Hohe Wirtschaftlichkeit bei Großserien (>100 Stück) | Flexibel bei Eilaufträgen einfacher Geometrien (1 bis 5 Stück) |
4. Qualitätssicherung: ZfP-Prüfung und MTC-Audits für AM-Titanbauteile
Mit dem Übergang additiv gefertigter Titanbauteile in die Luftfahrt-Musterzulassung müssen Einkäufer rigorose zerstörungsfreie Prüfungen (ZfP) und MTC-Kontrollen durchsetzen. Strenge Qualitätskontrollen verhindern Bauteilausfälle.
4.1 Industrielle Computertomographie (CT) und Radiografie
Bei Bauteilen mit innenliegenden Kühlkanälen versagen herkömmliche Ultraschall-Prüfköpfe an Hohlraumgrenzen. Konventionelle Prüfverfahren stoßen an Grenzen. Beschaffungsvorschriften sollten eine 100%ige industrielle Computertomographie (CT) oder digitale Durchstrahlungsprüfung nach ASTM E1742 oder ASTM E2973 mit einer Auflösung von <= 50 μm vorschreiben, um Restpulver und Porennester auszuschließen.
4.2 Begleitende Zugproben und chemische Kennwerte
Auf jeder Bauplattform müssen am Rand und im Zentrum begleitende Zug- und Gefügeproben (Witness Test Coupons) mitgedruckt werden. Prüfkörper belegen die Gefügeeigenschaften. Die Proben durchlaufen exakt denselben HIP- und Spannungsarmglühzyklus. Im Werksprüfzeugnis (MTC) müssen Dehngrenze ($R_{p0.2} \ge 830\text{ MPa}$), Zugfestigkeit ($R_m \ge 900\text{ MPa}$) und Bruchdehnung ($A \ge 10%$) ausgewiesen sein.
5. Vormaterialversorgung und Engineering-Support für den 3D-Druck
Die Expansion industrieller 3D-Druck-Werke fordert die globale Schmelz- und Walzkapazität von Titanlegierungen heraus. Belastbare Lieferketten sind unverzichtbar.
Als integrierte Plattform für Titan-Lieferketten in Zusammenarbeit mit zertifizierten Partnerwerken liefern wir hochwertige Vormaterialien für additive Fertiger, Luftfahrtzulieferer und Forschungsinstitute. Qualität steht an erster Stelle.
- Wir liefern dreifach umgeschmolzene (3x VAR) Ti-6Al-4V-Stäbe und Präzisionsdrähte für die Pulverzerstäubung;
- Wir halten sauerstoffarme Legierungen (<= 0.05% O) für Kleinmengen & Prototypen mit kurzen Lieferzeiten bereit;
- Jede Schmelze wird mit lückenlos rückverfolgbarem Werksprüfzeugnis (MTC) und Prüfprotokollen ausgeliefert.
Besuchen Sie /de/get-quote/, um Ihre Materialspezifikationen oder Legierungsvorgaben einzureichen. Unser Engineering-Team berät Sie fundiert. Sie können auch Materialmengen unter /de/tools/ berechnen oder sich auf /de/factory/ über die Schmelz- und Prüfkapazitäten unserer Partner informieren.
Verwandte Produkte und Dienstleistungen
- Titanstäbe und Drähte für die sphärische AM-Pulverherstellung
- Titan-Rundstäbe und Schmiedeblöcke für die Luftfahrt
- Zertifizierte Partnerwerke für Schmelzen & Prüflabore
- Kostenfreie Werkstoffprüfung und Spezifikationsberatung
Referenznormen und technische Quellen
- TCT Magazine - VulcanForms raises $500m to accelerate manufacturing expansion (November 13, 2026).
- ASTM F2924 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4V with Powder Bed Fusion (ASTM International).
- ASTM F3001 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4V ELI (Extra Low Interstitial) with Powder Bed Fusion.
- ISO/ASTM 52900 - Additive manufacturing - General principles - Fundamentals and vocabulary.
- High-purity 3x VAR titanium ingot melting logs and PREP feedstock dimensional records from certified partner facilities (2026).