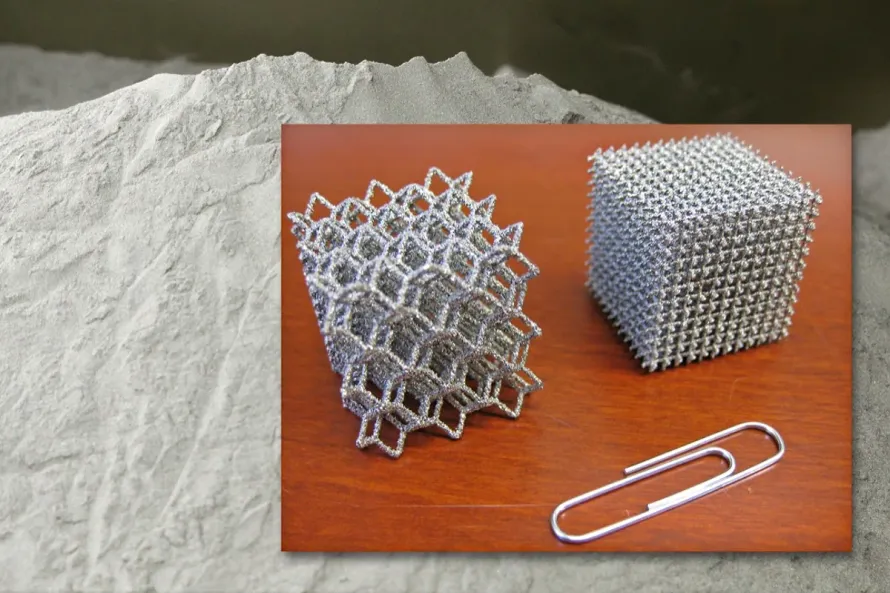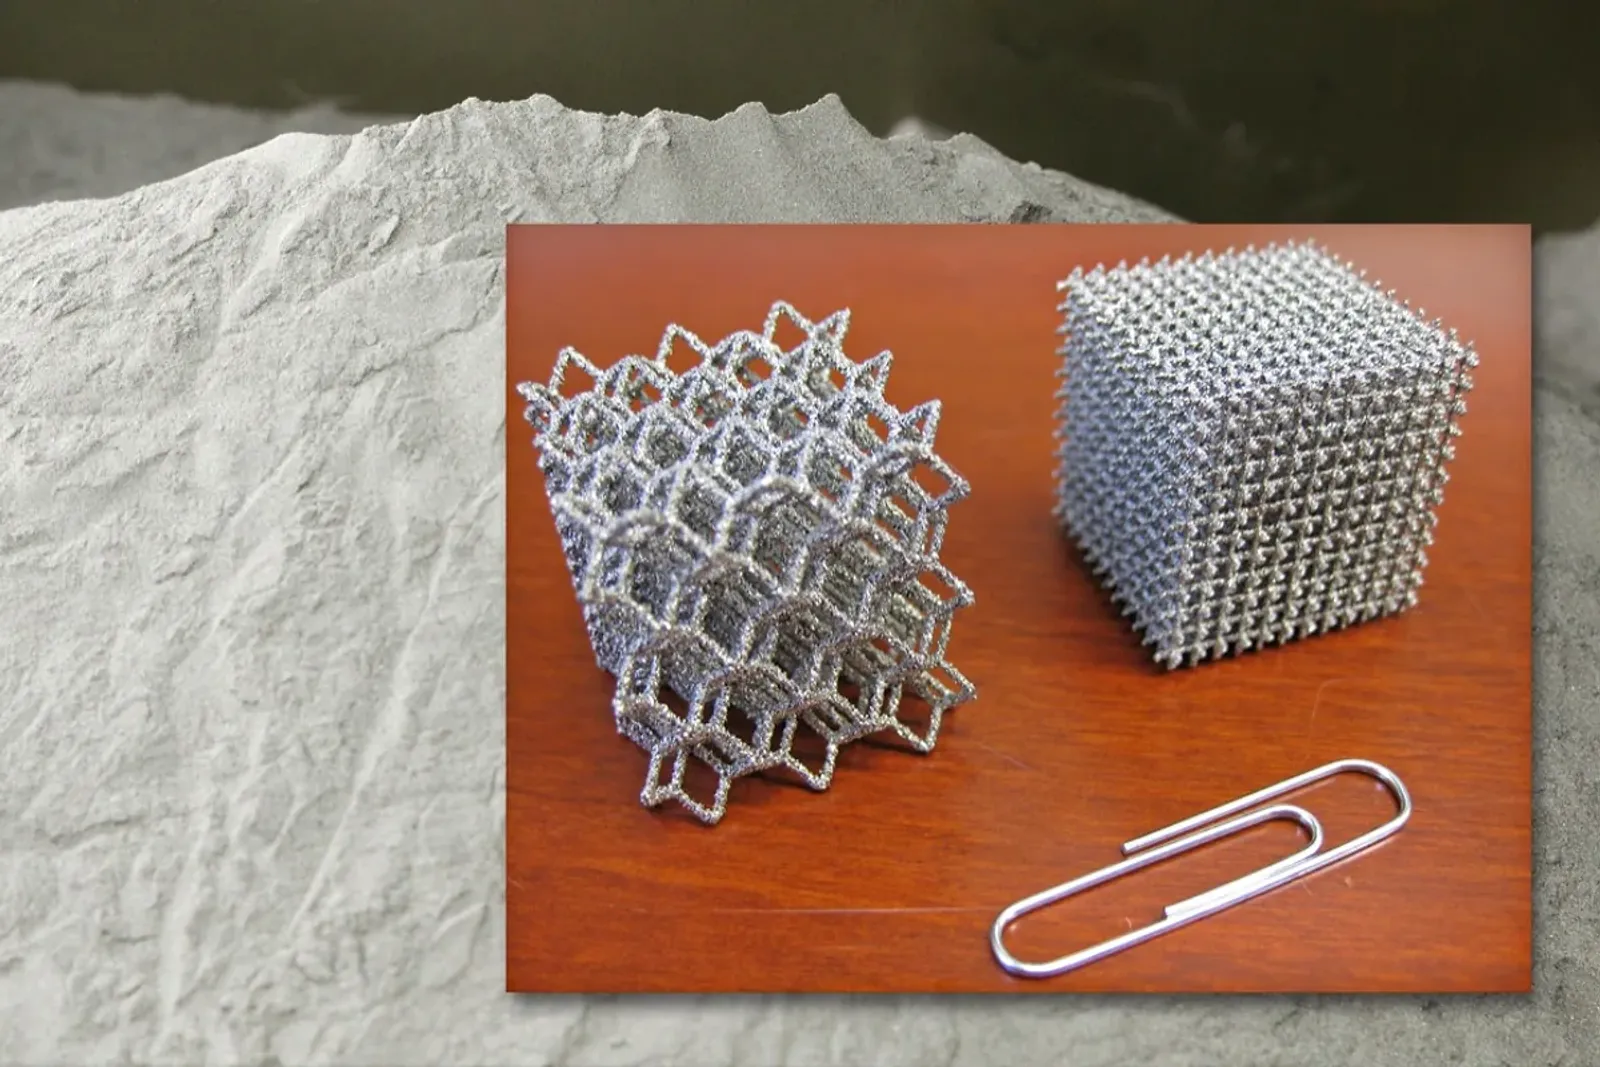
Am 9. November 2026 gab der kanadische Plasmaspezialist PyroGenesis Inc. den Gewinn eines Ausschreibungswettbewerbs mit einem weltweit führenden Luftfahrtkonzern bekannt. Die Vereinbarung umfasst die Lieferung von grobem sphärischem Ti-6Al-4V-Titanpulver (45–150 μm) der Güteklasse Grade 5 Titanlegierung, hergestellt über das patentierte NexGen™-Plasmazerstäubungsverfahren, für ein Forschungs- und Entwicklungsprogramm. Der Vertrag setzt ein klares Branchenzeichen.
Dieser Auftrag folgt unmittelbar auf eine Anschlussbestellung vom 22. Oktober 2026 eines US-amerikanischen Erstausrüsters (OEM) für grobes DED-Titanpulver. Das Marktsignal ist unübersehbar.
Die Modernisierung der Luftfahrt-Lieferketten gewinnt rasant an Dynamik.
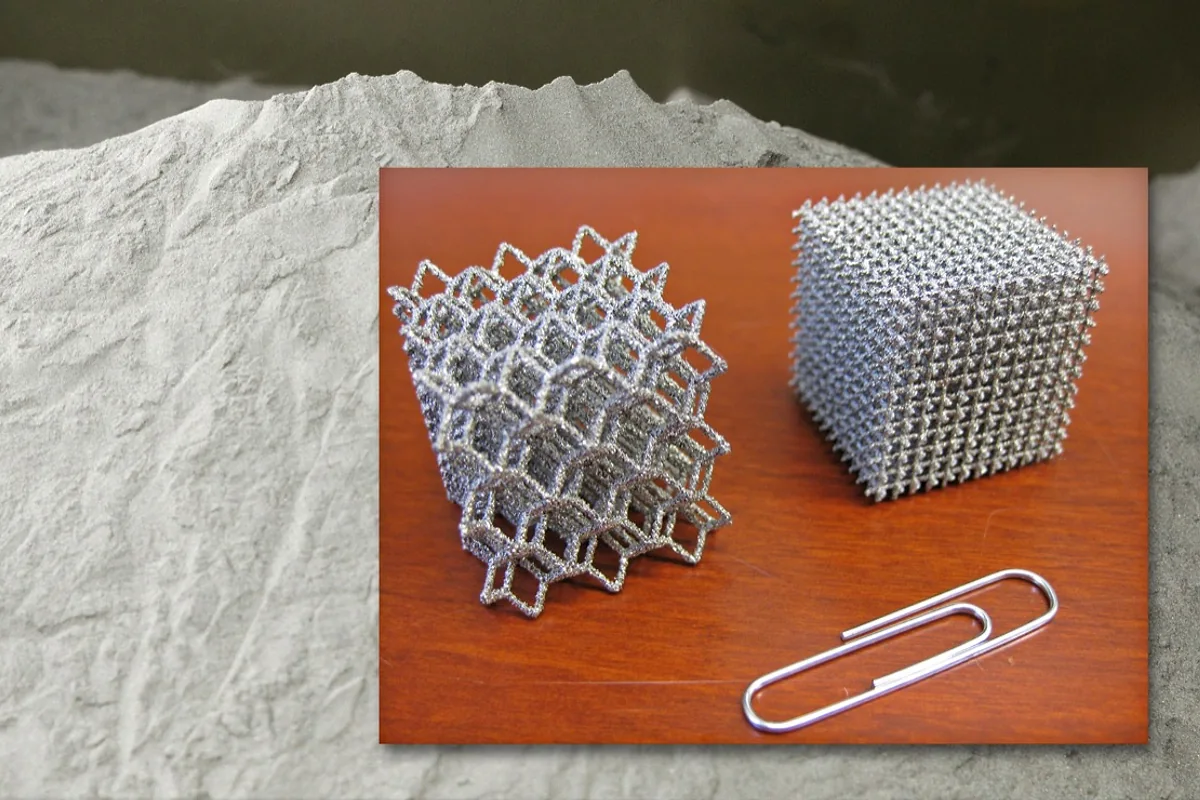
Warum sich der Luftfahrt-Einkauf verstärkt grobem 45–150 μm Titanpulver zuwendet
Lange Zeit dominierte feines sphärisches Pulver mit 15–53 μm für das selektive Laserschmelzen im Pulverbett (LPBF) die additive Fertigung. Die technologischen Pfade trennen sich.
Bei großen Rumpfspanten, Triebwerksaufhängungen und Raketenadaptern stößt LPBF jedoch aufgrund begrenzter Bauräume und niedriger Baugeschwindigkeiten von unter $0,25\text{ kg/h}$ an Grenzen. Bauräume begrenzen den Ausstoß. Um großvolumige Bauteile mit Stückgewichten von vielen Dutzend oder Hunderten Kilogramm zu fertigen, forcieren Flugzeugbauer das pulver- und drahtbasierte Direct Energy Deposition (DED / LMD).
In diesen Hochleistungssystemen bietet grobes sphärisches 45–150 μm Titanpulver handfeste verfahrenstechnische Vorteile. Die Vorzüge liegen auf der Hand.
- Exzellente Fließfähigkeit im Hall-Trichter: Gröbere Pulverpartikel weisen minimale Eigenreibung auf und werden vom Trägergasstrom gleichmäßig ohne Verstopfungen gefördert. Die Pulverzufuhr bleibt verlässlich.
- Geringe Sauerstoffaufnahme beim Schmelzen: Die spezifische Oberfläche ist gegenüber 15–53 μm Pulvern um ein Vielfaches kleiner, was die Heißgasaufnahme um das Schmelzbad minimiert. Die Reinheit bleibt gewahrt.
- Hohe Auftragsleistung im Schweißprozess: Mit Multi-Kilowatt-Lasern oder Plasmabrennern erreicht DED Auftragsraten von $2,0\text{ bis }10,0\text{ kg/h}$, was Pulverbettverfahren um mehr als das Zwanzigfache übertrifft. Die Fertigungsgeschwindigkeit steigt enorm.
Technischer Vergleich: DED-Grobpulver vs. LPBF-Feinpulver vs. Gesenkschmiedeteile
Bei der Auslegung tragender Flugzeugstrukturen sollten Fachingenieure die technischen Parameter der Fertigungsrouten gegenüberstellen. Die Unterschiede sind gravierend.
| Bewertungskriterium | DED-Grobpulver (45–150 μm) | LPBF-Feinpulver (15–53 μm) | Schwere hydraulische Gesenkschmiedeteile | Fokus für Einkauf und Qualitätssicherung |
|---|---|---|---|---|
| Hauptfertigungsverfahren | Direct Energy Deposition (DED / LMD) | Laserschmelzen im Pulverbett (LPBF) | Hydraulisches Schmieden + CNC-Schruppen | Prozess definiert die Rohling-Lieferzeit |
| Typische Auftragsrate | $2,0\text{ bis }10,0\text{ kg/h}$ | $0,05\text{ bis }0,25\text{ kg/h}$ | Rein spanabhebende Fertigung | Grobpulver eignet sich für meterlange Strukturteile |
| Buy-to-Fly-Verhältnis (BTF) | $1,5:1\text{ bis }2,5:1$ | $1,2:1\text{ bis }2,0:1$ | $10:1\text{ bis }25:1$ (extrem hoher Zerspanungsabfall) | Additive Verfahren vermeiden teuren Titanabfall |
| Lieferzeit für Rohteile | $4\text{ bis }8\text{ Wochen}$ (endkonturnahe Rohlinge) | $2\text{ bis }4\text{ Wochen}$ (komplexe Kleinteile) | $40\text{ bis }52\text{ Wochen}$ (Wartezeiten Schmiedepresse) | Additiv gefertigte Teile umgehen Schmiedeengpässe |
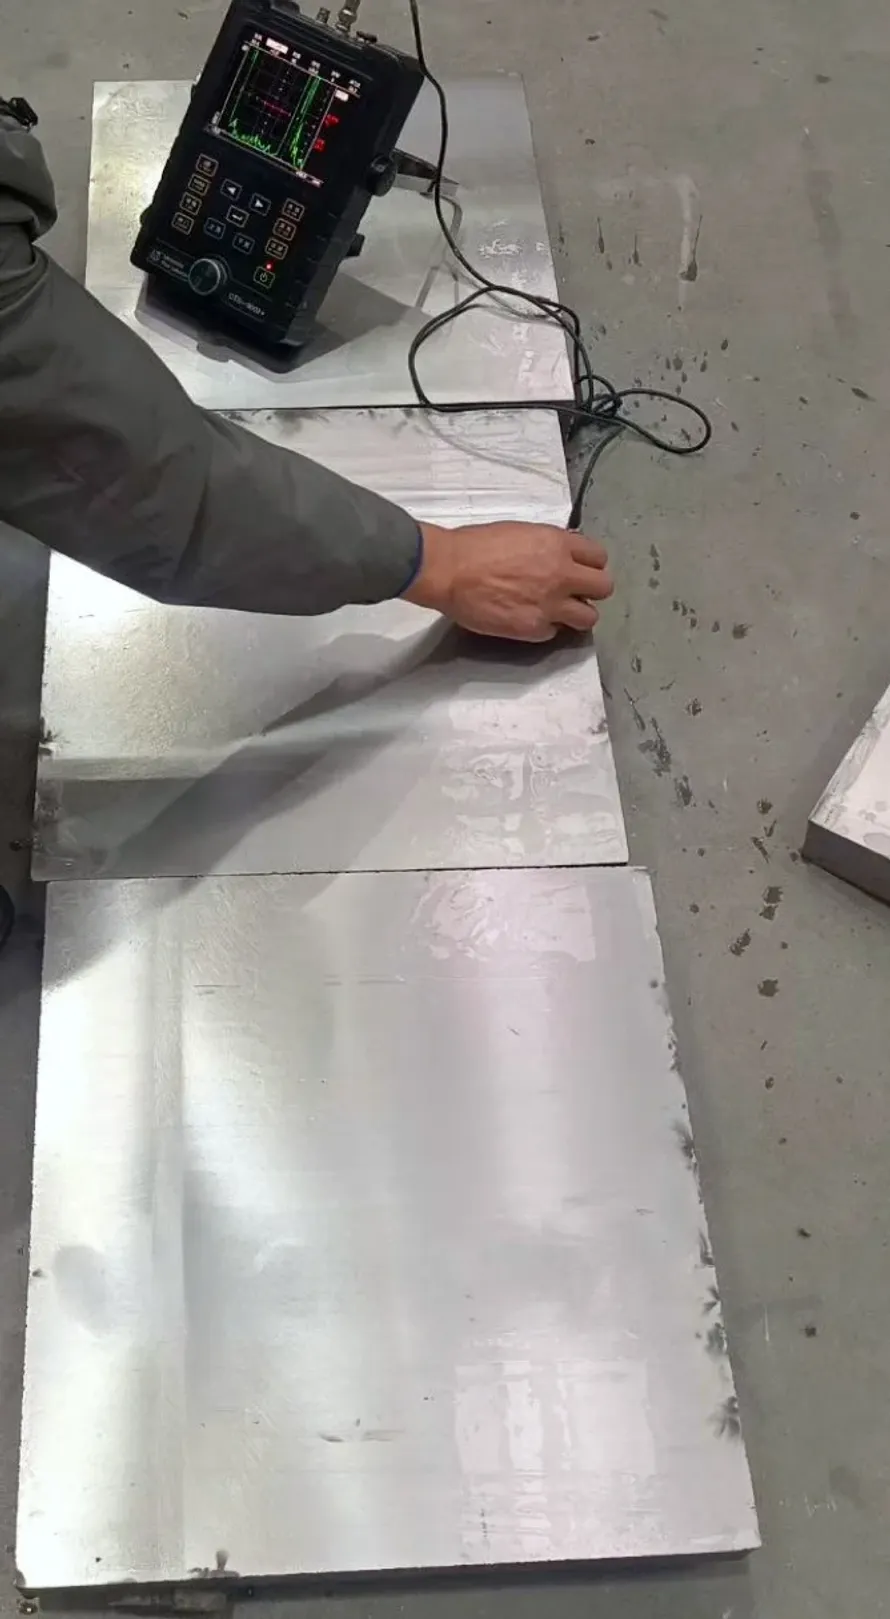
| Kritische Pulvereigenschaften | Hall-Fließzeit $\le 30\text{ s}/50\text{g}$, Sphärizität $\ge 92%$ | Hall-Fließzeit $\le 25\text{ s}/50\text{g}$, satellitenarm | Ultraschallprüfung (UT) nach AMS 2631 AA | Chargen-Sauerstoffaufnahme im Zeugnis prüfen |
| Typische Luftfahrtbauteile | Flügelspanten, Tragbeschläge, Rumpfflansche | Brennkammerdüsen, innengekühlte Wärmetauscher | Turbinenscheiben, Fahrwerkszylinder | Querschnitts-Dauerfestigkeit und Bruchzähigkeit |
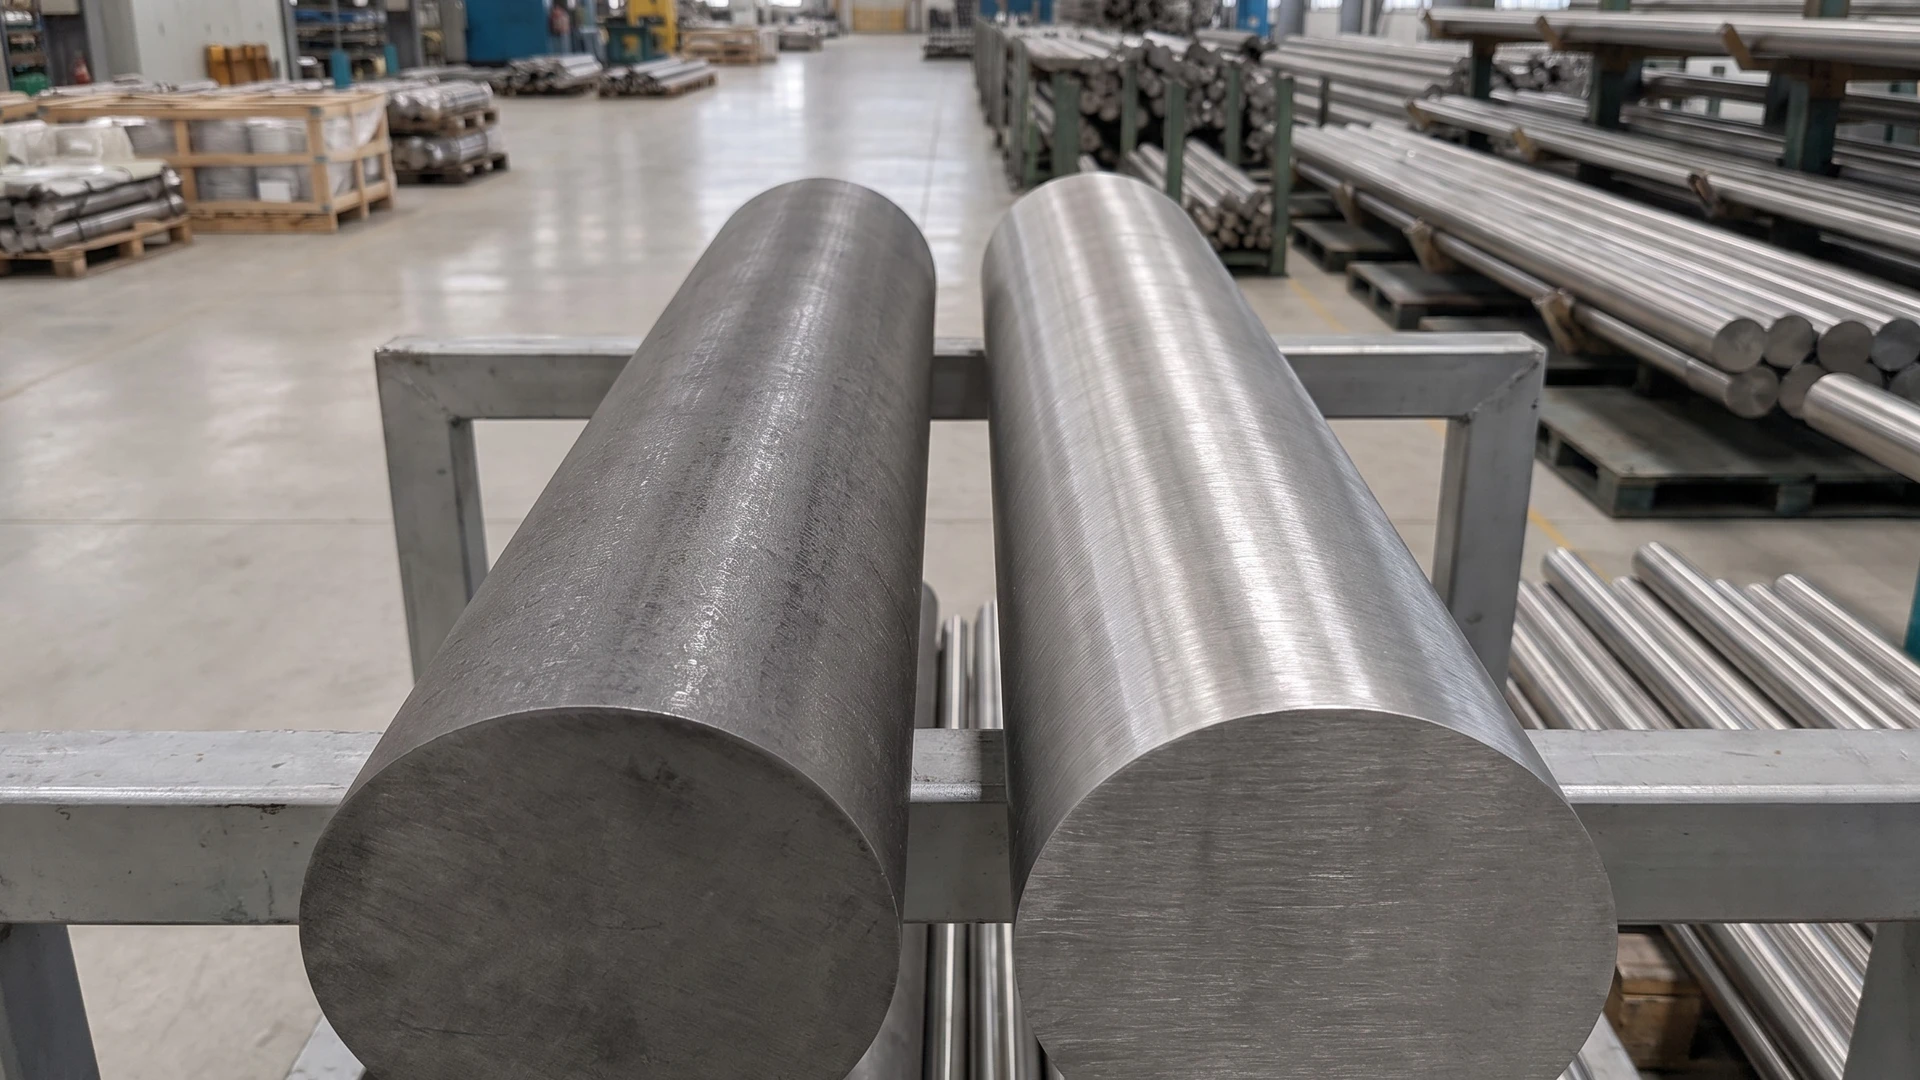
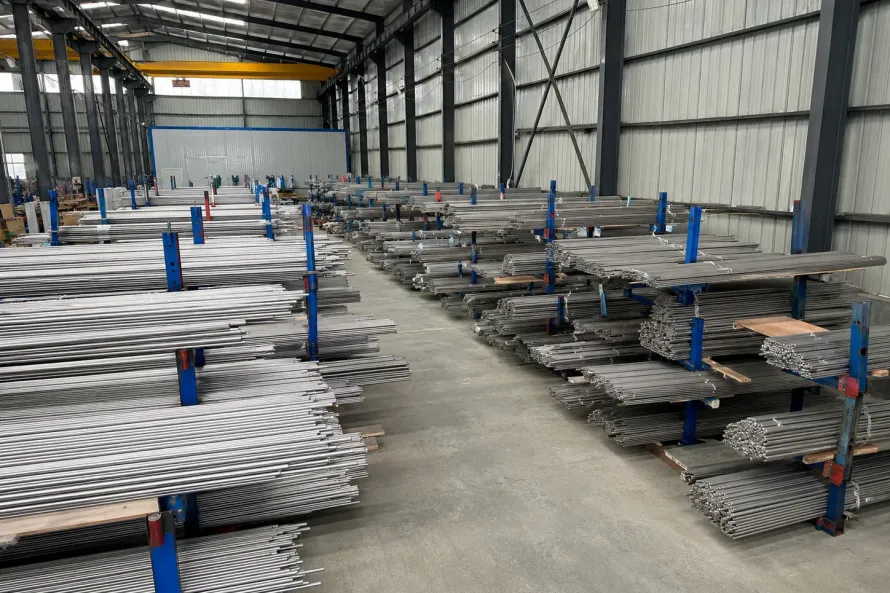
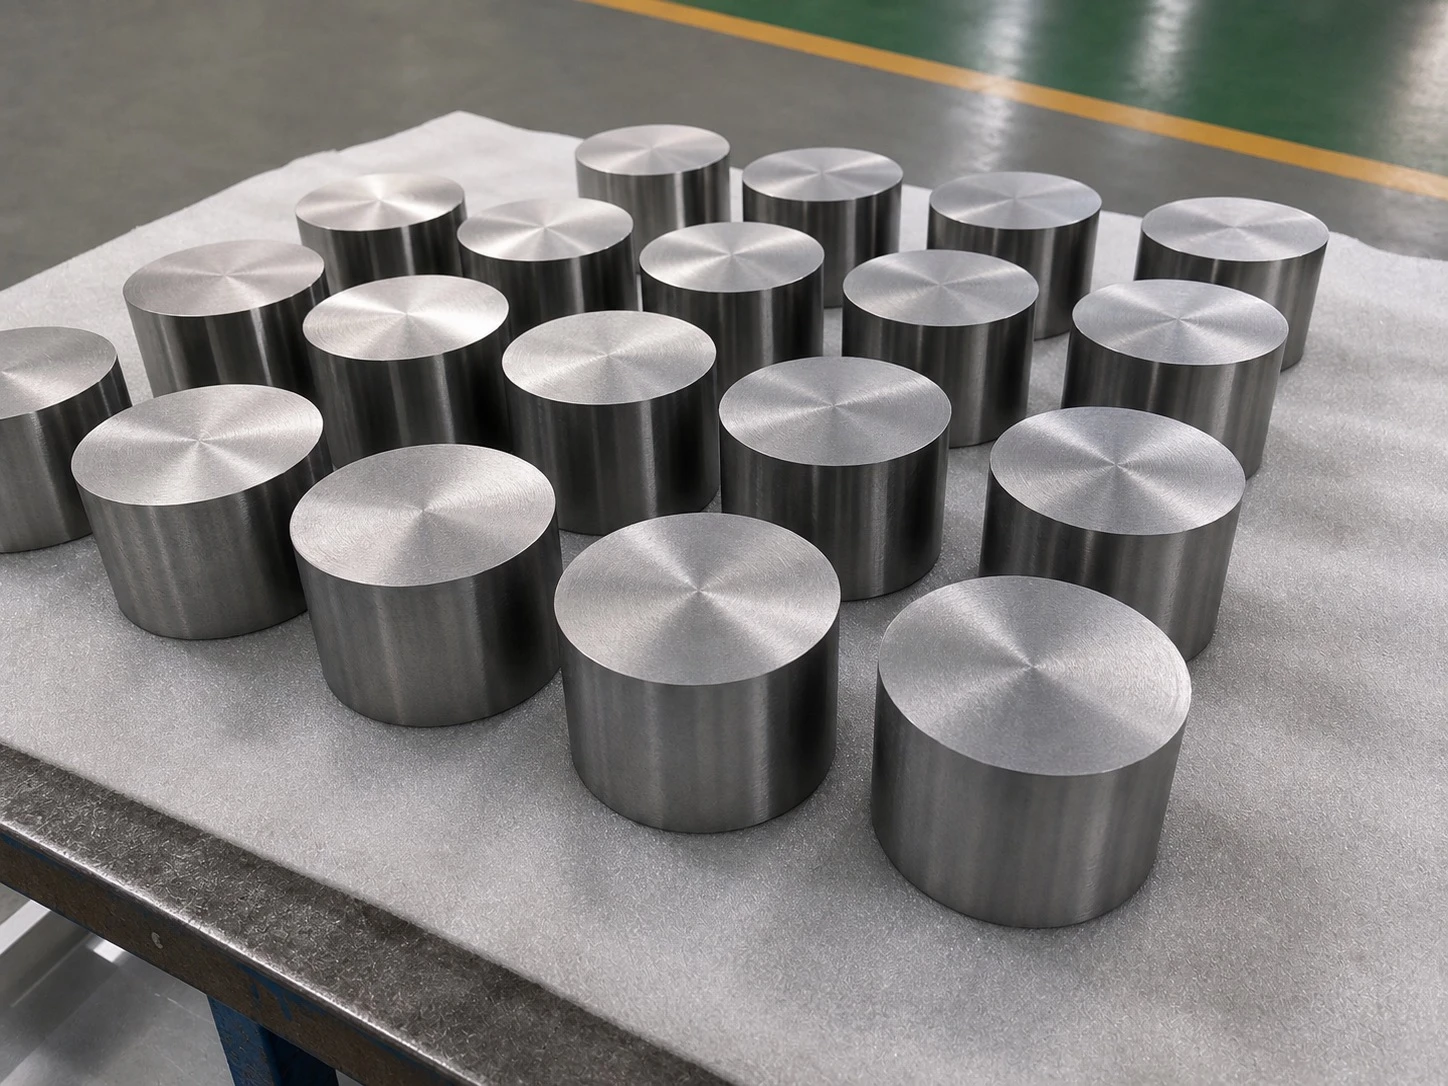
Metallurgie des Vormaterials: 3x VAR Niedrigsauerstoff-Rundstäbe
Weder NexGen™-Plasmaprozesse noch EIGA- oder PREP-Anlagen verfügen über Schmelzbad-Raffinationsstufen. Die Rohstoffqualität entscheidet über alles.
Nach Produktionsdaten zertifizierter Partnerbetriebe führt die explosionsartige Vergrößerung der Oberfläche beim Zerstäuben von Ti-6Al-4V-Stäben unweigerlich zu einem Sauerstoffanstieg von $150\text{ bis }300\text{ ppm}$ ($0,015%\text{ bis }0,030%$). Der Sauerstoffzuwachs muss exakt einkalkuliert werden.
Daher stellen qualifizierte Pulverhersteller höchste Reinheitsanforderungen an Vormaterial-Titanstäbe für die additive Fertigung:
- Titanschwamm der Güteklasse 0: Als Ausgangsbasis dient ausschließlich hochreiner, eisen- und sauerstoffarmer Titanschwamm ohne Zusatz von Schrott. Die Schmelzdisziplin ist kompromisslos.
- Dreifaches Vakuum-Lichtbogenschmelzen (3x VAR): Drei aufeinanderfolgende VAR-Schmelzungen homogenisieren Aluminium und Vanadium mikroskopisch und eliminieren Einschlüsse hoher (HDI) sowie niedriger Dichte (LDI).
- Strikter Basissauerstoff unter 0,12%: Geschliffene Präzisions-Titanstäbe müssen das Werk mit einem Sauerstoffgehalt zwischen $0,10%\text{ und }0,12%$ verlassen. Würde Vormaterial nahe dem Standardgrenzwert von $0,18%$ eingesetzt, überschreitet das Fertigteil die Obergrenze von $\le 0,20%$ nach ASTM F2924 und ASTM F3001, was die Bruchzähigkeit drastisch verschlechtert.
Normgrenzen sind strikt bindend.
Lieferketten-Perspektive: Wie DED den 40–52 Wochen Schmiede-Engpass überwindet
Steigende Produktionsraten bei Großraum- und Schmalrumpfflugzeugen bringen die Kapazitäten schwerer Gesenkschmiedepressen über 10.000 t an ihre physikalischen Grenzen. Der Lieferdruck ist gewaltig.
Für Einkäufer bedeuten schwere Titanschmiedestücke Lieferzeiten von 40 bis 52 Wochen bei Werkzeugkosten von mehreren hunderttausend Dollar. Werkzeugkosten belasten Budgets schwer. Führt eine Flugerprobung zu Konstruktionsänderungen, müssen Schmiedegesenke komplett neu angefertigt werden.
Die DED-Technologie mit grobem PyroGenesis-Pulver und anschließender CNC-Bearbeitung bietet Luftfahrtunternehmen eine flexible Ausweichroute. Wirtschaftliche Vorteile überzeugen sofort. Werkzeuglos hergestellte endkonturnahe Rohteile stehen binnen 4 bis 8 Wochen bereit. Der Zeitgewinn ist beträchtlich. Statt massive 200 kg Schmiedeblöcke auf ein 15 kg Endteil herunterzufräsen, drückt DED das Buy-to-Fly-Verhältnis auf unter 2:1, was wertvolles Titanmaterial und Maschinenlaufzeiten spart.
Als integrierte Titan-Lieferkettenplattform in Kooperation mit zertifizierten Partnerbetrieben unterstützen unsere Fachingenieure Pulverhersteller und Luftfahrtkunden weltweit. Materialrückverfolgbarkeit ist lückenlos sichergestellt.
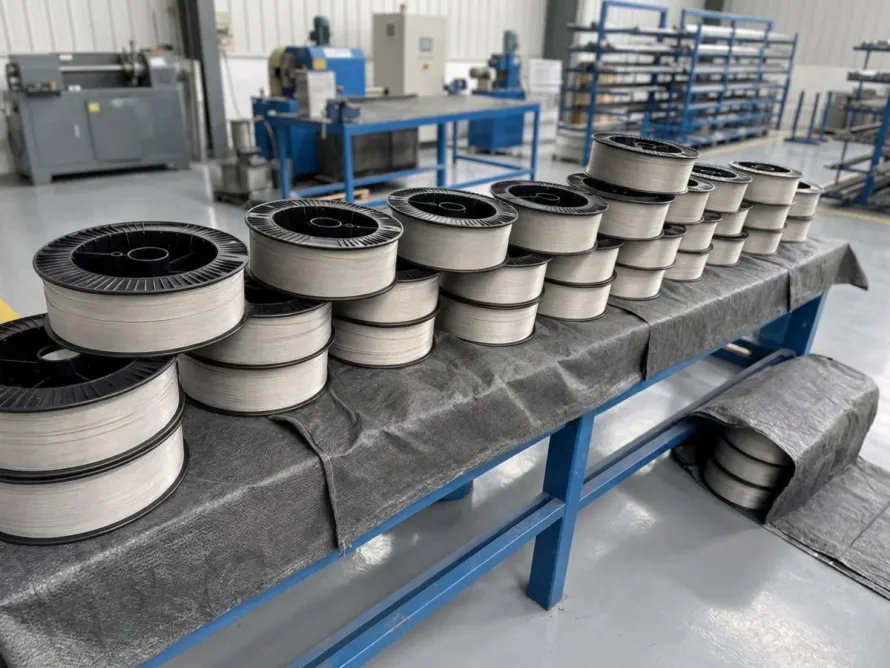
Wir bevorraten sauerstoffarme 3x VAR Vormaterialstäbe und Schweißdrähte für additive Fertigungsprozesse, abgesichert durch ein lückenloses Materialprüfzeugnis (MTC) mit Schmelzen- und Chargennummer. Die Dokumentation bürgt für Sicherheit. Ingenieure können Zeichnungen unter /de/get-quote/ zur technischen Prüfung einreichen oder Gewichte unter /de/tools/ berechnen.