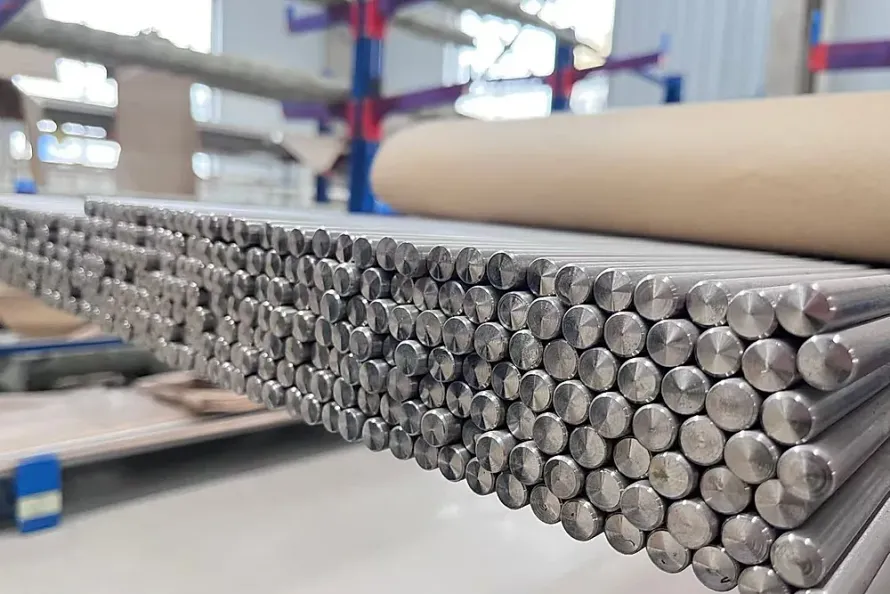
Bei der Beschaffung von Triebwerksgehäuseflanschen, Hochdruckflanschen für Chemie-Reaktoren, Tragringen für Entsalzungsverdampfer und Versteifungsringen für Tiefsee-Druckkörper stehen Konstrukteure und Einkäufer vor einer entscheidenden Grundsatzfrage: Sollen nahtlos radial-axial gewalzte Schmiederinge nach ASTM B381 (Seamless Rolled Rings) spezifiziert werden, oder ist der Zukauf massiver Schmiedescheiben mit anschließendem Kernausbohren (Trepanning a Solid Disc Forging) wirtschaftlicher? Diese Weichenstellung bestimmt die Gesamtrentabilität.
Die Rohstoffkosten für Titanschmiedestücke—insbesondere für Grade 5 Ti-6Al-4V Schmiedeteile—liegen weit über denen von Kohlenstoff- oder Edelstählen. Die Wahl des Schmiederohlings entscheidet nicht nur über das eingekaufte Rohteilgewicht und den Werkzeugverschleiß, sondern auch über die Kontinuität des Faserverlaufs und die UT-Prüfbarkeit unter zyklischer Druckbelastung. Technische Sorgfalt ist unerlässlich.
1. Metallurgischer Faserverlauf und Druckfestigkeit: Walzverlauf vs. Zerspanungsschnitt
ASTM B381 (Standardspezifikation für Schmiedestücke aus Titan und Titanlegierungen) stellt strenge Anforderungen an die mechanische Homogenität. Hohe Qualitätsstandards sind verbindlich. Beide Fertigungsrouten unterscheiden sich fundamental in ihrer Mikrostruktur:
- CNC-Radial-Axial-Ringwalzen: Nach präziser Erwärmung im Drehherdofen wird der gelochte Rohling zwischen Dorn und Hauptwalze positioniert. Hydraulische Radial- und Axialkräfte treiben die kontinuierliche Aufweitung an. Der Faserverlauf bleibt geschlossen. Die primären $\alpha$-Phasen und Legierungskörner richten sich tangential entlang des Ringumfangs aus. Dadurch steigt der Widerstand gegen Ermüdungsrissausbreitung unter tangentialer Umfangsspannung um 20 % bis 30 % (20%–30%) gegenüber mechanisch durchtrennten Fasern.
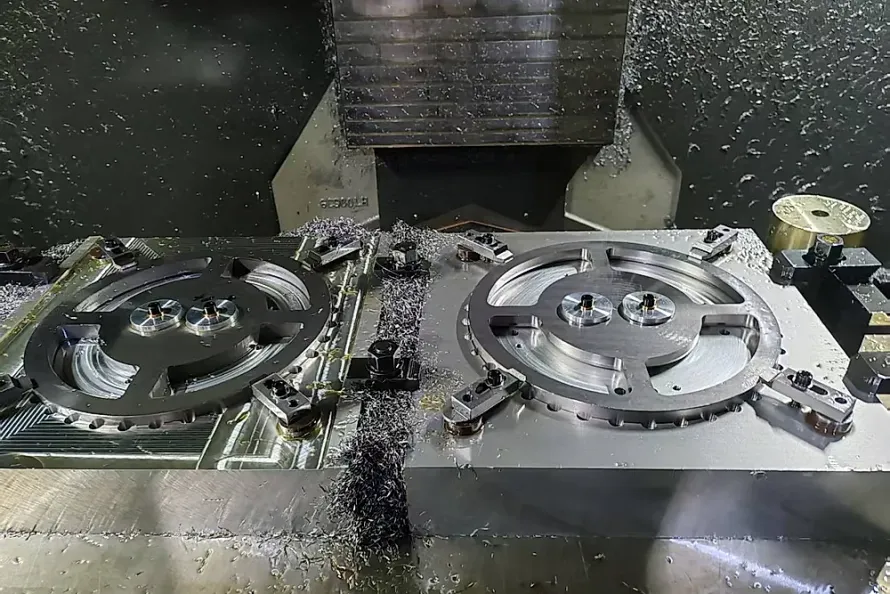
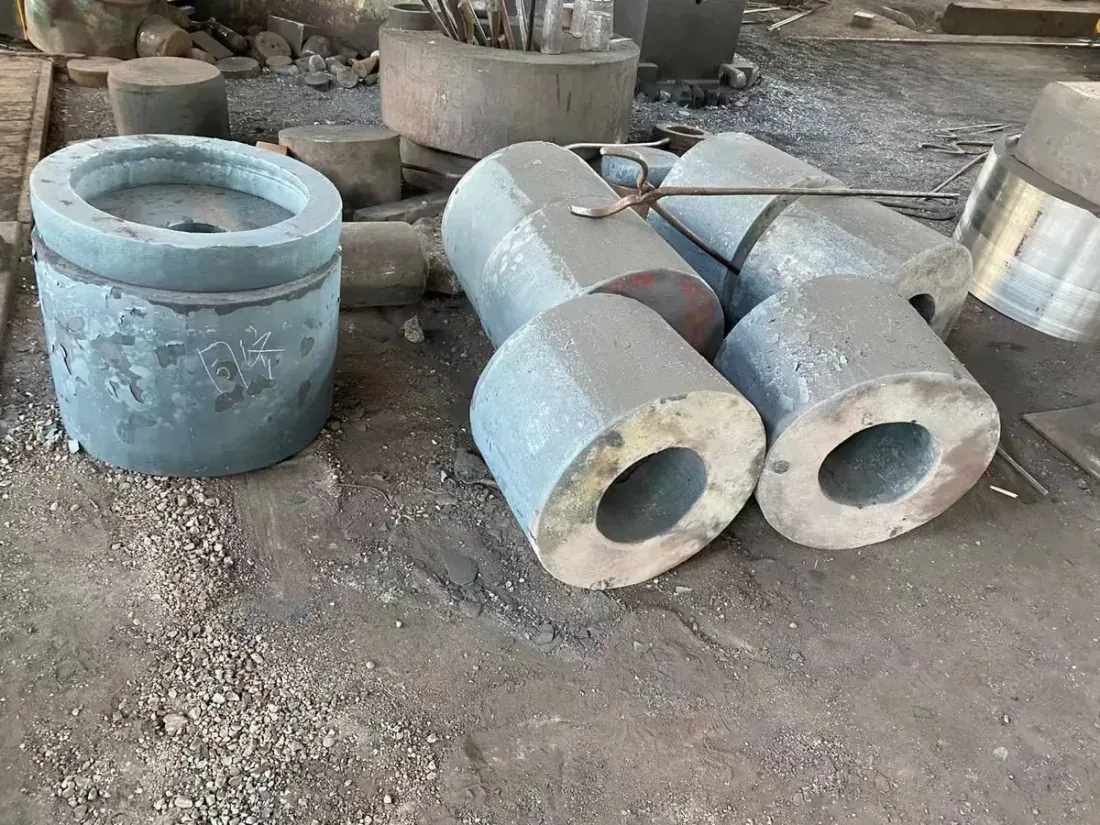
- Ausbohren massiver Schmiedescheiben: Massive Scheiben entstehen auf Freiformschmiedepressen durch Stauchen und Breiten mit sternförmig radial auslaufendem Faserverlauf. Die spanende Bearbeitung zerreißt die Faserlinien. Wird der innere Kern mechanisch ausgebohrt, werden die lasttragenden Faserlinien in Umfangsrichtung durchschnitten. Am Innendurchmesser entstehen freiliegende Querkorngrenzen, die unter dynamischer Wechselbeanspruchung als Mikrorisskeime wirken.
In den zertifizierten Partnerwerken umfasst der Maschinenpark eine 2.500-Tonnen-Schnellschmiedepresse, einen 10-Tonnen-Elektrohydraulikhammer und automatisierte Drehherdöfen. Die Anlagenkapazitäten sind erstklassig. Durch kontrollierte Beta-Anschmiedung und große Umformgrade im Alpha-Beta-Zweiphasengebiet wird reproduzierbar eine Feinkornstruktur nach ASTM E112 Korngröße 8 bis 10 erreicht.
2. Wirtschaftlicher Break-Even: Materialausnutzung vs. Schrottverlust beim Ausbohren
Wegen der hohen Dichte und der Rohstoffpreise von Titan ist ein schlechtes Buy-to-Fly-Verhältnis der Hauptgrund für Budgetüberschreitungen. Wirtschaftliche Präzision spart bares Geld. Beschaffungsteams müssen die Materialausnutzung exakt bilanzieren:
- Materialausnutzung im Vergleich: Nahtlos gewalzte Titanringe nach ASTM B381 (Außendurchmesser von 200 mm bis 2.500 mm) steigern die Materialausnutzung gegenüber dem Kernausbohren massiver Scheiben um über 35 % (>35 %). Der Rohstoffgewinn ist gewaltig. Für einen fertigen Grade-5-Ring mit 800 mm AD × 600 mm ID × 200 mm Höhe (Fertiggewicht ca. 198 kg) ist die Rohlingsoptimierung entscheidend.
- Spanverluste beim Scheibenausbohren: Beim Ausbohren aus einer massiven Scheibe wird ein Rohling von 820 mm AD × 220 mm Dicke mit über 520 kg Gewicht benötigt, wobei über 280 kg Kernmaterial zerspant oder herausgeschnitten werden. Massive Spanabfälle verursachen enorme Verluste. Zwar besitzen massive Titankerne einen Restwert, Recycler vergüten Titanschrotte jedoch mit über 50 % Abschlag, während Werkzeugverschleiß und Maschinenstunden die Gesamtkosten zusätzlich belasten.
- Losgrößen und Werkzeug-Break-Even: Das Ringwalzen erfordert gelochte Vorformen und Einrichtzeit am Walzwerk. Für ein einzelnes Bauteil mit exotischen Maßen kann das Ausbohren einer Lagerscheibe schneller sein; ab Losgrößen von 3 bis 5 Stück (3 bis 5 Teile) senkt das nahtlose Ringwalzen die Gesamtkosten jedoch um 15 % bis 25 % (15%–25%). Größere Serien lohnen sich sofort. Einkäufer können unter /de/tools/ theoretische Gewichte und Schnittverluste online berechnen.
3. Strukturierter Prozessvergleich: Nahtlos gewalzte Ringe vs. Ausgebohrte Scheiben
Die folgende Tabelle fasst die technischen und wirtschaftlichen Kennzahlen beider Fertigungsverfahren übersichtlich zusammen. Die Kennzahlen sprechen eine klare Sprache:
| Vergleichsparameter | Nahtlos gewalzter Ring (ASTM B381) | Ausgebohrte massive Schmiedescheibe | Geschweißter Blechring (Rolled & Welded) |
|---|---|---|---|
| Primäre Fertigungsanlagen | Radial-Axial-Ringwalzwerk + 2.500-t-Lochpresse | Freiformpresse / Schmiedehammer + Großbohrwerk | Blechschere + 3-Walzen-Biegemaschine + WIG/Plasma |
| Metallurgischer Faserverlauf | Geschlossene tangentiale Umfangsfaser, ermüdungsfest | Flacher radialer Verlauf, am Innendurchmesser durchtrennt | In Walzrichtung ausgerichtet, durch Schweißnaht unterbrochen |
| Materialausnutzung | Hoch (>35 % Materialeinsparung vs. Scheibe) | Niedrig (großer Kern wird zu Spänen oder Schrott) | Sehr hoch (Verlust auf Schweißfase beschränkt) |
| Schrupp-Bearbeitungsaufmaß | 5 mm bis 20 mm pro Fläche (sehr gleichmäßig) | 8 mm bis 25 mm (kompensiert Schmiedekonizität) | 3 mm bis 8 mm (abhängig von Blechebenheit) |
| Ultraschallprüfung (UT) | 100 % Longitudinalprüfung, minimales Rauschen | Kernbereich anfällig für Mikroporosität und Streuung | Schweißnaht und WEZ erfordern 100 % RT + PT |
| Losgrößen & Lieferzeiten | Ideal für 3 bis 100 Stück (3 bis 100 Teile), 15–30 Tage | Geeignet für 1 bis 2 Stück Eilbedarf, 7–15 Tage | Nur für unkritische Niederdruck-Chemiebehälter |
| Druck- & Ermüdungsklasse | Klasse I Hochdruck / Luftfahrt (ASME / Aerospace) | Klasse II Mittlerer bis hoher Druck | Klasse III Atmosphärisch / Niederdruck (keine Wechsellast) |
4. Richtlinien für Ultraschallprüfung und Bearbeitungsaufmaße
Nach Erhalt der Schmiederohlinge treten in Zerspanungsbetrieben immer wieder Diskussionen über Anzeigen bei der Ultraschallprüfung (UT) und das Überdrehen der Schmiedehaut auf. Gründliche Qualitätskontrollen sind Pflicht.
4.1 Festlegung der Bearbeitungsaufmaße
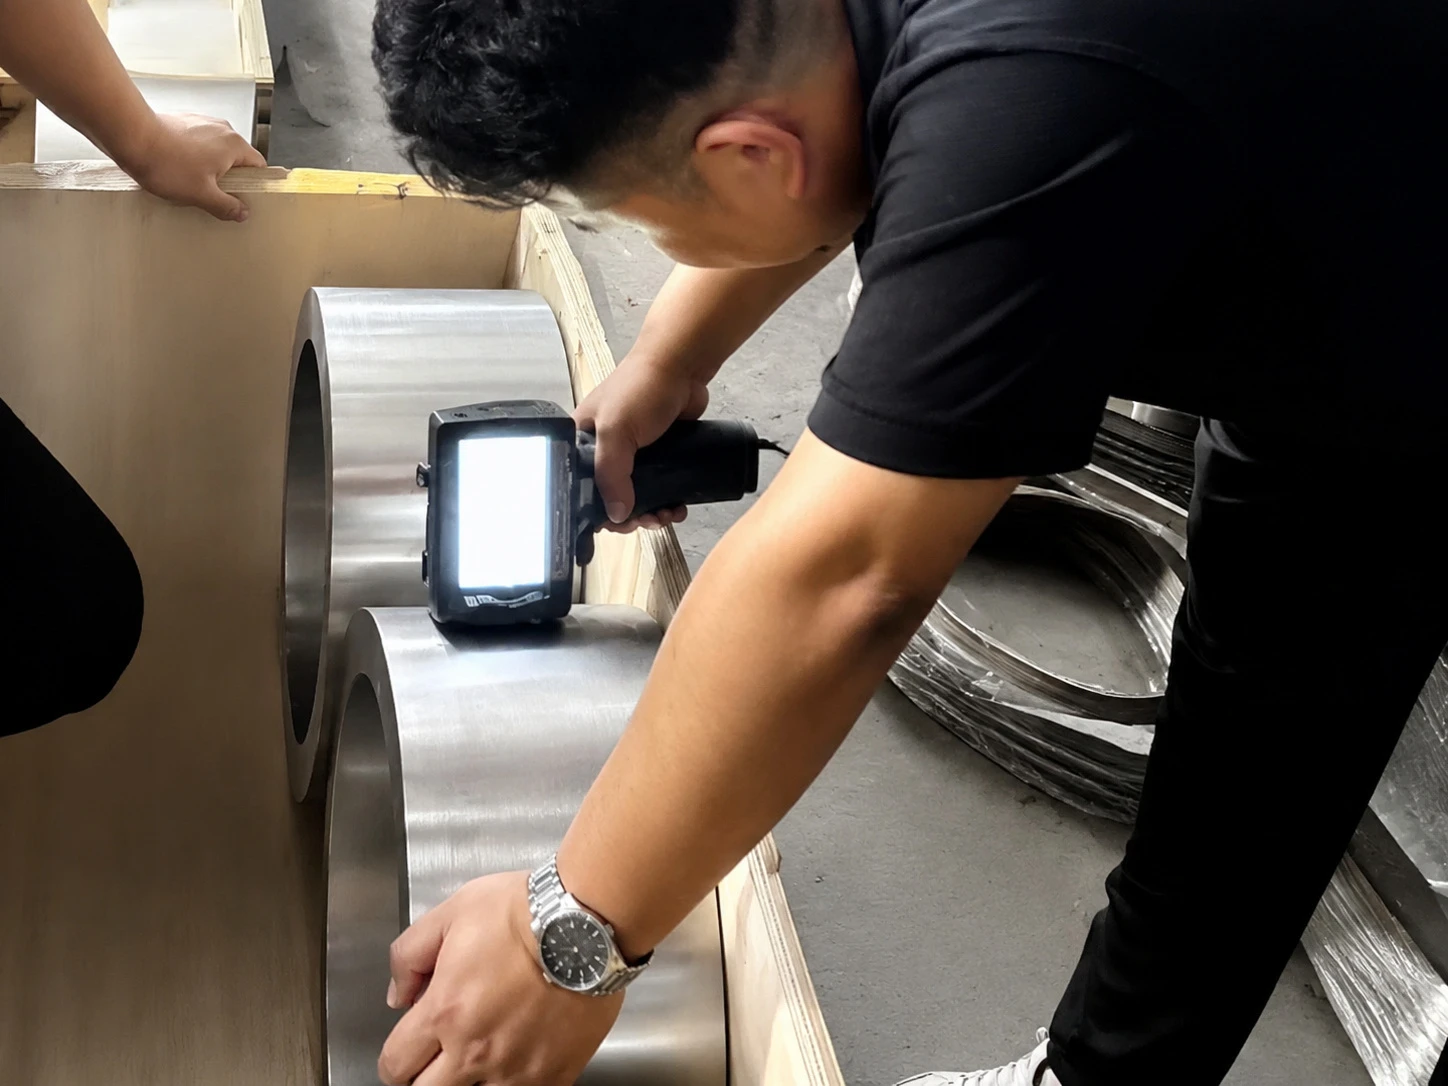
Praxisdaten aus zertifizierten Schmiedebetrieben zeigen, dass vorgedrehte Titanschmiedestücke ein Aufmaß von 5 mm bis 25 mm pro Fläche behalten sollten (5 mm bis 12 mm bei mittleren Ringen, 15 mm bis 25 mm bei Großdurchmessern). Ausreichende Sicherheitsaufmaße sind unerlässlich. Ein zu knappes Aufmaß führt zu Ausschuss, falls sich Bauteile beim Vakuum-Spannungsarmglühen leicht verziehen; ein zu großes Aufmaß treibt Einkaufsgewicht und Zerspanungsaufwand unnötig in die Höhe.
4.2 Entfernung der sauerstoffangereicherten Alpha-Case-Schicht
Wird Titan über 900°C erwärmt, nimmt es Sauerstoff und Stickstoff auf, wodurch an der Oberfläche die spröde Alpha-Case-Randschicht entsteht. Spröde Schichten müssen vollständig weichen. Bei schwingend beanspruchten Komponenten führt diese Schicht zu vorzeitigen Dauerbrüchen. Beim Schruppen muss sichergestellt sein, dass die Spantiefe die gemessene Alpha-Case-Tiefe übersteigt (Abtrag von >= 1,5 mm bis 3,0 mm des weißen Gefüges), bevor die Schlichtbearbeitung beginnt.
4.3 Vorbereitung für die Ultraschallprüfung (UT)
Eine Ultraschallprüfung direkt auf der zunderbehafteten Walzhaut ist unzulässig. Raue Walzhaut verfälscht die Messergebnisse. Die raue Oberfläche führt zu schlechter Schallankopplung und toten Zonen. Eine normgerechte Lieferung erfordert das saubere Vordrehen von Außen-, Innen- und Stirnflächen auf Ra <= 3,2 μm. Zertifizierte Prüfer führen eine 100%ige Längswellenprüfung nach AMS 2631 oder ASTM B381 durch, dokumentiert in einem Werksprüfzeugnis (MTC) mit vollständiger Schmelzenrückverfolgbarkeit.
5. Technische RFQ-Prüfung und Vorab-Support
Vor der Erteilung verbindlicher Bestellungen für Titanflansche, Gehäusenumfänge oder Reaktorbauteile sollten Einkäufer die Spezifikationen genau prüfen: Fertigmaßtoleranzen, Auslegungsdrücke, NDT-Prüfklassen und Probenahmevorschriften. Frühe Klärung vermeidet teure Fehler.
Als integrierte Titan-Lieferkettenplattform in Zusammenarbeit mit zertifizierten Partnerwerken bietet unser Engineering-Team ein kostenloses Pre-RFQ-Zeichnungs- und Spezifikationsaudit. Umfassender technischer Support sichert Ihren Projekterfolg. Wir unterstützen Sie bei der Aufmaßoptimierung, schließen NDT-Totzonen aus und ermitteln die exakte Kostenschwelle zwischen nahtlosem Ringwalzen und Scheibenausbohren.
Besuchen Sie /de/get-quote/ für eine technische Prüfung Ihrer Zeichnungen und transparente Angebote, oder informieren Sie sich unten über unser Produktspektrum.
Verwandte Produkte & Dienstleistungen
- Titanschmiedestücke & nahtlos gewalzte Ringe
- Grade 5 (Ti-6Al-4V) Werkstoffdatenblatt
- Titan-Gewichtsrechner & Engineering-Tools
- Zertifizierte Partner-Schmiedekapazitäten
- Kostenlose technische Zeichnungsprüfung anfordern
Sources & Reference Standards
- ASTM B381 / B381M - Standard Specification for Titanium and Titanium Alloy Forgings (ASTM International).
- AMS 4928 / AMS 2631 - Titanium Alloy Bars, Wire, Forgings, and Ultrasonic Inspection Standards (SAE International).
- ASME Boiler and Pressure Vessel Code (BPVC), Section VIII, Division 2 - Alternative Rules for Pressure Vessel Construction and Titanium Ring Flange Design.
- Fertigungsprotokolle und Materialnutzungsdaten zertifizierter Partner-Ringwalzwerke (2026).