Am 14. November 2026 (2026 年 11 月 14 日) gab der weltweit führende Golfausrüster Callaway Golf eine richtungsweisende Großinvestition bekannt: 15 Mio. USD (15 million / 1,500 万美元) fließen in den Bau einer modernen Produktionsstätte für Titan-3D-Druck im Industriegebiet AllianceTexas in Fort Worth, Texas. Das Investitionsvolumen ist beachtlich.
Die an das bestehende nordamerikanische Distributionszentrum von Callaway angrenzende 15-Millionen-Anlage (15-million) soll Mitte 2027 in Betrieb gehen und ab 2028 den gesamten nordamerikanischen Bedarf an maßgefertigten Titanprodukten decken. Dieser Schritt hat strategische Tragweite. Damit expandiert die additive Fertigung (AM) von Titan endgültig aus der Luftfahrt und Medizintechnik in die industrielle Großserienfertigung von Premium-Konsumgütern.
1. Überseeischen Feinguss ablösen: 3D-Druck revolutioniert das Schlägerdesign
Seit Jahrzehnten basieren Schlägerkronen, Rahmen und Schlagflächen hochwertiger Driver auf klassischem Feinguss (Investment Casting) in Kombination mit geschweißten Titanblechen. Konventionelle Verfahren stoßen an ihre Grenzen.
Ingenieurtechnische Durchbrüche überzeugen sofort. Wie Callaway-CEO Chip Brewer hervorhob, erkannten die Entwicklungsteams seit den ersten internen 3D-Druck-Prototypen Ende 2022 erhebliche Konstruktionsvorteile:
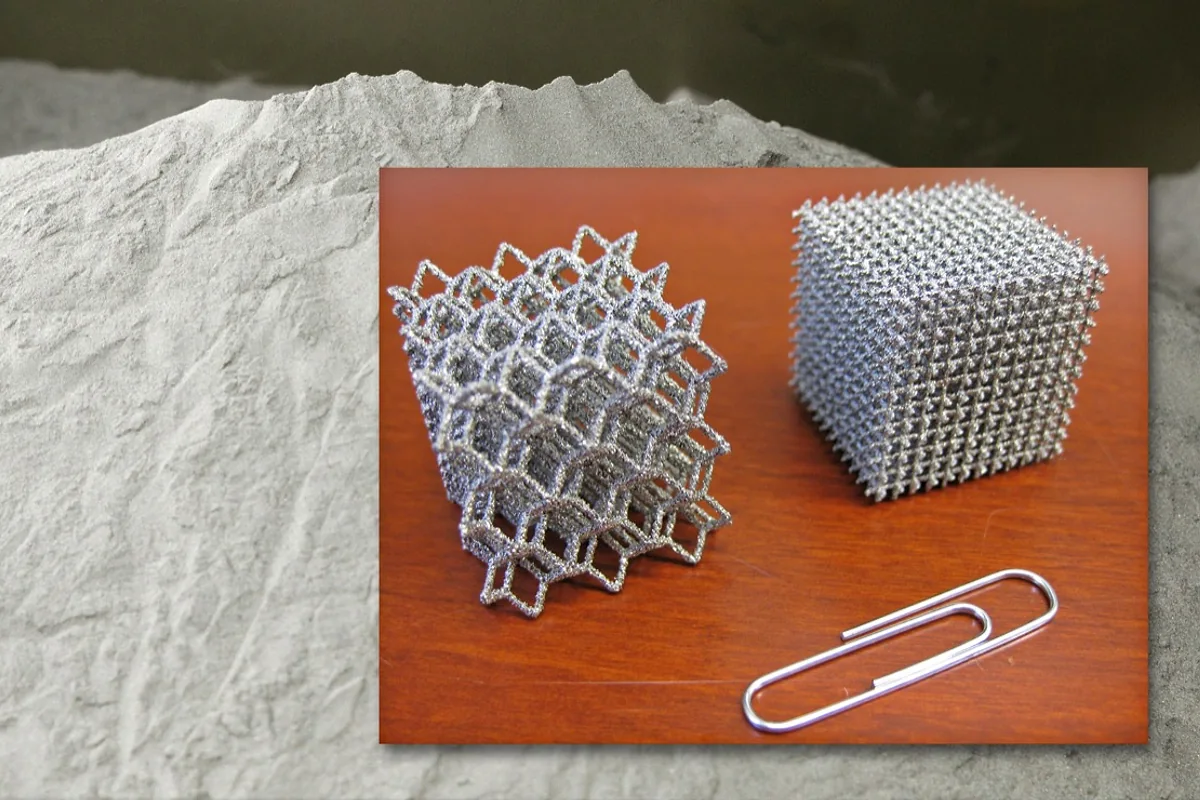
- Vollständige geometrische Gestaltungsfreiheit: Traditionelle Gusswandstärken sind durch Schmelzefluss und Heißrissneigung limitiert und lassen sich kaum stabil unter 0,8 mm halten. Das pulverbettbasierte Laserschmelzen (PBF) erlaubt es Ingenieuren, komplexe bionische 3D-Gitterstrukturen (Lattice Architecture) im Inneren aufzubauen. Die Gewichtsreduktion ist beachtlich. Nicht tragende Wandbereiche können extrem ausgedünnt werden, um freigewordene Masse an den Schlägeraußenrand zu verlagern und das Trägheitsmoment (MOI) zu maximieren.
- Exakte Abstimmung der akustischen Eigenfrequenz: Der Klang im Treffmoment ist ein entscheidendes sensorisches Qualitätskriterium für Golfer. Durch gezielte Anpassung der internen Mikro-Gittergeometrie im CAD-Modell lässt sich die Schwingungsfrequenz direkt steuern, wodurch schwere interne Schweißverrippungen überflüssig werden. Die akustische Abstimmung gelingt punktgenau.
- Radikale Beschleunigung der Lieferkette: Die Konstruktion, Fertigung und der Überseetransport von Gusswerkzeugen beanspruchen üblicherweise 3 bis 6 Monaten (3 Monaten bis 6 Monaten / 3 个月 bis 6 个月). Werkzeugänderungen kosten schnell Zehntausende Dollar. Mit einem lokalen 3D-Druck-Werk werden digitale CAD-Dateien innerhalb weniger Tage gedruckt, was Anpassungen und Prototypenläufe auf unter zwei Wochen verkürzt. Der Zeitgewinn ist unschlagbar.
2. Qualitätssicherung der Vormaterialien für den industriellen Titan-3D-Druck
Während der 3D-Druck konstruktiv enorme Freiheiten eröffnet, hängt die Dauerschwingfestigkeit des Bauteils vollständig von der metallurgischen Reinheit des Vormaterials und des sphärischen Titanpulvers ab. Die Auswahl zertifizierter Titanstäbe und Drähte für die additive Fertigung bildet das unverzichtbare Fundament.
Rohstoffgüte entscheidet über Erfolg oder Ausschuss. Trotz aller geometrischen Flexibilität im Druckprozess steht und fällt die Bauteilqualität mit der Reinheit des Einsatzmaterials:
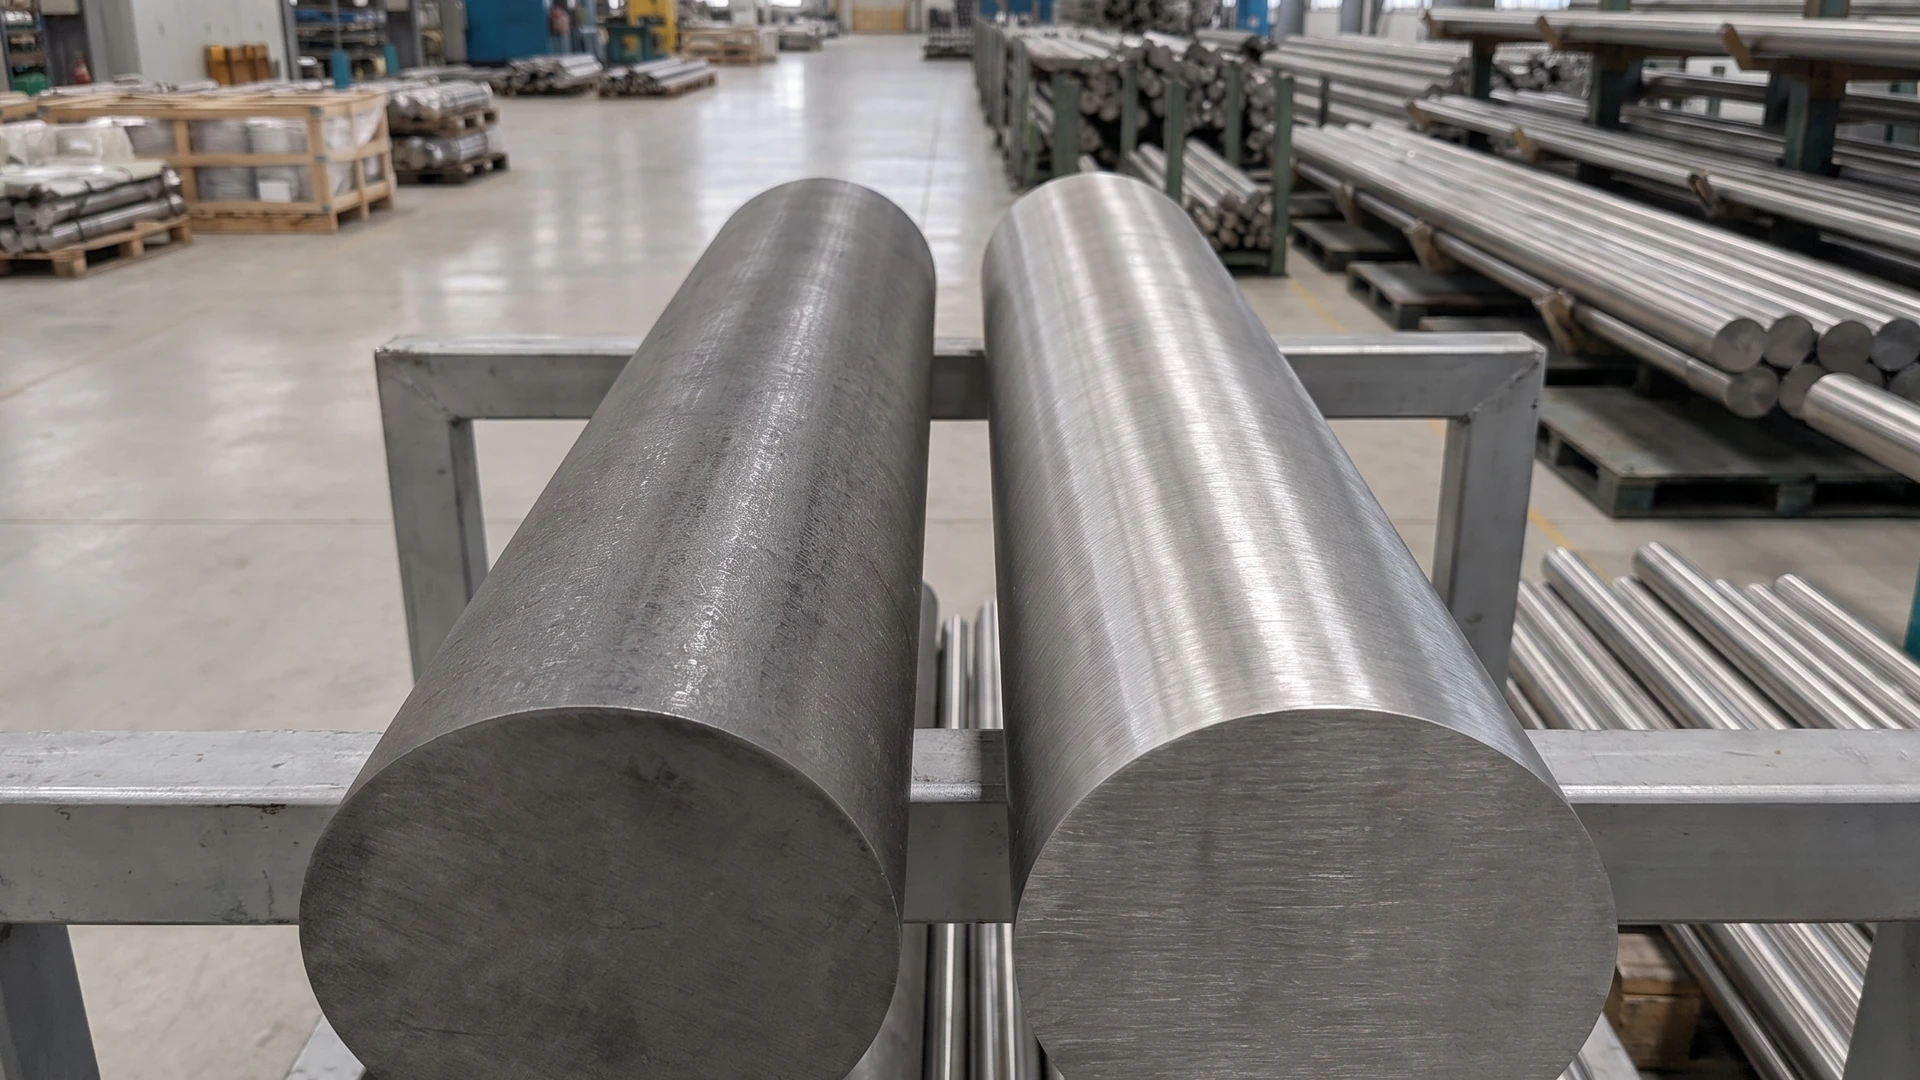
2.1 Dreifache Vakuum-Lichtbogenschmelze (3x VAR) für extrem niedrigen Sauerstoffgehalt
Beim Ballkontakt wirken innerhalb von Millisekunden extreme Stoßkräfte auf die Schlagfläche. Mikroskopische Einschlüsse geringer Dichte (LDI durch Stickstoffanreicherung) oder hoher Dichte (HDI durch Refraktärmetalle) wirken sofort als Ausgangspunkte für Ermüdungsrisse.
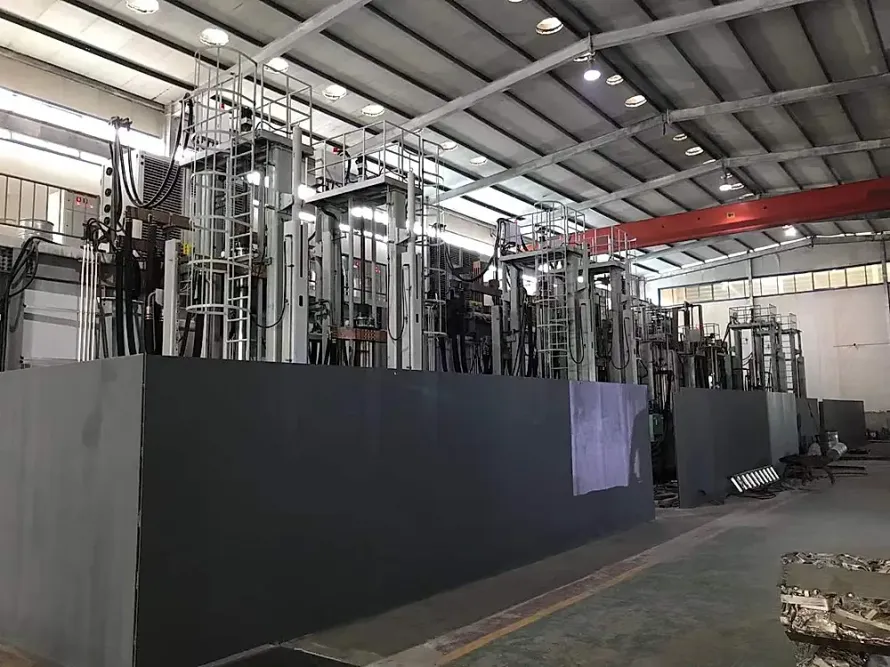
In Partner-Schmelzbetrieben durchläuft Standard-Industrietitan ein bis zwei VAR-Schmelzen; für kritische additive Fertigungsprogramme schreiben die Prozessrichtlinien zwingend eine dreifache Vakuum-Lichtbogen-Umschmelzung (3x VAR) vor. Höchste Reinheit ist das oberste Gebot. Trotz eines verfahrensbedingten Aufpreises von rund USD 0,70 bis 2,10 (USD 0,70–2,10/kg) pro Kilogramm wird der Sauerstoffgehalt von Grade 5 Ti-6Al-4V stabil unter $\text{O} \le 0,05 %$ (500 ppm) gehalten.
2.2 Oberflächen- und Maßtoleranzen für Zerstäubungs-Einsatzstäbe
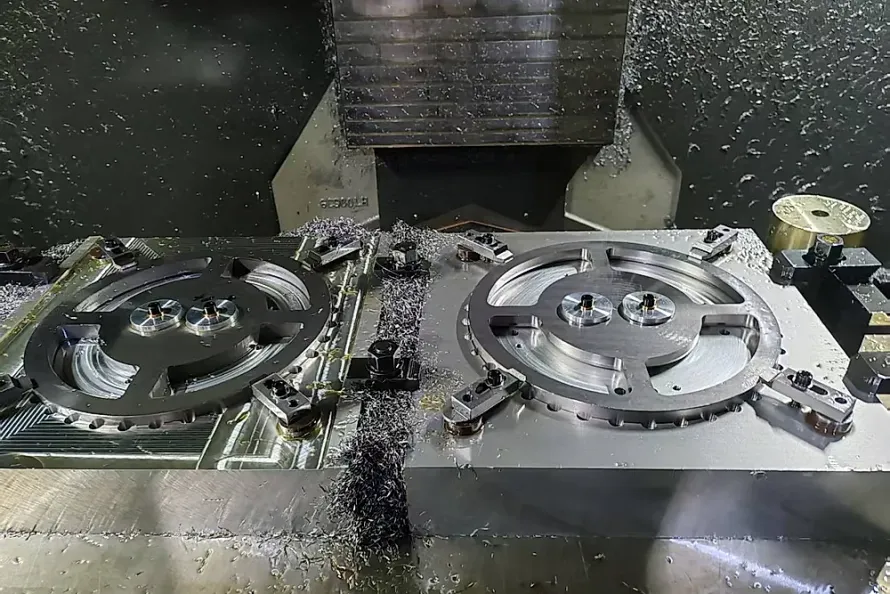
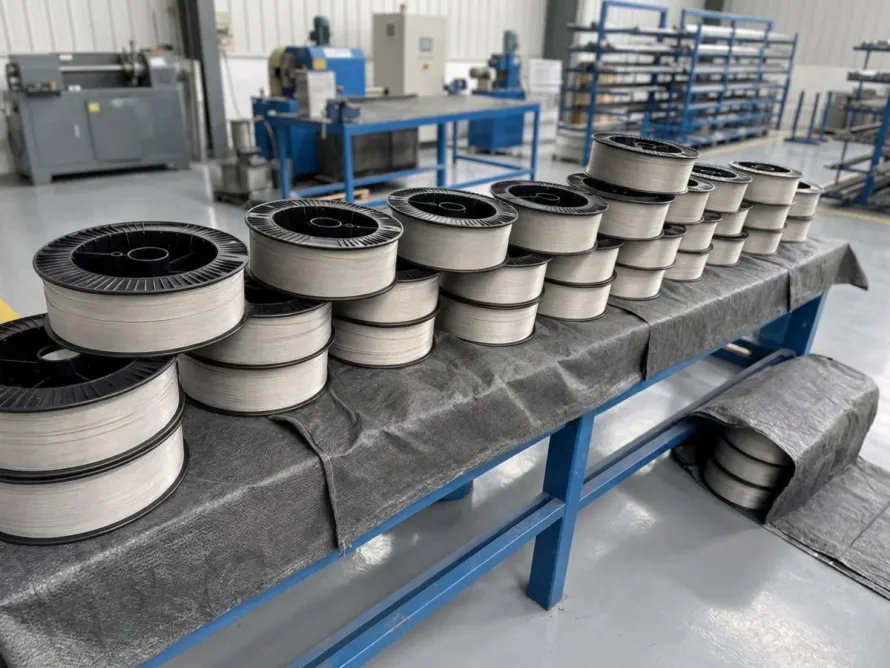
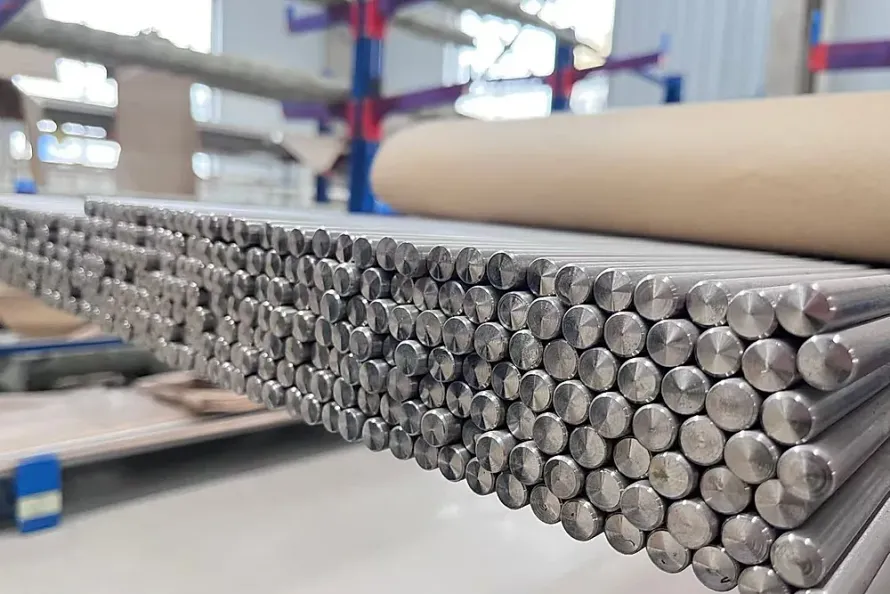
Rohstäbe für die Plasma-Rotationszerstäubung (PREP) oder Induktions-Gaszerstäubung (EIGA) erfordern engste mechanische Fertigungstoleranzen. Partnerbetriebe nutzen ölfreies Ziehen, Wirbelstromprüfung und spitzenloses Schleifen, um h8-Durchmessertoleranzen und Oberflächengüten von Ra <= 0,8 μm einzuhalten. Geradheitstoleranzen sind kompromisslos. Die Geradheit wird auf unter 0,5 mm/m begrenzt, was Unwuchten bei hochfrequenter Rotation verhindert und Einschleppungen von Kohlenstoff oder Wasserstoff unterbindet.
3. Strukturierter Beschaffungsvergleich: Titan-3D-Druck vs. Klassischer Feinguss
Um Konstruktions- und Einkaufsleitern in Konsumelektronik, Sportartikelbau und Maschinenbau eine klare Entscheidungshilfe zu bieten, stellt die folgende Tabelle beide Verfahren gegenüber. Die Technologieunterschiede sind markant:
| Vergleichsmerkmal | Metall-3D-Druck (PBF/DED) Additive Route | Klassischer Übersee-Feinguss (Investment Casting) |
|---|---|---|
| Ausgangsmaterial | Sphärisches Titanpulver (15–53 μm) / Draht | Titan-Gussblöcke / Revert-Material aus Schwamm Grade 0 |
| Schmelzreinheitsstandard | Zwingend 3x VAR Dreifachschmelze, $\text{O} \le 0,05 %$ | Standard 1x oder 2x VAR, weiteres Sauerstofffenster |
| Werkzeugkosten & Vorlaufzeit | $0 Werkzeugkosten, direkter digitaler CAD-Druck | 20.000 bis 100.000 USD (20.000 至 100.000 $), 12 bis 24 Wochen (12–24 周) |
| Minimale Wandstärke & Geometrie | 0,3 mm bis 0,5 mm (0,3 mm, 0,5 mm), hohle interne Gitter | Standard >= 1,0 mm, Hohlräume nicht entformbar |
| Buy-to-Fly-Materialnutzung | 1,1:1 bis 1,3:1 (nicht verschmolzenes Pulver recycelt) | 3,0:1 bis 5,0:1 (erheblicher Anguss- und Steigerverlust) |
| Wirtschaftlichkeit Kleinserien | Hervorragend (geringe Rüstkosten für 1 bis 50 Teilen / 1 件 bis 50 件) | Sehr schlecht (hohe Formkostenbelastung bei Kleinserien) |
| Großserienfertigung | Taktzeiten prädestiniert für margenstarke Custom-Teile | Günstigerer Stückpreis ab 100.000 (10 万) Standardeinheiten |
4. Konsequenzen für die Lieferkettenstruktur und Beschaffungsempfehlungen
Callaways 15-Millionen-Investition ist ein starkes Signal an die globale Industrie: Der Metall-3D-Druck ist zu einem serienreifen Fertigungswerkzeug für margenstarke Konsumgüter herangereift. Der industrielle Wandel nimmt Fahrt auf.
Vorausschauende Planung schützt vor Überraschungen. Für Einkaufs- und Entwicklungsteams, die den Einstieg in die additive Fertigung prüfen, empfehlen sich drei Grundregeln:
- Rückverfolgbarkeit und Schmelzenhomogenität absichern: Die Pulverchemie steuert die Gefügedichte. Einkäufer müssen vollständige Schmelzprotokolle, 3x-VAR-Nachweise und rückverfolgbare Werksprüfzeugnisse (MTC) mit garantierten Niedrigstwerten für Sauerstoff und Wasserstoff verlangen. Dokumentation ist unersetzlich.
- Gesamtwirtschaftlichkeit über den Lebenszyklus bilanzieren: Der Blick darf sich nicht auf den Kilopreis von Titanpulver verengen. Eingesparte Werkzeugkosten, wegfallende Übersee-Transitlager und geringere Montagezeiten amortisieren das Investment rasch. Wirtschaftliche Kalkulation erfordert Weitsicht.
- Zeichnungs- und Spezifikationsaudits vor dem Druck durchführen: Überhangwinkel, Pulverauslassöffnungen und Vakuumglühzyklen müssen vor dem Slicen geprüft werden.
Als integrierte Plattform für Titan-Lieferketten mit zertifizierten Partnerwerken liefern wir globalen AM-Anwendern 3x-VAR-ultra-sauerstoffarme Titanstäbe, EIGA-Zerstäubungselektroden und Präzisions-Druckdrähte. Technische Kompetenz bürgt für Qualität. Besuchen Sie /de/get-quote/ für Materialanfragen, informieren Sie sich unter /de/products/titanium-rods/ über Stababmessungen oder prüfen Sie unsere Fertigungskapazitäten unter /de/factory/.
Verwandte Produkte & Dienstleistungen
- 3D-Druck Sphärisches Pulver Vormaterial Stäbe & Drähte
- Grade 5 (Ti-6Al-4V) Werkstoffdatenblatt
- Präzisionsgeschliffene Titanstäbe
- Zertifizierte Partner-Vakuumschmelzkapazitäten
- Kostenlose Spezifikationsprüfung für AM-Vormaterial
Sources & Reference Standards
- Callaway Golf Company Press Release & Investor Relations Announcements (November 14, 2026).
- ASTM F2924 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium with Powder Bed Fusion (ASTM International).
- ASTM F3001 - Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium ELI (Extra Low Interstitial) with Powder Bed Fusion.
- Betriebliche Fertigungsrichtlinien und 3x-VAR-Qualitätsprotokolle zertifizierter Partnerwerke (2026).