Im Hochleistungs-Motorsport, bei Motorradrennen und auf Track-Days führt eine Verringerung der Fahrzeugmasse unmittelbar zu kürzeren Rundenzeiten und optimierter Gewichtsverteilung. Die Gewichtsersparnis ist beträchtlich. Während eine serienmäßige Abgasanlage aus Edelstahl 18 bis 25 kg wiegt, sinkt das Gewicht einer Voll-Titan-Abgasanlage auf nur 8 bis 12 kg, was eine Reduktion von 45% bis 55% (45%–55%) bedeutet.
Allerdings stehen Fahrzeugbauer und Schweißbetriebe in der Praxis vor Hürden. Das Biegen dünnwandiger Titanrohre verzeiht keine Fehler. Ungeeignete Industrierohre knittern beim CNC-Dornbiegen am Innenradius, reißen an Längsnähten auf oder erleiden Vibrationsrisse im Renneinsatz.
Gestützt auf Qualitätsdaten zertifizierter Partnerwerke (certified partner facilities) analysiert dieser technische Leitfaden die Standarddurchmesser, Wanddickentoleranzen, Werkstoffgüten und Prüfkriterien für das prozesssichere Dornbiegen. Präzise Toleranzen sind unverzichtbar.
1. Matrix für Auspuffrohr-Durchmesser und Wandstärken
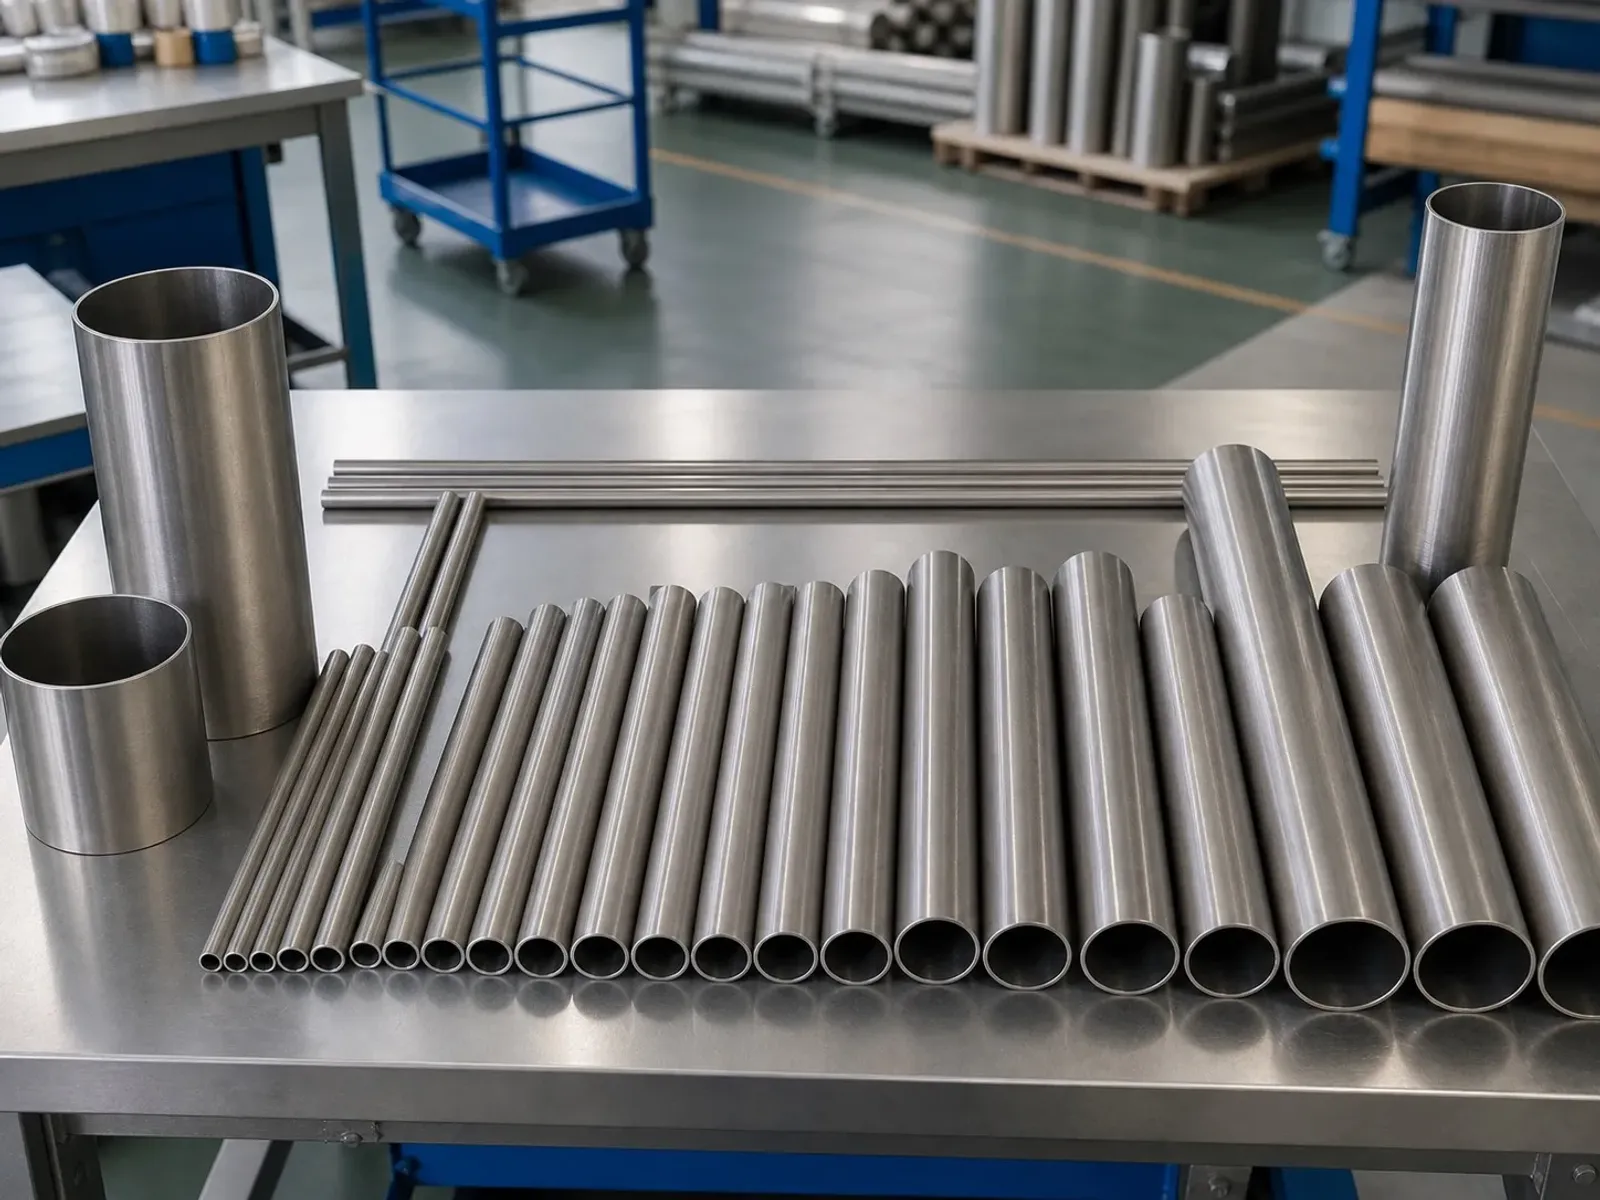
Aus den Auftragsdaten zertifizierter Partnerwerke der letzten 12 Monate geht hervor, dass sich Auspuffrohranfragen auf sechs standardisierte metrische und zöllige Außendurchmesser konzentrieren. Die Abmessungen sind stark standardisiert.
[Motorrad-Auspuffkrümmer / Primärrohre]
├── 38 mm OD (1,5")   ──> Typische Wandstärke: 0,8 mm / 1,0 mm (Gr1 / Gr2 / Gr9)
├── 50,8 mm OD (2,0") ──> Typische Wandstärke: 1,0 mm / 1,2 mm (Gr2 / Gr9)
[Pkw-Mittelschalldämpfer / zweiflutige Abgasanlagen / Turbosammler]
├── 60,5 mm OD (2,38")──> Typische Wandstärke: 1,0 mm / 1,2 mm (Gr2 / Gr9)
├── 63,5 mm OD (2,5") ──> Typische Wandstärke: 1,0 mm / 1,2 mm (Gr2 / Gr9, Tuning-Standard)
[Leistungsstarke Single-Turbo-Abgasanlagen / Hauptrohre]
├── 70 mm OD (2,75")  ──> Typische Wandstärke: 1,0 mm / 1,2 mm (Gr2)
└── 76,2 mm OD (3,0") ──> Typische Wandstärke: 1,0 mm / 1,2 mm (Gr2 / Gr9)
Die Wahl der Wandstärke erfordert einen konstruktiven Ausgleich zwischen Leichtbau und Vibrationsfestigkeit:
- 0,8 mm Wandstärke: Vor allem für Krümmer an Rennmotorrädern (38 mm und 50,8 mm) gewählt, wenn jedes Gramm zählt. Extreme Gewichtseinsparung steht hier im Vordergrund.
- 1,0 mm Wandstärke: Der universelle Referenzwert für Sportabgasanlagen, der Schwingungsfestigkeit, Resonanzdämpfung und gute WIG-Schweißbarkeit vereint. Die Ausgewogenheit ist optimal.
- 1,2 mm Wandstärke: Einsatz in hochbelasteten Turbo-Downpipes direkt hinter dem Abgasgehäuse oder an Halterungspunkten mit hohen Trägheitskräften. Die strukturelle Festigkeit dominiert hier.
2. Werkstoffgüten im Leistungsvergleich: Gr1 vs. Gr2 vs. Gr9
Nicht jeder Rohrabschnitt einer Abgasanlage erfordert teure Hochtemperatur-Titanlegierungen. Eine thermische Zonierung spart Kosten, ohne die Betriebssicherheit zu gefährden. Eine gezielte Werkstoffabstufung zahlt sich aus.
| Technische Kennzahl | Grade 1 Reintitan (Gr1) | Grade 2 Reintitan (Gr2) | Grade 9 Titanlegierung (Gr9 / Ti-3Al-2.5V) |
|---|---|---|---|
| Gefügephase | Alpha ($\alpha$) Reinsttitan | Alpha ($\alpha$) Reintitan | Near-Alpha ($\text{Near-}\alpha$) Legierung |
| Zugfestigkeit ($R_m$) | $\ge 240\text{ MPa}$ | $\ge 345\text{ MPa}$ (Typisch 400–480 MPa) | $\ge 620\text{ MPa}$ |
| Streckgrenze ($R_{p0.2}$) | $\ge 170\text{ MPa}$ | $\ge 275\text{ MPa}$ | $\ge 483\text{ MPa}$ |
| Bruchdehnung ($A$) | $\ge 24%$ (Hervorragende Dehnung) | $\ge 20%$ | $\ge 15%$ |
| Dauertemperaturgrenze | Ca. 300°C–350°C | Ca. 400°C–450°C | Bis zu 500°C–550°C |
| Elastizitätsmodul ($E$) | Ca. 105 GPa | Ca. 105 GPa | Ca. 110 GPa |
| Min. Biegeradius ($R/D$) | $1,0D–1,2D$ | $1,5D$ (Mit nahtgeglättetem Rohr) | $1,5D–2,0D$ (Erfordert starre Faltenglätter) |
| Empfohlener Rohrabschnitt | Geformte Endrohre, manuelle Aufweitungen | Motorsport-Abgasanlagen, Absorptionsrohre | Turbo-Downpipes, Primärkrümmer, Hosenrohre |
3. Drei Qualitätskriterien für das CNC-Dornbiegen
Wenn Beschaffungsteams Titanrohre und nahtlose Präzisionsrohre für das CNC-Rotationszugbiegen bestellen, müssen drei Kriterien in der Spezifikation verankert werden:
1. Innere Nahtglättung und glatte Rohrinnenkontur
Normale Industrie-Schweißrohre besitzen eine Nahtüberhöhung von 0,1 bis 0,25 mm. Wird das Rohr beim Kugel-Dornbiegen über den Dorn gezogen, beschädigt die Nahtüberhöhung die Gleitschuhe und verursacht Falten. Eine Nahtüberhöhung birgt große Risiken. Zertifizierte Partnerwerke ziehen geschweißte Rohre über schwimmende Stopfen kalt nach, sodass die Innennaht bündig mit der Wandstärke fluchtet ($\pm 0,05\text{ mm}$ Toleranz).
2. Hochvakuumglühung und feines gleichachsiges Gefüge
Kaltumformung erzeugt eine starke Verfestigung. Werden unvollständig geglühte Rohre gebogen, reißen sie an der äußeren Zugzone auf. Vakuumglühen ist unerlässlich. Die Rohre müssen im Hochvakuum ($\le 10^{-2}\text{ Pa}$) geglüht werden, um Versprödung durch Sauerstoff zu verhindern. Das Gefüge muss gleichachsige Alpha-Körner der ASTM-Korngröße 7 oder feiner aufweisen, um ausreichende plastische Reserven beim Biegen zu garantieren.
3. Nachgewiesene Aufweit- und Quetschversuche
Jedes Fertigungslos muss mechanische Prüfungen nach ASTM B338 durchlaufen, die im Werksprüfzeugnis (MTC) zertifiziert werden:
- Quetschversuch (Flattening Test): Stauchen der Rohrprobe zwischen parallelen Platten auf den Abstand $H = \frac{(1+e)t}{e + t/D}$ ($e=0,07$ für Reintitan, $e=0,05$ für Gr9), wobei die Naht unter 90° maximaler Zugspannung rissfrei bleiben muss.
- Aufweitversuch (Flaring Test): Konische Aufweitung um mindestens 15%–20% des Außendurchmessers ohne Rissbildung an den Kanten. Die Werkstoffprüfung ist lückenlos.
4. Fertigungshinweise für Pie-Cut-Rohrbögen
Für enge Bauräume im Motorraum schneiden Fahrzeugbauer gerade Rohre oft in $9^\circ$ oder $15^\circ$ Keilschnitte (Pie Cuts) und schweißen diese zusammen. Diese Handfertigung ist weit verbreitet.
Das Trennen muss mit Kaltsägen oder flüssigkeitsgekühlten Bandsägen erfolgen; Trockentrennschleifer überhitzen den Schnittrand und bilden eine spröde Randschicht. Überhitzung muss vermieden werden. Die Schweißkanten und Rohroberflächen müssen bis 20 mm beidseitig mit Aceton oder Reinalkohol entfettet werden, ohne erneute Berührung mit bloßen Händen.
Da Titan über 400°C reaktiv gegenüber Luftsauerstoff ist, muss das Rohr mit 99,999% Reinstargon formiert werden, bevor der Lichtbogen gezündet wird. Schutzgasspülung ist zwingend.
- Silbern bis zartgelb: Exzellenter Schutz, unversehrte Metallreinheit und volle Dauerfestigkeit.
- Goldgelb bis violett: Leichte Oxidation mit geringfügiger Reduzierung der Wechselfestigkeit.
- Grau bis kreidig-blau: Starke Sauerstoffversprödung mit hoher Bruchgefahr unter Vibration, erfordert vollständiges Herausschneiden und Neuschweißen.
Verwandte Produkte & Dienstleistungen
- Motorsport- und Hochleistungs-Auspuffanwendungen
- Industrielle Titanrohre und nahtlose Präzisionsrohre
- Grade 9 Titanlegierung (Ti-3Al-2.5V) Datenblatt
- Grade 2 Reintitan Technische Kennwerte
- Kleinmengen & Prototypen Fertigungsservice
- Zertifizierte Partnerwerke Fertigungslinien und Qualitätskontrolle
Kostenlose technische Zeichnungs- und Spezifikationsprüfung
Ganz gleich, ob Sie dünnwandige Auspuffrohre in 38, 50,8, 63,5 oder 76,2 mm oder Werkzeugabstimmungen für Grade 9 Titan und Grade 2 Reintitan benötigen, wenden Sie sich an unser Engineering-Team. Technische Unterstützung steht bereit.
Reichen Sie Ihre Konstruktionspläne oder Spezifikationen über unsere kostenlose Vor-RFQ-Prüfung ein. Wir liefern Testrohrzuschnitte, führen Dornbiegebewertungen durch und stellen lückenlos rückverfolgbare MTC-Zertifikate bereit. Der Austausch erfolgt zielgerichtet.